


레이저 공정을 위한 투과율 시험 – 열가소성 플라스틱의 레이저 투과성 측정
투과율 시험은 레이저 방사선 중 어느 정도의 비율이 레이저 투과성 접합 부재를 통과하여 실제로 접합면에서 이용 가능해지는지를 결정합니다. 열가소성 플라스틱의 레이저 투과 용접에서 용융부는 레이저가 조사되는 위치가 아니라 광자가 도달하는 위치에서 형성됩니다. 이 둘 사이에는 계면에서의 반사, 부피 내부에서의 흡수, 그리고 반결정성, 충전 또는 안료가 포함된 재료의 경우 산란이 존재합니다. 따라서 중요한 것은 공정 파장에서의 분광 투과율, 부품을 통과하는 광학 경로 길이, 그리고 방출되는 방사선의 각도 분포입니다. 오직 이러한 물리량들만이 접합면에서의 강도, 선 에너지, 온도 분포, 그리고 이를 통해 용접의 재현성을 결정합니다.
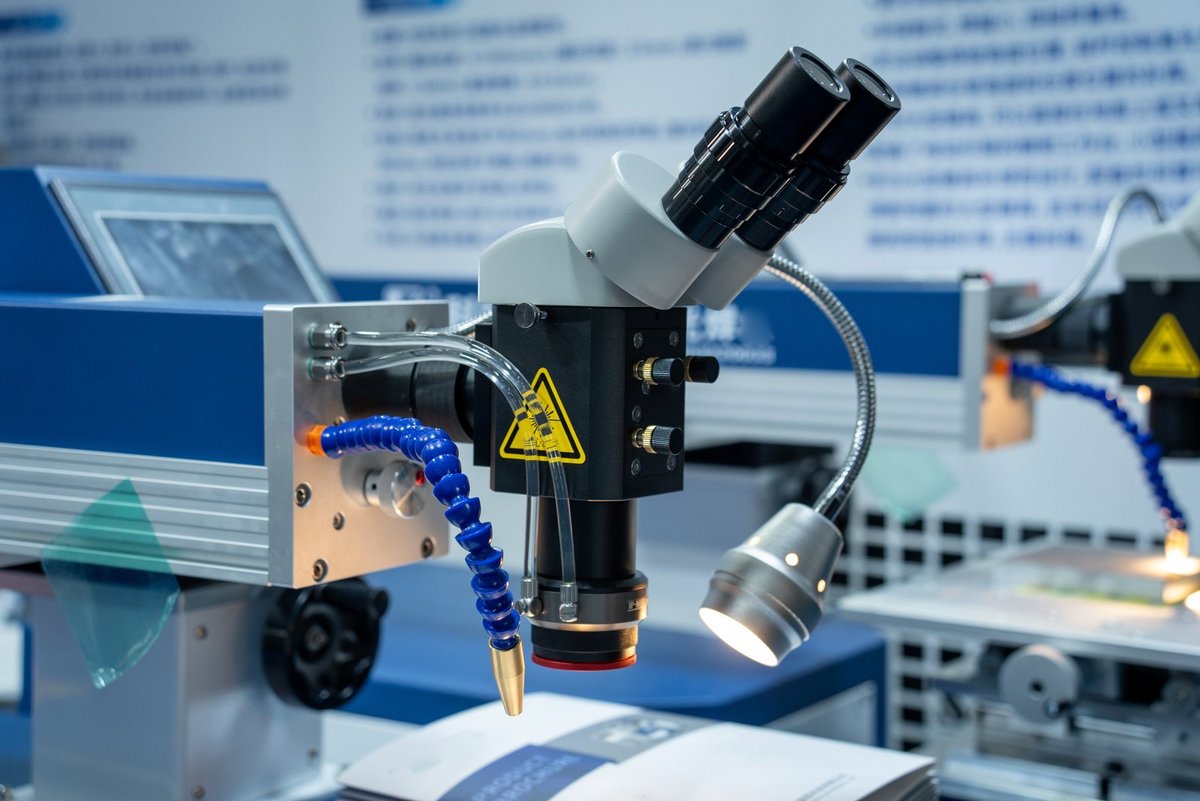
레이저 플라스틱 접합 기술은 어떻게 발전하고 있는가
기술적으로 특히 중요한 것은 무엇보다 가치사슬 내부의 이동입니다:
| 부문 | 동인 | 시험에 미치는 영향 |
|---|---|---|
| 자동차 / 전동화(e-mobility) | 센서 하우징, ECU 커버, 유체 부품, 배터리 주변장치 | 기밀하고 이물질 없는 이음부; 재료 방출에 대한 100% 증명 |
| 의료기기 및 진단 | 미세유체 카트리지, 캐뉼라 하우징, 일회용 센서 | 검증되고 추적 가능한 측정 체인; 얇은 벽두께에서의 엄격한 공차 |
| 전자 / 커넥티비티 | 소형화된 하우징, 기밀 밀봉 | 투과율 측정의 높은 공간 분해능 |
| 소비재 / 백색가전 | 착색 및 백색 안료 부품 | 산란이 제한 요인이 됨 |
인과관계는 전 과정에 걸쳐 일관됩니다: 소형화와 기능 통합으로 접합 면적과 벽두께가 줄어듭니다. 이는 허용 가능한 에너지 여유를 좁히는데, 동일한 절대 편차가 더 큰 상대 오차를 낳기 때문입니다. 동시에 충전재 및 착색 컴파운드의 비중이 늘고 있으며, 이들의 광학적 특성은 배치마다, 위치마다 달라집니다. 두 효과가 함께 작용하여 품질보증의 중심이 용접 후 이음부 검사에서 사전 재료 시험으로 이동하고 있습니다.
규제는 의료기기 분야에서 가장 크게 작용합니다: EU 규정 2017/745(MDR)는 EN ISO 13485(7.5.6항)와 함께, 비파괴적으로 검사할 수 없는 결과를 내는 공정에 대해 문서화된 공정 한계를 갖춘 공정 검증을 요구하며, 유체 채널 접합이 바로 이에 해당합니다. 접합 상대재의 투과율은 접합이 이루어지기 전에 비파괴적으로 측정할 수 있는 몇 안 되는 양 중 하나입니다.
여섯 가지 발전 동향이 투과율 시험에 대한 요구사항을 바꾸고 있습니다:
흡수제 없는 툴륨 파이버 레이저 용접. 약 1940 nm 대역의 광원은 고분자 자체의 흡수를 이용합니다. 시험 파장도 이에 따라 이동해야 하며, 980 nm에서의 측정값은 더 이상 의미가 없습니다.
출력을 높이는 대신 빔 성형. 조정된 강도 분포는 비산란성 재료의 경우 가우시안 분포보다 더 균일한 접합부를 만들어냅니다. 산란이 강한 재료의 경우 체적 산란이 프로파일 차이를 대부분 상쇄시키므로, 광학 설계 전에 산란 특성을 측정해야 할 이유가 됩니다.
시뮬레이션 기반 공정 설계. 광선추적(ray-tracing)과 유한요소법(FEM) 모델을 결합하면 산란과 열전도를 함께 파악할 수 있습니다. 이들 모델의 입력값은 측정된 흡수 계수와 산란 계수이며, 따라서 시뮬레이션 품질은 광학적 특성 평가의 품질에 직접적으로 좌우됩니다.
레이저 투과성 흑색 착색. 카본블랙을 사용하지 않는 착색제 시스템은 육안상 외관과 근적외선(NIR) 투과율을 분리시킵니다. 따라서 입고 검사를 더 이상 육안으로 할 수 없습니다.
새로운 재료군으로서의 적층 제조. 3D 프린팅된 접합 상대재에서는 층 경계와 기공이 뚜렷한 방향 의존성을 갖는 추가적인 산란 중심을 만듭니다. 그 결과, 투과율 값은 동일한 조형 방향(build orientation)으로 출력된 부품 간에만 적용될 수 있습니다.
구매 기준으로서의 측정 소급성. 자동차 및 의료기기 고객은 제조사 내부 기준값이 아니라 ISO/IEC 17025에 소급 가능한 투과율 측정값을 점점 더 요구하고 있습니다.
이 응용 분야의 시장 규모, 성장률 및 출처는 자외선(UV) 기술의 시장 동향 페이지에 정리되어 있습니다.
레이저 투과 용접의 원리
레이저 투과 용접은 레이저 방사선과의 광학적 상호작용이 서로 다른 두 열가소성 플라스틱을 접합합니다. 상부 접합 부재는 공정 파장에서 대부분 투명하며, 하부 부재는 이를 흡수합니다 – 보통 카본 블랙을 통해서, 또는 가시광선 영역에서는 눈에 띄지 않는 NIR 흡수제를 통해서입니다.
방사선은 상부 부재를 통과하여 접합면에서 흡수성 재료의 얇은 표면층 내부에서 열로 변환되고, 이 부분을 국부적으로 용융시킵니다. 이후 열전도를 통해 투명한 부재에도 열이 전달되어 이 역시 용융됩니다. 접합 압력 하에서 거대분자가 접합면을 가로질러 상호 확산함으로써 재료 결합이 형성됩니다.
물리적으로는 다음과 같은 방사 성분의 균형이 성립합니다:
A + R + T = 1
여기서 A는 흡수율, R은 반사율, T는 투과율입니다. 이 세 가지 값은 모두 재료, 파장 및 온도에 따라 달라지며, 항상 특정 재료 두께를 기준으로 합니다. 유리 섬유, 안료 또는 결정 등으로 인해 광학적으로 불균일한 매질에서는 산란에 의해 방사선이 흡수되지 않고 원래의 진행 방향에서 추가로 벗어나게 됩니다.
일반적인 공정 파장은 800~1100 nm 사이이며, 대부분의 무착색 열가소성 플라스틱은 이 범위에서 흡수가 약하기 때문입니다. 980 nm는 산업용 다이오드 레이저 범위의 중심에 위치하기 때문에 투과율 테스트의 기준 파장으로 자리 잡았습니다.
어떤 기술 및 공정 변형이 사용됩니까
공정 변형에 따라 투과율 시험에 필요한 측정 지점의 수와 국부적인 투과율 편차가 결과에 미치는 영향의 정도가 결정됩니다.
| 기술 | 특징 | 장점 | 한계 | 일반적인 적용 분야 |
|---|---|---|---|---|
| 윤곽 용접 | 레이저 스폿이 이음선을 한 번 추적함; 국부적으로 이동하는 용융 풀 | 단순한 광학계, 대형 부품, 유연한 윤곽 | 전역적인 접합 경로 없음, 국부적인 투과율 저하에 민감함 | 자동차 하우징, 유체 부품 |
| 준동시 용접 | 갈바노미터 스캐너가 고주파로 윤곽을 반복적으로 통과함 | 정의된 접합 경로, 갭 허용 오차, 반복 패스 가능 | 제한된 윤곽 길이, 스캔 필드 크기 | 센서 하우징, 소형 부품 |
| 동시 용접 | 전체 윤곽이 한 번에 조사됨(다이오드 바, 광섬유 어레이) | 매우 짧은 사이클 시간, 균일한 접합 경로 | 부품별 광학계, 높은 툴링 비용 | 고정된 형상의 대량 생산 |
| 마스크 용접 | 마스크가 조사 영역을 제한하고, 라인 빔이 그 위를 스윕함 | 매우 미세한 구조, 1 mm 미만의 채널 폭 | 평면 부품만 가능, 마스크 비용 | 미세유체공학, 진단 카트리지 |
| 방사형 용접 | 회전 대칭 부품에 대한 원주 방향 조사 | 정밀한 원형 이음선 | 투과율을 각도 함수로 확인해야 함 | 필터, 밸브, 커넥터 |
| 흡수제 없는 용접 | 1500~2000 nm 파장 대역이 폴리머 자체의 흡수를 이용함 | 두 개의 투명한 소재를 접합, 첨가제 불필요 | 좁은 공정 창, 초점 위치가 중요함 | 투명 미세유체공학, 광학 부품 |
빔 소스 중에서는 808~980 nm의 다이오드 레이저가 높은 전기-광학 효율과 소형 설계로 인해 주류를 이룹니다. 1064 nm의 광섬유 레이저는 더 우수한 빔 품질과 더 작은 초점 직경을 제공합니다. 약 1940 nm의 툴륨 광섬유 레이저는 폴리머 자체의 C-H 및 O-H 배음 흡수를 활용하여 흡수제 없이 접합할 수 있게 하며, 이 경우 에너지 침착이 계면에서 두 소재의 내부로 이동합니다.
시험 계획에서 중요한 점: 투과율 시험은 나중에 용접에 사용될 파장에서 수행되어야 합니다. 980 nm에서 측정한 값은 1940 nm 공정에 적용되지 않는데, 이는 해당 공정이 980 nm에서는 피하는 흡수 대역을 의도적으로 활용하기 때문입니다.
공정에서 결정적인 요소는 무엇인가?
공정 파장에서의 투과율 T. 이는 접합부 갭에서 사용 가능한 출력을 직접적으로 결정합니다: Pjoint = T · Plaser. 45 %에서 35 %로의 감소는 시스템 파라미터가 변경되지 않은 상태에서 접합면의 에너지가 22 % 감소함을 의미합니다.
광학 경로 길이. 투과율은 재료 고유의 상수가 아니라 특정 두께에 대해 적용되는 값입니다. 두께 전이부, 리브, 챔퍼, 경사 조사(照射) 영역은 경로를 길게 하며, 산란이 지배적일 경우 T를 비례 이상으로 감소시킵니다.
산란 및 각도 분포. 산란된 복사는 손실되는 것이 아니라 확산된 형태와 더 낮은 피크 강도로 접합면에 도달합니다. 이로 인해 용접선은 넓어지고 최고 온도는 낮아집니다. 전체 투과율이 동일한 두 부품이라도 서로 다른 용접 결과를 낼 수 있습니다.
하부 접합 파트너의 흡수율. 흡수성 접합면 내 복사의 침투 깊이는 열이 넓은 면적에 걸쳐 형성되는지 또는 매우 얇은 층 내에서 형성되는지를 결정합니다. 흡수제 농도가 지나치게 높으면 에너지가 수 마이크로미터 범위에 집중되어 열손상 및 가스 방출을 촉진합니다.
강도 및 상호작용 시간. 결과를 결정하는 것은 에너지의 양만이 아니라 시간에 따른 분포입니다. 강도 I = P/A와 상호작용 시간 t = dspot/v가 함께 도달하는 최고 온도를 결정하며, 열전도는 이에 경쟁하는 손실 메커니즘으로 작용합니다.
접합 압력 및 갭. 공기의 열전도율이 열가소성 수지보다 약 두 자릿수 낮기 때문에, 공기 갭은 투명한 접합 파트너로의 열전도를 거의 완전히 차단합니다.
부품 온도 및 수분. 광학적 특성은 온도에 의존하며, 폴리아미드의 경우 수분 흡수가 O-H 배음 밴드를 추가함으로써 근적외선(NIR) 흡수 거동을 추가로 변화시킵니다. 이는 무흡수제 공정에서 중요하며, 980 nm 공정에서는 일반적으로 부차적인 요소입니다.
공정을 제한하거나 오류를 일으키는 원인은 무엇인가?
본 섹션에서는 실무에서 가장 자주 발생하는 오해를 정리합니다.
데이터시트 값은 실제 부품에 적용되지 않습니다. 컴파운드 데이터시트는 정해진 두께의 사출 성형 표준 판재에 대한 투과율 값을 명시합니다. 실제 부품에서는 섬유 배향, 웰드 라인, 게이트 위치, 금형 온도 및 국부 냉각 속도가 결정화도와 섬유 분포를 변화시킵니다. 그 결과 명목상 동일한 재료임에도 하나의 부품 내에서 여러 퍼센트 포인트의 투과율 차이가 발생합니다.
명목상 충분한 레이저 출력이 접합면에서의 조사를 보장하지는 않습니다. 명시된 수치는 광원의 광학 출력입니다. 광원과 접합면 사이에는 광학적 손실, 두 계면에서의 프레넬 반사, 체적 흡수 및 산란이 존재합니다. 설정 출력만을 근거로 한 공정 승인은 실제로 사용 가능한 에너지를 체계적으로 과대평가합니다.
전기 입력 전력은 광학적 조사량이 아닙니다. 다이오드 레이저의 전기-광 변환 효율은 일반적으로 40~60 %이며 접합부 온도가 상승함에 따라 감소합니다. 전기 입력 전력을 기반으로 한 공정 제어는 다이오드 바의 노화나 보호창의 오염을 파악하지 못합니다.
방향성 투과와 확산 투과가 혼동됩니다. 적분구는 반구 전체 투과율을 측정하며 산란성 재료의 경우 더 높은 값을 나타냅니다. 좁은 검출기 조리개는 준평행 성분만을 측정하여 더 낮은 값을 나타냅니다. 두 값 모두 올바르며 서로 다른 질문에 답합니다: 전체 투과율은 에너지 수지를 나타내고, 조리개로 제한된 측정값은 이음매 단면 내에 집중된 강도를 나타냅니다. 측정 기하, 조리개 크기 및 검출기 거리를 명시하지 않으면 산란성 부품에 대한 투과율 값은 서로 비교할 수 없습니다.
잘못된 위치에서 측정. 접합부 외부의 평평한 기준 영역에서의 측정은 두께 전이나 이음매를 따른 국부적 섬유 집적을 반영하지 못합니다. 의미 있는 것은 단일 값이 아니라 계획된 용접 윤곽을 따른 투과율 프로파일입니다.
잘못된 파장에서 측정. ISO 13468에 따라 결정된 전체 광선 투과율은 가시광선 스펙트럼 영역을 기준으로 하며 NIR 공정 파장에는 의미가 없습니다. 반대로 높은 NIR 투과율은 시각적 외관에 대해 아무것도 말해주지 않습니다 - NIR에서 투명성을 유지하는 레이저 블랙 컴파운드는 바로 이러한 분리 특성을 활용합니다.
상반 법칙이 성립하지 않는 곳에서 적용됩니다. 출력을 두 배로 하고 조사 시간을 절반으로 하면 동일한 결과가 나온다는 발상은 열전도가 무시될 수 있는 경우에만 성립합니다. 느린 공정에서는 열이 부품 내부로 흘러들어가 실제로 도달하는 최고 온도가 계산치에 미치지 못하며, 매우 빠른 공정에서는 흡수체의 열 손상이 허용 강도를 제한합니다.
투과율이 유일한 승인 기준으로 사용됩니다. T는 투명한 쪽 소재만을 나타냅니다. 상대 부품의 흡수체 농도가 달라지면 투과율 측정에는 나타나지 않으면서 에너지 흡수 위치가 이동합니다. 견고한 재료 승인은 접합되는 양쪽 소재를 모두 포함해야 합니다.
산란성 시편의 위치 공차가 과소평가됩니다. 산란성이 강한 부품의 경우, 표시되는 투과율은 측정 헤드 내 시편의 위치와 방향에 따라 뚜렷하게 달라집니다. 정의되고 재현 가능한 부품 고정 장치가 없으면 측정 편차가 감지하고자 하는 재료 편차보다 커질 수 있습니다.
어떤 재료, 분광 및 형상 영향이 중요한가?
결정화도. PA, PP, POM, PBT와 같은 반결정성 열가소성 수지는 비정질상과 굴절률이 다른 구정(spherulite)을 포함합니다. 방사선은 이러한 계면에서 산란됩니다. 따라서 PC, PMMA, PS와 같은 비정질 재료는 현저히 높은 방향성 투과율을 나타냅니다. 결정화도는 냉각 속도에 따라 달라지므로, 금형 온도와 벽 두께는 레이저 투과성에 직접 영향을 미칩니다 – 사출 성형 공정 파라미터가 용접 공정의 광학적 파라미터가 되는 것입니다.
유리섬유. 강화 섬유는 주로 흡수가 아닌 산란을 통해 투과율을 감소시킵니다. 단섬유 유리 강화 PA6에 대한 연구에 따르면, 섬유 함량이 0에서 63 wt.-%로 증가함에 따라 투과된 레이저 에너지는 약 70%에서 약 20%로 감소합니다. 0~50 wt.-% 사이에서는 산란된 비율이 최대 약 50%까지 증가합니다. 섬유 배향 또한 실무적으로 중요합니다: 유효 산란은 유동 정렬 영역과 용접선 영역 사이에서 서로 다릅니다.
무기 충전재. 활석, 초크, 유리 비드는 동일한 질량 분율에서 유리섬유보다 투과율을 훨씬 더 크게 감소시킵니다. 유리 비드는 얇은 벽 두께에서도 투과 용접을 불가능하게 만들 수 있습니다.
안료. 불투명 백색 안료, 특히 TiO2는 파장 의존성이 약하여 근적외선(NIR) 영역에서도 가시광선 영역과 유사하게 산란을 일으키므로 레이저 투과성 부품에는 대체로 사용할 수 없습니다. 반면, 흡수 측 부재에 사용되는 카본블랙은 바람직하며, 0.05~0.5%의 질량 분율만으로도 충분한 흡수를 발생시킵니다.
부품 두께. 산란 재료의 경우, 다중 산란이 평균 광자 경로 길이를 불균형적으로 증가시키기 때문에 투과 손실은 순수 흡수 모델이 예측하는 것보다 더 빠르게 증가합니다. POM이나 PBT와 같이 산란이 강한 재료의 경우, 이는 실무적으로 투명 측 부재의 두께를 수 밀리미터로 제한하며, PEEK의 경우 그 한계는 더욱 낮습니다.
형상 및 입사각. 곡면 및 방사형 이음부에서는 방사선이 비스듬히 입사합니다. 조사 경로 길이는 1/cos θ에 비례하여 증가하며, 동시에 프레넬 반사율도 입사각에 따라 증가합니다. 두 효과 모두 재료의 변화 없이 접합부에 도달하는 출력을 감소시킵니다. 따라서 회전 대칭 부품에 대한 투과율 시험은 실제 공정 형상에서 수행되어야 합니다.
Beer-Lambert 법칙, Fresnel 손실 및 모델의 한계
투과율에 대한 가장 단순한 정량적 설명은 Fresnel 계면 반사와 Beer-Lambert 체적 흡수를 결합한 것입니다:
T = (1 − R)2 · e(−α · d)
여기서
- T 투과율(무차원)
- R 수직 입사 시 단일 계면의 반사율, R = ((n − 1)/(n + 1))2
- n 폴리머의 굴절률(PA6: 약 1.53; PC: 약 1.58; PMMA: 약 1.49)
- α 공정 파장에서의 흡수계수(mm−1 단위)
- d 조사 두께(mm 단위)
Fresnel 항의 결과. n = 1.53인 PA6의 경우 계면당 R ≈ 4.4%입니다. 따라서 흡수가 전혀 없고 산란도 없는 완벽한 부품이라 하더라도 T ≈ 91.4%에 도달할 뿐입니다. 이 값을 초과하는 투과율 요구사항은 코팅되지 않은 플라스틱 표면에서는 물리적으로 달성할 수 없습니다.
모델의 전제. Beer-Lambert 법칙은 균질하고 산란이 없는 매질, 단색 복사, 시준된 전파 및 선형 상호작용을 전제로 합니다. 따라서 이 법칙은 비정질의 충전제가 없는 열가소성 수지에 근사적으로 적용됩니다.
한계. 산란이 발생하는 즉시 – 이는 사실상 모든 반결정성, 충전 또는 안료가 첨가된 소재에 해당합니다 – α는 더 이상 흡수만을 나타내지 않고, 흡수와 산란을 결합한 유효 소광계수 µext = µa + µs가 됩니다. 이 구분은 공정상 매우 중요합니다: 흡수된 복사는 접합면에서 소실되지만, 산란된 복사는 공간적으로 퍼질 뿐 여전히 접합면에 도달합니다. 시준된 성분만을 포착하는 측정으로는 에너지 수지를 재구성할 수 없습니다. 물리적으로 정확한 설명을 위해서는 복사 전달 방정식이 필요하며, 실무에서는 Kubelka-Munk 유형의 이중흐름(two-flux) 모델이나 Monte Carlo 및 광선 추적(ray-tracing) 방법으로 근사하여 복사를 흡수, 전방 산란 및 후방 산란 성분으로 분리합니다.
실무적 결과. 산란성 소재의 경우, 측정 기하구조가 공정 기하구조와 유사할 때에만 단일 투과율 값이 의미 있는 공정 파라미터가 됩니다: 동일한 파장 범위, 유사한 빔 지름, 정의된 검출기 조리개, 그리고 부품 하부와 검출기 사이의 정의된 거리가 필요합니다. 바로 이러한 이유로 공정 표준에서는 측정 원리 – 전력 측정, 광도 측정 또는 분광 측정 – 를 명시하도록 요구합니다.
실전 예제 – 투과율이 12퍼센트포인트 하락하면 어떤 영향이 있는가?
1. 가정. PA6-GF30 소재 하우징의 윤곽 용접, 벽두께 2 mm, 980 nm 다이오드 레이저, 광출력 P0 = 40 W, 접합면에서의 스폿 지름 dS = 1.5 mm, 이송 속도 v = 100 mm/s. 투과율 기준값 T1 = 42 %; 섬유가 국부적으로 집적된 영역에서는 T2 = 30 %가 측정됨.
2. 모델.
PF = T · P0 · El = PF / v · I = PF / A · t = dS / v · H = I · t
3. 계산
| 물리량 | 기준 범위 (T = 42 %) | 섬유 집적 영역 (T = 30 %) |
|---|---|---|
| 접합부 출력 PF | 16.8 W | 12.0 W |
| 선에너지 El | 0.168 J/mm | 0.120 J/mm |
| 스폿 면적 A | 0.0177 cm² | 0.0177 cm² |
| 세기 I | 약 950 W/cm² | 약 679 W/cm² |
| 상호작용 시간 t | 15 ms | 15 ms |
| 면적당 에너지 밀도 H | 약 14.3 J/cm² | 약 10.2 J/cm² |
4. 결과. 투과율이 12퍼센트포인트 하락하면 접합면에서 이용 가능한 에너지는 약 29 % 감소합니다.
5. 기술적 해석. 이론상으로는 출력을 약 56 W로 높이거나 이송 속도를 약 71 mm/s로 낮추어 손실을 보상할 수 있습니다. 그러나 이 두 방법은 동등하지 않습니다. 출력을 높이면 흡수체의 최고 온도가 상승하여 열손상 및 가스 발생 위험이 커지며, 이송 속도를 낮추면 열전도 시간이 길어져 열영향부가 넓어집니다. 용융층 두께도 열전도에 좌우되므로 보상 관계가 정확히 선형적이지도 않습니다. 파라미터를 일괄적으로 상향 조정하기보다는 공간 분해 투과율 검사를 실시하는 것이 더 나은 방법입니다. 이를 통해 위치별 출력 제어가 가능하거나, 접합 전에 부품을 선별할 수 있습니다.
이 계산기는 브라우저에서 전적으로 실행되며, 데이터는 전송되지 않습니다.

투과율 시험은 어디에 사용됩니까
자동차 및 전기차 분야. 센서 하우징, ECU 커버, 팽창 탱크 및 유체 매니폴드는 주로 유리섬유강화 폴리아미드와 PBT로 접합됩니다. 여기서 중요한 것은 배치 및 위치별 섬유 함량 편차인데, 동일한 시스템 파라미터 설정이 변화하는 재료 배치에 걸쳐 수개월간 유지되어야 하기 때문입니다. 중요한 공정 변수는 평균값이 아니라 원주 방향 접합 시임을 따른 투과율 프로파일입니다.
의료기기 및 체외진단. 마이크로유체 카트리지에는 폭이 수백 마이크로미터에 불과한 채널이 있습니다. 용융 영역이 너무 넓으면 채널이 좁아지거나 막힙니다. 접합 후에는 시임을 비파괴적으로 완전히 평가할 수 없기 때문에, 품질 보증은 재료 승인 단계로 이동합니다. 중요한 것은 측정의 공간 분해능과 측정 체인의 측정 소급성입니다.
전자 및 센서 분야. 밀폐형 하우징의 경우 시임 품질이 방진방수 등급을 결정하며, 이는 수분과 매체에 대한 저항성과 직결됩니다 – 전체 윤곽을 따른 에너지 입력의 재현성은 전자 및 반도체 제조에서도 중요하며, 특히 경로 감속에 따라 상호작용 시간이 변하는 모서리 부분에서 그러합니다.
광학 및 광자공학 분야. PC 또는 PMMA로 제작된 도광체, 렌즈 홀더 및 커버의 경우 이중 요구사항이 적용됩니다: 접합 공정을 위한 높은 근적외선(NIR) 투과율과 목표 스펙트럼 범위에서의 규정된 투과율입니다 – 이는 광학 정밀 부품에서도 동일하게 나타나는 이중 요구사항입니다. 두 물리량은 서로 다른 파장 범위를 다루므로 별도로 시험해야 합니다.
포장 및 소비재 분야. 얇은 필름 및 반제품을 접합할 때는 두께 의존성이 지배적입니다: PA6/PP 필름 라미네이트의 경우 필름 두께가 증가할수록 달성 가능한 용접 속도가 현저히 감소하는데, 이는 더 많은 재료가 용융되어야 하고 열가소성 수지의 낮은 열전도율이 공정 시간을 제한하기 때문입니다.
연구 및 재료 개발 분야. 레이저 투과성 컴파운드를 개발할 때, 600~2000 nm 범위에 걸친 분광 분해 투과율은 핵심 평가 변수인데, 이는 배합 변경이 흡수를 변화시켰는지 산란을 변화시켰는지를 보여주기 때문입니다.
두 개의 투명한 접합 파트너, 흑색 컴파운드 그리고 산란에 적용되는 것
두 개의 투명한 접합 파트너. 약 1500~2000 nm 파장에서의 흡수제 없는 용접은 폴리머 자체의 흡수 특성을 활용합니다. 이때 에너지는 계면이 아니라 체적 전반에 걸쳐 침투되며, 초점 위치에 따라 용융 영역의 위치가 결정됩니다. 이 경우 광학 특성이 980 nm에서와는 근본적으로 다르기 때문에, 투과율 테스트는 실제 공정 파장에서 수행되어야 합니다. 또는 가시광선 영역에서 투명한 NIR 흡수제를 접합 갭 내 얇은 중간층으로 사용하는 방법도 있습니다.
시각적으로는 검은색이지만 투명한 부품. 카본 블랙을 사용하지 않는 착색 시스템을 사용하면 시각적으로는 짙은 검은색을 띠면서도 NIR 투과율이 높은 부품을 만들 수 있습니다. 이러한 컴파운드의 사용 승인은 오직 NIR 투과율 측정을 통해서만 가능하며, 육안 평가는 체계적으로 오류를 유발합니다.
산란이 심한 소재. POM, PBT 및 충전재 함량이 높은 컴파운드의 경우, 투명한 접합 파트너의 두께는 실무상 1~2 mm로 제한됩니다. 플랫탑(flat-top) 또는 이중 피크 강도 프로파일로의 빔 성형이나 다중 패스와 같은 맞춤형 조사 전략을 통해 산란으로 인한 확산을 부분적으로 보완할 수 있습니다.
벽 두께 편차가 큰 경우. 용접선을 따라 벽 두께가 변화하는 부품의 경우, 위치별 출력 제어가 효과적입니다. 이는 사전에 측정된 투과율 프로파일을 경로 제어기에 입력하여 이루어집니다.
측정 또는 모니터링해야 할 물리량은 무엇인가
어떤 물리량인가? 필요한 것은 공정 파장에서 레이저에 투과성이 있는 접합 부재의 투과율이며, 측정 위치의 부품 두께와 함께 명시되어야 합니다. 재료 개발 및 고장 분석의 경우 분광 분해된 투과율이 추가로 필요하며, 시리즈 검사의 경우 일반적으로 단일 파장 측정으로 충분합니다 – 관련 물리량은 복사측정량 개요에 요약되어 있습니다.
어디서 측정하는가? 부품 위, 접합 형상 내, 그리고 계획된 용접 윤곽을 따라 측정합니다. 이음선을 따라 측정 격자를 사용하면 단일 측정 지점으로는 놓칠 수 있는 섬유 집적, 용접선 및 벽 두께 전이를 확인할 수 있습니다.
어떤 측정 불확도가 중요한가?
- 노화 및 온도로 인한 광원의 드리프트 – 이중빔 설계와 내부 기준 다이오드로 제한 가능
- 생산 환경의 주변광 – 변조된 광원과 동기 검출을 통해 감소 가능
- 시편의 위치 결정 불확도 – 산란이 많은 부품에서 주된 기여 요인이 되는 경우가 많으며, 부품별 맞춤형의 재현 가능한 고정구로만 제어 가능
- 검출기 조리개 및 거리의 정의 – 어떤 산란 성분이 검출되는지를 결정함
- 측정값의 소급성 – 알려진 투과율의 기준 타겟과 ISO/IEC 17025에 인정된 교정기관에서의 교정을 통해 확보
광대역 또는 단일 파장 측정으로 충분한 경우는 언제인가? 분광 프로파일이 알려진 승인된 화합물의 경우, 공정 파장에서의 측정만으로 충분합니다. 이는 이미 알려진 상태로부터의 편차만 감지하면 되기 때문입니다.
분광 측정이 필요한 경우는 언제인가? 소재 또는 배합 변경, 착색제 변경, 클레임 분석, 그리고 흡수제가 없는 공정의 경우입니다. 투과율 변화가 추가적인 흡수 대역에서 기인한 것인지 아니면 산란 변화에서 기인한 것인지는 스펙트럼을 통해서만 확인할 수 있습니다 – 전자는 다른 파장을 선택함으로써 피할 수 있지만, 후자는 그렇지 않습니다.
공간 분해 또는 시간 분해 측정이 필요한 경우는 언제인가? 섬유 분포가 불균일하거나 벽 두께가 변하는 모든 부품, 그리고 약 1 mm 미만의 이음 폭에는 공간 분해 측정이 필요합니다. 용접 중 광학적 특성이 변화하는 열 피드백이 있는 공정에는 시간 분해 측정이 필요합니다.
시리즈 생산에서 투과율 검사는 점점 더 실험실 단계가 아니라 접합 이전의 제조 단계로 자리 잡고 있습니다.
전공정 부품 검사. 측정 시스템은 수동으로 정의되거나 CAD 데이터에서 가져온 용접 윤곽을 추적하여 투과율 프로파일을 생성합니다. 기술적 의미는 데이터 전송 자체에 있는 것이 아니라, 되돌릴 수 없는 접합 단계 이전에 부품을 선별할 수 있다는 사실에 있습니다. 이를 통해 두 부품 중 하나가 용접 불가능한 경우 두 부품을 접합하는 것을 방지할 수 있습니다.
적응형 출력 제어. 투과율 프로파일이 시스템 제어기에 전달되면, 설정된 출력 대신 접합 평면에서의 라인 에너지가 일정하게 유지되도록 위치별로 레이저 출력을 조정할 수 있습니다. 이를 통해 제어 변수가 시스템 파라미터에서 물리적으로 유효한 물리량으로 전환됩니다.
공정 중 모니터링. 파이로미터와 열화상 카메라는 용접 중 표면 온도를 측정합니다. 장파장 복사를 사용하는 흡수제 없는 공정의 경우, 공정 복사가 측정되는 열 복사와 분광적으로 겹치기 때문에 이 방법에는 한계가 있습니다. 대신 준동시 용접에서의 접합 경로 측정은 용융 부피에 대한 직접적인 기계적 척도를 제공합니다.
데이터 피드백 및 소급성. 부품 식별, 투과율 프로파일, 용접 파라미터를 연계하면 배치 간 통계적 공정 관리가 가능해지고, 불량이 발생하기 전에 소재의 드리프트를 파악할 수 있습니다. 규제 산업의 경우 이는 요구되는 공정 밸리데이션의 일부이기도 합니다.
이러한 사항들을 확정한 후에야 계측기 선택이 이어집니다: 평면 부품 영역의 생산 라인 단일 파장 검사를 위한 클램프형 공정 포토미터, 재료 시료의 직접 및 확산 투과율 결정을 위한 적분구가 장착된 분광광도계, 그리고 전체 측정 체인을 소급 추적하기 위한 인정 교정입니다.
과학 문헌은 무엇을 보여주는가?
충전된 열가소성 플라스틱에서 주된 손실 메커니즘으로서의 산란. 이 연구는 레이저 투과 용접 시 부품 두께, 유리섬유 함량 및 결정화도가 빛의 산란을 어떻게 변화시키는지 조사하였습니다. 흡수와 산란 비율을 실험적으로 분리하여, 강화 폴리아미드에서의 투과율 손실이 흡수가 아니라 주로 산란에 기인함을 보여주는데, 이는 단순히 출력을 높이는 것으로는 용접선 품질이 회복되지 않는 이유를 설명해 줍니다. Xu, Parkinson, Bates, Zak (2015), Optics & Laser Technology 75, 123–131
강한 산란 특성을 지닌 소재를 위한 조사(照射) 전략. 이 연구는 체적 산란이 큰 고분자 소재를 위해 조정된 조사(照射) 전략을 검토하였습니다. 투명 소재의 산란 특성을 사전에 파악하면 강도 분포를 조정함으로써 공정 윈도우를 넓힐 수 있음을 보여줍니다. Frick, Schkutow (2018), Procedia CIRP 74, 538–543
조사(照射) 방식에 대한 체계적 고찰. 이 리뷰는 윤곽 용접, 준동시 용접, 동시 용접, 마스크 용접 및 새로운 전략들을 에너지적, 열적 특성에 따라 순위를 매기고, 어떤 재료 및 형상 조건에서 어떤 방식이 유리한지를 규명합니다. Acherjee (2021), Optics & Laser Technology 137, 106737
광학 파라미터를 포함한 소재 및 공정 개요. 이 개요는 빔 광원, 소재, 공정 방식 및 품질 특성을 정리하고, 940 nm, 1064 nm, 1550 nm에서 다양한 열가소성 플라스틱의 투과 깊이를 비교한 수치를 포함하여, 파장 선택을 위한 유용한 근거를 제공합니다. Gonçalves, Duarte, Martins, Paiva (2021), Infrared Physics & Technology 119, 103931
온도장 및 산란의 모델링. 이 리뷰는 온도장, 응력장, 용융 흐름 및 열분해에 대한 수치 모델들을 평가하며, 빛의 산란을 무시한 모델이 최대 강도를 체계적으로 과대평가하고 용접선 폭을 과소평가함을 보여줍니다. Hu, Li, Zuo (2023), Polymers 15, 2125
기술 배경 및 추가 자료
- DVS 2243 (2014): Laser beam welding of thermoplastics (독일어만 제공). DVS Media, Düsseldorf – 장비, 공정 기술 및 품질 보증을 다루는 공정 표준입니다.
- DVS 2243 부속서 1 (2007): Determination of the transmittance of the laser-transparent joining partner in laser transmission welding of thermoplastics (독일어만 제공). DVS Media, Düsseldorf – 출력 측정, 광도 측정 및 분광 측정의 원리와 R, T, A 값을 정의합니다.
- DIN EN ISO 13468-1/-2: Plastics – Determination of the total luminous transmittance of transparent materials. 가시 스펙트럼 영역에서의 투과율 측정을 위한 규범적 기준이며, NIR 공정 파장에는 부분적으로만 적용 가능합니다.
- DIN EN ISO/IEC 17025:2018-03: General requirements for the competence of testing and calibration laboratories. 투과율 측정값 및 표준물질의 측정 소급성을 위한 기초가 됩니다.
- Acherjee (2021), Optics & Laser Technology 137, 106737, 그리고 Xu et al. (2015), Optics & Laser Technology 75, 123–131 – 조사(照射) 전략 및 산란에 관한 동료 심사를 거친 배경 자료입니다.
- Gonçalves et al. (2021), Infrared Physics & Technology 119, 103931, 그리고 Hu, Li, Zuo (2023), Polymers 15, 2125 – 소재, 파장 선택 및 산란 모델에 관한 리뷰 및 모델링 연구입니다.
레이저 기술 발전에 관한 섹션의 시장 수치는 플라스틱 레이저 용접에 대한 상업적 시장 조사를 기반으로 하며, 2025년을 기준으로 2032년까지의 전망 기간을 포함합니다. 이는 대략적인 규모를 나타내는 것이며 정확한 수치가 아닙니다.
레이저 투과 용접 투과율 시험에 관한 FAQ
레이저 투과 용접에서 투과율은 어떻게 측정합니까?
측정하는 것은 공정 파장에서 부품을 투과하는 복사 전력과 입사 전력의 비율입니다. 일반적인 방법으로는 전력 측정, 단일 파장 광도 측정, 분광 측정이 있습니다. 측정값은 사용된 특정 부품 두께, 측정 기하 구조 및 검출기 조리개에 대해서만 유효하며, 이를 명시하지 않으면 비교할 수 없습니다.
투과율 시험에 적합한 파장은 무엇입니까?
중요한 것은 이후 공정에서 사용할 파장입니다. 다이오드 레이저 공정의 경우, 산업적으로 주로 사용되는 800~1100 nm 범위에 속하기 때문에 980 nm가 기준으로 자리 잡았습니다. 1500~2000 nm 영역의 무흡수제 공정에서는 다른 흡수 메커니즘이 적용되므로 980 nm에서의 측정은 의미가 없습니다.
어느 정도의 투과율이 필요합니까?
필요한 투과율은 레이저 출력, 이송 속도, 스폿 크기 및 흡수제 특성에 따라 달라지므로 보편적인 기준값은 없습니다. 실제로는 20~30 % 이상의 값을 목표로 하는 경우가 많습니다. 일률적인 수치보다는 접합면에서 필요한 선에너지로부터 요구값을 도출하는 것이 더 의미가 있습니다.
출력이 충분한데도 레이저 용접이 되지 않는 이유는 무엇입니까?
대부분의 경우, 접합면에 도달하는 복사 에너지의 비율이 너무 적기 때문입니다. 원인으로는 결정 입자, 유리 섬유 또는 안료에 의한 산란, 조사되는 벽 두께가 지나치게 두꺼운 경우, 계면에서의 프레넬 반사, 또는 투명 부재로의 열전도를 차단하는 접합 간극 등이 있습니다. 설정된 출력 전력은 이러한 요인에 대해 아무것도 알려주지 않습니다.
직접 투과와 확산 투과의 차이는 무엇입니까?
직접 투과율은 거의 편향되지 않은 부분만을 포착하며, 전체 투과율은 적분구로 측정한 산란된 부분까지 추가로 포함합니다. 산란성 재료의 경우 두 값은 상당히 차이가 납니다. 전체 투과율은 에너지 수지를 나타내며, 조리개로 제한된 측정값은 접합부 단면 내에서 유효한 강도를 나타냅니다.
유리 섬유는 레이저 투과성에 어떤 영향을 미칩니까?
유리 섬유는 주로 산란을 통해 투과율을 저하시킵니다. 단섬유 유리강화 PA6에서는 섬유 함량이 63 wt.-%까지 증가함에 따라 투과되는 레이저 에너지가 약 70 %에서 약 20 %까지 감소합니다. 국부적인 섬유 배향이 추가적인 영향을 미치며, 이 때문에 단일 사출 성형 부품 내에서도 투과율 차이가 발생합니다.
데이터시트 값이 부품 단위 측정을 대체할 수 없는 이유는 무엇입니까?
데이터시트에는 정해진 두께의 표준 시편에 대한 값이 제시되어 있습니다. 실제 부품에서는 게이트 위치, 유동 경로, 웰드 라인, 금형 온도 및 벽 두께 편차가 결정화도와 섬유 분포를 변화시킵니다. 그 결과 단일 부품 내에서 투과율 차이가 발생하며, 이는 용접 윤곽을 따라 공간 분해 측정을 해야만 드러납니다.
분광 투과율 측정이 필요한 경우는 언제입니까?
재료 또는 배합 변경, 착색제 변경, 클레임 분석 시, 그리고 무흡수제 공정의 경우에 필요합니다. 투과율 변화가 추가적인 흡수에 의한 것인지 산란 변화에 의한 것인지는 스펙트럼을 통해서만 확인할 수 있습니다. 흡수는 다른 파장을 선택하여 피할 수 있지만, 산란은 배합, 가공 또는 부품 두께를 통해서만 해결할 수 있습니다.
관련 응용 분야
재료가 어느 정도의 방사선을 투과하는지에 대한 질문은 인접 분야에서도 제기됩니다. 광학 및 정밀 부품에서는 광학 표면에서의 투과와 산란을 다루며, 자동차 산업에서는 동일한 공정으로 플라스틱 부품이 접합되고, 적층 제조는 산란이 조형 방향에 따라 달라지는 재료 클래스를 추가합니다. 인접한 접합 공정 및 부품 클래스는 UV 접착, 포팅 및 캡슐화와 전자 및 반도체에서 다룹니다. 전체 개요는 UV 응용 분야 개요에서 확인하실 수 있습니다.
저자: Dr. Mark Paravia
Dr.-Ing. Mark Paravia는 Ettlingen에 위치한 Opsytec Dr. Gröbel GmbH의 대표이사이며 공인 교정기관을 이끌고 있습니다. KIT 조명기술연구소에서 펄스형 제논 엑시머 방전에 관한 연구를 수행한 이후, 현재는 광학 복사 측정 기술에 주력하고 있습니다. 그는 DIN 표준위원회 FNL 7 "광학 복사" 부위원장이며, DVGW UV 소독 프로젝트 그룹의 회원입니다.
레이저 출력 중 실제로 접합부에 도달하는 비율과 산란 및 반사로 손실되는 비율을 정확히 파악하지 못하고 계십니까?
레이저 투과성 접합 부재의 투과율은 관련 공정 파장에서 실제 부품 형상 및 계획된 용접 윤곽선을 따라 측정할 수 있습니다. 이를 위한 적합한 장비로는 고정 파장에서의 측정을 위한 ZPM 공정 광도계와 분광 분해 투과율 측정을 위한 Cary 60 분광광도계가 있습니다. 파장 선택부터 측정 형상, 소급 가능한 교정에 이르기까지 측정 체계 구성을 위해 응용 연구소에서 지원해 드립니다. 문의하여 주시기 바랍니다.
