


Ensayo de transmisión para procesos láser – medición de la transparencia láser de los termoplásticos
El ensayo de transmisión determina qué fracción de la radiación láser atraviesa la pieza de unión transparente al láser y, por tanto, queda realmente disponible en el plano de unión. En la soldadura láser por transmisión de termoplásticos, la masa fundida no se forma donde se ajusta el láser, sino donde llegan los fotones. Entre ambos puntos se encuentran la reflexión en las interfases, la absorción dentro del volumen y, en el caso de materiales semicristalinos, cargados o pigmentados, la dispersión. Por ello, lo que importa es la transmitancia espectral en la longitud de onda del proceso, la longitud del recorrido óptico a través de la pieza y la distribución angular de la radiación emergente. Solo estas magnitudes determinan la intensidad, la energía lineal y el campo de temperatura en la superficie de unión, y con ellas la reproducibilidad de la soldadura.
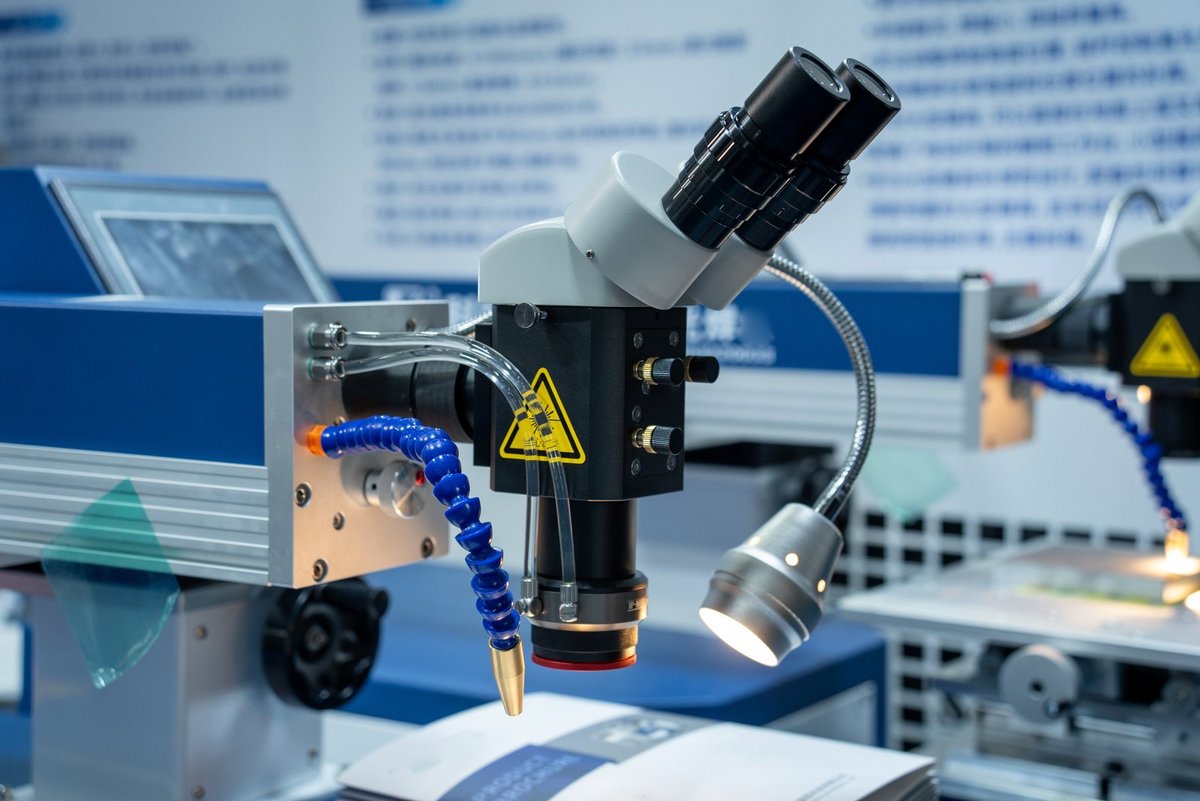
¿cómo está evolucionando la tecnología de soldadura de plásticos por láser?
Desde el punto de vista técnico, lo más relevante es sobre todo un desplazamiento dentro de la cadena de valor:
| Segmento | Impulsor | Consecuencia para el ensayo |
|---|---|---|
| Automoción / electromovilidad | Carcasas de sensores, tapas de ECU, componentes de fluidos, periferia de baterías | cordones estancos y libres de partículas; comprobación del 100 % de la transmisión del material |
| Tecnología médica y diagnóstico | Cartuchos microfluídicos, carcasas de cánulas, sensores desechables | cadenas de medición validadas y trazables; tolerancias estrechas con espesores de pared reducidos |
| Electrónica / conectividad | Carcasas miniaturizadas, sellados herméticos | alta resolución espacial de la medición de transmisión |
| Bienes de consumo / electrodomésticos | Piezas coloreadas y pigmentadas en blanco | la dispersión se convierte en el factor limitante |
La cadena causal es coherente en todos los casos: la miniaturización y la integración funcional reducen las zonas de unión y los espesores de pared. Esto estrecha el margen de energía tolerable, ya que la misma desviación absoluta produce un error relativo mayor. Al mismo tiempo, aumenta la proporción de compuestos cargados y coloreados, cuyas propiedades ópticas varían según el lote y la posición. Ambos efectos combinados desplazan el aseguramiento de la calidad de la inspección del cordón tras la soldadura hacia el ensayo del material previo.
La regulación pesa especialmente en el sector de la tecnología médica: el Reglamento (UE) 2017/745 (MDR), junto con la norma EN ISO 13485 (apartado 7.5.6), exige la validación de procesos con límites de proceso documentados para aquellos procesos cuyo resultado no puede inspeccionarse de forma no destructiva, y la unión de canales fluídicos es uno de ellos. La transmitancia del compañero de unión es una de las pocas magnitudes que pueden determinarse de forma no destructiva antes incluso de realizar la unión.
Seis desarrollos están modificando los requisitos del ensayo de transmisión:
Soldadura sin absorbente con láseres de fibra de tulio. Las fuentes en torno a 1940 nm aprovechan la absorción propia del polímero. La longitud de onda de ensayo debe adaptarse en consecuencia; una medición a 980 nm pierde su significado.
Conformación del haz en lugar de aumentar la potencia. Los perfiles de intensidad adaptados producen zonas de unión más uniformes que los perfiles gaussianos en materiales que no dispersan. En materiales muy dispersivos, la dispersión volumétrica compensa en gran medida las diferencias de perfil, lo que constituye un motivo para medir las propiedades de dispersión antes de diseñar la óptica.
Diseño de procesos basado en simulación. Los modelos acoplados de trazado de rayos y elementos finitos (FEM) capturan conjuntamente la dispersión y la conducción de calor. Sus magnitudes de entrada son los coeficientes de absorción y dispersión medidos; por tanto, la calidad de la simulación depende directamente de la calidad de la caracterización óptica.
Coloración negra transparente al láser. Los sistemas colorantes sin negro de carbono desacoplan la apariencia visual de la transmisión en el infrarrojo cercano (NIR). La inspección de mercancía entrante ya no puede realizarse de forma visual.
Fabricación aditiva como nueva clase de material. En los compañeros de unión impresos en 3D, los límites de capa y los poros generan centros de dispersión adicionales con una marcada dependencia direccional. Consecuencia: los valores de transmitancia solo son transferibles entre piezas impresas con la misma orientación de construcción.
Trazabilidad como criterio de compra. Los clientes de automoción y de tecnología médica exigen cada vez más lecturas de transmisión trazables conforme a ISO/IEC 17025, en lugar de valores de referencia internos del fabricante.
Los tamaños de mercado, las tasas de crecimiento y las fuentes de este campo de aplicación se resumen en la página Desarrollo del mercado de la tecnología UV.
¿cómo funciona la soldadura por transmisión láser?
La soldadura por transmisión láser une dos termoplásticos que difieren en su interacción óptica con la radiación láser. La pieza superior es en gran parte transparente a la longitud de onda del proceso; la inferior la absorbe, generalmente mediante negro de humo o, alternativamente, mediante absorbentes NIR que resultan discretos en el rango visible.
La radiación atraviesa la pieza superior, se convierte en calor en una fina capa superficial del material absorbente en la interfaz y funde este localmente. A continuación, el calor llega por conducción a la pieza transparente, que también se funde. Bajo presión de unión, se forma un enlace material mediante la interdifusión de las macromoléculas a través de la interfaz.
Desde el punto de vista físico, se cumple el balance de las fracciones radiantes:
A + R + T = 1
donde A es la absorbancia, R la reflectancia y T la transmitancia. Las tres magnitudes dependen del material, de la longitud de onda y de la temperatura, y siempre se refieren a un espesor de material específico. En medios ópticamente inhomogéneos, por ejemplo debido a fibras de vidrio, pigmentos o cristalitas, la dispersión desvía además la radiación de su dirección de propagación original sin absorberla.
Las longitudes de onda de proceso habituales se sitúan entre 800 y 1100 nm, ya que la mayoría de los termoplásticos no pigmentados absorben solo débilmente en este rango. 980 nm se ha convertido en la longitud de onda de referencia para el ensayo de transmisión, ya que se encuentra en el centro del rango de láseres de diodo utilizado industrialmente.
¿Qué tecnologías y variantes de proceso se utilizan?
La variante de proceso determina cuántos puntos de medición necesita un ensayo de transmisión y en qué medida las variaciones locales de transmisión se propagan al resultado.
| Tecnología | Características | Ventajas | Limitaciones | Aplicación típica |
|---|---|---|---|---|
| Soldadura por contorno | El punto láser recorre la costura una sola vez; baño de fusión local y en movimiento | óptica sencilla, piezas grandes, contornos flexibles | sin trayectoria de unión global, sensible a caídas locales de transmisión | Carcasas de automoción, componentes de fluidos |
| Soldadura cuasi-simultánea | Un escáner galvanométrico recorre el contorno repetidamente a alta frecuencia | trayectoria de unión definida, tolerancia a huecos, pasadas repetidas posibles | longitud de contorno limitada, tamaño del campo de escaneo | Carcasas de sensores, piezas pequeñas |
| Soldadura simultánea | Todo el contorno se irradia a la vez (barras de diodos, matrices de fibra óptica) | tiempo de ciclo muy corto, trayectoria de unión uniforme | óptica específica para cada pieza, alto coste de utillaje | Producción de gran volumen con geometría fija |
| Soldadura con máscara | Una máscara limita la zona irradiada, un haz lineal la recorre | estructuras muy finas, anchos de canal < 1 mm | solo piezas planas, coste de la máscara | Microfluídica, cartuchos de diagnóstico |
| Soldadura radial | Irradiación circunferencial de piezas rotacionalmente simétricas | costuras circulares precisas | debe comprobarse la transmitancia en función del ángulo | Filtros, válvulas, conectores |
| Soldadura sin absorbente | Longitudes de onda de entre 1500 y 2000 nm aprovechan la absorción propia del polímero | une dos componentes transparentes, sin aditivos | ventana de proceso estrecha, posición de enfoque crítica | Microfluídica transparente, componentes ópticos |
Entre las fuentes de haz, los láseres de diodo de 808 a 980 nm predominan por su alta eficiencia electroóptica y su diseño compacto. Los láseres de fibra a 1064 nm ofrecen mejor calidad de haz y diámetros de foco más pequeños. Los láseres de fibra de tulio en torno a 1940 nm aprovechan las bandas de absorción de sobretono C-H y O-H propias del polímero y permiten la unión sin absorbente; en ese caso, la deposición de energía se desplaza de la interfase al volumen de ambos componentes.
Importante para la planificación del ensayo: el ensayo de transmisión debe realizarse a la longitud de onda que se utilizará posteriormente para la soldadura. Un valor medido a 980 nm no es válido para un proceso a 1940 nm, ya que este último aprovecha deliberadamente bandas de absorción que se evitan a 980 nm.
¿Qué magnitudes del proceso son decisivas?
Transmitancia T en la longitud de onda del proceso. Escala directamente la potencia disponible en la zona de unión: Pjoint = T · Plaser. Una caída del 45 % al 35 % significa un 22 % menos de energía en la superficie de unión, con los parámetros del sistema sin modificar.
Longitud del recorrido óptico. La transmitancia no es una constante del material, sino que se aplica a un espesor concreto. Las transiciones de espesor de pared, nervios, chaflanes y regiones irradiadas oblicuamente alargan el recorrido y reducen T de forma desproporcionada en cuanto predomina la dispersión.
Dispersión y distribución angular. La radiación dispersada no se pierde; llega al plano de unión repartida y con una intensidad máxima menor. El cordón se ensancha y la temperatura máxima disminuye. Por ello, dos piezas con la misma transmitancia global pueden dar resultados de soldadura diferentes.
Absortividad de la parte inferior. La profundidad de penetración de la radiación en la superficie de unión absorbente determina si el calor se forma de manera superficial o dentro de una capa muy fina. Una concentración de absorbente demasiado alta concentra la energía en unos pocos micrómetros y favorece los daños térmicos y la formación de gases.
Intensidad y tiempo de interacción. El resultado no depende solo de la energía, sino de su distribución en el tiempo. La intensidad I = P/A y el tiempo de interacción t = dspot/v determinan conjuntamente la temperatura máxima alcanzada; la conducción térmica actúa como mecanismo de pérdida competidor.
Presión de unión y holgura. Una holgura de aire interrumpe casi por completo la conducción térmica hacia la parte transparente, ya que la conductividad térmica del aire es aproximadamente dos órdenes de magnitud inferior a la de los termoplásticos.
Temperatura de la pieza y humedad. Las propiedades ópticas dependen de la temperatura; en el caso de las poliamidas, la absorción de humedad modifica además el comportamiento de absorción en el NIR, ya que se añaden bandas de sobretono O-H. Esto es relevante para procesos sin absorbente; en los procesos a 980 nm suele ser secundario.
¿Qué limita el proceso o causa errores?
Esta sección resume las interpretaciones erróneas que se encuentran con más frecuencia en la práctica.
Los valores de la hoja de datos no se aplican a la pieza real. Las hojas de datos de los compuestos indican valores de transmisión para placas estándar moldeadas por inyección de un grosor definido. En la pieza real, la orientación de las fibras, las líneas de unión, la ubicación de la entrada, la temperatura del molde y la velocidad de enfriamiento local modifican el grado de cristalinidad y la distribución de las fibras. El resultado son diferencias de transmisión de varios puntos porcentuales dentro de una misma pieza, con un material nominalmente idéntico.
Una potencia láser nominalmente suficiente no es una garantía sobre el plano de unión. El valor indicado es la potencia óptica de salida de la fuente. Entre la fuente y la superficie de unión se encuentran pérdidas ópticas, reflexión de Fresnel en dos interfaces, absorción en volumen y dispersión. Las aprobaciones de proceso basadas en la potencia ajustada sobrestiman de forma sistemática la energía realmente disponible.
La potencia eléctrica de entrada no es una dosis óptica. La eficiencia electroóptica de los láseres de diodo suele ser del 40 al 60 % y disminuye a medida que aumenta la temperatura de la unión. El control de proceso basado en la potencia eléctrica de entrada no detecta ni el envejecimiento de las barras de diodos ni la contaminación de las ventanas de protección.
Se confunden la transmisión directa y la difusa. Una esfera integradora capta la transmisión total hemisférica y devuelve el valor más alto en materiales con dispersión. Una apertura de detector estrecha capta solo la fracción cuasicolimada y devuelve un valor más bajo. Ambos valores son correctos y responden a preguntas distintas: la transmisión total describe el balance energético, mientras que la medición limitada por apertura describe la intensidad concentrada dentro de la sección transversal de la costura. Sin indicar la geometría de medición, el tamaño de la apertura y la distancia del detector, los valores de transmitancia de piezas con dispersión no son comparables.
Medir en el lugar equivocado. Una medición en una zona de referencia plana fuera de la zona de unión no capta ni las transiciones de espesor de pared ni la acumulación local de fibras a lo largo de la costura. Lo significativo es el perfil de transmisión a lo largo del contorno de soldadura previsto, no un único valor.
Medir en la longitud de onda equivocada. El factor de transmisión luminosa total determinado según la norma ISO 13468 se refiere al rango espectral visible y no es significativo para la longitud de onda de proceso NIR. A la inversa, una alta transmisión NIR no indica nada sobre el aspecto visual: los compuestos negros para láser que permanecen transparentes en el NIR aprovechan precisamente este desacoplamiento.
Se asume la reciprocidad donde no se cumple. La idea de que duplicar la potencia mientras se reduce a la mitad el tiempo de exposición produce el mismo resultado solo es válida mientras la conducción de calor sea despreciable. En procesos lentos, el calor fluye hacia el interior de la pieza y la temperatura máxima realmente alcanzada queda por debajo de la calculada; en procesos muy rápidos, el daño térmico al absorbente limita la intensidad permisible.
La transmisión se utiliza como único criterio de aprobación. T describe solo al componente transparente. Si la concentración de absorbente en la contraparte varía, la deposición de energía se desplaza sin que la medición de transmisión lo muestre. Una aprobación de material robusta abarca a ambas piezas que se unen.
Se subestima la tolerancia de posición en muestras con dispersión. En piezas con fuerte dispersión, la transmitancia indicada depende notablemente de la posición y la orientación de la muestra en el cabezal de medición. Sin una fijación de pieza definida y repetible, la dispersión de la medición puede superar la variación del material que se pretende detectar.
¿Qué efectos de material, espectrales y geométricos importan?
Cristalinidad. Los termoplásticos semicristalinos como el PA, el PP, el POM y el PBT contienen esferulitas cuyo índice de refracción difiere del de la fase amorfa. La radiación se dispersa en estas interfases. Los materiales amorfos como el PC, el PMMA y el PS muestran, por tanto, una transmisión direccional notablemente mayor. Dado que la cristalinidad depende de la velocidad de enfriamiento, la temperatura del molde y el espesor de pared actúan directamente sobre la transparencia al láser; un parámetro del proceso de moldeo se convierte en un parámetro óptico del proceso de soldadura.
Fibras de vidrio. Las fibras de refuerzo reducen la transmisión principalmente por dispersión, no por absorción. Estudios sobre PA6 reforzado con fibra de vidrio corta muestran que la energía láser transmitida cae de aproximadamente el 70 % a alrededor del 20 % a medida que el contenido de fibra aumenta del 0 al 63 % en peso; entre el 0 y el 50 % en peso, la fracción dispersada aumenta hasta en torno al 50 %. La orientación de las fibras también importa en la práctica: la dispersión efectiva difiere entre las zonas alineadas con el flujo y las zonas de línea de soldadura.
Cargas minerales. El talco, la creta y las microesferas de vidrio reducen la transmisión mucho más intensamente que las fibras de vidrio con la misma fracción másica. Las microesferas de vidrio pueden impedir la soldadura por transmisión incluso con espesores de pared pequeños.
Pigmentos. Los pigmentos blancos opacos, en particular el dióxido de titanio, quedan en gran medida descartados para piezas transparentes al láser, ya que su dispersión depende solo débilmente de la longitud de onda y actúa de forma similar en el NIR que en el rango visible. El negro de carbono en la pieza absorbente, en cambio, es deseable; fracciones másicas de tan solo 0,05 a 0,5 % ya generan una absorción suficiente.
Espesor de la pieza. En materiales dispersantes, la pérdida de transmisión crece más rápido de lo que predeciría un modelo de absorción pura, porque la dispersión múltiple aumenta de forma desproporcionada la longitud media del recorrido de los fotones. Para materiales fuertemente dispersantes como el POM o el PBT, esto limita en la práctica el espesor de la pieza transparente a unos pocos milímetros; para el PEEK el límite es aún menor.
Geometría y ángulo de incidencia. En superficies curvas y costuras radiales, la radiación incide en ángulo. La longitud del recorrido irradiado crece con 1/cos θ, mientras que la reflectancia de Fresnel aumenta simultáneamente con el ángulo de incidencia. Ambos efectos reducen la potencia que llega a la unión sin que cambie el material. Por ello, las pruebas de transmisión en piezas de simetría rotacional deben realizarse en la geometría real del proceso.
Beer-Lambert, pérdidas de Fresnel y los límites del modelo
La descripción cuantitativa más sencilla de la transmisión combina la reflexión de interfaz de Fresnel con la absorción de volumen de Beer-Lambert:
T = (1 − R)2 · e(−α · d)
donde
- T transmitancia (adimensional)
- R reflectancia de una interfaz en incidencia normal, R = ((n − 1)/(n + 1))2
- n índice de refracción del polímero (PA6: ≈ 1,53; PC: ≈ 1,58; PMMA: ≈ 1,49)
- α coeficiente de absorción en mm−1 a la longitud de onda del proceso
- d espesor irradiado en mm
Consecuencia de los términos de Fresnel. Para PA6 con n = 1,53, R ≈ 4,4 % por interfaz. Por lo tanto, incluso una pieza perfectamente libre de absorción y sin dispersión alcanza solo T ≈ 91,4 %. Los requisitos de transmisión por encima de este valor son físicamente inalcanzables para superficies plásticas sin recubrimiento.
Hipótesis del modelo. La ley de Beer-Lambert supone un medio homogéneo, sin dispersión, radiación monocromática, propagación colimada e interacción lineal. Por lo tanto, se aplica de forma aproximada a termoplásticos amorfos y sin carga.
Límites. En cuanto se produce dispersión —lo que significa prácticamente todo material semicristalino, cargado o pigmentado—, α ya no describe únicamente la absorción, sino que se convierte en un coeficiente de extinción efectivo µext = µa + µs, que combina absorción y dispersión. Esta distinción es crítica para el proceso: la radiación absorbida se pierde para el plano de unión, mientras que la radiación dispersada aún lo alcanza, solo que distribuida espacialmente. Una medición que capte únicamente la fracción colimada no puede reconstruir el balance energético. Una descripción físicamente correcta requiere la ecuación de transporte radiativo —aproximada en la práctica mediante modelos de dos flujos del tipo Kubelka-Munk, o mediante métodos de Monte Carlo y trazado de rayos— para dividir la radiación en fracciones absorbidas, dispersadas hacia adelante y hacia atrás.
Consecuencia práctica. Para materiales con dispersión, un único valor de transmitancia solo es un parámetro de proceso significativo si la geometría de medición se asemeja a la geometría del proceso: el mismo rango de longitud de onda, un diámetro de haz comparable, una apertura de detector definida y una distancia definida entre la cara inferior de la pieza y el detector. Precisamente por esto, las normas de proceso exigen indicar el principio de medición: medición de potencia, medición fotométrica o medición espectral.
Ejemplo práctico – ¿Cuánto importa una caída de 12 puntos porcentuales en la transmisión?
1. Hipótesis. Soldadura por contorno de una carcasa de PA6-GF30, espesor de pared 2 mm, láser de diodo de 980 nm, potencia óptica de salida P0 = 40 W, diámetro del spot en el plano de unión dS = 1,5 mm, velocidad de avance v = 100 mm/s. Valor de liberación de la transmitancia T1 = 42 %; en una zona con acumulación local de fibras se mide T2 = 30 %.
2. Modelo.
PF = T · P0 · El = PF / v · I = PF / A · t = dS / v · H = I · t
3. Cálculo
| Magnitud | Rango de liberación (T = 42 %) | Acumulación de fibras (T = 30 %) |
|---|---|---|
| Potencia en la unión PF | 16,8 W | 12,0 W |
| Energía lineal El | 0,168 J/mm | 0,120 J/mm |
| Área del spot A | 0,0177 cm² | 0,0177 cm² |
| Intensidad I | aprox. 950 W/cm² | aprox. 679 W/cm² |
| Tiempo de interacción t | 15 ms | 15 ms |
| Densidad de energía superficial H | aprox. 14,3 J/cm² | aprox. 10,2 J/cm² |
4. Resultado. Una caída de 12 puntos porcentuales en la transmisión reduce la energía disponible en el plano de unión en aproximadamente un 29 %.
5. Interpretación técnica. Sobre el papel, la pérdida podría compensarse aumentando la potencia de salida a unos 56 W o reduciendo la velocidad de avance a unos 71 mm/s. Sin embargo, ambas vías no son equivalentes: una mayor potencia eleva la temperatura pico en el absorbente y, con ella, el riesgo de daño térmico y desgasificación; una menor velocidad de avance alarga el tiempo de conducción térmica y amplía la zona afectada por el calor. Tampoco la compensación es exactamente lineal, ya que el espesor de la capa fundida depende también de la conducción térmica. En lugar de un aumento generalizado de los parámetros, una prueba de transmisión resuelta espacialmente es la mejor opción: permite un control de la potencia en función de la posición o descartar la pieza antes de la unión.
La siguiente calculadora le permite evaluar sus propias lecturas: toma la potencia antes y después de la muestra y devuelve la transmisión, la pérdida, la atenuación en decibelios y la densidad óptica. Con T1 = 42 % son aproximadamente 3,8 dB; la caída al 30 % corresponde a 5,2 dB, es decir, 1,4 dB más de atenuación en el trayecto del haz. La conversión se aplica por longitud de onda; las potencias medidas incluyen las pérdidas de Fresnel en ambas interfaces.
La calculadora se ejecuta completamente en su navegador: no se transmiten datos.

¿dónde se utilizan los ensayos de transmisión?
Automoción y electromovilidad. Las carcasas de sensores, las cubiertas de unidades de control electrónico, los depósitos de expansión y los colectores de fluidos se unen predominantemente a partir de poliamidas y PBT reforzados con fibra de vidrio. Lo que importa aquí es la variación de lote y de posición en el contenido de fibra, porque la misma parametrización del sistema tiene que funcionar durante meses con lotes de material cambiantes. La magnitud crítica del proceso es el perfil de transmisión a lo largo de la costura de sellado circunferencial, no el valor medio.
Tecnología médica y diagnóstico in vitro. Los cartuchos microfluídicos contienen canales de unos pocos cientos de micrómetros de ancho. Una zona de fusión demasiado ancha estrecha o bloquea el canal. Dado que la costura no puede evaluarse por completo de forma no destructiva tras la unión, el aseguramiento de la calidad se traslada a la liberación de material. Lo que importa es la resolución espacial de la medición y la trazabilidad metrológica de la cadena de medición.
Electrónica y sensores. En el caso de carcasas herméticamente selladas, la calidad de la costura determina el grado de protección contra la entrada y, con ello, la resistencia a la humedad y a los medios; la reproducibilidad de la aportación de energía a lo largo de todo el contorno también es crítica en la fabricación de electrónica y semiconductores, en particular en las esquinas, donde el tiempo de interacción cambia con la deceleración de la trayectoria.
Óptica y fotónica. En el caso de guías de luz, portalentes y cubiertas de PC o PMMA, se aplica un doble requisito: alta transmisión NIR para el proceso de unión y transmisión definida en el rango espectral previsto, el mismo doble requisito que se observa en los componentes de precisión ópticos. Ambas magnitudes deben ensayarse por separado, ya que se refieren a rangos de longitud de onda diferentes.
Envases y bienes de consumo. Al unir películas y semiacabados finos, domina la dependencia del espesor: en el caso de laminados de película de PA6/PP, la velocidad de soldadura alcanzable disminuye notablemente a medida que aumenta el espesor de la película, porque hay que fundir más material y la baja conductividad térmica de los termoplásticos limita el tiempo de proceso.
Investigación y desarrollo de materiales. Al desarrollar compuestos transparentes al láser, la transmisión resuelta espectralmente entre 600 y 2000 nm es la magnitud de evaluación central, ya que muestra si un cambio de formulación ha alterado la absorción o la dispersión.
¿Qué se aplica a dos piezas transparentes, compuestos negros y dispersión?
Dos piezas de unión transparentes. La soldadura sin absorbedor a longitudes de onda entre aproximadamente 1500 y 2000 nm aprovecha la absorción propia del polímero. La energía se deposita entonces no en la interfaz, sino a lo largo de un volumen; la posición del foco determina la ubicación de la zona de fusión. En este caso, el ensayo de transmisión debe realizarse a la longitud de onda de proceso real, ya que las propiedades ópticas difieren fundamentalmente de las que se dan a 980 nm. Alternativamente, se utilizan absorbedores NIR transparentes en el rango visible como una fina capa intermedia en la ranura de unión.
Piezas visualmente negras y transparentes. Los sistemas colorantes sin negro de humo permiten obtener piezas de color negro profundo a la vista con una alta transmisión NIR. La liberación de tales compuestos solo es posible mediante una medición de transmisión NIR; una evaluación visual induce sistemáticamente a error.
Materiales fuertemente dispersores. Para el POM, el PBT y los compuestos altamente cargados, el espesor de la pieza transparente se limita en la práctica a uno o dos milímetros. Las estrategias de irradiación adaptadas –como el conformado del haz a un perfil de intensidad tipo flat-top o de doble pico, o los pasos múltiples– compensan en parte el ensanchamiento provocado por la dispersión.
Grandes variaciones del espesor de pared. Para piezas con un espesor de pared variable a lo largo de la costura, resulta ventajoso el control de potencia dependiente de la posición. Este se basa en un perfil de transmisión medido previamente e introducido en el controlador de trayectoria.
¿qué magnitudes hay que medir o supervisar?
¿qué magnitud? Lo que se necesita es la transmitancia del componente transparente al láser en la longitud de onda del proceso, indicada junto con el espesor de la pieza en el punto de medición. Para el desarrollo de materiales y el análisis de fallos se requiere además la transmisión resuelta espectralmente; para el ensayo en serie suele bastar una medición a una sola longitud de onda – las magnitudes subyacentes se resumen en la vista general de magnitudes radiométricas.
¿dónde medir? En la pieza, en la geometría de unión y a lo largo del contorno de soldadura previsto. Una malla de medición a lo largo de la costura revela acumulaciones de fibra, líneas de soldadura y transiciones de espesor de pared que un único punto de medición pasaría por alto.
¿qué incertidumbres de medición importan?
- Deriva de la fuente de luz por envejecimiento y temperatura – limitable con un diseño de doble haz y un fotodiodo de referencia interno
- Luz ambiental en el entorno de producción – reducible mediante fuentes moduladas y detección síncrona
- Incertidumbre de posicionamiento de la muestra – a menudo la contribución dominante en piezas dispersivas, controlable solo con un dispositivo de fijación repetible y específico de la pieza
- Definición de la apertura y la distancia del detector – determina qué fracción dispersada se capta
- Trazabilidad de la lectura – mediante patrones de referencia de transmitancia conocida y calibración en un laboratorio acreditado según ISO/IEC 17025
¿cuándo basta una medición de banda ancha o a una sola longitud de onda? Para compuestos liberados con un perfil espectral conocido, basta con medir en la longitud de onda del proceso, ya que solo hay que detectar desviaciones respecto a un estado conocido.
¿cuándo se requiere una medición espectral? Ante un cambio de material o formulación, cambios de colorante, análisis de reclamaciones y procesos sin absorbente. Solo un espectro muestra si un cambio en la transmisión se debe a bandas de absorción adicionales o a una dispersión alterada – lo primero puede evitarse eligiendo otra longitud de onda, lo segundo no.
¿cuándo se necesitan mediciones resueltas espacial o temporalmente? Resueltas espacialmente para cualquier pieza con distribución irregular de fibra o espesor de pared variable, y para anchos de costura inferiores a aproximadamente un milímetro. Resueltas temporalmente para procesos con retroalimentación térmica, en los que las propiedades ópticas cambian durante la soldadura.
En la producción en serie, el ensayo de transmisión deja cada vez más de ser un paso de laboratorio para convertirse en un paso de fabricación previo a la unión.
inspección de piezas aguas arriba. Un sistema de medición recorre el contorno de soldadura – definido manualmente o tomado de datos CAD – y genera un perfil de transmisión. La relevancia técnica no radica en la transferencia de datos, sino en el hecho de que una pieza puede descartarse antes del paso de unión irreversible. Esto evita unir dos piezas cuando una de ellas no es soldable.
control de potencia adaptativo. Si el perfil de transmisión se transmite al controlador del sistema, la potencia del láser puede ajustarse punto por punto para que la energía lineal en el plano de unión permanezca constante, en lugar de la potencia de salida ajustada. Esto traslada la variable de control de un parámetro del sistema a la magnitud físicamente efectiva.
supervisión en proceso. La pirometría y la termografía captan la temperatura superficial durante la soldadura. Para procesos sin absorbente con radiación de mayor longitud de onda esto es limitado, porque la radiación del proceso se solapa espectralmente con la radiación térmica que se mide. La medición de la trayectoria de la unión en soldadura cuasi-simultánea proporciona en cambio una medida mecánica directa del volumen fundido.
retroalimentación de datos y trazabilidad. La vinculación de la identificación de la pieza, el perfil de transmisión y los parámetros de soldadura permite el control estadístico del proceso entre lotes y revela la deriva del material antes de que produzca rechazos. Para industrias reguladas, esto forma parte también de la validación de procesos requerida.
Solo una vez resueltos estos puntos se plantea la elección del instrumento: fotómetros de proceso tipo pinza para el ensayo en línea de producción a una sola longitud de onda de zonas planas de la pieza, espectrofotómetros con esfera integradora para determinar la transmisión direccional y difusa en muestras de material, y calibración acreditada para trazar toda la cadena de medición.
¿Qué muestra la literatura científica?
La dispersión como mecanismo de pérdida dominante en termoplásticos cargados. Este estudio examinó cómo el espesor de la pieza, el contenido de fibra de vidrio y la cristalinidad modifican la dispersión de la luz durante la soldadura por transmisión láser. Separa experimentalmente las fracciones de absorción y dispersión y demuestra que la pérdida de transmisión en poliamidas reforzadas se debe predominantemente a la dispersión y no a la absorción, un resultado que explica por qué aumentar simplemente la potencia no restablece la calidad de la costura. Xu, Parkinson, Bates, Zak (2015), Optics & Laser Technology 75, 123–131
Estrategias de irradiación para materiales con dispersión intensa. Este estudio examinó estrategias de irradiación adaptadas para polímeros con alta dispersión volumétrica. Demuestra que la ventana de proceso puede ampliarse adaptando la distribución de intensidad una vez que se conocen de antemano las propiedades de dispersión del componente transparente. Frick, Schkutow (2018), Procedia CIRP 74, 538–543
Una revisión sistemática de las variantes de irradiación. Esta revisión clasifica la soldadura por contorno, cuasi-simultánea, simultánea y con máscara, junto con estrategias más recientes, según sus características energéticas y térmicas, y determina qué condiciones de material y geometría favorecen cada variante. Acherjee (2021), Optics & Laser Technology 137, 106737
Una visión general de materiales y procesos con parámetros ópticos. Esta visión general resume las fuentes de haz, los materiales, las variantes de proceso y las características de calidad, e incluye valores comparativos de profundidad de penetración para varios termoplásticos a 940 nm, 1064 nm y 1550 nm, una base útil para la selección de la longitud de onda. Gonçalves, Duarte, Martins, Paiva (2021), Infrared Physics & Technology 119, 103931
Modelización del campo de temperatura y de la dispersión. Esta revisión evalúa modelos numéricos para el campo de temperatura, el campo de tensiones, el flujo de fusión y la degradación térmica, y muestra que los modelos que no tienen en cuenta la dispersión de la luz sobrestiman sistemáticamente la intensidad máxima y subestiman el ancho de la costura. Hu, Li, Zuo (2023), Polymers 15, 2125
Contexto técnico y lecturas adicionales
- DVS 2243 (2014): Soldadura por haz láser de termoplásticos (solo en alemán). DVS Media, Düsseldorf – la norma de proceso que abarca el equipamiento, la tecnología del proceso y el aseguramiento de la calidad.
- DVS 2243 Suplemento 1 (2007): Determinación de la transmitancia del componente de unión transparente al láser en la soldadura por transmisión láser de termoplásticos (solo en alemán). DVS Media, Düsseldorf – define los principios de medición de la medición de potencia, la medición fotométrica y espectral, y las magnitudes R, T y A.
- DIN EN ISO 13468-1/-2: Plásticos – Determinación de la transmitancia luminosa total de materiales transparentes. Base normativa para las mediciones de transmisión en el rango espectral visible; solo parcialmente transferible a las longitudes de onda de proceso en el NIR.
- DIN EN ISO/IEC 17025:2018-03: Requisitos generales para la competencia de los laboratorios de ensayo y de calibración. La base para la trazabilidad metrológica de las lecturas de transmisión y de los patrones de referencia.
- Acherjee (2021), Optics & Laser Technology 137, 106737, y Xu et al. (2015), Optics & Laser Technology 75, 123–131 – contexto revisado por pares sobre estrategias de irradiación y dispersión.
- Gonçalves et al. (2021), Infrared Physics & Technology 119, 103931, y Hu, Li, Zuo (2023), Polymers 15, 2125 – trabajo de revisión y modelado sobre materiales, elección de la longitud de onda y modelos de dispersión.
Las cifras de mercado en la sección sobre el desarrollo de la tecnología láser se basan en estudios de mercado comerciales sobre la soldadura láser de plásticos, referidos a 2025 con un horizonte de previsión hasta 2032; sirven como orden de magnitud, no como cifra exacta.
Preguntas frecuentes sobre el ensayo de transmisión en la soldadura por transmisión láser
¿Cómo se mide la transmitancia en la soldadura por transmisión láser?
Lo que se mide es la relación entre la potencia radiante que atraviesa la pieza y la potencia incidente, a la longitud de onda del proceso. Los métodos habituales son la medición de potencia, la medición fotométrica a una sola longitud de onda y la medición espectral. El valor obtenido solo es válido para el espesor de pieza, la geometría de medición y la apertura del detector empleados, y no es comparable si no se indican dichos parámetros.
¿Qué longitud de onda es adecuada para el ensayo de transmisión?
Lo determinante es la longitud de onda del proceso posterior. Para los procesos con láser de diodo, 980 nm se ha convertido en la referencia, ya que se encuentra dentro del rango de 800 a 1100 nm, dominante a nivel industrial. Para procesos sin absorbedor en el rango de 1500 a 2000 nm, una medición a 980 nm carece de sentido, ya que allí intervienen mecanismos de absorción diferentes.
¿Qué transmitancia se requiere?
No existe un umbral universal, ya que la transmitancia requerida depende de la potencia del láser, la velocidad de avance, el tamaño del punto focal y las propiedades del absorbedor. En la práctica, a menudo se buscan valores superiores al 20–30 %. Resulta más útil derivar el requisito a partir de la energía lineal necesaria en el plano de unión que a partir de una cifra general.
¿Por qué el láser no consigue soldar a pesar de contar con suficiente potencia?
En la mayoría de los casos, solo una fracción demasiado pequeña de la radiación llega al plano de unión. Las causas incluyen la dispersión por cristalitos, fibras de vidrio o pigmentos, un espesor de pared irradiado demasiado grande, reflexiones de Fresnel en las interfaces, o una separación en la unión que interrumpe la conducción de calor hacia la pieza transparente. La potencia de salida ajustada no dice nada sobre ninguno de estos factores.
¿Cuál es la diferencia entre transmisión direccional y transmisión difusa?
La transmisión direccional capta únicamente la fracción prácticamente no desviada; la transmisión total incluye además la fracción dispersada, medida con una esfera integradora. En materiales dispersantes, ambos valores difieren considerablemente. La transmisión total describe el balance energético; la medición con apertura limitada describe la intensidad efectiva dentro de la sección transversal del cordón de soldadura.
¿Cómo afectan las fibras de vidrio a la transparencia láser?
Las fibras de vidrio reducen la transmisión principalmente por dispersión. En PA6 reforzada con fibra de vidrio corta, la energía láser transmitida cae de aproximadamente el 70 % a alrededor del 20 % a medida que el contenido de fibra aumenta hasta el 63 % en peso. La orientación local de las fibras añade un efecto adicional, motivo por el cual se producen diferencias de transmisión dentro de una misma pieza moldeada por inyección.
¿Por qué el valor de una ficha técnica no sustituye a una medición realizada sobre la pieza?
Las fichas técnicas ofrecen valores para placas estándar de espesor definido. En la pieza real, la ubicación de la entrada, el recorrido del flujo, las líneas de soldadura, la temperatura del molde y la variación del espesor de pared modifican la cristalinidad y la distribución de las fibras. El resultado son diferencias de transmisión dentro de una misma pieza que solo una medición con resolución espacial a lo largo del contorno de soldadura puede poner de manifiesto.
¿Cuándo es necesaria una medición espectral de la transmisión?
En caso de cambios de material o de formulación, cambios de colorante, análisis de reclamaciones, y en procesos sin absorbedor. Solo un espectro muestra si un cambio en la transmisión se debe a una absorción adicional o a una dispersión alterada. La absorción puede evitarse eligiendo otra longitud de onda; la dispersión solo puede abordarse mediante la formulación, el procesamiento o el espesor de la pieza.
Campos de aplicación relacionados
La pregunta de cuánta radiación transmite un material también surge en ámbitos vecinos: óptica y componentes de precisión abarca la transmisión y la dispersión en superficies ópticas, en la industria del automóvil las piezas de plástico se unen mediante los mismos procesos, y la fabricación aditiva aporta una clase de material cuya dispersión depende de la dirección de construcción. Los procesos de unión y las clases de piezas afines se tratan en encolado, potting y encapsulado UV y en electrónica y semiconductores. El panorama completo se encuentra en la vista general de aplicaciones UV.
Autor: Dr. Mark Paravia
El Dr.-Ing. Mark Paravia es el director general de Opsytec Dr. Gröbel GmbH en Ettlingen y dirige el laboratorio de calibración acreditado. Tras sus investigaciones sobre descargas de excímero de xenón pulsado en el Instituto de Tecnología de Iluminación del KIT, su labor actual se centra en la tecnología de medición de radiación óptica. Es vicepresidente del Comité de Normas DIN FNL 7 «Radiación óptica» y miembro del Grupo de Proyecto de la DVGW sobre desinfección UV.
¿No está seguro de cuánta potencia láser llega realmente a la zona de unión y cuánta se pierde por dispersión y reflexión?
La transmitancia del componente transparente al láser puede medirse a la longitud de onda de proceso relevante, en la geometría real de la pieza y a lo largo del contorno de soldadura previsto. Los instrumentos adecuados para ello son el fotómetro de proceso ZPM para la medición a una longitud de onda fija y el espectrofotómetro Cary 60 para la transmisión con resolución espectral; para el diseño de la cadena de medición –desde la selección de la longitud de onda, pasando por la geometría de medición, hasta la calibración trazable– el laboratorio de aplicaciones está a su disposición. Póngase en contacto con nosotros.
