


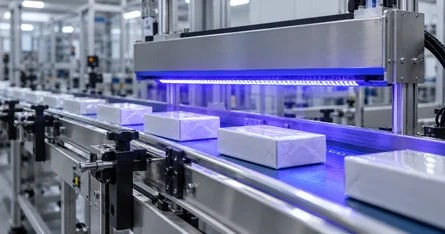
연속 공정에서는 사이클 타임이 아니라 작업물 위의 한 지점이 실제로 광원 아래에 머무르는 시간에 의해 결과가 결정됩니다. 이 계산기는 벨트 속도와 조사 길이로부터 이 체류 시간을 산출하고, 이로부터 조사량을 산출합니다 - 그리고 반대로 요구되는 조사량이 여전히 충족되는 최고 속도도 산출합니다.
이것이 모든 컨베이어 라인의 배후에 있는 계산입니다: 코팅 공급업체가 조사량을 지정하고, 라인은 고정된 조사 길이를 가지며, 이송 속도가 구하고자 하는 값입니다. 라인을 더 빠르게 운전하면 조사량은 그와 같은 비율로 낮아집니다. 속도를 두 배로 하면 조사량은 절반이 됩니다. 동일한 계산을 통해 원하는 처리량에 도달하기 위해 추가 방출원이 필요한지 여부도 확인할 수 있습니다.
이 계산은 조사 길이를 따라 복사조도가 균일하다고 가정합니다. 실제 방출원은 중앙에서 최고치를 나타내는 프로파일을 가지고 있습니다 - 이 경우 중요한 것은 통과 구간에 대한 적분값이며, 이는 이동식 선량계로 직접 측정됩니다. Opsytec은 자체 실험실에서 이러한 기기를 제조하고 교정합니다.
벨트 이동이 없는 정적 계산은 UV 조사량 계산기와 UV 조사 시간 계산기에서 확인할 수 있으며, 모든 12개의 복사측정 계산기는 복사측정 계산기에 모여 있습니다.
기초 지식
정체 시간은 조사 길이를 벨트 속도로 나눈 값입니다: t = L / v. 조사량은 정적인 경우와 동일하게 다음과 같이 계산됩니다: H = E · t. 두 식을 속도에 대해 정리하면 목표 조사량에 대한 최고 속도가 나옵니다: v_max = L · E / H_target. 계산기는 생산 현장에서 사용되는 단위인 밀리미터 단위의 길이와 분당 미터 단위의 속도를 입력받아 내부적으로 SI 단위로 변환합니다. mm 단위의 L과 m/min 단위의 v로부터, 0.06이라는 인수를 통해 초 단위의 t가 산출됩니다.
이미터가 벨트의 200 mm 구간을 조사(照射)하며, 라인 속도는 6 m/min입니다. t = 200 mm ÷ 6 m/min = 2 s입니다. 500 mW/cm²에서 H = 500 · 2 = 1000 mJ/cm²가 됩니다. 동일한 목표 조사량 1000 mJ/cm²를 위해서는 벨트가 6 m/min을 넘지 않게 운행되어야 하며, 500 mJ/cm²의 경우에는 12 m/min으로 운행할 수 있습니다.
복사조도는 통과 구간을 따라 일정하게 유지되는 경우가 드뭅니다 — 이는 방사체 중앙쪽으로 갈수록 상승하고 가장자리에서 감소합니다. 이 경우 E · t 값은 피크값을 사용하면 조사량을 과대평가하고, 가장자리값을 사용하면 과소평가하게 됩니다. 여러 개의 방사체를 직렬로 배치하면 각 방사체의 기여값이 합산되는 것이며, 길이가 합산되는 것은 아닙니다. 그리고 항상 그렇듯이: 조사량은 에너지량을 나타내는 값이며, 스펙트럼이 광개시제와 일치하는지에 대해서는 아무런 정보도 제공하지 않습니다.
자주 묻는 질문
먼저 조사 길이와 벨트 속도로부터 체류 시간을 구한 다음, 복사조도와 체류 시간으로부터 조사량을 계산합니다: t = L / v 및 H = E · t. 200 mm와 6 m/min의 경우 체류 시간은 2 s이며, 500 mW/cm²에서는 1,000 mJ/cm²가 됩니다.
워크피스 상의 한 지점이 실제로 조사되는, 벨트 방향을 따른 거리를 말하며, 램프 하우징의 물리적 길이가 아닙니다. 여러 개의 램프가 직렬로 배치된 경우 각 구간이 개별적으로 계산되며, 조사량 기여값은 합산됩니다.
반비례 관계입니다. 속도를 두 배로 하면 체류 시간이 절반이 되어 조사량도 절반이 됩니다. 처리량을 두 배로 늘리려면 복사조도를 두 배로 하거나 조사 길이를 두 배로 해야 합니다.
일반적으로 방사원 프로파일 때문입니다. 계산은 균일한 복사조도를 가정하지만, 실제로는 작업물이 최대값을 지나가게 됩니다. 여기에 작업물 높이에 따른 거리 변화, 윈도우 오염, 광원의 노화가 더해집니다. 광원이 얼마나 강하게 저하되는지는 UV 램프 및 UV LED의 노화에서 확인할 수 있습니다.
공정 승인을 위한 이동식 선량계와 지속적인 모니터링을 위한 영구 설치형 센서가 필요합니다. 측정 방법은 컨베이어 시스템용 자외선(UV) 측정에 설명되어 있습니다.
네, 동일한 방식이 적용됩니다: 벨트 속도는 툴의 경로 속도로 대체되고, 조사 길이는 조사된 경로 길이로 대체됩니다. 응용 분야는 로보틱스에서 설명합니다.
