


UV 접착, 포팅 및 봉지 공정의 신뢰성 있는 설계
UV 접착, 포팅 및 봉지 공정에서는 광원의 정격이 아니라 반응 영역에 도달하는 복사(照射)가 공정을 결정합니다. 부품은 광학 필터처럼 작용하며, 접착 간극, 층 두께, 안료 및 그늘진 영역은 실제로 도달하는 복사를 변화시킵니다. 따라서 견고한 설계는 재료 데이터, 부품 투과율, 조사 기하구조, 조사량 및 온도를 워크피스에서 정의된 판정 기준과 연결해야 합니다.
어떤 재료가 애당초 고려 대상이 되는지는 UV 경화형 접착제, 코팅제 및 포팅 컴파운드 선택에서 다루고 있으며, 경화의 반응 메커니즘과 공정 변수는 UV 경화 및 광중합의 기초에서 설명합니다. 본 페이지에서는 재료가 결정된 이후, 실제 부품에 맞추어 공정을 설계해야 하는 단계부터 시작합니다.
6가지 대표 공정과 각 공정의 핵심 변수
UV 접착, 포팅 및 인캡슐레이션은 접합부가 빠르고 정밀하게 경화되어야 하면서도 부품에 열적 부담을 주지 않아야 하는 모든 곳에 사용됩니다. 각 공정마다 결정적인 변수는 다릅니다:
- 광학 접착(렌즈, 프리즘, 카메라 모듈): 접착제가 유리나 코팅 뒤에 위치하는데, 이 코팅이 광개시제에 필요한 파장 대역을 정확히 차단할 수 있습니다. 부품의 투과율과 수축이 중요한데, 수축이 정렬을 벗어나게 만들기 때문입니다.
- 디스플레이 및 터치스크린: 촵은 사이클 타임 안에서 넓고 얇은 간극을 다루어야 합니다. 여기서는 중심부의 최대값이 아니라 면 전체에 걸친 복사조도의 균일성이 결정적입니다.
- 센서 및 커넥터 포팅: 1mm에서 수 mm에 이르는 포팅 높이와 그림자를 만드는 하우징 벽이 문제입니다. 핵심 질문은 최소 조사량이 포팅 하단까지 도달하는지, 아니면 이중경화(dual-cure) 시스템이 필요한지입니다.
- 인쇄회로기판 및 고밀도 실장 조립체: 높은 부품이 인접한 접착 위치에 그림자를 만듭니다. 여기서는 조사 장치의 출력이 아니라 조사 기하구조와 입사각이 중요합니다.
- 배터리 모듈 및 전력전자: 넓고 부분적으로 곡면인 접합면을 제한된 온도 범위 내에서 다루어야 합니다. 조사량과 부품 온도를 함께 관리하는 것이 핵심 단계입니다.
- 의료기기 및 미세유체공학: 작은 간극, 엄격한 허용오차, 그리고 문서화가 필요한 방출 조건이 특징입니다. 실제 접합 위치를 대표하는 재현 가능한 측정 위치가 핵심입니다.
공정 설계에서 중요한 접착제 특성
UV 및 광경화형 접착제는 단량체 또는 올리고머와, 해당 파장에서 분해되어 반응성 물질을 생성하고 가교 반응을 시작하는 광개시제로 구성됩니다. 반응 경로, 산소 억제 및 주요 공정 변수는 자외선(UV) 경화 및 광중합 기초에서 다룹니다.
접착 또는 포팅 공정을 설계할 때는 데이터시트에 있는 세 가지 수치, 즉 광개시제의 흡수 영역, 최소 조사량, 그리고 방사선과 무관한 2차 경화 경로가 있는지 여부가 중요합니다. 그 외의 사항은 부품 단위에서 결정됩니다.
본딩 라인과 코팅의 차이점은 무엇입니까
코팅은 대기에 노출되며, 이때 표면의 산소가 주요 문제입니다. 반면 본딩 라인은 일반적으로 덮여 있어 부품을 통과하거나 측면에서 조사(照射)되며, 이에 따라 산소 유입이 상대적으로 적습니다. 여기서 더 중요한 것은 부품의 분광 투과율과 접합부의 형상입니다. 스펙트럼, 조사량 속도 및 가교 결합 사이의 근본적인 관계는 UV Curing & Photopolymerization에 정리되어 있습니다.
파장: 부품에서 결정되어야 할 사항
광개시제는 한정된 대역 내에서만 흡수하며, 잘못된 파장에서는 더 강력한 광원이라도 이를 여기시키지 못합니다. 365, 385, 395, 405 nm에서의 산업용 LED 피크를 구분하는 특성과 이에 부합하는 광개시제 시스템에 대해서는 UVA, UVB 및 UVC용 자외선(UV) LED [1] 기술 페이지에서 비교하고 있습니다.
공정 설계에서 중요한 것은 실제 부품 뒤에 도달하는 양뿐이며, 바로 이 점이 다음 규칙에 의해 결정됩니다.
공칭 LED 파장 대신 판단 기준
파장은 광개시제의 흡수 영역과 부품 전체 조립체의 투과율로부터 도출됩니다. 파장이 짧을수록 표면에서 강하게 흡수될 수 있는 반면, 더 긴 UVA 또는 보라색 파장은 투명 기재와 더 두꺼운 층을 더 잘 투과하는 경우가 많습니다.
따라서 선택을 좌우하는 것은 실제 부품 뒤쪽 또는 대표적인 공정 형상에서의 분광 측정이며, 공칭 LED 파장에 따른 일괄적인 지정만으로는 충분하지 않습니다. 개별 피크의 특성 – 반치전폭(FWHM), 제조 공차 및 접합 온도에 따른 이동 – 은 UVA, UVB 및 UVC용 UV LED 기술 페이지에서 비교됩니다.

접합 부품이 광학 필터로 작용하는 방식
부품의 투과율에 따라 스펙트럼 중 어느 부분이 접착제에 도달하는지가 결정됩니다. 광학적으로 투명하다고 해서 자외선(UV)을 투과한다는 의미는 아닙니다. 가시광선 영역에서 무색투명하게 보이는 많은 플라스틱은 약 380 nm 이하에서 투과율이 급격히 떨어지며, 플로트 유리는 UVB 영역에서 거의 불투명하고, 하우징 소재에 첨가되는 자외선 차단 첨가제는 바로 이러한 목적을 위해 존재합니다. 실제로 이는 접합 부품의 투과율 곡선과 개시제의 흡수 대역이 겹쳐야 함을 의미합니다. 이 겹치는 부분이 좁을 경우, 더 긴 파장을 사용하거나 접합부 쪽에서 조사(照射)하는 방법, 열이나 수분을 통한 2차 경화 경로를 제공하는 이중 경화 시스템, 그리고 조사(照射) 후에도 반응이 계속되는 광활성 접착제 등으로 선택지가 옮겨갑니다.
스팟 방식과 면 방식 – 형상은 어떤 역할을 하는가
작은 점 형태의 접착제(커넥터, 센서, 실장된 PCB)에는 몇 mm²에 걸쳐 높은 복사조도를 제공하는 UV-LED 스팟 소스가 적합합니다. 더 긴 접합선이나 한 번에 여러 부품을 경화하는 경우에는 면 소스나 컨베이어를 따라 배치되는 모듈형 라인 어레이 시스템이 적합합니다. 실제 설계상의 문제는 스팟 방식과 면 방식의 선택이 아니라 그늘짐(shadowing)입니다: 하우징 모서리, 금속 프레임, 불투명 부품, 언더컷은 도달할 수 없는 영역을 만들어냅니다. 장비를 제작하기 전에 광학 시뮬레이션을 통해 복사조도 분포를 계산하는 것이 유리하며, 이는 가져온 부품 형상 데이터를 바탕으로 작동합니다. 도달할 수 없는 영역은 그냥 감수해도 되는 설계상의 세부사항이 아니며, 이는 이중 경화 시스템 섹션에서 다루는 제2의 경화 메커니즘이 필요함을 의미합니다.
전자, 센서, 광학 및 E-모빌리티용 UV 접착제
전자 및 반도체 제조 분야에서 UV 접착제는 기존에 납땜이 담당하던 작업을 점점 더 많이 대체하고 있습니다. 부품 접착, 컨포멀 코팅 및 디스플레이 조립은 납땜이나 열경화 시스템보다 낮은 공정 온도와 짧은 사이클 타임으로 구현할 수 있습니다. 센서 분야에서는 소형 부품의 정밀한 끼워맞춤 공차가 가장 중요하며, 광학 분야에서는 치수 안정성이 중요합니다. 이러한 이유로 광학 조립체에서 유리, 금속, 폴리머를 접착할 때는 수축률이 낮은 양이온 경화형 에폭시 시스템이 아크릴레이트 대신 더 자주 사용됩니다.
E-모빌리티는 고유한 제약 조건을 가지고 있습니다. 설치 공간이 줄어드는 동시에 전력 밀도는 높아지고 있으며, 온도, 화학적 및 기계적 내성에 대한 요구사항이 높아지고 있고, 곡면 위의 유연한 기판과 플렉스 PCB가 점점 더 많이 사용되고 있습니다. 배터리 모듈, 전력 전자장치 및 구동계 센서의 경우, 이는 UV 접착제가 신속하게 고정될 뿐만 아니라 차량의 사용 수명 동안 안정적으로 유지되어야 함을 의미합니다.
자외선(UV) 포팅 및 인캡슐레이션: 층 두께 및 음영 영역
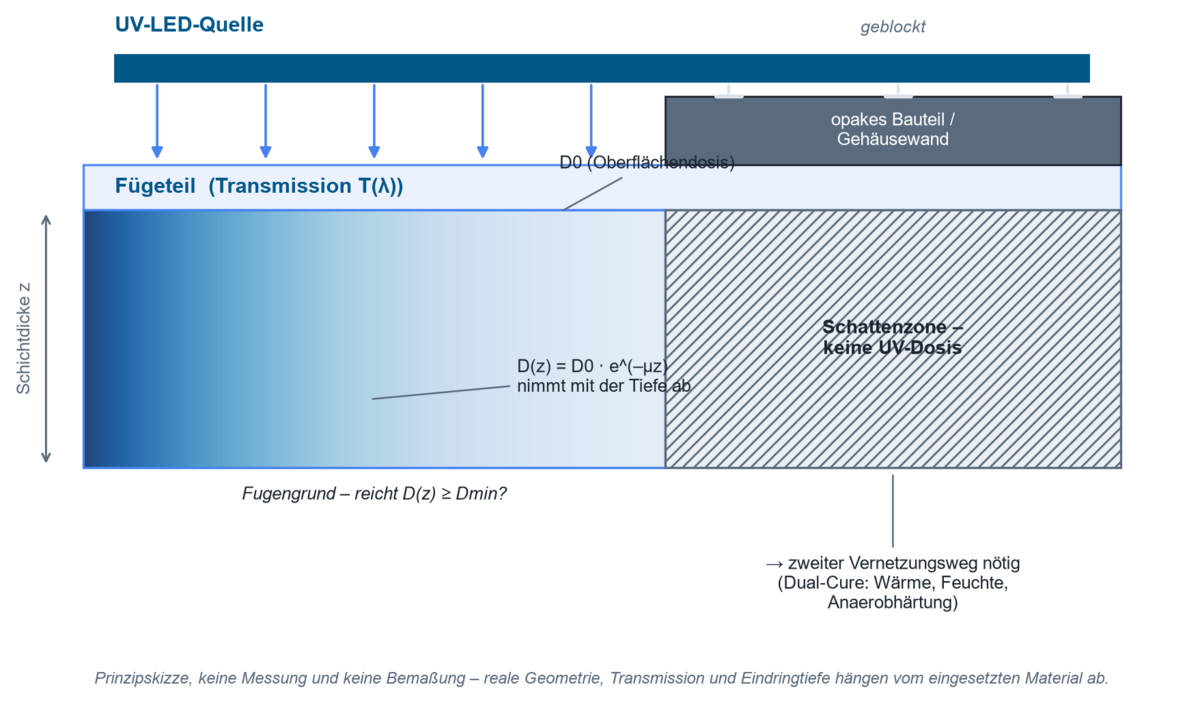
포팅 컴파운드와 인캡슐런트는 접착선에는 없는 층 두께를 가집니다. 방사선은 깊이에 따라 흡수되고 산란되어 표면이 먼저 반응하고 바닥 영역이 마지막으로 반응하며, 충전재가 포함되거나 안료가 첨가된, 또는 혼탁한 컴파운드의 경우 전혀 반응하지 않기도 합니다. 침투 깊이는 충전재, 색상, 광개시제 농도 및 층 높이에 동시에 의존하므로 표면 복사조도만으로는 도출할 수 없습니다. 전자 조립품에서는 열적 측면이 여기에 더해집니다. UV-LED는 적외선 부하가 거의 없지만 광출력의 일부는 여전히 재료 내에서 열로 전환되며, 가교 반응 자체도 발열 반응입니다. 따라서 온도에 민감한 부품의 경우 조사량과 함께 부품 온도를 추적해야 하며, 더 높은 출력으로 더 짧게 조사하는 것이 자동으로 더 온화한 방법이 되는 것은 아닙니다.
자외선(UV) 강도는 왜 층 두께에 따라 감소합니까
이러한 감쇠의 원인은 매트릭스 재료와 광개시제에 의한 흡수입니다. 두께가 증가할 때마다 남은 복사선의 일정 비율이 소모됩니다. 투명하고 균일하게 흡수하는 시스템의 경우, 이는 비어-람베르트 법칙으로 근사할 수 있습니다:
I(z) = I₀ · e−αz
여기서 I₀ = 입사 복사조도, I(z) = 깊이 z에서의 복사조도, α = 유효 흡수계수입니다.
노출 시간이 일정할 때, 누적 조사량 D(z)는 동일한 지수 형태를 따릅니다 - 아래의 계산 예시에서는 α 대신 더 일반적으로 사용되는 계수 µ를 사용하지만, 물리적으로는 동일한 값입니다.
충전형 포팅 컴파운드의 경우, 안료, 충전재 및 계면에서의 산란이 추가로 작용하기 때문에 이 단순한 모델만으로는 충분하지 않은 경우가 많습니다 - 복사선은 흡수될 뿐만 아니라 더 길고 확산된 경로를 따라 더욱 약해집니다.
실전 예제: 표면 조사량이 접합부 바닥까지 도달하는가?
층 두께에 따른 복사선의 감쇠는 Lambert-Beer 법칙을 이용해 간략화된 형태로 추정할 수 있습니다:
D(z) = D₀ · e−µz
여기서 D₀ = 표면 조사량, D(z) = 깊이 z에서의 조사량, µ = 재료에 따른 흡광계수입니다.
365 nm에서 두께 2 mm의 저충전 에폭시 포팅 컴파운드에 대한 예시 가정:
- 접합부 바닥에서 요구되는 최소 조사량(접착제 데이터시트 기준): Dmin = 1,500 mJ/cm²
- 2 mm 층 두께에서 컴파운드의 측정된 잔류 투과율: T ≈ 30 %(유사한 충전 시스템의 값은 충전재 함량에 따라 일반적으로 20~40 % 범위이며, 실제 재료로 측정해야 합니다)
이로부터 필요한 표면 조사량이 산출됩니다:
D₀ = Dmin / T = 1,500 mJ/cm² / 0.30 ≈ 5,000 mJ/cm²
허용된 공정 범위(시간, 온도 조건) 내에서 장비가 표면에 예를 들어 3,000 mJ/cm²만 조사한다면, 접합부 바닥은 약 900 mJ/cm²에 그쳐 최소 조사량에 미치지 못합니다. 이 경우 배치는 표면에서는 경화되지만 바닥에서는 경화되지 않습니다. 이럴 때의 대안으로는 층 두께 감소, 선택한 파장에서 투과율이 더 높은 접착제로의 변경, 측면에서의 추가 조사, 또는 이중 경화 시스템으로의 전환이 있습니다. 포팅 재료의 실제 투과율은 데이터시트 값으로 추정하기보다 분광복사계를 사용하여 재료 시료로 직접 측정해야 합니다.
접합 부재의 투과율에 따라 표면 조사량 중 얼마나 많은 양이 접착선에 도달하는지가 결정됩니다. 측정된 투과율로부터 광학 밀도를 구할 수 있으며 그 반대도 가능합니다. 광경로에 여러 층이 있는 경우 각 층의 투과율은 서로 곱해집니다. 자세한 내용은 투과율 및 광학 밀도 계산기에서 확인할 수 있습니다.
이 계산기는 브라우저 내에서 전적으로 실행되며, 데이터는 전송되지 않습니다.
조사할 수 없는 부위를 위한 이중 경화 시스템
자외선(UV)은 직진하며 장애물을 돌아갈 수 없습니다. PCB 위의 높은 부품(전해 커패시터, 커넥터, 코일), 언더컷, 캐비티, 또는 외부에서 조사되는 밀폐형 하우징은 모두 그림자 영역을 만들어 별도의 조치 없이는 접착제가 액체 상태로 남아 있게 됩니다. 이중 경화 접착제는 자외선(UV)과 무관한 2차 경화 경로를 통해 이 문제를 해결합니다:
| 이중 경화 유형 | 2차 메커니즘 | 일반적인 용도 |
|---|---|---|
| UV + 열 | 정해진 시간 동안 온도 유지(예: 125~150 °C에서 15~30분) | 최대 강도 및 내열성; 자외선(UV) 경화에 더하여 유리전이온도를 높임 |
| UV + 수분 | 정해진 시간 동안 주변 습도에 노출(예: 24시간) | 후경화를 열로 처리하기 어려운 큰 틈새나 조립체 |
| UV + 무산소 경화 | 금속 이온이 존재하는 상태에서 산소가 없는 조건에서 경화 | 금속 조립체 내부 깊숙한 곳의 포팅 또는 접착, 예: 나사 고정 |
검출을 위한 실용적인 팁: 접착 부위에 자외선(UV) 지시 필름을 부착하고 생산 조건에서 조사하면, 첫 생산 이전에 그림자 영역이 미노출 반점으로 드러나 눈에 보이게 됩니다.
공정 설계 및 승인: 6단계
설계는 고정된 순서를 따르며, 각 단계는 이전 단계를 전제로 합니다:
- 재료 시스템과 허용 가능한 공정 범위를 문서화합니다.
- 관련 스펙트럼 범위에서 기판, 코팅 및 접착 간극의 투과율을 확인합니다.
- 모서리 및 음영 영역까지 도달하도록 광원과 형상을 선택합니다.
- 대표적인 측정 위치에서 복사조도와 조사량을 측정합니다.
- 경화 결과와 함께 온도 및 사이클 시간을 검증합니다.
- 시리즈 모니터링, 경보 및 재교정에 대한 한계값을 정의합니다.
경화된 접착부는 육안으로 확인할 수 없습니다. 결정적인 공정 변수가 눈에 보이지 않기 때문에, 승인된 모든 접착 공정에는 측정값이 필요합니다: 접합 위치에서의 복사조도와 그로부터 산출되는 조사량입니다. 초기 공정 설계 및 광원 비교에는 UVpad가 부품 수준에서 스펙트럼을 제공하며, 반복적인 점검에는 RMD Pro와 같은 광대역 복사계로 충분합니다. 센서와 광원의 매칭이 중요합니다: 협대역 LED 스펙트럼에 대해 광대역 센서가 얼마나 벗어날 수 있는지는 분광 불일치에서 확인할 수 있습니다.
광학적 조사량과 함께 온도도 동일한 측정 체계에 포함됩니다: 상용 자외선(UV) 복사계는 적외선 복사조도를 측정하지 않으므로, 열 영향은 대개 비접촉식 파이로미터를 통해 부품 온도의 상승으로 측정됩니다 [2]. 열은 응용에 따라 이점이 될 수도 있고 위험이 될 수도 있지만, 항상 공정 범위의 일부이며 - 온도에 민감한 부품(전자 부품, 광학용 접착제)의 경우 조사량과 마찬가지로 엄격하게 승인하고 모니터링해야 합니다.
측정 위치에서 복사조도와 조사량을 측정하는 기기는 자외선(UV) 조사량 및 복사조도 측정 제품 개요에서 확인할 수 있습니다.
산업용 UV 접착 공정에서의 공정 모니터링
양산 공정에서는 측정이 라인 안으로 들어옵니다: UV 경화 센서는 광경로에 영구적으로 설치되며, curelog는 4개의 분광 영역에서 초당 최대 2,000회의 측정값을 기록하여, 빠르게 가동되는 경화 라인의 프로파일을 가시화합니다. 두 방식 모두 동일한 질문에 답합니다 - 광원이 여전히 승인된 범위 내에서 작동하고 있는가? 시간이 지나도 자동으로 그 범위에 머무르지 않는다는 점은 UV 램프 및 UV-LED의 노화에서 설명됩니다: 피크 파장과 출력 전력이 변화하며, 종종 진행 중인 운전 중에는 눈에 띄지 않을 만큼 천천히 변화하다가 결국 승인된 범위를 벗어나게 됩니다. 더 넓게 보면, 지속적인 인라인 모니터링을 향한 이러한 추세는 산업 4.0의 맥락에서 다른 UV 경화 시스템 제조사들 사이에서도 나타나고 있습니다.
라인을 벗어난 시험 시리즈 및 재료 승인을 위해서는 정의된 형상을 갖춘 조사 챔버를 이용할 수 있으며, 공정 측면에서는 타이머, 디밍, 트리거 기능을 갖춘 컨트롤 유닛과 나머지 UV-LED 광원 제품군도 함께 제공됩니다.
과학 논문은 무엇을 보여주는가
당사 고객사의 논문에서도 접합부의 표면 전처리부터 태양광 모듈의 봉지(encapsulation)에 이르기까지 여러 측면에서 UV 접착이 나타납니다.
UVO 전처리가 공압출 에폭시-LMPAEK 접합부의 층간 인성(interlaminar toughness)에 미치는 영향을 조사한 연구로, UV 처리가 단순히 경화만 시키는 것이 아니라 접합 강도 자체에도 영향을 줄 수 있음을 보여줍니다.
Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness
Katz, L., et al. "Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness." Composites Part B: Engineering 323 (2026): 113727.
고진공 상태에서 UV에 노출된 실리콘 접착제를 단일 다중 파라미터 센서로 모니터링한 연구로, 지상에서 UVpad를 통해 수행되는 것과 동일한 종류의 공정 모니터링 응용 사례입니다.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
아타카마 사막에서 UV 조사(照射) 하에 태양광 모듈용 봉지재 4종을 비교한 연구로, 이는 전동화(e-mobility) 부품이 도달할 수 있는 것과 유사한 극한 UV 부하 조건에서의 봉지에 해당합니다.
Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert
Correa-Puerta, Jonathan, et al. "Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert." Solar Energy 228 (2021): 625-635.
다층 광중합체(photopolymer)의 산소 영향층을 조사한 연구로, 표면은 끈적한 상태로 남아 있는 반면 코어는 이미 완전히 가교된 현상을 다룹니다.
Effect of the oxygen affected layer in multilayered photopolymers
Pierrel, J., et al. "Effect of the oxygen affected layer in multilayered photopolymers." Polymer Chemistry 8.31 (2017): 4596-4602.
초고속 경화 아크릴레이트에서 공단량체(comonomer)의 종류와 함량이 가교 네트워크의 열역학적 특성을 어떻게 변화시키는지를 보여줍니다.
Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker
Böhm, Michael, et al. "Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker." Journal of Applied Polymer Science 136.13 (2019): 47294.
광화학 및 고분자 연구, 그리고 스테레오리소그래피, 가교, 코팅 주제 분야의 추가 연구는 고객사 논문 – 주제별 항목에 정리되어 있습니다.
논문 검색기에는 저희가 알고 있는 접착 및 포팅 관련 모든 논문이 정리되어 있으며, 장비, 분야, 키워드로 검색할 수 있습니다.
기술 배경 및 참고 자료
[1] : ScienceDirect – 365, 385, 395 및 405 nm에서의 특정 광개시 시스템
[2] : uvmeasurement.org – 자외선(UV) 공정 설계 및 공정 모니터링을 위한 복사 측정 방법
UV 접착 및 포팅 공정 설계에 대한 FAQ
제 UV 접착제에 어떤 파장이 적합합니까?
이를 결정하는 것은 광원 스펙트럼과 광개시제의 흡수 대역 간의 중첩, 그리고 접합 부품의 투과율입니다. 접착제 데이터시트가 기준이 되며, 실제 부품 뒤에서의 분광 측정으로 확인해야 합니다. 명목상의 LED 사양만으로는 충분하지 않습니다.
UV 조사(照射)는 포팅 컴파운드에 얼마나 깊이 침투합니까?
침투 깊이는 대략 램버트-비어 법칙을 따르며, 충전제, 색상, 광개시제 농도 및 파장에 따라 달라집니다. 표면 복사조도만으로는 도출할 수 없으며, 예를 들어 분광복사계로 실제 재료에서 측정해야 합니다.
듀얼 큐어 접착제란 무엇이며 언제 필요합니까?
듀얼 큐어 접착제는 신속한 UV 가고정과 UV와 무관한 두 번째 경화 경로(열, 습기 또는 혐기성 경화)를 결합합니다. 예를 들어 높은 부품 아래나 밀폐된 하우징 내부와 같이 그림자 영역에 충분히 조사(照射)할 수 없는 경우에 사용됩니다.
접착 공정에서 UV 조사량은 어디에서 측정합니까?
방사체 하우징이 아니라 접합 위치에서 측정하며, 접착제가 아래에 있는 경우 부품 상단에서 측정하지 않습니다. 측정 위치는 실제 조립체의 가장 불리한 지점을 대표해야 합니다. 또한 센서와 광원 간의 분광 일치도 중요합니다. 협대역 LED 하에서 광대역 센서가 잘 맞지 않으면 뚜렷하게 편차가 있는 값을 반환하기 때문입니다.
어떤 합격 기준으로 UV 접착 공정을 승인합니까?
경화된 접합부는 육안으로 검사할 수 없습니다. 따라서 승인은 측정 위치에서의 최소 조사량과 허용 가능한 부품 온도라는 한 쌍의 값을 기준으로 이루어지며, 이는 검증 단계의 경화 결과로 뒷받침되고, 양산 시에는 경보 및 재교정을 위한 한계값이 추가됩니다.
양산 중 UV 접착 공정을 어떻게 모니터링할 수 있습니까?
빔 경로에 영구적으로 설치된 UV 경화 센서와, 복사조도 및 조사량을 승인된 공정 범위와 항상 비교하며 예를 들어 광원의 노화와 같은 편차를 실시간으로 보고하는 지속 기록 장비를 통해 모니터링할 수 있습니다.
전자 제품 제조 및 전기자동차(e-mobility)에는 어떤 UV 접착제가 적합합니까?
요구 사항에 따라 라디칼 경화형 아크릴레이트(신속한 가고정) 또는 양이온 경화형 에폭시(낮은 수축률, 높은 내열성 및 내화학성)를 사용하며, 부품이 밀집된 조립체의 그림자 영역에는 흔히 듀얼 큐어 시스템으로 적용됩니다.
관련 응용 분야
빛을 이용한 접착은 세 가지 다른 분야와 직접 연결됩니다. 자외선(UV) 경화 및 광중합은 개시제, 스펙트럼, 산소 억제에 관한 기초를 제공하며, 전자 및 반도체 제조는 후공정에서 동일한 포팅 및 캡슐화 공정을 사용하고, 자동차 산업에서는 배터리 모듈과 전력 전자장치가 새롭고 흔히 그림자가 심하게 지는 접착 형상을 계속 만들어냅니다. 여기에 더해 자동화 및 공정 통합은 공정 중 모니터링을 담당하고, 광학 및 정밀 부품은 광학 부품 접합을 담당합니다. 접착제가 로봇에 의해 도포되고 도포 지점에서 바로 경화되는 경우에는 경로 형상이 영향 요인으로 추가됩니다 – 로보틱스 참조. 전체적인 내용은 UV 응용 분야 개요에서 확인할 수 있습니다.
저자: Dr. Mark Paravia
Dr.-Ing. Mark Paravia는 Ettlingen 소재 Opsytec Dr. Gröbel GmbH의 대표이사이며 공인 교정기관을 이끌고 있습니다. KIT 조명기술연구소에서 펄스형 제논 엑시머 방전에 관한 연구를 수행한 이후, 현재는 광학 복사 측정 기술에 주력하고 있습니다. 그는 DIN 표준위원회 FNL 7 "광학 복사" 부위원장이며, DVGW UV 소독 프로젝트 그룹의 위원입니다.
UV 접착 공정에 대한 상담을 받아보세요
UV 조사량이 접착부 하단까지 충분히 도달하는지 확신이 서지 않으십니까? 저희는 실제 부품에서 스펙트럼과 복사조도를 측정하여 적절한 파장, 형상 및 공정 모니터링에 대해 조언해 드립니다 – 문의 사항을 보내주시거나 직접 UVpad 측정을 요청하십시오.
