


자동화 및 공정 통합을 위한 UV 기술
UV 공정 통합이란 자외선 방사선원과 관련 측정 기술을 자동화된 생산 공정에 내장하여, 방사선을 더 이상 장비 상태로 취급하지 않고 제어되고 문서화된 공정 변수로 관리하는 것을 의미합니다. 기술적 목표는 사이클 타임, 광원 노화, 부품 형상이 변화하는 조건에서도 재현 가능한 광화학적 또는 광생물학적 효과 - 경화, 표면 활성화, 소독, 형광 여기 - 를 얻는 것입니다.
중요한 것은 램프 전력이나 사용 시간이 아니라, 작용 지점에 실제로 도달하는 복사조도 E(W/m²), 이를 시간에 대해 적분한 복사 노출량 H(J/m²), 광원의 분광 분포, 그리고 측정의 시간 분해능입니다. 핵심 과제는 진행 중인 공정에서 이러한 값들을 알려진 측정 불확도로 포착하여 기계가 판독 가능한 형태로 제어기에 전달하는 것입니다.
시장과 기술은 어떻게 발전하고 있는가
"자동화 공정에서의 UV 측정" 분야에 대해서는 독립적이고 신뢰할 수 있는 시장 수치가 존재하지 않습니다. 세 가지 인접 시장이 지표로 활용되지만, 방법론적으로 엄격히 구분해야 하며 이중 계산으로 인해 이들을 단순히 합산하는 것은 허용되지 않습니다.
UV 경화 시스템 시장은 범위에 따라 매우 다르게 산정됩니다: 장비와 소재를 함께 계산할 경우 2025년 USD 6.71 billion, 2031년까지 CAGR 17.12 %인 반면, 소재를 제외한 시스템만 계산할 경우 2025년 USD 2.78 billion, 2032년까지 CAGR 8.3 %입니다. 두 값 모두 타당합니다 - 서로 다른 대상을 측정하고 있을 뿐입니다. 자동화 문제와 관련하여 절대 수치보다 더 의미 있는 것은, 2025년 이미 46.6 %의 시스템이 완전 자동화되었고 인라인 또는 생산 통합형 시스템이 USD 927.1 million 규모에 도달했다는 구조적 사실입니다.
2025년 산업용 자동화 시장은 USD 221.64 billion에서 USD 272.51 billion 사이로 추정되며 CAGR은 9.80 %, 유럽 점유율은 32.99 %입니다; 산업용 센싱 시장은 약 USD 30 billion, CAGR 약 9 %로 가장 일관된 참조 시장입니다. UV 센서 시장 자체는 지표로서 거의 활용할 수 없습니다: 수치가 USD 192.68 million(2024년)에서 USD 5.81 billion(2025년)까지 25배 이상 차이가 나는데, 이는 검토된 어떤 연구도 센서 칩, 복사계 또는 측정 시스템 중 무엇을 계산하는지 정의하지 않기 때문입니다.
기술적 전환은 시장 규모보다 더 잘 문서화되어 있습니다. 수은 램프는 여전히 매출의 약 절반(2025년 기준 52.42 % 또는 49.2 %)을 차지하는 반면, 신규 출하 시스템의 55 % 이상이 LED 기반입니다 - 여기서는 설치 기반 매출과 신규 설치 비율을 구분해야 합니다. 규제 측면에서는 수은 UV 경화 램프에 대한 RoHS 예외 조항이 2027년 초까지만 연장되었습니다.
따라서 인과 관계는 쉽게 파악할 수 있습니다: 협대역 LED 광원으로의 전환과 자동화 수준 상승은 펄스 동작, 짧아진 사이클 시간, 분할된 발광체 어레이를 가져오며 - 이로써 측정에 대한 요구 사항이 높아집니다. 수은 램프에 사용되던 광대역 센서는 385 nm LED에서 더 이상 그대로 유효하다고 보기 어렵고, 25 m/min에서 충분했던 샘플링 속도는 120 m/min에서는 복사조도 피크를 놓치게 됩니다.
첫째, 제어의 초점이 조작 변수에서 목표 변수로 이동하고 있습니다. 램프 출력 대신 기재에 도달하는 조사량을 제어합니다 - 양산품에서는 128 samples/s(빠른 웹에는 부족함, 아래 계산 예시 참조), 1 mW/cm² 분해능, 목표값 50 mJ/cm² ± 10 %로, 파일럿 운영에서는 작업 폭을 가로질러 이동하는 센서로, 테스트 운영에서는 최대 250 m/min까지 수행됩니다.
둘째, UV-C LED의 효율이 비약적으로 상승하고 있습니다: 265 nm에서 200 mW, 벽면 플러그 효율(wall-plug efficiency) 10.2 %로 PTB 검증을 받았으며, 이는 이전 세대의 5.3 %에 비해 향상된 값입니다. 이는 수은 램프에 대한 경제적 임계점을 이동시키는 반면, 222 nm의 far-UVC는 여전히 약 1 % 수준에 머물러 있습니다.
셋째, 현장기기의 자기 서술 기능이 기대치로 자리 잡고 있습니다 - IO-Link, OPC UA FX 및 Asset Administration Shell이 이를 견인하고 있습니다. 넷째, IEC TR 63381:2025는 처음으로 UV 방출의 현장 검사에 대한 지침을 제공하며, 불안정한 상용 전원 전압, 온도, 노화 상태가 알려지지 않은 발광체 문제를 다룹니다.
세 가지 용어에 대해서는 주의가 필요합니다: UV 장비 제조업체에서 "예지 보전(predictive maintenance)"은 대체로 가동 시간 카운터와 임계값 경보를 갖춘 상태 모니터링을 의미합니다; UV 시스템의 "디지털 트윈"은 지금까지 시뮬레이션과 연동된 모델이 아니라 클라우드 데이터 미러 형태로 존재합니다; 그리고 "AI 지원 경화"에 대해서는 실제 복사조도에 대한 측정 소급성이 문서화되어 있지 않으며 - 제어 루프는 작업 데이터와 사용자 피드백을 통해 닫힙니다.
산업 공정에서 자외선(UV) 복사는 어떻게 측정되는가
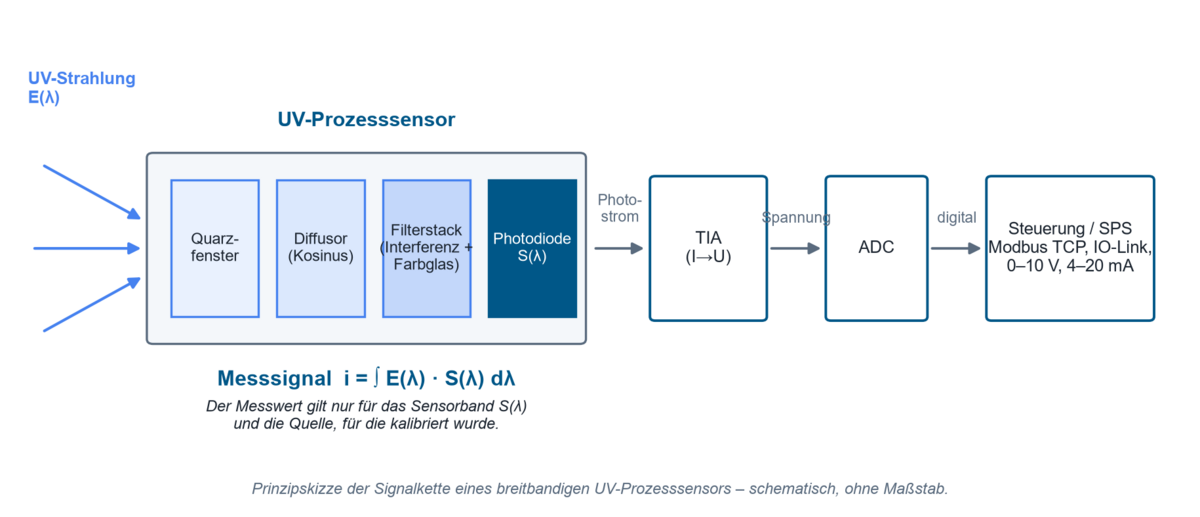
산업용 자외선(UV) 측정은 내부 광전 효과를 기반으로 합니다. 충분한 에너지를 가진 광자가 반도체 내에서 전하 캐리어 쌍을 생성하며, 그 결과로 발생하는 광전류는 트랜스임피던스 증폭기에 의해 전압으로 변환된 후 디지털화됩니다. 광대역 공정 센서는 입사창(소다라임 유리는 약 300 nm 이하에서 실질적으로 불투명하므로 일반적으로 석영 유리 사용), 코사인 응답 특성을 구현하기 위한 디퓨저, 간섭 필터와 색유리 필터로 구성된 필터 스택, 검출기 및 신호 처리 회로로 구성됩니다. 출력 신호는 “UV 값”이 아니라 다음의 적분값입니다
i = ∫ E(λ) · S(λ) dλ
즉, 분광 복사조도와 센서의 실제 분광 응답도 S(λ)의 곱을 적분한 값입니다. 따라서 모든 측정값은 해당 센서의 파장 대역과 교정에 사용된 광원과 관련해서만 유효합니다. 자외선(UV) 센서가 어떻게 구성되며 무엇이 분광 응답도를 결정하는지는 자외선(UV) 센서의 작동 원리 페이지에서 자세히 설명합니다.
사용되는 기술은 무엇인가?
검출기 측에서는 네 가지 방식이 경쟁하고 있습니다. 실리콘 포토다이오드는 표준으로 사용되며 UV 선택성을 위해 필터 스택이 필요합니다. 실리콘 카바이드는 가시광선에 본질적으로 둔감하기 때문에 UV-C 영역에서 입지를 넓히고 있습니다. AlGaN 검출기는 조정 가능한 밴드 에지를 제공하지만 공정 조건에서 훨씬 더 큰 열화를 보입니다. 분광복사계는 파장 분포를 분해하여 분광 불일치를 방지하지만 속도가 느리고 더 복잡합니다.
| 기술 | 특성 | 장점 | 제한 사항 | 일반적인 적용 분야 |
|---|---|---|---|---|
| 필터 스택을 사용한 Si 포토다이오드 | 광대역, 간섭 필터 및 유색 유리 필터로 밴드 위치 결정 | 높은 감도, 선형성, 저비용, µs 단위 시정수 | 필터에 의존적임; UV에 최적화되지 않은 유형은 200 nm에서 감도를 거의 모두 상실하며, UV 최적화 유형은 5~6% 미만의 손실을 보임 | 경화 및 인쇄 공정에서 UV-A/UV-B 인라인 모니터링 |
| SiC 포토다이오드 | 본질적으로 가시광선에 둔감, 넓은 밴드갭 | 60 mW/cm², 80 °C 조건에서 90 h 동안 측정 가능한 열화 없음; 350 °C에서는 처음 120 h 동안 −12%에 그치며 이후 안정적임 | 낮은 감도; 기준값 확보 전 120 h의 번인(burn-in) 필요 | UV-C 소독, 고온 경화 터널 |
| AlGaN 포토다이오드 | Al 함량을 통한 밴드 에지 조정 가능 | 추가 필터 스택 없이 분광 선택성 확보 | 동일 시험에서 60 mW/cm², 80 °C 조건으로 90 h 후 감도가 약 −85% 감소하여 높은 UV 및 온도 부하 하에서는 사용이 제한됨 | 중간 정도의 온도 및 조사량 부하에서 정의된 밴드 에지를 갖는 협대역 특수 솔루션 |
| 분광복사계 | 200~1100 nm 파장 분해 측정 | 분광 불일치를 방지하고 CIE 220:2016에 따른 불일치 보정 가능 | 속도가 느리고 비용이 높으며 인라인 적용이 어려움 | 기준 측정, 센서 조정, 광원 특성 분석 |
광원 측에서는 중압 수은 램프(UV-C~UV-A 광대역, 400 W~24 kW)와 저압 램프(약 254 nm, UV 수율 최대 약 40%)가 365 nm, 385 nm, 395 nm, 405 nm의 협대역 UV LED와 경쟁하고 있습니다. 광원의 선택은 센서에 요구되는 사양을 직접적으로 결정합니다. 방출 스펙트럼이 좁을수록 광대역 센서는 불일치에 더욱 민감하게 반응합니다.
어떤 공정 변수가 결정적입니까
복사조도 E(W/m²)는 작용점에서의 순간 전력 밀도로, 광반응이 애초에 시작되는지 여부를 결정합니다 – 자유라디칼 중합반응에서는 최소 복사조도가 임계 조건입니다.
복사 노출량 H(J/m², 산업적으로는 "조사량")는 시간 적분값 H = ∫ E(t) dt이며 달성되는 전환율을 결정합니다. 환산 시: 10 W/m²는 1 mW/cm²에 해당합니다. 따라서 공정 윈도우는 항상 두 가지 차원 – Emin/Emax 및 Hmin/Hmax – 으로 명시되어야 합니다.
분광 분포: 효과가 파장에 의존하고 센서가 분광적으로 가중치를 부여하기 때문에, 명시된 분광 대역이 없는 측정값은 해석될 수 없습니다.
샘플링 속도 및 적분 시간: 계측학적으로 조사량은 이산 샘플들의 합으로 산출되며, 그 품질은 샘플링 속도의 직접적인 함수입니다.
기하학적 배치 및 거리: 역제곱 법칙은 점광원으로 작용하는 광원에 대해서만 근사적으로 성립합니다. 경험칙으로 r ≥ 10 · d를 준수해야 하며, 여기서 d는 발광 면적의 최대 치수입니다. 더 가까운 거리에서의 측정값은 유효하지만 1/r²을 통해 환산해서는 안 됩니다.
온도는 양쪽 모두에 영향을 미칩니다: UV-C LED는 −0.8 %/K에서 +0.4 %/K 사이의 복사 전력 온도 계수를 나타내며, 접합부 온도가 10 °C 상승할 때마다 L70 수명은 절반으로 줄어듭니다.
공정을 제한하거나 오류를 유발하는 요인은 무엇인가?
가장 흔한 오류는 전기 전력을 광학적 조사량과 동일시하는 것입니다. 소비 전력과 부품에 미치는 효과 사이에는 변환 효율, 광원 노화, 반사판 오염, 창 투과율, 거리 및 입사각이 개재됩니다. 예를 들어 일부 UV-C LED 유형은 결함이 없더라도 초기 가동 약 100시간 이내에 초기값의 50–70 %까지 저하되는 반면, 양호한 부품은 1,000 h 후에도 여전히 90–95 %를 유지하는 것으로 문서화되어 있습니다 – 이러한 이유로 기준값은 100–200 h의 초기 안정화(run-in) 기간 이후에만 측정해야 합니다.
단순한 시간 사양만으로는 마찬가지로 불충분합니다. H = E · t는 시간적으로 일정한 복사조도를 전제로 하는데, 이는 노화되는 램프, PWM 조광 및 이동하는 기판에서는 충족되지 않는 조건입니다.
세 번째 전형적인 오해는 측정 위치에 관한 것입니다. 공정 위치 옆에서 측정하면 부품에 의한 그림자 효과나 실제 접착선(bondline) 형상을 포착할 수 없습니다. 반대로 빔 경로 자체에 측정 바를 두면 공정을 방해합니다: 13 mm 거리에서는 4.83 %의 에너지 손실과 13.85 %의 피크 복사조도 저하가 측정되었고, 38 mm에서는 각각 0.8 %와 2.3 %에 불과했습니다.
마지막으로 측정 장치 자체의 노화는 과소평가되기 쉽습니다. 솔라리제이션(solarisation)은 유리를 변색시키고, 광암화(photodarkening)는 컬러 유리 필터의 투과율을 스펙트럼 전반에 걸쳐 균일하게 저하시키며, 탄화수소는 광학 표면에서 자외선(UV)에 의해 중합됩니다; 253.7 nm에서 불과 8 h, 단 10.5 µW/cm²만으로도 Si 포토다이오드의 암전류가 10.2 % 상승했습니다. 따라서 주기적인 기준 점검 없이 영구 설치된 센서는 문서화된 공정 윈도우를 필연적으로 이동시킵니다.
재료, 스펙트럼, 기하 구조는 어떻게 상호작용하는가
분광 부정합은 협대역 광원에서 측정 불확도의 가장 큰 단일 요인인 경우가 많습니다. 네 대의 갓 교정된 복사계로 UV LED를 대상으로 비교 측정한 결과, 분광적으로 일치하는 기기에서는 약 ±5%의 편차를 보였지만, 적합하지 않은 밴드에서는 9~91%의 편차가 나타났습니다 – 구체적으로 385 nm에서 65%의 과소평가와 405 nm에서 40% 이상의 과대평가가 확인되었습니다. 관련 협회 문헌에서는 375 nm를 중심으로 하는 UV-A 센서를 395 nm 시스템에 사용할 경우 약 75%의 과소평가가 발생한다고 언급합니다. 광대역 광원의 경우, CIE 220:2016은 부정합 계수를 통해 동일한 문제를 정량화하는데, CIE 기준 스펙트럼 전반에서는 1.5%의 편차를 보이지만, 저압 수은등의 경우 1.377, 중압 수은등의 경우 1.360의 계수를 나타냅니다.
규격 대역, 센서 대역, 제조사 대역
대역 한계 자체가 명확하지 않습니다. CIE는 UV-A를 315~400 nm로 정의하며, 자외선과 가시광선 사이의 정확한 경계는 정의할 수 없다고 명시적으로 언급하고 있습니다. 반면 ISO 20473:2007은 UV-A를 315~380 nm로 제한하면서도, 각주에서 400 nm로 다르게 설정된 경계를 언급하고 있습니다. 자외선 차단제 규격에서는 UV-A/UV-B 경계를 315 nm가 아닌 320 nm로 설정하고 있습니다. 따라서 동일한 명칭인 'UVA'가 315~400, 315~380, 320~400, 320~390, 또는 10% 지점을 기준으로 정의된 309~367 nm를 의미할 수 있습니다.
405 nm의 특수한 사례는 이러한 실질적 결과를 잘 보여줍니다: 규격상으로 이 파장은 가시광선의 보라색 영역에 속하지만, 산업적으로는 자외선(UV) 경화 파장으로 취급됩니다. ISO 3059는 침투 탐상 검사용 UV-A 측정기에 대해 405 nm에서 상대 응답도가 2% 미만이어야 한다고 규정하고 있습니다 – 동일한 파장이 경화에서는 유효 복사이지만 비파괴 검사에서는 미광(stray radiation)이 됩니다. UVA+(330~455 nm) 또는 UVBB(230~400 nm)와 같은 제조사 대역은 의도적으로 공정에 맞춰 정의된 것이며, 명시적으로 규격에 해당하지 않습니다. 스펙트럼 영역과 그 규격상 한계에 대한 개요는 자외선(UV) 관련 지침, 규격 및 표준 페이지에서 확인하실 수 있습니다.
광자 에너지, 조사량 적분 및 상반 법칙
자외선(UV) 소스의 효과는 개별 광자의 에너지에서 시작됩니다:
EPh = h · c / λ
여기서 h는 플랑크 상수, c는 빛의 속도, λ는 파장입니다.
365 nm에서는 이는 약 3.4 eV, 254 nm에서는 약 4.9 eV에 해당합니다. 광개시제의 활성화 임계값 또는 DNA의 흡수 대역을 초과하는 광자만이 원하는 반응을 유발합니다. 이 때문에 파장이 다르면 동일한 복사조도라도 완전히 다른 공정 결과를 가져옵니다. 동일한 에너지 척도는 광이온화 검출기가 8.4~10.6 eV의 진공 자외선 영역에서 작동해야 하는 이유도 설명해 줍니다.
두 번째 핵심 방정식은 조사량 적분 H = ∫ E(t) dt입니다. 널리 사용되는 단순화된 형태인 H = E · t는 분젠-로스코 상반 법칙에 해당합니다. 즉, 강도와 시간 사이의 분배 방식과 무관하게 동일한 조사량은 동일한 효과를 나타내야 한다는 것입니다. 전제 조건은 시간적으로 일정한 복사조도와 선형적이며 포화되지 않는 광반응입니다. 선탠기의 경우 이러한 특수한 경우는 “램프 번인 후, 그리고 일정한 작동 조건에서”만 명시적으로 허용됩니다.
모델의 한계: 자유 라디칼 중합에서는 상반 법칙이 전체적으로 성립하지 않습니다. 왜냐하면 최소 복사조도가 반응 시작을 조건화하며, 산소 억제 및 열 유입이 강도에 따라 작용하기 때문입니다. 문서화된 비교 결과가 이를 정량적으로 보여줍니다: 21 ms 펄스, 85% 듀티 사이클, 460 mW/cm² 피크값을 갖는 365 nm 시스템은 40 °C의 기재 온도에서 25 s만에 10 J/cm²에 도달했지만, 520 mW/cm²의 CW 작동에서는 14 J/cm²와 65 °C가 필요했습니다 - 220 mW/cm² CW를 초과하면 기재 손상이 발생했습니다. 여기서는 더 적은 조사량이 더 나은 결과를 가져왔습니다; 단순한 곱 E · t만으로는 잘못된 설계를 제시했을 것입니다.
실무적 결론: 펄스형 소스를 사용할 경우, 조사량은 문서화된 샘플링 속도로 진정한 시간 적분값으로 측정해야 하며, 공정 기록에는 CW 평균값, 피크값 및 조사량을 별도로 기재해야 합니다. 동일한 에너지 밀도에서도 측정기는 샘플링 방식에 따라 크게 다른 피크값을 표시할 수 있습니다 - 두 값 모두 형식적으로는 올바르지만 정의가 서로 다릅니다.
계산 예시: 웹 라인에는 어떤 샘플링 속도가 필요한가
가정: 웹 진행 방향의 창 길이가 L = 25 mm인 LED 어레이, 웹 속도 v = 120 m/min = 2 m/s. 조사 영역 내에서 N = 20개의 샘플이 필요하며, 샘플이 5개 미만이면 피크 포착이 치명적인 것으로 간주됩니다.
모델: fs ≳ N · v / L
계산: fs ≥ 20 · 2 m/s / 0.025 m = 1,600 Hz
결과 및 해석: 최소 약 1,600 Hz가 필요하며, 고속 LED 및 디지털 인쇄 용도에서 실무적으로 권장되는 2,048 Hz는 이를 충분히 상회합니다. 128 Hz인 장비는 120 m/min (400 ft/min)에서 수은 램프의 피크 영역에서 약 1.2개의 샘플만, LED 아래에서는 1.6개만 포착합니다. 이 경우 조사량은 여전히 타당해 보일 수 있으나 피크 값은 사실상 무작위가 됩니다. 진단 원칙은 다음과 같습니다. 조사량이 안정적인데도 피크 값의 런 간 산포가 크다면, 이는 공정이 불안정하다는 신호가 아니라 샘플링 속도가 불충분하다는 지표입니다. 나이퀴스트 기준 fs ≥ 2 · fmax는 여기서 절대적인 하한일 뿐이며, 진폭 충실도를 확보하려면 상당한 과다 샘플링이 필요합니다.
산업용 UV 센서는 어디에 사용됩니까?
전자 및 반도체 분야는 29.43 %의 매출 점유율(2025년)로 자외선(UV) 경화의 최대 최종 사용자 부문을 형성합니다. 다른 연구에서는 32~35 %로 제시하기도 합니다. 좁은 조사량 범위를 요구하는 컨포멀 코팅과 포팅 컴파운드가 핵심이며, 리소그래피에는 248 nm(KrF)와 193 nm(ArF)가, VUV 표면 세정에는 172 nm가 사용됩니다.
자동차 및 전기 모빌리티 분야는 시장 연구에서 별도로 정량화되어 있지 않으며, 배터리 셀 조립, 전력 전자 접착, 센서 모듈 봉지 공정이 언급됩니다.
인쇄 및 포장 분야는 자외선(UV) 경화 매출의 35.25 %를 차지하며, 최대 450 m/min의 하이브리드 인쇄기와 인라인 LED 어레이가 사용됩니다. 여기에서 핵심이 되는 양은 전체 작업 폭에 걸친 샘플링 속도입니다. 시장 분석에 따르면 경화 강도의 자동 재조정은 불량률을 20 % 이상 낮추고, 공정 제어 리포팅은 수동 검사 대비 불량을 최대 30 %까지 줄입니다.
의료 기술은 자외선(UV) 경화 및 UV 계측의 최종 사용자 부문 중 가장 빠르게 성장하는 분야로 평가됩니다. 카테터 및 니들 접착과 UV-C 멸균이 성장 동인입니다.
자외선(UV) 소독은 가장 엄격하게 규제되는 분야입니다. 독일에서는 음용수 처리 시 254 nm에서 최소 400 J/m²의 감소 등가 플루엔스가 요구되며, UV-C LED 장치는 현재 승인되어 있지 않습니다.
재료 시험 및 내후성 시험은 310 nm 및 340 nm에서 규정된 복사조도로 수행됩니다. 이에 대한 자세한 내용은 자외선 노화, 색 견뢰도 및 광안정성을 참조하여 주시기 바랍니다. 비파괴 검사는 (365 ± 5) nm 광원과 ≤ 20 lx의 주변 광 조건에서 수행됩니다. 모든 경우에 핵심이 되는 양은 동일합니다. 즉, 시험 위치에서 분광학적으로 올바르게 가중된 복사조도입니다.
PWM 구동, 이동식 조사기 및 기존 라인 개조 시 측정 방법은?
PWM 구동: 펄스형 LED의 경우 적분 시간에 따라 평균값이 측정되는지 아니면 임의의 일부 구간이 측정되는지가 결정됩니다. CW 값(측정 구간 내 모든 샘플의 평균), 피크 최대/최소값, 조사량(CW 값의 적분) 및 펄스 에너지(펄스 지속시간 동안 최대 샘플링 속도로 적분한 값)를 구분해야 합니다. 실용적인 규칙은 적분 시간을 PWM 주기의 정수배로 설정하고 오토레인징을 비활성화하는 것입니다.
이동식 및 로봇 유도 조사: 3차원 부품은 이동식 조사기로만 균일하게 조사할 수 있으며, 초점 거리를 일정하게 유지한 채 600 mm/s로 작동하는 로봇 유도 건조 및 아크 램프는 산업적으로 정착되어 있습니다. 설계는 점점 더 시뮬레이션 기반으로 이루어지고 있습니다 - 벽면 반사율과 입사각의 코사인을 이용한 이미지 소스 방법을 통한 해석적 방법이거나, 가져온 대상 형상에 대해 CAD 기반 광학 시뮬레이션을 이용하는 방법입니다. 시뮬레이션은 측정 캠페인을 줄여주지만 이를 대체하지는 않습니다. 이동하는 부품에 실제로 가해지는 조사량은 curelog Base와 같은 이동식 데이터 로거로 측정합니다.
타사 장비에 대한 개조: 개조 시에는 공정 근접성과 공정 간섭 사이의 절충이 필요하며, 이는 13 mm와 38 mm 거리에 대해 앞서 언급한 손실 수치로 입증됩니다. 설치 공간이 협소한 기존 장비에 설치하기 위해 인라인 센서가 설계되어 있습니다. 또한 냉각, 창 투과율, 오염 관리 및 유지보수 후 장착 위치의 재현성도 함께 검토해야 합니다. 측정 기술, 기계 장치, 안전 및 데이터 수집을 함께 개발해야 하는 경우에는 특수 기계 제작을 통한 방법이 있습니다.
어떤 값을 측정하거나 모니터링해야 합니까
우선순위는 응용 분야에 따라 결정됩니다. 모니터링해야 할 1차적인 값은 공정에 가장 가까운 접근 가능한 위치에서의 복사조도이며, 이로부터 시간 적분값인 조사량이 도출되고, 여기에 센서 및 광원 온도가 추가됩니다. 광원이 분광학적으로 안정적이고 센서가 바로 이 광원에 대해 교정된 경우에는 광대역 측정으로 충분합니다. 광원 종류가 혼합되거나 LED 파장이 변경되거나 센서를 기준값과 비교 검증하는 경우에는 분광 측정이 필요해집니다. 방사체 어레이가 분할되어 있거나 부품이 3차원 형상을 가지는 경우에는 작업 폭 전체에 걸친 공간 분해 측정이 요구됩니다.
측정 지점별로 현실적인 불확도 예산에는 교정, 분광 불일치, 각도 오차, 선형성, 온도 및 장기 드리프트가 포함됩니다. 공개된 참고 사례에서는 분광 4%, 각도 3%, 선형성 3%, 교정 5%, 온도 3%, 장기 드리프트 12%를 합산하여 총 불확도 15%를 산출하는데, 여기서 드리프트가 지배적입니다. 산업용 자외선(UV) 측정 기술의 기기 사양은 교정 불확도(k = 2) 4.5~6.0%, 선형성 오차 1% 미만, 노화율 연간 3% 미만입니다. 이러한 측정 체인의 신뢰성을 통계적으로 어떻게 입증할 수 있는지는 자외선(UV) 센서의 측정시스템분석에 설명되어 있으며, 측정 소급성은 공인 교정기관을 통해 보장됩니다.
컨트롤러와의 연결 방식에 따라 측정값이 제어 가능하고 감사 가능한 형태로 바뀌는지가 결정됩니다. 아날로그 인터페이스(0-10 V, 4-20 mA)는 스케일링된 순시값을 전달하며 한계값 모니터링에는 충분합니다. Modbus TCP는 레지스터를 이더넷을 통해 전송하며 간결하고 범용적으로 사용 가능한 기본 인터페이스로 남아 있지만, 시맨틱, 메타데이터, 세션, 보안 정책이 존재하지 않습니다. 센서 측에서는 아날로그 출력 신호를 갖춘 PLC 센서, Modbus TCP 및 JSON over HTTP를 지원하는 PLC.net, 그리고 RS-485, RS-232, USB를 지원하는 PLC.D가 이러한 연결을 다룹니다.
IO-Link는 기본 인터페이스가 남긴 공백을 정확히 메워줍니다. 즉 방향당 최대 32바이트의 프로세스 데이터, 포트 퀄리파이어, 장치 데이터(파라미터, 식별정보, 진단정보), 오염 또는 과열과 같은 이벤트 등 네 가지 데이터 유형을 구분합니다.
필드 레벨 위에서는 OPC UA가 정보 모델을 제공하며, 진단 및 LLDP 모델링을 포함한 OPC UA FX가 발표되었습니다. 장치 자체를 벤더 중립적으로 기술하기 위해 IEC 63278-1:2023은 자산관리쉘(Asset Administration Shell)을 표준화하며, 디지털 명판(Digital Nameplate) 서브모델은 명판 데이터를 상호운용 가능한 형태로 제공합니다.
따라서 측정값 자체를 넘어 데이터 스트림에는 다음이 포함되어야 합니다: NAMUR NE 107의 4가지 신호인 고장, 기능점검, 사양 이탈, 유지보수 필요에 따른 장치 상태, 만료일을 포함한 교정 상태, 센서 일련번호, 샘플링 속도 및 분광 대역. 디지털 교정증명서는 DIN EN ISO/IEC 17025:2018-03에 부합하며 기계 판독 및 기계 해석이 모두 가능한 XML 형식으로 존재합니다. 실질적인 제약은 여전히 인프라에 있습니다. DACH 지역에서는 58%의 기업이 분산형 데이터 처리를 사용하지만, 전체 규모로 활용하는 비율은 16%에 불과합니다.
복사조도의 자외선(UV) 인라인 모니터링과 구별해야 할 것은 액체 내 흡광도 및 투과율 측정이며, 이는 공정 광도계의 영역입니다.
가장 효과적인 대응 조치는 RMD Pro와 같은 기준 복사계와의 주기적인 비교입니다. 규범적으로 완전한 유일한 관행은 음용수 소독 분야에서 나옵니다: 상시 센서의 판독값은 기준값보다 최대 5% 높을 수 있으며, 조정은 10%까지 허용되고, 누적 조정 합계가 20%를 초과하면 센서를 교체해야 하며, 늦어도 10,000 h 또는 2년 후에는 교체해야 합니다. 관리 주기는 ≤ 100 m³/h에서는 반기별, 그 이상에서는 매월입니다. 이 논리는 규제되지 않은 공정에도 적용될 수 있습니다. 자외선(UV) 측정기기의 경우 최초 조사(照射) 시점부터 12개월의 재교정 주기가 권장됩니다. 감사 측면에서 ISO 9001에 따른 시험장비 관리는 오독이 발견될 경우 이미 출하된 제품에 미치는 영향을 추가로 평가할 것을 요구하는데, 이는 센서 ID와 교정 이력을 포함한 시계열 데이터가 존재함을 전제로 합니다.
이 계산기는 귀사의 브라우저에서 실행되며 데이터가 전송되지 않습니다.
학술 논문이 보여주는 것
다음 여섯 편의 논문은 검출기 노화, 제어 및 센서 분류에 관한 본문의 핵심 내용에 대한 기술적 근거를 제공합니다:
- 검출기 재료의 노화. 실제 공정 부하 조건(90 h, 60 mW/cm², 80 °C)에서 SiC 포토다이오드는 측정 가능한 열화를 보이지 않은 반면, 두 개의 AlGaN 다이오드는 동일한 시험에서 약 −85 %의 감도 저하를 나타냈습니다. 따라서 센서의 재료 선택이 교정의 유효 기간을 결정합니다. – Weiss, T.; Papathanasiou, K.; Krüger, S.: Aging behavior of AlGaN and SiC UV photodetectors, RadTech.
- 파장별 검출기 열화. UV에 최적화된 Si 포토다이오드는 UV 영역에서 5~6 % 미만의 감도 저하를 보인 반면, 최적화되지 않은 소자는 200 nm에서 거의 완전히 기능을 상실했습니다. 300 nm 이상에서는 어떤 다이오드에서도 열화가 검출되지 않았습니다. – Quantification of UV Light-Induced Spectral Response Degradation, PMC10934760.
- UV-C LED의 신뢰성. 14~15개 생산 로트의 부품을 평가한 결과, 1,000 h 후 명목상 90~95 %의 출력이 남아 있었으며, R70 수명은 1,000 h에서 10,000 h 이상까지 분포했습니다 – 이는 제조사가 제시하는 일괄적인 수명 정보가 실제 측정을 대체할 수 없음을 보여줍니다. – Onushkin et al.: J. Phys. Photonics 7:032002, 2025.
- 공정 변수 제어. FTIR 기반의 단량체 전환율 실시간 제어(샘플링 시간 2.0 s, 불감 시간 5.4 ± 0.8 s)는 인위적으로 부여된 UV 광원의 50 % 출력 손실을 완전히 보상했습니다 – 현재까지는 실험실 규모에서 입증되었습니다. – Hafkamp et al.: Real-time feedback controlled monomer conversion – a new paradigm for UV curing, RadTech.
- 잔여 수명 예측. 감마 및 위너 프로세스는 업계 표준인 IESNA TM-21보다 우수한 성능을 보였으며, LSTM-RNN은 예측 오차를 29.7 % 감소시켰습니다. – Journal of Computational Design and Engineering 12(9):184, 2025.
- 405 nm의 분광학적 분류. 405 nm에서의 살균 효과는 자외선(UV) 영역이 아니라 가시광선의 보라-청색광 영역에 속합니다 – 이는 UV 센서 대역과 VIS 센서 대역을 계측학적으로 구분하는 근거가 됩니다. – Maclean et al.: J Hosp Infect, 2014.
논문 검색기는 저희가 파악하고 있는 자동화 관련 모든 논문을 정리하여 제공하며, 기기·분야·키워드별로 검색할 수 있습니다.
고객 발표 자료 속 자동화된 UV 공정
자동화되고 모니터링되는 UV 조사(照射) 또한 Opsytec 고객의 발표 자료에서 다양한 측면으로 등장합니다 – 로봇 유도 경화부터 펄스 광원에서의 조사량 측정까지.
일정한 초점 거리를 유지하며 3차원 부품을 로봇 유도 방식으로 UV 경화하는 방법을 설명합니다 – 위에서 다룬 이동식 조사(照射)의 산업 현장 사례입니다.
Schnelle und zuverlässige 3D-Lackhärtung
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. "Schnelle und zuverlässige 3D-Lackhärtung." JOT Journal für Oberflächentechnik 58.5 (2018): 20-21.
통제된 조건과 실제 병원 운영 환경에서 실험적 UV-C 로봇을 평가합니다 – 기하학적 형태가 변화하는 이동식 광원으로, 그 효과는 복사계로 입증되어야 합니다.
Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario
Casini, Beatrice, et al. "Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario." Journal of Hospital Infection (2024).
단일 멀티파라미터 센서를 사용하여 고진공 환경에서 UV 조사(照射)를 받는 실리콘 접착제를 추적합니다 – 기준 복사계가 더 이상 측정 위치에 맞지 않는 조건에서의 공정 모니터링입니다.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
인가된 조사량을 통해 펄스 광에 의한 향신료 분말의 소독을 기록합니다 – 순환식 UV LED 라인에서도 발생하는 방식의 펄스 동작입니다.
Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder
Woldemariam, Henock Woldemichael, et al. "Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder." Journal of Food Process Engineering 45.2 (2022): e13948.
모든 응용 분야의 추가 자료는 주제별 고객 발표 자료에 정리되어 있습니다.
자동화 분야 UV 측정 FAQ
램프 전력은 왜 공정 변수로 충분하지 않습니까?
전기 전력과 부품에 미치는 효과 사이에는 변환 효율, 광원 노화, 오염, 창 투과율, 거리 및 입사각이 개입합니다. UV-C LED만 해도 최초 약 100시간의 동작 시간 내에 초기값의 50–70 %까지 떨어집니다. 따라서 제어 및 문서화되어야 하는 것은 장비 상태가 아니라 작용 지점에서 측정된 복사조도입니다. 전기 전력에서 전기-광 변환 효율을 거쳐 작용 지점의 측정량에 이르는 일반적인 유도 과정은 복사 측정량 항목에서 확인할 수 있습니다.
광대역 센서로 충분한 경우와 분광 측정이 필요한 경우는 언제입니까?
광원이 분광적으로 안정적이고 센서가 바로 이 광원에 맞춰 교정된 경우에는 광대역 센서로 충분합니다. 광원 변경, 혼합 광원 유형 또는 협대역 LED의 경우 센서-광원 조합에 따라 9~91 %의 편차가 발생합니다. 이 경우 분광 측정 또는 문서화된 부정합 보정 계수가 필요합니다.
고속 라인에는 어떤 샘플링 속도가 필요합니까?
설계 규칙은 조사 구역 내 N ≈ 20개의 샘플을 기준으로 한 fs ≳ N · v / L입니다. 창 길이 25 mm, 속도 120 m/min일 때 최소 1,600 Hz가 산출되며, 고속 LED 및 디지털 인쇄 응용 분야에는 2,048 Hz가 권장됩니다. 128 Hz에서는 고속 상태에서 피크가 사실상 무작위로 포착됩니다.
H = E · t는 항상 성립합니까?
아닙니다. 이 방정식은 시간적으로 일정한 복사조도를 전제로 합니다. PWM 동작, 광원 노화 또는 이동하는 기재의 경우 조사량은 실제 시간 적분값으로 산출되어야 합니다. 또한 상반법칙은 중합 반응의 자연법칙이 아닙니다. PWM 공정은 10 J/cm²로 CW 동작의 14 J/cm²보다 더 나은 결과를 얻었습니다.
405 nm는 자외선입니까?
규범적으로는 아닙니다. CIE의 UV-A 상한값은 400 nm이며, 405 nm는 문헌상 가시광선인 보라-청색광으로 취급됩니다. 그럼에도 불구하고 산업적으로 405 nm는 UV 경화 파장에 속합니다. 405 nm에서의 측정값은 명시된 규격 또는 센서 대역과 함께해야만 해석할 수 있습니다.
공정용 UV 센서는 얼마나 자주 조정 또는 재교정해야 합니까?
UV 측정 장비의 경우 최초 조사(照射) 시점으로부터 12개월이 권장됩니다. 음용수 소독 분야에서는 기준 비교가 반년 또는 매월 단위로 규정되어 있으며, 조정은 10 %까지 허용되고, 누적 20 %부터는 센서를 교체해야 합니다. 이 논리는 규제 대상이 아닌 공정에도 적용할 수 있습니다.
UV 센서는 측정값 외에 어떤 데이터를 제공해야 합니까?
NAMUR NE 107에 따른 장치 상태(고장, 기능 점검, 사양 범위 이탈, 유지보수 필요 신호 포함), 오염 또는 과열과 같은 진단 이벤트, 일련번호, 교정 상태, 샘플링 속도 및 분광 대역입니다. 이러한 메타데이터가 없으면 측정값은 감사 가능하지 않습니다.
어떤 작업에는 어떤 인터페이스가 적합합니까?
아날로그 출력(0–10 V, 4–20 mA)은 한계값 모니터링에 적합하며, Modbus TCP는 측정값 전송을 위한 간소한 이더넷 기본 인터페이스로 적합합니다. 의미 정보, 식별 정보 및 진단 컨텍스트는 이러한 방식으로 전달할 수 없으며, 이를 위해서는 IODD를 갖춘 IO-Link, OPC UA 정보 모델 또는 AAS 서브모델이 필요합니다.
생산 시스템에서 UV 조사(照射)를 어떻게 모니터링할 수 있습니까?
공정에 가장 가까운 접근 가능한 지점에 영구 설치된 센서를 사용하며, 제어기는 이 센서의 값을 읽어들입니다. 모니터링되는 것은 복사조도이며, 조사량은 이로부터 시간 적분값으로 산출됩니다. 한계값 모니터링에는 0–10 V 또는 4–20 mA의 아날로그 센서로 충분하며, RS-485 또는 Modbus TCP를 통한 디지털 센서는 교정 상태와 장치 상태까지 함께 제공합니다. 동작 시간 또는 램프 전류는 측정을 대체할 수 없습니다.
Industry 4.0에는 어떤 UV 센서가 적합합니까?
중요한 것은 센서 자체가 아니라 측정값과 함께 전달되는 정보입니다. 아날로그 출력은 맥락 없이 숫자만 전달합니다. 네트워크화된 생산 환경에서는 일련번호, 교정 상태, 분광 대역, 그리고 NAMUR NE 107에 따른 장치 상태를 전달하는 디지털 인터페이스를 갖춘 센서가 필요합니다. 이더넷 기반의 Modbus TCP는 간소한 기본 인터페이스이며, 의미 정보와 식별 정보는 IODD를 갖춘 IO-Link, OPC UA 정보 모델 또는 AAS 서브모델을 통해서만 전달됩니다.
UV 공정 제어는 어떻게 작동합니까?
센서는 작용 지점에서 복사조도를 측정하고, 제어기는 이를 설정값과 비교하여 램프 전력, 조광값 또는 이송 속도를 조정합니다. 두 가지 한계가 적용됩니다. 공정 윈도우는 복사조도와 조사량 각각에 대한 하한 및 상한을 갖는 2차원으로 지정되어야 하며, 펄스형 LED의 경우 적분 시간은 PWM 주기의 정수배여야 합니다. 이러한 정의가 없으면 시스템은 임의의 구간을 기준으로 제어하게 됩니다. 제어 속도는 측정 체인에 의해 제한됩니다. 디지털 센서는 일반적으로 20 ms 간격으로 새로운 값을 제공합니다.
관련 응용 분야
측정에서 공정 판정까지 이어지는 경로는 여러 분야에서 비슷한 모습을 보입니다. 포장 및 충전 기술에서는 UV 단계가 사이클 시간 내에 판정 결과를 내야 하고, 자동차 산업에서는 조사량이 로봇 경로를 따라 적분값으로 산출되며, 광 및 디스플레이 측정에서는 광도 측정이 실험실 샘플링에서 생산 라인 끝단으로 이동합니다. 동일한 공정 체인은 UV 접착, 포팅 및 캡슐화, 레이저 공정용 투과율 테스트, 형광 검사에서도 다시 나타납니다. 동일한 작업이 이동식 방출원에서 어떻게 나타나는지 - 조사량이 복사조도와 시간의 곱이 아니라 경로를 따른 적분값으로 발생하는 경우 - 는 로보틱스 항목에서 다룹니다. 전체적인 내용은 UV 응용 분야 개요에서 확인할 수 있습니다.
저자: Dr. Mark Paravia
Dr.-Ing. Mark Paravia는 Ettlingen 소재 Opsytec Dr. Gröbel GmbH의 대표이사이며 공인 교정기관을 이끌고 있습니다. KIT의 조명기술연구소에서 펄스형 제논 엑시머 방전에 대한 연구를 수행한 이후, 현재는 광학 방사선 측정 기술에 주력하고 있습니다. 그는 DIN 표준위원회 FNL 7 "광학 방사선"의 부의장이며, DVGW UV 소독 프로젝트 그룹의 회원입니다.
자외선(UV) 공정 통합에 관한 컨설팅
기존 시스템의 측정값이 실제 접착층 내 복사조도를 나타내는지, 아니면 사용 중인 LED 파장과 분광 대역이 일치하지 않는 센서의 상태만을 나타내는지 확신할 수 없으신가요? 명확한 확인은 세 가지 정보에서 시작됩니다: 센서 대역, 샘플링 속도, 그리고 마지막 소급 가능 교정 일자입니다. 이를 바탕으로 귀사의 공정 윈도우가 실제로 모니터링되고 있는지, 아니면 단순히 동작 상태만 표시되고 있는지를 함께 평가해 드립니다 – 문의사항을 보내 주십시오.
