


자동차 산업 분야의 자외선(UV) 경화와 자외선(UV) 측정
자외선(UV) 경화는 자외선(UV) 조사(照射) 하에서 광중합을 통해 접착제, 코팅제, 포팅 컴파운드 및 인쇄 잉크를 광유도 가교시키는 것입니다. 차량 제조에서 이 공정은 열에 민감한 플라스틱, 전자 부품 또는 유리 기재에 열적 부담을 주지 않으면서, 접착 결합부, 코팅층 및 인쇄면을 수 초에서 수 분 이내에 하중을 견딜 수 있도록 만드는 데 사용됩니다. 기술적 목표는 흔히 3차원 형상을 가진 부품의 모든 지점에서 재현 가능한 경화를 달성하는 것입니다. 핵심 과제는 곡면, 경사면 또는 그늘진 표면에서 복사조도와 조사량이 크게 달라지는 반면, 광화학 반응 자체는 파장, 강도 및 조사 시간에 동시에 좌우된다는 점입니다. 따라서 단일 측정값만으로는 대개 이 공정을 충분히 설명할 수 없습니다.
자동차 산업의 자외선(UV) 공정은 어떻게 발전하고 있습니까?
기준이 되는 틀은 전 세계 자동차 생산 그 자체입니다. 국제자동차공업협회(OICA)에 따르면 2025년 전 세계에서 96.4백만 대의 자동차가 생산되었으며, 이는 전년 대비 3.9퍼센트 증가한 수치입니다. 아시아·태평양 지역만으로도 약 59.2백만 대, 즉 전 세계 생산량의 61퍼센트 이상을 차지하였습니다(OICA, 2026). 이러한 자동차에는 차체 도장에서 센서 접착에 이르기까지 복사 경화 공정이 유력한 기술로 고려되는 접착·코팅·인쇄 부품이 다수 포함되어 있습니다.
기술적으로 특히 중요한 것은 응용 분야의 이동입니다. 자동차 제조사들은 ADAS 카메라 모듈, 파노라마 루프 및 배터리 팩 부품의 접착에서 2성분 에폭시를 자외선(UV) 경화형 시스템으로 점차 대체하고 있습니다. 고정 시간이 수 분에서 1분 이내로 단축되기 때문입니다(Mordor Intelligence, 2026). 모빌리티 부문의 자외선(UV) 접착제 시장은 승인 주기가 긴 검증 집약적 OEM/Tier-1 부문과 보다 분산된 애프터마켓 부문으로 나뉩니다(IndexBox, n.d.). 두 번째 동인은 규제입니다. 코팅 분야에서 휘발성 유기화합물(VOC) 규제치가 강화되면서 도장 공정이 용제 기반에서 복사 경화 시스템으로 전환되고 있으며, 이는 공정 모니터링과 조사량 측정에 대한 새로운 요구를 직접적으로 발생시킵니다.
자동차 제조에서의 자외선(UV) 공정을 변화시키는 네 가지 발전 방향은 다음과 같습니다.
수은 램프에서 UV LED로의 전환: 이러한 대체는 수은 사용량과 오존 생성을 줄이지만, 협대역 LED 스펙트럼과 광개시제 흡수 간의 보다 정밀한 정합, 그리고 이에 적합한 파장별 측정 장비를 필요로 합니다. 수은 램프에 맞추어 교정된 광대역 센서는 좁은 LED 스펙트럼을 반드시 올바르게 나타내지 못합니다. 2025년에 발행된 365 nm 방출 피크를 갖는 UV-A LED 조사(照射) 장치에 관한 ISO 10820 표준은 표준화 작업이 이러한 변화를 따라가고 있음을 보여줍니다(ISO 10820:2025).
전동화에 따른 새로운 접착 및 포팅 부위: 전동화 차량의 배터리 모듈, 전력 전자장치 및 추가 센서는 부분적으로 음영이 심한 새로운 접착·포팅 형상을 만들어내며, 이에 따라 듀얼 큐어 배합과 부품별 조사량 검증의 필요성이 증가합니다.
규제에 따른 용제 기반에서 복사 경화 시스템으로의 전환: 북미, 유럽 및 아시아의 VOC 규제치 강화는 도장 공정에서 자외선(UV) 및 UV-LED 경화로의 전환을 가속하고 있으며, 이를 통해 전통적으로 열 경화가 주도해 온 도장 라인에서 부수적인 공정 측정 기술의 필요성이 커지고 있습니다.
복사원의 소형화: 소형 UV-LED 스폿 및 면 조사 시스템은 센서 및 카메라 모듈의 협소한 설치 공간에 통합될 수 있게 하지만, 동시에 본문에서 설명한 거리 및 각도 의존성을 더욱 민감하게 만듭니다. 짧은 작업 거리에서는 작은 기하학적 편차가 비례적으로 더 큰 영향을 미치기 때문입니다.
이 응용 분야의 시장 규모, 성장률 및 출처는 자외선(UV) 기술의 시장 동향 페이지에 정리되어 있습니다.
자외선(UV) 경화(광중합)는 어떻게 작동합니까
UV 경화에서는 조성물에 포함된 광개시제가 적절한 에너지를 가진 광자를 흡수하여 반응성 물질로 분해됩니다 – 자유라디칼 시스템(일반적으로 아크릴레이트)에서는 자유라디칼로, 양이온 시스템(일반적으로 에폭시)에서는 개환 중합을 시작하는 산으로 분해됩니다. 이러한 반응성 물질은 연쇄 반응을 개시하여 모노머와 올리고머가 3차원으로 가교된 고분자 네트워크로 결합됩니다. 열건조와 달리 용매가 증발하지 않으며, 경화는 물리적 건조 과정이 아니라 화학적 가교 반응입니다. 이 반응은 광자가 실제로 흡수되는 곳에서만 진행되므로, 입사광의 양과 분광 분포가 반응 속도와 수율을 직접 결정합니다. 자유라디칼 시스템은 산소에 민감하여 산소가 라디칼을 제거하고 표면에서 반응을 지연시킵니다(산소 억제); 양이온 시스템은 이러한 영향을 받지 않지만 습도에 더 민감하며, 최종 강도를 완전히 얻기 위해 더 긴 후경화 시간(암반응)이 필요한 경우가 많습니다.
자동차 제조에는 어떤 자외선(UV) 광원과 공정이 사용됩니까?
산업용 UV 경화를 위해 스펙트럼, 출력 밀도 및 작동 특성이 뚜렷하게 다른 여러 발광 원리를 사용할 수 있습니다:
- 중압 수은 램프(가스 방전 램프): UV-C, UV-B, UV-A 및 가시광선 영역에 걸쳐 특징적인 방출선을 가진 광대역 발광체입니다. 높은 출력 밀도를 제공하며, 넓은 스펙트럼 덕분에 경화가 어려운 안료 배합물에도 적합하지만, 예열 시간이 필요하고 열 복사를 발생시키며 램프 튜브의 지속적인 노화가 발생합니다.
- UV LED: 실제로는 대부분 365 nm, 385 nm, 395 nm 및 405 nm에서, 그리고 450 nm의 청색 LED로 보완되는 개별 방출 피크를 가진 협대역 광원입니다. 즉시 켜지고, 적외선을 거의 방출하지 않으며, 더 균일하게 노화되지만, 방출 대역이 가스 방전 램프보다 현저히 좁기 때문에 광개시제 흡수와 LED 방출 파장 간의 더 정밀한 일치가 필요합니다.
- 엑시머 발광체(예: 172 nm, VUV): 공기 및 재료에 대한 침투 깊이가 얕은 매우 짧은 파장의 고에너지 복사입니다. 자동차 제조에서는 주로 접착 전 표면 활성화 및 세정에 사용되며, 벌크 경화에는 사용되지 않습니다.
- 펄스형 제논 플래시 램프: 부품에 대한 낮은 평균 열 부하로 높은 피크 출력을 내는 광대역 펄스 복사입니다. 연속 조사(照射)가 아니라 짧고 강한 조사 펄스가 필요한 응용, 예를 들어 열에 매우 민감한 기재의 경우에 관련이 있습니다.
| 기술 | 특성 | 장점 | 한계 | 일반적인 응용 분야 |
|---|---|---|---|---|
| 중압 수은 램프 | 광대역, UV-C~VIS | 높은 출력 밀도, 광개시제 선택에 있어 까다롭지 않음 | 예열 시간, 열 유입, 노화, 수은 함유 | 대면적 차체 패널의 도장 경화 |
| UV LED | 협대역, 개별 파장 | 즉시 사용 가능, 낮은 발열, 긴 수명 | 광개시제와의 정밀한 일치 필요, 불일치 시 침투 깊이 감소 | 센서, 카메라 및 디스플레이 모듈의 점접착 |
| 엑시머 발광체(VUV) | 매우 짧은 파장, 얕은 침투 깊이 | 화학 물질 없이 효율적인 표면 활성화 | 벌크 경화 불가능 | 접착 전 표면 전처리 |
| 펄스형 제논 플래시 램프 | 광대역, 펄스형, 높은 피크 출력 | 낮은 평균 열 부하, 짧은 조사 펄스 | 더 복잡한 제어, 전문 측정 장비 필요 | 열에 민감한 기재, 특수 응용 분야 |
어떤 공정 변수가 중요한가?
공정 설계 및 모니터링에는 여러 물리량이 중요하며, 어느 하나도 다른 것을 대체할 수 없습니다:
- 복사조도(mW/cm² 또는 W/cm²): 단위 면적 및 시간당 입사하는 복사 전력입니다. 이는 순간 반응 속도와 표면에서 산소 억제를 신속히 극복할 수 있는 능력을 결정합니다.
- 조사량 / 복사 노출량(J/cm²): 복사조도와 조사 시간의 곱입니다. 전체적으로 가교 반응이 어느 정도까지 진행되는지를 대략적으로 결정하지만, 제한된 조건에서만 그러합니다(아래의 상반칙 참조).
- 분광 분포 / 파장: 접착제나 코팅에 함유된 광개시제가 광자를 흡수할 수 있는지 여부를 결정합니다. 광원과 흡수 대역 사이에 스펙트럼 중첩이 없으면, 복사 전력과 무관하게 반응이 시작되지 않습니다.
- 조사 시간: 이동식 또는 로봇 안내 공정에서는 고정된 값이 아니라, 부품의 각 지점에서 이동 속도와 조사 필드 형상의 함수입니다.
- 부품 온도: 반응성 물질의 점도와 확산 속도에 영향을 미치며, 이에 따라 특히 뚜렷한 암반응을 보이는 양이온계 시스템에서 달성 가능한 최종 전환율에 간접적으로 영향을 줍니다.
- 표면의 산소 농도: 라디칼계 시스템에서 억제 정도를 결정하며, 이에 따라 충분한 것으로 보이는 조사량으로도 표면이 끈적하고 불완전하게 경화된 상태로 남는지 여부를 좌우합니다.
- 층 두께 및 안료 함량: 재료 내 빛의 흡수를 통해 층의 하부 계면에 실제로 도달하는 복사량(투과 깊이)을 결정합니다.
공정을 제한하거나 결함을 유발하는 요인
전기적 램프 출력은 광학적 조사량이 아닙니다. 안정기 또는 드라이버에 설정된 전기 출력은 실제로 부품에 도달하는 복사조도를 설명하지 않습니다. 광학 효율, 반사판 및 보호창의 오염, 램프 튜브 또는 LED 칩의 열화, 그리고 실제 작업 거리가 이 관계를 지속적으로 변화시킵니다. 전기 출력 설정에만 근거한 공정 승인은 이러한 요인 중 하나라도 변경되는 순간 유효성을 잃습니다.
시간 값만으로는 부품에서의 복사조도가 없다면 의미가 없습니다. "30초간 조사"는 그 시간 동안 부품의 임계 지점에 실제로 존재하는 복사조도가 알려져 있지 않는 한 재현 가능한 공정을 설명하지 못합니다.
상반법칙은 제한적으로만 성립합니다. 광화학적 상반법칙(Bunsen-Roscoe 법칙)은 복사조도와 시간의 곱, 즉 조사량만이 결과를 결정하며, 강도와 시간이 개별적으로 어떻게 조합되는지는 무관하다고 가정합니다. 많은 광중합성 아크릴레이트 시스템에서는 이것이 성립하지 않습니다. BisGMA/TEGDMA 광중합체에 대한 실험 연구에 따르면, 동일한 조사량에서 복사조도가 더 높을 경우 더 긴 시간에 걸친 낮은 복사조도보다 최종 전환율이 낮게 나타났는데, 이는 최종 전환율과 수축 응력이 조사량 곱뿐만 아니라 중합 속도 자체에도 좌우되기 때문입니다(Wydra et al., 2014). 실무적 결론: 특정 복사조도와 시간의 조합에 대해 승인된 조사량은 동일한 조사량 곱을 가지더라도 재검증 없이 다른 조합으로 전용할 수 없습니다.
실제 공정 위치 밖에서 측정하면 형상 효과를 과소평가하게 됩니다. 복사조도를 램프 헤드, 평면 기준 위치 또는 단일 시료 부품에서 측정하는 경우, 그 값은 실제 조사 영역의 한 지점만을 나타냅니다. 곡면, 함몰 또는 경사진 부품 영역은 기준 위치와 다른, 종종 훨씬 낮은 복사조도를 받게 됩니다.
재료 및 형상 효과는 종종 과소평가됩니다. 안료가 첨가된 코팅과 충전제가 포함된 접착제는 층 두께만으로 설명되는 것 이상으로 자외선을 산란시키고 흡수합니다. 부품 공차는 광원까지의 작업 거리를 변화시켜 복사조도를 비선형적으로 변화시킵니다. 이 두 가지 효과는 특성화된 특정 조건에서만 성립하며 다른 재료나 부품 형상에 일반화할 수 없습니다.
안료 함유량, 도막 두께, 부품 형상은 경화에 어떤 영향을 미칩니까
안료가 함유되거나 충전제가 들어간 시스템에서는 광개시제 흡수, 안료 흡수 및 산란이 입사 광자를 두고 서로 경쟁합니다. 예를 들어 이산화티타늄(TiO2) 백색 안료는 400 nm 바로 아래까지 자외선(UV)을 강하게 흡수하며, 그 이상에서만 점차 투과율이 높아집니다. 이러한 이유로 장파장 UV-LED 시스템(395~450 nm)은 사용된 광개시제가 해당 파장대에서 여전히 충분히 흡수하는 경우, 단파장 광원보다 안료 함유 코팅에서 더 나은 내부 경화를 달성할 수 있습니다. 동시에 개시제 흡수와 광원 방출 사이의 겹침이 클수록 표면 경화는 빨라지지만, 방사선이 최외곽층에서 이미 완전히 흡수되기 때문에 침투 깊이는 제한될 수 있습니다(John et al., 2023). 굴곡이 있는 3차원 부품의 경우, 가장자리, 오목한 부분 및 숨겨진 표면은 직접 조사(照射)로부터 전체 또는 부분적으로 가려집니다. 이러한 음영 영역에서는 순수한 UV 화학반응만으로는 액체 상태로 남게 되며, 산업 현장에서는 주로 UV를 통해 가교되고 직접 조사(照射)되지 않는 부위에서는 수분, 무산소 또는 열 반응을 통해 이차적으로 가교되는 이중 경화(dual-cure) 시스템으로 이를 해결하고 있습니다.
공정 설계 모델로서의 상반 법칙과 Jacobs 작업 곡선
위에서 설명한 효과를 정량적으로 파악하는 데 도움이 되는 두 가지 간단한 모델이 있으며, 두 모델 모두 명확한 한계를 가지고 있습니다.
분젠-로스코 상반 법칙(Bunsen-Roscoe reciprocity law)은 복사 노출량(조사량)을 다음과 같이 정의합니다.
H = E · t
여기서 H는 조사량(단위: J/cm²), E는 복사조도(단위: W/cm²), t는 조사 시간(단위: 초)입니다. 이 법칙은 이 곱이 광화학적 결과를 단독으로 결정한다고 가정합니다. 이를 위해서는 시간에 따라 일정하고 균일한 복사조도가 필요하며, 시간 의존적 2차 효과가 없는 광화학적 1차 과정이어야 합니다. 위에서 설명했듯이, 이 조건은 특히 높은 복사조도와 짧은 시간에서 많은 아크릴레이트 광중합 반응에서 충족되지 않습니다. 실무적 결론: 조사량은 필요조건이지만 충분조건은 아닌 공정 지표이며, 항상 해당 복사조도와 함께 기록되어야 합니다.
광중합 층의 경화 깊이를 추정하기 위해, 광조형(stereolithography) 및 적층 제조 관련 문헌에서는 다음과 같은 로그 작업 곡선을 사용합니다.
Cd = Dp · ln(H / Hc)
여기서 Cd는 달성된 경화 깊이, Dp는 재료별 침투 깊이 매개변수, H는 적용된 조사량, Hc는 표면에서 겔점에 도달하는 데 필요한 임계 조사량입니다(Bennett, 2018). 이 모델은 광학적으로 균일한 재료에서의 비어-람베르트(Beer-Lambert)형 흡수를 가정하며, 강한 이질성, 다상 또는 산란이 심한 배합물에는 자동으로 적용되지 않습니다. 실무적 결론은 직관과 반대입니다: 이 관계는 선형이 아니라 로그 관계이므로 조사량을 두 배로 늘려도 경화 깊이가 두 배가 되지 않으며, 일정 지점을 넘어서면 추가 침투 깊이를 얻기 위해서는 불균형적으로 더 많은 추가 조사량이 필요합니다.
계산 예제: 거리 공차는 UV-LED 접착 지점의 복사조도에 얼마나 영향을 미치는가
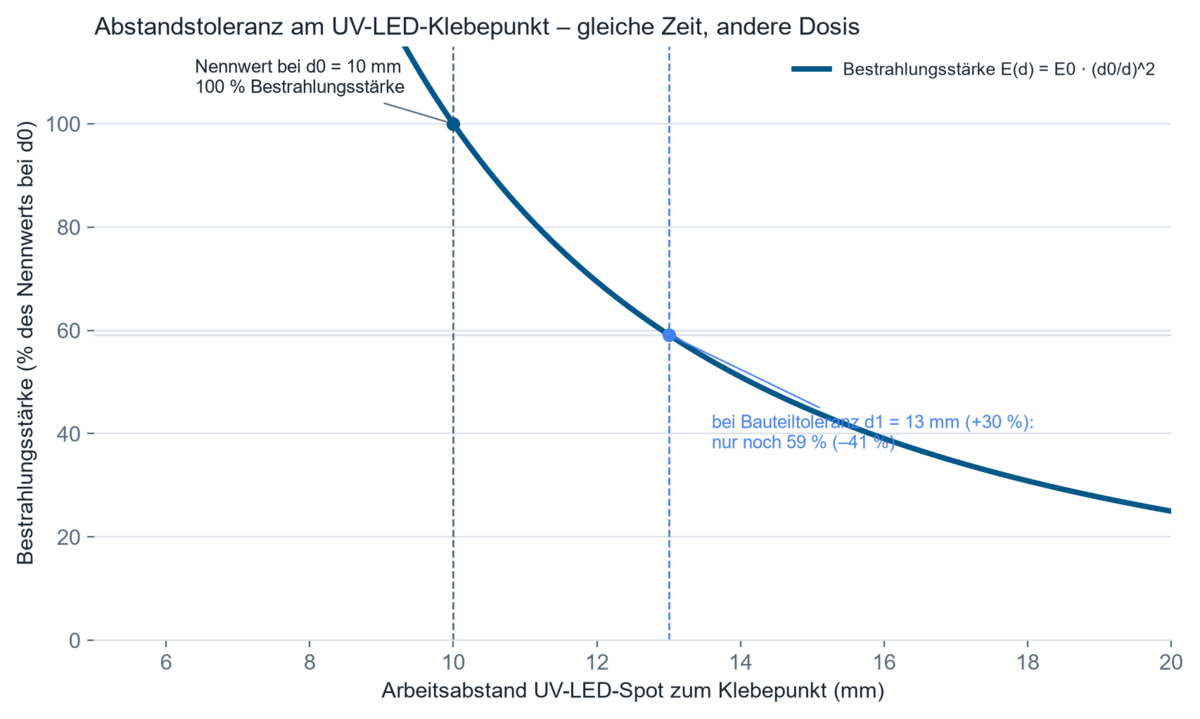
1. 가정. 센서 하우징의 스폿 접착을 위해 로봇으로 안내되는 UV-LED 스폿을 사용합니다. 설계 작업 거리는 d₀ = 10 mm이며, 양산에 일반적인 공칭 복사조도 E₀는 해당 위치에서 수 1,000 mW/cm² 수준입니다. 부품 및 지그 공차로 인해 양산에서 실제 거리가 d₁ = 13 mm(+30%)까지 커질 수 있습니다. 유효 발광 면적에 비해 거리가 충분히 큰 경우 복사조도의 감소는 거리 역제곱 법칙으로 근사할 수 있습니다. 수 밀리미터의 짧은 작업 거리에서는 이 근사가 제한적으로만 유효하므로 측정 또는 실제 LED 광학계의 광학 시뮬레이션으로 검증하여야 합니다.
2. 모델. E(d) = E₀ · (d₀/d)²
3. 계산. E(d₁) = E₀ · (10/13)² = E₀ · 0.592
4. 결과. 복사조도는 공칭값의 약 59퍼센트로 떨어지며, 약 41퍼센트의 손실이 발생합니다.
5. 기술적 해석. 조사 시간이 변하지 않으면 적용되는 조사량도 동일한 비율로 감소합니다. 따라서 언뜻 보기에 문제가 없어 보이는 부품 공차가 조사량을 작업 곡선상의 임계 조사량 Hc 아래로 떨어뜨려, 완전히 경화되지 않았음에도 외관상 눈에 띄지 않는 접착부를 만들 수 있습니다. 이러한 이유로 공칭 위치에서 시료 부품을 한 번 측정하는 것만으로는 양산 산포를 포괄할 수 없으며, 공정 보증을 위해서는 부품별 또는 인라인으로 취득한 조사량 값이 필요합니다.
이 계산기는 전적으로 귀하의 브라우저에서 실행되며, 데이터는 전송되지 않습니다.
자동차 산업에서 자외선(UV) 경화 및 자외선(UV) 측정은 어디에 사용됩니까
3차원 플라스틱 및 차체 부품의 도장 및 인쇄. UV 경화형 클리어코트 및 톱코트는 수 초 이내에 경화되어 오븐 건조 없이 즉시 후속 공정에 투입될 수 있어, 용제형 시스템을 점점 대체하고 있습니다. 여기서 중요한 것은 곡면의 3차원 표면 전체에 걸친 균일한 복사조도이며, 편차가 있으면 내스크래치성과 내화학성이 불균일해집니다. 자세한 배경은 산업용 인쇄를 위한 자외선(UV) 측정을 참조하십시오.
센서, 카메라 및 디스플레이 모듈의 접착. 첨단 운전자 보조 시스템(ADAS)에는 렌즈, 하우징, 센서 칩 사이의 광학적으로 투명하고 왜곡이 적은 접착이 요구됩니다. UV 접착제는 민감한 전자부품에 열을 가하지 않고도 정밀한 도포량 조절과 짧은 고정 시간을 가능하게 하며, 대표적인 사례로 현대적인 헤드라이트 설계에서 능동 정렬 광학계에 사용되는 투명하고 내열성이 뛰어난 UV 접착제를 들 수 있습니다(UVEBTech / DELO, 2024). 여기서 핵심 공정 변수는 접착 갭 내에서의 공간 분해 조사량이며, 아울러 광원과 접착제의 광개시제 간의 스펙트럼 일치도 중요합니다. 불일치가 있으면 광학적 투명도나 황변 저항성이 저하될 수 있습니다. 배경 정보는 자외선(UV) 접착, 포팅 및 캡슐화를 참조하십시오.
전동화 분야의 전력전자, 센서 및 배터리 모듈 포팅. 배터리 셀, 전력 반도체 및 제어 장치에는 부품에 열적 손상을 주지 않으면서 빠르게 경화되는 포팅 및 캡슐화 화합물이 필요합니다. 커넥터, 모서리, 하우징 하부 등의 그림자 영역이 특히 까다로우며, 이 때문에 UV 1차 경화와 2차 경화를 결합한 듀얼 경화 배합이 필요합니다.
형광 균열 및 누설 탐지. 비파괴 검사 방법으로서 UV-A 조사(照射)는 균열과 누설 부위의 형광 침투 지시를 가시화합니다. 여기서 핵심 공정 변수는 검사 영역 전체에 걸친 균일한 복사조도이며, 국부적으로 복사조도가 부족하면 결함이 검출되지 않은 채 남을 수 있습니다.
내장재의 노화 및 광안정성 시험. 콕핏 표면, 직물 및 플라스틱 부품은 정의된 UV 및 태양광 스펙트럼 하에서 조사 챔버 내 가속 노화 시험을 거쳐, 차량 사용 수명 동안의 내광 색상 안정성, 황변, 취화를 예측합니다. 여기서 중요한 것은 사용된 기준 스펙트럼에 따른 분광 가중 복사조도와 시험 기간 동안의 누적 조사량입니다. 자외선(UV) 노화, 내광 색상 안정성 및 광안정성을 참조하십시오.
로봇 경로 및 음영 영역에서 조사량은 어떻게 확보되는가
3차원 로봇 유도 조사 공정에서 적용되는 조사량은 고정된 값이 아니라 경로 곡선을 따른 국소 복사조도의 적분값이며, 모든 지점에서 거리, 입사각, 경로 속도가 함께 작용합니다. 실제 장비를 제작하기 전에 가져온 부품 형상을 기반으로 사전 전산 설계를 수행하면 취약 지점과 음영 영역을 미리 파악할 수 있습니다. 실제 광학, 고정구 및 반사 특성은 제한적으로만 예측할 수 있기 때문에 최종 승인은 여전히 실제 공정 설비에서 이루어집니다. 광학 시뮬레이션은 가져온 부품 형상을 기반으로 이를 계산합니다. 부품 형상 때문에 근본적으로 직접 조사가 불가능한 음영 영역의 경우, 2차 수분 경화, 혐기 경화 또는 열 경화를 병행하는 이중 경화 시스템이 정립된 해결책입니다. 특정 시험 또는 제조 과제를 위해 기계, 광학, 안전 기술 및 데이터 수집을 함께 개발해야 하는 경우, 이는 특수 설비 엔지니어링의 영역에 속합니다.
측정 또는 모니터링해야 할 물리량은 무엇입니까?
공정 보증을 위해서는 기본적으로 두 가지 물리량, 즉 부품에서의 복사조도와 시간에 따라 그로부터 산출되는 조사량이 필요합니다. 두 값 모두 실제 작용점, 즉 부품 자체 또는 조사 영역 내 대표 위치에서 가능한 한 가깝게 측정해야 하며, 램프나 시스템 출력단에서만 측정해서는 안 됩니다. 관련 측정 불확도는 센서의 각도 의존성(경사 입사 시 코사인 오차), 센서와 실제 광원 방출 간의 분광 불일치, 그리고 교정의 국가 또는 국제 표준에 대한 측정 소급성 등에서 발생합니다.
정의된 분광 범위(예: UV-A)에 걸친 전체 복사조도를 측정하는 광대역 측정은, 광원과 광개시제가 이미 알려져 있고 안정적이어서 시간에 따른 공정 안정성만 모니터링하면 되는 경우, 예를 들어 RMD Pro로 충분합니다. 광원을 비교하거나, 광개시제를 새로 선정하거나, 램프 종류를 변경할 때는 분광 분해 측정이 필요해지는데, 이는 스펙트럼만이 방출과 흡수가 실제로 얼마나 겹치는지를 보여주기 때문이며, 이를 위해서는 UVpad 또는 UVpad E와 같은 분광복사계가 적합합니다. 부품 형상이 3차원이거나 광원이 부품에 대해 상대적으로 이동하는 경우에는 공간 분해 또는 부품 관련 측정이 필요해지며, 이를 위해 tinyTracker가 작업물 캐리어와 함께 라인을 통과합니다. 펄스 광원이나 사이클 타임에 민감한 공정에서처럼 조사 시간 동안 복사조도가 일정하지 않은 경우에는 시간 분해 측정이 필요합니다.
자동화된 생산 라인에서는 공정 모니터링이 표본 점검 방식에서 연속 측정 방식으로 전환됩니다. 조사 영역에 영구 설치된 인라인 센서는 생산이 진행되는 동안 복사조도와 조사량을 지속적으로 기록하여 통계적 공정 관리(SPC)를 가능하게 하며, 승인된 공정 한계값을 벗어나는 편차를 경화가 불충분한 부품이 라인을 벗어나기 전에 자동으로 감지합니다. 기술적으로 중요한 것은 디지털 인터페이스 자체가 아니라, 측정값을 특정 부품이나 생산 배치에 귀속시킬 수 있는 능력(측정 소급성)과, 예를 들어 동일한 전기 구동 조건에서 복사조도가 지속적으로 감소하는 현상을 통해 램프나 LED의 노화 효과를 조기에 감지하는 능력입니다. 제어형 시스템에서는 이러한 노화 추세를 활용하여 LED 구동 전류나 램프 전력을 조정함으로써 광원의 수명 동안 적용 조사량을 일정하게 유지합니다(폐루프 제어).
과학 논문은 무엇을 보여주는가?
치과용 BisGMA/TEGDMA 광중합체에서 상반법칙의 타당성에 관한 실험 연구에 따르면, 일정한 조사량에서 최종 전환율과 수축 응력은 이상화된 상반법칙에서 가정하는 것처럼 조사량 곱에만 좌우되는 것이 아니라 사용된 복사조도에 크게 의존하는 것으로 나타났습니다:
"The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers: Theoretical analysis and experimental characterization", J. W. Wydra, N. B. Cramer, J. W. Stansbury, C. N. Bowman, Dental Materials, 2014, DOI: 10.1016/j.dental.2014.02.021. 다른 아크릴레이트 시스템으로의 전이 가능성은 화학적 조성별로 개별 검증이 필요하지만, 조사량만으로는 설명되지 않는 강도 의존성이라는 근본 원리는 라디칼 광중합 전반에 더 폭넓게 적용됩니다.
상용 광중합체의 정량적 특성 분석에 관한 한 연구는 임계 조사량 Hc와 침투 깊이 매개변수 Dp를 측정 가능한 재료별 수치로 도입하였으며, 여러 수지에서 제조사 사양과 최대 10배까지 차이가 나는 것을 확인하였습니다:
"Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing", J. Bennett, Additive Manufacturing, 2018, DOI: 10.1016/j.addma.2017.10.009. 차량 제조 공정 설계에서는 이러한 수치를 일반적인 제조사 데이터를 그대로 신뢰하기보다 실제 사용되는 배합에 대해 실험적으로 결정해야 한다는 점에서 중요합니다.
Photo-DSC를 이용한 아크릴레이트 광중합체의 경화 반응속도론에 관한 열량측정 연구는 반응열과 가교도가 조사 강도와 조사 전략에 따라 크게 달라지며, 단일 전체 조사량 방식에 비해 분할된 다단계 조사가 최고 온도를 뚜렷하게 낮출 수 있음을 보여주었습니다:
"Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC", D. Drummer, F.-Z. Jiang, Polymers, 2020, DOI: 10.3390/polym12051080. 배터리 및 전자 응용 분야의 두꺼운 포팅 및 접착층의 경우, 이는 배합 변경만이 아니라 조사 전략을 통해 발열을 제어할 수 있는 접근법을 제시합니다.
최근 UV 경화형 코팅 기술의 현황을 다룬 리뷰 논문은 광개시제와 광원 간의 강한 스펙트럼 중첩이 표면 경화를 촉진하는 동시에 침투 깊이를 제한할 수 있는 조건을 정리하였습니다:
"To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives", J. John, J. Thomas, M. Patil, R. Patil, Journal of Composites Science, 2023, DOI: 10.3390/jcs7120513.
논문 검색기에서는 자동차 분야와 관련하여 저희가 파악하고 있는 모든 자동차 관련 논문을 장치, 분야, 키워드별로 검색하실 수 있습니다.
자동차 산업의 UV 경화 및 UV 측정에 관한 FAQ
복사조도와 조사량은 어떻게 다릅니까?
복사조도(mW/cm²)는 현재 단위 면적당 입사하는 복사 전력을 나타내며, 조사량(J/cm²)은 복사조도와 조사 시간을 시간 적분한 값입니다. 상반칙에서 설명하듯이 동일한 조사량이라도 복사조도 수준에 따라 서로 다른 경화 결과를 낼 수 있으므로 두 값 모두 필요합니다. 복사조도, 조사량, 플루언스가 형식적으로 어떻게 다른지는 복사측정량 개요에 설명되어 있습니다.
자동차 분야의 UV-LED 경화에는 어떤 파장이 적합합니까?
이는 사용하는 배합에 포함된 광개시제에 따라 달라집니다. 일반적인 산업용 UV-LED 파장은 365, 385, 395, 405, 450 nm이며, 중요한 것은 절대 파장값 자체가 아니라 LED의 방출 피크가 광개시제의 흡수 대역과 겹치는지 여부입니다.
복사조도가 충분해 보이는데도 UV 경화가 실패하는 이유는 무엇입니까?
일반적인 원인으로는 광원과 광개시제 사이에 분광 중첩이 없는 경우, 표면에서의 산소 억제, 부품 형상으로 인한 그림자 영역, 또는 실제 작용 지점에서 측정하지 않아 부품에서의 실제 복사조도를 과대평가하는 측정을 들 수 있습니다.
3차원 부품에서 UV 조사량은 어떻게 측정합니까?
워크피스 캐리어와 함께 이동하며 라인을 통과하는 경로를 따라 부품에 실제로 도달하는 복사조도를 기록하는 부품 연동형 센서를 통해 측정하며, 설비의 지속적인 모니터링을 위해 정의된 기준 위치에서 반복적으로 측정을 실시하여 보완합니다.
경화 깊이에 영향을 미치는 요인은 무엇입니까?
파장, 광개시제 농도 및 흡수 스펙트럼, 배합의 안료 함량 또는 충전재 함량, 그리고 적용된 조사량입니다. 조사량과 경화 깊이의 관계는 선형이 아니라 로그 관계입니다.
광대역 측정으로 충분한 경우와 분광 측정이 필요한 경우는 언제입니까?
이미 검증되어 안정적인 공정을 모니터링하는 경우에는 광대역 측정으로 충분합니다. 광원을 비교, 변경 또는 새로 선정할 때는 분광 분해 측정이 필요해지는데, 광개시제와의 실제 중첩 여부는 스펙트럼을 통해서만 확인할 수 있기 때문입니다.
UV 경화와 UV 노화 시험의 차이는 무엇입니까?
UV 경화는 UV 방사선을 의도적으로 사용하여 가교 반응을 일으키고 재료를 경화시킵니다. 반면 UV 노화 시험은 UV 및 태양광 시뮬레이션을 사용하여 차량의 계획된 사용 수명 동안 재료의 원치 않는 열화 및 변색을 예측합니다.
기술 배경 및 참고 자료
- Wydra, J. W. et al. (2014): The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers. Dental Materials. DOI: 10.1016/j.dental.2014.02.021
- Bennett, J. (2018): Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing. Additive Manufacturing. DOI: 10.1016/j.addma.2017.10.009
- Drummer, D.; Jiang, F.-Z. (2020): Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC. Polymers. DOI: 10.3390/polym12051080
- John, J. et al. (2023): To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives. Journal of Composites Science. DOI: 10.3390/jcs7120513
- ISO 10820:2025 – UV-A LED 조사(照射) 장치 및 복사 측정 (ISO); CIE 220:2016 – 자외선(UV) 복사계의 특성 평가 및 교정 방법 (CIE)
- OICA – 2025년 세계 자동차 생산 통계 (OICA); Mordor Intelligence – 자외선(UV) 경화형 접착제 시장 보고서 2025–2031 (Mordor Intelligence)
관련 응용 분야
이러한 응용 분야는 기술적으로 광 방사 측정의 인접 분야와 밀접하게 연관되어 있습니다 – 예를 들어 전자 및 반도체 제조(유사한 접착 및 봉지 공정), 광학 및 정밀부품 제조(유사한 광학적 투명도 요구사항), 태양광(유사한 조사 챔버 및 노화 시험 기술), 그리고 보다 근본적인 UV 접착, 포팅 및 봉지 분야입니다.
저자: Dr. Mark Paravia
Dr.-Ing. Mark Paravia는 에틀링엔(Ettlingen)에 위치한 Opsytec Dr. Gröbel GmbH의 대표이사이며, 공인 교정기관을 총괄하고 있습니다. KIT 조명공학연구소(Institute of Lighting Technology)에서 펄스형 제논 엑시머 방전에 관한 연구를 수행한 이후, 현재는 광학 방사 측정기술에 주력하고 있습니다. 그는 DIN 표준위원회 FNL 7 "Optical Radiation"의 부위원장이며, DVGW UV 소독 프로젝트 그룹의 회원입니다.
3차원 부품의 최악의 지점에 실제로 도달하는 복사조도와 조사량이 얼마나 되는지 확실하지 않으십니까
3차원 부품의 최악의 지점에 실제로 도달하는 복사조도와 조사량이 얼마나 되는지 확실하지 않으십니까 - 마지막 측정이 이루어진 기준 위치뿐만 아니라 말입니다? 이는 전기 정격 전력이나 일반적인 시간 값으로는 알 수 없으며, 실제 부품 및 공정 구성에서만 확인할 수 있습니다. 생산 라인을 따라 부품 관련 조사량 검증을 위해서는 tinyTracker가 적합하며, 고정 설비 위치에서 반복적으로 점검하는 경우에는 RMD Pro가 적합합니다. 광개시제 변경 시 분광 선택이나 광원 비교를 위해서는 UVpad와 UVpad E를 이용하실 수 있습니다. 귀사의 공정 과제에 대해 문의하여 주시기 바랍니다.
