


적층 제조를 이끄는 산업 분야는 어디인가
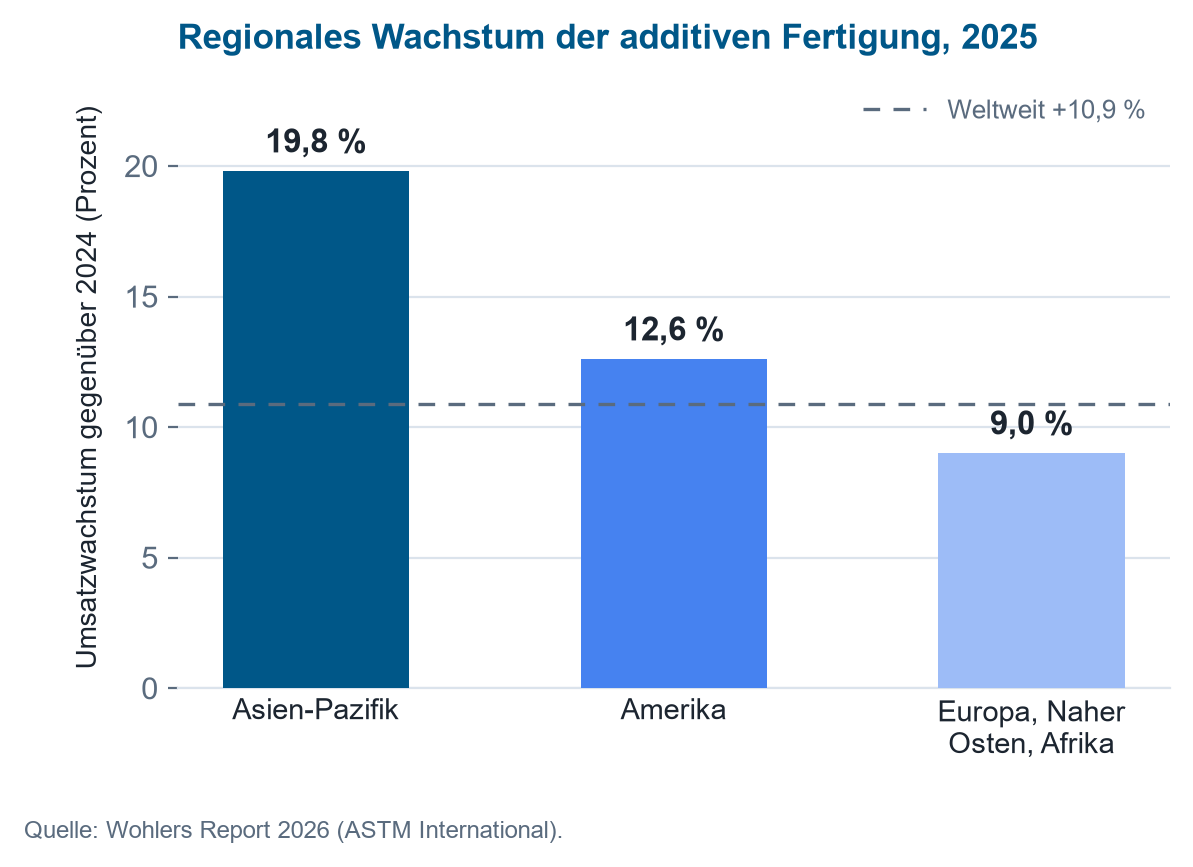
2025년에는 항공우주와 함께 자동차 산업이 최종 사용자 산업을 주도했습니다. 의료 및 치과 분야는 환자 맞춤형 임플란트, 얼라이너, 크라운 및 브릿지 등의 응용 분야를 중심으로 특히 역동적으로 발전하고 있으며, 이러한 응용 분야는 재현성에 대한 높은 요구 사항을 가지고 있어 구조적으로 자외선(UV) 측정의 핵심 이점과 밀접하게 연관되어 있습니다.
이 응용 분야의 시장 규모, 성장률 및 출처는 자외선(UV) 기술의 시장 동향 페이지에 요약되어 있습니다.
관련 기술 및 공정
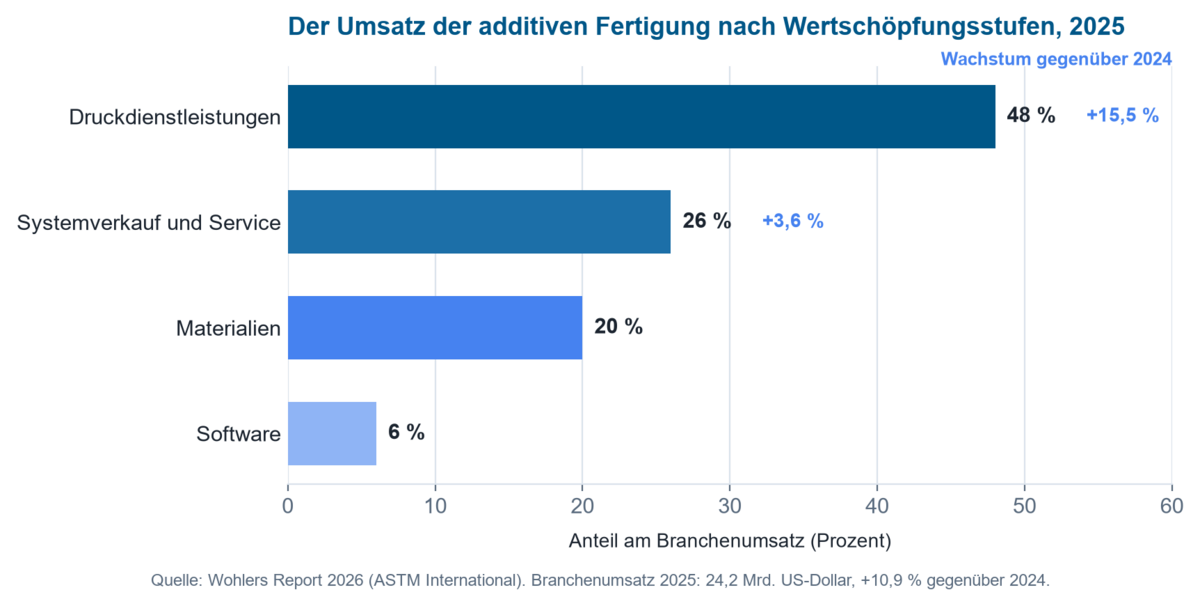
UV 기반 공정에서는 액체조 광중합(vat photopolymerisation) 계열이 핵심입니다: 스테레오리소그래피(SLA), 디지털 라이트 프로세싱(DLP), 마스크 기반 LCD 공정이 있으며, 연구 분야에서는 체적 방식(volumetric approach)도 함께 다루어지고 있습니다. SLA는 2025년 기준 17.5%로 가장 큰 기술 점유율을 차지했으며, DLP는 치과용 얼라이너, 보청기, 보석 주조 등에 힘입어 가장 빠르게 성장하는 기술로 꼽힙니다. 이러한 공정들은 스폿 또는 픽셀 크기, 광학 투영 방식, 레진 화학, 층 두께 및 노광 전략 면에서 차이가 있지만, 실제로 전달되는 광 에너지에 대한 의존성은 동일하게 공유합니다.
2025년 및 2026년의 최근 동향
- 설치에서 활용으로: 성장은 신규 장비 판매보다는 기존 생산능력을 더 잘 활용하는 데서 점점 더 많이 발생하고 있습니다.
- AI와 인더스트리 4.0: 생성적 설계, AI 기반 품질 관리, 디지털 트윈 및 클라우드 기반 제조 플랫폼이 확산되고 있습니다.
- 성장하는 데스크탑 폴리머 시장: 액조 광중합(vat photopolymerisation)에 대한 접근성이 확대되고 있습니다(AMPOWER Report).
- 투자 규율: 자본 조건이 엄격해짐에 따라 투자가 더욱 선별적으로 이루어지고 있습니다.
- 다중 재료 및 하이브리드 공정이 응용 범위를 기존의 프로토타이핑을 넘어 양산까지 확장하고 있습니다.
하드웨어 판매에서 생산 활용으로의 전환, SLA 및 DLP의 평균 이상 성장, 그리고 치과 및 의료 응용 분야의 성장 모멘텀은 모두 아래에서 설명하는 바로 그 자외선(UV) 측정 및 후경화 기술에 대한 수요 증가를 구조적으로 시사합니다.
자외선(UV) 측정 수요를 이끄는 분야는 무엇인가?
몇몇 분야는 적층 제조에서 정밀한 자외선(UV) 측정이 왜 점점 더 중요해지는지를 특히 명확하게 보여줍니다: 통 광중합(vat photopolymerisation)의 성숙하고 규제가 엄격한 응용 분야인 치과 및 의료 기술, 그리고 해상도와 생산량 규모의 상위 영역에서 성장 분야로 자리 잡은 정밀 미세 가공 및 산업용 광중합이 이에 해당합니다. 이 네 가지 분야는 모두 동일한 기본 요건을 공유합니다: 재현 가능한 복사조도, 조사량 및 균일도가 부품의 치수 정확도, 강도 및 규제 승인의 전제 조건이라는 점입니다.
치과용 3D 프린팅
치과용 3D 프린팅의 글로벌 시장 규모는 정의 방식에 따라 2026년 기준 43억~63억 달러로 추산되며, 연간 성장률은 16~25%에 달합니다 (치과용 3D 프린팅 시장 보고서, Mordor Intelligence; 치과용 3D 프린팅 전망, Precedence Research). 광중합(vat photopolymerisation) 방식이 명백히 시장을 주도하고 있습니다: SLA는 물량 기준 약 34%를 차지하고, DLP는 연 17.7%로 가장 빠르게 성장하고 있으며, 광중합형 레진(photopolymer resins)은 얼라이너, 크라운, 브릿지 및 수술용 가이드에 사용되는 재료의 60% 이상을 차지합니다 (미국 치과용 3D 프린팅 시장 보고서, Mordor Intelligence). 광경화 장비는 이미 가장 큰 장비 부문을 차지하고 있으며 (경화 장비 시장 보고서, Market Report Analytics), 이에 따라 385nm 및 405nm에서의 복사조도와 조사량이 정합성과 생체적합성에 직접적인 영향을 미치는 요인이 되고 있습니다.
의료 기술
의료기기용 적층제조(Additive Manufacturing) 시장은 2025년 46억 미국달러에서 2035년까지 239억 미국달러로 성장할 것으로 예측되며, 이는 연평균 17.9%의 성장률에 해당합니다. 같은 기간 동안 더 넓은 범위의 헬스케어 적층제조 시장은 133억 달러에서 약 823억 달러로 증가할 것으로 예상됩니다(의료기기 전망, Precedence Research; 헬스케어 전망, Precedence Research). SLA(광경화 조형) 기술이 29.5%의 점유율로 선두를 차지하고 있으며, 환자 맞춤형 임플란트가 43.8%로 단일 부문 중 가장 큰 비중을 차지합니다(기술 점유율, IMARC Group). ISO 10993 시리즈를 포함한 엄격한 승인 및 생체적합성 요구사항은 추적 가능하고 재현 가능한 UV 후경화를 전제로 하며, 이는 설정된 시간이 아니라 스펙트럼, 복사조도 및 균일성을 통해 입증된 문서화된 조사량을 의미합니다.
마이크로 및 정밀 제조
이광자 중합은 소형화를 가속화하고 있습니다. 근적외선, 일반적으로 780 nm 부근의 펨토초 레이저는 100 nm까지의 해상도를 가진 마이크로 구조물을 생성합니다(이광자 중합에 관한 리뷰) – 이는 마이크로 광학, 포토닉스 및 생체의학용 스캐폴드 분야에서 독자적으로 성장하고 있는 시장입니다(이광자 중합 시장 보고서, Research and Markets). 이와 병행하여 산업용 광중합은 프로토타이핑 단계를 넘어 전자, 센서 기술 및 정밀 기계 분야의 기능성 최종 부품 양산으로 전환되고 있습니다(Grand View Research). 이로써 UV-A를 넘어서는 파장 범위가 주목받고 있습니다. 이광자 중합을 위한 근적외선 교정, 그리고 산업용 양산에서 균일성과 재현성에 대한 더욱 엄격한 공차가 그것입니다.
공정과 그에 따른 UV 측정 요구사항
시장은 특화된 UV 기반 공정으로 이동하고 있습니다. SLA, DLP, 마스크 기반 LCD 또는 MSLA 시스템과 같은 광중합체 공정뿐만 아니라 UV 후경화에서도 노광의 정밀한 특성화와 재현 가능한 제어가 공정 품질, 재료 거동 및 부품 특성을 결정합니다.
기존에 확립된 응용 분야와 더불어, 이광자 중합, 체적 적층 제조 및 바이오프린팅과 같은 연구 분야가 중요성을 더해가고 있습니다. 이들 각각은 스펙트럼, 복사조도, 조사량 및 균일성 측정에 대해 고유한 요구사항을 제시하며, 아래 개요는 이를 각 세그먼트에 대응시킨 것입니다.
| 시장 세그먼트 | UV 측정 요구사항 |
|---|---|
| SLA | 스펙트럼, 복사조도, 조사량 |
| DLP | 투영, 균일성, 조사량 |
| LCD 및 MSLA | UV LED 출력, 조사량, 노화 |
| UV 후경화 | 조사량, 균일성 |
| 이광자 중합 | 분광 특성화 |
| 체적 적층 제조 | 스펙트럼, 조사량 분포, 광화학 |
| 바이오프린팅 및 하이드로겔 프린팅 | 광중합, 재료 적합성 |
| 세라믹 적층 제조 | 광중합체 기반 공정 제어 |
| 치과용 3D 프린팅 | 재현 가능한 노광 및 후경화 |
| 의료 기술 | 공정 검증 및 재현성 |
| 전자 및 미세가공 | 고정밀 광중합 |
| 연구 개발 | 분광측정 및 공정 개발 |
광학 복사는 공정의 어느 지점에서 작용합니까
광학 복사는 두 지점에서 작용합니다. 프린팅 중에는 수지의 어느 영역이 중합될지를 결정하며, 이때 해상도, 경계 선명도, 반응이 하부 레이어까지 도달하는 정도가 모두 중요합니다. 프린팅 후에는 추가 조사(照射)를 통해 남아 있는 반응기가 전환됩니다.
이 두 가지 과제는 측정에 서로 다른 요구사항을 부과합니다. 프로젝션 시스템의 경우 문제는 이미지 평면 전체에 걸친 공간적 균일성입니다. 후경화 챔버의 경우 문제는 복잡한 부품 표면이 전체적으로 충분한 조사량을 받는지 여부입니다. 하나의 측정으로는 두 질문 모두에 답할 수 없습니다.
노광 침투 깊이를 제한하는 요인은 무엇입니까
수지 조사(照射)는 광학적 침투 깊이와 반응 확산의 상호작용입니다. 흡수제와 광개시제는 중합이 깊이 방향으로 제어 불가능하게 진행되지 않도록 조정되며, 그렇지 않으면 미세한 형상이 윤곽을 잃게 됩니다. 동시에 반응이 진행되는 동안 수지의 광학적 특성도 변화합니다.
따라서 얇은 시험편에서 기록된 노광 곡선이 복잡한 형상이나 다른 수지 배치에 자동으로 적용되는 것은 아닙니다. 이에 따라 공정 범위는 시간(초)만이 아니라 스펙트럼, 복사조도, 조사량으로 기술되어야 하며, 이는 장비 간 및 시간 경과에 따라 비교 가능한 값들입니다.
실제 예시: 조사량을 두 배로 늘리면 경화 깊이는 얼마나 증가하는가
수지의 경화 깊이는 Jacobs 작업 곡선을 따릅니다: Cd = Dp · ln(E / Ec). 여기서 Dp는 수지의 광침투 깊이, Ec는 중합이 시작되는 임계 에너지, E는 적용된 조사량입니다. 두 수지 파라미터는 배치에 따라 달라지므로 해당 재료에서 직접 측정해야 합니다 - 이 예시에서는 Dp = 0.15 mm, Ec = 10 mJ/cm²로 설정합니다.
조사량 25 mJ/cm²에서 경화 깊이는 0.15 mm · ln(2.5) = 0.137 mm, 즉 137 µm가 됩니다. 층 두께가 50 µm일 때 반응은 이미 인쇄된 층 안으로 87 µm까지 도달합니다 - 이 과경화는 의도된 것으로, 층들을 서로 접착시키는 역할을 합니다.
조사량을 50 mJ/cm²로 두 배 늘리면 경화 깊이는 0.15 mm · ln(5) = 0.241 mm로 증가합니다. 이는 104 µm 증가한 것으로, 또 다른 137 µm가 아닙니다: 로그 함수가 증가폭을 완화시킵니다. 반면 과경화는 87 µm에서 191 µm로 증가하여 두 배 이상 커집니다. 바로 이 때문에 노출이 부족한 영역을 조사량을 늘려 구제하려는 뻔한 방법은 실패합니다: 깊이 면에서는 얻는 것이 적은 반면, 미세한 윤곽에서는 경계 선명도가 손실됩니다.
동일한 관계가 후경화에도 적용되지만, 부호는 반대입니다: 여기서 문제는 윤곽이 아니라 조사량이 코어까지 도달하는지 여부입니다. 자외선(UV) 후경화가 스테레오리소그래피 부품 내부로 얼마나 깊이 작용하는지, 그리고 어느 시점부터 단면 전체에서 가교 결합이 균일해지는지는 Schlotthauer 등이 측정하였습니다 - 해당 논문은 아래 출판물 목록에 실려 있습니다.
이 계산기는 전적으로 귀사의 브라우저에서 실행되며, 데이터는 전송되지 않습니다.
경화 후 공정에서만 나타나는 물성은 무엇입니까
후경화(post-curing)는 단순히 외관을 위한 것이 아닙니다. 전환율을 높이며, 이와 함께 유리전이온도, 탄성계수, 강도, 치수 안정성 및 내화학성도 함께 향상됩니다. 반대로 과도한 조사량이나 부적합한 파장은 열화를 유발할 수 있습니다. 자외선 노화에서 의도적으로 연구되는 것과 동일한 과정이 여기서는 의도치 않게 발생하는 것입니다.
여기서 핵심은 균일성입니다. 언더컷, 홈 또는 아래를 향한 면이 있는 부품에서는 모든 영역이 동일한 조사량을 받지 않습니다. 자유롭게 노출된 영역은 완전히 경화되는 반면, 그늘진 영역은 뒤처질 수 있습니다. 따라서 실험 시리즈와 품질관리를 위해서는 평균값이 얼마나 높은지뿐만 아니라, 사용 영역 전체에서 최대값, 최소값, 평균값이 얼마나 차이가 나는지도 확인할 필요가 있습니다. 광학 시뮬레이션은 설계 단계에서 작업 거리와 위치가 복사장(radiation field)을 어떻게 형성하는지 보여줄 수 있지만, 최종 승인은 여전히 실제 설비에 대한 측정에 근거합니다.

프린팅 및 후경화에 적합한 측정 장비는 무엇입니까
프린터, 후경화 장치 및 LED 모듈을 특성화할 때는 분광 측정이 유리합니다. 공칭 파장이 동일한 두 장치라도 피크 위치, 대역폭 및 2차 방출에서 차이가 있을 수 있으며, 수지의 광화학적 공정 윈도우가 좁을수록 이러한 차이는 중요해집니다. 평평한 형태의 UVpad는 여유 공간이 적은 빌드 챔버에도 장착할 수 있으며, 더 넓은 분광 범위가 필요한 경우에는 SR900이 200~1100 nm를 커버합니다.
이미 확립된 후경화 공정을 지속적으로 점검하기 위해서는 RMD Pro와 같은 복사계에 적절한 센서를 조합하는 것으로 충분하며, 센서 선택에 대해서는 UV 센서 선택에서 설명하고 있습니다. 재현 가능한 실험실 조건은 조사 챔버를 통해 얻을 수 있으며, UV-MAT와 같은 조사량 제어기는 정해진 시간이 아니라 목표 조사량에 도달하면 후경화를 종료합니다. 이렇게 하면 램프 출력이 가동 시간에 따라 감소하더라도 조사(照射)가 일정하게 유지됩니다.
어떤 측정이 필요합니까?
상황에 따라 방법이 결정됩니다. 아래 개요는 인쇄 및 후경화 과정에서 발생하는 일반적인 질문을 그에 답하는 물리량과, 그 물리량을 제공하는 장비에 매칭합니다.
| 상황 | 측정해야 할 항목 | 적합한 장비 |
|---|---|---|
| 노출 시간은 변경되지 않았는데 인쇄 결과가 달라짐 | 복사조도 및 스펙트럼 | 분광복사계 |
| UV LED의 출력이 저하됨 | 복사조도 및 조사량 | UV 복사계 |
| 후경화가 재현되지 않음 | 조사량 | 조사량 모니터링 기능이 있는 복사계 |
| 부품의 한쪽 면이 더 강하게 경화됨 | 사용 영역 전체의 균일성 | 여러 지점에서의 면적 측정 |
| 새로운 레진이 도입됨 | 스펙트럼 및 조사량 | 분광복사계 |
| 프린터마다 결과가 다름 | 비교 분광 측정 | 분광복사계 |
| UV 광원이 노화됨 | 시간에 따른 복사조도 | 데이터 로깅 기능이 있는 복사계 |
| 공정을 자동화하고자 함 | 차단 기준으로서의 조사량 한계값 | 공정 제어 기능이 있는 복사계 |
이 매칭은 의도적으로 개략적인 것입니다: 파장, 빌드 공간 높이 또는 주변 온도가 까다로워지는 즉시, 구체적인 설정에 따라 어떤 센서가 적합한지가 결정됩니다.
어떤 분광 영역이 어떤 공정 단계에 중요한가?
모든 분광 영역이 적층 제조에서 동일하게 중요한 것은 아닙니다. 아래 개요는 실용적으로 관련 있는 대역을 공정 내 각각의 용도에 대응시킨 것입니다.
| UV-B 280~315 nm | 인쇄 부품의 자외선 강도 손실을 시험하기 위한 ASTM G154에 따른 촉진 내후성 시험; 일부 광개시제 흡수 스펙트럼의 경계 영역 |
| UV-A 및 인접 보라색 영역 315~410 nm | 액조 광중합의 주요 공정 파장: 355 nm의 SLA 레이저, 385 및 405 nm의 DLP 및 LCD 시스템; 자외선(UV) 경화 후처리의 핵심 영역이기도 함 |
| 가시광선, 보라색에서 파란색 약 380~460 nm | 주광 시스템 및 개별 고출력 시스템용 수지; 투영면의 광학 품질 관리, 색채 측정 및 경계 선명도 시험 |
| 근적외선(IR-A) 780~1400 nm | 고해상도 미세구조를 위한 780 nm 부근의 펨토초 레이저를 이용한 이광자 중합; 수지 및 분말의 인라인 수분 및 재료 시험을 위한 근적외선 분광법 |
| IR-C, 중적외선 및 원적외선 3000 nm에서 1 mm까지 | 선택적 레이저 소결을 위한 10.6 µm의 CO₂ 레이저; 경화 후처리 후 전환율을 정량화하기 위한 FTIR 분광법 |
UV-A 핵심 영역은 액조 광중합의 실제 공정 창을 포괄하며 UVpad 및 SR900으로 완전히 측정됩니다. 나머지 영역은 내후성 시험부터 경화 후처리의 FTIR 검증에 이르기까지 인접한 시험 및 전문 절차에 있어 중요합니다.
어떤 연구 질문을 다루고 있습니까
다음 사용자 연구는 적층 제조 부품의 제작 및 후처리와, 이후 자외선(UV) 조사(照射) 하에서의 거동이라는 양면을 다룹니다.
UV 후경화가 스테레오리소그래피 부품 내부로 얼마나 깊이 침투하는지, 그리고 단면 전체에 걸쳐 가교가 균일해지는 시점을 규명합니다.
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
부품이 층별이 아닌 체적 전체에 걸쳐 조사(照射)되는 체적 적층 제조를 위한 하이드로겔 플랫폼을 개발합니다.
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
광 기반 제작 기술을 세라믹 분야로 확장하여 의료용 임플란트를 위한 경사기능재료를 제조합니다.
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
인쇄 가능한 에폭시 비트리머와, 이러한 네트워크가 제작 후에도 재성형될 수 있는지에 대한 질문을 결합합니다.
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
UV를 도구가 아닌 부하 요인으로 다루며, 조사(照射) 하에서 인쇄된 부품의 강도 저하를 분석합니다.
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
이광자 포토레지스트를 통해 조사(照射)가 완성된 재료의 형상뿐만 아니라 굴절률까지 결정한다는 것을 보여줍니다.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
적층 제조 및 재료 설계 주제 분야에는 현재 8건의 논문이 있으며, 전체 개요는 주제별 고객 발표 논문에서 확인하실 수 있습니다.
발표 논문 검색기에서는 저희가 파악하고 있는 적층 제조 관련 모든 발표 논문을 기기, 분야, 키워드별로 검색하실 수 있습니다.
기술 배경 및 참고 자료
용어 및 공정. 적층 제조의 용어는 ISO/ASTM 52900:2021에 정의되어 있으며, 여기서 다루는 공정은 액조 광중합에 해당합니다. 노광 깊이에 대한 물리적 모델은 Jacobs 작업 곡선(P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992)이며, 이를 통해 레진의 경화 깊이, 임계 에너지 및 광학 침투 깊이를 산출할 수 있습니다.
시험 및 승인. 의료기기의 경우 생물학적 평가에 관한 ISO 10993 시리즈가 적용되며, ISO 10993-1:2018이 그 기본 규격입니다 - 정해진 시간 대신 문서화된 조사량이 사용되는 이유가 바로 여기에 있습니다. 이후 복사 노출에 대한 프린팅된 부품의 거동은 ASTM G154-23에 따른 인공 내후성 시험으로 평가되며, 그 기초 내용은 플라스틱의 자외선 노화 및 색상 안정성에서 다룹니다.
측정량 및 교정 체계. 복사조도, 복사 노출량(조사량) 및 그 단위는 복사 측정량 개요에 정리되어 있습니다. 광대역 가중 특성을 가진 센서가 협대역 자외선(UV) LED에서 왜 체계적으로 편차를 보이는지는 분광 불일치에 관한 글에서 설명합니다. 자외선(UV) 복사계의 특성 평가는 CIE 220:2016에서, 광원의 분광 복사조도 측정은 CIE 250:2022에서 다루고 있습니다. 사용되는 센서의 국가 표준에 대한 측정 소급성은 DIN EN ISO/IEC 17025:2018-03에 따라 인정받은 교정기관에서 제공합니다. 관련 자외선(UV) 규정에 대한 개요는 자외선(UV) 분야의 지침, 규격 및 표준에서 확인할 수 있습니다.
적층 제조에서 자외선(UV) 측정에 관한 FAQ
SLA, DLP, LCD는 어떤 파장을 사용합니까?
SLA 시스템은 대부분 355 nm 레이저를 사용하며, DLP 및 LCD 또는 MSLA 시스템은 385 nm와 405 nm의 자외선(UV) LED를 사용합니다. 따라서 광중합 조형(vat photopolymerisation)의 실제 공정 창은 355~405 nm 사이의 UV-A 및 인접한 보라색 영역에 있으며, 후경화도 동일한 범위에서 이루어집니다. 주광 시스템용 레진은 약 460 nm의 보라-청색 영역까지 확장되는 반면, 이광자 중합(two-photon polymerisation)은 근적외선 영역인 약 780 nm의 펨토초 레이저를 사용합니다.
왜 고정된 후경화 시간을 그대로 적용할 수 없습니까?
정해진 시간은 광원, 거리, 온도, 부품 형상이 동일하게 유지되는 동안에만 동일한 조사량을 의미하기 때문입니다. 광원의 출력이 수명 동안 저하되면 시간이 동일하더라도 적용되는 조사량이 감소하며, 이에 따라 전환율도 낮아지지만 장치에는 아무런 표시가 나타나지 않습니다. 후경화가 시계가 다 되었을 때가 아니라 목표 조사량에 도달했을 때 종료될 때 비로소 이 공정 단계는 재현 가능해집니다.
노광은 레진 내부로 얼마나 깊이 도달합니까?
이는 야콥스 작업 곡선(Jacobs working curve)을 따르며, 따라서 조사량에 대해 로그적으로 증가합니다. 즉, 조사량을 두 배로 늘려도 경화 깊이가 두 배가 되지는 않습니다. 중요한 것은 레진의 광학적 침투 깊이와 임계 에너지이며, 두 값 모두 배치(batch)에 따라 달라집니다. 그러므로 얇은 시편으로 얻은 작업 곡선이 복잡한 형상이나 다른 레진 배치에도 자동으로 적용되지는 않습니다. 위의 예시는 이 과정에서 과경화가 얼마나 급격히 증가하는지를 보여줍니다.
후경화 챔버의 균일도는 어떻게 검증합니까?
사용 영역 전체에 걸친 여러 측정점을 통해 검증하며, 평가에는 평균값뿐 아니라 최댓값, 최솟값도 포함됩니다. 최상의 지점과 최악의 지점 사이의 편차만이 언더컷이나 뒷면이 있는 부품이 전체적으로 충분한 조사량을 받는지를 말해줍니다. 광학 시뮬레이션은 설계 단계에서 거리와 위치가 복사장에 미치는 영향을 보여줄 수 있지만, 최종 승인은 실제 설비에서의 측정으로 이루어집니다.
3D 프린팅에서 후경화는 얼마나 걸립니까?
시간은 레진의 목표 조사량을 챔버 내 복사조도로 나누어 산출됩니다. 8 mW/cm²의 UVA 챔버에서 10 J/cm²의 조사량은 약 21분이 걸리는 반면, 800 mW/cm²의 UV-LED 챔버에서는 12.5초밖에 걸리지 않습니다. 그곳에서는 1.25초 후에 1 J/cm²가 도달합니다. 이렇게 후경화는 분 단위에서 초 단위로 옮겨가며, 그와 함께 불확실성도 커집니다. 시간이 짧을수록 스위칭 지연, 광원의 상승 특성, 부품의 위치가 실제로 전달되는 조사량에 더 큰 영향을 미칩니다. 따라서 신뢰할 수 있는 공정 변수는 시계가 아니라 여전히 조사량이며, 노광은 교정된 센서로 측정한 목표 조사량에 도달했을 때 종료됩니다. 제조사가 제시하는 후경화 시간은 함께 명시된 광원과 거리에 대해서만 유효합니다.
관련 응용 분야
빛으로 부품을 제작하는 것은 여러 인접 분야와 그 물리적 원리를 공유합니다: 자외선(UV) 경화 및 광중합은 레이어 적층이 아닌 코팅에 대해 동일한 가교 반응을 다루며, 광학 및 정밀 부품은 하이브리드 폴리머로 광학 요소를 잉크젯 프린팅하는 방식을 다룹니다. 그리고 레이저 공정을 위한 투과율 시험에서는 적층 제조된 접합 부재가 빌드 방향에 따라 산란 특성이 달라지는 별도의 재료군으로 다시 등장합니다. 프린팅된 부품이 이후 조사(照射)에서 어떻게 거동하는지는 자외선 노화, 내광성 및 광안정성에서 다룹니다. 비평면 경로 및 로봇 플랜지에 장착된 UV 툴을 이용한 인시츄(in-situ) 후경화는 로보틱스 항목에서 다룹니다.
저자: Dr. Mark Paravia
Dr.-Ing. Mark Paravia는 Ettlingen에 위치한 Opsytec Dr. Gröbel GmbH의 대표이사이며, 공인교정기관을 이끌고 있습니다. KIT 조명공학연구소에서 펄스형 제논 엑시머 방전에 관한 연구를 수행한 이후, 현재는 광학 복사 측정 기술에 주력하고 있습니다. 그는 DIN 표준위원회 FNL 7 "Optical Radiation"의 부위원장이며, DVGW의 UV 소독 프로젝트 그룹의 회원입니다.
귀사의 인쇄 공정을 위한 UV 측정 관련 조언
공정 윈도우를 정의하거나, 후경화 챔버의 균일성을 점검하거나, 적합한 센서를 선택해야 하는 경우 등, 저희 팀이 측정을 통해 귀사의 적층 제조 공정을 안전하게 확보할 수 있도록 지원해 드립니다. 문의 사항을 보내 주십시오 – 상담 일정 제안과 함께 회신해 드리겠습니다.
