


Lazer Prosesleri için Transmisyon Testi – Termoplastiklerin Lazer Şeffaflığının Ölçülmesi
Transmisyon testi, lazer ışınımının ne kadarının lazer geçirgen birleştirme parçasından geçtiğini ve bu nedenle birleşme düzleminde gerçekten kullanılabilir hale geldiğini belirler. Termoplastiklerin lazer transmisyon kaynağında eriyik, lazerin ayarlandığı yerde değil, fotonların ulaştığı yerde oluşur. Bu ikisi arasında ara yüzeylerdeki yansıma, hacim içindeki absorpsiyon ve – yarı kristalin, dolgulu veya pigmentli malzemeler için – saçılma bulunur. Bu nedenle önemli olan, proses dalga boyundaki spektral transmittans, parça içinden geçen optik yol uzunluğu ve çıkan ışınımın açısal dağılımıdır. Yalnızca bu büyüklükler, yoğunluğu, çizgi enerjisini ve birleşme yüzeyindeki sıcaklık alanını ve bunlarla birlikte kaynağın tekrarlanabilirliğini belirler.
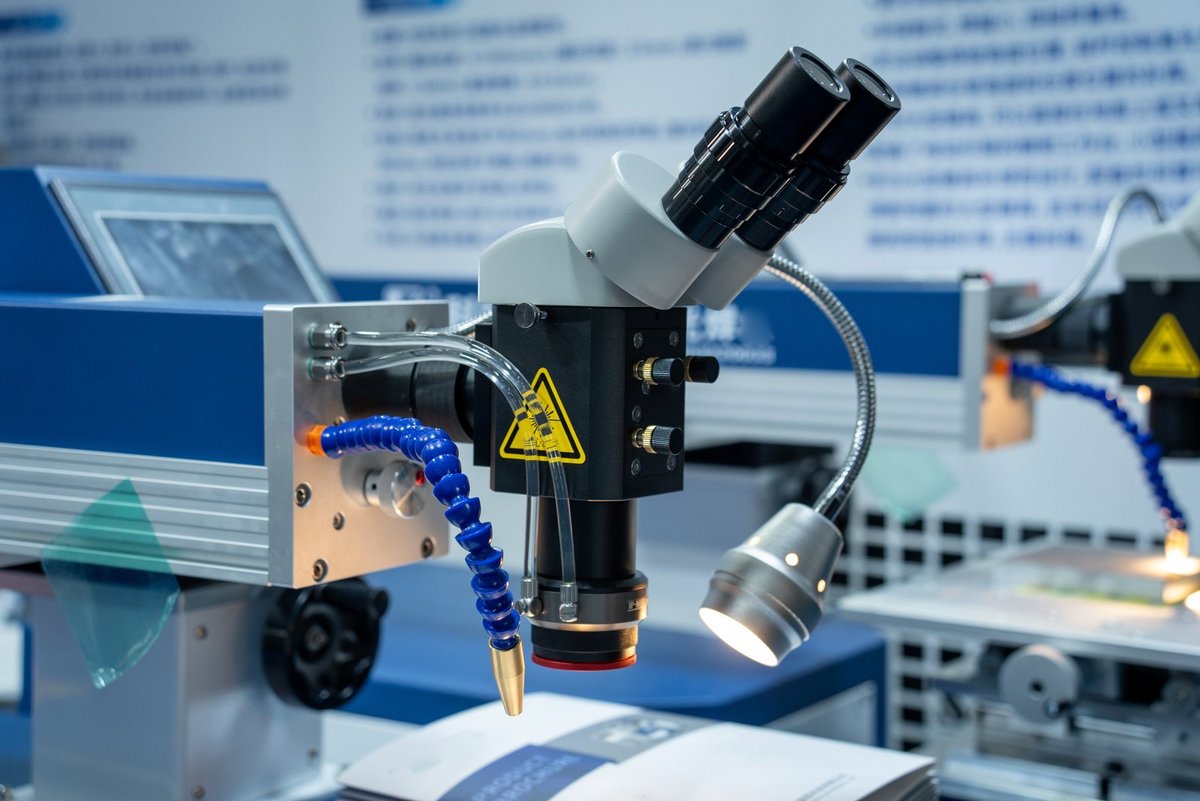
Lazerle plastik birleştirme teknolojisi nasıl gelişiyor?
Teknik açıdan önemli olan, öncelikle değer zinciri içindeki bir kaymadır:
| Segment | Etken | Test için sonuç |
|---|---|---|
| Otomotiv / e-mobilite | Sensör gövdeleri, ECU kapakları, akışkan bileşenleri, batarya çevre birimleri | sızdırmaz, partikülsüz dikişler; malzeme salınımının %100 kanıtı |
| Tıbbi teknoloji ve tanı | Mikroakışkan kartuşlar, kanül gövdeleri, tek kullanımlık sensörler | doğrulanmış, izlenebilir ölçüm zincirleri; küçük et kalınlıklarında sıkı toleranslar |
| Elektronik / bağlantı | Minyatürleştirilmiş gövdeler, hermetik contalar | geçirgenlik ölçümünün yüksek uzamsal çözünürlüğü |
| Tüketici ürünleri / beyaz eşya | Renkli ve beyaz pigmentli parçalar | saçılma sınırlayıcı faktör haline gelir |
Nedensel zincir baştan sona tutarlıdır: minyatürleştirme ve fonksiyonel entegrasyon, birleştirme alanlarını ve et kalınlıklarını küçültür. Bu durum tolere edilebilir enerji marjını daraltır, çünkü aynı mutlak sapma daha büyük bir bağıl hataya yol açar. Aynı zamanda dolgulu ve renklendirilmiş bileşiklerin payı artmakta ve bunların optik özellikleri parti ve konuma göre değişmektedir. Her iki etki bir araya geldiğinde, kalite güvencesi kaynak sonrası dikiş kontrolünden önceki malzeme testine kaymaktadır.
Mevzuatın en ağır bastığı alan tıbbi teknolojidir: AB Yönetmeliği 2017/745 (MDR), EN ISO 13485 (madde 7.5.6) ile birlikte, sonucu tahribatsız muayene ile kontrol edilemeyen prosesler için belgelenmiş proses sınırlarıyla proses validasyonu talep etmektedir – akışkan kanallarının birleştirilmesi de bunlardan biridir. Birleştirme partnerinin geçirgenliği, birleştirme işlemi henüz gerçekleşmeden tahribatsız olarak ölçülebilen az sayıdaki büyüklükten biridir.
Altı gelişme, geçirgenlik testine yönelik gereksinimleri değiştirmektedir:
Tulyum fiber lazerlerle absorbansız kaynak. 1940 nm civarındaki kaynaklar, polimerin kendi soğurmasından yararlanır. Test dalga boyunun buna göre kayması gerekir; 980 nm'de yapılan bir ölçüm anlamını yitirir.
Gücü artırmak yerine ışın şekillendirme. Uyarlanmış intensite profilleri, saçılmayan malzemeler için Gauss profillerine kıyasla daha homojen birleştirme bölgeleri üretir. Güçlü şekilde saçan malzemelerde ise hacimsel saçılma profil farklarını büyük ölçüde eşitler – bu da optikleri tasarlamadan önce saçılma özelliklerinin ölçülmesini gerekli kılan bir nedendir.
Simülasyon odaklı proses tasarımı. Bağlaşık ışın izleme (ray-tracing) ve SEA (FEM) modelleri, saçılma ile ısı iletimini birlikte ele alır. Bu modellerin girdi büyüklükleri ölçülen soğurma ve saçılma katsayılarıdır; bu nedenle simülasyon kalitesi doğrudan optik karakterizasyonun kalitesine bağlıdır.
Lazer geçirgen siyah renklendirme. Karbon siyahı içermeyen renklendirici sistemleri, görsel görünümü NIR geçirgenliğinden ayırır. Girdi malzeme kontrolü artık görsel olarak yapılamaz.
Yeni bir malzeme sınıfı olarak eklemeli imalat. 3D baskı ile üretilen birleştirme partnerlerinde katman sınırları ve gözenekler, belirgin yön bağımlılığına sahip ek saçılma merkezleri oluşturur. Sonuç: geçirgenlik değerleri yalnızca aynı üretim yönelimiyle basılmış parçalar arasında geçerlidir.
Tedarik kriteri olarak izlenebilirlik. Otomotiv ve tıbbi teknoloji müşterileri, üretici içi referans değerleri yerine giderek daha fazla ISO/IEC 17025'e göre izlenebilir geçirgenlik ölçümleri talep etmektedir.
Bu uygulama alanına ilişkin pazar büyüklükleri, büyüme oranları ve kaynaklar UV teknolojisinin pazar gelişimi sayfasında özetlenmiştir.
Lazerle Geçirgenlik Kaynağı Nasıl Çalışır?
Lazerle geçirgenlik kaynağı, lazer ışınımıyla optik olarak farklı şekilde etkileşen iki termoplastik malzemeyi birleştirir. Üstteki birleştirme parçası, işlem dalga boyunda büyük ölçüde şeffaftır; alttaki ise genellikle karbon siyahı üzerinden veya alternatif olarak görünür bölgede fark edilmeyen NIR soğurucular üzerinden ışınımı soğurur.
Işınım üstteki parçadan geçer, arayüzdeki soğurucu malzemenin ince yüzey tabakasında ısıya dönüştürülür ve bu tabakayı yerel olarak eritir. Isı daha sonra iletim yoluyla şeffaf parçaya ulaşır ve o da erir. Uygulanan birleştirme basıncı altında, makromoleküllerin arayüz boyunca birbirine karışması (interdifüzyon) sonucunda malzeme bağı oluşur.
Fiziksel olarak ışınım oranlarının dengesi şu şekildedir:
A + R + T = 1
Burada A soğurma katsayısını, R yansıma katsayısını ve T geçirgenlik katsayısını ifade eder. Bu üç büyüklük de malzemeye, dalga boyuna ve sıcaklığa bağlıdır ve her zaman belirli bir malzeme kalınlığına atıfta bulunur. Örneğin cam elyaflar, pigmentler veya kristalitler nedeniyle optik olarak homojen olmayan ortamlarda, saçılma ayrıca ışınımı soğurmadan orijinal yayılma yönünden saptırır.
Tipik işlem dalga boyları 800 ila 1100 nm arasındadır, çünkü pigmentsiz termoplastiklerin çoğu bu aralıkta yalnızca zayıf soğurma gösterir. 980 nm, endüstriyel olarak kullanılan diyot lazer aralığının merkezinde yer aldığı için geçirgenlik testlerinde referans dalga boyu haline gelmiştir.
Hangi Teknolojiler ve Proses Varyantları Kullanılıyor?
Proses varyantı, bir geçirgenlik testinin kaç ölçüm noktasına gereksinim duyduğunu ve yerel geçirgenlik değişimlerinin sonuca ne kadar güçlü şekilde yansıdığını belirler.
| Teknoloji | Özellikler | Avantajlar | Sınırlamalar | Tipik uygulama |
|---|---|---|---|---|
| Kontur kaynağı | Lazer noktası dikişi bir kez takip eder; yerel, hareket eden eriyik havuzu | basit optik, büyük parçalar, esnek konturlar | global birleştirme yolu yok, yerel geçirgenlik düşüşlerine hassas | Otomotiv gövdeleri, akışkan bileşenleri |
| Kuazi-simültane kaynak | Galvanometre tarayıcı, konturu yüksek frekansta tekrar tekrar geçer | tanımlı birleştirme yolu, boşluk toleransı, tekrarlı geçişler mümkün | sınırlı kontur uzunluğu, tarama alanı boyutu | Sensör gövdeleri, küçük parçalar |
| Simültane kaynak | Tüm kontur bir kerede ışınlanır (diyot çubukları, fiber optik diziler) | çok kısa çevrim süresi, düzgün birleştirme yolu | parçaya özel optik, yüksek takım maliyeti | Sabit geometriyle yüksek hacimli üretim |
| Maske kaynağı | Bir maske ışınlanan alanı sınırlar, bir çizgi ışın bunun üzerinden geçer | çok ince yapılar, kanal genişlikleri < 1 mm | sadece düz parçalar, maske maliyeti | Mikroakışkan sistemler, tanı kartuşları |
| Radyal kaynak | Dönel simetrik parçaların çevresel ışınlaması | sıkı dairesel dikişler | geçirgenlik açının bir fonksiyonu olarak kontrol edilmelidir | Filtreler, valfler, konnektörler |
| Absorbe edicisiz kaynak | 1500 ila 2000 nm civarındaki dalga boyları, polimerin kendi absorpsiyonundan yararlanır | iki şeffaf parçayı birleştirir, katkı maddesi gerektirmez | dar proses penceresi, fokus konumu kritik | Şeffaf mikroakışkan sistemler, optik bileşenler |
Işın kaynakları arasında, yüksek elektro-optik verimlilikleri ve kompakt tasarımları nedeniyle 808 ila 980 nm'deki diyot lazerler hâkimdir. 1064 nm'deki fiber lazerler daha iyi ışın kalitesi ve daha küçük fokus çapları sunar. 1940 nm civarındaki tulyum fiber lazerler, polimerin kendi C-H ve O-H üst ton absorpsiyonuna hitap eder ve absorbe edici olmadan birleştirmeye izin verir; bu durumda enerji birikimi arayüzden her iki parçanın hacmine kayar.
Test planlaması için önemli: geçirgenlik testi, daha sonra kaynak için kullanılacak dalga boyunda yapılmalıdır. 980 nm'de ölçülen bir değer, 1940 nm'lik bir prosese aktarılamaz, çünkü bu proses 980 nm'de kaçınılan absorpsiyon bantlarından kasıtlı olarak yararlanır.
Hangi Proses Büyüklükleri Belirleyicidir?
Proses dalga boyunda geçirgenlik T. Bu, kaynak boşluğunda mevcut olan gücü doğrudan ölçeklendirir: Pjoint = T · Plaser. %45'ten %35'e düşüş, sistem parametreleri değişmeden kaynak yüzeyinde %22 daha az enerji anlamına gelir.
Optik yol uzunluğu. Geçirgenlik bir malzeme sabiti değildir; belirli bir kalınlık için geçerlidir. Et kalınlığı geçişleri, kaburgalar, pahlar ve eğik olarak ışınlanan bölgeler yolu uzatır ve saçılma baskın hale geldiğinde T'yi orantısız şekilde azaltır.
Saçılma ve açısal dağılım. Saçılan ışınım kaybolmaz; kaynak düzlemine yayılmış ve daha düşük bir tepe yoğunluğuyla ulaşır. Dikiş genişler, tepe sıcaklığı düşer. Bu nedenle toplam geçirgenliği aynı olan iki parça farklı kaynak sonuçları verebilir.
Alt parçanın soğurganlığı. Işınımın soğurucu kaynak yüzeyine nüfuz derinliği, ısının bir alan boyunca mı yoksa çok ince bir katman içinde mi oluşacağını belirler. Çok yüksek bir soğurucu konsantrasyonu, enerjiyi birkaç mikrometreye yoğunlaştırır ve termal hasarı ve gaz çıkışını teşvik eder.
Yoğunluk ve etkileşim süresi. Sonucu belirleyen yalnızca enerji değil, onun zaman içindeki dağılımıdır. Yoğunluk I = P/A ve etkileşim süresi t = dspot/v, ulaşılan tepe sıcaklığını birlikte belirler; ısı iletimi rakip bir kayıp mekanizması olarak işlev görür.
Kaynak basıncı ve boşluk. Bir hava boşluğu, havanın ısı iletkenliği termoplastiklerinkinden yaklaşık iki büyüklük mertebesi düşük olduğundan, şeffaf parçaya ısı iletimini neredeyse tamamen keser.
Parça sıcaklığı ve nem. Optik özellikler sıcaklığa bağlıdır; poliamidlerde nem alımı, O-H üst ton bantları eklendiği için NIR soğurma davranışını da değiştirir. Bu durum soğurucusuz proseslerde önemlidir; 980 nm'de yapılan proseslerde ise genellikle ikincil öneme sahiptir.
Süreci Sınırlayan veya Hatalara Neden Olan Nedir?
Bu bölüm, uygulamada en sık karşılaşılan yanlış yorumlamaları özetlemektedir.
Veri sayfası değerleri gerçek parça için geçerli değildir. Kompozit veri sayfaları, tanımlı kalınlıkta enjeksiyon kalıplama standart plakalar için geçirgenlik değerleri belirtir. Gerçek parçada fiber yönelimi, kaynak hatları, yolluk konumu, kalıp sıcaklığı ve yerel soğuma hızı, kristallik derecesini ve fiber dağılımını değiştirir. Sonuç, tek bir parça içinde – nominal olarak aynı malzeme ile – birkaç yüzde puanlık geçirgenlik farklarıdır.
Nominal olarak yeterli lazer gücü, birleşim düzlemi için bir garanti değildir. Belirtilen değer, kaynağın optik çıkış gücüdür. Kaynak ile birleşim yüzeyi arasında optik kayıplar, iki arayüzde Fresnel yansıması, hacimsel soğurma ve saçılma bulunur. Ayarlanan güce dayanan süreç onayları, gerçekte kullanılabilir enerjiyi sistematik olarak fazla tahmin eder.
Elektriksel giriş gücü optik bir doz değildir. Diyot lazerlerin elektro-optik verimi tipik olarak %40 ila %60 arasındadır ve eklem sıcaklığı yükseldikçe düşer. Elektriksel giriş gücüne dayanan süreç kontrolü, ne diyot çubuklarının yaşlanmasını ne de koruyucu pencerelerin kirlenmesini yakalar.
Yönlü ve dağınık geçirgenlik birbirine karıştırılır. Bir integre küre, yarım küresel toplam geçirgenliği yakalar ve saçılan malzemeler için daha yüksek değeri verir. Dar bir dedektör açıklığı ise yalnızca yarı-kolimasyonlu kısmı yakalar ve daha düşük bir değer verir. İki değer de doğrudur ve farklı soruları yanıtlar: toplam geçirgenlik enerji dengesini tanımlar, açıklıkla sınırlı ölçüm ise kaynak kesitinde yoğunlaşan yoğunluğu tanımlar. Ölçüm geometrisi, açıklık boyutu ve dedektör mesafesi belirtilmeden, saçılan parçalar için geçirgenlik değerleri karşılaştırılabilir değildir.
Yanlış konumda ölçüm yapmak. Birleşim bölgesi dışındaki düz bir referans alanda yapılan ölçüm, ne duvar kalınlığı geçişlerini ne de kaynak boyunca yerel fiber birikimini yakalar. Anlamlı olan, tek bir değer değil, planlanan kaynak konturu boyunca geçirgenlik profilidir.
Yanlış dalga boyunda ölçüm yapmak. ISO 13468'e göre belirlenen toplam ışık geçirgenliği, görünür spektral aralığa atıfta bulunur ve NIR süreç dalga boyu için anlamlı değildir. Tersine, yüksek NIR geçirgenliği görsel görünüm hakkında hiçbir şey söylemez – NIR'de şeffaf kalan lazer siyahı kompozitler tam olarak bu ayrışmadan yararlanır.
Karşılıklılık, geçerli olmadığı yerde varsayılır. Gücü iki katına çıkarırken pozlama süresini yarıya indirmenin aynı sonucu vereceği düşüncesi, yalnızca ısı iletiminin ihmal edilebilir olduğu durumlarda geçerlidir. Yavaş süreçlerde ısı, parçanın hacmine doğru akar ve gerçekte ulaşılan tepe sıcaklığı hesaplananın altında kalır; çok hızlı süreçlerde ise soğurucunun ısıl hasarı, izin verilen yoğunluğu sınırlar.
Geçirgenlik, tek serbest bırakma kriteri olarak kullanılır. T yalnızca şeffaf ortağı tanımlar. Karşı parçadaki soğurucu konsantrasyonu değişirse, enerji birikimi kayar ve geçirgenlik ölçümü bunu göstermez. Sağlam bir malzeme onayı, her iki birleşim ortağını da kapsar.
Saçılan numuneler için konumsal tolerans hafife alınır. Şiddetli saçılan parçalarda, gösterilen geçirgenlik, numunenin ölçüm başlığındaki konumuna ve yönelimine belirgin şekilde bağlıdır. Tanımlı, tekrarlanabilir bir parça sabitlemesi olmadan, ölçüm dağılımı, tespit etmesi gereken malzeme değişkenliğini aşabilir.
Hangi Malzeme, Spektral ve Geometri Etkileri Önemlidir?
Kristalinite. PA, PP, POM ve PBT gibi yarı kristal termoplastikler, kırılma indisi amorf fazdan farklı olan sferülitler içerir. Işınım bu ara yüzeylerde saçılır. PC, PMMA ve PS gibi amorf malzemeler bu nedenle belirgin şekilde daha yüksek yönlü geçirgenlik gösterir. Kristalinite soğuma hızına bağlı olduğundan, kalıp sıcaklığı ve duvar kalınlığı doğrudan lazer geçirgenliğini etkiler – bir kalıplama süreci parametresi, kaynak sürecinin optik bir parametresine dönüşür.
Cam elyaflar. Takviye elyafları geçirgenliği esas olarak saçılma yoluyla azaltır, absorpsiyon yoluyla değil. Kısa cam elyaf takviyeli PA6 üzerindeki çalışmalar, elyaf içeriği %0'dan %63 ağırlıkça'ya çıktıkça iletilen lazer enerjisinin yaklaşık %70'den %20'ye düştüğünü göstermektedir; %0 ila %50 ağırlıkça arasında saçılan kısım yaklaşık %50'ye kadar artmaktadır. Elyaf yönelimi pratikte de önemlidir: etkin saçılma, akış yönünde hizalanmış bölgeler ile kaynak hattı bölgeleri arasında farklılık gösterir.
Mineral dolgu maddeleri. Talk, tebeşir ve cam boncuklar, aynı kütle fraksiyonunda geçirgenliği cam elyaflardan çok daha güçlü şekilde azaltır. Cam boncuklar, küçük duvar kalınlıklarında bile transmisyon kaynağını önleyebilir.
Pigmentler. Opak beyaz pigmentler, özellikle titanyum dioksit, saçılmaları dalga boyuna zayıf bağlı olduğundan ve NIR'de görünür bölgedeki gibi benzer şekilde etki ettiğinden, lazer geçirgen parçalar için büyük ölçüde uygun değildir. Buna karşılık, absorbe eden partnerdeki karbon siyahı istenen bir durumdur; sadece %0,05 ila %0,5 kütle fraksiyonu bile yeterli absorpsiyon oluşturur.
Parça kalınlığı. Saçıcı malzemeler için transmisyon kaybı, saf bir absorpsiyon modelinin öngördüğünden daha hızlı artar, çünkü çoklu saçılma ortalama foton yol uzunluğunu orantısız şekilde artırır. POM veya PBT gibi güçlü saçıcı malzemeler için bu durum, pratikte şeffaf partnerin kalınlığını birkaç milimetre ile sınırlar; PEEK için bu sınır daha da düşüktür.
Geometri ve geliş açısı. Kavisli yüzeylerde ve radyal dikişlerde ışınım açılı olarak çarpar. Işınlanan yol uzunluğu 1/cos θ ile artarken, Fresnel yansıma katsayısı geliş açısıyla birlikte aynı anda yükselir. Her iki etki de malzemede herhangi bir değişiklik olmadan bağlantı noktasına ulaşan gücü azaltır. Bu nedenle dönel simetrik parçalar üzerindeki transmisyon testleri gerçek süreç geometrisinde gerçekleştirilmelidir.
Beer-Lambert, Fresnel Kayıpları ve Modelin Sınırları
Geçirgenliğin en basit nicel tanımı, Fresnel arayüz yansımasını Beer-Lambert hacim absorpsiyonuyla birleştirir:
T = (1 − R)2 · e(−α · d)
burada
- T geçirgenlik (boyutsuz)
- R normal gelişte tek bir arayüzün yansıtıcılığı, R = ((n − 1)/(n + 1))2
- n polimerin kırılma indisi (PA6: ≈ 1,53; PC: ≈ 1,58; PMMA: ≈ 1,49)
- α proses dalga boyunda mm−1 cinsinden absorpsiyon katsayısı
- d mm cinsinden ışınlanan kalınlık
Fresnel terimlerinin sonucu. n = 1,53 olan PA6 için, arayüz başına R ≈ %4,4'tür. Bu nedenle mükemmel derecede absorpsiyonsuz, saçılmasız bir parça bile yalnızca T ≈ %91,4'e ulaşır. Bu değerin üzerindeki geçirgenlik gereksinimleri, kaplanmamış plastik yüzeyler için fiziksel olarak elde edilemez.
Modelin varsayımları. Beer-Lambert yasası homojen, saçılmasız bir ortam, monokromatik ışınım, kolimasyonlu yayılım ve doğrusal bir etkileşim varsayar. Bu nedenle amorf, dolgusuz termoplastiklere yaklaşık olarak uygulanır.
Sınırlar. Saçılma meydana geldiği anda – ki bu pratikte hemen hemen her yarı kristalin, dolgulu veya pigmentli malzeme anlamına gelir – α artık yalnızca absorpsiyonu tanımlamaz, absorpsiyon ve saçılmayı birleştiren etkin bir sönümleme katsayısına, µext = µa + µs'e dönüşür. Bu ayrım süreç açısından kritiktir: absorbe edilen ışınım birleşme düzlemi için kaybolur, saçılan ışınım ise oraya ulaşır, yalnızca uzamsal olarak dağılmış şekilde. Yalnızca kolimasyonlu fraksiyonu ölçen bir ölçüm, enerji dengesini yeniden oluşturamaz. Fiziksel olarak doğru bir tanım, ışınımı absorbe edilen, ileri ve geri saçılan fraksiyonlara ayırmak için radyatif taşınım denklemini gerektirir – pratikte Kubelka-Munk tipi iki akışlı modellerle veya Monte Carlo ve ışın izleme (ray-tracing) yöntemleriyle yaklaşık olarak hesaplanır.
Pratik sonuç. Saçıcı malzemeler için tek bir geçirgenlik değeri, yalnızca ölçüm geometrisi proses geometrisine benziyorsa anlamlı bir proses parametresidir: aynı dalga boyu aralığı, karşılaştırılabilir bir ışın çapı, tanımlı bir detektör diyaframı ve parçanın alt yüzeyi ile detektör arasında tanımlı bir mesafe. Proses standartlarının ölçüm ilkesinin – güç ölçümü, fotometrik veya spektral ölçüm – belirtilmesini zorunlu kılmasının nedeni tam olarak budur.
Örnek Hesaplama – Transmitanstaki %12'lik Bir Düşüş Ne Kadar Önemlidir?
1. Varsayımlar. PA6-GF30 malzemeden, 2 mm duvar kalınlığına sahip bir muhafazanın kontur kaynağı, 980 nm diyot lazer, optik çıkış gücü P0 = 40 W, birleşme düzlemindeki nokta çapı dS = 1,5 mm, ilerleme hızı v = 100 mm/s. Transmitans için serbest bırakma değeri T1 = %42; lokal elyaf birikimi olan bir bölgede T2 = %30 ölçülmüştür.
2. Model.
PF = T · P0 · El = PF / v · I = PF / A · t = dS / v · H = I · t
3. Hesaplama
| Büyüklük | Serbest bırakma aralığı (T = %42) | Elyaf birikimi (T = %30) |
|---|---|---|
| Birleşme noktasındaki güç PF | 16,8 W | 12,0 W |
| Hat enerjisi El | 0,168 J/mm | 0,120 J/mm |
| Nokta alanı A | 0,0177 cm² | 0,0177 cm² |
| Yoğunluk I | yaklaşık 950 W/cm² | yaklaşık 679 W/cm² |
| Etkileşim süresi t | 15 ms | 15 ms |
| Alansal enerji yoğunluğu H | yaklaşık 14,3 J/cm² | yaklaşık 10,2 J/cm² |
4. Sonuç. Transmitanstaki %12'lik bir düşüş, birleşme düzleminde mevcut enerjiyi yaklaşık %29 azaltır.
5. Teknik yorum. Kâğıt üzerinde, bu kayıp çıkış gücünün yaklaşık 56 W'a yükseltilmesi veya ilerleme hızının yaklaşık 71 mm/s'ye düşürülmesiyle dengelenebilir. Ancak bu iki yol birbirine eşdeğer değildir: daha yüksek güç, absorbandaki tepe sıcaklığını yükseltir ve bununla birlikte termal hasar ve gaz çıkışı riskini artırır; daha düşük bir ilerleme hızı ise ısı iletim süresini uzatır ve ısıdan etkilenen bölgeyi genişletir. Erimiş tabaka kalınlığı da ısı iletimine bağlı olduğundan, telafi tam olarak doğrusal da değildir. Parametrelerde genel bir artış yapmak yerine, konuma bağlı bir transmitans testi daha iyi bir yoldur – bu, ya konuma bağlı güç kontrolü sağlar ya da parçanın birleştirmeden önce ayıklanmasına imkân verir.
Aşağıdaki hesap makinesi kendi ölçümlerinizi değerlendirmenize olanak tanır: numuneden önceki ve sonraki gücü alır ve transmisyonu, kaybı, desibel cinsinden zayıflamayı ve optik yoğunluğu döndürür. T1 = %42'de bu yaklaşık 3,8 dB'dir – %30'a düşüş 5,2 dB'ye karşılık gelir, yani ışın yolunda 1,4 dB daha fazla zayıflama olur. Dönüşüm dalga boyu başına uygulanır; ölçülen güçler her iki arayüzdeki Fresnel kayıplarını da içerir.
Hesaplama tamamen tarayıcınızda çalışır — herhangi bir veri iletilmez.

Geçirgenlik Testi Nerede Kullanılır?
Otomotiv ve e-mobilite. Sensör muhafazaları, ECU kapakları, genleşme tankları ve sıvı manifoldları büyük ölçüde cam elyaf takviyeli poliamid ve PBT'den birleştirilir. Burada önemli olan, elyaf içeriğindeki parti ve konum farklılığıdır; çünkü aynı sistem parametrelendirmesinin, değişen malzeme partileri boyunca aylarca çalışması gerekir. Kritik proses büyüklüğü, dairesel kaynak dikişi boyunca geçirgenlik profilidir, ortalama değil.
Tıbbi teknoloji ve in-vitro diyagnostik. Mikroakışkan kartuşlar, birkaç yüz mikrometre genişliğinde kanallar içerir. Çok geniş bir eritme bölgesi kanalı daraltır veya tıkar. Dikiş, birleştirmeden sonra tahribatsız olarak tam olarak değerlendirilemediğinden, kalite güvencesi malzeme onayına kayar. Burada önemli olan, ölçümün mekânsal çözünürlüğü ve ölçüm zincirinin izlenebilirliğidir.
Elektronik ve sensörler. Hermetik olarak kapatılmış muhafazalarda dikiş kalitesi, koruma sınıfını ve bununla birlikte nem ve ortam maddelerine karşı dayanıklılığı belirler – tam kontur boyunca enerji girişinin tekrarlanabilirliği, elektronik ve yarı iletken üretiminde de kritik önemdedir; özellikle etkileşim süresinin yol yavaşlaması ile değiştiği köşelerde.
Optik ve fotonik. PC veya PMMA'dan yapılan ışık kılavuzları, lens tutucular ve kapaklar için ikili bir gereksinim geçerlidir: birleştirme süreci için yüksek NIR geçirgenliği ve amaçlanan spektral aralıkta tanımlı geçirgenlik – optik hassas bileşenlerde görülen aynı ikili gereksinim. Bu iki büyüklük farklı dalga boyu aralıklarını ilgilendirdiğinden ayrı ayrı test edilmelidir.
Ambalaj ve tüketim ürünleri. İnce filmler ve yarı mamullerin birleştirilmesinde kalınlık bağımlılığı hakimdir: PA6/PP film laminatlarında, film kalınlığı arttıkça ulaşılabilir kaynak hızı belirgin şekilde düşer; çünkü daha fazla malzemenin erimesi gerekir ve termoplastiklerin düşük termal iletkenliği proses süresini sınırlar.
Araştırma ve malzeme geliştirme. Lazerle şeffaf bileşiklerin geliştirilmesinde, 600 ila 2000 nm arasında spektral olarak çözümlenmiş geçirgenlik merkezi değerlendirme büyüklüğüdür; çünkü bir formülasyon değişikliğinin absorpsiyonu mu yoksa saçılmayı mı değiştirdiğini gösterir.
İki şeffaf parça, siyah bileşikler ve saçılma için ne geçerlidir
İki şeffaf birleştirme parçası. Yaklaşık 1500 ila 2000 nm dalga boyları arasındaki absorbansız kaynak, polimerin kendi absorpsiyonundan yararlanır. Enerji bu durumda ara yüzeyde değil, bir hacim boyunca depolanır; fokus konumu erime bölgesinin yerini belirler. Optik özellikler 980 nm'deki özelliklerden temelde farklı olduğundan, geçirgenlik testi burada gerçek proses dalga boyunda yapılmalıdır. Alternatif olarak, görünür bölgede şeffaf olan NIR absorbanları, birleşme aralığında ince bir ara tabaka olarak kullanılır.
Görsel olarak siyah, şeffaf parçalar. Karbon siyahı içermeyen renklendirici sistemleri, yüksek NIR geçirgenliğine sahip görsel olarak koyu siyah parçalara imkân tanır. Bu tür bileşiklerin serbest bırakılması ancak bir NIR geçirgenlik ölçümü ile mümkündür; görsel bir değerlendirme sistematik olarak yanıltıcıdır.
Kuvvetli saçılım gösteren malzemeler. POM, PBT ve yüksek oranda dolgu maddesi içeren bileşikler için, şeffaf parçanın kalınlığı pratikte bir veya iki milimetre ile sınırlıdır. Işınlama stratejilerinin uyarlanması – örneğin ışın demetinin düz tepeli (flat-top) veya çift tepeli bir yoğunluk profiline şekillendirilmesi ya da birden fazla geçiş yapılması – saçılmadan kaynaklanan genişlemeyi kısmen dengeler.
Duvar kalınlığındaki büyük değişimler. Kaynak dikişi boyunca duvar kalınlığı değişen parçalar için, konuma bağlı güç kontrolü değerlidir. Bu yöntem, önceden ölçülen ve yol kontrolörüne aktarılan bir geçirgenlik profiline dayanır.
Hangi Büyüklüklerin Ölçülmesi veya İzlenmesi Gerekir
Hangi büyüklük? Gerekli olan, lazerle birleştirilecek parçanın proses dalga boyundaki geçirgenliğidir; bu değer, ölçüm noktasındaki parça kalınlığıyla birlikte belirtilmelidir. Malzeme geliştirme ve hata analizi için ayrıca spektral olarak çözümlenmiş geçirgenlik gereklidir; seri testlerde ise genellikle tek dalga boyunda bir ölçüm yeterlidir – bu büyüklüklerin dayandığı temel kavramlar radyometrik büyüklükler genel bakışında özetlenmiştir.
Nerede ölçülmeli? Parça üzerinde, birleştirme geometrisinde ve planlanan kaynak konturu boyunca. Dikiş boyunca yapılan bir ölçüm ızgarası, tek bir ölçüm noktasının gözden kaçıracağı fiber birikimlerini, kaynak hatlarını ve duvar kalınlığı geçişlerini ortaya çıkarır.
Hangi ölçüm belirsizlikleri önemlidir?
- Yaşlanma ve sıcaklıktan kaynaklanan ışık kaynağı sürüklenmesi – çift ışın demetli bir tasarım ve dahili bir referans diyot ile sınırlandırılabilir
- Üretim ortamındaki ortam ışığı – modüle edilmiş kaynaklar ve senkron algılama ile azaltılabilir
- Numunenin konumlandırma belirsizliği – saçılan parçalar için genellikle en baskın etken olup, yalnızca parçaya özel, tekrarlanabilir bir tutucu ile kontrol edilebilir
- Dedektör diyaframı ve mesafenin tanımı – yakalanan saçılan kısmın oranını belirler
- Okumanın izlenebilirliği – bilinen geçirgenliğe sahip referans hedefler ve ISO/IEC 17025'e göre akredite bir laboratuvarda kalibrasyon ile sağlanır
Geniş bant veya tek dalga boyu ölçümü ne zaman yeterlidir? Bilinen spektral profile sahip onaylanmış bileşikler için proses dalga boyunda ölçüm yapmak yeterlidir, çünkü sadece bilinen bir durumdan sapmaların tespit edilmesi gerekir.
Spektral ölçüm ne zaman gereklidir? Malzeme veya formülasyon değişikliğinde, renklendirici değişikliklerinde, şikayet analizinde ve absorpsiyon maddesi içermeyen proseslerde. Yalnızca bir spektrum, geçirgenlikteki bir değişimin ek absorpsiyon bantlarından mı yoksa değişen saçılmadan mı kaynaklandığını gösterir – birincisi farklı bir dalga boyu seçilerek önlenebilir, ikincisi önlenemez.
Mekânsal veya zamansal olarak çözümlenmiş ölçümler ne zaman gereklidir? Düzensiz fiber dağılımına veya değişken duvar kalınlığına sahip her parça için ve yaklaşık bir milimetrenin altındaki dikiş genişlikleri için mekânsal olarak çözümlenmiş ölçüm gerekir. Optik özelliklerin kaynak sırasında değiştiği termal geri beslemeli prosesler için zamansal olarak çözümlenmiş ölçüm gerekir.
Seri üretimde geçirgenlik testi, giderek bir laboratuvar adımı olmaktan çıkıp birleştirmeden önceki bir üretim adımı haline gelmektedir.
Birleştirme öncesi parça kontrolü. Bir ölçüm sistemi, manuel olarak tanımlanmış veya CAD verilerinden alınmış kaynak konturunu takip eder ve bir geçirgenlik profili oluşturur. Buradaki teknik önem veri aktarımında değil, geri döndürülemez birleştirme adımından önce bir parçanın ayıklanabilmesinde yatar. Bu, parçalardan birinin kaynaklanabilir olmadığı durumda iki parçanın birbirine yapıştırılmasını önler.
Adaptif güç kontrolü. Geçirgenlik profili sistem kontrolörüne iletilirse, lazer gücü konumdan konuma ayarlanabilir; böylece belirlenen çıkış gücü yerine birleşme düzlemindeki hat enerjisi sabit tutulur. Bu, kontrol değişkenini bir sistem parametresinden fiziksel olarak etkili büyüklüğe kaydırır.
Proses içi izleme. Pirometri ve termal görüntüleme, kaynak sırasında yüzey sıcaklığını kaydeder. Daha uzun dalga boylu ışınım kullanan absorpsiyon maddesi içermeyen proseslerde bu yöntem sınırlıdır, çünkü proses ışınımı ölçülen termal ışınımla spektral olarak örtüşür. Kuazi-eşzamanlı kaynakta dikiş yolu ölçümü ise erimiş hacmin doğrudan mekanik bir ölçüsünü sağlar.
Veri geri beslemesi ve izlenebilirlik. Parça tanımlaması, geçirgenlik profili ve kaynak parametrelerinin birbirine bağlanması, partiler arasında istatistiksel proses kontrolünü mümkün kılar ve malzeme sürüklenmesini fire oluşturmadan önce ortaya çıkarır. Düzenlemeye tabi sektörler için bu, gerekli proses validasyonunun da bir parçasıdır.
Bu noktalar netleştirildikten sonra cihaz seçimi belirlenir: düz parça alanlarının üretim hattında tek dalga boyunda test edilmesi için kelepçe tipi proses fotometreleri, malzeme numunelerinde yönlü ve yaygın geçirgenliğin belirlenmesi için integre küreli spektrofotometreler ve tüm ölçüm zincirinin izlenebilirliğini sağlamak için akredite kalibrasyon.
Bilimsel Literatür Ne Gösteriyor?
Dolgulu termoplastiklerde baskın kayıp mekanizması olarak saçılma. Bu çalışma, parça kalınlığının, cam elyaf içeriğinin ve kristalliğin lazer ile geçirim kaynağı sırasında ışık saçılmasını nasıl değiştirdiğini incelemiştir. Absorpsiyon ve saçılma oranlarını deneysel olarak ayırmakta ve takviyeli poliamidlerde geçirgenlik kaybının büyük ölçüde absorpsiyondan değil saçılmadan kaynaklandığını göstermektedir – bu sonuç, gücün artırılmasının tek başına dikiş kalitesini geri getirmemesinin nedenini açıklamaktadır. Xu, Parkinson, Bates, Zak (2015), Optics & Laser Technology 75, 123–131
Güçlü saçılma gösteren malzemeler için ışınlama stratejileri. Bu çalışma, yüksek hacimsel saçılma gösteren polimerler için uyarlanmış ışınlama stratejilerini incelemiştir. Şeffaf tarafın saçılma özellikleri önceden biliniyorsa, yoğunluk dağılımının uyarlanmasıyla proses penceresinin genişletilebileceğini göstermektedir. Frick, Schkutow (2018), Procedia CIRP 74, 538–543
Işınlama varyantlarının sistematik bir incelemesi. Bu derleme, kontur, kuasi-eşzamanlı, eşzamanlı ve maske kaynağını ve daha yeni stratejileri, enerjik ve termal özelliklerine göre sıralamakta ve hangi malzeme ve geometri koşullarının hangi varyantı desteklediğini ortaya çıkarmaktadır. Acherjee (2021), Optics & Laser Technology 137, 106737
Optik parametrelerle malzeme ve proses genel bakışı. Bu genel bakış; ışın kaynaklarını, malzemeleri, proses varyantlarını ve kalite özelliklerini özetlemekte ve 940 nm, 1064 nm ve 1550 nm'de çeşitli termoplastikler için karşılaştırmalı penetrasyon derinliği değerlerini içermektedir – dalga boyu seçimi için yararlı bir temel oluşturmaktadır. Gonçalves, Duarte, Martins, Paiva (2021), Infrared Physics & Technology 119, 103931
Sıcaklık alanı ve saçılmanın modellenmesi. Bu derleme, sıcaklık alanı, gerilim alanı, eriyik akışı ve termal bozulma için sayısal modelleri değerlendirmekte ve ışık saçılmasını göz ardı eden modellerin, tepe yoğunluğunu sistematik olarak fazla tahmin ettiğini ve dikiş genişliğini eksik tahmin ettiğini göstermektedir. Hu, Li, Zuo (2023), Polymers 15, 2125
Teknik Arka Plan ve İleri Okuma
- DVS 2243 (2014): Termoplastiklerin lazer ışınıyla kaynağı (yalnızca Almanca). DVS Media, Düsseldorf – ekipman, proses teknolojisi ve kalite güvencesini kapsayan proses standardı.
- DVS 2243 Ek 1 (2007): Termoplastiklerin lazer transmisyon kaynağında lazere geçirgen birleştirme parçasının geçirgenliğinin belirlenmesi (yalnızca Almanca). DVS Media, Düsseldorf – güç ölçümü, fotometrik ve spektral ölçüm ile R, T ve A büyüklüklerinin ölçüm prensiplerini tanımlar.
- DIN EN ISO 13468-1/-2: Plastikler – Şeffaf malzemelerin toplam ışık geçirgenliğinin belirlenmesi. Görünür spektral bölgedeki geçirgenlik ölçümleri için normatif temel; NIR proses dalga boylarına yalnızca kısmen aktarılabilir.
- DIN EN ISO/IEC 17025:2018-03: Deney ve kalibrasyon laboratuvarlarının yeterliliği için genel gereklilikler. Geçirgenlik ölçüm değerlerinin ve referans standartlarının metrolojik izlenebilirliğinin temeli.
- Acherjee (2021), Optics & Laser Technology 137, 106737 ve Xu et al. (2015), Optics & Laser Technology 75, 123–131 – ışınlama stratejileri ve saçılma konusunda hakemli kaynak bilgiler.
- Gonçalves et al. (2021), Infrared Physics & Technology 119, 103931 ve Hu, Li, Zuo (2023), Polymers 15, 2125 – malzemeler, dalga boyu seçimi ve saçılma modelleri üzerine derleme ve modelleme çalışması.
Lazer teknolojisinin gelişimiyle ilgili bölümdeki pazar rakamları, plastik lazer kaynağına ilişkin ticari pazar araştırmalarına dayanmakta olup 2025 yılına referans verilmekte ve 2032'ye kadar bir öngörü ufkuna sahiptir; bunlar kesin bir rakam değil, büyüklük mertebesi olarak hizmet eder.
Lazer Işınla Kaynakta Geçirgenlik Testi Hakkında SSS
Lazer ışınla kaynakta geçirgenlik nasıl ölçülür?
Ölçülen şey, işlem dalga boyunda parçadan geçen ışınım gücünün gelen güce oranıdır. Yaygın yöntemler güç ölçümü, tek dalga boylu fotometrik ölçüm ve spektral ölçümdür. Ölçüm sonucu yalnızca kullanılan belirli parça kalınlığı, ölçüm geometrisi ve detektör açıklığı için geçerlidir ve bunlar belirtilmeden karşılaştırılamaz.
Geçirgenlik testi için hangi dalga boyu doğrudur?
Önemli olan sonraki işlem dalga boyudur. Diyot lazer işlemleri için 980 nm, endüstriyel olarak baskın olan 800 ila 1100 nm aralığına girdiğinden referans haline gelmiştir. 1500 ila 2000 nm'de yürütülen absorbansız işlemlerde 980 nm'de yapılan bir ölçüm anlamlı değildir, çünkü orada farklı absorpsiyon mekanizmaları geçerlidir.
Ne kadar geçirgenlik gereklidir?
Evrensel bir eşik değeri yoktur, çünkü gereken geçirgenlik lazer gücüne, ilerleme hızına, spot boyutuna ve absorbe edici özelliklerine bağlıdır. Uygulamada genellikle %20 ila %30'un üzerindeki değerler hedeflenir. Gereksinimi genel bir rakamdan ziyade birleşme düzleminde ihtiyaç duyulan hat enerjisinden türetmek daha anlamlıdır.
Yeterli güce rağmen lazer neden kaynak yapmıyor?
Çoğu durumda, radyasyonun çok küçük bir kısmı birleşme düzlemine ulaşmaktadır. Nedenler arasında kristalitlerden, cam liflerinden veya pigmentlerden kaynaklanan saçılma, aşırı büyük ışınlanan duvar kalınlığı, ara yüzeylerdeki Fresnel yansımaları veya şeffaf parçaya ısı iletimini kesen bir birleşme boşluğu sayılabilir. Ayarlanan çıkış gücü bunların hiçbiri hakkında bilgi vermez.
Yönlü ve difüz geçirgenlik arasındaki fark nedir?
Yönlü geçirgenlik yalnızca hemen hemen sapmamış kısmı yakalar; toplam geçirgenlik ise integre küre ile ölçülen saçılan kısmı da ilave olarak içerir. Saçıcı malzemelerde bu iki değer önemli ölçüde farklılaşır. Toplam geçirgenlik enerji dengesini tanımlarken, açıklıkla sınırlı ölçüm kaynak dikişi kesitinde etkili olan yoğunluğu tanımlar.
Cam lifleri lazer şeffaflığını nasıl etkiler?
Cam lifleri geçirgenliği esas olarak saçılma yoluyla azaltır. Kısa cam lifi takviyeli PA6'da, lif oranı ağırlıkça %63'e yükseldikçe iletilen lazer enerjisi yaklaşık %70'ten yaklaşık %20'ye düşer. Yerel lif yönelimi ek bir etki daha ekler, bu nedenle tek bir enjeksiyon kalıplı parça içinde bile geçirgenlik farklılıkları ortaya çıkar.
Neden bir veri sayfası değeri parça düzeyinde bir ölçümün yerini tutmaz?
Veri sayfaları belirli kalınlıktaki standart plakalar için değerler verir. Gerçek parçada, yolluk konumu, akış yolu, kaynak hatları, kalıp sıcaklığı ve duvar kalınlığı değişimi kristalinite ve lif dağılımını değiştirir. Sonuç, ancak kaynak konturu boyunca uzaysal olarak çözümlenmiş bir ölçümle ortaya çıkarılabilecek, tek bir parça içindeki geçirgenlik farklılıklarıdır.
Spektral geçirgenlik ölçümü ne zaman gereklidir?
Malzeme veya formülasyon değişikliklerinde, renklendirici değişikliklerinde, şikayet analizinde ve absorbansız işlemlerde. Yalnızca bir spektrum, geçirgenlikteki bir değişimin ek absorpsiyondan mı yoksa değişmiş saçılmadan mı kaynaklandığını gösterir. Absorpsiyon farklı bir dalga boyu seçilerek önlenebilirken, saçılma yalnızca formülasyon, işleme veya parça kalınlığı yoluyla ele alınabilir.
İlgili uygulama alanları
Bir malzemenin ne kadar radyasyon geçirdiği sorusu komşu alanlarda da ortaya çıkar: optik ve hassas bileşenler konusu optik yüzeylerdeki geçirgenlik ve saçılmayı ele alır, otomotiv endüstrisi'nde plastik parçalar aynı proseslerle birleştirilir ve katmanlı imalat, saçılması yapı yönüne bağlı olan bir malzeme sınıfını kapsar. Komşu birleştirme prosesleri ve parça sınıfları UV yapıştırma, dolgu ve kapsülleme ile elektronik ve yarı iletkenler başlıkları altında ele alınmaktadır. Tüm resmi görmek için UV uygulamaları genel bakışına bakabilirsiniz.
Yazar: Dr. Mark Paravia
Dr.-Ing. Mark Paravia, Ettlingen'deki Opsytec Dr. Gröbel GmbH'nin genel müdürüdür ve akredite kalibrasyon laboratuvarının başındadır. KIT Aydınlatma Teknolojisi Enstitüsü'nde darbeli ksenon eksimer deşarjları üzerine yaptığı araştırmaların ardından, şu anki odak noktası optik radyasyon ölçüm teknolojisidir. DIN Standartlar Komitesi FNL 7 "Optik Radyasyon"un başkan yardımcısı ve DVGW UV Dezenfeksiyonu Proje Grubu'nun bir üyesidir.
Lazer gücünün ne kadarının birleşim boşluğuna ulaştığından, ne kadarının saçılma ve yansıma nedeniyle kaybolduğundan emin değil misiniz?
Lazer ışınına şeffaf olan birleştirme parçasının geçirgenliği, ilgili proses dalga boyunda, gerçek parça geometrisinde ve planlanan kaynak konturu boyunca ölçülebilir. Bunun için uygun cihazlar, sabit bir dalga boyunda ölçüm için ZPM proses fotometresi ve spektral çözünürlüklü geçirgenlik ölçümü için Cary 60 spektrofotometresidir; dalga boyunun seçilmesinden ölçüm geometrisine ve izlenebilir kalibrasyona kadar ölçüm zincirinin tasarlanması için uygulama laboratuvarımız hizmetinizdedir. Bizimle iletişime geçiniz.
