


자외선(UV) 형광 침투탐상 검사 및 산업용 검사
형광 침투탐상 검사에서 최종 판정은 눈이나 카메라에 의해 이루어집니다. 둘 다 민감하지만 교정되어 있지는 않습니다. 이들은 절대값이 아니라 대비를 평가합니다. 따라서 재현성은 더 밝은 램프에서 나오는 것이 아니라 고정된 경계 조건 – 여기 파장, 부품에서의 복사조도, 조사 영역의 균일성, 그리고 주변광 – 에서 나옵니다. 형광 침투탐상 검사는 비파괴검사(NDT)의 대표적인 육안 검사 방법입니다. 형광 침투제 또는 자분 탐상 매체는 UV-A 여기 하에서 균열, 기공 및 기타 표면 결함을 낮에는 보이지 않던 상태에서 가시화합니다. 핵심 물리량은 형광체의 분광 여기 특성, 검사 지점에서의 복사조도, 잔류 가시광, 그리고 검사자의 암순응입니다.
UV 균열 검사와 블랙라이트 검사라는 용어도 사용되는데, 둘 다 주변광을 어둡게 한 상태에서 UV-A로 수행하는 동일한 검사를 지칭합니다.
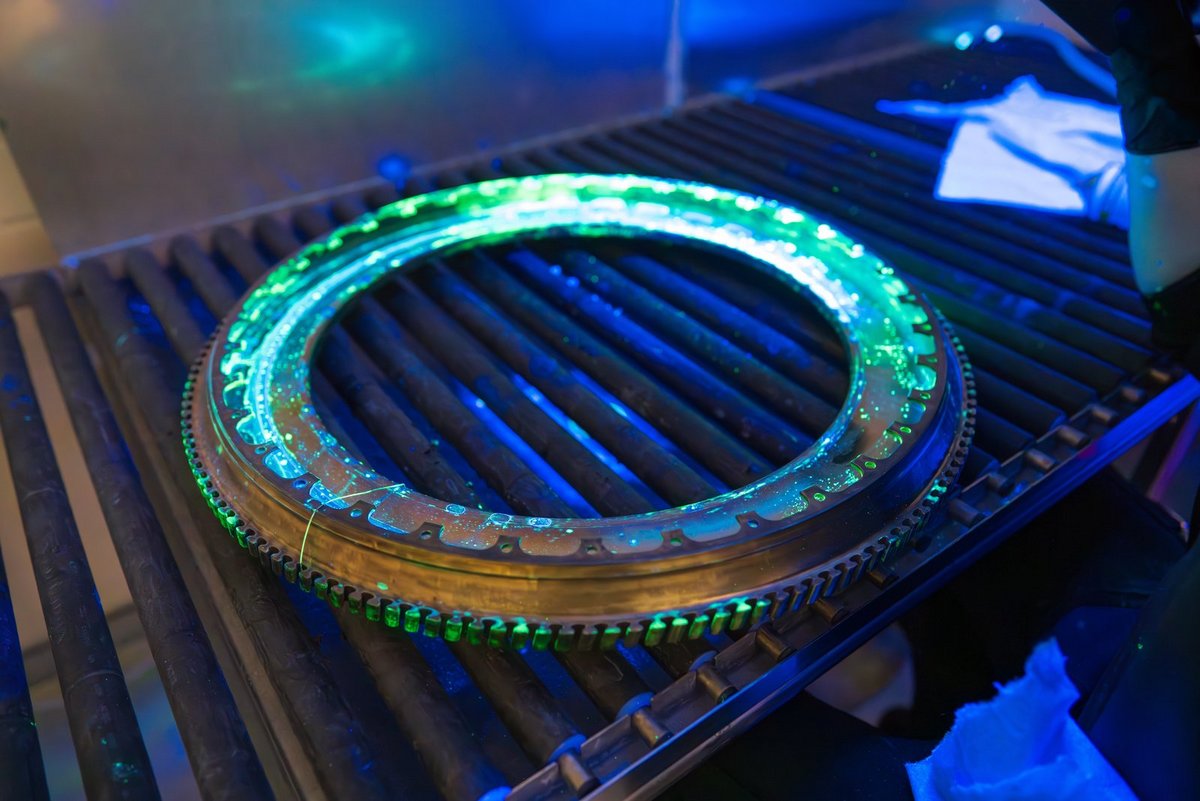
비파괴 형광 탐상 검사는 어떻게 발전하고 있는가
이러한 발전은 공정 및 측정 기술에 대한 요구사항을 변화시키고 있습니다. 노후화된 항공기 편대를 유지 관리하기 위해서는 SAE AMS2647과 같은 항공우주 규격에 따른 엄격하게 반복 가능한 침투 탐상 검사가 요구되며, 이에 따라 복사조도 및 균일도에 대한 문서화가 필수 사항이 되고 있습니다. 전기자동차용 배터리 하우징과 같은 다이캐스트 알루미늄 부품의 연속 검사는 자동화된 카메라 기반 형광 탐상 검사 스테이션의 비중을 높이고 있습니다. 자동화 및 로봇 검사 셀은 2024년에 이미 액체 침투 탐상 검사 시장 매출의 15%를 차지했으며, 예상 성장률은 9.7%입니다. 또한 수은 증기 램프에서 자외선(UV) LED 광원으로의 전환은 검사의 광도 측정 경계 조건을 근본적으로 변화시키고 있으며, 이것이 바로 ASTM E3022가 별도의 규격으로 존재하는 이유입니다.
이러한 전환은 해당 분야에서 가장 결정적인 기술 변화로서, 전기적 효율뿐만 아니라 공간적 필드 특성에도 영향을 미칩니다. LED 필드는 가스 방전 램프의 필드보다 더 급격하게 감소하기 때문에 더 조밀한 필드 매핑이 필요해집니다. 두 번째 동인은 현장 유지보수 작업을 위한 휴대용 검사 광원의 소형화이며, 이는 배터리 구동 램프의 방전 곡선을 측정해야 할 필요성과 결합되어 있습니다.
또한 평가 방식 자체도 순수한 육안 검사에서 학습 기반 이미지 분석을 활용한 자동화된 카메라 기반 검사로 전환되고 있으며, 이로 인해 트리거 가능하고 재현 가능한 조명이 편의사항이 아니라 기본 요구사항이 되고 있습니다. 넷째, 침투 탐상 재료 자체의 환경적 영향에 대한 관심이 높아지고 있으며, 민감도만을 극대화하기보다는 민감도, 비용, 환경 적합성을 함께 평가하는 경향이 커지고 있습니다(아래 과학 문헌 참조). 다섯째, SAE AMS2647과 같은 항공우주 분야 자체 사내 규격은 일부 항목에서 일반적인 ISO 및 ASTM 값보다 자외선(UV) 광원에 대한 최소 요구사항을 더욱 엄격하게 설정하고 있어, 공급업체들이 검사 장비를 갱신하도록 요구하고 있습니다.
이 응용 분야에 대한 시장 규모, 성장률 및 출처는 자외선(UV) 기술의 시장 동향 페이지에 정리되어 있습니다.
형광 여기는 어떻게 작동합니까
형광체는 여기 대역 내에서 광자를 흡수하고 그 에너지의 일부를 더 긴 파장으로 재방출합니다. 이 두 과정 사이에는 피할 수 없는 손실이 존재합니다 - 가시적인 방출은 항상 여기보다 약한데, 이는 분자가 광자를 방출하기 전에 흡수된 에너지의 일부가 비방사 완화를 통해 열로 방출되기 때문입니다. 중요한 것은 스펙트럼 중첩입니다: 여기 대역 밖의 복사는 아무리 강력한 출력을 가지고 있어도 형광에 전혀 기여하지 않습니다.
일반적인 산업용 침투제의 경우 여기 대역은 365 nm 부근에 위치하며, 이것이 램프와 LED에서 이 파장이 기본값으로 사용되는 이유입니다; ASTM E3022는 LED 광원에 대해 347~382 nm의 전형적인 범위를 제시합니다 (Magnaflux, 2024). 다른 마커 - 누설 시험 트레이서, 공정용 염료, 형광 코팅 - 의 경우 여기 대역이 다를 수 있으며, 이 경우 침투제의 데이터시트가 적합한 광원을 결정해야 하며 그 반대가 아닙니다. 두 번째 요구 사항은 광원이 방출하지 말아야 할 것에 관한 것입니다: 잔류 가시광선은 배경을 높이고 대비를 감소시키며, 여기 대역 아래의 단파장 성분은 측정상의 이점 없이 검사자를 노출시킵니다.
UV-A 여기에는 어떤 기술이 사용됩니까
형광 침투제를 여기시키기 위해 여러 광원을 사용할 수 있으며, 이들은 스펙트럼, 빔 특성 및 노화 거동에서 뚜렷한 차이를 보입니다. 전통적인 수은 증기 램프는 넓고 부드러운 복사조도 필드를 생성하지만, 최대 10분의 예열 시간이 필요하며 가시광선과 더 짧은 파장의 빛을 차단하기 위해 UV-A 대역 통과 필터가 필요합니다(mr-chemie, 2025). UV-LED 광원은 즉시 사용 가능하며 전기적으로 더 효율적이고 분광학적으로 더 안정적이지만, 더 좁은 필드를 제공하며 가장자리 감쇠가 더 급격하고 가스 방전 램프와는 다른 메커니즘으로 노화됩니다. 제논 및 기타 고강도 방전 램프는 자동화된 카메라 시스템용 플래시 조명과 같이 매우 높은 복사조도가 짧은 시간 동안 필요한 경우에 사용됩니다.
| 기술 | 특성 | 장점 | 제한 사항 | 일반적인 용도 |
|---|---|---|---|---|
| 수은 증기 램프(중압) | 넓고 부드러운 복사조도 필드; 365 nm 부근의 선 스펙트럼과 가시광선 부측선 | 대면적, 균일한 조명; 확립된 규격 기반(ASTM E2297) | 최대 10분의 예열 시간; 수은 함유; UV-A 대역 통과 필터 필요; 작동 시간에 따라 노화됨 | 고정식 검사 부스, 대규모 검사 구역 |
| UV-A LED | 365 nm 부근의 협대역 스펙트럼; 급격한 필드 가장자리 감쇠 | 즉시 점등; 낮은 발열; 카메라 동기화를 위한 트리거 가능; 수은 미포함 | 좁은 빔 필드는 더 조밀한 필드 매핑이 필요함; 자체 시험 표준 필요(ASTM E3022) | 휴대용 램프, 스팟 광원, 자동화 검사 셀 |
| 제논/HID 플래시 램프 | 매우 높은 순간 복사조도; 광대역 스펙트럼 | 카메라 기반 인라인 검사를 위한 높은 피크 출력 | 추가 필터링 필요; 더 높은 열적 및 전기적 복잡성 | 카메라 사이클에서의 자동화된 이미지 처리 |
| 중압 휴대용 램프 | 휴대용, 상용 전원 또는 배터리로 구동 | 접근이 어려운 부품 및 현장(MRO)에서 작동 | 복사조도는 거리의 제곱에 반비례하여 감소함; 배터리 상태에 따라 달라짐 | 항공기 및 설비의 유지보수, 현장 검사 |
프레임워크를 규정하는 표준은 무엇인가?
전통적인 방법의 경우, 이 프레임워크는 규범적으로 명시되어 있습니다. ASTM E1417/E1417M은 침투 시간, 중간 세척 시간, 현상 시간을 포함하여 침투탐상시험을 수행하는 방법을 설명하며, ASTM E2297은 전통적인 UV-A 및 백색광 광원과 이를 시험하는 데 사용되는 측정기를 다루며 UV-A 범위를 320~400 nm, 가시광선 범위를 400~760 nm로 정의합니다(Magnaflux, 2024). ASTM E3022는 침투탐상 및 자분탐상시험에 사용되는 LED 기반 UV-A 램프에 대한 자체 요구사항과 측정 절차를 추가합니다. 국제적으로 ISO 3452 시리즈는 침투제를 규정하며, 형광 침투제는 Type I, 가시 염료 침투제는 Type II, 이중 목적 침투제는 Type III로 분류하고, "매우 낮음"부터 "초고감도"까지 5단계 민감도 수준으로 구분합니다(ISO 3452-2:2021). 관찰 조건 자체는 ISO 3059에 의해 규정되며, 한계값, 측정 및 교정에 대한 자세한 내용은 ISO 3059에 따른 관찰 조건 페이지에서 다루고 있습니다. 항공우주 분야에서는 SAE AMS2647과 같은 제조사별 사양이 복사조도 및 검사 주기에 대해 때로는 더 엄격한 자체 최소값을 추가합니다. UV 스펙트럼 범위와 그 규범적 한계에 대한 전반적인 개요는 자외선(UV) 관련 지침, 표준 및 규정 페이지에 제시되어 있습니다.
기체 방전 램프에서 LED로의 전환이 바로 ASTM E3022가 별도의 문서로 존재하는 이유입니다. LED는 더 안정적인 스펙트럼과 더 적은 열을 제공하지만, 빔 패턴은 다릅니다. 즉, 기존 램프가 넓고 부드러운 분포를 가졌던 반면, LED는 더 좁은 조사 영역과 더 급격한 가장자리 감쇠를 나타냅니다. 따라서 한 램프 유형을 위해 작성된 절차는 재측정 없이는 다른 유형에 그대로 적용될 수 없습니다.
왜 하필 365 nm에서 여기가 이루어지는가
이 수치는 모든 표준에 등장하지만, 그 이유는 좀처럼 설명되지 않습니다. 그 이유는 양쪽에서 제한되는 좁은 창(window)에 있습니다.
아래쪽 한계는 광학계와 산업안전에 의해 정해집니다. 약 340 nm 미만에서는 일반 유리와 다수의 플라스틱이 점점 더 많은 빛을 흡수하게 되어, 렌즈, 필터, 관찰창의 비용이 높아집니다. 동시에 광화학적 작용(actinic effect)은 급격히 커져서, 동일한 복사조도에서 IEC 62471에 따른 한계값에 도달하는 데 걸리는 시간이 몇 시간이 아니라 몇 분으로 줄어듭니다.
위쪽 한계는 대비(contrast)에 의해 정해집니다. 약 400 nm 이상에서는 여기(勵起)가 육안으로 보이게 되어 지시 모양(indication) 위에 베일을 드리웁니다. 표준에서는 주변광을 최대 20 lux까지만 허용하는데, 그 자체가 가시광선을 방출하는 광원은 검사자가 부스에 들어가기도 전에 이 허용치를 소진해 버립니다.
그 사이에는 침투탐상제와 자분탐상제에 사용되는 형광 염료의 흡수 최대값이 자리하고 있는데, 일반적인 시스템에서는 이 값이 360~370 nm 사이에 위치합니다. 그리고 여기에 수은등의 가장 강한 스펙트럼선인 365.4 nm의 i-line이 겹칩니다. 이 둘이 일치하면서 표준들은 이 광원을 중심으로 발전해 왔습니다. 385 nm나 395 nm가 기술적으로 더 쉽고 저렴함에도 불구하고 현대의 UV-A LED가 여전히 365 nm에서 발광하는 이유가 바로 여기에 있습니다. 시험 매체와 표준 모두 365 nm를 기준으로 만들어져 있기 때문입니다.
규격이 요구하는 사항
| 요구사항 | 값 | 측정 거리 | 점검 주기 | 규격 |
|---|---|---|---|---|
| 검사 지점의 UV-A 복사조도 | ≥ 1,000 µW/cm² (10 W/m²) | 380 mm | 교대 근무당 또는 8시간 작동마다 | ASTM E1417 (침투 검사), ASTM E1444 (자기 입자 검사) |
| UV-A 복사조도, 상한 지침값 | ≤ 5,000 µW/cm² (50 W/m²) | 검사 지점 | — | ISO 3059 |
| 부스 내 주변 백색광 | ≤ 20 lx (2 fc) | 검사 지점 | 매주 | ISO 3059, ASTM E1417 |
| UV 광원의 가시 잔광 | 제조사 지정, 차단 필터 사용 | 380 mm | 램프 점검 시 | ASTM E3022 |
| 측정 전 예열 시간 | 최소 10분 | — | 측정 전마다 | 수은 증기 램프에 적용 |
| 검사자의 암순응 | 최소 1분 | — | 검사 전마다 | ISO 3059 |
| 배터리 램프: 1,000 µW/cm² 미만으로 떨어지는 시간 | 제조사 명시 | 380 mm | 충전당 | ASTM E3022 |
표는 일반적인 요구 사항을 정리한 것입니다. 기준이 되는 것은 항상 최신 개정판 표준과 고객 규격입니다. 항공우주 분야에서는 SAE AMS 2647과 같은 제조사 규격이 이보다 더 엄격하며, 때로는 더 짧은 주기를 규정하기도 합니다. ISO 3059가 한계값, 측정기기 및 교정에 대해 구체적으로 요구하는 사항은 ISO 3059에 따른 관찰 조건 페이지에 정리되어 있습니다.
실무에서 가장 자주 간과되는 것은 두 항목입니다. 380 mm의 측정 거리는 권장 사항이 아니라 요구 사항의 일부입니다. 250 mm에서는 동일한 램프로 측정 시 값이 약 두 배로, 500 mm에서는 절반으로 나옵니다. 또한 암순응은 검사자를 위한 배려가 아니라, 지시 모양을 확인하기 위해 눈이 반드시 필요로 하는 과정입니다. 측정값을 모두 만족하는 부스라 해도, 검사자가 외부에서 곧바로 들어오면 균열을 찾아내지 못합니다.
세 가지 측정 과제, 세 가지 측정기기
- 발생원. 부품 및 현장 검사를 위한 UV 핸드램프, 부스용 고정형 발생원. 수은 램프에서 UV-A LED로 전환하면 현장이 달라집니다: 스펙트럼이 좁아지고 가장자리 감쇄가 더 급격해지면서, 매핑이 더 세밀해질 뿐 덜 빈번해지는 것은 아닙니다.
- 정기 점검. RMD Pro는 동일한 기기로 복사조도와 조도를 함께 측정합니다 – ISO 3059가 요구하는 두 가지 양을 한 번에 측정합니다. 이를 위해 기기가 어떤 분광 특성을 가져야 하는지, 그리고 얼마나 자주 교정해야 하는지는 ISO 3059에 따른 관찰 조건에서 다룹니다.
- 자동화된 검사. 설비가 사람 대신 평가하는 경우, 상시 설치된 센서가 수동 측정을 대신합니다 – 여기(exicitation)용 경고 센서, 응답용 발광 센서입니다. 두 가지 모두 아래 "발광 센서와 전기광학 경고 센서는 부스를 어떻게 모니터링하는가?"에서 다룹니다.
분광 교차 점검 – 예를 들어 오래된 수은 램프와 새 LED를 비교하는 경우 – 을 위해 UVpad E가 함께 사용됩니다. 광대역 센서가 협대역 LED에서 얼마나 벗어나는지를 보여주어, 분광 불일치를 추측이 아닌 수치로 나타냅니다.
어떤 공정 변수가 결정적입니까
형광 지시가 확실하게 발견되는지 여부는 네 가지 요소에 의해 결정되며, 어느 하나도 다른 것을 대신할 수 없습니다. 부품에서의(램프에서가 아닌) UV-A 복사조도는 여기 대역의 광자가 실제로 형광체에 도달하는 양을 결정합니다 – 이는 작업 거리의 제곱에 비례하여 감소하므로 램프 하우징이 아니라 실제 검사 지점에서 측정해야 합니다. 복사조도 필드의 균일성은 전체 검사 영역에 동일한 감도가 적용되는지를 결정합니다. 균일하지 않은 필드는 부품이 놓이는 위치에 따라 결과가 달라지는 위치 의존적 결과를 초래합니다.
광원 자체와 검사 환경에서 발생하는 잔류 가시광선은 약한 형광이 검출되어야 하는 배경을 형성합니다. 인간의 인지는 절대 휘도가 아니라 대비를 판단하기 때문에, 추가되는 모든 루멘은 유효 검출 한계를 낮춥니다. 마지막으로 검사자의 암순응은 물리적 공정 변수가 아니라 생물학적 변수이지만, 규격에도 확고히 명시되어 있습니다. 대부분의 절차에서는 검사 전 최소 1분의 순응 시간을 요구하는데, 이는 그 시간이 지나야 약한 빛에 대한 눈의 감도가 충분히 상승하기 때문입니다.
무엇이 공정을 제한하거나 오류를 유발하는가
가장 흔한 오해는 램프 전력에 관한 것입니다: 와트 수치는 소비 전력을 나타낼 뿐, 여기 대역 내에서 방출되는 광학적 출력을 의미하지 않으며, 부품에 도달하는 복사조도는 더더욱 아닙니다. 전기적 출력이 동일한 두 램프라도 효율, 광학계, 노화 상태의 차이로 인해 부품에서의 복사조도는 크게 달라질 수 있습니다. 두 번째로 흔한 오해는 한 번 "충분하다"고 측정된 복사조도가 무기한 유효하다고 생각하는 것입니다: UV 램프와 UV LED는 서로 다른 속도로 노화되며, LED 칩은 주로 반도체 열화를 통해, 그리고 부분적으로는 봉지재의 균열을 통해 노화됩니다; 반복적인 관리 측정이 없으면 이러한 저하는 검사가 실질적으로 승인된 감도 이하로 운영될 때까지 눈에 띄지 않습니다.
또한 측정 위치가 잘못 선택되는 경우가 많습니다: 램프 하우징에서의 점검 측정이나 화상 중심에서의 측정은 실제 검사 영역의 가장자리나 곡면 부품 형상에서 필드가 어떻게 나타나는지에 대해 거의 알려주지 않습니다. 특히 UV LED와 그 급격한 가장자리 감쇠 특성으로 인해, 중심에서는 기준을 충족하는 복사조도라도 검사 영역의 가장자리에서는 이미 요구되는 최소값을 크게 밑돌 수 있습니다. 마지막으로, 시간 수치 하나만으로는 - 고정된 검사 시간만으로는 - 조사량 수치를 대체할 수 없습니다: 검사 지점에서의 복사조도를 알지 못하는 한, 그 시간 동안 실제로 어떤 여기(excitation)가 발생했는지는 여전히 불명확합니다. 시간 대신 조사량이라는 동일한 논리는 다른 목표량을 다루는 관련 분야, 즉 자외선 노화, 내광성 및 광안정성에도 적용됩니다; 형광 침투 탐상 검사에 사용되는 육안 평가의 경우, 시간-조사량 상반법칙은 적분형 센서에서와 같은 방식으로 성립하지 않습니다.
부품 형상, 표면 및 재질은 어떤 영향을 미칩니까
표면 거칠기와 기공률은 여기(excitation) 및 복사조도와 무관하게 시험 결과에 영향을 미칩니다. 전형적인 파우더 베드 표면 거칠기를 가진 적층 제조 부품은 고전적인 침투 탐상 시험에 근본적인 한계를 나타냅니다. 후처리나 연마 없이는 다공성 또는 거친 적층 제조 구조물에 적합하지 않은데, 침투액이 실제 균열이 아니라 표면 기공에 모여 세척 단계 이후에도 그대로 남기 때문입니다. 치밀하고 기공이 없는 적층 제조 구조물의 경우에는 이 방법을 계속 적용할 수 있습니다.
기존 방식으로 제조된 부품에서도 형상은 복사조도 분포에 영향을 미칩니다. 오목한 반경, 보어 및 언더컷은 평평한 기준 시료에서는 나타나지 않는 그림자 영역을 만들어내므로, 복잡한 부품에 대한 시험 절차를 확정하기 전에 예를 들어 광학 시뮬레이션을 활용하여 사전에 이를 예측해야 합니다.
광자 에너지와 스토크스 편이에 따른 형광 효율의 한계
형광 지시의 최대 검출 감도는 사용된 침투액뿐만 아니라 물리적으로도 제한됩니다. 에너지 보존 법칙에 따라 방출된 광자는 흡수된 여기 광자보다 더 많은 에너지를 가질 수 없으며, 광자 에너지는 다음과 같이 주어집니다
E = h · c / λ
여기서 h는 플랑크 상수, c는 광속, λ는 파장입니다.
형광 침투액의 방출 파장은 여기 파장보다 항상 길기 때문에(스토크스 편이), 방출되는 모든 광자는 흡수된 광자보다 적은 에너지를 가지며 – 나머지는 분자 내 비복사 완화 과정을 통해 열로 방출됩니다. 이는 카샤 규칙으로 설명되는 현상입니다. 또한 모든 형광체가 흡수된 광자를 전부 재방출하는 것은 아니며, 방출된 광자와 흡수된 광자의 비율을 양자수율(Φ)이라 하는데, 실용적인 침투액의 경우 일반적으로 1보다 훨씬 낮습니다.
실무적 시사점: 이상적으로 매칭되어 손실이 없는 여기 광원이라 하더라도 스토크스 편이와 양자수율에 의해 정해진 최대치 이상으로 가시 형광 강도를 높일 수는 없습니다. 따라서 복사조도를 높이는 것은 침투액이 포화 상태나 자기흡수 상태에 이르지 않는 한에서만 신호를 개선하며, 그 지점을 넘어서면 지시의 대비는 향상되지 않고 검사자의 불필요한 노출만 증가하게 됩니다.
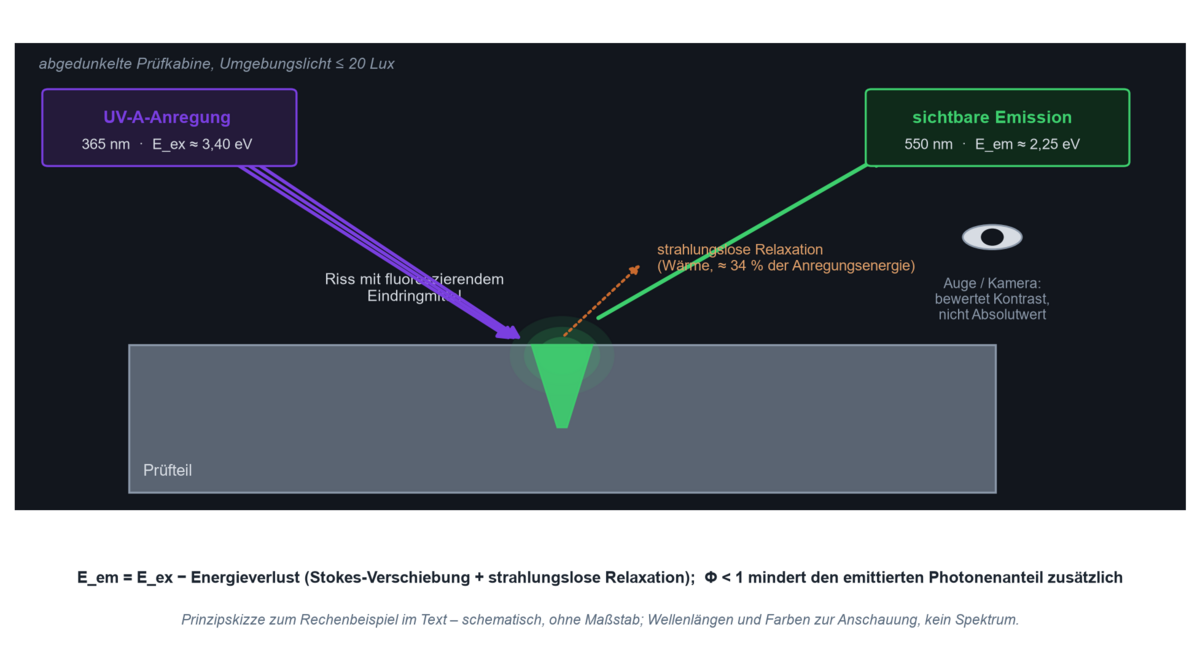
실전 예제: 여기 에너지 중 열로 손실되는 비율은 얼마인가?
가정: 여기 파장 λ_ex = 365 nm(산업용 UV-A 광원의 기본값), 일반적인 황록색 형광 침투제의 발광 최대값 λ_em ≈ 550 nm.
공식: E = h · c / λ, 실용적 근사값으로 h · c ≈ 1240 eV·nm를 사용합니다.
계산: E_ex = 1240 / 365 ≈ 3.40 eV; E_em = 1240 / 550 ≈ 2.25 eV.
결과: 방출된 광자 1개당 상대적 에너지 손실은 (3.40 − 2.25) / 3.40 ≈ 34%입니다.
실무적 해석: 양자수율 Φ < 1이 사용 가능한 광자 비율을 추가로 감소시키기 전에도, 스톡스 이동만으로 여기 에너지의 약 3분의 1이 이미 분자 내부에서 열로 전환됩니다. 이 두 가지 효과가 함께 작용하여 형광 지시가 본질적으로 저휘도일 수밖에 없는 이유와, 주변광 및 미광이 검출 가능성에 불균형적으로 큰 영향을 미치는 이유를 설명해 줍니다 – 제한 요인은 여기 출력이 아니라 변환 과정 자체의 낮은 광학적 수율입니다.
자외선(UV) 형광 침투 검사는 어디에 사용됩니까
항공우주 분야에서 형광 침투 및 자기 입자 검사는 터빈 블레이드, 랜딩기어 부품 및 안전에 직결되는 주조품의 제조 및 정비 승인 과정에서 고정적으로 수행됩니다. 검사가 감사(audit) 대상이 되기 때문에 SAE AMS2647과 같은 규격에 따라 복사조도와 교정 상태를 끊김 없이 문서화하는 것이 핵심 요구사항입니다. 자동차 및 부품 공급업체 산업에서는 자동화된 형광 검사 터널이 엔진 블록이나 전기차용 배터리 하우징과 같은 다이캐스팅 알루미늄 부품의 기공과 크랙을 생산 속도에 맞춰 검사합니다. 이때 대량 생산과 변화하는 부품 위치에서도 복사조도의 재현성이 핵심 공정 변수가 됩니다.
발전 분야에서는 터빈 부품, 압력 용기 및 파이프라인 용접부가 검사되며, 종종 현장에서 휴대용 UV 핸드램프를 사용합니다. 이 경우 거리와 주변광은 고정된 검사 부스보다 제어하기가 더 어렵습니다. 적층 제조(AM) 분야에서는 형광 침투 검사가 밀도가 높고 기공이 없는 부품의 후처리를 보완하는 역할을 하며, 다공성 구조에는 추가적이거나 대체적인 검사 방법이 필요합니다. 의료 기술 분야에서는 티타늄 주조 임플란트가 이에 포함되며, 여기서는 표면 결함이 안전과 직접적으로 관련됩니다.
넓은 면적, 보어, 현장 사용 및 머신 비전에 적합한 자외선(UV) 소스는 무엇입니까
대면적 고정형 검사에는 면광원(area emitter) 또는 Series L의 배열이 적합하며, 전체 검사 영역에 걸쳐 가능한 균일한 조사(照射) 필드를 형성합니다. 보어, 언더컷, 내부 윤곽과 같이 접근이 어려운 형상의 경우에는 소형 UV LED 스팟 소스 또는 내시경/보어스코프 부착 장치가 사용되며, 좁은 조사 영역을 정확히 해당 위치로 향하게 합니다.
항공기나 설비 유지보수와 같은 이동식 현장 검사에는 배터리 전원 UV 핸드램프가 일반적으로 사용됩니다. 이 경우 동작 시간에 따른 복사조도의 방전 곡선을 고려해야 합니다. ASTM E3022에서는 배터리 전원 LED 램프의 시험 항목으로 방전 곡선 또는 1,000 µW/cm² 이하로 떨어지는 시간을 규정하고 있기 때문입니다. 강자성 부품의 경우에는 침투 탐상 검사 대신 형광 자분 탐상 검사가 사용되며, 동일한 광학적 경계 조건을 따르지만 별도의 규격(ASTM E1444, ASTM E3024)에 의해 규정됩니다. 자동화된 영상 처리에는 트리거 가능한 UV LED 소스가 사용되며, 플래시 지속시간과 강도가 카메라 프레임에 동기화됩니다.
측정하거나 모니터링해야 하는 물리량은 무엇입니까?
모든 측정 작업의 출발점은 장비가 아니라 시험 표준이 실제로 요구하는 물리량이 무엇인지에 대한 질문입니다. 육안으로 평가하는 전통적인 침투탐상 검사와 자분탐상 검사의 경우, 이는 주로 검사 지점에서의 UV-A 복사조도이며 단위는 µW/cm² 또는 W/m²로, UV-A 영역에 한정된 분광 응답을 가진 RMD Pro와 같은 복사계로 측정합니다. 광원이 알려진 표준 준수 스펙트럼을 가지고 있는 한 광대역 측정으로 충분합니다. 그러나 예를 들어 오래된 수은등과 새로운 UV LED처럼 분광 분포가 뚜렷하게 다른 광원을 비교하게 되면, UVpad가 제공하는 것과 같은 분광 측정이 필요해집니다. 광대역 센서는 협대역 광원에서 체계적으로 편차를 보일 수 있으며, 이 현상을 스펙트럼 부정합(spectral mismatch)이라고 하며, 이 분야에서 가장 흔히 과소평가되는 측정 오차 요인 중 하나입니다.
복사조도 외에도 광원에서 발생하는 잔류 가시광선과 부스 내 주변광도 측정해야 하는데, ISO 3059가 이에 대한 자체 한계값을 규정하고 있기 때문입니다. 공간 측정 - 검사 영역 내 여러 지점에서 복사조도를 매핑하는 것 - 은 검사 영역이 빔 프로파일의 균일한 중심부보다 넓거나 부품 형상으로 인해 그림자가 발생할 수 있는 경우에 필요해집니다. 시간 분해 측정 - 일회성 인수 시험이 아닌 반복적인 점검 - 은 가스 방전 램프와 LED 모두 사용 수명 동안 복사 출력이 감소하기 때문에 필요합니다.
작업 현장 자체가 두 번째 측정 과제입니다. 형광탐상 검사 스테이션의 작업자는 UV-A 광원 근처에서 장시간 작업합니다. 산업안전 관점에서 중요한 물리량이 무엇인지는 작업장에서의 자외선 홍반에 설명되어 있습니다.
카메라가 평가를 담당하게 되면 조명 요구 사항이 더욱 엄격해지는데, 이는 영상처리 알고리즘이 회색조 값을 고정된 임계값과 비교하기 때문입니다. 부품 간 조도가 달라지거나 광원의 사용 수명에 따라 조도가 변동하면 해당 임계값도 함께 변동하여 결함 검출률이 눈에 띄지 않게 변화합니다. 트리거 가능한 UV LED는 카메라, 로봇 또는 컨베이어와 동기화할 수 있어 모든 프레임에서 동일하게 정의된 여기(excitation)를 제공합니다 - 이것이 단순히 광 출력이 높다는 것보다, 연속 점등 램프에 비해 갖는 진정한 장점입니다.
최근 개발은 이러한 제어된 조명을 학습 기반 영상 분석과 결합합니다. 2026년에 발표된 터빈 블레이드 자동 형광탐상 검사 시스템은 개조된 YOLOv8 아키텍처를 사용하여 균열, 콜드셧(cold shut), 개재물, 기공을 분류하며, 평균 검출 정확도 93.3%에 도달합니다(아래 과학 문헌 참조). 공정 문서화 측면에서는 - 특히 항공우주와 같이 감사를 받는 산업의 경우 - 복사조도와 교정 상태의 지속적인 기록이 일회성 인수 값이 아니라 데이터 세트로서 검사 기록에 포함되어야 합니다.
발광 센서와 전기광학식 경고 센서는 부스를 어떻게 모니터링합니까?
정기적인 수동 측정은 시험 당일 부스가 정상이었는지에 대한 답은 되지만, 다음 교대 근무에서도 여전히 정상인지는 알려주지 않습니다. 검사가 주기적으로 이루어지거나 무인으로 진행되는 경우에는 영구 설치형 센서가 이를 대신합니다.
이를 설비 기능으로 만들어 주는 것이 바로 전기광학식 경고 센서입니다. 자외선(UV) 센서는 검사 지점의 복사조도를 연속적으로 측정하며, 값이 요구되는 한계치 이하로 떨어지는 즉시 신호를 발생시킵니다 – ASTM E1417에 따른 침투 탐상 검사의 경우 이는 UV-A 영역에서 1,000 µW/cm²에 해당합니다. 이 신호는 0~10 V 또는 4~20 mA로 컨트롤러에 전달되며, 컨트롤러는 부품이 검사되지 않은 채로 통과하기 전에 사이클을 정지시킵니다. 수동 측정과의 차이는 정확도가 아니라 연속성에 있습니다. 두 차례의 점검 사이에 발생한 램프 고장은 그렇지 않으면 다음 측정까지 발견되지 않으며, 그동안 통과된 모든 부품 역시 마찬가지입니다.
발광 센서는 여기광이 아니라 그 반응을 측정합니다. 즉 침투제에서 방출되는 형광을 측정합니다. 이는 사람이 아니라 설비가 평가를 수행하는 경우에 사용됩니다. 예를 들어 형광 표시된 접착제 비드가 완전히 도포되었는지 확인하거나, 조립 전에 부품이 세척되었는지 점검하는 경우입니다. 형광은 여기광보다 훨씬 약하기 때문에 필터링이 결과를 좌우합니다. 센서는 광원의 UV-A 성분을 차단하고 스토크스 편이에 의해 발생하는 더 긴 파장 영역만을 통과시켜야 합니다. 그렇지 않으면 시료가 아니라 램프를 측정하게 됩니다.
두 작업 모두 동일한 센서를 서로 다른 구성으로 필요로 합니다. 즉, 정의된 좁은 분광 범위를 가진 수신부와 설비가 읽을 수 있는 출력이 필요합니다. 어떤 범위와 출력을 사용할 수 있는지는 자외선(UV) 센서 페이지에 설명되어 있으며, 습식 세정 설비 및 CIP 환경을 위해서는 이에 맞게 설계된 UVx-SE가 있습니다. 센서가 결코 "UV-A"를 그대로 측정하는 것이 아니라 자체 응답 특성에 대한 가중합을 측정하는 이유는 분광 범위 및 표준에서 설명합니다.
과학 문헌은 무엇을 보여주는가
이 텍스트에서 LED 노화, 적층 제조 검사의 한계, 침투제 선택 및 자동 이미지 분석에 관한 핵심 주장의 기술적 근거는 네 편의 논문에서 제공됩니다:
- UV-A LED의 노화. 연속 동작과 주기 동작 하에서 상용 3와트 UV-A LED(365 nm)의 노화를 조사한 연구에 따르면, 주기 동작은 연속 동작에 비해 수명을 상당히 연장시키며, 광출력 저하는 주로 반도체 노화에 의해, 부차적으로 봉지재의 균열에 의해 발생합니다 – 이는 UV-LED 검사등의 유지보수 주기와 직접적으로 관련된 결과입니다. – Arques-Orobon, F. J.; Vazquez, M.; Nuñez, N. (2020): Lifetime Analysis of Commercial 3 W UV-A LED, Crystals 10(12), 1083.
- 적층 제조에서 침투 탐상의 한계. 적층 제조용 결함 검사 기술에 대한 리뷰에서는 침투 탐상법을 민감하지만, 사전 연마 없이는 다공성이거나 표면이 거친 적층 제조 부품에는 적합하지 않은 것으로 분류하며, 이를 통해 치밀한 재래식 제조 부품과의 적용 범위를 구분합니다. – Chen, Y.; Peng, X.; Kong, L. B.; Dong, G. X.; Remani, A.; Leach, R. (2021): Defect inspection technologies for additive manufacturing, International Journal of Extreme Manufacturing 3(2).
- 지속가능성 기준에 따른 침투제 선택. 형광 침투제 선택에 관한 연구에서는 민감도 및 비용과 더불어 환경 및 안전 기준을 포함하는 평가 모델을 개발하여, 단순한 시험 민감도를 넘어서는 평가 방식을 제시합니다. – Pacana, A.; Siwiec, D.; Bednárová, L. (2020): Method of Choice: A Fluorescent Penetrant Taking into Sustainability Criteria, Sustainability 12(14), 5854.
- 자동화된 AI 기반 형광 검사. 2026년에 발표된 한 논문은 변형된 YOLOv8 아키텍처를 기반으로 터빈 블레이드용 자동화된 AI 기반 형광 검사 시스템을 소개하며, 네 가지 대표적인 표면 결함 유형을 평균 93.3 %의 검출 정확도로 분류함으로써 제어된 조사(照射) 조건 하에서의 자동 이미지 분석 추세를 보여줍니다. – Wu, D.; Deng, D.; Li, H.; Wang, H.; Zhao, B. (2026): Fluorescent penetrant inspection system for minor defects in jet-engine blade surface, Journal of Intelligent Manufacturing 37(8), 3105–3121.
기술 배경 및 참고 문헌
이 글의 근거가 되는 표준, 산업 안전 및 시장 데이터에 관한 네 가지 추가 자료:
- 침투 및 자분 탐상 검사 표준. ASTM E1417/E1417M(절차), E2297(기존 UV-A 및 백색광 소스와 측정기), E3022(LED 기반 UV-A 램프) 및 E1444/E3024(자분 탐상 검사). 개요: ASTM E3022 – BSI Group.
- ISO/DIN EN ISO 침투 탐상 검사. ISO 3452-1/-2(기본 원리 및 침투제 재료 검사) 및 ISO 3059(침투 및 자분 탐상 검사를 위한 관찰 조건). 출처: ISO 3452-2:2021.
- UV-A 시험 광원 사용 시의 산업 안전. 비파괴 검사에 사용되는 "블랙 라이트" 광원의 분류를 포함한 근로자 자외선 보호에 관한 ICNIRP 지침(ICNIRP – Protecting Workers from Ultraviolet Radiation); 독일에서는 인공 광학 방사선에 관한 규정(OStrV)으로 보완됨, Gesetze im Internet.
- 시장 데이터. Mordor Intelligence, "Non-Destructive Testing (NDT) Market" 및 "Liquid Penetrant Testing (PT) Market", 2026.
형광 침투 탐상 검사 FAQ
침투 탐상 검사에서 형광 여기(excitation)는 어떻게 작동합니까?
균열이나 기공 내에 남아 있는 형광 침투액은 약 365 nm 부근의 UV-A를 흡수하여 그 에너지의 일부를 더 긴 파장의 가시광선으로 재방출합니다. 이 방출광은 여기광보다 항상 약하기 때문에, 검출 가능성에는 여기 강도 자체만큼이나 어둡고 대비가 낮은 배경도 중요합니다.
산업용 형광 침투 탐상 검사에는 어떤 파장이 적합합니까?
대다수의 산업용 침투 및 자분 탐상 재료의 경우 여기 최대값은 약 365 nm에 위치하며, 이 때문에 이 대역의 UV-A 램프 및 LED가 표준으로 사용됩니다. 누설 시험용 트레이서나 특수 코팅과 같은 다른 마커의 경우 최적 여기 대역이 다를 수 있으며, 이 경우 침투액의 데이터시트가 항상 기준이 됩니다.
적합한 검사를 위해 요구되는 UV-A 복사조도는 얼마입니까?
ISO 3059에서는 검사 지점에서 최소 1,000 µW/cm²(10 W/m²)의 UV-A 복사조도를 요구하며, 권장 상한 지침은 약 5,000 µW/cm²(50 W/m²)입니다. SAE AMS2647과 같은 항공우주 전용 규격은 이와 다른, 때로는 더 높은 최소값을 규정할 수 있으므로, 해당 고객 규격이 항상 우선합니다.
수은등과 UV-LED 검사등의 차이는 무엇입니까?
수은등은 넓고 부드러운 복사조도 분포를 제공하지만 최대 10분의 예열 시간과 UV-A 대역통과 필터가 필요합니다. UV LED는 즉시 사용 가능하고 전기적으로 더 효율적이지만, 더 좁은 조사 영역과 더 급격한 가장자리 감쇠 특성을 가지므로 전용 표준인 ASTM E3022에 따라 별도로 시험 및 매핑되어야 합니다.
램프 전력이 명목상 충분함에도 형광 검사가 안정적으로 수행되지 않는 이유는 무엇입니까?
램프의 소비 전력은 여기 대역 내에서 방출되는 광출력을 나타내지 않으며, 부품에 도달하는 복사조도는 더더욱 나타내지 않습니다. 노화, 거리, 필터 상태 및 부품 형상은 정격 전력과 무관하게 이 값을 변화시키므로, 실제 검사 지점에서의 측정만이 신뢰할 수 있습니다. 관련 정의 및 단위는 복사 측정량 개요에 정리되어 있습니다.
형광 침투 탐상 검사에서 복사조도는 어떻게 측정합니까?
측정에는 분광 응답이 320~400 nm 범위로 제한된 UV-A 복사계를 사용하며, 실제 작업 거리에서 검사 지점에 직접 대고 측정합니다. 광원의 스펙트럼이 크게 다른 경우, 센서의 스펙트럼 불일치를 배제하기 위해 분광 측정도 권장됩니다.
적층 제조 부품에서 형광 침투 탐상 검사를 제한하는 요인은 무엇입니까?
분말 베드 적층 제조 특유의 표면 거칠기와 기공으로 인해 침투액이 실제 균열이 아닌 표면 기공에 모여 그대로 남게 됩니다. 후처리나 연마 없이는 이러한 표면에서 고전적인 침투 탐상 검사의 유용성이 제한적이며, 조밀하고 매끄러운 적층 제조 구조물에는 여전히 적용 가능합니다.
자동화 설비에서 형광 침투 탐상 검사는 어떻게 모니터링됩니까?
트리거 가능한 UV-LED 광원을 카메라, 로봇 또는 컨베이어와 동기화하여 모든 부품이 동일하게 정의된 조사(照射)를 받도록 하며, 영상 처리 알고리즘이 형광 강도를 고정된 임계값과 비교하여 평가합니다. 또한 광원의 복사조도와 교정 상태를 지속적으로 기록하여 감사 가능한 공정 기록의 일부로 보관합니다.
관련 응용 분야
형광 탐상 검사는 세 가지 추가 분야와 관련이 있습니다: 항공우주에서는 동일한 침투 탐상 검사가 별도의 회사 표준과 자격 요건에 따라 이루어지며, 산업안전에서는 검사 부스에서 검사 직원의 UV-A 조사(照射)를 평가하고, 자동화 및 공정 통합에서는 카메라 기반 평가가 의존하는 트리거 가능하고 재현 가능한 조명을 설명합니다. 동일한 검사 수단은 적층 제조 및 광학 및 정밀 부품에서도 나타납니다. 시장 및 응용 분야 개요는 모든 분야를 맥락 속에 배치합니다. 로봇이 여기(勵起)를 유도하는 경우, 검사 임계값이 벗어나지 않도록 전체 경로에서 복사조도가 일정하게 유지되어야 합니다 – 로보틱스를 참조하십시오. 전체적인 내용은 UV 응용 분야 개요에 있습니다.
저자: Dr. Mark Paravia
Dr.-Ing. Mark Paravia는 Ettlingen에 위치한 Opsytec Dr. Gröbel GmbH의 대표이사이며, 인정 교정기관을 이끌고 있습니다. KIT 조명기술연구소에서 펄스 제논 엑시머 방전에 대한 연구를 수행한 이후, 현재는 광학 방사 측정 기술에 주력하고 있습니다. 그는 DIN 표준위원회 FNL 7 "Optical Radiation"의 부의장이며, DVGW UV 소독 프로젝트 그룹의 회원입니다.
형광침투탐상시험에 대한 안내
검사 표면에 실제로 도달하는 복사조도와 균일도가 어느 정도인지 – 또는 현재 사용 중인 UV 광원이 그 지점에서 여전히 규격을 충족하는지 – 확실하지 않으십니까? 실제 검사 지점에서의 측정을 통해 판정이 논란이 되기 전에 명확한 답을 얻으실 수 있습니다 – 문의하여 주시기 바랍니다.
