오프셋, 플렉소 및 스크린 인쇄에서의 자외선(UV) 측정
인쇄 잉크 및 코팅의 자외선(UV) 경화에서 조사량은 완전 경화, 접착 및 이행성을 결정합니다. 따라서 복사조도(mW/cm²)와 조사량(mJ/cm²)을 측정합니다 – curelog 또는 tinyTracker와 같이 시스템을 통과하는 벨트 복사계를 사용하거나, 영구 설치된 인라인 센서 또는 휴대용 장비를 사용합니다. 이를 통해 램프 노화 및 장비 변경에도 공정을 재현 가능하게 유지할 수 있습니다.
자외선(UV) 반응성 잉크 및 코팅의 경화에는 일정한 강도가 필요하며, 이는 인라인 또는 휴대용 복사계로 측정됩니다. 자외선(UV) 측정은 산업 공정에서 복사 강도를 보장하며, 이를 통해 자외선(UV) 기반 공정에서의 재현성과 공정 신뢰성을 보장합니다.
자외선(UV) 측정 시에는 응용 분야 및 인쇄 방식에 따라 3D 부품, 평면 기판, 유연성 제품을 구분해야 합니다.
자외선(UV) 오프셋 인쇄에서는 잉크가 인쇄 직후 자외선(UV) 조사(照射)에 의해 경화되어 즉시 후공정이 가능합니다. 윤전 오프셋 시스템은 일반적으로 고속에서 균일한 결과를 보장하기 위해 더 높은 강도와 더 큰 조사 구역이 필요합니다.
자외선(UV) 활판 인쇄는 볼록한 인쇄판을 사용하며, 고점도 자외선(UV) 잉크는 직접적인 자외선(UV) 조사(照射)에 의해 경화됩니다. 점 방식의 잉크 전이와 제한된 층 두께로 인해 비교적 낮은 자외선(UV) 조사량으로도 충분합니다.
자외선(UV) 플렉소 인쇄는 저점도의 빠르게 경화되는 잉크를 사용하며, 유연한 인쇄판으로 전이됩니다. 얇은 잉크층으로 인해 짧은 경화 시간으로 매우 높은 인쇄 속도가 가능합니다.
자외선(UV) 스크린 인쇄에서는 페이스트 형태의 잉크가 미세한 메쉬를 통해 압출되어 두꺼운 잉크층이 형성됩니다. 따라서 완전한 경화를 보장하기 위해 높은 자외선(UV) 강도와 긴 노광 시간이 필요합니다 - 특히 어두운 색상이나 불투명한 색상의 경우 더욱 그렇습니다.
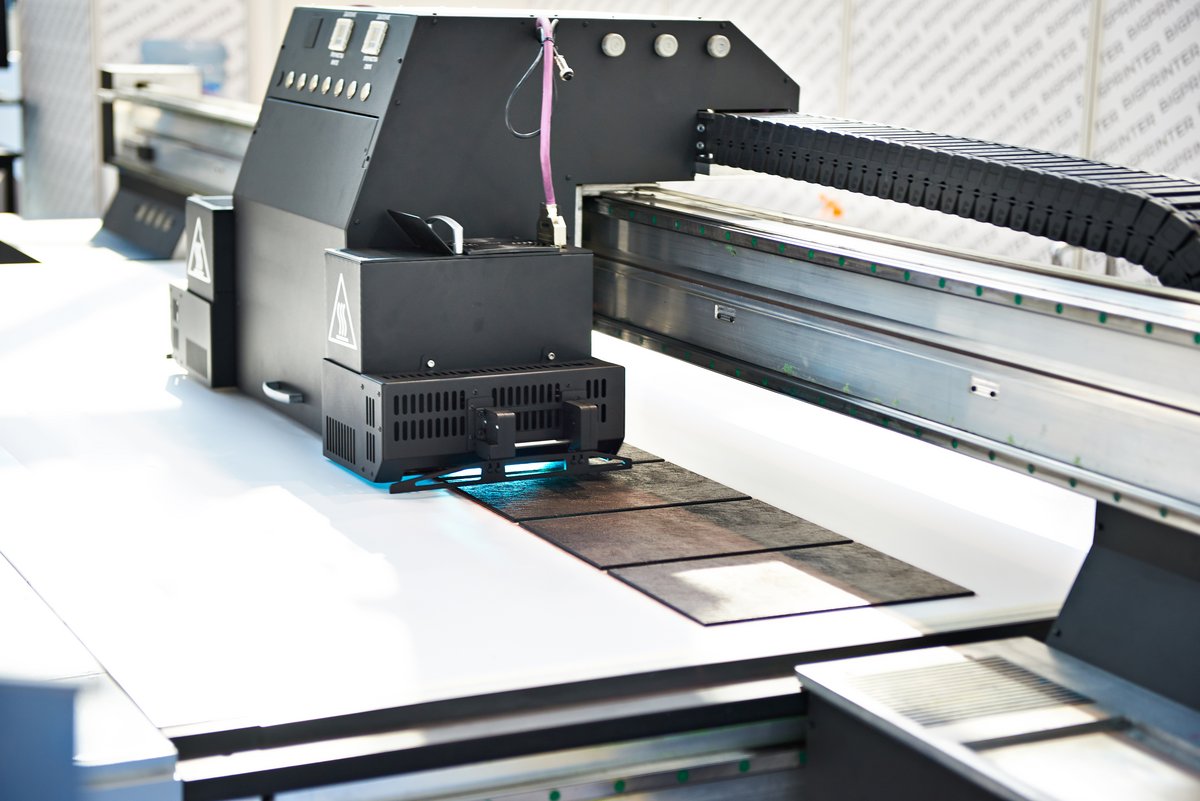
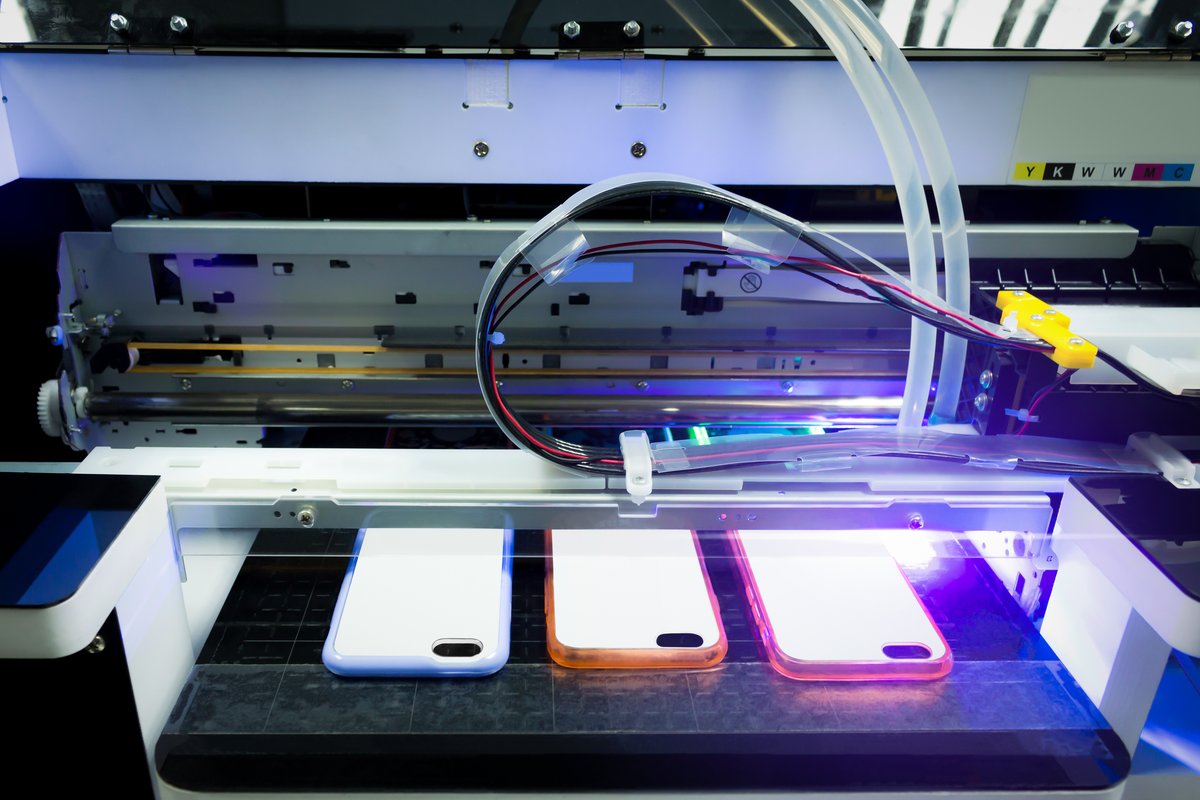
자외선(UV) 잉크젯 인쇄는 액체 잉크를 사용하며, 자외선(UV) LED 또는 수은 램프에 의해 즉시 중합됩니다. 방울 도포 방식과 흔히 낮은 층 두께로 인해, 높은 정밀도의 표적화된 - 대개 점 방식의 - 자외선(UV) 조사(照射)가 매우 중요합니다.
자외선(UV) 플렉소 인쇄에도 오프셋 및 스크린 인쇄와 동일한 원칙이 적용됩니다 – 다만 웹 속도가 더 빠르고 층이 더 얇기 때문에 통과당 조사량이 더 작고 램프 노화가 더 일찍 나타납니다.
통과 중의 피크 복사조도, 시간 프로파일 및 적산 조사량이라는 근본적인 측정 문제는 컨베이어 시스템을 위한 자외선(UV) 측정 페이지에서 다루고 있습니다.
인쇄 및 웹 속도 (UV 측정용 포함)
일반적인 인쇄 공정과 비교한 전형적인 인쇄 및 웹 속도(m/min 단위):
- 윤전 오프셋 인쇄는 가장 빠른 전통적인 인쇄 공정입니다(예: 신문 인쇄).
- 플렉소 인쇄는 연포장재 및 라벨에 최고 속도를 제공합니다.
- 스크린 인쇄는 공정 원리(메시를 통한 기계적 잉크 도포)로 인해 현저히 느립니다.
- 잉크젯 인쇄는 산업용 싱글패스 시스템 덕분에 속도가 크게 향상되었습니다.
- 오늘날 활판 인쇄는 거의 전적으로 라벨 인쇄에만 사용되며 중간 속도 영역으로 분류할 수 있습니다.
다음 표는 인쇄 공정별 전형적인 잉크 특성, 인쇄 및 웹 속도(m/min 단위), UV 조사량/복사조도에 대한 개요를 담고 있습니다. 이 수치는 업계 표준 평균값이며 기계 유형, 기재, 건조 기술 및 잉크 도포량에 따라 크게 달라집니다.
| Printing process | 잉크 층 두께 | 잉크 점도 | Intensity(mW/cm²) | UV dose requirement | 인쇄 속도 [m/min] |
|---|---|---|---|---|---|
| Sheetfed/web offset | 중간 | 중간 | 500–4 000 | 중간~높음, 대부분 200–600 mJ/cm² | 200-600 (web offset은 최대 1 000) |
| Letterpress printing | 얇음 | 높음 | 300–2 000 | 낮음, ~100–300 mJ/cm² | 100–250 |
| Flexo printing | 매우 얇음 | 낮음 | 1 000–3 000 | 낮음~중간, 150–400 mJ/cm² | 300-800 (고급형은 최대 >1,000 |
| Screen printing | 두꺼움 | 높음 | 800–3 500 | 높음, 300–800 mJ/cm² | 10-100 |
| Inkjet printing | 매우 얇음 | 낮음 | 500–2 000 | 낮음, 100-300 mJ/cm² | 100-300 (산업용은 최대 600) |
| Label printing | 얇음 | 높음 | 800–2 500 | 낮음, 100-300 mJ/cm² | 가변적 |
산업용 UV 인쇄에서의 기판 종류
필름, 라벨, 유연 포장재, 수축 슬리브, 종이 또는 얇은 플라스틱 웹과 같은 유연 소재는 일반적으로 다음과 같은 인쇄 공정으로 가공됩니다:
- 플렉소 인쇄: 포장 필름, 봉투, 라벨 및 골판지 코팅에 자주 사용됩니다.
- 잉크젯 인쇄(롤투롤): 라벨 생산 및 산업용 마킹에서 인쇄 가능한 유연 매체에 사용됩니다.
- 윤전 옵셋 인쇄: 높은 인쇄 부수와 속도를 요구하는 유연 웹에 사용됩니다.
이러한 공정에는 낮은 기판 두께와 동적 소재 공급에 적합한 UV 시스템이 필요합니다.
금속판, 유리, 목재, 경질 플라스틱, 카드보드 또는 성형 물체(예: 튜브, 병)와 같은 단단하고 치수 안정적인 기판은 주로 다음 분야에서 인쇄됩니다:
- 스크린 인쇄: 디스플레이, 광고 간판, 유리와 같은 단단하거나 성형된 표면에 사용됩니다.
- 활판 인쇄: 단단한 기판 위의 라벨에 사용됩니다.
- 매엽 옵셋 인쇄: 단단한 카드보드, 카톤, 금속 또는 플라스틱 판에 사용됩니다.
- 바디 프린팅: 예: 병, 캔, 용기.
이러한 기판은 UV 측정 장치의 정밀한 위치 지정을 가능하게 하며 특별한 유연성을 필요로 하지 않습니다.
산업 응용을 위한 다양한 자외선(UV) 측정 방법의 적합성
기판 종류, 표면 형태 및 생산 환경에 따라 다양한 측정 방법이 사용됩니다. 색변화 조사량 측정 필름과 전자식 UV 측정기라는 두 가지 확립된 접근 방식은 각각 다른 장점과 한계를 가지고 있으며, 이는 응용 분야에 따라 고려되어야 합니다.
색변화 조사량 측정 필름:
이 폴리머 기반 필름은 입사되는 자외선(UV)에 대해 비가역적인 색변화로 반응하며, 조사량이 증가할수록 색변화가 더욱 뚜렷해집니다. 필름, 종지 또는 섬유와 같은 유연한 기판이나, 이동식 생산 라인 내의 회전형, 오목형 또는 접근이 어려운 표면과 같이 기존 센서 기술이 한계에 도달하는 응용 분야에 특히 적합합니다. 얇고 기계적으로 유연하기 때문에 공정을 방해하지 않고 넓은 영역에 적용할 수 있습니다. 순수한 시각적 평가에는 한계가 있습니다.
이러한 필름은 다음의 경우에 특히 적합합니다
- 얇고 유연하며 넓은 영역에 적용할 수 있는 유연한 기판
- 포장 웹 등에서의 회전형, 불규칙형 또는 접근이 어려운 표면
한계: 특수 평가 시스템 없이는 정확한 정량적 평가가 불가능합니다. 온도 및 환경적 영향이 반응에 영향을 줄 수 있습니다.
UV 측정기(복사계, 센서):
전자식 복사계 및 센서 시스템은 높은 재현성으로 자외선(UV) 강도와 조사량에 대한 정량적 측정값을 제공합니다. 이러한 시스템은 국가 표준에 대해 소급성이 있는 교정을 거칩니다. 센서의 위치를 정확히 정의할 수 있는 고정된 기판의 안정적인 공정에 적합합니다. 응용 분야에는 공정 모니터링을 위한 고정형 인라인 시스템과 유지보수 및 품질 보증을 위한 이동식 휴대용 측정기가 모두 포함됩니다. 좁은 기계 공간에서는 센서의 높이가 결정적이며, 이동하는 기판의 경우 curelog와 같은 이동형 복사계가 제품과 함께 시스템을 통과합니다.
기존 UV 측정 시스템은 다음의 경우에 특히 적합합니다
- 안정된 지지대와 제어된 위치를 갖는 고체 재료
- 인라인 측정 시스템, 휴대용 측정기 또는 정기적인 시스템 점검
- 품질이 중요한 응용 분야에서 특히 필수적입니다.
제한 사항: 접근이 어려운 좁은 기계 공간에는 평판형 이동식 기기 또는 영구 설치형 인라인 센서가 필요합니다.
고체 기판 및 3D 부품을 위한 UV 측정
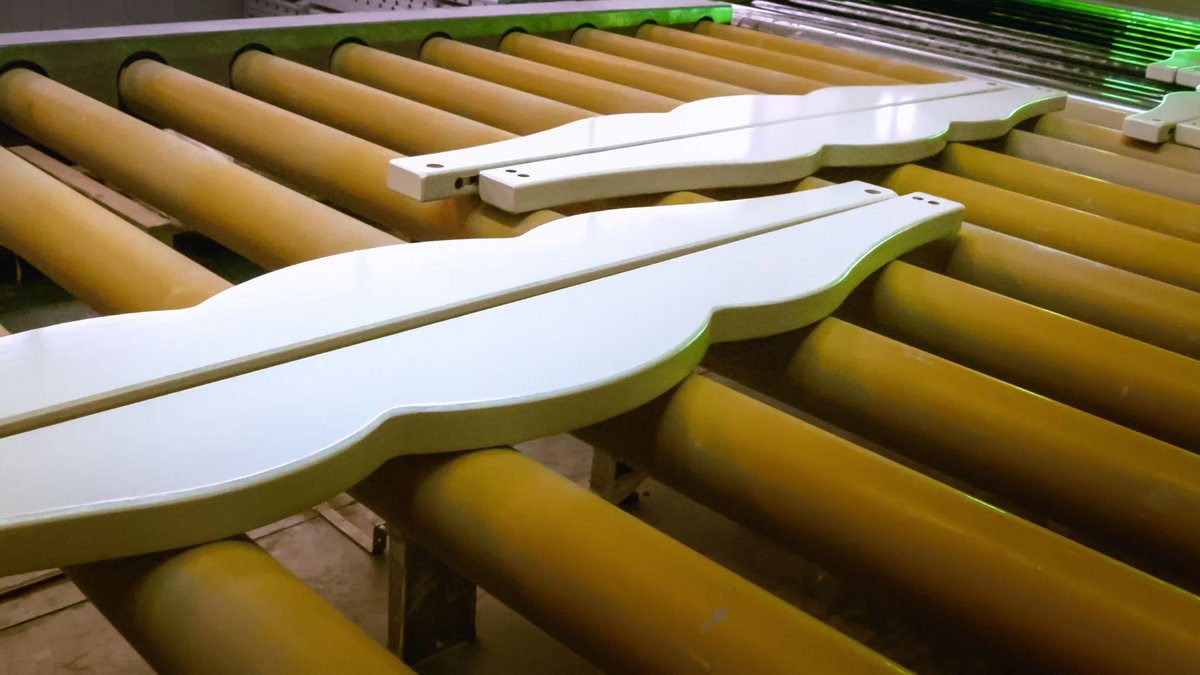
목재용 UV 코팅은 가구, 마루판 및 인테리어 디자인 산업에서 사용되며 내마모성, 내화학성 및 광택도를 향상시킵니다. 문제점은 불균일한 표면 구조, 기판의 흡수성 및 천연 재료의 온도 거동에 있습니다. 따라서 UV 시스템은 열 손상이나 변형을 일으키지 않으면서 필요한 정확한 조사량을 전달해야 합니다. 종종 여러 층의 코팅(프라이머, 중간층 및 상도)이 조율된 UV 경화와 함께 적용됩니다. 기판은 대형이며 유연하지 않습니다.
3D 코팅에서는 소비재, 자동차 부품 등 공간적으로 형성된 물체가 장식적 및 기능적 표면 특성을 얻기 위해 UV 경화 코팅으로 코팅됩니다. 복잡한 형태는 다축 램프 배치 또는 조사 특성이 조정된 로봇을 이용한 정밀하게 조율된 UV 조사(照射)를 필요로 합니다. 그림자 영역과 반사로 인해 불균일한 조사량 분포가 발생하므로, UV 측정 시스템 또는 시뮬레이션 기반 UV 설계가 필요합니다.
기판은 삼차원이며 UV 램프와의 거리가 변화합니다.
고체 기판의 경우 표준 측정기가 UV 측정에 적합하며, 삼차원 제품의 경우 맞춤형 UV 측정기를 사용하여 표면에서 직접 측정할 수 있습니다.
Opsytec은 UV 복사조도 및 조사량을 정밀하게 측정하기 위해 두 가지 검증된 복사계 설계, 즉 UV 복사계 RMD와 고동적 컨베이어 벨트 복사계 curelog를 사용합니다. 전자는 교체 가능한 교정된 센서를 통해 다양한 분광 범위와 응용 요구사항에 유연하게 대응할 수 있으며, 수일간의 조사량 측정 및 기록을 지원합니다. 반면 curelog는 연속 인쇄 및 경화 시스템과 같은 빠른 사이클 공정에서 최대 2,000 Hz의 샘플링 속도로 정확한 측정을 제공합니다. 테이프형 측정기로서 소형이며 무선입니다.
Opsytec의 포트폴리오에는 인라인 및 PLC 호환 센서와 특수 설계 등 맞춤형 특수 솔루션도 포함되어 있으며, 이는 산업용 UV 공정의 요구사항에 정밀하게 맞출 수 있습니다. 특정 형태와 응용에 맞춘 조정을 통해 UV 측정은 더 정밀해질 뿐만 아니라 공정에 더 가깝고 재현 가능해집니다.
중요한 장점은 센서를 해당 생산 공정에 기계적으로 통합하는 데 있습니다. 방사선에 민감한 입사면인 디퓨저는 조사할 재료의 표면에 평탄하고 밀착된 형태로 놓이도록 설계되어 있습니다. 이를 통해 다음이 보장됩니다:
- 측정이 관련 조사(照射) 영역에서 정확하게 수행됩니다.
- 기울기 각도, 그림자 영역 또는 산란광으로 인한 편차가 발생하지 않습니다.
- 재료 표면에서의 실제 방사선 조사량이 기록됩니다.
- 곡면과 같은 복잡한 조사(照射)에서도 실질적인 UV 조사량 측정이 달성됩니다.



산업용 인쇄에서는 각 경화 공정의 요구 사항에 맞게 분광 방사 특성이 특별히 조정된 특정 유형의 램프가 사용됩니다. 단파장 UV 영역에서 특징적인 방출선을 가진 수은 증기 램프, UVA 스펙트럼 확장을 위한 갈륨 도핑 램프, 그리고 좁은 분광 대역폭과 높은 에너지 효율을 가진 최신 UV LED 시스템이 사용됩니다. UV 광원의 선택은 인쇄 잉크 및 코팅의 화학적 조성뿐만 아니라 기재, 이송 속도, 에너지 투입량과 같은 공정 관련 매개변수에 따라 달라집니다.
UV 측정을 위해서는 램프의 유형을 파악하여 교정기관에 전달해야 합니다. 일반적인 램프는 다음과 같습니다:
범례 / 램프 유형 상세:
✔ = 일반적으로 사용됨
– = 일반적이지 않은 용도
- 저압 램프(저압 Hg): 주로 254 nm에서 방출 → 소독/살균.
- 중압 Hg 램프: 높은 출력의 광대역 스펙트럼 → 오프셋 인쇄, 플렉소 인쇄 및 스크린 인쇄용 전형적인 램프.
- 메탈 할라이드 램프: 수은 + 금속 할라이드(Fe, Ga 등) → 두꺼운 층을 위해 UV-A/B 성분을 증가시킴.
- UV LED: 협대역, 고효율, 즉시 구동 가능(365~405 nm). 온도에 민감한 공정에 적합.
- 엑시머 램프: 준단색 VUV/UVC(예: 172 nm, 222 nm) → 매트 처리, 특수 중합.
이러한 각 광원 유형의 스펙트럼, 조사량 속도 및 산소 억제 거동에 관한 기본 원리는 응용 분야 페이지 자외선(UV) 경화 및 광중합에서 다루고 있습니다.
저자: Dr. Mark Paravia
Dr.-Ing. Mark Paravia는 Ettlingen 소재 Opsytec Dr. Gröbel GmbH의 대표이사이며 공인 교정기관을 이끌고 있습니다. KIT 조명기술연구소에서 펄스 제논 엑시머 방전에 관한 연구를 수행한 이후, 현재는 광학 복사 측정 기술에 주력하고 있습니다. 그는 DIN 표준위원회 FNL 7 "광학 복사" 부위원장이자 DVGW UV 소독 프로젝트 그룹의 회원입니다.