


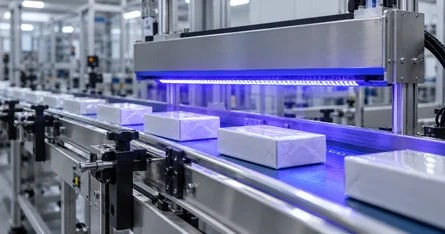
Sürekli bir işlemde sonucu çevrim süresi değil, iş parçası üzerindeki bir noktanın kaynağın altında geçirdiği süre belirler. Bu hesaplayıcı bu bekleme süresini bant hızından ve ışınlanan uzunluktan türetir, bundan dozu hesaplar - ve tersine, istenen bir doza hâlâ ulaşılabilecek en yüksek hızı da hesaplar.
Bu, her konveyör hattının arkasındaki hesaplamadır: kaplama tedarikçisi bir doz belirtir, hat sabit bir ışınlanan uzunluğa sahiptir ve aranan şey besleme hızıdır. Hattı daha hızlı çalıştırmak dozu aynı oranda düşürür; hızı iki katına çıkarmak dozu yarıya indirir. Aynı hesaplama, istenen bir üretim hızına ulaşmak için ek bir yayıcının gerekip gerekmediğini de gösterir.
Hesaplama, irradyansın ışınlanan uzunluk boyunca üniform olduğunu varsayar. Gerçek yayıcılar ortada tepe noktasına ulaşan bir profile sahiptir - o zaman önemli olan geçiş üzerindeki integraldir, bunu da hareketli bir dozimetre doğrudan ölçer. Opsytec bu cihazları kendi laboratuvarında üretmekte ve kalibre etmektedir.
Bant hareketi olmadan yapılan statik hesaplama UV doz hesaplayıcısında ve UV ışınlama süresi hesaplayıcısında bulunmaktadır; on iki radyometrik hesaplayıcının tümü radyometri hesaplayıcısında bir araya toplanmıştır.
Bu hesaplama teknik yönlendirme amaçlıdır. Işınlanan uzunluk boyunca homojen olan bir irradyans ve sabit bir bant hızı için geçerlidir. Proses onayları, gerçek koşullar altında kalibre edilmiş cihazlarla yapılan bir ölçümle doğrulanmalıdır – sürekli bir prosesde, mantıklı olarak hareketli bir dozimetre ile.
Temel Bilgiler
Bekleme süresi, ışınlanan uzunluğun bant hızına bölünmesiyle bulunur: t = L / v. Doz, statik durumdaki gibi hesaplanır: H = E · t. Her ikisinin hız için yeniden düzenlenmesi, hedef doz için en yüksek hızı verir: v_max = L · E / H_target. Hesaplayıcı, uzunluğu milimetre ve hızı dakikada metre olarak alır — üretimde kullanılan birimler — ve dahili olarak SI birimlerine dönüştürür; L mm'de ve v m/dak'da olduğunda, t saniye olarak 0,06 çarpan faktörü üzerinden hesaplanır.
Bir yayıcı, bandın 200 mm'lik kısmını ışınlar; hat 6 m/dk hızında çalışır. t = 200 mm ÷ 6 m/dk = 2 s. 500 mW/cm²'de bu, H = 500 · 2 = 1000 mJ/cm² sonucunu verir. Aynı 1000 mJ/cm² hedef doz için bant bu nedenle en fazla 6 m/dk hızında çalışabilir; 500 mJ/cm²'de ise 12 m/dk hızında çalışabilir.
Irradyans, geçiş boyunca nadiren sabittir — yayıcının ortasına doğru artar ve kenarlarda azalır. E · t çarpımı, tepe değer kullanıldığında dozu fazla tahmin eder, kenar değeri kullanıldığında ise az tahmin eder. Seri bağlı birden fazla yayıcı, uzunluklarını değil, katkılarını toplar. Ve her zaman olduğu gibi: doz enerjetik bir büyüklüktür ve spektrumun fotobaşlatıcıyla eşleşip eşleşmediği hakkında hiçbir şey söylemez.
Sıkça sorulan sorular
Önce ışınlanan uzunluk ve bant hızından bekleme süresi, ardından irradyans ve bekleme süresinden doz hesaplanır: t = L / v ve H = E · t. 200 mm ve 6 m/dk'da bu 2 s eder; 500 mW/cm² ile 1000 mJ/cm² verir.
Işın taşıyıcı üzerindeki bir noktanın fiilen ışınlandığı, bant yönü boyunca kat edilen mesafedir — yayıcı gövdesinin fiziksel uzunluğu değildir. Seri halde birden fazla yayıcı bulunduğunda her bölüm ayrı ayrı sayılır; doz katkıları toplanır.
Ters orantılıdır: hızın iki katına çıkması, bekleme süresinin yarıya inmesi ve dolayısıyla dozun yarıya inmesi anlamına gelir. Verimi iki katına çıkarmak için irradyansın iki katına veya ışınlanan uzunluğun iki katına çıkarılması gerekir.
Bunun nedeni genellikle emitör profilidir: hesaplama homojen bir irradyans varsayarken, gerçekte iş parçası bir maksimum noktasından geçer. Buna iş parçası yüksekliğinden kaynaklanan mesafe değişiklikleri, kirli bir cam ve kaynağın yaşlanması da eklenir. Bir kaynağın ne kadar güçlü zayıfladığı UV lambalarının ve UV LED'lerin yaşlanması'nda gösterilmektedir.
Proses onayı için hareketli bir dozimetre ve sürekli izleme için sabit monte edilmiş bir sensör. Ölçüm uygulaması Konveyör sistemleri için UV ölçümü'nde açıklanmıştır.
Evet, aynı yaklaşımla: bant hızı yerine aletin güzergâh hızı, ışınlanan uzunluk yerine ise ışınlanan güzergâh uzunluğu kullanılır. Uygulamalar robotik altında açıklanmıştır.
Yazar: Dr. Mark Paravia
Dr.-Ing. Mark Paravia, Ettlingen'de bulunan Opsytec Dr. Gröbel GmbH'nin genel müdürüdür ve akredite kalibrasyon laboratuvarının başında bulunmaktadır. KIT Aydınlatma Teknolojisi Enstitüsü'nde darbeli ksenon eksimer boşalmaları üzerine yaptığı araştırmaların ardından, şu anki odak noktası optik radyasyon ölçüm teknolojisidir. DIN Standartlar Komitesi FNL 7 "Optik Radyasyon"un başkan yardımcısı ve DVGW UV Dezenfeksiyonu Proje Grubu'nun bir üyesidir.
