


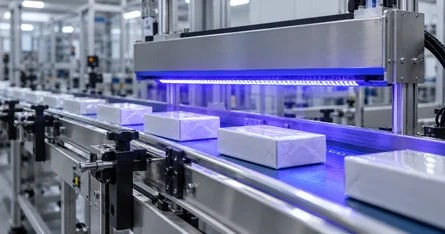
I en kontinuerlig proces bestemmes resultatet ikke af cyklustiden, men af den tid et punkt på arbejdsemnet rent faktisk tilbringer under kilden. Denne beregner udleder denne opholdstid ud fra båndhastighed og bestrålet længde, dosis herudfra – og omvendt den højeste hastighed, hvor en påkrævet dosis stadig nås.
Dette er beregningen bag enhver transportørlinje: coatingleverandøren angiver en dosis, linjen har en fast bestrålet længde, og fremføringshastigheden er det, du søger. Kører linjen hurtigere, sænkes dosis i samme forhold; en fordobling af hastigheden halverer den. Den samme beregning viser, om der overhovedet er behov for en ekstra emitter for at opnå en ønsket gennemløbshastighed.
Beregningen forudsætter, at irradiansen er ensartet langs den bestrålede længde. Virkelige emittere har en profil med et maksimum i midten – det, der tæller da, er integralet over passagen, som et bevægeligt dosimeter måler direkte. Opsytec fremstiller og kalibrerer disse instrumenter i sit eget laboratorium.
Den statiske beregning uden båndbevægelse findes i UV-dosisberegneren og UV-eksponeringstidsberegneren; alle tolv radiometriske beregnere er samlet i radiometriberegneren.
Denne beregning er til teknisk orientering. Den gælder for en irradians, der er ensartet langs den bestrålede længde, og for en konstant båndhastighed. Procesfrigivelser skal verificeres ved en måling med kalibrerede instrumenter under reelle forhold – i en kontinuerlig proces, fornuftigt med et medløbende dosimeter.
Grundprincipper
Opholdstid er den bestrålede længde divideret med båndhastigheden: t = L / v. Dosis fremkommer som i det statiske tilfælde: H = E · t. Isoleres begge udtryk for hastigheden, fås den højeste hastighed for en given måldosis: v_max = L · E / H_target. Beregneren tager længden i millimeter og hastigheden i meter per minut — de enheder, der bruges i produktionen — og konverterer internt til SI; fra L i mm og v i m/min fremkommer t i sekunder via faktoren 0,06.
En emitter bestråler 200 mm af båndet, linjen kører med 6 m/min. t = 200 mm ÷ 6 m/min = 2 s. Ved 500 mW/cm² giver dette H = 500 · 2 = 1000 mJ/cm². For den samme måldosis på 1000 mJ/cm² må båndet derfor højst køre med 6 m/min; ved 500 mJ/cm² kunne det køre med 12 m/min.
Irradiansen er sjældent konstant hen over passagen - den stiger mod midten af emitteren og falder af ved kanterne. Produktet E · t overvurderer derefter dosis, hvis tophedien anvendes, og undervurderer den med kantværdien. Flere emittere i serie lægger deres bidrag sammen, ikke deres længder. Og som altid: dosis er en energetisk størrelse og siger intet om, hvorvidt spektret passer til fotoinitiatoren.
Ofte stillede spørgsmål
Først beregnes opholdstiden ud fra den bestrålede længde og båndhastigheden, derefter dosis ud fra irradians og opholdstid: t = L / v og H = E · t. Ved 200 mm og 6 m/min er det 2 s; med 500 mW/cm² giver det 1000 mJ/cm².
Afstanden i bæltets retning, hvor et punkt på arbejdsstykket rent faktisk bestråles — ikke den fysiske længde af emitterhuset. Med flere emittere i serie tælles hver sektion separat; dosisbidragene lægges sammen.
Omvendt proportional: dobbelt hastighed betyder halv opholdstid og dermed halv dosis. En fordobling af gennemstrømningen kræver dobbelt irradians eller dobbelt bestrålet længde.
Sædvanligvis på grund af emitterprofilen: beregningen antager en ensartet irradians, mens emnet i virkeligheden passerer gennem et maksimum. Dertil kommer ændringer i afstanden pga. emnehøjde, et snavset vindue og ældning af kilden. Hvor kraftigt en kilde aftager, vises i ældning af UV-lamper og UV-LED'er.
Et bevægeligt dosimeter til procesfrigivelse og en permanent installeret sensor til løbende overvågning. Målepraksissen er beskrevet i UV-måling for transportbåndssystemer.
Ja, med samme tilgang: båndhastighed erstattes af værktøjets banehastighed, og bestrålet længde af bestrålet banelængde. Anvendelser er beskrevet under robotteknik.
Forfatter: Dr. Mark Paravia
Dr.-Ing. Mark Paravia er administrerende direktør for Opsytec Dr. Gröbel GmbH i Ettlingen og leder det akkrediterede kalibreringslaboratorium. Efter sin forskning i pulserende xenon-excimerudladninger ved Institute of Lighting Technology på KIT er hans nuværende fokus på optisk strålingsmåleteknik. Han er næstformand for DIN-standardiseringsudvalget FNL 7 "Optical Radiation" og medlem af DVGW's projektgruppe om UV-desinfektion.
