


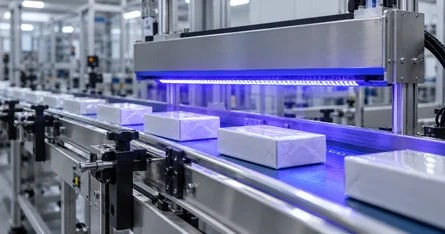
在連續製程中,決定結果的並非週期時間,而是工件上某一點實際停留在光源下方的時間。本計算器會依據輸送帶速度與照射長度求出該停留時間,並據此計算出劑量——反之,也能計算出仍能達到所需劑量的最高速度。
這正是每條輸送線背後的計算方式:塗料供應商指定一個劑量,生產線具有固定的照射長度,而您要尋找的是進料速度。生產線運轉速度加快時,劑量會以相同比例降低;速度加倍,劑量便減半。同樣的計算方式也能顯示,是否需要增加一個發射源,才能達到所需的產能。
此計算假設輻照度在整段照射長度上是均勻的。實際的發射源具有中央峰值的分佈曲線——此時重要的是整個行程的積分值,而移動式劑量計可直接量測此積分值。Opsytec Dr. Gröbel GmbH 在自有實驗室中製造並校正這些儀器。
不含輸送帶運動的靜態計算位於紫外線劑量計算器與紫外線曝露時間計算器中;所有十二種輻射度計算器均收錄於輻射度計算器中。
基本原理
停留時間為照射長度除以輸送帶速度:t = L / v。劑量的計算方式與靜態情況相同:H = E · t。將兩式重新整理以求速度,即可得出達成目標劑量的最高速度:v_max = L · E / H_target。此計算器採用生產中常用的單位——長度以毫米為單位、速度以每分鐘公尺為單位——並在內部轉換為 SI 單位;由以 mm 表示的 L 和以 m/min 表示的 v,透過係數 0.06 即可求出以 s 表示的 t。
某發射器照射 200 mm 的輸送帶,產線運行速度為 6 m/min。t = 200 mm ÷ 6 m/min = 2 s。在 500 mW/cm² 下,H = 500 · 2 = 1000 mJ/cm²。因此,若目標劑量同為 1000 mJ/cm²,輸送帶運行速度最高不得超過 6 m/min;若目標劑量為 500 mJ/cm²,則可以 12 m/min 運行。
輻照度沿行進路徑鮮少維持恆定——其在燈源中央處會升高,並於邊緣處遞減。若採用峰值進行計算,則 E · t 乘積會高估劑量;若採用邊緣值,則會低估劑量。多個燈源串接時,是其貢獻值相加,而非其長度相加。此外一如既往:劑量是一種能量性物理量,並無法說明其光譜是否與光起始劑相匹配。
常見問題
首先根據照射長度與輸送帶速度計算停留時間,然後根據輻照度與停留時間計算劑量:t = L / v,H = E · t。在 200 mm 及 6 m/min 條件下,停留時間為 2 s;配合 500 mW/cm²,可得出 1000 mJ/cm²。
沿輸送帶方向,工件上某一點實際受到照射的距離 — 並非發射器外殼的實體長度。若有多個發射器串聯排列,每個區段分別計算;各段的劑量貢獻會累加。
兩者成反比:速度加倍即代表停留時間減半,因此劑量也隨之減半。若要使產能加倍,則需將輻照度加倍或將照射長度加倍。
通常是因為發射體輪廓的緣故:計算時假設輻照度均勻,但實際上工件會經過一個峰值。除此之外,工件高度造成的距離變化、窗口髒污以及光源老化也會產生影響。光源衰減的程度,請參見紫外線燈管與紫外線 LED 的老化。
用於製程放行的移動式劑量計,以及用於持續監控的永久安裝式感測器。量測作業方式說明於輸送帶系統的紫外線量測。
是的,採用相同的方法:以工具的路徑速度取代輸送帶速度,並以受照射路徑長度取代受照射長度。相關應用說明於機器人技術項下。
