


Otomotiv Endüstrisinde UV Kürleme ve UV Ölçümü
UV kürleme, ultraviyole ışınlama altında fotopolimerizasyon yoluyla yapıştırıcıların, kaplamaların, dolgu bileşiklerinin ve baskı mürekkeplerinin ışıkla indüklenen çapraz bağlanmasıdır. Araç üretiminde bu proses, ısıya hassas plastik, elektronik veya cam substratları termal olarak zorlamadan, yapıştırma bağlantılarını, kaplamaları ve baskılı yüzeyleri saniyeler ile birkaç dakika içinde yük taşıyabilir hale getirmek için kullanılır. Teknik hedef, genellikle üç boyutlu şekillendirilmiş bir bileşenin her noktasında tekrarlanabilir kürlemeyi sağlamaktır. Buradaki temel zorluk, kavisli, eğimli veya gölgeli bir yüzey üzerinde irradyans ve dozun büyük ölçüde değişmesi, fotokimyasal reaksiyonun kendisinin de dalga boyu, yoğunluk ve maruziyet süresine birlikte bağlı olmasıdır – tek bir ölçülen büyüklük prosesi tanımlamak için genellikle yeterli değildir.
Otomotiv endüstrisinde UV süreçleri nasıl gelişiyor?
Referans çerçeve, küresel araç üretiminin kendisidir: Uluslararası Motorlu Taşıt İmalatçıları Örgütü'ne (OICA) göre, 2025 yılında dünya çapında 96,4 milyon araç üretilmiştir; bu, önceki yıla göre %3,9'luk bir artışa denk gelmektedir. Yalnızca Asya-Pasifik bölgesi, küresel üretimin %61'inden fazlasını oluşturan yaklaşık 59,2 milyon adetlik bir paya sahiptir (OICA, 2026). Bu araçların her biri, ışınımla kürlenen süreçlerin aday teknoloji olarak kullanıldığı -kaporta boyamasından sensör yapıştırmaya kadar- çok sayıda yapıştırılmış, kaplanmış veya baskılı bileşen içermektedir.
Teknik açıdan asıl önemli olan, uygulama alanlarındaki değişimdir: araç üreticileri, ADAS kamera modüllerinin, panoramik tavanların ve batarya paketi bileşenlerinin yapıştırılmasında iki bileşenli epoksileri UV ile kürlenen sistemlerle giderek daha fazla değiştirmektedir, çünkü sabitleme süresi birkaç dakikadan bir dakikanın altına kısalmaktadır (Mordor Intelligence, 2026). Mobilite segmentindeki UV yapıştırıcı pazarı, uzun onay döngülerine sahip, doğrulama yoğunluklu bir OEM/Tier-1 segmenti ile daha parçalı bir yedek parça (aftermarket) segmentine ayrılmaktadır (IndexBox, tarih yok). İkinci bir itici güç ise düzenleyici niteliktedir: kaplamalarda uçucu organik bileşiklere (VOC) ilişkin sınırların sıkılaştırılması, boyama süreçlerini çözücü bazlı sistemlerden ışınımla kürlenen sistemlere kaydırmakta ve bu da doğrudan süreç izleme ve doz ölçümü için yeni gereksinimler oluşturmaktadır.
Araç üretiminde UV süreçlerini değiştiren dört gelişme bulunmaktadır:
Cıva lambalarından UV LED'e geçiş: Bu ikame, cıva kullanımını ve ozon oluşumunu azaltmakta, ancak dar bantlı LED spektrumu ile fotobaşlatıcı absorpsiyonu arasında daha yakın bir eşleşme ve buna uygun dalga boyuna özgü ölçüm ekipmanı gerektirmektedir - cıva lambaları için kalibre edilmiş geniş bantlı sensörler, dar LED spektrumunu mutlaka doğru şekilde temsil etmemektedir. 2025 yılında yayımlanan, 365 nm'de emisyon tepe noktasına sahip UV-A LED ışınlama cihazları için ISO 10820 standardı, standardizasyon çalışmalarının artık bu değişimi takip ettiğini göstermektedir (ISO 10820:2025).
Elektrifikasyondan kaynaklanan yeni yapıştırma ve dolgu (potting) konumları: Elektrikli araçlardaki batarya modülleri, güç elektroniği ve ek sensörler, bazen ağır şekilde gölgelenmiş yeni yapıştırma ve dolgu geometrileri oluşturmakta, bu da çift kürleme (dual-cure) formülasyonlarına ve bileşene özgü doz doğrulamasına olan ihtiyacı artırmaktadır.
Düzenlemelerin yönlendirdiği, çözücü bazlı sistemlerden ışınımla kürlenen sistemlere geçiş: Kuzey Amerika, Avrupa ve Asya'da sıkılaştırılan VOC sınırları, boyama süreçlerinden UV ve UV-LED kürlemeye geçişi hızlandırmakta ve böylece geleneksel olarak termal ağırlıklı olan boya hatlarında eşlik eden süreç ölçüm teknolojisine olan ihtiyacı artırmaktadır.
Işınım kaynaklarının küçültülmesi: Kompakt UV-LED nokta ve alan sistemleri, sensör ve kamera modüllerinin sınırlı montaj alanına entegrasyona olanak sağlamakta, ancak aynı zamanda bu metinde açıklanan mesafe ve açı bağımlılıklarını daha da belirginleştirmektedir, çünkü küçük geometrik sapmalar kısa çalışma mesafelerinde orantısal olarak daha güçlü bir etki göstermektedir.
Bu uygulama alanına ilişkin pazar büyüklükleri, büyüme oranları ve kaynaklar, UV teknolojisinin pazar gelişimi sayfasında özetlenmiştir.
UV kürleme (fotopolimerizasyon) nasıl çalışır
UV kürlemede, formülasyonda bulunan bir fotobaşlatıcı uygun enerjiye sahip bir fotonu absorbe eder ve reaktif türlere ayrışır – serbest radikal sistemlerde (tipik olarak akrilatlar) serbest radikallere, katyonik sistemlerde (tipik olarak epoksiler) halka açılma polimerizasyonunu başlatan bir aside. Bu reaktif türler, monomerlerin ve oligomerlerin üç boyutlu olarak çapraz bağlanmış bir polimer ağına bağlandığı bir zincir reaksiyonunu başlatır. Termal kurutmanın aksine, hiçbir çözücü buharlaşmaz; kürleme fiziksel bir kurutma işlemi değil, kimyasal bir çapraz bağlanma reaksiyonudur. Reaksiyon yalnızca fotonların fiilen absorbe edildiği yerde ilerler – gelen ışığın miktarı ve spektral dağılımı bu nedenle reaksiyon hızını ve verimini doğrudan belirler. Serbest radikal sistemler, radikalleri tüketen ve yüzeyde reaksiyonu geciktiren oksijene karşı hassastır (oksijen inhibisyonu); katyonik sistemler bundan etkilenmez ancak neme karşı daha hassastır ve tam nihai mukavemete ulaşmak için genellikle daha uzun kürleme sonrası sürelere (karanlık reaksiyon) ihtiyaç duyar.
Otomotiv üretiminde hangi UV ışık kaynakları ve işlemleri kullanılır
Endüstriyel UV kürleme için, spektrum, güç yoğunluğu ve çalışma özellikleri bakımından birbirinden belirgin şekilde farklılık gösteren çeşitli emitör prensipleri mevcuttur:
- Orta basınçlı merkür lambalar (gaz deşarjlı lambalar): UV-C, UV-B, UV-A ve görünür bölgede karakteristik emisyon çizgilerine sahip geniş bantlı emitörlerdir. Yüksek güç yoğunlukları sunarlar ve geniş spektrumları sayesinde kürlenmesi zor olan pigmentli formülasyonlara da uygundurlar; ancak ısınma süresine ihtiyaç duyarlar, ısı ışınımı üretirler ve lamba tüpünde sürekli yaşlanmaya tabidirler.
- UV LED: Pratikte çoğunlukla 365 nm, 385 nm, 395 nm ve 405 nm'de olmak üzere ayrık emisyon tepe noktalarına sahip dar bantlı kaynaklardır, bunlara 450 nm'deki mavi LED'ler de eklenir. Anında devreye girerler, pratik olarak kızılötesi ışınım yaymazlar ve daha düzgün yaşlanırlar; ancak emisyon bandı gaz deşarjlı lambalara kıyasla belirgin şekilde daha dar olduğundan, fotobaşlatıcı absorpsiyonu ile LED emisyon dalga boyu arasında daha hassas bir eşleşme gereklidir.
- Eksimer emitörler (örn. 172 nm, VUV): Havada ve malzemede sığ penetrasyon derinliğine sahip, çok kısa dalga boylu, yüksek enerjili ışınımdır. Otomotiv üretiminde ağırlıklı olarak yapıştırma öncesi yüzey aktivasyonu ve temizliği için kullanılır, hacimsel kürleme için değil.
- Darbeli ksenon flaş lambaları: Bileşen üzerinde düşük ortalama termal yük ile yüksek tepe gücüne sahip geniş bantlı, darbeli ışınımdır; sürekli ışınlama yerine kısa ve yoğun ışınlama darbeleri gerektiren uygulamalar için, örneğin yüksek derecede ısıya hassas altlıklarda önemlidir.
| Teknoloji | Özellikler | Avantajlar | Sınırlamalar | Tipik uygulama |
|---|---|---|---|---|
| Orta basınçlı merkür lamba | geniş bantlı, UV-C'den VIS'e | yüksek güç yoğunluğu, fotobaşlatıcı seçimi konusunda kritik olmayan | ısınma süresi, ısı girişi, yaşlanma, merkür içerir | büyük yüzeyli karoser panellerinde boya kürlemesi |
| UV LED | dar bantlı, ayrık dalga boyları | anında hazır, düşük ısı üretimi, uzun kullanım ömrü | fotobaşlatıcı ile hassas eşleşme gerektirir, uyumsuzluk durumunda daha sığ penetrasyon | sensör, kamera ve ekran modüllerinin noktasal yapıştırılması |
| Eksimer emitör (VUV) | çok kısa dalga boylu, sığ penetrasyon derinliği | kimyasal kullanmadan etkili yüzey aktivasyonu | hacimsel kürleme mümkün değil | yapıştırma öncesi yüzey ön işlemi |
| Darbeli ksenon flaş lamba | geniş bantlı, darbeli, yüksek tepe gücü | düşük ortalama termal yük, kısa ışınlama darbeleri | daha karmaşık kontrol, özel ölçüm ekipmanı gerektirir | ısıya hassas altlıklar, özel uygulamalar |
Hangi proses parametreleri önemlidir?
Proses tasarımı ve izlenmesi için birçok fiziksel büyüklük önemlidir ve bunların hiçbiri birbirinin yerini tutamaz:
- İrradyans (mW/cm² veya W/cm²): birim alana ve zamana gelen ışınım gücüdür. Anlık reaksiyon hızını ve yüzeydeki oksijen inhibisyonunun hızla aşılabilmesini belirler.
- Doz / ışınım maruziyeti (radyan poz) (J/cm²): irradyans ile ışınlama süresinin çarpımıdır. Çapraz bağlanma reaksiyonunun genel olarak ne kadar ilerlediğini kabaca belirler – ancak bu yalnızca sınırlı koşullar altında geçerlidir (aşağıdaki karşılıklılık yasasına bakınız).
- Spektral dağılım / dalga boyu: yapıştırıcı veya kaplamada bulunan fotobaşlatıcının fotonları hiç absorbe edip edemeyeceğini belirler. Kaynak ile absorpsiyon bandı arasında spektral örtüşme olmadan, ışınlanan güç ne olursa olsun hiçbir reaksiyon başlamaz.
- Işınlama süresi: hareketli veya robot güdümlü proseslerde sabit bir büyüklük değildir, parçanın her noktasında yol hızının ve ışınlama alanı geometrisinin bir fonksiyonudur.
- Parça sıcaklığı: reaktif türlerin viskozitesini ve difüzyon hızını etkiler ve böylece dolaylı olarak elde edilebilecek nihai dönüşümü, özellikle belirgin karanlık reaksiyona sahip katyonik sistemlerde, etkiler.
- Yüzeydeki oksijen konsantrasyonu: serbest radikal sistemlerdeki inhibisyonun derecesini belirler ve böylece aksi halde yeterli olan bir dozun yine de yapışkan, tam kürlenmemiş bir yüzey bırakıp bırakmayacağını belirler.
- Tabaka kalınlığı ve pigmentasyon: malzemedeki ışık absorpsiyonu yoluyla, bir tabakanın alt arayüzüne ne kadar ışınımın fiilen ulaştığını (penetrasyon derinliği) belirler.
Süreci sınırlayan veya hatalara neden olan nedir
Elektriksel lamba gücü optik bir doz değildir. Balastta veya sürücüde ayarlanan elektriksel güç, bileşene gerçekte ulaşan irradyansı tanımlamaz. Optik verim, reflektörlerin ve koruyucu camların kirlenmesi, lamba tüpünün veya LED çiplerinin bozulması ve gerçek çalışma mesafesi bu ilişkiyi sürekli olarak değiştirir. Sadece elektriksel güç ayarına dayanan bir proses onayı, bu faktörlerden herhangi biri değiştiği anda geçerliliğini kaybeder.
Bileşendeki irradyans bilinmeden tek başına bir süre değeri anlamlı değildir. Bileşenin kritik noktasında bu süre boyunca gerçekte mevcut olan irradyans bilinmedikçe, "30 saniye ışınlama" tekrarlanabilir bir süreci tanımlamaz.
Resiprosite yasası yalnızca sınırlı ölçüde geçerlidir. Fotokimyasal resiprosite yasası (Bunsen-Roscoe yasası), yoğunluk ve sürenin ayrı ayrı nasıl birleştiğinden bağımsız olarak, sonucu yalnızca irradyans ve sürenin çarpımının – dozun – belirlediğini varsayar. Birçok fotopolimerleşen akrilat sisteminde bu geçerli değildir: BisGMA/TEGDMA fotopolimeri üzerinde yapılan deneysel bir çalışma, sabit dozda daha yüksek irradyansın, buna karşılık gelen daha uzun sürede daha düşük irradyansa kıyasla daha düşük nihai dönüşüme yol açtığını göstermiştir; çünkü nihai dönüşüm ve büzülme gerilimi sadece doz çarpımına değil, polimerleşme hızının kendisine bağlıdır (Wydra ve ark., 2014). Pratik sonuç: irradyans ve sürenin belirli bir kombinasyonu için onaylanmış bir doz, aynı doz çarpımına sahip başka bir kombinasyona yeniden doğrulama yapılmadan aktarılamaz.
Gerçek proses konumu dışında yapılan ölçümler geometri etkilerini eksik değerlendirir. İrradyans lamba başlığında, düz bir referans konumunda veya tek bir numune parçasında ölçülürse, bu değer gerçek ışınlama alanının sadece bir noktasını tanımlar. Eğri, çukur veya açılı bileşen alanları, referans konumuna göre farklı – genellikle önemli ölçüde daha az – irradyans alır.
Malzeme ve geometri etkileri genellikle yeterince değerlendirilmez. Pigmentli kaplamalar ve dolgulu yapıştırıcılar, sadece tabaka kalınlığıyla açıklanabilecek düzeyin üzerinde UV radyasyonunu saçar ve absorbe eder; bileşen toleransları kaynağa olan çalışma mesafesini ve dolayısıyla irradyansı doğrusal olmayan biçimde değiştirir. Her iki etki de yalnızca karakterize edilen belirli koşullar altında geçerlidir ve diğer malzemelere veya bileşen geometrilerine genellenemez.
Pigmentasyon, tabaka kalınlığı ve parça geometrisi kürlemeyi nasıl etkiler
Pigmentli veya dolgulu sistemlerde, fotobaşlatıcı absorpsiyonu, pigment absorpsiyonu ve saçılma, gelen fotonlar için birbiriyle rekabet eder. Örneğin titanyum dioksit beyaz pigmentler, 400 nm'nin hemen altına kadar UV radyasyonunu güçlü şekilde absorbe eder ve yalnızca bunun üzerinde artan şekilde geçirgen hale gelir; bu nedenle daha uzun dalga boylu UV-LED sistemleri (395–450 nm), kısa dalga boylu kaynaklara kıyasla pigmentli kaplamalarda daha iyi tam kat kürleme sağlayabilir, ancak bunun için kullanılan fotobaşlatıcının bu aralıkta hâlâ yeterince absorpsiyon yapması gerekir. Aynı zamanda, başlatıcı absorpsiyonu ile kaynak emisyonu arasındaki güçlü örtüşme yüzey kürlemesini hızlandırır, ancak penetrasyon derinliğini sınırlayabilir; çünkü radyasyon en dış tabakalarda zaten tamamen absorbe edilir (John et al., 2023). Üç boyutlu, konturlu parçalarda kenarlar, oyuklar ve gizli yüzeyler doğrudan ışınlamadan tamamen veya kısmen gölgelenir. Bu gölge bölgelerinde saf UV kimyası sıvı kalır; endüstriyel olarak bu durum, öncelikle UV yoluyla ve doğrudan ışınlanmayan bölgelerde ikincil olarak nem, anaerobik veya ısı reaksiyonu yoluyla çapraz bağlanan çift kürleme (dual-cure) sistemleriyle çözülür.
Süreç tasarımı için model olarak karşılıklılık yasası ve Jacobs çalışma eğrisi
Yukarıda açıklanan etkileri sayısal olarak kavramaya yardımcı olan, her ikisi de açıkça belirtilmiş sınırlara sahip iki basit model bulunmaktadır.
Bunsen-Roscoe karşılıklılık yasası, ışınım maruziyetini (dozu) şu şekilde tanımlar
H = E · t
burada H, J/cm² biriminde doz, E, W/cm² biriminde irradyans ve t, saniye biriminde ışınlama süresidir. Bu yasa, fotokimyasal sonucu yalnızca bu çarpımın belirlediğini varsayar. Bu, zaman içinde sabit ve homojen bir irradyansı ve zamana bağlı ikincil etkiler içermeyen fotokimyasal bir birincil süreci gerektirir. Yukarıda gösterildiği gibi, bu koşul birçok akrilat fotopolimerizasyonu için, özellikle yüksek irradyans ve kısa sürelerde karşılanmamaktadır. Pratik sonuç: doz, gerekli ancak yeterli olmayan bir süreç değeridir; her zaman karşılık gelen irradyansla birlikte belgelenmelidir.
Fotopolimerize olan bir tabakada kürleme derinliğini tahmin etmek için stereolitografi ve eklemeli üretim literatüründe logaritmik bir çalışma eğrisi kullanılmaktadır:
Cd = Dp · ln(H / Hc)
burada Cd elde edilen kürleme derinliği, Dp malzemeye özgü bir nüfuz derinliği parametresi, H uygulanan doz ve Hc, yüzeyde jel noktasına ulaşmak için gereken kritik dozdur (Bennett, 2018). Bu model, optik olarak homojen bir malzemede Beer-Lambert tipi absorpsiyonu varsayar ve güçlü şekilde heterojen, çok fazlı veya yüksek oranda saçılım gösteren formülasyonlar için otomatik olarak geçerli değildir. Pratik sonuç sezgiye ters düşmektedir: ilişki doğrusal değil logaritmik olduğundan, dozun iki katına çıkarılması kürleme derinliğini iki katına çıkarmaz – belirli bir noktanın ötesinde, ek nüfuz derinliği yalnızca orantısız derecede yüksek ek dozla kazanılabilir.
Uygulama örneği: Bir mesafe toleransı, UV-LED yapıştırma noktasındaki irradyansı ne kadar etkiler?
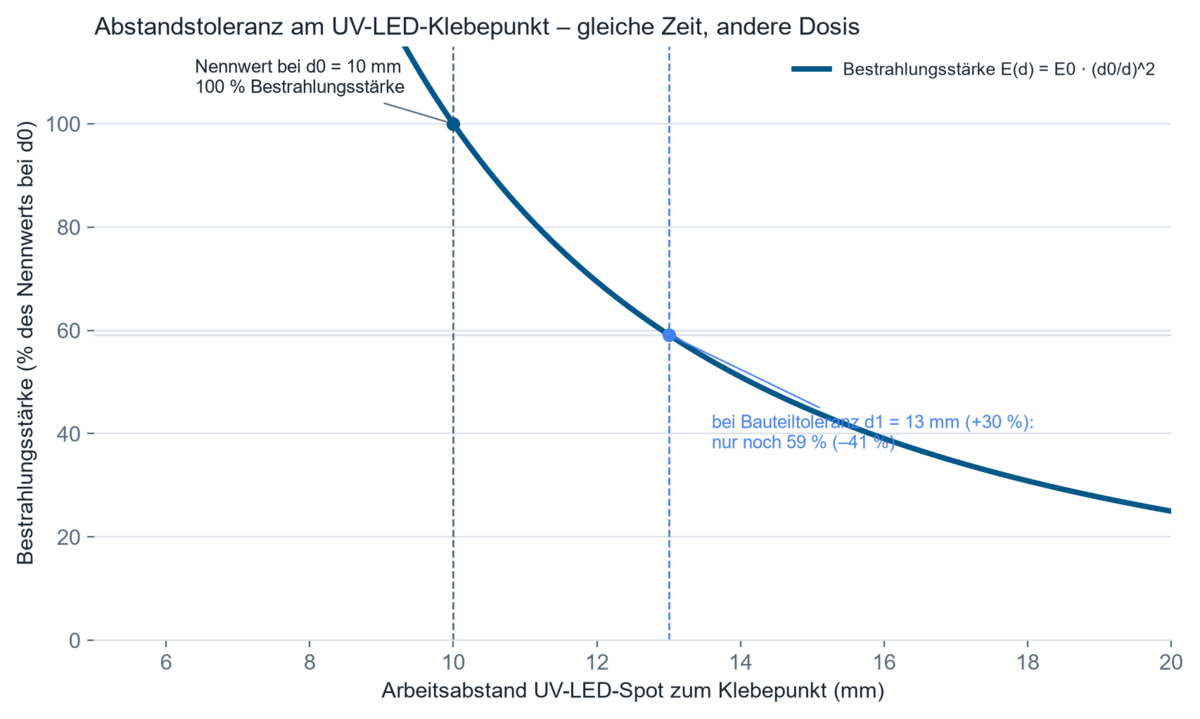
1. Varsayımlar. Bir sensör muhafazasının nokta yapıştırması için robot kılavuzlu bir UV-LED spot kullanılmaktadır. Tasarım çalışma mesafesi d₀ = 10 mm'dir ve bu konumda seri üretim için tipik olan, birkaç 1000 mW/cm² büyüklüğünde nominal bir E₀ irradyansı söz konusudur. Bileşen ve tertibat toleransları, seri üretimde gerçek mesafeyi d₁ = 13 mm'ye (+%30) çıkarabilir. Aktif yayıcı alanına kıyasla büyük mesafeler için irradyanstaki azalma, ters kare mesafe yasasıyla yaklaşık olarak hesaplanabilir; birkaç milimetrelik kısa çalışma mesafelerinde bu yaklaşım sadece sınırlı ölçüde geçerlidir ve gerçek LED optiğinin ölçümüyle veya optik simülasyonuyla doğrulanmalıdır.
2. Model. E(d) = E₀ · (d₀/d)²
3. Hesaplama. E(d₁) = E₀ · (10/13)² = E₀ · 0,592
4. Sonuç. Irradyans, nominal değerin yaklaşık %59'una düşer; bu da yaklaşık %41'lik bir kayıp anlamına gelir.
5. Teknik yorum. Işınlama süresi değişmezse, uygulanan doz da aynı faktörle düşer. İlk bakışta kritik görünmeyen bir bileşen toleransı, bu şekilde dozu çalışma eğrisindeki kritik doz Hc'nin altına düşürebilir ve bu da dışarıdan fark edilmeyen ancak tam kürlenmemiş bir yapıştırmaya yol açabilir. Bu nedenle, nominal konumda bir numune parça üzerinde yapılan tek bir ölçüm, seri üretimdeki dağılımı kapsamaz ve süreç güvencesi için bileşene özgü veya hat içinde (inline) kaydedilen doz değerleri gereklidir.
Aşağıdaki hesaplayıcı, kendi verilerinizle mesafeye bağımlılığı kontrol etmenizi sağlar: ters kare yasasına göre, irradyans mesafenin karesiyle azalır. Hesaplayıcı ayrıca fotometrik sınır mesafesini de verir – bu mesafenin altında, kaynak artık bir nokta kaynağı gibi davranmadığından yasa geçerliliğini yitirir.
Hesaplayıcı tamamen tarayıcınızda çalışır — hiçbir veri iletilmez.
UV kürleme ve UV ölçümü otomotiv sektöründe nerelerde kullanılır?
Üç boyutlu plastik ve gövde parçalarının boyanması ve baskısı. UV ile kürlenen vernikler ve son kat kaplamalar, saniyeler içinde kürlendikleri ve fırında kurutma gerektirmeden hemen sonraki işleme hazır oldukları için çözücü bazlı sistemlerin yerini giderek daha fazla almaktadır. Burada önemli olan, kavisli, üç boyutlu yüzeyler üzerinde homojen bir irradyans sağlanmasıdır, çünkü sapmalar çizilme ve kimyasal dirençte düzensizliklere yol açar. Ayrıntılı bilgi için bkz. Endüstriyel Baskı için UV Ölçümü.
Sensör, kamera ve ekran modüllerinde yapıştırma. İleri sürücü destek sistemleri (ADAS), lensler, gövdeler ve sensör çipleri arasında optik açıdan berrak, distorsiyonu az bağlantılar gerektirir. UV yapıştırıcılar, hassas elektroniğe ısı vermeden hassas dozlama ve kısa sabitleme süreleri sağlar; belgelenmiş bir örnek, modern far tasarımlarında aktif olarak hizalanan optikler için şeffaf, yüksek sıcaklığa dayanıklı bir UV yapıştırıcıdır (UVEBTech / DELO, 2024). Kritik proses değişkeni, tam olarak yapıştırma boşluğundaki uzaysal olarak çözümlenmiş dozdur; ayrıca ışık kaynağı ile yapıştırıcının fotobaşlatıcısı arasındaki spektral uyumdur, çünkü bir uyumsuzluk optik berraklığı veya sararma direncini olumsuz etkileyebilir. Ayrıntılı bilgi için bkz. UV Yapıştırma, Dökme ve Kapsülleme.
Elektrikli mobilitede güç elektroniği, sensör ve batarya modülü dökümü. Batarya hücreleri, güç yarı iletkenleri ve kontrol üniteleri, bileşenleri termal olarak zarar vermeden hızlı bir şekilde kürlenen dökme ve kapsülleme bileşikleri gerektirir. Konektörlerde, kenarlarda ve gövde alt kısımlarında oluşan gölge bölgeleri burada özellikle kritiktir, bu da UV birincil ve ikincil kürlemeye sahip çift kürlemeli (dual-cure) formülasyonları gerekli kılar.
Floresan çatlak ve sızıntı tespiti. Tahribatsız bir test yöntemi olarak UV-A ışınlama, çatlaklardaki ve sızıntılardaki floresan penetrant izlerini görünür kılar. Kritik proses değişkeni, tüm inceleme alanı boyunca homojen bir irradyanstır, çünkü yerel olarak yetersiz irradyans hataların tespit edilememesine yol açar.
İç mekan malzemelerinin yaşlanma ve fotostabilite testleri. Kokpit yüzeyleri, tekstiller ve plastik bileşenler, aracın kullanım ömrü boyunca renk haslığını, sararmayı ve gevrekleşmeyi öngörmek amacıyla ışınlama kabinlerinde tanımlı UV ve güneş ışığı spektrumları altında hızlandırılmış yaşlanma testlerine tabi tutulur. Burada önemli olan, kullanılan referans spektruma göre spektral olarak ağırlıklandırılmış irradyans ve test süresi boyunca kümülatif ışınlama dozudur. Bkz. UV Yaşlanması, Renk Haslığı ve Fotostabilite.
Doz, robot yolu boyunca ve gölgeli alanlarda nasıl güvence altına alınır?
Üç boyutlu, robot kontrollü ışınlama süreçlerinde uygulanan doz sabit bir değer değildir; yol eğrisi boyunca yerel irradyansın integralidir – her noktada mesafe, geliş açısı ve yol hızı birleşir. İçe aktarılan bileşen geometrilerine dayanan önceden yapılan hesaplamalı tasarım, gerçek ekipman kurulmadan önce zayıf noktaları ve gölge bölgelerini belirleyebilir; nihai onay yine de gerçek proses düzeneği üzerinde gerçekleştirilir, çünkü gerçek optik, tutucu ve yansıma özellikleri yalnızca sınırlı ölçüde tahmin edilebilir. Optik simülasyon bunu içe aktarılan bileşen geometrileri üzerinde hesaplar. Bileşen geometrisi nedeniyle temelde doğrudan ışınlanamayan gölge bölgeleri için, ikincil nem, anaerobik veya ısıyla kürleme içeren çift kürleme (dual-cure) sistemleri yerleşik çözümdür. Mekanik, optik, güvenlik teknolojisi ve veri toplamanın belirli bir test veya üretim görevi için birlikte geliştirilmesi gerektiği durumlarda bu, özel ekipman mühendisliği kapsamına girer.
Hangi büyüklüklerin ölçülmesi veya izlenmesi gerekir?
Proses güvencesi temelde iki büyüklüğü gerektirir: bileşen üzerindeki ışınım yoğunluğu ve zaman içinde bundan kaynaklanan doz. Her ikisi de fiili etki noktasına mümkün olduğunca yakın – yani yalnızca lamba veya sistem çıkışında değil, bileşenin kendisinde veya ışınlama alanındaki temsili bir konumda – ölçülmelidir. İlgili ölçüm belirsizlikleri, diğerlerinin yanı sıra, sensörün açısal bağımlılığından (eğik gelişte kosinüs hatası), sensör ile fiili kaynak emisyonu arasındaki spektral uyumsuzluktan ve kalibrasyonun ulusal veya uluslararası standartlara metrolojik izlenebilirliğinden kaynaklanır.
Kaynak ve fotobaşlatıcı zaten bilinen ve kararlı olduğunda ve yalnızca zaman içindeki proses kararlılığının izlenmesi gerektiğinde – örneğin bir RMD Pro ile – geniş bantlı bir ölçüm, yani tanımlı bir spektral aralık üzerindeki (ör. UV-A) toplam ışınım yoğunluğunun kaydedilmesi yeterlidir. Kaynaklar karşılaştırıldığında, fotobaşlatıcılar yeniden seçildiğinde veya lamba tipleri değiştirildiğinde spektral olarak çözümlenmiş bir ölçüm gerekli hale gelir, çünkü emisyon ve absorpsiyonun fiilen ne ölçüde ve ne kadar güçlü örtüştüğünü yalnızca spektrum gösterir – bunun için UVpad veya UVpad E gibi spektroradyometreler uygundur. Bileşen geometrisi üç boyutlu hale geldiğinde veya kaynak bileşene göre hareket ettiğinde konumsal olarak çözümlenmiş veya bileşene bağlı ölçümler gerekli hale gelir – bunun için tinyTracker iş parçası taşıyıcısıyla birlikte hattı katetmektedir; zamana bağlı ölçümler ise – darbeli kaynaklarda veya çevrim süresine duyarlı proseslerde olduğu gibi – ışınım yoğunluğunun pozlama süresi boyunca sabit olmadığı durumlarda gereklidir.
Otomatikleştirilmiş üretim hatlarında proses izleme, örnekleme yoluyla nokta kontrolden sürekli kayda kaymaktadır. Işınlama bölgesine kalıcı olarak monte edilmiş inline sensörler, devam eden üretim sırasında ışınım yoğunluğunu ve dozu sürekli olarak kaydeder ve istatistiksel proses kontrolünü (SPC) mümkün kılarak, yetersiz kürlenmiş bileşenler hattı terk etmeden önce onaylanmış proses sınırından sapmaları otomatik olarak işaretler. Teknik açıdan önemli olan dijital arayüzün kendisi değil, ölçüm değerlerinin belirli bir bileşene veya üretim partisine atfedilebilme yeteneği (izlenebilirlik) ve lambalarda veya LED'lerde yaşlanma etkilerinin erken tespit edilebilmesidir; örneğin sabit elektriksel sürüşte sürekli düşen bir ışınım yoğunluğu üzerinden. Kontrollü sistemlerde bu yaşlanma eğilimi, LED sürüş akımını veya lamba gücünü ayarlamak ve uygulanan dozu kaynağın kullanım ömrü boyunca sabit tutmak için kullanılır (kapalı çevrim kontrol).
Bilimsel yayınlar ne gösteriyor?
Dental bir BisGMA/TEGDMA fotopolimeri üzerinde resiprosite (karşılıklılık) yasasının geçerliliğine ilişkin deneysel bir çalışma, sabit dozda nihai dönüşümün ve büzülme geriliminin – idealize edilmiş resiprosite yasasının öngördüğü gibi sadece doz çarpımına değil – kullanılan irradyansa önemli ölçüde bağlı olduğunu göstermiştir:
"The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers: Theoretical analysis and experimental characterization", J. W. Wydra, N. B. Cramer, J. W. Stansbury, C. N. Bowman, Dental Materials, 2014, DOI: 10.1016/j.dental.2014.02.021. Diğer akrilat sistemlerine aktarılabilirliğin kimyasal bileşime göre tek tek kontrol edilmesi gerekir, ancak altta yatan ilke – sadece dozun ötesinde yoğunluk bağımlılığı – serbest radikal fotopolimerizasyonlarına daha genel olarak uygulanabilir.
Ticari fotopolimerlerin nicel karakterizasyonuna ilişkin bir çalışma, kritik doz Hc'yi ve nüfuz derinliği parametresi Dp'yi ölçülebilir, malzemeye özgü değerler olarak tanıtmış ve birkaç reçine arasında üretici spesifikasyonlarından on katına kadar sapmalar bulmuştur:
"Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing", J. Bennett, Additive Manufacturing, 2018, DOI: 10.1016/j.addma.2017.10.009. Araç üretiminde süreç tasarımı açısından bu önemlidir, çünkü bu değerlerin genel üretici verilerinin olduğu gibi kabul edilmesi yerine, kullanılan gerçek formülasyon için deneysel olarak belirlenmesi gerektiğini göstermektedir.
Photo-DSC kullanılarak akrilat fotopolimerlerin kürleme kinetiği üzerine yapılan kalorimetrik bir çalışma, reaksiyon ısısının ve çapraz bağlanma derecesinin ışınlama yoğunluğuna ve pozlama stratejisine göre büyük ölçüde değiştiğini ve parçalı, çok adımlı bir pozlamanın tek bir tam doz pozlamaya kıyasla tepe sıcaklığını önemli ölçüde düşürebildiğini göstermiştir:
"Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC", D. Drummer, F.-Z. Jiang, Polymers, 2020, DOI: 10.3390/polym12051080. Batarya ve elektronik uygulamalarındaki daha kalın dökme (potting) ve yapıştırma katmanları için bu, ısı girdisini sadece formülasyon değişiklikleri yerine pozlama stratejisi ile kontrol etmeye yönelik bir yaklaşım sunmaktadır.
UV ile kürlenebilen kaplama teknolojisinin güncel durumuna ilişkin yakın tarihli bir derleme, fotobaşlatıcı ile ışık kaynağı arasındaki güçlü spektral örtüşmenin hangi koşullarda yüzey kürlemesini hızlandırırken nüfuz derinliğini potansiyel olarak sınırlayabildiğini özetlemektedir:
"To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives", J. John, J. Thomas, M. Patil, R. Patil, Journal of Composites Science, 2023, DOI: 10.3390/jcs7120513.
Yayın bulucu, bildiğimiz otomotiv ile ilgili tüm yayınları listeler – cihaza, alana ve anahtar kelimeye göre aranabilir.
Otomotiv sektöründe UV kürleme ve UV ölçümü hakkında SSS
Irradyans ve doz birbirinden nasıl farklıdır?
Irradyans (mW/cm²) birim alana o an gelen ışınım gücünü tanımlarken, doz (J/cm²) irradyansın maruziyet süresi üzerinden zaman içinde entegre edilmiş halidir. Karşılıklılık yasası altında açıklandığı üzere aynı dozun farklı irradyans seviyelerinde farklı kürleme sonuçları üretebilmesi nedeniyle her iki büyüklük de gereklidir. Irradyans, doz ve fluensin biçimsel olarak nasıl farklılaştığı radyometrik büyüklükler genel bakışında ele alınmaktadır.
Otomotiv sektöründe UV-LED kürleme için hangi dalga boyu uygundur?
Bu, kullanılan formülasyondaki fotoinisiyatöre bağlıdır. Yaygın endüstriyel UV-LED dalga boyları 365, 385, 395, 405 ve 450 nm'dir; önemli olan LED'in emisyon tepe noktasının fotoinisiyatörün absorpsiyon bandıyla örtüşmesidir, dalga boyunun mutlak değeri değil.
Görünüşte yeterli irradyansa rağmen UV kürleme neden başarısız olur?
Yaygın nedenler arasında kaynak ile fotoinisiyatör arasında spektral örtüşmenin bulunmaması, yüzeyde oksijen inhibisyonu, parça geometrisinden kaynaklanan gölge bölgeleri veya gerçek etki noktasında yapılmayıp parçadaki gerçek irradyansı olduğundan yüksek gösteren bir ölçüm sayılabilir.
Üç boyutlu bir parça üzerinde UV dozu nasıl ölçülür?
İş parçası taşıyıcısıyla birlikte hareket eden ve parçanın hat boyunca izlediği yol üzerinde gerçekten ulaşan irradyansı kaydeden parçaya bağlı sensörler aracılığıyla; bunlara, ekipmanın sürekli izlenmesi için tanımlanmış referans konumlarda tekrarlanan ölçümler eşlik eder.
Kürleme derinliğini hangi faktörler etkiler?
Dalga boyu, fotoinisiyatör konsantrasyonu ve absorpsiyon spektrumu, formülasyonun pigmentasyonu veya dolgu maddesi içeriği ve uygulanan doz. Doz ile kürleme derinliği arasındaki ilişki lineer değil, logaritmiktir.
Geniş bantlı ölçüm ne zaman yeterlidir, spektral ölçüm ne zaman gereklidir?
Zaten doğrulanmış, kararlı bir sürecin izlenmesi için geniş bantlı ölçüm yeterlidir. Işık kaynakları karşılaştırıldığında, değiştirildiğinde veya yeniden seçildiğinde spektral olarak çözümlenmiş bir ölçüm gerekli hale gelir, çünkü fotoinisiyatörle gerçek örtüşmeyi yalnızca spektrum gösterir.
UV kürleme ile UV yaşlanma testi arasındaki fark nedir?
UV kürleme, bir çapraz bağlanma reaksiyonunu tetiklemek ve malzemeyi sertleştirmek amacıyla UV ışınımını bilinçli olarak kullanır. UV yaşlanma testi ise bunun aksine, bir aracın öngörülen kullanım ömrü boyunca malzemelerin istenmeyen bozulmasını ve renk değişimini öngörmek için UV ve güneş ışığı simülasyonunu kullanır.
Teknik arka plan ve ek kaynaklar
- Wydra, J. W. ve ark. (2014): BisGMA/TEGDMA foto-polimerlere uygulanan ışık dozu ilişkilerine dair resiprosite yasası. Dental Materials. DOI: 10.1016/j.dental.2014.02.021
- Bennett, J. (2018): Katmanlı imalatta kullanılan ticari fotopolimerlerin UV kürleme parametrelerinin ölçülmesi. Additive Manufacturing. DOI: 10.1016/j.addma.2017.10.009
- Drummer, D.; Jiang, F.-Z. (2020): Katmanlı imalat için akrilat fotopolimerin Foto-DSC ile kürleme kinetiği analizi. Polymers. DOI: 10.3390/polym12051080
- John, J. ve ark. (2023): UV ile kürlenebilir kaplama teknolojisine ışık tutmak: Güncel durum ve perspektifler. Journal of Composites Science. DOI: 10.3390/jcs7120513
- ISO 10820:2025 – UV-A LED ışınlama cihazları ve radyometrisi (ISO); CIE 220:2016 – UV radyometrelerinin karakterizasyonu ve kalibrasyon yöntemleri (CIE)
- OICA – Dünya Motorlu Taşıt Üretim İstatistikleri 2025 (OICA); Mordor Intelligence – UV ile Kürlenebilir Yapıştırıcılar Pazar Raporu 2025–2031 (Mordor Intelligence)
İlgili uygulama alanları
Bu uygulamalar, teknik açıdan optik radyasyon ölçümünün ilgili alanlarıyla yakından bağlantılıdır – örneğin elektronik ve yarı iletken üretimi (benzer yapıştırma ve kapsülleme süreçleri), optik ve hassas bileşen üretimi (optik saydamlığa yönelik benzer gereksinimler), fotovoltaik (benzer ışınlama kabini ve yaşlandırma testi teknolojisi) ve daha temel nitelikteki UV Yapıştırma, Dökümleme ve Kapsülleme.
Yazar: Dr. Mark Paravia
Dr.-Ing. Mark Paravia, Ettlingen'deki Opsytec Dr. Gröbel GmbH'nin genel müdürüdür ve akredite kalibrasyon laboratuvarının başındadır. KIT'teki Aydınlatma Teknolojisi Enstitüsü'nde darbeli ksenon eksimer deşarjları üzerine yaptığı araştırmaların ardından, şu anki odak noktası optik ışınım ölçüm teknolojisidir. DIN Standartlar Komitesi FNL 7 "Optik Işınım"ın başkan yardımcısı ve DVGW UV Dezenfeksiyonu Proje Grubu'nun bir üyesidir.
Işınyoğunluğu ve dozun en kötü durum noktasına ne kadar ulaştığından emin değil misiniz?
Üç boyutlu bir bileşenin en kötü durum noktasına - sadece son ölçümün alındığı referans konuma değil - gerçekte ne kadar irradyans ve doz ulaştığından emin değil misiniz? Bu sorunun yanıtı yalnızca gerçek bileşen ve proses düzeninde, elektrik gücü değerlerinden veya genel zaman değerlerinden değil, ortaya çıkarılabilir. Üretim hattı boyunca bileşene özgü doz doğrulaması için tinyTracker uygundur; sabit ekipman konumlarında tekrarlanan kontroller için ise RMD Pro uygundur. Bir fotobaşlatıcı değişimi sırasında spektral seçim veya ışık kaynaklarının karşılaştırılması için UVpad ve UVpad E mevcuttur. Proses göreviniz hakkında bizimle iletişime geçiniz.
