


UV yapıştırma, dökme ve kapsülleme proseslerinin güvenilir tasarımı
UV yapıştırma, dökme ve kapsüllemede prosesi belirleyen, kaynağın nominal gücü değil, reaksiyon bölgesindeki ışınımdır. Parçalar optik filtre gibi davranır; yapıştırma boşluğu, tabaka kalınlığı, pigmentler ve gölgeli alanlar aslında ulaşan ışınımı değiştirir. Bu nedenle sağlam bir tasarım, malzeme verilerini, parça geçirgenliğini, ışınlama geometrisini, dozu ve sıcaklığı iş parçasındaki tanımlı bir kabul kriteriyle ilişkilendirir.
Hangi malzemenin genel olarak söz konusu olabileceği UV ile kürlenen yapıştırıcıların, kaplamaların ve dökme bileşiklerinin seçimi başlığı altında ele alınmaktadır; reaksiyon mekanizması ve kürlemenin proses değişkenleri ise UV kürleme ve fotopolimerizasyonun temellerinde açıklanmaktadır. Bu sayfa, malzeme belirlendikten ve prosesin gerçek parça üzerinde tasarlanması gerektiği noktadan başlar.
Altı tipik proses ve bunların kritik büyüklüğü
UV yapıştırma, potlama ve kapsülleme, bir bağlantının hızlı, hassas ve bileşeni termal olarak zorlamadan kürlenmesi gereken her yerde kullanılır. Her proseste farklı bir büyüklük belirleyicidir:
- Optik yapıştırma (lensler, prizmalar, kamera modülleri): Yapıştırıcı cam veya bir kaplamanın arkasında yer alır - ve bu kaplama, fotobaşlatıcının gerek duyduğu bandı tam olarak engelleyebilir. Parça transmisyonu ve büzülme kritiktir, çünkü büzülme hizalamayı kaydırır.
- Ekranlar ve dokunmatik ekranlar: Sıkı bir çevrim süresinde büyük, ince bir boşluk: burada belirleyici olan, merkezdeki tepe değeri değil, alan genelinde irradyansın homojenliğidir.
- Sensör ve konektör potlama: Bir milimetreden birkaç milimetreye kadar potlama yükseklikleri ve gölge düşüren gövde duvarları. Kritik soru, minimum dozun potlamanın alt kısmına hâlâ ulaşıp ulaşmadığı - ya da bir çift kürleme (dual-cure) sisteminin gerekli olup olmadığıdır.
- Baskılı devre kartları ve yoğun donatılmış montajlar: Yüksek bileşenler, yakındaki yapıştırma noktalarına gölge düşürür. Kritik olan, yayıcının gücü değil, ışınlama geometrisi ve gelme açısıdır.
- Batarya modülleri ve güç elektroniği: Sınırlı bir sıcaklık bütçesine sahip büyük, kısmen eğrisel birleştirme yüzeyleri. Kritik adım, dozu ve parça sıcaklığını birlikte serbest bırakmaktır.
- Tıbbi teknoloji ve mikroakışkan sistemler: Küçük boşluklar, sıkı toleranslar ve belgelenmesi gereken serbest bırakmalar. Bağlantı konumunu gerçekten temsil eden, tekrarlanabilir bir ölçüm noktası kritiktir.
Süreç tasarımında yapıştırıcı hakkında önemli olan noktalar
UV ve ışıkla kürlenen yapıştırıcılar, monomerlerden veya oligomerlerden ve uygun dalga boyunda reaktif türlere ayrışarak çapraz bağlanmayı başlatan bir fotobaşlatıcıdan oluşur. Reaksiyon yolları, oksijen inhibisyonu ve süreci belirleyen değişkenler UV kürleme ve fotopolimerizasyonun temelleri bölümünde ele alınmaktadır.
Bir yapıştırma veya dolgu (potting) sürecinin tasarlanmasında veri sayfasından üç değer önem taşır: fotobaşlatıcının absorpsiyon aralığı, minimum doz ve sistemin ışınlamadan bağımsız ikinci bir kürleme yoluna sahip olup olmadığı. Bunun dışındaki her şey parça üzerinde belirlenir.
Bir Yapıştırma Hattını Kaplamadan Ayıran Nedir?
Bir kaplama ortam havasına açıktır; burada yüzeydeki oksijen ana sorundur. Bir yapıştırma hattı ise genellikle kapalıdır – bileşenin içinden veya yan taraftan ışınlanır ve buna bağlı olarak oksijen girişi daha azdır. Burada daha önemli olan, bileşenin spektral geçirgenliği ve bağlantı noktasının geometrisidir. Spektrum, doz hızı ve çapraz bağlanma arasındaki temel ilişkiler UV Curing & Photopolymerization altında özetlenmiştir.
Dalga boyu: parçada belirlenmesi gereken husus
Bir fotobaşlatıcı yalnızca sınırlı bir bant içinde absorpsiyon yapar – yanlış dalga boyunda daha güçlü bir kaynak onu uyaramaz. 365, 385, 395 ve 405 nm'deki endüstriyel LED tepe noktalarını hangi özelliklerin ayırt ettiği ve hangi fotobaşlatıcı sistemlerinin bunlarla eşleştiği, UVA, UVB ve UVC için UV LED'ler [1] teknoloji sayfasında karşılaştırılmaktadır.
Süreç tasarımı için önemli olan, gerçek parçanın arkasına hâlâ ne kadarının ulaştığıdır – ve bunu tam olarak aşağıdaki kural belirler.
Nominal LED dalga boyu yerine bir karar kuralı
Dalga boyu, fotobaşlatıcının absorpsiyon aralığından ve komple parça montajının geçirgenliğinden türetilir. Daha kısa dalga boyları yüzeylerde güçlü şekilde absorbe edilebilirken, daha uzun UVA veya mor dalga boyları genellikle şeffaf substratlara ve daha büyük tabaka kalınlıklarına daha iyi nüfuz eder.
Bu nedenle seçimi belirleyen şey, gerçek parçanın arkasında veya temsili bir proses geometrisinde yapılan spektral bir ölçümdür; nominal LED dalga boyuna göre genel bir atama yeterli değildir. Tek tek tepe noktalarının özellikleri – yarı yükseklikte tam genişlik (FWHM), üretim toleransı ve eklem sıcaklığıyla kayma – UVA, UVB ve UVC için UV LED'ler başlıklı teknoloji sayfasında karşılaştırılmaktadır.

Birleştirme Parçası Optik Filtre Olarak Nasıl Davranır?
Bileşenin transmisyonu, spektrumun hangi kısmının yapıştırıcıya ulaşacağını belirler. Optik olarak berrak olması, UV geçirgen olduğu anlamına gelmez: görünür bölgede su berraklığında görünen birçok plastik, yaklaşık 380 nm'nin altında keskin bir düşüş gösterir; düz cam UVB bölgesinde neredeyse opaktır; ve kasa malzemelerindeki UV engelleyici katkı maddeleri tam da bu amaç için mevcuttur. Pratikte bu, birleştirme parçasının transmisyon eğrisi ile başlatıcının absorpsiyon bandının örtüşmesi gerektiği anlamına gelir. Bu örtüşmenin dar olduğu durumlarda seçenekler, daha uzun bir dalga boyuna kaymaya, bağlantı tarafından ışınlamaya, ısı veya nem yoluyla ikinci bir kürleme yolu sunan çift kürleme (dual-cure) sistemlerine ve maruziyetten sonra da reaksiyona devam eden ışıkla aktive edilen yapıştırıcılara yönelir.
Nokta mu Alan mı – Geometri Hangi Rolü Oynar?
Küçük yapıştırıcı noktaları (konektörler, sensörler, montajlı PCB'ler) birkaç mm² üzerinde yüksek irradyansa sahip bir UV-LED nokta kaynağına uygundur. Daha uzun dikişler veya aynı anda kürlenen birçok parça için ise alan kaynakları veya bir konveyör boyunca modüler hat dizisi sistemleri uygundur. Gerçek tasarım sorusu nokta mı alan mı değil, gölgelenmedir: gövde kenarları, metal çerçeveler, opak bileşenler ve alt kesikler erişilemeyen bölgeler oluşturur. Ekipmanı üretmeden önce, içe aktarılan bileşen geometrileri üzerinde çalışan optik simülasyon yoluyla irradyans alanını hesaplamak fayda sağlar. Erişilemeyen bir bölge tolere edilecek bir tasarım detayı değildir – çift kürleme sistemleri bölümünde ele alınan ikinci bir kürleme mekanizması gerektirir.
Elektronik, Sensörler, Optik ve E-Mobilite için UV Yapıştırıcılar
Elektronik ve yarı iletken üretiminde UV yapıştırıcılar, geleneksel olarak lehimlemeye ayrılmış görevleri giderek daha fazla üstlenmektedir: bileşen yapıştırma, konformal kaplama ve ekran montajı, lehimleme veya termal olarak kürlenen sistemlere kıyasla daha düşük proses sıcaklıklarında ve daha kısa çevrim sürelerinde gerçekleştirilebilir. Sensörlerde küçük bileşenler için sıkı geçme toleransı en önemli husustur; optikte ise boyutsal kararlılık ön plandadır – bu nedenle optik düzeneklerde cam, metal ve polimerin yapıştırılmasında, daha düşük büzülme sayesinde akrilatlar yerine daha sık katyonik olarak kürlenen epoksi sistemleri kullanılmaktadır.
E-mobilite kendine özgü kısıtlamalar getirmektedir: küçülen kurulum alanına karşın artan güç yoğunluğu, sıcaklık, kimyasal ve mekanik dayanıklılık açısından yükselen gereksinimler ve eğrisel yüzeylerde giderek daha esnek hale gelen alt tabakalar ile flex-PCB'ler. Aktarma organlarındaki batarya modülleri, güç elektroniği ve sensörler için bu durum, UV yapıştırıcıların yalnızca hızlı bir şekilde sabitlenmesi değil, aynı zamanda aracın kullanım ömrü boyunca kararlı kalması gerektiği anlamına gelmektedir.
UV Dolgu ve Kapsülleme: Katman Kalınlığı ve Gölge Bölgeleri
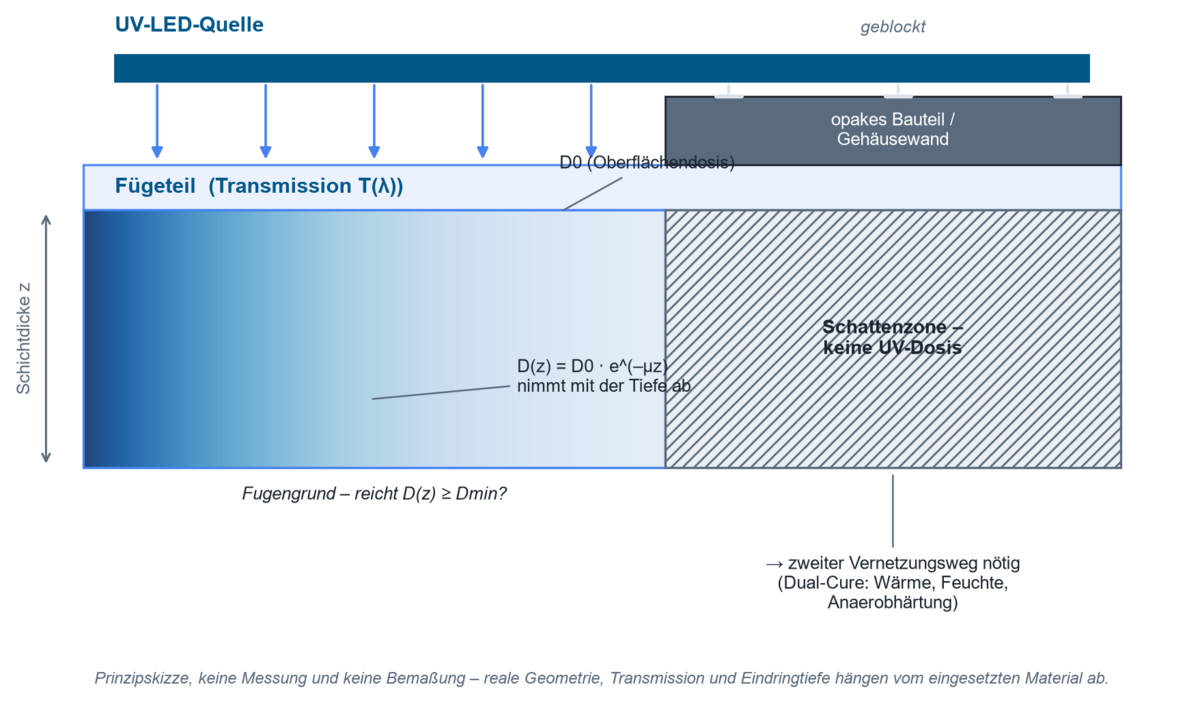
Dolgu bileşikleri ve kapsülasyon maddeleri, bir yapıştırma hattında bulunmayan bir katman kalınlığına sahiptir. Işınım, derinlik boyunca soğurulur ve saçılır – yüzey önce tepki verir, alt bölge en son tepki verir ve dolgulu, pigmentli ya da bulanık bileşiklerde bazen hiç tepki vermez. Penetrasyon derinliği; dolgu maddesi, renk, fotobaşlatıcı konsantrasyonu ve katman yüksekliğine eş zamanlı olarak bağlıdır ve yalnızca yüzey irradyansından (ışınım yoğunluğundan) türetilemez. Elektronik montajlarda buna termal boyut da eklenir: bir UV-LED neredeyse hiç kızılötesi yük taşımaz, ancak optik gücünün bir kısmı malzemede yine de ısıya dönüşür ve çapraz bağlanmanın kendisi ekzotermiktir. Bu nedenle sıcaklığa hassas bileşenlerde, bileşen sıcaklığı doz ile birlikte takip edilmelidir – daha yüksek güçte daha kısa ışınlama süresi, otomatik olarak daha nazik bir seçenek değildir.
UV Yoğunluğu Neden Katman Kalınlığıyla Azalır?
Bu zayıflamanın nedeni, matris malzemesi ve fotobaşlatıcı tarafından gerçekleştirilen soğurmadır: kalınlıktaki her ek artış, kalan ışınımın sabit bir oranını tüketir. Berrak, homojen soğurma yapan sistemler için bu durum Beer-Lambert yasasıyla yaklaşık olarak ifade edilebilir:
I(z) = I₀ · e−αz
burada I₀ = gelen irradyans, I(z) = z derinliğindeki irradyans, α = etkin soğurma katsayısı.
Sabit bir ışınlama süresinde, kümülatif doz D(z) aynı üstel forma uyar – aşağıdaki örnek hesaplamada α yerine, fiziksel olarak aynı büyüklüğü ifade eden ve daha yaygın kullanılan µ katsayısı kullanılmıştır.
Dolgulu potting bileşikleri için bu basit model genellikle yeterli değildir, çünkü pigmentler, dolgu maddeleri ve arayüzlerdeki saçılma da tabloya eklenir – ışınım sadece soğurulmaz, aynı zamanda daha uzun, dağınık bir yol boyunca daha da zayıflar.
Uygulama Örneği: Yüzey Dozu Bağlantının Alt Kısmına Ulaşıyor mu?
Işınımın tabaka kalınlığı boyunca zayıflaması, basitleştirilmiş biçimde Lambert-Beer yasasıyla tahmin edilebilir:
D(z) = D₀ · e−µz
burada D₀ = yüzey dozu, D(z) = z derinliğindeki doz, µ = malzemeye bağlı sönüm katsayısıdır.
365 nm'de, hafif dolgulu 2 mm kalınlığındaki bir epoksi dökme bileşiği için örnek varsayımlar:
- Bağlantının alt kısmında gereken minimum doz (yapıştırıcı veri sayfasına göre): Dmin = 1.500 mJ/cm²
- Bileşiğin 2 mm tabaka kalınlığında ölçülen kalıntı geçirgenliği: T ≈ %30 (benzer dolgulu sistemler için değerler dolgu içeriğine bağlı olarak tipik olarak %20–%40 aralığında olup gerçek malzeme üzerinde ölçülmelidir)
Bu, gereken yüzey dozunu verir:
D₀ = Dmin / T = 1.500 mJ/cm² / 0,30 ≈ 5.000 mJ/cm²
Ekipman, izin verilen proses penceresi (süre, sıcaklık bütçesi) içinde yüzeyde örneğin sadece 3.000 mJ/cm² veriyorsa, bağlantının alt kısmında yaklaşık 900 mJ/cm² kalır – bu, minimum dozun altındadır. Parti yüzeyde tam kürlenir ancak altta kürlenmez. Bu durumda seçenekler: tabaka kalınlığını azaltmak, seçilen dalga boyunda daha yüksek geçirgenliğe sahip bir yapıştırıcıya geçmek, yandan ışınlama eklemek veya çift kürlenmeli (dual-cure) bir sisteme geçmektir. Bir dökme malzemenin gerçek geçirgenliği, veri sayfası değerlerinden tahmin edilmek yerine bir spektroradyometre ile malzeme numunesi üzerinde ölçülebilir.
Birleştirilecek parçanın geçirgenliği, yüzey dozunun ne kadarının yapıştırma hattına ulaştığını belirler. Ölçülen bir geçirgenlik değeri optik yoğunluğu verir ve bunun tersi de geçerlidir; ışın yolunda birden fazla katman bulunduğunda bunların geçirgenlikleri çarpılır. Ayrıntılar için geçirgenlik ve optik yoğunluk hesaplayıcısına bakınız.
Hesaplayıcı tamamen tarayıcınızda çalışır — hiçbir veri iletilmez.
Işınlanamayan Bölgeler İçin Dual-Cure Sistemleri
UV ışınımı doğrusal olarak ilerler ve engellerin etrafından bükülemez. PCB üzerindeki yüksek bileşenler (elektrolitik kondansatörler, konektörler, bobinler), alt kesikler, boşluklar veya dıştan ışınlanan kapalı bir gövde, ek bir tedbir alınmadığında yapıştırıcının sıvı kalmasına neden olan gölge alanlar oluşturur. Dual-cure yapıştırıcılar bunu, UV'den bağımsız ikinci bir kürleme yolu ile çözer:
| Dual-cure türü | İkincil mekanizma | Tipik kullanım |
|---|---|---|
| UV + ısı | Belirli bir süre boyunca sabit tutulan sıcaklık (örn. 125–150 °C'de 15–30 dakika) | Maksimum mukavemet ve sıcaklık direnci; UV kürlemesine ek olarak camsı geçiş sıcaklığını yükseltir |
| UV + nem | Belirli bir süre boyunca ortam nemi (örn. 24 saat) | Isı ile son kürlemenin pratik olmadığı büyük boşluklar veya montajlar |
| UV + anaerobik kürleme | Oksijen yokluğunda, metal iyonların varlığında kürleme | Metal montajların derinliklerinde dökme (potting) veya yapıştırma, örn. diş kilitleme |
Tespit için pratik ipucu: yapıştırma noktasında üretim koşulları altında pozlandırılan bir UV gösterge filmi, ilk üretim çalışmasından önce gölge alanları pozlanmamış noktalar olarak görünür kılar.
Sürecin tasarlanması ve onaylanması: altı adım
Tasarım sabit bir sıra izler; her adım kendisinden öncekini gerektirir:
- Malzeme sistemini ve izin verilen proses penceresini belgeleyiniz.
- İlgili spektral aralıkta alt tabakanın, kaplamanın ve yapıştırma boşluğunun transmisyonunu kontrol ediniz.
- Kenar ve gölgeli bölgelere de ulaşılabilmesi için kaynağı ve geometriyi seçiniz.
- Temsili bir ölçüm konumunda irradyansı ve dozu ölçünüz.
- Sıcaklığı ve çevrim süresini kürleme sonucuyla birlikte doğrulayınız.
- Seri izleme, alarm ve yeniden kalibrasyon için limitleri tanımlayınız.
Kürlenmiş bir yapıştırma bağlantısı görsel olarak kontrol edilemez. Belirleyici proses değişkeni gözle görülemediğinden, onaylanmış her yapıştırma prosesi bir ölçüm değerine ihtiyaç duyar: bağlantı konumundaki irradyans ve buna bağlı doz. İlk proses tasarımı ve kaynakların karşılaştırılması için UVpad bileşen seviyesinde spektrumu sağlar; tekrarlanan kontroller için RMD Pro gibi geniş bantlı bir radyometre yeterlidir. Sensör ile kaynağın eşleşmesi önemlidir: geniş bantlı bir sensörün dar bantlı bir LED spektrumuna göre ne kadar sapabileceği spektral uyumsuzlukta gösterilmektedir.
Optik dozun yanı sıra sıcaklık da aynı ölçüm zincirine dahildir: piyasadaki UV radyometreleri kızılötesi irradyansı ölçmez, bu nedenle termal etki genellikle temassız bir pirometre ile bileşen sıcaklığındaki artış olarak ölçülür [2]. Isı, uygulamaya bağlı olarak bir fayda ya da bir risk oluşturabilir, ancak her zaman proses penceresinin bir parçasıdır – sıcaklığa hassas bileşenler (elektronik, optik yapıştırıcılar) için, doz kadar sıkı bir şekilde onaylanmalı ve izlenmelidir.
Ölçüm konumunda irradyans ve dozu hangi cihazların ölçtüğü, UV dozu ve irradyans ölçümü ürün genel bakışında gösterilmektedir.
Endüstriyel UV Yapıştırmada Proses İzleme
Seri üretimde ölçüm, hattın içine taşınır: UV kürleme sensörleri ışın yolunda sürekli kalır ve curelog, dört spektral aralıkta saniyede 2.000'e kadar ölçüm kaydederek hızlı çalışan bir kürleme hattının profilini görünür kılar. Her iki yaklaşım da aynı soruyu yanıtlar: kaynak hâlâ onaylı çalışma aralığında mı çalışıyor? Zaman içinde bunun otomatik olarak sabit kalmadığı, UV lambaların ve UV-LED'lerin yaşlanması başlığı altında açıklanmaktadır: tepe dalga boyu ve çıkış gücü, çoğu zaman devam eden çalışma sırasında fark edilmeyecek kadar yavaş biçimde kayar, ta ki parçalar onaylı aralığın dışına çıkana kadar. Daha genel olarak, sürekli hat içi izlemeye yönelik bu eğilim, Endüstri 4.0 bağlamında diğer UV kürleme sistemi üreticilerinde de görülmektedir.
Hat dışında yapılan deneme serileri ve malzeme onayları için tanımlı geometriye sahip ışınlama kabinleri mevcuttur; proses tarafı için ise zamanlayıcı, dimleme ve tetikleme fonksiyonlarına sahip kontrol üniteleri ve UV-LED ışık kaynağı serisinin diğer ürünleri sunulmaktadır.
Bilimsel Yayınlar Ne Gösteriyor?
Müşterilerimize ait yayınlar da UV yapıştırmayı birçok yönüyle ortaya koyuyor – yapıştırma bağlantıları için yüzey ön işleminden fotovoltaik modüllerin kapsüllenmesine kadar.
Bir UVO ön işleminin, birlikte ekstrüde edilmiş epoksi-LMPAEK yapıştırma bağlantılarının tabakalar arası tokluğunu nasıl değiştirdiğini inceliyor – UV işleminin yalnızca kürleme yapmadığını, bağlantı mukavemetini de etkileyebildiğini gösteren bir kanıt.
Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness
Katz, L., et al. "Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness." Composites Part B: Engineering 323 (2026): 113727.
Yüksek vakumda UV ışınlaması altındaki bir silikon yapıştırıcıyı tek bir çok parametreli sensörle izliyor – zeminde bir UVpad üzerinden yürütülen benzer türde bir proses izlemesi uygulaması.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Atacama Çölü'ndeki UV ışınlaması altında fotovoltaik moduller için dört farklı kapsülleme malzemesini karşılaştırıyor – e-mobilite düzeneklerinde ulaşılabilecek seviyelere benzer, aşırı UV yükü altında kapsülleme.
Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert
Correa-Puerta, Jonathan, et al. "Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert." Solar Energy 228 (2021): 625-635.
Çok katmanlı fotopolimerlerdeki oksijenden etkilenen tabakayı inceliyor – çekirdek tamamen çapraz bağlanmışken yüzeyin yapışkan kalmasına neden olan etki.
Effect of the oxygen affected layer in multilayered photopolymers
Pierrel, J., et al. "Effect of the oxygen affected layer in multilayered photopolymers." Polymer Chemistry 8.31 (2017): 4596-4602.
Ultra hızlı kürlenen akrilatlarda, komonomer seçimi ve miktarının çapraz bağlı ağın termomekanik özelliklerini nasıl değiştirdiğini gösteriyor.
Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker
Böhm, Michael, et al. "Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker." Journal of Applied Polymer Science 136.13 (2019): 47294.
Fotokimya ve polimer araştırmaları ile stereolitografi, çapraz bağlama ve kaplama konu alanlarından diğer çalışmalar Konuya göre müşteri yayınları altında listelenmiştir.
Yayın bulucu, bildiğimiz tüm yapıştırma ve dökme reçine üzerine yayınları listeler – cihaza, alana ve anahtar kelimeye göre aranabilir.
Teknik Arka Plan ve İleri Okuma
[1] : ScienceDirect – 365, 385, 395 ve 405 nm'de özel fotobaşlatıcı sistemler
[2] : uvmeasurement.org – UV Proses Tasarımı ve Proses İzleme için Radyometrik Yöntemler
UV yapıştırma ve potting proseslerinin tasarımına ilişkin SSS
Hangi dalga boyu UV yapıştırıcıma uygundur?
Bunu belirleyen unsur, kaynak spektrumu ile fotobaşlatıcının absorpsiyon bandı arasındaki örtüşme ve buna ek olarak birleştirilecek parçanın geçirgenliğidir. Yapıştırıcı veri sayfası bağlayıcıdır ve bu, gerçek parçanın arkasında yapılan bir spektral ölçümle doğrulanmalıdır – yalnızca nominal LED tanımı yeterli değildir.
UV ışınımı bir potting bileşenine ne kadar derinlikte nüfuz eder?
Nüfuz derinliği yaklaşık olarak Lambert-Beer yasasını izler ve dolgu maddesine, renge, fotobaşlatıcı konsantrasyonuna ve dalga boyuna bağlıdır. Bu değer yalnızca yüzey irradyansından türetilemez; gerçek malzeme üzerinde, örneğin bir spektroradyometre ile ölçülmesi gerekir.
Dual-cure yapıştırıcılar nedir ve ne zaman gereklidir?
Dual-cure yapıştırıcılar, hızlı UV ile sabitlemeyi UV'den bağımsız ikinci bir kürleme yolu (ısı, nem veya anaerobik) ile birleştirir. Örneğin yüksek bileşenlerin altındaki veya kapalı gövdelerin içindeki gölgeli bölgeler yeterince ışınlanamadığında kullanılırlar.
Yapıştırmada UV dozu nerede ölçülür?
Yayıcı gövdesinde değil ve yapıştırıcı altta bulunduğunda parçanın üstünde değil, birleşme noktasında ölçülür. Ölçüm konumu, gerçek montajın en olumsuz noktasını temsil etmelidir; buna ek olarak sensör ile kaynak arasındaki spektral uyum da önemlidir, çünkü dar bantlı LED'ler altında zayıf eşleşen geniş bantlı bir sensör belirgin şekilde sapan değerler verir.
Bir UV yapıştırma prosesini hangi kabul kriteri serbest bırakır?
Kürlenmiş bir bağlantı görsel olarak kontrol edilemez. Bu nedenle serbest bırakma, kalifikasyondan elde edilen kürleme sonucuyla desteklenen bir değer çifti – ölçüm konumundaki minimum doz ve izin verilen parça sıcaklığı – karşılığında ve seri üretimde alarm ve yeniden kalibrasyon için sınırlarla birlikte yapılır.
Seri üretimde bir UV yapıştırma prosesi nasıl izlenebilir?
Işın yoluna kalıcı olarak yerleştirilmiş UV kürleme sensörleri ve irradyansı ile dozu serbest bırakılmış proses penceresiyle sürekli karşılaştıran, kayıt tutan cihazlar aracılığıyla; örneğin kaynağın yaşlanmasından kaynaklanan sapmalar gerçek zamanlı olarak bildirilir.
Elektronik üretimi ve e-mobilite için hangi UV yapıştırıcıları uygundur?
Gereksinime bağlı olarak, serbest radikal ile kürlenen akrilatlar (hızlı sabitleme) veya katyonik olarak kürlenen epoksiler (düşük büzülme, yüksek sıcaklık ve kimyasal direnç), yoğun bileşen içeren montajlardaki gölgeli bölgeler için genellikle dual-cure sistem olarak kullanılır.
İlgili uygulama alanları
Işıkla yapıştırma üç ek alanla doğrudan sınır oluşturur: UV kürleme ve fotopolimerizasyon başlatıcı, spektrum ve oksijen inhibisyonu konusunda temelleri sağlar, elektronik ve yarı iletken üretimi arka uçta aynı gövdeleme ve kapsülleme adımlarını kullanır ve otomotiv sektöründe batarya modülleri ve güç elektroniği sürekli yeni, çoğu zaman yoğun gölgelenen yapıştırma geometrileri oluşturmaktadır. Bunlara döngü içi izleme için otomasyon ve süreç entegrasyonu ile optik parçaların birleştirilmesi için optik ve hassas bileşenler eklenir. Yapıştırıcının bir robot tarafından uygulandığı ve doğrudan uygulama noktasında kürlendiği durumlarda, etkileyen bir faktör olarak yol geometrisi de devreye girer – bkz. robotik. Genel tabloyu UV uygulamaları genel bakışında bulabilirsiniz.
Yazar: Dr. Mark Paravia
Dr.-Ing. Mark Paravia, Ettlingen'deki Opsytec Dr. Gröbel GmbH'nin genel müdürüdür ve akredite kalibrasyon laboratuvarının başındadır. KIT Aydınlatma Teknolojisi Enstitüsü'nde darbeli ksenon eksimer deşarjları üzerine yaptığı araştırmaların ardından, şu anki odak noktası optik radyasyon ölçüm teknolojisidir. DIN Standartlar Komitesi FNL 7 "Optik Radyasyon"un başkan yardımcısı ve DVGW UV Dezenfeksiyonu Proje Grubu'nun üyesidir.
UV Yapıştırma Prosesiniz İçin Danışmanlık Alın
UV dozunuzun bağlantı noktasının altına hâlâ ulaşıp ulaşmadığından emin değil misiniz? Gerçek parça üzerinde spektrumunuzu ve irradyansınızı ölçüyor, doğru dalga boyu, geometri ve proses izleme konusunda size danışmanlık sağlıyoruz – sorunuzu bize gönderin veya doğrudan bir UVpad ölçümü talep edin.
