


Katmanlı imalat ve 3D baskı için UV ölçümü
Işığa dayalı 3D baskı, parçaları uzaysal olarak kontrol edilen fotopolimerizasyon yoluyla oluşturur ve çoğu reçine için nihai durum yalnızca bunu takip eden son kürleme (post-cure) sırasında elde edilir. Bu nedenle sabit bir son kürleme süresi, ancak kaynak, çalışma mesafesi, sıcaklık ve parça geometrisi aynı kaldığı sürece geçerlidir. Bu adımı tekrarlanabilir kılan unsurlar dalga boyu, irradyans (ışınım yoğunluğu), doz ve homojenliktir.

Katkılı üretimi hangi sektörler yönlendiriyor
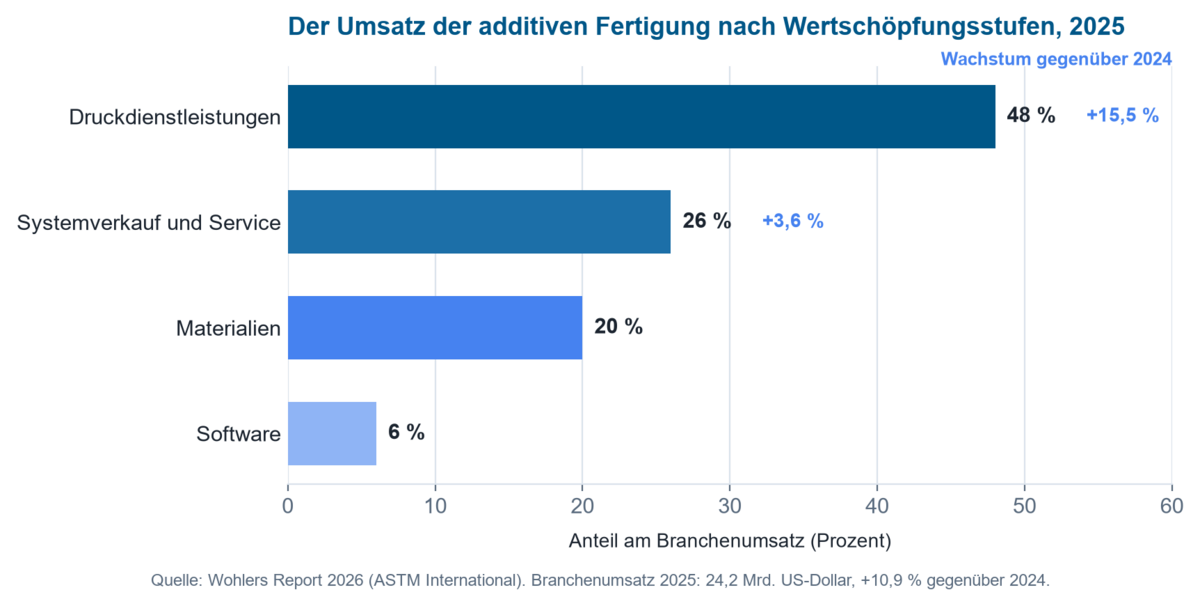
2025 yılında havacılık ve uzay sektörüyle birlikte otomotiv, son kullanıcı sektörleri arasında baskın konumdaydı. Sağlık ve diş hekimliği alanı, hastaya özgü implantlar, şeffaf plaklar, kron ve köprüler ile özellikle dinamik bir gelişim göstermektedir – tekrarlanabilirlik açısından yüksek gereksinimlere sahip ve bu nedenle yapısal olarak UV ölçümünün temel faydasına yakın uygulamalardır.
Bu uygulama alanına ilişkin pazar büyüklükleri, büyüme oranları ve kaynaklar UV teknolojisinin pazar gelişimi sayfasında özetlenmiştir.
İlgili teknolojiler ve süreçler
UV tabanlı süreçler için ilgili olan aile, küvet fotopolimerizasyonu ailesidir: stereolitografi (SLA), dijital ışık işleme (DLP) ve maske tabanlı LCD süreçleri; araştırmalarda bunlara hacimsel yaklaşımlar da eklenmektedir. SLA, 2025 yılında %17,5 ile en büyük teknoloji payına sahip olmuştur, DLP ise diş teli aparatları, işitme cihazları ve mücevher dökümü gibi uygulamalar tarafından yönlendirilerek en hızlı büyüyen teknoloji olarak sayılmaktadır. Bu süreçler nokta veya piksel boyutu, optik projeksiyon, reçine kimyası, katman kalınlığı ve ışınlama stratejisi açısından birbirinden farklılık gösterir – ancak tümü, fiilen iletilen optik enerjiye olan aynı bağımlılığı paylaşır.
2025 ve 2026'daki güncel eğilimler
- Kurulumdan kullanıma: büyüme, yeni ekipman satışlarından ziyade mevcut kapasitenin daha iyi kullanılmasından giderek daha fazla kaynaklanmaktadır.
- Yapay zeka ve Endüstri 4.0: jeneratif tasarım, yapay zeka destekli kalite kontrolü, dijital ikizler ve bulut tabanlı üretim platformları giderek yaygınlaşmaktadır.
- Büyüyen bir masaüstü polimer pazarı: küvet fotopolimerizasyonuna erişim genişlemektedir (AMPOWER Raporu).
- Yatırım disiplini: sıkılaşan sermaye koşulları daha seçici yatırımlara yol açmaktadır.
- Çok malzemeli ve hibrit süreçler uygulama alanını klasik prototiplemenin ötesine, seri üretime kadar genişletmektedir.
Donanım satışlarından üretimde kullanıma geçiş, SLA ve DLP'nin ortalamanın üzerindeki büyümesi ve dental ile tıbbi uygulamalardaki ivme, hepsi yapısal olarak aşağıda açıklanan UV ölçüm ve son kürleme teknolojisine yönelik artan talebe işaret etmektedir.
UV ölçümüne olan talebi hangi sektörler yönlendiriyor
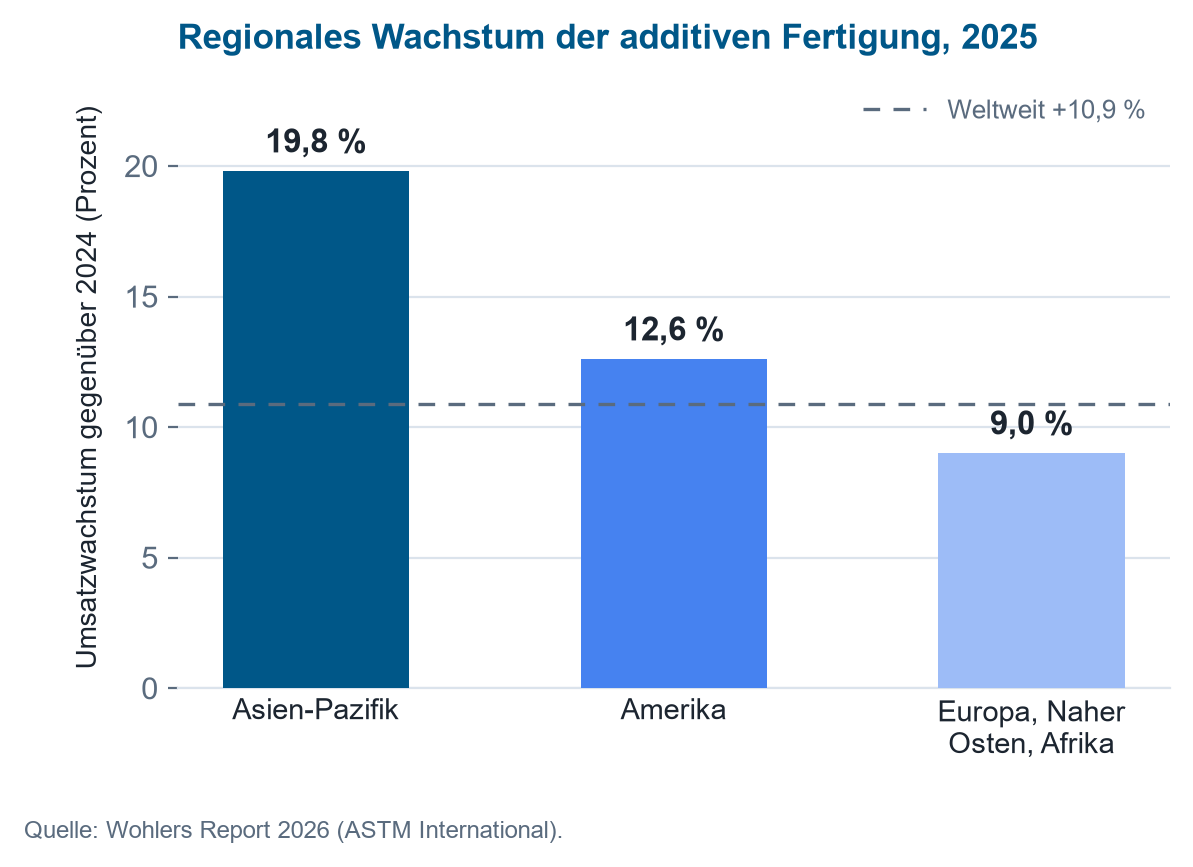
Birçok alan, eklemeli üretimde hassas UV ölçümünün neden giderek daha fazla önem kazandığını özellikle açık biçimde göstermektedir: tekne fotopolimerizasyonunun olgun ve yoğun şekilde düzenlenmiş uygulama alanları olan dental ve tıbbi teknoloji, bunlara çözünürlük ve hacim ölçeklerinin üst ucunda büyüme alanları olarak eşlik eden mikro ve hassas üretim ile endüstriyel fotopolimerizasyon. Bu dört alanın tümü aynı temel gereksinimi paylaşır: parçaların boyutsal doğruluğu, mukavemeti ve düzenleyici onayı için ön koşul olarak tekrarlanabilir irradyans, doz ve homojenlik.
Dişçilikte 3D baskı
Dişçilikte 3D baskı için küresel pazarın 2026 için tanımlamaya bağlı olarak 4,3 ila 6,3 milyar ABD doları büyüklüğünde olacağı ve yıllık büyüme oranlarının %16 ila %25 arasında gerçekleşeceği tahmin edilmektedir (dental 3D printing market report, Mordor Intelligence; dental 3D printing forecast, Precedence Research). Küvet fotopolimerizasyonu bu alanda açık bir üstünlüğe sahiptir: SLA hacimce yaklaşık %34'lük bir paya sahiptir, DLP yıllık %17,7 ile en hızlı büyüyen yöntemdir ve fotopolimer reçineler aligner, kron, köprü ve cerrahi kılavuzlarda kullanılan malzemenin %60'ından fazlasını oluşturmaktadır (US dental 3D printing market report, Mordor Intelligence). Işıkla sertleştirme üniteleri zaten en büyük ekipman segmentini oluşturmaktadır (curing equipment market report, Market Report Analytics) – bu da 385 ve 405 nm'de irradyans ve dozu, uyum ve biyouyumluluk açısından doğrudan bir etken haline getirmektedir.
Tıbbi teknoloji
Tıbbi cihazlar için eklemeli imalat, 2025 yılında 4,6 milyar ABD doları seviyesinden 2035 yılına kadar tahmini 23,9 milyar ABD dolarına yükselerek büyümektedir; bu da yılda %17,9'luk bir artış anlamına gelmektedir. Aynı dönemde daha geniş kapsamlı sağlık hizmetleri eklemeli imalat pazarının 13,3 milyar ABD dolarından yaklaşık 82,3 milyar ABD dolarına yükselmesi beklenmektedir (tıbbi cihaz tahmini, Precedence Research; sağlık hizmetleri tahmini, Precedence Research). SLA, %29,5'lik teknoloji payı ile öne çıkmakta olup, hastaya özel implantlar %43,8 ile en büyük tekil segmenti oluşturmaktadır (teknoloji payları, IMARC Group). Aralarında ISO 10993 serisinin de bulunduğu sıkı onay ve biyouyumluluk gereksinimleri, izlenebilir ve tekrarlanabilir bir UV son kürleme sürecini gerektirir: belirli bir süre değil, spektrum, irradyans ve homojenlik üzerinden kanıtlanan belgelenmiş bir doz.
Mikro ve hassas üretim
İki fotonlu polimerizasyon minyaturizasyonu ileriye taşımaktadır: yakın kızılötesindeki femtosaniye lazerler, genellikle 780 nm civarında, 100 nm'ye kadar çözünürlüğe sahip mikro yapılar üretmektedir (iki fotonlu polimerizasyon derlemesi) – mikro-optik, fotonik ve biyomedikal iskeleler için kendi başına büyüyen bir pazar (iki fotonlu polimerizasyon pazarı raporu, Research and Markets). Bununla eş zamanlı olarak, endüstriyel fotopolimerizasyon, elektronik, sensör teknolojisi ve hassas mekanikte prototiplemeden fonksiyonel son kullanım parçalarının seri üretimine geçmektedir (Grand View Research). Bu durum UV-A'nın ötesindeki bir aralığı gündeme getirmektedir: iki fotonlu polimerizasyon için yakın kızılötesinde kalibrasyon ve endüstriyel seri üretimde homojenlik ile tekrarlanabilirlik açısından daha sıkı toleranslar.
Süreçler ve UV ölçüm ihtiyaçları
Pazar, özelleşmiş UV tabanlı süreçlere doğru yönelmektedir. SLA, DLP ve maske tabanlı LCD veya MSLA sistemleri gibi fotopolimer süreçlerinde ve ayrıca UV son kürlemede, ışınlamanın hassas karakterizasyonu ve tekrarlanabilir kontrolü süreç kalitesini, malzeme davranışını ve parça özelliklerini belirler.
Yerleşik uygulamaların yanı sıra iki fotonlu polimerizasyon, hacimsel eklemeli imalat ve biyobaskı gibi araştırma alanları da önem kazanmaktadır. Bunların her biri ölçülecek spektrum, irradyans, doz ve homojenlik açısından kendine özgü gereksinimler ortaya koymaktadır; aşağıdaki genel bakış bunları segmentlere göre sınıflandırmaktadır.
| Pazar segmenti | UV ölçüm ihtiyacı |
|---|---|
| SLA | Spektrum, irradyans, doz |
| DLP | Projeksiyon, homojenlik, doz |
| LCD ve MSLA | UV LED çıkışı, doz, yaşlanma |
| UV son kürleme | Doz, homojenlik |
| İki fotonlu polimerizasyon | Spektral karakterizasyon |
| Hacimsel eklemeli imalat | Spektrum, doz dağılımı, fotokimya |
| Biyobaskı ve hidrojel baskı | Fotopolimerizasyon, malzeme uyumluluğu |
| Seramik eklemeli imalat | Fotopolimer tabanlı süreç kontrolü |
| Dental 3D baskı | Tekrarlanabilir ışınlama ve son kürleme |
| Medikal teknoloji | Süreç validasyonu ve tekrarlanabilirlik |
| Elektronik ve mikro üretim | Yüksek hassasiyetli fotopolimerizasyon |
| Araştırma ve geliştirme | Spektrometri ve süreç geliştirme |
Optik radyasyon süreçte nerede etkilidir
Optik radyasyon iki noktada etkili olur. Baskı sırasında reçinenin hangi bölgelerinin polimerleşeceğine karar verir; çözünürlük, kenar keskinliği ve reaksiyonun alttaki katmana ne kadar derinlemesine ulaştığı burada önem taşır. Baskıdan sonra ise ek ışınlama, geride kalan reaktif grupları dönüştürür.
Bu iki görev, ölçüme farklı gereksinimler getirir. Bir projeksiyon sisteminde soru, görüntü düzlemi boyunca uzaysal homojenlik ile ilgilidir. Bir son kürleme kabininde ise soru, karmaşık bir parça yüzeyinin her yönden yeterli doz alıp almadığıdır. Tek bir ölçüm bu iki soruyu birlikte yanıtlayamaz.
Işınlamanın nüfuz derinliğini ne sınırlar
Bir reçinenin ışınlanması, optik nüfuz derinliği ile reaksiyon difüzyonunun etkileşimidir. Absorbanlar ve fotobaşlatıcı, polimerizasyonun derinliğe doğru kontrolsüz ilerlememesi için ayarlanır – aksi halde ince detaylar konturlarını kaybeder. Aynı zamanda reaksiyon ilerledikçe reçinenin optik özelliklerini de değiştirir.
İnce bir test numunesi üzerinde kaydedilen bir ışınlama eğrisi bu nedenle karmaşık geometriler veya farklı bir reçine partisi için otomatik olarak geçerli değildir. Süreç pencereleri buna göre yalnızca saniye cinsinden değil, spektrum, irradyans ve doz üzerinden tanımlanmalıdır – bu büyüklükler makineler arasında ve zaman içinde karşılaştırılabilir.
Uygulamalı örnek: dozu iki katına çıkarmak ne kadar derinlik kazandırır?
Bir reçinenin kürlenme derinliği Jacobs çalışma eğrisini izler: Cd = Dp · ln(E / Ec). Burada Dp reçinenin optik penetrasyon derinliği, Ec polimerizasyonun başladığı kritik enerji ve E uygulanan dozdur. Her iki reçine parametresi de parti bazında değişir ve söz konusu malzeme üzerinde belirlenmelidir – bu örnek için Dp = 0,15 mm ve Ec = 10 mJ/cm² kabul edelim.
25 mJ/cm² dozda kürlenme derinliği 0,15 mm · ln(2,5) = 0,137 mm'ye ulaşır, yani 137 µm. 50 µm katman kalınlığında reaksiyon böylece daha önce basılmış katmanın 87 µm içine kadar ilerler – bu aşırı kürlenme kasıtlıdır ve katmanları birbirine bağlar.
Dozu 50 mJ/cm²'ye çıkarmak kürlenme derinliğini 0,15 mm · ln(5) = 0,241 mm'ye yükseltir. Bu 104 µm daha fazla anlamına gelir, tekrar 137 µm değil: logaritma kazancı azaltır. Buna karşılık aşırı kürlenme 87 µm'den 191 µm'ye yükselir, yani iki katından fazla artar. İşte bu nedenle akla gelen çözüm – yetersiz pozlanan bölgeleri daha fazla dozla kurtarmak – başarısız olur: derinlikte kazanç azdır, ince konturlarda ise kenar netliği kaybedilir.
Aynı ilişki son kürlenmeyi de yönetir, ancak ters işaretle: burada mesele kontur değil, dozun çekirdeğe ulaşıp ulaşmadığıdır. UV son kürlenmesinin stereolitografi parçalarına ne kadar derine işlediği ve çapraz bağlanmanın kesit boyunca ne zaman homojen hale geldiği Schlotthauer ve arkadaşları tarafından ölçülmüştür – ilgili makale aşağıdaki yayınlar bölümünde listelenmiştir.
Hesaplama tamamen tarayıcınızda çalışır — hiçbir veri iletilmez.
Hangi özellikler yalnızca sonradan kürleme sırasında ortaya çıkar?
Sonradan kürleme kozmetik bir işlem değildir. Dönüşüm derecesini ve bununla birlikte camsı geçişi, elastik modülü, mukavemeti, boyutsal kararlılığı ve kimyasal direnci artırır. Buna karşılık, aşırı doz veya uygun olmayan bir dalga boyu bozulmayı başlatabilir – UV yaşlanması'nda kasıtlı olarak incelenen aynı süreç burada kazara meydana gelir.
Kritik nokta homojenliktir. Alttan kesikler, çentikler veya aşağı bakan yüzeylere sahip bir parçada her alan aynı dozu almaz; serbestçe ışınlanan bölgeler tam olarak kürlenirken gölgeli bölgeler geride kalabilir. Bu nedenle deneysel seriler ve kalite kontrolü için, sadece ortalamanın ne kadar yüksek olduğunu değil, kullanılabilir alan boyunca maksimum, minimum ve ortalama değerlerin birbirinden ne kadar ayrıldığını sormaya değer. Bir optik simülasyon, tasarım aşamasında çalışma mesafesinin ve konumun ışınım alanını nasıl şekillendirdiğini gösterebilir; onay ise hâlâ gerçek düzenekte yapılan bir ölçüme dayanır.

Baskı ve son kürleme için hangi ölçüm ekipmanı uygundur?
Yazıcıların, son kürleme ünitelerinin ve LED modüllerinin karakterizasyonu spektral bir ölçümden fayda görür: nominal olarak aynı dalga boyuna sahip iki cihaz, tepe konumu, bant genişliği ve ikincil emisyon açısından farklılık gösterebilir – ve bir reçinenin dar bir fotokimyasal işlem penceresi olduğu anda bu durum önem kazanır. İnce yapılı UVpad, üst boşluğu az olan yapı haznelerine sığar; daha geniş bir spektral aralık gerektiğinde SR900 200 ila 1100 nm'yi kapsar.
Kurulmuş bir son kürleme üzerinde devam eden kontroller için RMD Pro gibi uygun bir sensörle birlikte bir radyometre yeterlidir – seçim UV sensörlerinin seçimi altında açıklanmıştır. Tekrarlanabilir laboratuvar koşulları ışınlama kabinlerinden elde edilir; UV-MAT gibi bir doz kontrolörü, son kürlemeyi belirli bir süre sonunda değil, hedef dozda sonlandırır. Böylece lamba çıkışı çalışma saatleriyle azalsa da maruziyet sabit kalır.
Hangi ölçüm bana gerekli?
Vesile yöntemi belirler. Aşağıdaki genel bakış, baskı ve son kürlemeden gelen tipik soruları bunlara cevap veren büyüklüğe – ve bu büyüklüğü sağlayan ekipmana – atamaktadır.
| Vesile | Ne ölçülmeli | Uygun ekipman |
|---|---|---|
| Işınlama süresi değişmediği halde baskı sonuçları değişiyor | Irradyans ve spektrum | Spektroradyometre |
| Bir UV LED çıkış gücünü kaybediyor | Irradyans ve doz | UV radyometre |
| Son kürleme tekrarlanabilir değil | Doz | Doz izleme özellikli radyometre |
| Bir parça bir tarafında daha kuvvetli kürleniyor | Kullanılabilir alan boyunca homojenlik | Birden fazla noktada alan ölçümü |
| Yeni bir reçine kullanıma alınıyor | Spektrum ve doz | Spektroradyometre |
| Farklı yazıcılar farklı sonuçlar veriyor | Karşılaştırmalı spektral ölçüm | Spektroradyometre |
| Bir UV kaynağı yaşlanıyor | Zaman içinde irradyans | Veri kaydı özellikli radyometre |
| Süreç otomatikleştirilecek | Kapatma kriteri olarak doz sınırı | Proses kontrolü özellikli radyometre |
Bu atama kasıtlı olarak kabaca yapılmıştır: dalga boyu, yapı alanı yüksekliği veya ortam sıcaklığı kritik hale geldiğinde, hangi sensörün uygun olduğuna spesifik kurulum karar verir.
Hangi spektral aralık hangi proses adımı için önemlidir?
Katmanlı imalatta her spektral aralık aynı önemi taşımaz. Aşağıdaki genel bakış, pratik açıdan önemli olan bantları prosesteki ilgili kullanımlarına göre eşleştirmektedir.
| UV-B 280–315 nm | Baskılı parçalarda UV dayanımı kaybını test etmek için ASTM G154'e göre hızlandırılmış hava koşullandırma testi; bazı fotobaşlatıcı absorpsiyon spektrumlarının kenar bölgesi |
| UV-A ve komşu menekşe 315–410 nm | Tekne fotopolimerizasyonunun hakim proses dalga boyu: 355 nm'de SLA lazerleri, 385 ve 405 nm'de DLP ve LCD sistemleri; ayrıca UV son kürlemenin ana aralığı |
| Görünür, menekşeden maviye yaklaşık 380–460 nm | Gün ışığı sistemleri ve bazı yüksek güçlü sistemler için reçineler; projeksiyon düzleminin optik kalite kontrolü, kolorimetri ve kenar netliği testi |
| NIR (IR-A) 780–1400 nm | Yüksek çözünürlüklü mikro yapılar için 780 nm civarında femtosaniye lazerlerle iki foton polimerizasyonu; reçine ve tozların hat üzeri nem ve malzeme testi için NIR spektroskopisi |
| IR-C, orta ve uzak kızılötesi 3000 nm ila 1 mm | Seçici lazer sinterleme için 10,6 µm'de CO₂ lazerleri; son kürlemeden sonra dönüşüm derecesini ölçmek için FTIR spektroskopisi |
UV-A ana aralığı, tekne fotopolimerizasyonunun gerçek proses penceresini kapsar ve UVpad ile SR900 tarafından tam olarak yakalanır. Diğer aralıklar, hava koşullandırma testlerinden son kürlemenin FTIR ile doğrulanmasına kadar ilgili test ve uzman prosedürleri için önemlidir.
Yayınlar hangi araştırma sorularını ele alıyor?
Kullanıcıların aşağıdaki çalışmaları her iki tarafı da kapsamaktadır: eklemeli üretimle imal edilen parçaların üretimi ve sonradan işlenmesi ile bunların daha sonraki UV etkisine karşı davranışı.
Bir UV sonrası kürlemenin stereolitografi parçalarına ne kadar derinlemesine ulaştığını ve çapraz bağlanmanın kesit boyunca ne zaman homojen hale geldiğini belirlemektedir.
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
Parçanın katman katman değil, hacim içinde ışınlandığı hacimsel eklemeli üretim için bir hidrojel platformu geliştirmektedir.
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
Işığa dayalı üretimi seramiklere taşımakta ve medikal implant uygulamaları için kademeli malzemeler üretmektedir.
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
Baskı yapılabilir epoksi vitrimerleri, bu tür ağların üretimden sonra hâlâ yeniden şekillendirilip şekillendirilemeyeceği sorusuyla birleştirmektedir.
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
UV'yi bir araç olarak değil bir yük olarak ele almaktadır: ışınlama altında baskılı parçalardaki mukavemet kaybı.
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
İki fotonlu bir fotorezist üzerinde, ışınlamanın yalnızca şekli değil, tamamlanan malzemenin kırılma indisini de belirlediğini göstermektedir.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
Eklemeli üretim ve malzeme tasarımı konu alanında şu anda sekiz makale bulunmaktadır; tam genel bakış konuya göre müşteri yayınları altında mevcuttur.
Yayın bulucu, bildiğimiz tüm eklemeli üretim yayınlarını listelemektedir – cihaza, alana ve anahtar kelimeye göre aranabilir.
Teknik arka plan ve ileri okuma
Terimler ve süreçler. Eklemeli imalatın terminolojisi ISO/ASTM 52900:2021'de tanımlanmıştır; burada ele alınan süreçler kap fotopolimerizasyonu kapsamına girer. Işınlama derinliğinin fiziksel modeli Jacobs çalışma eğrisidir (P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992); bu eğriden bir reçinenin kürleme derinliği, kritik enerjisi ve optik nüfuz derinliği belirlenebilir.
Test ve onay. Tıbbi cihazlar için biyolojik değerlendirmeye ilişkin ISO 10993 serisi geçerlidir; çerçeve bölümü olan ISO 10993-1:2018'e göre, belirlenmiş bir sürenin yerini belgelenmiş bir dozun almasının nedeni budur. Basılı parçaların sonraki radyasyon maruziyeti altındaki davranışı, ASTM G154-23'e göre simüle edilmiş hava koşullandırmasında test edilir; temel bilgiler Plastiklerde UV yaşlanması ve renk haslığı başlığı altında ele alınmıştır.
Büyüklükler ve kalibrasyon zinciri. Irradyans, ışınım maruziyeti (doz) ve bunların birimleri radyometrik büyüklükler genel bakışında açıklanmıştır. Geniş bantlı ağırlıklandırmaya sahip bir sensörün dar bantlı bir UV LED'de neden sistematik olarak sapma gösterdiği spektral uyumsuzluk makalesinde açıklanmaktadır; UV radyometrelerinin karakterizasyonu CIE 220:2016'da ele alınmakta olup, bir kaynağın spektral irradyansı CIE 250:2022'ye göre ölçülür. Kullanılan sensörlerin ulusal standartlara izlenebilirliği, DIN EN ISO/IEC 17025:2018-03'e göre akredite olan kalibrasyon laboratuvarı tarafından sağlanmaktadır. İlgili UV çerçevelerine genel bir bakış UV alanındaki yönergeler, normlar ve standartlar başlığı altında verilmiştir.
Katmanlı imalatta UV ölçümü hakkında SSS
SLA, DLP ve LCD hangi dalga boylarını kullanır?
SLA sistemleri çoğunlukla 355 nm'de lazerlerle, DLP ve LCD veya MSLA sistemleri ise 385 ve 405 nm'de UV LED'lerle çalışır. Bu nedenle kap fotopolimerizasyonunun gerçek proses penceresi UV-A ve buna bitişik menekşe rengi arasında, 355 ila 405 nm arasında yer alır; son kürleme de aynı aralıkta çalışır. Gün ışığı sistemleri için reçineler 460 nm civarındaki menekşe-mavi aralığa kadar uzanırken, iki fotonlu polimerizasyon yakın kızılötesindeki 780 nm civarında femtosaniye lazerlerle çalışır.
Sabit bir son kürleme süresi neden diğer durumlara aktarılamaz?
Çünkü belirli bir süre, kaynak, mesafe, sıcaklık ve parça geometrisi aynı kaldığı sürece aynı dozu ifade eder. Kaynağın çıkış gücü kullanım ömrü boyunca düşerse, uygulanan doz aynı sürede azalır - dönüşüm derecesi de bununla birlikte düşer, ancak cihazda hiçbir şey görünmez. Bu adım, sürenin sona ermesiyle değil, hedef doza ulaşılmasıyla son kürlemenin sonlandırılmasıyla tekrarlanabilir hale gelir.
Işınlama reçineye ne kadar derinlikte ulaşır?
Bu, Jacobs çalışma eğrisini takip eder ve dolayısıyla dozla logaritmik olarak artar: iki katı doz, iki katı kürleme derinliği vermez. Önemli olan reçinenin optik penetrasyon derinliği ve kritik enerjisidir ve her ikisi de parti'ye bağlıdır. Bu nedenle ince bir numune üzerinde alınan bir çalışma eğrisi, karmaşık geometriler veya farklı bir reçine partisi için otomatik olarak geçerli değildir. Yukarıdaki uygulama örneği, bu süreçte aşırı kürlemenin ne kadar keskin bir şekilde arttığını göstermektedir.
Bir son kürleme kabininin homojenliği nasıl doğrulanır?
Kullanılabilir alan boyunca birden fazla ölçüm noktası üzerinden - ve değerlendirme sadece ortalamayı değil, maksimum, minimum ve ortalamayı kapsar. Sadece en iyi ve en kötü nokta arasındaki fark, alt kesimleri veya arka yüzleri olan bir parçanın her tarafta yeterli doz alıp almadığını söyler. Optik simülasyon, tasarım sırasında mesafenin ve konumun ışınım alanını nasıl etkilediğini gösterebilir; onay ise gerçek düzenek üzerinde yapılan bir ölçüm olarak kalır.
3D baskıda son kürleme ne kadar sürer?
Süre, reçinenin hedef dozunun kabindeki irradyansa bölünmesinden elde edilir. 8 mW/cm²'lik bir UVA kabininde 10 J/cm²'lik bir doz yaklaşık 21 dakika sürerken, 800 mW/cm²'lik bir UV-LED kabininde bu süre sadece 12,5 saniyedir; orada 1 J/cm² 1,25 saniye sonra sağlanır. Böylece son kürleme dakikalardan saniye aralığına taşınır - ve belirsizlik de bununla birlikte hareket eder: süre ne kadar kısaysa, anahtarlama gecikmesi, kaynağın çalışmaya başlama davranışı ve parçanın konumlandırılması gerçekte verilen dozu o kadar çok etkiler. Bu nedenle güvenilir proses büyüklüğü zaman değil dozdur ve ışınlama, kalibre edilmiş bir sensörle ölçülen hedef doza ulaşıldığında sona erer. Son kürleme süreleri için üretici tarafından verilen değerler yalnızca birlikte belirtilen kaynak ve mesafe için geçerlidir.
İlgili uygulama alanları
Bir parçayı ışıkla oluşturmak, birkaç komşu alanla aynı fiziği paylaşır: UV kürleme ve fotopolimerizasyon, katman yığınları yerine kaplamalar için aynı çapraz bağlanma reaksiyonunu tanımlar, optik ve hassas bileşenler, hibrit polimerlerden optik elemanların mürekkep püskürtmeli baskısını kapsar ve lazer süreçleri için geçirgenlik testinde, katmanlı üretilmiş birleştirme parçaları, yapım yönüne bağlı saçılmayla kendine özgü bir malzeme sınıfı olarak yeniden ortaya çıkar. Basılmış parçaların ışınım altında daha sonra nasıl davrandığı UV yaşlanması, renk haslığı ve fotostabilite başlığı altında ele alınmaktadır. Düzlemsel olmayan yollar ve robot flanşındaki bir UV aleti ile yerinde son kürleme, robotik başlığı altında ele alınmaktadır.
Yazar: Dr. Mark Paravia
Dr.-Ing. Mark Paravia, Ettlingen'de bulunan Opsytec Dr. Gröbel GmbH'nin genel müdürüdür ve akredite kalibrasyon laboratuvarını yönetmektedir. KIT'teki Aydınlatma Teknolojisi Enstitüsü'nde darbeli ksenon eksimer deşarjları üzerine yaptığı araştırmaların ardından, mevcut odak noktası optik ışınım ölçüm teknolojisidir. DIN Standartlar Komitesi FNL 7 "Optik Işınım"ın başkan yardımcısı ve DVGW UV Dezenfeksiyonu Proje Grubu üyesidir.
Baskı sürecinize yönelik UV ölçüm tavsiyesi
Bir proses penceresi tanımlamanız, bir sonradan kürleme kabininin homojenliğini kontrol etmeniz veya uygun bir sensör seçmeniz gerekip gerekmediği fark etmez: ekibimiz, katmanlı imalat sürecinizi ölçüm yoluyla güvence altına almanızda size destek olur. Sorunuzu bize gönderin – size bir danışmanlık görüşmesi için tarih önerisiyle geri döneceğiz.
