


Otomasyon ve Proses Entegrasyonu için UV Teknolojisi
UV proses entegrasyonu, ultraviyole ışınım kaynaklarının ve ilgili ölçüm teknolojisinin otomatikleştirilmiş üretim akışlarına gömülmesi anlamına gelir; böylece ışınım artık bir ekipman durumu olarak değil, kontrol edilen ve belgelenen bir proses değişkeni olarak yönetilir. Teknik hedef, değişken çevrim süreleri, kaynak yaşlanması ve parça geometrisi altında tekrarlanabilir bir fotokimyasal veya fotobiyolojik etki elde etmektir – kürleme, yüzey aktivasyonu, dezenfeksiyon, floresan uyarımı.
Önemli olan lamba gücü veya çalışma saatleri değil, etki noktasına fiilen ulaşan W/m² cinsinden irradyans E, bunun zaman içinde integre edilmesiyle elde edilen J/m² cinsinden ışınım maruziyeti H, kaynağın spektral dağılımı ve ölçümün zamansal çözünürlüğüdür. Buradaki temel zorluk, bu büyüklükleri devam eden proses içinde bilinen bir ölçüm belirsizliğiyle yakalamak ve kontrolöre makine tarafından okunabilir biçimde iletmektir.
Pazar ve teknoloji nasıl gelişiyor?
"Otomatik süreçlerde UV ölçümü" alanı için bağımsız, güvenilir bir pazar rakamı bulunmamaktadır. Üç komşu pazar gösterge olarak kullanılmaktadır ve bunların yöntemsel olarak birbirinden kesin şekilde ayrı tutulması gerekir; çift sayım nedeniyle bunların toplanması kabul edilemez.
UV kürleme sistemleri pazarı kapsama göre çok farklı şekilde ölçülmektedir: ekipman ve malzemeler birlikte sayıldığında 2031'e kadar %17,12 CAGR ile 6,71 milyar USD (2025), malzemeler hariç sistemler için ise 2032'ye kadar %8,3 CAGR ile 2,78 milyar USD (2025). Her iki değer de mantıklıdır - farklı şeyleri ölçmektedirler. Otomasyon sorusu açısından mutlak rakamdan daha ilgili olan, 2025'te sistemlerin zaten %46,6'sının tam otomatik olduğu ve inline veya üretime entegre sistemlerin 927,1 milyon USD hacme ulaştığı yapısal bulgudur.
2025 için endüstriyel otomasyon pazarının %9,80 CAGR ile 221,64 milyar USD ila 272,51 milyar USD arasında olduğu ve Avrupa payının %32,99 olduğu belirtilmektedir; endüstriyel algılama (sensing) ise yaklaşık 30 milyar USD ve yaklaşık %9 CAGR ile en tutarlı referans pazardır. UV sensörü pazarının kendisi gösterge olarak zar zor kullanılabilir: rakamlar 192,68 milyon USD (2024) ile 5,81 milyar USD (2025) arasında dağılmaktadır - 25'in üzerinde bir faktör, çünkü incelenen çalışmaların hiçbiri sensör çiplerinin, radyometrelerin veya ölçüm sistemlerinin sayılıp sayılmadığını tanımlamamaktadır.
Teknolojik değişim, pazar büyüklüğünden daha iyi belgelenmiştir. Merkür lambalar hâlâ gelirin yaklaşık yarısını elinde tutmaktayken (2025 için %52,42 veya %49,2), yeni sevk edilen sistemlerin %55'inden fazlası LED tabanlıdır - kurulu taban geliri ile yeni kurulum payının burada birbirinden ayrı tutulması gerekir. Düzenleyici tarafta, merkür UV kürleme lambaları için RoHS istisnası yalnızca 2027 başına kadar uzatılmıştır.
Nedensel zincir böylece takip edilmesi kolaydır: dar bantlı LED kaynaklara ve daha yüksek otomasyon derecelerine geçiş, darbeli çalışmayı, daha kısa çevrim sürelerini ve bölümlenmiş emitör dizilerini getirmekte ve böylece ölçüme yönelik talepleri artırmaktadır. Merkür lambada kullanılan geniş bantlı bir sensör, 385 nm'lik bir LED'de artık kolayca geçerli değildir ve 25 m/dk'da yeterli olan bir örnekleme hızı, 120 m/dk'da irradyans tepe değerini kaçırmaktadır.
Birincisi, kontrol, manipüle edilen değişkenden hedef değişkene kaymaktadır. Lamba gücü yerine, substrata ulaşan doz kontrol edilmektedir - seri ürünlerde 128 örnek/s (hızlı bantlar için yetersiz, aşağıdaki uygulama örneğine bakınız), 1 mW/cm² çözünürlük ve %10 ± 50 mJ/cm² hedef değerle, pilot işletimde çalışma genişliği boyunca hareket ettirilen bir sensörle ve test işletiminde 250 m/dk'ya kadar.
İkincisi, UV-C LED'lerin verimi sıçramalı şekilde artmaktadır: PTB tarafından doğrulanan, 265 nm'de %10,2 duvar-fiş verimi ile 200 mW, önceki modelin %5,3'üne kıyasla. Bu, merkür lambalara kıyasla ekonomik eşiği kaydırırken, 222 nm'deki far-UVC yaklaşık %1'de kalmaktadır.
Üçüncüsü, saha cihazlarının kendini tanımlaması beklenti haline gelmektedir - IO-Link, OPC UA FX ve Asset Administration Shell tarafından yönlendirilmektedir. Dördüncüsü, IEC TR 63381:2025, UV emisyonunun sahada denetimi için ilk kez kılavuz sağlamakta, dengesiz şebeke voltajı, sıcaklık ve bilinmeyen yaşlanma durumundaki emitörleri ele almaktadır.
Üç terimde dikkatli olunmalıdır: UV ekipman üreticilerinde "öngörücü bakım" (predictive maintenance) ağırlıklı olarak çalışma saati sayacı ve eşik alarmı ile durum izlemesi anlamına gelmektedir; UV sistemlerinin "dijital ikizleri" şimdiye kadar simülasyon bağlantılı modeller olarak değil, bulut veri yansımaları olarak mevcuttur; ve "yapay zeka destekli kürleme" için gerçek irradyansın radyometrik izlenebilirliği belgelenmemiştir - kontrol döngüsü iş verileri ve kullanıcı geri bildirimi üzerinden kapanmaktadır.
Endüstriyel proseslerde UV ışınım nasıl ölçülür
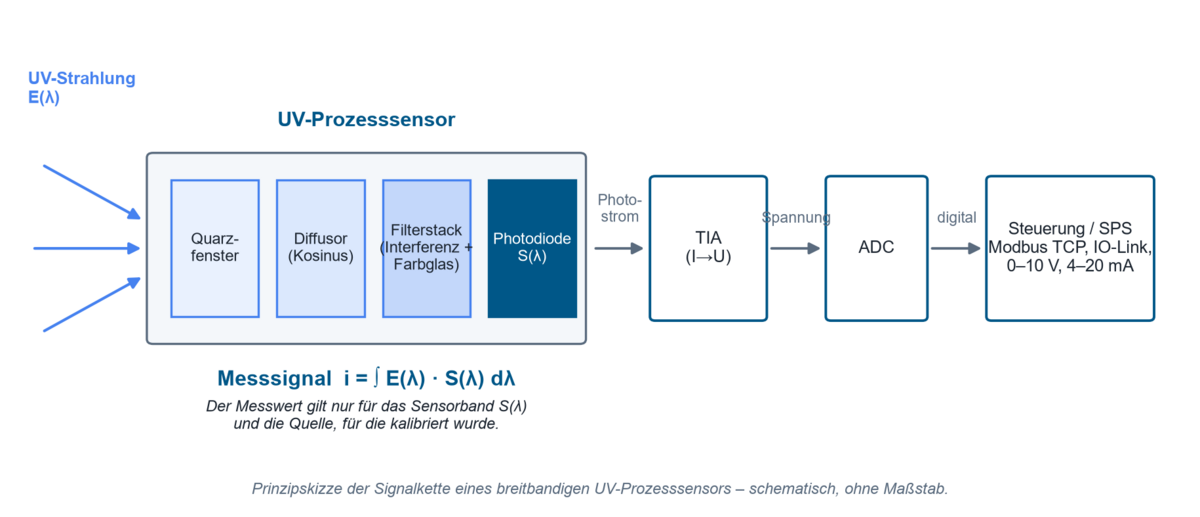
Endüstriyel UV algılama, iç fotoelektrik etkiye dayanır: yeterli enerjiye sahip fotonlar yarı iletkende yük taşıyıcı çiftleri oluşturur ve ortaya çıkan foto akım bir transempedans yükselteci tarafından gerilime dönüştürülerek dijitalleştirilir. Geniş bantlı bir proses sensörü; bir giriş penceresinden (genellikle kuvars cam, zira soda-kireç cam yaklaşık 300 nm'nin altında pratikte opaktır), kosinüs tepkisini sağlayan bir difüzörden, girişim ve renkli-cam filtrelerinden oluşan bir filtre yığınından, dedektörden ve sinyal zincirinden oluşur. Çıkış sinyali bir "UV değeri" değil,
i = ∫ E(λ) · S(λ) dλ
spektral irradyans ile sensörün gerçekleşen spektral duyarlılığı S(λ)'nin çarpımlarının integralidir. Bu nedenle her ölçüm değeri, yalnızca kalibre edildiği sensör bandı ve kaynakla birlikte geçerlidir. UV sensörlerinin nasıl yapılandırıldığı ve spektral duyarlılıklarını nelerin belirlediği UV Sensörleri Nasıl Çalışır sayfasında ayrıntılı olarak gösterilmektedir.
Hangi teknolojiler kullanılıyor?
Dedektör tarafında dört ilke birbiriyle yarışmaktadır. Silikon fotodiyotlar standarttır ve UV seçiciliği için bir filtre yığınına gerek duyar; silikon karbür, görünür ışığa doğal olarak duyarsız olduğu için UV-C'de giderek daha fazla yaygınlaşmaktadır. AlGaN dedektörler ayarlanabilir bant kenarları sunar, ancak süreç koşulları altında önemli ölçüde daha fazla bozulur. Spektroradyometreler dalga boyu dağılımını çözümler ve spektral uyumsuzluktan kaçınır, ancak daha yavaş ve daha karmaşıktır.
| Teknoloji | Özellikler | Avantajlar | Sınırlamalar | Tipik uygulama |
|---|---|---|---|---|
| Filtre yığınlı Si fotodiyot | geniş bantlı, bant konumu girişim ve renkli cam filtrelerle belirlenir | yüksek duyarlılık, doğrusal, düşük maliyetli, µs zaman sabiti | filtreye bağlıdır; UV için optimize edilmemiş tipler 200 nm'de duyarlılıklarının neredeyse tamamını kaybeder, UV için optimize edilmiş olanlarda bu kayıp %5–6'dan azdır | kürleme ve baskıda UV-A/UV-B'nin hat içi (inline) izlenmesi |
| SiC fotodiyot | doğal olarak görünür ışığa duyarsız, geniş bant aralığı | 60 mW/cm² ve 80 °C'de 90 h boyunca ölçülebilir bozulma olmadan; 350 °C'de ilk 120 h'de sadece −%12, bundan sonra kararlı | daha düşük duyarlılık; taban çizgisi öncesinde 120 h'lik alıştırma (burn-in) gerekir | UV-C dezenfeksiyonu, sıcak kürleme tünelleri |
| AlGaN fotodiyot | bant kenarı Al içeriği üzerinden ayarlanabilir | ek bir filtre yığını olmadan spektral olarak seçici | aynı testte 60 mW/cm² ve 80 °C'de 90 h sonra duyarlılıkta yaklaşık −%85 kayıp, bu nedenle yüksek UV ve sıcaklık yükü altında sınırlıdır | ılımlı sıcaklık ve doz yükünde tanımlı bant kenarına sahip dar bantlı özel çözümler |
| Spektroradyometre | 200–1100 nm dalga boyu çözümlemeli ölçüm | spektral uyumsuzluktan kaçınır, CIE 220:2016'ya göre uyumsuzluk düzeltmesi sağlar | daha yavaş, daha maliyetli, nadiren hat içi (inline) kullanıma uygun | referans ölçüm, sensör ayarı, kaynak karakterizasyonu |
Kaynak tarafında, orta basınçlı merkür lambaları (geniş bantlı UV-C'den UV-A'ya, 400 W ila 24 kW) ve düşük basınçlı lambalar (yaklaşık 254 nm, UV verimi yaklaşık %40'a kadar), 365, 385, 395 ve 405 nm'deki dar bantlı UV LED'lerle karşı karşıya gelir. Kaynak seçimi, sensöre yönelik gereksinimleri doğrudan belirler: emisyon spektrumu ne kadar dar olursa, geniş bantlı bir sensör uyumsuzluğa o kadar hassas tepki verir.
Hangi proses değişkenleri belirleyicidir?
İrradyans E (W/m²), etki noktasındaki anlık güç yoğunluğudur ve bir fotoreaksiyonun başlayıp başlamayacağını belirler – serbest radikal polimerizasyonunda minimum irradyans bir eşik koşuludur.
Işınım Maruziyeti H (J/m², endüstriyel dilde "doz"), zaman integrali H = ∫ E(t) dt'dir ve elde edilen dönüşüm derecesini belirler. Dönüştürme için: 10 W/m², 1 mW/cm²'ye karşılık gelir. Bu nedenle bir proses penceresi her zaman iki boyutta belirtilmelidir – Emin/Emax ve Hmin/Hmax ile.
Spektral Dağılım: Etki dalga boyuna bağlı olduğundan ve sensör spektral olarak ağırlıklandırma yaptığından, belirtilen bir spektral bant olmadan yapılan bir ölçüm yorumlanamaz.
Örnekleme Hızı ve İntegrasyon Süresi: Metrolojik açıdan doz, ayrık örneklerin toplamı olarak ortaya çıkar; kalitesi doğrudan örnekleme hızının bir fonksiyonudur.
Geometri ve Mesafe: Ters kare yasası, nokta kaynak gibi davranan kaynaklar için yalnızca yaklaşık olarak geçerlidir; genel bir kural olarak r ≥ 10 · d koşuluna uyulmalıdır, burada d yayan alanın en büyük boyutudur. Daha küçük mesafelerde yapılan ölçümler geçerlidir, ancak 1/r² üzerinden dönüştürülmemelidir.
Sıcaklık her iki yönde de etkilidir: UV-C LED'ler, ışınım gücünün sıcaklık katsayılarını −%0,8/K ile +%0,4/K arasında gösterir ve eklem sıcaklığındaki her 10 °C'lik artış için L70 ömrü yarıya iner.
Süreci ne sınırlar veya hatalara ne yol açar?
En yaygın yanılgı, elektriksel gücü optik dozla eşitlemektir. Güç tüketimi ile parça üzerindeki etki arasında dönüşüm verimi, kaynak yaşlanması, reflektör kirlenmesi, pencere geçirgenliği, mesafe ve gelme açısı bulunur. Örneğin, bazı UV-C LED tiplerinin arızalı olmadan yaklaşık ilk 100 çalışma saati içinde başlangıç değerlerinin %50 ila %70'ine düştüğü, iyi bileşenlerin ise 1.000 h sonra hâlâ %90 ila %95 sağladığı belgelenmiştir – bu nedenle referans değer yalnızca 100–200 h'lik bir alıştırma (run-in) süresinden sonra ölçülmelidir.
Yalnızca bir süre belirtmek de yeterli değildir. H = E · t formülü, zamanla sabit bir irradyans varsayar – bu koşul, yaşlanan lambalarda, PWM ile karartmada ve hareketli substratlarda karşılanmaz.
Üçüncü tipik yanlış anlama, ölçüm konumuyla ilgilidir. Süreç konumunun yanında yapılan bir ölçüm, ne parça tarafından oluşan gölgelenmeyi ne de gerçek yapıştırma hattı (bondline) geometrisini yakalar. Buna karşılık, ışın yolunun içine yerleştirilen bir ölçüm çubuğu sürece müdahale eder: 13 mm'de %4,83 enerji kaybı ve tepe irradyansta %13,85 düşüş ölçülmüş, 38 mm'de ise sırasıyla yalnızca %0,8 ve %2,3 ölçülmüştür.
Son olarak, ölçüm cihazının kendisinin yaşlanması genellikle hafife alınır. Solarizasyon camların renk değiştirmesine yol açar, fotokararma renkli cam filtrelerin geçirgenliğini spektrum boyunca eşit şekilde düşürür ve hidrokarbonlar UV altında optik yüzeylerde polimerleşir; 253,7 nm'de sadece 8 h ve yalnızca 10,5 µW/cm²'lik bir maruziyet, bir Si fotodiyodun karanlık akımını %10,2 artırmıştır. Bu nedenle, periyodik referans kontrolleri olmadan sürekli monte edilmiş bir sensör, belgelenen süreç penceresini kaçınılmaz olarak kaydırır.
Malzeme, spektrum ve geometri nasıl etkileşir?
Spektral uyumsuzluk, dar bantlı kaynaklarda ölçüm belirsizliğine tek başına en büyük katkıyı sağlayan etken olabilir. UV LED'ler üzerinde dört yeni kalibre edilmiş radyometreyle yapılan karşılaştırma ölçümleri, spektral olarak uyumlu bir cihazla yaklaşık ±%5 sonuç verirken, uygun olmayan bir bantta %9 ila %91 arasında sapmalara yol açmıştır – özellikle 385 nm'de %65'lik bir düşük tahmin ve 405 nm'de %40'ın üzerinde bir yüksek tahmin söz konusudur. Sektör literatürü, 375 nm merkezli bir UV-A sensörünün 395 nm'lik bir sistemde yaklaşık %75'lik bir düşük tahmine yol açtığını belirtmektedir. Geniş bantlı kaynaklar için CIE 220:2016, aynı sorunu uyumsuzluk faktörleri üzerinden ifade etmektedir: CIE referans spektrumları arasında %1,5'lik bir sapma söz konusuyken, alçak basınçlı cıva için 1,377 ve orta basınçlı cıva için 1,360 faktörü geçerlidir.
Normatif bant, sensör bandı, üretici bandı
Bant sınırlarının kendisi net değildir. CIE, UV-A'yı 315–400 nm olarak tanımlar ve UV ile görünür ışınım arasında kesin bir sınırın tanımlanamayacağını açıkça belirtir. Buna karşılık ISO 20473:2007, UV-A'yı 315–380 nm ile sınırlar ve bir dipnotta 400 nm'lik farklı sınıra kendisi atıfta bulunur. Güneş koruyucu standartları, UV-A/UV-B sınırını 315 nm yerine 320 nm olarak belirler. Aynı “UVA” etiketi dolayısıyla 315–400, 315–380, 320–400, 320–390 nm veya – %10 noktaları üzerinden tanımlandığında – 309–367 nm anlamına gelebilir.
405 nm'deki özel durum pratik sonucu göstermektedir: bu dalga boyu normatif olarak görünür mor aralığında yer alır, endüstriyel olarak ise UV kürleme dalga boyu olarak ele alınır. ISO 3059, penetrant testinde kullanılan UV-A ölçüm cihazları için 405 nm'de göreceli tepkinin %2'nin altında olmasını bile şart koşar – aynı dalga boyu kürlemede yararlı ışınım, tahribatsız muayenede ise saçılan ışınımdır. UVA+ (330–455 nm) veya UVBB (230–400 nm) gibi üretici bantları kasıtlı olarak sürece uyarlanmıştır ve açıkça normatif değildir. Spektral aralıklara ve bunların normatif sınırlarına genel bir bakış, UV'de yönergeler, normlar ve standartlar sayfasında verilmiştir.
Foton enerjisi, doz integrali ve karşılıklılık
Bir UV kaynağının etkinliği, tek bir fotonun enerjisiyle başlar:
EPh = h · c / λ
burada h = Planck sabiti, c = ışık hızı ve λ = dalga boyudur.
365 nm'de bu yaklaşık 3,4 eV'ye, 254 nm'de ise yaklaşık 4,9 eV'ye karşılık gelir. Sadece bir fotobaşlatıcının aktivasyon eşiğinin üzerindeki veya DNA'nın absorpsiyon bandının üzerindeki fotonlar istenen reaksiyonu tetikler – bu nedenle farklı bir dalga boyundaki aynı irradyans tamamen farklı proses sonuçları verir. Aynı enerji ölçeği, fotoiyonizasyon dedektörlerinin neden vakum UV'de 8,4 ila 10,6 eV'de çalışması gerektiğini açıklar.
İkinci temel eşitlik doz integralidir: H = ∫ E(t) dt. Yaygın olarak kullanılan H = E · t basitleştirmesi Bunsen-Roscoe karşılıklılık ilkesine karşılık gelir: yoğunluk ve süre arasında nasıl bölüştürülürse bölüştürülsün, aynı dozun aynı etkiyi üretmesi beklenir. Ön koşullar, zamanla sabit bir irradyans ve doğrusal, doygunlaşmayan bir fotoreaksiyondur. Güneş yatakları için bu özel durum, açıkça yalnızca “lamba alıştırması yapıldıktan sonra ve sabit çalışma koşulları altında” izin verilmektedir.
Model sınırları: Serbest radikal polimerizasyonunda karşılıklılık her zaman geçerli değildir, çünkü reaksiyonun başlaması minimum bir irradyansa bağlıdır ve oksijen inhibisyonu ile ısı girişi yoğunluğa bağlı olarak etki eder. Belgelenmiş bir karşılaştırma bunu sayısal olarak göstermektedir: 21 ms darbe süresi, %85 çalışma çevrim oranı ve 460 mW/cm² tepe değerine sahip 365 nm'lik bir sistem, 40 °C substrat sıcaklığında 25 s içinde 10 J/cm²'ye ulaşırken, 520 mW/cm²'de CW çalışması 14 J/cm² ve 65 °C gerektirmiştir – 220 mW/cm² CW'nin üzerinde substrat hasarı meydana gelmiştir. Burada daha az doz daha iyi sonuca yol açmıştır; sadece E · t çarpımı yanlış bir tasarımı önerecekti.
Pratik sonuç: Darbeli kaynaklarda dozun, belgelenmiş bir örnekleme hızıyla gerçek bir zaman integrali olarak kaydedilmesi gerekir ve proses kaydında CW ortalaması, tepe değeri ve doz ayrı ayrı belirtilmelidir. Aynı enerji yoğunluğunda, bir ölçüm cihazı örneklemeye bağlı olarak birbirinden oldukça farklı tepe değerleri gösterebilir – her iki değer de biçimsel olarak doğrudur, ancak farklı şekilde tanımlanmıştır.
Uygulama örneği: Bir web hattı için hangi örnekleme hızı gereklidir?
Varsayımlar: Web yönünde L = 25 mm pencere uzunluğuna sahip LED dizisi, web hızı v = 120 m/dk = 2 m/s. Işınlama bölgesi içinde N = 20 örnek gereklidir; beş örneğin altında tepe değer yakalama kritik kabul edilir.
Model: fs ≳ N · v / L
Hesaplama: fs ≥ 20 · 2 m/s / 0,025 m = 1.600 Hz
Sonuç ve yorum: En az yaklaşık 1.600 Hz gereklidir; hızlı LED ve dijital baskı uygulamaları için pratikte önerilen 2.048 Hz bu değerin sürekli üzerindedir. 128 Hz'lik bir cihaz, 120 m/dk'da (400 ft/dk) bir cıva lambasının tepe bölgesinde yalnızca yaklaşık 1,2 örnek, bir LED'de ise 1,6 örnek yakalar – doz değeri yine de makul görünebilirken tepe değer pratik olarak rastgele hale gelir. Tanı kuralı şudur: sabit dozda tepe değerlerin turdan tura büyük saçılımı, kararsız bir prosesin değil, yetersiz bir örnekleme hızının göstergesidir. Nyquist kriteri fs ≥ 2 · fmax burada mutlak alt sınırdır; genlik doğruluğu önemli ölçüde aşırı örnekleme gerektirir.
Endüstriyel UV sensörleri nerede kullanılır?
Elektronik ve yarı iletkenler, %29,43'lük gelir payıyla (2025) UV kürlemenin en büyük son kullanıcı segmentini oluşturur; diğer çalışmalar %32 ila %35 arasında bir oran belirtmektedir. Dar doz aralıklarına sahip konformal kaplama ve dökme (potting) bileşikleri kritik öneme sahiptir; litografide 248 nm (KrF) ve 193 nm (ArF) kullanılırken, VUV yüzey temizliğinde 172 nm kullanılır.
Otomotiv ve e-mobilite pazar araştırmalarında ayrı olarak sayısal olarak ifade edilmemektedir; pil hücresi montajı, güç elektroniği yapıştırması ve sensör modülü kapsüllemesi bu alanlar arasında sayılmaktadır.
Baskı ve ambalaj sektörü, UV kürleme gelirinin %35,25'ini oluşturmaktadır; burada 450 m/dk'ya kadar hızda çalışan hibrit baskı makineleri ve hat içi LED dizileri kullanılmaktadır – bu noktada kritik büyüklük, tüm çalışma genişliği boyunca örnekleme hızıdır. Pazar analizlerine göre, kürleme yoğunluğunun otomatik olarak yeniden ayarlanması hata oranını %20'nin üzerinde azaltmakta, süreç kontrolü raporlaması ise manuel kontrole kıyasla hataları %30'a kadar azaltmaktadır.
Tıbbi teknoloji, UV kürleme ve UV algılamanın en hızlı büyüyen son kullanıcı segmenti olarak kabul edilmektedir; bu büyümenin itici güçleri kateter ve iğne yapıştırması ile UV-C sterilizasyonudur.
UV dezenfeksiyon, en sıkı şekilde düzenlenen alandır: Almanya'da içme suyu arıtımı için 254 nm'de en az 400 J/m²'lik bir azaltma eşdeğeri akı yoğunluğu (fluence) gerekmektedir ve UV-C LED cihazları şu anda onaylı değildir.
Malzeme testi ve hava koşullarına maruz bırakma (weathering), 310 ve 340 nm'de tanımlanmış irradyans değerleriyle çalışır – bu konuda daha fazla bilgi için UV yaşlanması, renk haslığı ve fotostabilite bölümüne bakınız –, ve tahribatsız muayene (365 ± 5) nm'deki kaynaklarla ve ≤ 20 lx ortam ışığıyla gerçekleştirilir. Tüm durumlarda kritik büyüklük aynıdır: test konumundaki spektral olarak doğru ağırlıklandırılmış irradyans.
PWM çalışmasında, hareketli ışın kaynaklarında ve mevcut hatlara retrofit uygulamalarında ölçüm nasıl yapılır
PWM çalışması: Darbeli LED'lerde, entegrasyon süresi bir ortalama değerin mi yoksa rastgele bir kesitin mi ölçüldüğünü belirler. CW değeri (bir ölçüm aralığındaki tüm örneklerin ortalaması), tepe maks/min, doz (CW değerlerinin entegrasyonu) ve darbe enerjisi (darbe süresi boyunca maksimum örnekleme hızında entegrasyon) arasında ayrım yapılmalıdır. Uygulanabilir kurallar, entegrasyon süresinin PWM periyodunun tam sayı katına ayarlanması ve otomatik aralık seçiminin devre dışı bırakılmasıdır.
Hareketli ve robot güdümlü ışınlama: Üç boyutlu parçalar, ancak hareketli bir ışın kaynağı ile homojen olarak ışınlanabilir; robot güdümlü kurutma ve 600 mm/s'de sabit fokus mesafesiyle çalışan ark lambaları endüstride yerleşik hale gelmiştir. Tasarım artan ölçüde simülasyon tabanlı olarak yapılmaktadır – duvar yansıtma katsayıları ve kosinüs geliş açısı ile görüntü kaynağı yöntemi üzerinden analitik olarak veya içe aktarılan hedef geometriler üzerinde CAD tabanlı optik simülasyon aracılığıyla. Simülasyon ölçüm kampanyalarını azaltır, ancak onların yerini almaz. Hareketli parça üzerinde gerçekte uygulanan doz, curelog Base gibi hareketli bir veri kaydedici ile kaydedilir.
Üçüncü taraf ekipmanlarda retrofit: Retrofit uygulamaları, proses yakınlığı ile proses müdahalesi arasında bir denge gerektirir – bu durum, 13 mm ile 38 mm mesafe için yukarıda belirtilen kayıp değerleriyle belgelenmiştir. Kurulum alanı sınırlı mevcut ekipmanlara montaj için hat içi sensörler tasarlanmıştır. Ayrıca soğutma, cam pencere geçirgenliği, kontaminasyon yönetimi ve bakım sonrası montaj konumunun tekrarlanabilirliği de netleştirilmelidir. Ölçüm tekniği, mekanik, güvenlik ve veri toplamanın birlikte geliştirilmesi gerektiği durumlarda yol, özel makine mühendisliğinden geçer.
Hangi büyüklükler ölçülmeli veya izlenmelidir?
Uygulamalardan bir önceliklendirme ortaya çıkar. İzlenmesi gereken temel büyüklük, prosese en yakın erişilebilir konumdaki irradyanstır; bundan zaman integrali olarak doz, sensör ve kaynak sıcaklığı ile tamamlanarak elde edilir. Kaynak spektral olarak kararlıysa ve sensör tam olarak bu kaynak için kalibre edilmişse geniş bantlı bir ölçüm yeterlidir. Kaynak tipleri karıştırıldığında, LED dalga boyları değiştirildiğinde veya sensörler bir referansa karşı kontrol edildiğinde spektral bir ölçüm gerekli hale gelir. Yayıcı diziler segmentlere ayrıldığında veya parçalar üç boyutlu olduğunda çalışma genişliği boyunca uzamsal çözünürlüklü bir ölçüm gerekir.
Ölçüm noktası başına gerçekçi bir belirsizlik bütçesi; kalibrasyon, spektral uyumsuzluk, açısal hata, doğrusallık, sıcaklık ve uzun süreli sapmayı içerir. Yayınlanmış bir referans örnek, %4 spektral, %3 açısal, %3 doğrusallık, %5 kalibrasyon, %3 sıcaklık ve %12 uzun süreli sapmayı %15 toplam belirsizlikte birleştirir – uzun süreli sapma belirleyicidir. Endüstriyel UV ölçüm tekniğinin cihaz özellikleri %4,5–6,0 kalibrasyon belirsizliği (k = 2), %1'in altında doğrusallık hatası ve yılda %3'ün altında yaşlanmadır. Böyle bir ölçüm zincirinin güvenilirliğinin istatistiksel olarak nasıl gösterilebileceği UV sensörlerinin ölçüm sistemi analizinde açıklanmıştır; izlenebilirlik akredite bir kalibrasyon laboratuvarı tarafından sağlanır.
Kontrolöre bağlantı, bir okumanın kontrol edilebilir ve denetlenebilir hale gelip gelmeyeceğine karar verir. Analog arayüzler (0–10 V, 4–20 mA) ölçeklendirilmiş anlık değeri sağlar ve limit izleme için yeterlidir. Modbus TCP, kayıtları Ethernet üzerinden aktarır ve yalın, evrensel olarak mevcut bir temel arayüz olarak kalır; ancak semantik, meta veri, oturum veya güvenlik politikası bilmez. Sensör tarafında, analog çıkış sinyalli PLC sensörleri, Modbus TCP ve HTTP üzerinden JSON ile PLC.net ve RS-485, RS-232 ve USB ile PLC.D bu bağlantıları kapsar.
IO-Link, temel arayüzlerin bıraktığı boşluğu tam olarak doldurur: dört veri tipini birbirinden ayırır – yön başına 32 bayta kadar proses verisi, PortQualifier, cihaz verisi (parametreler, tanımlama, tanı) ve kirlenme veya aşırı ısınma gibi olaylar.
Saha seviyesinin üzerinde, OPC UA bilgi modelini sağlar; OPC UA FX, tanı ve LLDP modellemesiyle yayınlanmıştır. Cihazın kendisinin üreticiden bağımsız tanımlanması için IEC 63278-1:2023, Asset Administration Shell'i standartlaştırır; Digital Nameplate alt modeli, künye verilerini birlikte çalışabilir şekilde sağlar.
Bu nedenle, okumanın kendisinin ötesinde veri akışı şunları içermelidir: NAMUR NE 107'nin dört sinyaline göre cihaz durumu – arıza, fonksiyon kontrolü, spesifikasyon dışı ve bakım gerekli, son kullanma tarihi dahil kalibrasyon durumu, sensör seri numarası, örnekleme hızı ve spektral bant. Dijital kalibrasyon sertifikası, DIN EN ISO/IEC 17025:2018-03'e uygun olarak hem makine tarafından okunabilir hem de makine tarafından yorumlanabilir bir XML formatı olarak mevcuttur. Pratik sınırlama altyapıda kalmaya devam etmektedir: DACH bölgesinde şirketlerin %58'i merkezi olmayan veri işleme kullanmaktadır, ancak yalnızca %16'sı tam ölçekte.
Irradyansın UV hat içi izlenmesinden ayırt edilmesi gereken, sıvılarda absorpsiyon ve transmisyon ölçümüdür – bu, proses fotometrelerinin alanıdır.
En etkili karşı tedbir, RMD Pro gibi bir referans radyometreye karşı periyodik karşılaştırmadır. Normatif olarak tam anlamıyla tamamlanmış tek uygulama içme suyu dezenfeksiyonundan gelir: görevli sensör referansın en fazla %5 üzerinde okuyabilir, %10'a kadar bir ayar yapılmasına izin verilir, %20'nin üzerindeki kümülatif ayar toplamı sensör değişimi anlamına gelir, en geç 10.000 h veya iki yıl sonra; kontrol aralıkları ≤ 100 m³/h'de altı ayda bir ve üzerinde aylıktır. Bu mantık, düzenlenmemiş proseslere aktarılabilir. UV ölçüm cihazları için ilk ışınlamadan itibaren 12 aylık bir yeniden kalibrasyon aralığı önerilir. Denetim tarafında, ISO 9001'e göre test ekipmanı yönetimi, hatalı bir okuma tespit edildiğinde ayrıca zaten piyasaya sürülmüş ürünler üzerindeki etkinin değerlendirilmesini gerektirir – bu da sensör kimliği ve kalibrasyon geçmişi ile zaman serilerinin mevcut olmasını önkoşul olarak varsayar.
Sensör sinyalinden ölçüm büyüklüğüne: bir akım çıkışı, ölçüm aralığını doğrusal olarak eşler. Hesaplayıcı, sinyal ve ölçüm büyüklüğü arasında her iki yönde de dönüşüm yapar. Dört uç nokta da düzenlenebilir olduğundan, 0–10 V veya sınırlandırılmış bir aralık, 4–20 mA'nın yanında kullanılabilir. 4–20 mA'de, aralık başlangıcının altındaki bir sinyal sıfır okuma anlamına gelmez, hat kopukluğu anlamına gelir.
Hesaplayıcı tarayıcınızda çalışır; herhangi bir veri aktarılmaz.
Bilimsel yayınlar ne gösteriyor?
Altı çalışma, bu metnin dedektör yaşlanması, kontrol ve sensör sınıflandırmasına ilişkin temel ifadelerinin teknik dayanağını oluşturur:
- Dedektör malzemelerinin yaşlanması. Gerçekçi proses yükü altında (90 h, 60 mW/cm², 80 °C) bir SiC fotodiyot ölçülebilir hiçbir bozunma göstermezken, iki AlGaN diyot aynı testte yaklaşık −%85 duyarlılık kaybetti. Dolayısıyla sensörün malzeme seçimi, bir kalibrasyonun ne kadar süre geçerli kaldığını belirler. – Weiss, T.; Papathanasiou, K.; Krüger, S.: Aging behavior of AlGaN and SiC UV photodetectors, RadTech.
- Dalga boyuna göre çözümlenmiş dedektör bozunması. UV için optimize edilmiş Si fotodiyotlar UV'de duyarlılığının %5–6'sından daha azını kaybeder; optimize edilmemiş bileşenler 200 nm'de neredeyse tamamen işlevini yitirir; 300 nm'nin üzerinde hiçbir diyotta bozunma saptanamadı. – Quantification of UV Light-Induced Spectral Response Degradation, PMC10934760.
- UV-C LED'lerin güvenilirliği. 14 ila 15 üretim partisinden alınan bileşenlerin değerlendirmesi, 1.000 h sonrasında nominal olarak %90–95 kalan çıkış gücü verdi; R70 ömürleri 1.000 h ile 10.000 h'den fazlası arasında değişti – bu, üreticilerin genel geçer ömür beyanlarının bir ölçümün yerini tutmadığının kanıtıdır. – Onushkin ve diğerleri: J. Phys. Photonics 7:032002, 2025.
- Proses değişkeninin kontrolü. Monomer dönüşümünün FTIR tabanlı gerçek zamanlı kontrolü (2,0 s örnekleme süresi, 5,4 ± 0,8 s ölü süre), UV kaynağına uygulanan %50'lik bir güç kaybını tümüyle telafi etti – şimdiye kadar laboratuvar ölçeğinde gösterilmiştir. – Hafkamp ve diğerleri: Real-time feedback controlled monomer conversion – a new paradigm for UV curing, RadTech.
- Kalan ömür tahmini. Gama ve Wiener süreçleri, sektör standardı IESNA TM-21'den daha iyi sonuç verir; bir LSTM-RNN tahmin hatasını %29,7 oranında azaltmıştır. – Journal of Computational Design and Engineering 12(9):184, 2025.
- 405 nm'nin spektral sınıflandırması. 405 nm'deki germisidal etki, UV aralığına değil, görünür mor-mavi ışığa aittir – bu, UV ve VIS sensör bantları arasındaki metrolojik ayrımın temelidir. – Maclean ve diğerleri: J Hosp Infect, 2014.
Yayın bulucu, bilgimiz dahilindeki tüm otomasyona ilişkin yayınları listeler – cihaz, alan ve anahtar kelimeye göre aranabilir.
Müşteri yayınlarında otomatikleştirilmiş UV süreçleri
Otomatikleştirilmiş ve izlenen UV ışınlama, Opsytec müşterilerinin yayınlarında da birçok yönüyle karşımıza çıkıyor – robot kılavuzluğunda kürlemeden, darbeli kaynaklarda doz ölçümüne kadar.
Sabit odaklanma mesafesiyle üç boyutlu parçaların robot kılavuzluğunda UV ile kürlenmesini açıklıyor – yukarıda ele alınan hareketli ışınlamanın arkasındaki endüstriyel uygulama.
Schnelle und zuverlässige 3D-Lackhärtung
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. "Schnelle und zuverlässige 3D-Lackhärtung." JOT Journal für Oberflächentechnik 58.5 (2018): 20-21.
Kontrollü koşullar altında ve gerçek hastane ortamında deneysel bir UV-C robotunu değerlendiriyor – değişen geometriye sahip hareketli bir kaynak olup etkisinin radyometrik olarak kanıtlanması gerekiyor.
Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario
Casini, Beatrice, et al. "Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario." Journal of Hospital Infection (2024).
Yüksek vakumda UV ışınlamaya tabi tutulan bir silikon yapıştırıcıyı tek bir çok parametreli sensörle takip ediyor – ölçüm noktasına artık hiçbir referans radyometrenin uymadığı koşullar altında süreç izlemesi.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Baharat tozunun darbeli ışıkla dekontaminasyonunu uygulanan doz üzerinden belgeliyor – döngülü UV LED hatlarının da ürettiği türden darbeli çalışma.
Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder
Woldemariam, Henock Woldemichael, et al. "Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder." Journal of Food Process Engineering 45.2 (2022): e13948.
Tüm uygulama alanlarından diğer çalışmalar konuya göre müşteri yayınları altında listelenmiştir.
Otomasyonda UV ölçümü hakkında SSS
Lamba gücü neden bir proses değişkeni olarak yeterli değildir?
Elektriksel güç ile parça üzerindeki etki arasında dönüşüm verimliliği, kaynak yaşlanması, kirlenme, pencere geçirgenliği, mesafe ve gelme açısı yer alır. Yalnızca UV-C LED'ler bile ilk yaklaşık 100 çalışma saati içinde başlangıç değerlerinin %50–70'ine düşer. Bu nedenle kontrol edilmesi ve belgelenmesi gereken şey ekipman durumu değil, etki noktasında ölçülen irradyanstır. Elektriksel güçten elektro-optik verime ve etki noktasındaki ölçülene kadar uzanan genel türetme, radyometrik büyüklükler altında verilmiştir.
Geniş bantlı bir sensör ne zaman yeterlidir, spektral bir ölçüm ne zaman gereklidir?
Kaynak spektral olarak kararlıysa ve sensör tam olarak bu kaynak için kalibre edilmişse geniş bantlı bir sensör yeterlidir. Kaynak değişiklikleri, karışık kaynak tipleri veya dar bantlı LED'lerde sensör-kaynak kombinasyonuna bağlı olarak %9 ila %91 arasında sapmalar ortaya çıkar. Bu durumda spektral bir ölçüm veya belgelenmiş bir uyumsuzluk düzeltme faktörü gereklidir.
Hızlı bir hat hangi örnekleme hızını gerektirir?
Tasarım kuralı, ışınlama bölgesinde N ≈ 20 örnek ile fs ≳ N · v / L şeklindedir. 25 mm pencere uzunluğu ve 120 m/dk ile en az 1.600 Hz sonucu ortaya çıkar; hızlı LED ve dijital baskı uygulamaları için 2.048 Hz önerilir. 128 Hz'de tepe değer, yüksek hızlarda pratikte rastgele yakalanır.
H = E · t her zaman geçerli midir?
Hayır. Denklem, zamanla sabit bir irradyans varsayar. PWM çalışmasında, yaşlanan kaynaklarda veya hareketli alt tabakalarda dozun gerçek bir zaman integrali olarak yakalanması gerekir. Ayrıca, resiprositi polimerizasyonun doğa kanunu değildir: bir PWM prosesi 10 J/cm² ile CW çalışmanın 14 J/cm² ile elde ettiğinden daha iyi bir sonuç elde etmiştir.
405 nm UV ışınım mıdır?
Normatif olarak hayır: UV-A için CIE üst sınırı 400 nm'dir ve 405 nm literatürde görünür mor-mavi ışık olarak değerlendirilir. Buna rağmen endüstriyel olarak 405 nm, UV kürleme dalga boyları arasında sayılır. 405 nm'deki bir okuma, ancak belirtilen standart veya sensör bandıyla birlikte yorumlanabilir.
Bir proses UV sensörü ne sıklıkla ayarlanmalı veya yeniden kalibre edilmelidir?
UV ölçüm cihazları için ilk ışınlamadan itibaren 12 ay önerilir. İçme suyu dezenfeksiyonunda referans karşılaştırması altı ayda bir veya aylık olarak öngörülür, %10'a kadar ayarlamaya izin verilir ve kümülatif %20'den itibaren sensörün değiştirilmesi gerekir. Bu mantık, düzenlenmemiş proseslere de aktarılabilir.
Bir UV sensörü okumanın yanı sıra hangi verileri sağlamalıdır?
NAMUR NE 107'ye göre arıza, fonksiyon kontrolü, spesifikasyon dışı ve bakım gerekli sinyalleriyle cihaz durumu, kirlenme veya aşırı ısınma gibi tanılama olayları, seri numarası, kalibrasyon durumu, örnekleme hızı ve spektral bant. Bu meta veriler olmadan bir okuma denetlenebilir değildir.
Hangi arayüz hangi görev için uygundur?
Analog çıkışlar (0–10 V, 4–20 mA) sınır izleme için uygundur, Modbus TCP ise okumalar için sade bir Ethernet temel arayüzü olarak kullanılır. Semantik, tanımlama ve tanılama bağlamı bu şekilde taşınamaz; bunlar için IODD ile IO-Link, OPC UA bilgi modelleri veya AAS alt modelleri gereklidir.
Bir üretim sisteminde UV ışınlaması nasıl izlenebilir?
Kontrolörün değerini okuduğu, prosese en yakın erişilebilir noktada kalıcı olarak monte edilmiş bir sensör ile. İzlenen şey irradyanstır; doz bundan bir zaman integrali olarak elde edilir. Sınır izleme için 0–10 V veya 4–20 mA'lı analog sensörler yeterlidir, RS-485 veya Modbus TCP üzerinden dijital sensörler ise ayrıca kalibrasyon durumunu ve cihaz durumunu da sağlar. Çalışma saatleri veya lamba akımı bir ölçümün yerini tutmaz.
Endüstri 4.0 için hangi UV sensörleri uygundur?
Önemli olan tek başına sensör değil, okumayla birlikte neyi ilettiğidir. Analog bir çıkış, bağlam olmadan yalnızca bir sayı sağlar. Ağa bağlı üretim, seri numarası, kalibrasyon durumu, spektral bant ve NAMUR NE 107'ye göre cihaz durumunu taşıyan dijital arayüzlü sensörler gerektirir. Ethernet üzerinden Modbus TCP sade bir temeldir; semantik ve tanımlama yalnızca IODD ile IO-Link, OPC UA bilgi modelleri veya AAS alt modelleri tarafından taşınır.
UV proses kontrolü nasıl çalışır?
Sensör, etki noktasındaki irradyansı ölçer, kontrolör bunu set değeriyle karşılaştırır ve lamba gücünü, kısma değerini veya besleme hızını ayarlar. İki sınır geçerlidir: proses penceresinin, irradyans ve doz için alt ve üst sınırlarla iki boyutta belirtilmesi gerekir ve darbeli LED'lerde integrasyon süresinin PWM periyodunun tam sayı katı olması gerekir. Bu tanımlar olmadan sistem rastgele bir kesit üzerinde kontrol yapar. Kontrol hızı, ölçüm zinciri tarafından sınırlandırılır: dijital sensörler tipik olarak 20 ms içinde yeni değerler sağlar.
İlgili uygulama alanları
Bir ölçümden proses onayına giden yol, birçok alanda aynı şekilde görünür: ambalajlama ve doldurma teknolojisinde UV adımının çevrim süresi içinde bir onay kararı üretmesi gerekir, otomotiv endüstrisinde doz, robotla yönlendirilen bir yol boyunca alınan bir integraldir ve ışık ve ekran ölçümünde fotometrik testler laboratuvar örneklemesinden hat sonuna kadar ilerler. Aynı proses zinciri UV yapıştırma, dolgu ve kapsüllemede, lazer prosesleri için geçirgenlik testinde ve floresan muayenede yeniden ortaya çıkar. Aynı görevin hareketli bir yayıcı ile nasıl karşımıza çıktığı – dozun irradyans ile zamanın çarpımı olarak değil, bir yol boyunca alınan integral olarak ortaya çıktığı durum – robotik bölümünde ele alınmaktadır. Kapsamlı görünüm, UV uygulamaları genel bakışında yer almaktadır.
Yazar: Dr. Mark Paravia
Dr.-Ing. Mark Paravia, Ettlingen'de bulunan Opsytec Dr. Gröbel GmbH'nin genel müdürüdür ve akredite kalibrasyon laboratuvarının başındadır. KIT Aydınlatma Teknolojisi Enstitüsü'nde darbeli ksenon eksimer deşarjları üzerine yaptığı araştırmaların ardından, şu anki odak noktası optik ışınım ölçüm teknolojisidir. DIN Standartlar Komitesi FNL 7 "Optik Işınım"ın başkan yardımcısı ve DVGW UV Dezenfeksiyonu Proje Grubu'nun bir üyesidir.
UV Proses Entegrasyonu Konusunda Danışmanlık
Mevcut bir sistemin gösterdiği değerin gerçek yapıştırma hattındaki irradyansı mı yansıttığından, yoksa yalnızca kullanılan LED dalga boyuyla örtüşmeyen bir spektral banda sahip sensörün durumunu mu gösterdiğinden emin değil misiniz? Netleştirme, üç bilgiyle başlar: sensör bandı, örnekleme hızı ve son izlenebilir kalibrasyonun tarihi. Bu bilgiler doğrultusunda, proses pencerenizin izlenip izlenmediğini yoksa sadece bir çalışma durumunun mu gösterildiğini sizinle birlikte değerlendiriyoruz – sorunuzu bize iletiniz.
