


التصليد بالأشعة فوق البنفسجية وقياس الأشعة فوق البنفسجية في صناعة السيارات
التصليد بالأشعة فوق البنفسجية هو الربط الشبكي المُحفَّز بالضوء للمواد اللاصقة والطلاءات ومركّبات التغليف (البوتنغ) وأحبار الطباعة من خلال البلمرة الضوئية تحت تأثير الأشعة فوق البنفسجية. وفي تصنيع المركبات، تُستخدم هذه العملية لجعل الروابط اللاصقة والطلاءات والأسطح المطبوعة قادرة على تحمّل الأحمال خلال ثوانٍ إلى بضع دقائق، دون تعريض الركائز البلاستيكية أو الإلكترونية أو الزجاجية الحساسة للحرارة لإجهاد حراري. ويتمثّل الهدف التقني في تحقيق تصليد قابل للتكرار في كل نقطة من المكوّن الذي غالباً ما يكون ذا شكل ثلاثي الأبعاد. أمّا التحدّي الرئيسي فيكمن في أنّ شدة الإشعاع الساقط والجرعة الإشعاعية تتفاوتان بشدة عبر السطح المنحني أو المائل أو المظلَّل، في حين يعتمد التفاعل الضوئي الكيميائي نفسه في آن واحد على الطول الموجي والشدة وزمن التعرّض – ولذلك لا تكفي عادةً قيمة قياس واحدة لوصف العملية.
كيف تتطور عمليات الأشعة فوق البنفسجية في صناعة السيارات؟
الإطار المرجعي هو الإنتاج العالمي للمركبات نفسه: وفقاً للمنظمة الدولية لمصنّعي المركبات (OICA)، تم تصنيع 96.4 مليون مركبة حول العالم في عام 2025، بزيادة نسبتها 3.9 بالمئة مقارنة بالعام السابق؛ واستحوذت منطقة آسيا والمحيط الهادئ وحدها على نحو 59.2 مليون وحدة، أي أكثر من 61 بالمئة من الإنتاج العالمي (OICA, 2026). تحتوي كل مركبة من هذه المركبات على العديد من المكوّنات المُلصَقة أو المطلية أو المطبوعة التي تُعد عمليات المعالجة بالإشعاع تقنية مرشّحة لها – بدءاً من طلاء الهيكل وصولاً إلى لصق المستشعرات.
الأهم من الناحية التقنية هو التحوّل في مجالات التطبيق: يستبدل مصنّعو المركبات بشكل متزايد الإيبوكسي ثنائي المكوّنات بأنظمة قابلة للتصليد بالأشعة فوق البنفسجية في لصق وحدات كاميرات ADAS والأسقف البانورامية ومكوّنات حزم البطاريات، لأن زمن التثبيت يتقلّص من عدة دقائق إلى أقل من دقيقة واحدة (Mordor Intelligence, 2026). وينقسم سوق مواد اللصق المُصلَّدة بالأشعة فوق البنفسجية في قطاع التنقل إلى شريحة مصنّعي المعدات الأصلية والموردين من الطبقة الأولى، وهي شريحة كثيفة التحقق ذات دورات اعتماد طويلة، وشريحة سوق ما بعد البيع الأكثر تجزّءاً (IndexBox, n.d.). أما المحرّك الثاني فهو تنظيمي: تشديد الحدود المسموح بها للمركّبات العضوية المتطايرة (VOCs) في الطلاء يدفع عمليات الطلاء من الأنظمة القائمة على المذيبات إلى الأنظمة المُصلَّدة بالإشعاع، مما يخلق مباشرة متطلبات جديدة لمراقبة العملية وقياس الجرعة الإشعاعية.
هناك أربعة تطورات تُغيّر عمليات الأشعة فوق البنفسجية في تصنيع المركبات:
الانتقال من مصابيح الزئبق إلى LED الأشعة فوق البنفسجية: يقلّل هذا الاستبدال من استخدام الزئبق وتكوّن الأوزون، لكنه يتطلّب مطابقة أدق بين الطيف الضيق النطاق لمصابيح LED وامتصاص المُبادِر الضوئي، إضافة إلى معدات قياس محدّدة الطول الموجي مناسبة لذلك – فالمستشعرات ذات النطاق العريض المُعايَرة لمصابيح الزئبق لا تُمثّل بالضرورة الطيف الضيق لمصابيح LED بشكل صحيح. ويُظهر معيار ISO 10820 الخاص بأجهزة تشعيع LED من نوع UV-A بذروة انبعاث عند 365 nm، الصادر عام 2025، أن أعمال التوحيد القياسي تواكب الآن هذا التحوّل (ISO 10820:2025).
مواقع جديدة للّصق والتغليف الناتجة عن الكهربة: تخلق وحدات البطاريات والإلكترونيات الكهربائية والمستشعرات الإضافية في المركبات المكهربة أشكالاً هندسية جديدة للّصق والتغليف، بعضها شديد التظليل، مما يزيد الحاجة إلى تركيبات ثنائية التصليد والتحقق من الجرعة على مستوى المكوّن.
التحوّل المدفوع بالتنظيم من الأنظمة القائمة على المذيبات إلى الأنظمة المُصلَّدة بالإشعاع: يؤدي تشديد حدود المركّبات العضوية المتطايرة في أمريكا الشمالية وأوروبا وآسيا إلى تسريع التحوّل من عمليات الطلاء إلى التصليد بالأشعة فوق البنفسجية وLED الأشعة فوق البنفسجية، وبالتالي يزيد الحاجة إلى تقنيات قياس العملية المصاحبة في خطوط الطلاء التي كانت تقليدياً ذات طابع حراري غالب.
تصغير حجم مصادر الإشعاع: تسمح أنظمة LED للأشعة فوق البنفسجية النقطية والمساحية المدمجة بالتكامل ضمن المساحة الضيقة لتركيب وحدات المستشعرات والكاميرات، لكنها في الوقت نفسه تُبرِز بشكل أكبر تبعيات المسافة والزاوية الموصوفة في هذا النص، إذ إن الانحرافات الهندسية الصغيرة يكون تأثيرها أقوى نسبياً عند مسافات العمل القصيرة.
يتم تلخيص أحجام السوق ومعدلات النمو والمصادر لهذا المجال التطبيقي في صفحة تطور سوق تقنية الأشعة فوق البنفسجية.
كيف يعمل التصليد بالأشعة فوق البنفسجية (البلمرة الضوئية)؟
في عملية التصليد بالأشعة فوق البنفسجية، يمتصّ مبتدئ ضوئي موجود في التركيبة فوتوناً ذا طاقة مناسبة ويتحلّل إلى أنواع فعّالة – في الأنظمة الجذرية الحرة (وهي عادةً الأكريلات) إلى جذور حرة، وفي الأنظمة الكاتيونية (وهي عادةً الإيبوكسي) إلى حمض يبدأ بلمرة انفتاح الحلقة. تُبدئ هذه الأنواع الفعّالة تفاعلاً متسلسلاً تُربَط فيه المونومرات والأوليغومرات لتكوين شبكة بوليمرية متشابكة ثلاثية الأبعاد. وعلى خلاف التجفيف الحراري، لا يتبخّر أي مذيب؛ فالتصليد هو تفاعل تشابك كيميائي وليس عملية تجفيف فيزيائية. ولا يستمرّ التفاعل إلا في المواضع التي يُمتصّ فيها الفوتون فعلياً – ولذلك فإن كمية الضوء الساقط وتوزيعه الطيفي يحدّدان مباشرةً معدّل التفاعل ومردوده. وتكون الأنظمة الجذرية الحرة حساسة للأكسجين الذي يلتقط الجذور ويؤخّر التفاعل عند السطح (التثبيط بالأكسجين)؛ في حين لا تتأثّر الأنظمة الكاتيونية بذلك، لكنها أكثر حساسية للرطوبة وتتطلّب غالباً أزمنة تصليد لاحق أطول (تفاعل في الظلام) للوصول إلى القوة النهائية الكاملة.
ما هي مصادر الضوء فوق البنفسجي والعمليات المستخدمة في تصنيع السيارات؟
تتوفر عدة مبادئ لأجهزة الانبعاث للتصليد الصناعي بالأشعة فوق البنفسجية، وتختلف بشكل ملحوظ من حيث الطيف وكثافة القدرة وخصائص التشغيل:
- مصابيح الزئبق متوسطة الضغط (مصابيح التفريغ الغازي): مصادر انبعاث واسعة النطاق ذات خطوط انبعاث مميزة تمتد عبر الأشعة فوق البنفسجية من نوع UV-C وUV-B وUV-A والمدى المرئي. توفّر كثافات قدرة عالية، وبسبب طيفها الواسع تناسب أيضاً التركيبات المُصبّغة التي يصعب تصليدها، لكنها تحتاج إلى زمن إحماء وتولّد إشعاعاً حرارياً وتخضع لتقادم مستمر في أنبوب المصباح.
- ثنائيات الانبعاث الضوئي فوق البنفسجية (UV LED): مصادر ضيقة النطاق ذات ذرى انبعاث منفصلة، تكون عملياً غالباً عند 365 nm و385 nm و395 nm و405 nm، مع ثنائيات زرقاء إضافية عند 450 nm. تعمل فوراً عند التشغيل، ولا تصدر عملياً أي إشعاع تحت أحمر، وتتقادم بشكل أكثر انتظاماً، لكنها تتطلب تطابقاً أدق بين امتصاص المُبادِر الضوئي والطول الموجي لانبعاث الثنائي، نظراً لأن نطاق الانبعاث أضيق بكثير مقارنة بمصابيح التفريغ الغازي.
- أجهزة الانبعاث الإكسايمر (مثلاً 172 nm، VUV): إشعاع قصير الموجة جداً وعالي الطاقة بعمق اختراق ضحل في الهواء والمادة. تُستخدم في تصنيع السيارات بشكل رئيسي لتنشيط الأسطح وتنظيفها قبل اللصق، وليس لتصليد المادة بالكامل.
- مصابيح الزينون الوميضية النبضية: إشعاع نبضي واسع النطاق بقدرة ذروية عالية مع حمل حراري متوسط منخفض على القطعة؛ ذات أهمية للتطبيقات التي تتطلب نبضات تشعيع قصيرة ومكثفة بدلاً من التشعيع المستمر، مثلاً مع الركائز شديدة الحساسية للحرارة.
| التقنية | الخصائص | المزايا | القيود | التطبيق النموذجي |
|---|---|---|---|---|
| مصباح الزئبق متوسط الضغط | واسع النطاق، من UV-C إلى VIS | كثافة قدرة عالية، غير حساس لاختيار المُبادِر الضوئي | زمن إحماء، إدخال حراري، تقادم، يحتوي على الزئبق | تصليد الطلاء على ألواح هيكل السيارة واسعة المساحة |
| ثنائي الانبعاث الضوئي فوق البنفسجي (UV LED) | ضيق النطاق، أطوال موجية منفصلة | جاهز فوراً، توليد حراري منخفض، عمر تشغيلي طويل | يتطلب تطابقاً دقيقاً مع المُبادِر الضوئي، عمق اختراق أقل عند عدم التطابق | اللصق الموضعي لوحدات المستشعرات والكاميرات وشاشات العرض |
| جهاز الانبعاث الإكسايمر (VUV) | قصير الموجة جداً، عمق اختراق ضحل | تنشيط فعّال للأسطح دون مواد كيميائية | لا يمكن تصليد المادة بالكامل | المعالجة المسبقة للسطح قبل اللصق |
| مصباح الزينون الوميضي النبضي | واسع النطاق، نبضي، قدرة ذروية عالية | حمل حراري متوسط منخفض، نبضات تشعيع قصيرة | تحكّم أكثر تعقيداً، يتطلب معدات قياس متخصصة | الركائز الحساسة للحرارة، التطبيقات الخاصة |
ما هي مُعامِلات العملية المهمة؟
هناك عدة كمّيات فيزيائية مهمة لتصميم العملية ومراقبتها، ولا يمكن لأي منها أن يحل محل الأخرى:
- شدة الإشعاع الساقط (mW/cm² أو W/cm²): القدرة الإشعاعية الساقطة لكل وحدة مساحة وزمن. وهي التي تحدد معدل التفاعل اللحظي والقدرة على التغلب بسرعة على تثبيط الأكسجين عند السطح.
- الجرعة الإشعاعية / التعرّض الإشعاعي (J/cm²): حاصل ضرب شدة الإشعاع الساقط في زمن التعرّض. وهي التي تحدد تقريباً إلى أي مدى يتقدّم تفاعل الربط الشبكي إجمالاً - ولكن ضمن شروط محدودة فقط (انظر قانون التبادلية أدناه).
- التوزيع الطيفي / الطول الموجي: يحدد ما إذا كان بادئ التفاعل الضوئي الموجود في اللاصق أو الطلاء قادراً على امتصاص الفوتونات أصلاً. فبدون تداخل طيفي بين المصدر ونطاق الامتصاص، لا يبدأ أي تفاعل، بصرف النظر عن مقدار القدرة المُشعة.
- زمن التعرّض: ليس كمية ثابتة في العمليات المتحركة أو الموجَّهة بالروبوت، بل هو دالة في سرعة المسار وهندسة حقل التشعيع عند كل نقطة من نقاط القطعة.
- درجة حرارة القطعة: تؤثر في اللزوجة ومعدل انتشار الأنواع الفعّالة، وبالتالي تؤثر بشكل غير مباشر في نسبة التحول النهائية الممكن تحقيقها، لا سيما في الأنظمة الكاتيونية ذات التفاعل المظلم الواضح.
- تركيز الأكسجين عند السطح: يحدد مدى التثبيط في الأنظمة الجذرية الحرة، وبالتالي ما إذا كانت جرعة كافية من حيث المبدأ ستترك مع ذلك سطحاً لزجاً وغير مصلَّد تماماً.
- سماكة الطبقة والتصبيغ: يحددان، من خلال امتصاص الضوء في المادة، مقدار الإشعاع الذي يصل فعلياً إلى السطح البيني السفلي للطبقة (عمق الاختراق).
ما الذي يحدّ من العملية أو يسبّب العيوب؟
القدرة الكهربائية للمصباح ليست جرعة ضوئية. لا تصف القدرة الكهربائية المضبوطة عند البالاست أو المشغّل (driver) شدة الإشعاع الساقط الفعلية التي تصل إلى المكوّن. فالكفاءة الضوئية، وتلوّث العواكس والنوافذ الواقية، وتدهور أنبوب المصباح أو شرائح LED، ومسافة العمل الفعلية، كلّها عوامل تغيّر هذه العلاقة باستمرار. وتفقد الموافقة على العملية المبنية فقط على إعداد القدرة الكهربائية صلاحيتها بمجرد تغيّر أيٍّ من هذه العوامل.
قيمة الزمن وحدها لا تكون ذات معنى دون معرفة شدة الإشعاع الساقط عند المكوّن. فعبارة "30 ثانية من التشعيع" لا تصف عملية قابلة للتكرار ما لم تكن شدة الإشعاع الساقط الفعلية عند النقطة الحرجة من المكوّن خلال ذلك الزمن معروفة.
قانون التكافؤ الضوئي (التقابل) لا يسري إلا بشكل محدود. يفترض قانون التكافؤ الضوئي الكيميائي (قانون بونسن-روسكو) أنّ حاصل ضرب شدة الإشعاع الساقط في الزمن - أي الجرعة الإشعاعية - هو وحده ما يحدّد النتيجة، بصرف النظر عن كيفية تركيب الشدة والزمن كلٍّ على حدة. وهذا لا يصحّ بالنسبة للعديد من أنظمة الأكريلات المُبلمرة ضوئياً: فقد أظهرت دراسة تجريبية على بوليمر ضوئي من نوع BisGMA/TEGDMA أنّه عند ثبات الجرعة، أدّت شدة الإشعاع الساقط الأعلى إلى تحوّل نهائي أقلّ مقارنةً بشدة إشعاع أقلّ على مدى زمن أطول بما يتناسب معها، وذلك لأنّ التحوّل النهائي وإجهاد الانكماش يعتمدان على معدّل البلمرة نفسه، وليس فقط على حاصل ضرب الجرعة (Wydra et al., 2014). والنتيجة العملية: أنّ جرعة معتمدة لتركيبة معيّنة من شدة الإشعاع الساقط والزمن لا يمكن نقلها إلى تركيبة أخرى بنفس حاصل ضرب الجرعة دون إعادة التحقّق من الصلاحية.
القياس خارج موضع العملية الفعلي يقلّل من تقدير تأثيرات الهندسة الشكلية. فإذا تمّ قياس شدة الإشعاع الساقط عند رأس المصباح، أو عند موضع مرجعي مسطّح، أو على جزء واحد من العيّنة، فإنّ تلك القيمة لا تصف سوى نقطة واحدة من مجال التشعيع الفعلي. أما مناطق المكوّن المنحنية أو الغائرة أو المائلة فتتلقّى شدة إشعاع مختلفة عن الموضع المرجعي - وغالباً ما تكون أقلّ بكثير.
غالباً ما تُقدَّر تأثيرات المواد والهندسة الشكلية بأقلّ من حقيقتها. فالطلاءات المصطبغة واللواصق المملوءة تُشتّت وتمتصّ الأشعة فوق البنفسجية بما يتجاوز ما يمكن تفسيره بسمك الطبقة وحده؛ كما أنّ تفاوتات المكوّن تغيّر مسافة العمل إلى المصدر، وبالتالي شدة الإشعاع الساقط، بشكل غير خطّي. ولا يسري كلا التأثيرين إلا ضمن الظروف المحدّدة التي تمّ توصيفها، ولا يمكن تعميمهما على مواد أو هندسات أخرى للمكوّنات.
كيف تؤثر الأصبغة وسُمك الطبقة وهندسة المكوّن على التصليد؟
في الأنظمة المصبوغة أو المملوءة، يتنافس امتصاص المُبادِر الضوئي وامتصاص الصبغة والتشتت على الفوتونات الواردة. فعلى سبيل المثال، تمتص أصبغة ثاني أكسيد التيتانيوم البيضاء الأشعة فوق البنفسجية بقوة حتى ما دون 400 nm تقريباً، ولا تصبح نافذة بشكل متزايد إلا فوق هذا الحد، ولهذا يمكن لأنظمة LED فوق البنفسجية ذات الطول الموجي الأطول (من 395 إلى 450 nm) أن تحقق تصليداً أعمق في الطلاءات المصبوغة مقارنة بالمصادر ذات الطول الموجي القصير، شريطة أن يظل المُبادِر الضوئي المستخدم يمتص بشكل كافٍ في ذلك النطاق. وفي الوقت نفسه، يؤدي التداخل القوي بين امتصاص المُبادِر وانبعاث المصدر إلى تسريع التصليد السطحي، لكنه قد يحدّ من عمق الاختراق، لأن الإشعاع يُمتص بالكامل في الطبقات الخارجية أصلاً (John et al., 2023). وبالنسبة للمكوّنات ثلاثية الأبعاد ذات الأشكال المجسّمة، تكون الحواف والتجاويف والأسطح المخفية محجوبة كلياً أو جزئياً عن التشعيع المباشر. وفي هذه المناطق المظلَّلة، تبقى الكيمياء القائمة على الأشعة فوق البنفسجية وحدها سائلة؛ ويُعالَج هذا صناعياً باستخدام أنظمة التصليد المزدوج التي تتصالب أساساً عبر الأشعة فوق البنفسجية، وفي المناطق غير المعرَّضة للتشعيع المباشر عبر تفاعل ثانوي بالرطوبة أو تفاعل لا هوائي أو تفاعل حراري.
قانون التبادلية ومنحنى جاكوبس التشغيلي كنموذجين لتصميم العملية
يساعد نموذجان بسيطان في استيعاب الآثار الموصوفة أعلاه بشكل كمّي – وكلاهما له حدود محددة بوضوح.
يُعرِّف قانون التبادلية بونزن-روسكو (Bunsen-Roscoe) التعرّض الإشعاعي (الجرعة الإشعاعية) على النحو التالي
H = E · t
حيث H هي الجرعة الإشعاعية بوحدة J/cm²، وE هي شدة الإشعاع الساقط بوحدة W/cm²، وt هو زمن التشعيع بالثواني. يفترض هذا القانون أن هذا الجداء وحده هو الذي يحدد النتيجة الكيميائية الضوئية. ويتطلّب ذلك شدة إشعاع ثابتة ومتماثلة زمنياً، في عملية كيميائية ضوئية أولية دون آثار ثانوية تعتمد على الزمن. وكما هو مبيّن أعلاه، لا يتحقق هذا الشرط في كثير من عمليات البلمرة الضوئية للأكريلات، خاصة عند شدة إشعاع مرتفعة وأزمنة قصيرة. النتيجة العملية: الجرعة الإشعاعية مؤشر ضروري للعملية ولكنه غير كافٍ بمفرده؛ ويجب توثيقها دائماً مع شدة الإشعاع الساقط المقابلة لها.
لتقدير عمق التصليد في طبقة تتعرّض للبلمرة الضوئية، تستخدم أدبيات الطباعة الحجرية المجسّمة والتصنيع الإضافي منحنى تشغيلياً لوغاريتمياً:
Cd = Dp · ln(H / Hc)
حيث Cd هو عمق التصليد المُحقَّق، وDp هو معامل عمق النفاذ الخاص بالمادة، وH هي الجرعة الإشعاعية المُطبَّقة، وHc هي الجرعة الإشعاعية الحرجة اللازمة للوصول إلى نقطة التجلّط عند السطح (Bennett, 2018). يفترض هذا النموذج امتصاصاً من نوع بير-لامبرت في مادة متماثلة الخصائص ضوئياً، ولا ينطبق تلقائياً على التركيبات غير المتماثلة بشدة أو متعددة الأطوار أو ذات التبعثر المرتفع. والنتيجة العملية تخالف الحدس: لأن العلاقة لوغاريتمية وليست خطية، فإن مضاعفة الجرعة الإشعاعية لا تضاعف عمق التصليد – وبعد نقطة معينة، لا يمكن اكتساب عمق نفاذ إضافي إلا بجرعة إشعاعية إضافية أعلى بشكل غير متناسب.
مثال محسوب: ما مدى تأثير تفاوت المسافة على شدة الإشعاع الساقط عند نقطة لصق بالأشعة فوق البنفسجية بتقنية LED؟
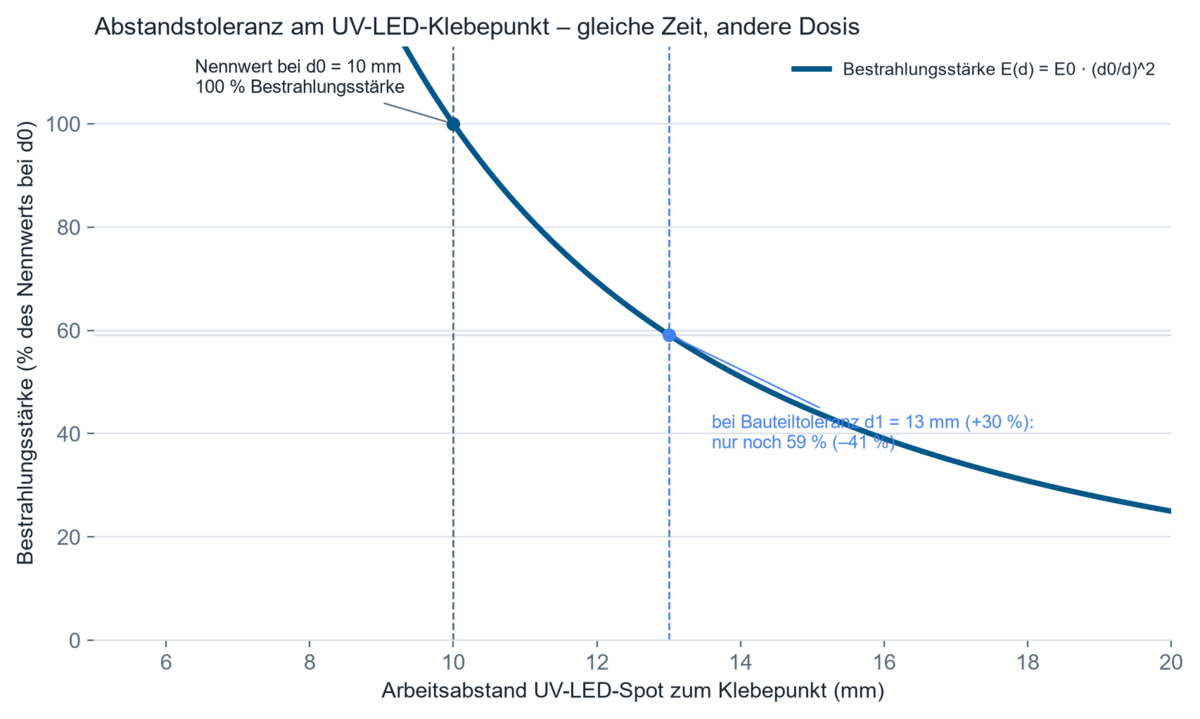
1. الافتراضات. تُستخدم بقعة UV-LED، موجَّهة بروبوت، للصق نقطي لعلبة مستشعر. مسافة العمل التصميمية هي d₀ = 10 mm، مع شدة إشعاع ساقط اسمية E₀ نموذجية للإنتاج المتسلسل، في حدود عدة 1000 mW/cm² عند ذلك الموضع. يمكن لتفاوتات المكوّنات وأدوات التثبيت أن ترفع المسافة الفعلية في الإنتاج المتسلسل إلى d₁ = 13 mm (+30%). وبالنسبة إلى المسافات الكبيرة مقارنةً بمساحة الباعث النشطة، يمكن تقريب انخفاض شدة الإشعاع الساقط بقانون تربيع المسافة العكسي؛ أما عند مسافات العمل القصيرة التي تبلغ بضعة مليمترات فإن صحة هذا التقريب محدودة ويجب التحقق منها بالقياس أو بمحاكاة بصرية لبصريات الـ LED الفعلية.
2. النموذج. E(d) = E₀ · (d₀/d)²
3. الحساب. E(d₁) = E₀ · (10/13)² = E₀ · 0.592
4. النتيجة. تنخفض شدة الإشعاع الساقط إلى نحو 59 بالمئة من القيمة الاسمية، أي بفقد يقارب 41 بالمئة.
5. التفسير الفني. إذا بقي زمن التعريض دون تغيير، تنخفض الجرعة الإشعاعية المُطبَّقة بالعامل نفسه. وبذلك يمكن لتفاوت في مكوّن يبدو غير حرج للوهلة الأولى أن يدفع الجرعة إلى ما دون الجرعة الحرجة Hc المأخوذة من منحنى العمل، فينتج عنه وصلة لصق غير مُصلَّدة تماماً لكنها غير مُلاحَظة من الخارج. لهذا السبب لا يغطي قياسٌ منفرد على جزء عيّنة في الموضع الاسمي التبدّد في الإنتاج المتسلسل، ولهذا تكون قيم الجرعة المرتبطة بالمكوّن أو المُسجَّلة داخل الخط ضرورية لضمان العملية.
تتيح لكم الأداة الحسابية التالية التحقق من اعتمادية شدة الإشعاع الساقط على المسافة باستخدام أرقامكم الخاصة: وفقاً لقانون التربيع العكسي، تتناقص شدة الإشعاع الساقط مع مربّع المسافة. كما تُقدّم الأداة الحسابية مسافة الحدّ الضوئي القياسي – وهي المسافة التي لم يعد القانون صالحاً دونها، لأنّ المصدر لم يعد يعمل كمصدر نقطي.
تعمل هذه الأداة الحاسوبية بالكامل داخل متصفحكم — ولا تُنقل أي بيانات.
أين تُستخدم عمليات التصليد بالأشعة فوق البنفسجية والقياس بالأشعة فوق البنفسجية في صناعة السيارات؟
طلاء وطباعة الأجزاء البلاستيكية وأجزاء الهيكل ثلاثية الأبعاد. تحلّ الطلاءات الشفافة والنهائية القابلة للتصليد بالأشعة فوق البنفسجية بشكل متزايد محل الأنظمة القائمة على المذيبات، لأنها تتصلّد في غضون ثوانٍ وتكون جاهزة فوراً لمعالجة إضافية دون الحاجة إلى التجفيف بالفرن. والمهم هنا هو تجانس شدة الإشعاع الساقط على الأسطح المنحنية ثلاثية الأبعاد، إذ يؤدي أي تفاوت إلى تفاوت في مقاومة الخدش والمقاومة الكيميائية. راجع المعلومات الأساسية في القياس بالأشعة فوق البنفسجية للطباعة الصناعية.
اللصق في وحدات المستشعرات والكاميرات والشاشات. تتطلّب أنظمة مساعدة السائق المتقدّمة (ADAS) لصقاً شفافاً بصرياً منخفض التشويه بين العدسات والأجسام الخارجية وشرائح المستشعرات. تسمح المواد اللاصقة القابلة للتصليد بالأشعة فوق البنفسجية بجرعات دقيقة وأزمنة تثبيت قصيرة دون إدخال حرارة إلى الإلكترونيات الحسّاسة؛ ومن الأمثلة الموثّقة مادة لاصقة شفافة قابلة للتصليد بالأشعة فوق البنفسجية ومقاومة لدرجات الحرارة العالية تُستخدم في المحاذاة الفعّالة للعدسات في تصاميم المصابيح الأمامية الحديثة (UVEBTech / DELO، 2024). والمتغيّر الحاسم في العملية هو الجرعة الإشعاعية المحلّية بالضبط داخل فجوة اللصق، إضافة إلى التوافق الطيفي بين مصدر الضوء وموّلد الضوء الفوتوني للمادة اللاصقة، إذ إن عدم التطابق قد يضرّ بالوضوح البصري أو بمقاومة الاصفرار. المعلومات الأساسية في اللصق والتغليف والتغميس بالأشعة فوق البنفسجية.
تغميس الإلكترونيات الكهربائية والمستشعرات ووحدات البطاريات في التنقّل الكهربائي. تتطلّب خلايا البطاريات وأشباه الموصلات ذات القدرة الكهربائية ووحدات التحكّم مركّبات تغميس وتغليف تتصلّد بسرعة دون التسبّب بأي ضرر حراري للمكوّنات. وتُعدّ المناطق المُظلَّلة عند الموصلات والحواف والجزء السفلي من الجسم الخارجي حسّاسة بشكل خاص، مما يجعل من تركيبات التصليد المزدوج، بتصليد أولي بالأشعة فوق البنفسجية وتصليد ثانٍ، أمراً ضرورياً.
الكشف الفلوري عن الشقوق والتسرّبات. بوصفه طريقة فحص غير مُخرِّبة، يُتيح التشعيع بالأشعة فوق البنفسجية من النوع A رؤية مؤشرات الاختراق الفلوري في الشقوق والتسرّبات. والمتغيّر الحاسم في العملية هو تجانس شدة الإشعاع الساقط على كامل منطقة الفحص، إذ إن نقص شدة الإشعاع محلياً يُبقي العيوب دون كشف.
اختبارات التقادم والثبات الضوئي لمواد المقصورة الداخلية. تُخضَع أسطح لوحة القيادة والأقمشة والمكوّنات البلاستيكية لاختبارات تقادم مُسرَّع في حجرات التشعيع تحت أطياف مُحدَّدة من الأشعة فوق البنفسجية وضوء الشمس، للتنبّؤ بثبات الألوان والاصفرار والتقصّف على مدى عمر تشغيل المركبة. والمهم هنا هو شدة الإشعاع الساقط المُوزَّنة طيفياً وفقاً للطيف المرجعي المستخدَم، وكذلك جرعة التشعيع التراكمية على مدى فترة الاختبار. انظر التقادم بالأشعة فوق البنفسجية وثبات الألوان والثبات الضوئي.
كيف يتم ضمان الجرعة الإشعاعية على طول مسار الروبوت وفي المناطق المظللة؟
في عمليات التشعيع ثلاثية الأبعاد الموجَّهة بالروبوت، لا تُعدّ الجرعة الإشعاعية المطبَّقة قيمة ثابتة، بل هي تكامل شدة الإشعاع الساقط المحلية على طول منحنى المسار – حيث تتضافر المسافة وزاوية السقوط وسرعة المسار عند كل نقطة. يمكن لتصميم حسابي مسبق يستند إلى هندسات المكوّنات المستوردة أن يحدّد نقاط الضعف والمناطق المظللة قبل بناء المعدّات الفعلية؛ إلا أن الاعتماد النهائي يتم دائمًا على إعداد العملية الفعلي، إذ لا يمكن التنبؤ بالخصائص الضوئية والتثبيتية والانعكاسية الفعلية إلا بشكل محدود. تقوم المحاكاة الضوئية بحساب ذلك على هندسات المكوّنات المستوردة. وبالنسبة للمناطق المظللة التي لا يمكن تشعيعها مباشرة بشكل أساسي بسبب هندسة المكوّن، تُعدّ الأنظمة ثنائية التصليد ذات التصليد الثانوي بالرطوبة أو اللاهوائي أو الحراري هي الحل المعتمَد. وحيثما يجب تطوير الميكانيكا والبصريات وتقنية السلامة واكتساب البيانات معًا من أجل مهمة اختبار أو تصنيع محددة، فإن ذلك يندرج ضمن هندسة المعدات الخاصة.
ما هي الكميات التي يجب قياسها أو مراقبتها؟
يتطلّب ضمان العملية بشكل أساسي كميتين: شدة الإشعاع الساقط عند المكوّن والجرعة الإشعاعية الناتجة عنها بمرور الوقت. وينبغي قياس كلتيهما بأقرب ما يمكن إلى نقطة الفعل الفعلية – أي على المكوّن نفسه أو عند موضع تمثيلي في حقل التشعيع، وليس حصرًا عند مخرج المصباح أو المنظومة. وتنشأ حالات عدم اليقين ذات الصلة في القياس، من بين أمور أخرى، عن الاعتمادية الزاوية للمستشعر (خطأ جيب التمام عند السقوط المائل)، وعدم التطابق الطيفي بين المستشعر والانبعاث الفعلي للمصدر، وإمكانية الإرجاع المترولوجي للمعايرة إلى المعايير الوطنية أو الدولية.
يكفي القياس واسع النطاق – الذي يلتقط شدة الإشعاع الساقط الإجمالية عبر نطاق طيفي محدّد (مثل UV-A) – عندما يكون المصدر والمُبادِر الضوئي معروفَين ومستقرَّين مسبقًا ويلزم فقط مراقبة استقرار العملية بمرور الوقت، على سبيل المثال باستخدام RMD Pro. ويصبح القياس المحلَّل طيفيًا ضروريًا عند مقارنة المصادر، أو اختيار مُبادِرات ضوئية جديدة، أو تغيير أنواع المصابيح، لأن الطيف وحده هو الذي يُظهر ما إذا كان الانبعاث والامتصاص يتداخلان فعليًا ومدى قوة هذا التداخل – وتُعدّ مقاييس الإشعاع الطيفية مثل UVpad أو UVpad E مناسبة لذلك. وتصبح القياسات المحلَّلة مكانيًا أو المرتبطة بالمكوّن ضرورية بمجرد أن تصبح هندسة المكوّن ثلاثية الأبعاد أو يتحرّك المصدر بالنسبة إلى المكوّن – ولهذا الغرض، يمرّ tinyTracker عبر خط الإنتاج مع حامل قطعة العمل؛ أما القياسات المحلَّلة زمنيًا فهي ضرورية عندما لا تكون شدة الإشعاع الساقط ثابتة طوال زمن التعريض – كما هو الحال مع المصادر النبضية أو العمليات الحرجة من حيث زمن الدورة.
في خطوط الإنتاج المؤتمتة، تتحوّل مراقبة العملية من أخذ عيّنات دوري إلى التقاط مستمر. وتقوم المستشعرات المضمّنة المركّبة بشكل دائم في منطقة التشعيع بتسجيل شدة الإشعاع الساقط والجرعة الإشعاعية باستمرار أثناء الإنتاج الجاري، وتتيح المراقبة الإحصائية للعملية (SPC)، إذ تشير تلقائيًا إلى أي انحراف عن الحد المعتمد للعملية قبل أن تغادر المكوّنات غير المُصلَّدة بشكل كافٍ خط الإنتاج. والمهم من الناحية التقنية ليس واجهة الاتصال الرقمية بحدّ ذاتها، بل القدرة على ربط القيم المقاسة بمكوّن أو دفعة إنتاج محدّدة (إمكانية الإرجاع المترولوجي)، وكذلك الكشف المبكر عن تأثيرات التقادم في المصابيح أو الثنائيات الباعثة للضوء (LED)، على سبيل المثال من خلال انخفاض مستمر في شدة الإشعاع الساقط عند تشغيل كهربائي ثابت. وفي الأنظمة المتحكَّم بها، يُستخدم اتجاه التقادم هذا لتعديل تيار تشغيل الثنائيات الباعثة للضوء (LED) أو قدرة المصباح والحفاظ على ثبات الجرعة المُطبَّقة طوال العمر التشغيلي للمصدر (التحكّم بالحلقة المغلقة).
ماذا تُظهر المنشورات العلمية؟
أظهرت دراسة تجريبية حول صحة قانون التبادل (reciprocity law) على مادة بوليمر ضوئي سنّي من نوع BisGMA/TEGDMA أنّ نسبة التحوّل النهائية وإجهاد الانكماش عند جرعة ثابتة يعتمدان بشكل كبير على شدة الإشعاع الساقط المستخدَمة، وليس - كما يفترض قانون التبادل المثالي - على حاصل ضرب الجرعة الإشعاعية وحده:
"The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers: Theoretical analysis and experimental characterization", J. W. Wydra, N. B. Cramer, J. W. Stansbury, C. N. Bowman, Dental Materials, 2014, DOI: 10.1016/j.dental.2014.02.021. يجب التحقّق من قابلية النقل إلى أنظمة أكريلات أخرى كيميائيًا حالة بحالة، إلا أنّ المبدأ الأساسي - أي الاعتماد على الشدة إلى جانب الجرعة وحدها - ينطبق على نطاق أوسع على عمليات البلمرة الضوئية الجذرية الحرة.
قدّمت دراسة حول التوصيف الكمّي للبوليمرات الضوئية التجارية الجرعة الحرجة Hc ومعامل عمق الاختراق Dp كقيَم قابلة للقياس وخاصة بكل مادة، ووجدت انحرافات عن مواصفات الشركات المصنّعة تصل إلى عامل عشرة عبر عدة أنواع من الراتنجات:
"Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing", J. Bennett, Additive Manufacturing, 2018, DOI: 10.1016/j.addma.2017.10.009. بالنسبة لتصميم العمليات في تصنيع المركبات، يُعدّ هذا أمرًا مهمًا لأنه يُظهر أنّ هذه القيَم ينبغي تحديدها تجريبيًا للتركيبة الفعلية المستخدَمة، بدلًا من الاعتماد على بيانات الشركة المصنّعة العامة كما هي.
أظهرت دراسة سعرية حرارية حول حركية تصليد البوليمرات الضوئية الأكريلاتية باستخدام تقنية Photo-DSC أنّ حرارة التفاعل ودرجة التشابك تتغيّران بشكل كبير مع شدة التشعيع واستراتيجية التعريض، وأنّ التعريض المجزّأ متعدد الخطوات يمكن أن يُقلّل بشكل ملحوظ من درجة الحرارة القصوى مقارنة بالتعريض بجرعة كاملة دفعة واحدة:
"Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC", D. Drummer, F.-Z. Jiang, Polymers, 2020, DOI: 10.3390/polym12051080. بالنسبة لطبقات التغليف واللصق الأكثر سمكًا في تطبيقات البطاريات والإلكترونيات، يوفّر هذا نهجًا للتحكّم في مدخل الحرارة من خلال استراتيجية التعريض بدلًا من الاقتصار على تغييرات التركيبة وحدها.
يُلخّص استعراض حديث لحالة تقنية الطلاءات المصلّدة بالأشعة فوق البنفسجية الشروط التي يؤدي فيها التداخل الطيفي القوي بين المُبادِر الضوئي ومصدر الضوء إلى تسريع التصليد السطحي مع احتمال الحدّ من عمق الاختراق:
"To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives", J. John, J. Thomas, M. Patil, R. Patil, Journal of Composites Science, 2023, DOI: 10.3390/jcs7120513.
يعرض مستعرض المنشورات جميع المنشورات المتعلقة بصناعة السيارات المعروفة لدينا - قابلة للبحث حسب الجهاز والمجال والكلمة المفتاحية.
الأسئلة الشائعة حول التصليد بالأشعة فوق البنفسجية وقياس الأشعة فوق البنفسجية في صناعة السيارات
ما الفرق بين شدة الإشعاع الساقط والجرعة الإشعاعية؟
تصف شدة الإشعاع الساقط (mW/cm²) القدرة الإشعاعية الساقطة حالياً لكل وحدة مساحة، بينما تمثّل الجرعة الإشعاعية (J/cm²) حاصل ضرب شدة الإشعاع الساقط في زمن التعرّض متكاملاً عبر الزمن. وتُحتاج كلتا الكميتين لأنه - كما هو موضح في قانون التبادلية - يمكن أن تُنتج الجرعة الإشعاعية نفسها نتائج تصليد مختلفة عند مستويات مختلفة من شدة الإشعاع الساقط. أما كيفية اختلاف شدة الإشعاع الساقط والجرعة الإشعاعية والتدفّق الإشعاعي المتكامل رسمياً، فهو مبيّن في نظرة عامة على الكميات الراديومترية.
ما الطول الموجي المناسب للتصليد بالأشعة فوق البنفسجية باستخدام LED في قطاع السيارات؟
يعتمد ذلك على الحفّاز الضوئي المستخدَم في التركيبة. ومن الأطوال الموجية الصناعية الشائعة لأشعة LED فوق البنفسجية: 365 وَ385 وَ395 وَ405 وَ450 nm؛ والمهم هو أن تتداخل ذروة انبعاث الـLED مع نطاق امتصاص الحفّاز الضوئي، وليس القيمة المطلقة للطول الموجي بحد ذاتها.
لماذا يفشل التصليد بالأشعة فوق البنفسجية رغم وجود شدة إشعاع ساقط تبدو كافية؟
من الأسباب الشائعة عدم وجود تداخل طيفي بين المصدر والحفّاز الضوئي، أو تثبيط الأكسجين على السطح، أو مناطق ظل ناتجة عن هندسة القطعة، أو أن القياس لم يُجرَ عند نقطة التأثير الفعلية فبالغ في تقدير شدة الإشعاع الساقط الحقيقية على القطعة.
كيف تُقاس الجرعة الإشعاعية للأشعة فوق البنفسجية على قطعة ثلاثية الأبعاد؟
عبر مستشعرات مرتبطة بالقطعة تتحرك مع حامل قطعة العمل وتسجّل شدة الإشعاع الساقط التي تصل فعلياً إلى القطعة على طول مسارها عبر الخط، إلى جانب قياسات متكرّرة عند مواضع مرجعية محدَّدة لمراقبة الجهاز بشكل مستمر.
ما هي العوامل المؤثّرة في عمق التصليد؟
الطول الموجي، وتركيز الحفّاز الضوئي وطيف امتصاصه، ومحتوى التصبيغ أو الحشوات في التركيبة، والجرعة الإشعاعية المطبَّقة. والعلاقة بين الجرعة الإشعاعية وعمق التصليد لوغاريتمية وليست خطّية.
متى يكون القياس واسع النطاق كافياً، ومتى يلزم إجراء قياس طيفي؟
يكفي القياس واسع النطاق لمراقبة عملية مُتحقَّق منها ومستقرة بالفعل. ويصبح القياس الطيفي المفصَّل ضرورياً عند مقارنة مصادر الضوء أو تغييرها أو اختيار مصدر جديد، لأن الطيف وحده هو الذي يُظهر التداخل الفعلي مع الحفّاز الضوئي.
ما الفرق بين التصليد بالأشعة فوق البنفسجية واختبار التقادم بالأشعة فوق البنفسجية؟
يستخدم التصليد بالأشعة فوق البنفسجية الإشعاع فوق البنفسجي عمداً لتحفيز تفاعل ربط شبكي وتصليب المادة. أما اختبار التقادم بالأشعة فوق البنفسجية فيستخدم محاكاة الأشعة فوق البنفسجية وضوء الشمس للتنبؤ بالتدهور وتغيّر اللون غير المرغوب فيهما للمواد على مدى عمر الخدمة المخطَّط للمركبة.
الخلفية التقنية ومصادر إضافية
- Wydra, J. W. et al. (2014): The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers. Dental Materials. DOI: 10.1016/j.dental.2014.02.021
- Bennett, J. (2018): Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing. Additive Manufacturing. DOI: 10.1016/j.addma.2017.10.009
- Drummer, D.; Jiang, F.-Z. (2020): Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC. Polymers. DOI: 10.3390/polym12051080
- John, J. et al. (2023): To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives. Journal of Composites Science. DOI: 10.3390/jcs7120513
- ISO 10820:2025 – أجهزة التشعيع بالأشعة فوق البنفسجية من نوع UV-A وقياسها الإشعاعي (ISO)؛ CIE 220:2016 – طرق التوصيف والمعايرة لمقاييس الإشعاع فوق البنفسجي (CIE)
- OICA – إحصاءات الإنتاج العالمي للمركبات ذات المحركات لعام 2025 (OICA)؛ تقرير Mordor Intelligence عن سوق المواد اللاصقة المُصلَّدة بالأشعة فوق البنفسجية 2025–2031 (Mordor Intelligence)
مجالات التطبيق ذات الصلة
ترتبط هذه التطبيقات تقنياً ارتباطاً وثيقاً بمجالات مجاورة من قياس الإشعاع الضوئي – على سبيل المثال تصنيع الإلكترونيات وأشباه الموصلات (عمليات لصق وتغليف مماثلة)، وتصنيع البصريات والمكوّنات الدقيقة (متطلبات مماثلة على الوضوح البصري)، والخلايا الكهروضوئية (تقنية مماثلة لحجرة التشعيع واختبار التقادم)، وكذلك المجال الأساسي الأشمل اللصق والتغليف والتغطية بالأشعة فوق البنفسجية.
المؤلف: د. مارك بارافيا
د. مهندس مارك بارافيا هو المدير الإداري لشركة Opsytec Dr. Gröbel GmbH في مدينة إتلينغن ويرأس مختبر المعايرة المعتمَد. وعقب أبحاثه حول تفريغات إكسايمر الزينون النبضية في معهد هندسة الإضاءة بجامعة KIT، ينصب تركيزه الحالي على تقنية قياس الإشعاع الضوئي. وهو نائب رئيس لجنة المعايير الألمانية DIN FNL 7 "الإشعاع الضوئي"، وعضو في مجموعة مشروع DVGW المعنية بالتطهير بالأشعة فوق البنفسجية.
غير متأكدين من مقدار شدة الإشعاع الساقط والجرعة التي تصل فعلياً إلى النقطة الأسوأ حالاً؟
غير متأكدين من مقدار شدة الإشعاع الساقط والجرعة التي تصل فعلياً إلى النقطة الأسوأ حالاً لمكوّن ثلاثي الأبعاد – وليس فقط إلى الموضع المرجعي الذي أُجري عنده آخر قياس؟ لا يمكن الإجابة عن هذا السؤال إلا من خلال المكوّن الفعلي وإعداد العملية الحقيقي، وليس استناداً إلى تقديرات القدرة الكهربائية أو قيم زمنية عامة. للتحقق من الجرعة الإشعاعية المرتبطة بالمكوّن على طول خط الإنتاج، يُعدّ tinyTracker مناسباً؛ أما للفحوصات الدورية في مواضع ثابتة على المعدات، فيُستخدم RMD Pro. أما من أجل الانتقاء الطيفي أو مقارنة مصادر الضوء عند تغيير المُبادِر الضوئي، فيتوفر كلٌّ من UVpad وUVpad E. تواصلوا معنا بخصوص مهمة عمليتكم.
