


Wie entwickeln sich UV-Prozesse in der Automobilindustrie?
Der Bezugsrahmen ist die weltweite Fahrzeugproduktion selbst: Nach Angaben der Internationalen Organisation der Kraftfahrzeughersteller (OICA) wurden 2025 weltweit 96,4 Millionen Fahrzeuge gefertigt, ein Anstieg von 3,9 Prozent gegenüber dem Vorjahr; auf die Region Asien-Pazifik entfielen dabei rund 59,2 Millionen Einheiten und damit mehr als 61 Prozent der globalen Produktion (OICA, 2026). Jedes dieser Fahrzeuge enthält eine Vielzahl geklebter, beschichteter oder bedruckter Bauteile, bei denen strahlungshärtende Prozesse infrage kommen – von der Karosserielackierung bis zur Sensorverklebung.
Technisch relevant ist vor allem die Verschiebung der Anwendungsfelder: Fahrzeughersteller ersetzen bei der Verklebung von ADAS-Kameramodulen, Panoramadächern und Batteriepack-Komponenten zunehmend Zweikomponenten-Epoxide durch UV-härtende Systeme, weil sich die Fixierzeit dadurch von mehreren Minuten auf unter eine Minute verkürzt (Mordor Intelligence, 2026). Der Markt für UV-Klebstoffe im Mobilitätssegment gliedert sich dabei in ein validierungsintensives OEM/Tier-1-Segment mit langen Freigabezyklen und ein stärker fragmentiertes Aftermarket-Segment (IndexBox, o. J.). Ein zweiter Treiber ist regulatorisch: Verschärfte Grenzwerte für flüchtige organische Verbindungen (VOC) in der Lackierung verschieben Beschichtungsprozesse von lösemittelbasierten zu strahlungshärtenden Systemen, was unmittelbar neue Anforderungen an Prozessüberwachung und Dosismessung nach sich zieht.
Vier Entwicklungen verändern die UV-Prozesse in der Fahrzeugfertigung:
Übergang von Quecksilberlampen zu UV-LED: Die Substitution reduziert Quecksilbereinsatz und Ozonbildung, verlangt aber eine engere Abstimmung zwischen dem schmalbandigen LED-Spektrum und der Photoinitiator-Absorption sowie eine dafür geeignete, wellenlängenspezifische Messtechnik – breitbandige Sensoren, die für Quecksilberlampen kalibriert wurden, bilden das schmale LED-Spektrum nicht zwangsläufig korrekt ab. Die 2025 veröffentlichte Norm ISO 10820 für UV-A-LED-Bestrahlungseinrichtungen mit 365-nm-Emissionsmaximum zeigt, dass die Normungsarbeit dieser Verschiebung inzwischen folgt (ISO 10820:2025).
Neue Klebe- und Vergussstellen durch Elektrifizierung: Batteriemodule, Leistungselektronik und zusätzliche Sensorik in elektrifizierten Fahrzeugen schaffen neue, teils stark abgeschattete Klebe- und Vergussgeometrien, die den Bedarf an Dual-Cure-Formulierungen und bauteilbezogener Dosisverifikation erhöhen.
Regulatorisch getriebener Wechsel von lösemittelbasierten zu strahlungshärtenden Systemen: Verschärfte VOC-Grenzwerte in Nordamerika, Europa und Asien beschleunigen die Umstellung von Lackprozessen auf UV- und UV-LED-Härtung und erhöhen damit den Bedarf an begleitender Prozessmesstechnik in bislang thermisch dominierten Lackierlinien.
Miniaturisierung der Strahlungsquellen: Kompakte UV-LED-Spot- und Flächensysteme erlauben die Integration in beengte Bauräume von Sensor- und Kameramodulen, verschärfen aber gleichzeitig die in diesem Text beschriebenen Abstands- und Winkelabhängigkeiten, da kleine geometrische Abweichungen bei kurzen Arbeitsabständen prozentual stärker durchschlagen.
Marktgrößen, Wachstumsraten und Quellen zu diesem Anwendungsfeld sind auf der Seite Marktentwicklung der UV-Technik zusammengefasst.
紫外固化(光聚合)的原理是什么?
在紫外固化过程中,配方中所含的光引发剂吸收具有适当能量的光子后分解为活性物种——在自由基体系(通常为丙烯酸酯类)中分解为自由基,在阳离子体系(通常为环氧类)中分解为引发开环聚合反应的酸。这些活性物种引发链式反应,使单体和低聚物相互连接,形成三维交联的聚合物网络。与热干燥不同,此过程中不发生溶剂蒸发;固化是一种化学交联反应,而非物理干燥过程。反应仅在光子被实际吸收的位置进行——因此入射光的强度及其光谱分布直接决定了反应速率和产率。自由基体系对氧气敏感,氧气会捕获自由基并延缓表面的反应(氧阻聚现象);阳离子体系不受此影响,但对湿度更为敏感,通常需要较长的后固化时间(暗反应)才能达到最终的完全强度。
汽车制造中使用哪些紫外光源和工艺
工业紫外固化可采用多种发光原理,它们在光谱、功率密度和运行特性方面存在显著差异:
- 中压汞灯(气体放电灯):宽谱发光体,在UV-C、UV-B、UV-A及可见光范围内具有特征发射谱线。其功率密度高,且由于光谱较宽,也适用于难以固化的含颜料配方,但需要预热时间,会产生热辐射,且灯管会持续老化。
- 紫外LED:窄谱光源,具有离散的发射峰,实际应用中多为365 nm、385 nm、395 nm和405 nm,并辅以450 nm的蓝光LED。其可瞬间开启,几乎不产生红外辐射,且老化更均匀,但由于发射带明显窄于气体放电灯,因此需要光引发剂吸收波长与LED发射波长更紧密地匹配。
- 准分子发光体(如172 nm,真空紫外):极短波、高能量辐射,在空气和材料中的穿透深度较浅。在汽车制造中,主要用于粘接前的表面活化和清洁,而非整体固化。
- 脉冲式氙闪光灯:宽谱脉冲辐射,具有高峰值功率,同时对部件的平均热负荷较低;适用于需要短促、强烈辐照脉冲而非连续辐照的场合,例如对热敏感性较强的基材。
| 技术 | 特性 | 优势 | 局限性 | 典型应用 |
|---|---|---|---|---|
| 中压汞灯 | 宽谱,UV-C至可见光 | 功率密度高,对光引发剂选择要求不严格 | 需预热时间、产生热量、存在老化、含汞 | 大面积车身板材涂层固化 |
| 紫外LED | 窄谱,离散波长 | 即时就绪、发热量低、使用寿命长 | 需与光引发剂紧密匹配,匹配不当时穿透深度较浅 | 传感器、摄像头及显示模块的点粘接 |
| 准分子发光体(真空紫外) | 极短波,穿透深度浅 | 无需化学品即可高效实现表面活化 | 无法实现整体固化 | 粘接前的表面预处理 |
| 脉冲式氙闪光灯 | 宽谱、脉冲式、峰值功率高 | 平均热负荷低、辐照脉冲短促 | 控制更复杂,需专用测量设备 | 热敏感基材、特殊应用 |
哪些工艺参数至关重要?
工艺设计与监控涉及多个物理量,它们彼此之间不可替代:
- 辐照度(mW/cm² 或 W/cm²):指单位面积、单位时间内入射的辐射功率。它决定了瞬时反应速率,以及快速克服表面氧阻聚的能力。
- 剂量/辐照量(J/cm²):为辐照度与曝光时间的乘积。它大致决定了交联反应的整体进程——但仅在有限条件下成立(参见下文的倒易律)。
- 光谱分布/波长:决定粘接剂或涂层中所含光引发剂是否能够吸收光子。若光源与吸收带之间没有光谱重叠,无论辐射功率多高,反应都无法启动。
- 曝光时间:对于运动或机械手引导的工艺而言并非固定值,而是路径速度与工件各点辐照场几何形状的函数。
- 工件温度:影响反应物种的粘度和扩散速率,从而间接影响可达到的最终转化率,在具有明显暗反应特性的阳离子体系中尤为显著。
- 表面氧浓度:决定自由基体系中阻聚的程度,从而决定原本足够的剂量是否仍会导致表面发粘、固化不完全。
- 层厚与颜料含量:通过材料对光的吸收,决定实际到达涂层下界面的辐射量(穿透深度)。
是什么限制了工艺过程或导致缺陷?
电气灯功率并非光学剂量。镇流器或驱动器上设定的电气功率并不能描述实际到达部件的辐照度。光学效率、反射镜和保护窗的污染、灯管或LED芯片的老化,以及实际工作距离,都会持续改变这一关系。仅基于电气功率设定的工艺认可,一旦上述任一因素发生变化,其有效性即告失效。
若不知道部件处的辐照度,单纯的时间值并无意义。"辐照30秒"并不能描述一个可重复的工艺过程,除非已知该时间内部件关键点处实际存在的辐照度。
倒易律仅在有限范围内成立。光化学倒易律(Bunsen-Roscoe定律)假设只有辐照度与时间的乘积——即剂量——决定结果,而与强度和时间各自如何组合无关。但对许多光聚合丙烯酸酯体系而言,这并不成立:一项针对BisGMA/TEGDMA光聚合物的实验研究表明,在剂量恒定的情况下,较高的辐照度反而导致最终转化率低于以较低辐照度、相应延长时间所得的结果,因为最终转化率和收缩应力取决于聚合速率本身,而不仅仅取决于剂量乘积(Wydra等,2014年)。实际后果是:针对某一特定辐照度与时间组合所认可的剂量,不能在未经重新验证的情况下转用于具有相同剂量乘积的另一种组合。
在实际工艺位置之外进行测量会低估几何效应。如果辐照度是在灯头处、某个平面参考位置或单一样品部件上测得,该数值仅描述实际辐照场中的一个点。部件上弯曲、凹陷或倾斜的区域所接收到的辐照度与参考位置不同——通常明显更低。
材料和几何效应常被低估。着色涂层和填充型粘合剂对紫外辐射的散射和吸收,超出了仅由层厚所能解释的程度;部件公差会改变到光源的工作距离,从而以非线性方式改变辐照度。这两种效应仅在其被表征的特定条件下成立,不能推广至其他材料或部件几何形状。
颜料含量、涂层厚度和部件几何形状如何影响固化?
在含颜料或填料的体系中,光引发剂吸收、颜料吸收与散射会相互竞争入射光子。例如,二氧化钛(TiO2)白色颜料在接近400 nm以下会强烈吸收紫外辐射,仅在此波长以上才逐渐呈现透光性,因此波长较长的UV-LED系统(395~450 nm)在颜料涂层上比短波光源能实现更好的深层固化,前提是所用光引发剂在该波段仍具有足够的吸收能力。同时,引发剂吸收与光源发射谱之间的强重叠会加快表面固化,但可能限制穿透深度,因为辐射已在最外层被完全吸收(John et al., 2023)。对于三维异形部件,边缘、凹陷部位和隐蔽表面会完全或部分处于直接辐照的阴影区。在这些阴影区域,纯紫外化学体系仍保持液态;工业上通常采用双重固化体系加以解决,该体系主要通过紫外线交联,在未直接辐照的区域则通过湿气、厌氧或加热反应进行二次交联。
互易律与Jacobs工作曲线作为工艺设计模型
两个简单模型有助于定量描述上述效应——两者都有明确说明的适用范围。
Bunsen-Roscoe互易律将辐照量(剂量)定义为
H = E · t
其中H为剂量,单位为J/cm²,E为辐照度,单位为W/cm²,t为曝光时间,单位为秒。该模型假设仅由该乘积决定光化学结果。这要求辐照度在时间上恒定且均匀,且光化学初级过程中不存在随时间变化的次级效应。如上所述,许多丙烯酸酯光聚合反应并不满足这一要求,尤其是在高辐照度和短时间的情况下。实际结论是:剂量是必要但不充分的工艺参数,必须始终与相应的辐照度一并记录。
为估算光聚合层中的固化深度,立体光刻和增材制造相关文献采用对数工作曲线:
Cd = Dp · ln(H / Hc)
其中Cd为实际固化深度,Dp为材料特有的穿透深度参数,H为施加的剂量,Hc为在表面达到凝胶点所需的临界剂量(Bennett, 2018)。该模型假设在光学均匀材料中符合Beer-Lambert型吸收,并不自动适用于强非均质、多相或高散射的配方。其实际结论与直觉相悖:由于该关系是对数关系而非线性关系,剂量加倍并不会使固化深度加倍——超过某一点后,只有以不成比例的更高附加剂量才能获得额外的穿透深度。
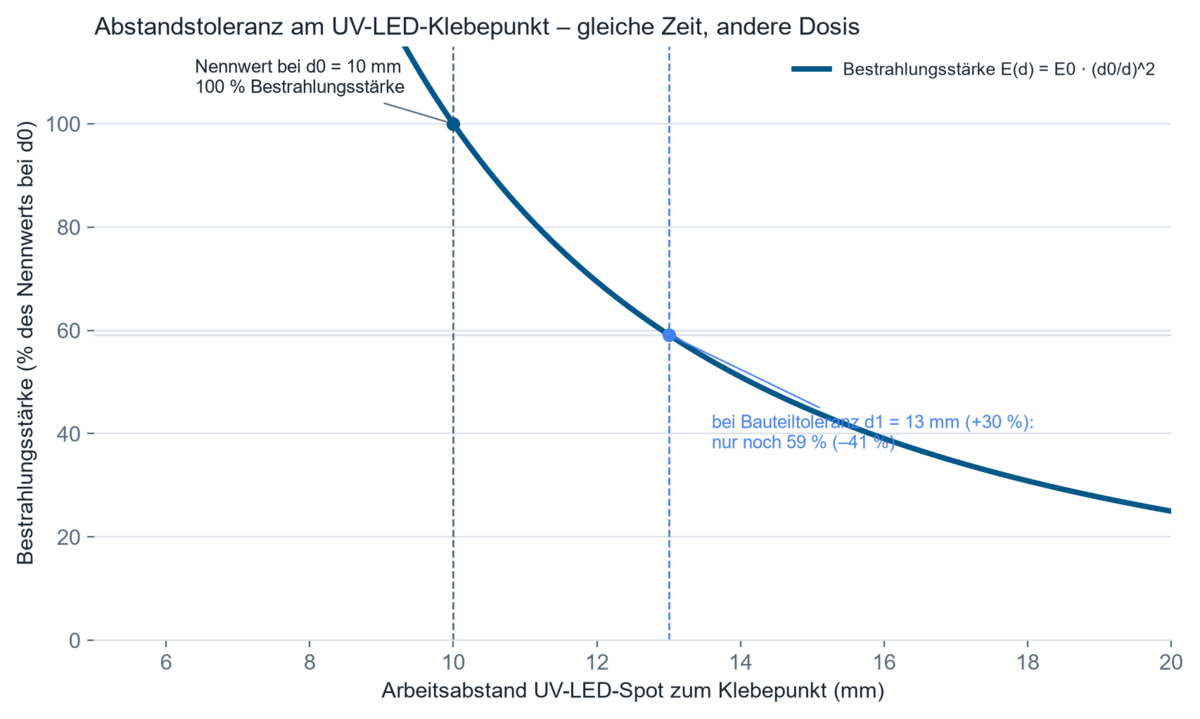
Rechenbeispiel: Wie stark wirkt sich eine Abstandstoleranz auf die Bestrahlungsstärke an einem UV-LED-Klebepunkt aus?
1. Annahmen. Ein UV-LED-Spot wird robotergeführt zur Punktverklebung eines Sensorgehäuses eingesetzt. Der ausgelegte Arbeitsabstand beträgt d₀ = 10 mm mit einer für Serienfertigung praxistypischen Nennbestrahlungsstärke E₀ in der Größenordnung mehrerer 1000 mW/cm² an dieser Position. Durch Bauteil- und Fixierungstoleranzen kann der tatsächliche Abstand in der Serie auf d₁ = 13 mm ansteigen (+30 %). Für Distanzen, die groß gegenüber der aktiven Emitterfläche sind, lässt sich die Abnahme der Bestrahlungsstärke näherungsweise über das quadratische Abstandsgesetz beschreiben; bei geringen Arbeitsabständen im Bereich weniger Millimeter ist diese Näherung nur eingeschränkt gültig und muss durch Messung oder eine Optiksimulation der konkreten LED-Optik verifiziert werden.
2. Modell. E(d) = E₀ · (d₀/d)²
3. Rechnung. E(d₁) = E₀ · (10/13)² = E₀ · 0,592
4. Ergebnis. Die Bestrahlungsstärke sinkt näherungsweise auf 59 Prozent des Nennwerts, ein Verlust von rund 41 Prozent.
5. Technische Interpretation. Bleibt die Expositionszeit unverändert, sinkt die applizierte Dosis um denselben Faktor. Eine Bauteiltoleranz, die auf den ersten Blick unkritisch wirkt, kann damit die Dosis unter die kritische Dosis Hc aus der Arbeitskurve drücken und zu einer unvollständig ausgehärteten, aber äußerlich unauffälligen Klebestelle führen. Dies begründet, warum eine einmalige Messung an einem Musterbauteil in Nennposition die Serienstreuung nicht abdeckt und warum bauteilbezogene oder inline erfasste Dosiswerte für die Prozessabsicherung notwendig sind.
该计算器完全在您的浏览器中运行——不会传输任何数据。
紫外固化和紫外测量在汽车行业中的应用领域
三维塑料件及车身部件的涂装与印刷。紫外光固化清漆和面漆正日益取代溶剂型体系,因为它们可在数秒内固化,无需烘箱干燥即可立即进行后续加工。此处关键在于在曲面、三维表面上实现均匀的辐照度,因为偏差会导致耐划伤性和耐化学性不均匀。相关背景请参见用于工业印刷的紫外测量。
传感器、摄像头与显示模组中的粘接。高级驾驶辅助系统(ADAS)要求镜片、外壳与传感器芯片之间实现光学透明、低畸变的粘接。紫外胶粘剂可实现精确配量和短固定时间,且不会向敏感电子元件传导热量;一个有据可查的实例是用于现代大灯设计中主动对准光学元件的透明、耐高温紫外胶粘剂(UVEBTech / DELO, 2024)。关键工艺变量是恰好在粘接缝隙处的空间分辨剂量,以及光源与胶粘剂光引发剂之间的光谱匹配,因为不匹配可能损害光学透明度或耐黄变性。相关背景请参见紫外粘接、灌封与封装。
电动汽车中电力电子器件、传感器及电池模组的灌封。电池单体、功率半导体和控制单元需要能够快速固化且不会因热量而损坏元件的灌封与封装胶料。连接器、边缘及外壳底部的阴影区域在此尤为关键,因此需要采用紫外一次固化与二次固化相结合的双重固化配方。
荧光裂纹与泄漏检测。作为一种无损检测方法,UV-A辐照可使荧光渗透剂在裂纹和泄漏处的显示变得可见。关键工艺变量是整个检测区域内均匀的辐照度,因为局部辐照度不足会导致缺陷未被检出。
内饰材料的老化与光稳定性测试。座舱表面、织物和塑料部件在辐照箱中于规定的紫外线和太阳光光谱下进行加速老化测试,以预测车辆使用寿命期间的色牢度、黄变和脆化情况。此处关键在于依据所采用参考光谱的光谱加权辐照度,以及测试期间的累积辐照剂量。参见紫外老化、色牢度与光稳定性。
哪些参数需要测量或监测?
工艺保证从根本上需要两个参数:工件处的辐照度以及由此在一段时间内累积得到的剂量。两者都应尽可能靠近实际作用点进行测量——即在工件本身上或辐照场中具有代表性的位置,而不仅仅在灯具或系统输出端。相关的测量不确定度主要来自传感器的角度依赖性(斜入射时的余弦误差)、传感器与实际光源发射光谱之间的光谱失配,以及校准结果向国家或国际标准的计量溯源性。
当光源和光引发剂已知且稳定,只需监测工艺随时间的稳定性时,采用宽带测量——即在限定的光谱范围内(如 UV-A)测量总辐照度——即可满足要求,例如使用 RMD Pro。当需要比较不同光源、新选定光引发剂或更换灯管类型时,则必须进行光谱分辨测量,因为只有光谱才能显示发射光谱与吸收光谱实际重叠的程度——适用于此的是光谱辐射计,例如 UVpad 或 UVpad E。一旦工件几何形状为三维,或光源相对于工件发生移动,就需要进行空间分辨或与工件相关的测量——为此,tinyTracker 会随工件托架一起沿产线运行;而当辐照度在曝光时间内并非恒定时——如脉冲光源或对节拍时间要求严格的工艺——则需要进行时间分辨测量。
在自动化生产线中,工艺监测正从抽样检测转变为连续采集。永久安装在辐照区内的在线传感器可在生产过程中持续记录辐照度和剂量,并实现统计过程控制(SPC),在固化不充分的工件离开产线之前自动标记出偏离已批准工艺限值的情况。在技术上,重要的并非数字接口本身,而是能否将测量值归属到特定工件或生产批次(计量溯源性),以及能否及早发现灯管或 LED 的老化效应,例如通过在恒定电驱动条件下辐照度持续下降来判断。在受控系统中,这一老化趋势被用于调整 LED 驱动电流或灯功率,从而在光源使用寿命期间保持所施加剂量恒定(闭环控制)。
科学出版物揭示了什么?
一项关于互易律在牙科BisGMA/TEGDMA光聚合物上有效性的实验研究表明,在剂量恒定的情况下,最终转化率和收缩应力显著取决于所使用的辐照度,而不是像理想化互易律所假设的那样仅取决于剂量乘积:
"The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers: Theoretical analysis and experimental characterization", J. W. Wydra, N. B. Cramer, J. W. Stansbury, C. N. Bowman, Dental Materials, 2014, DOI: 10.1016/j.dental.2014.02.021。该结论向其他丙烯酸酯体系的可迁移性需要逐一按化学成分进行验证,但其背后的原理——强度依赖性不仅限于剂量本身——更广泛地适用于自由基光聚合反应。
一项关于商用光聚合物定量表征的研究引入了临界剂量Hc和渗透深度参数Dp作为可测量的、材料特异性的指标,并发现多种树脂与制造商规格之间存在最高达十倍的偏差:
"Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing", J. Bennett, Additive Manufacturing, 2018, DOI: 10.1016/j.addma.2017.10.009。这对汽车制造中的工艺设计具有重要意义,因为它表明这些指标应针对实际使用的配方通过实验确定,而不应直接采信通用的制造商数据。
一项使用Photo-DSC对丙烯酸酯光聚合物固化动力学进行的量热研究表明,反应热和交联度随辐照强度和曝光策略的不同而显著变化,并且与单次全剂量曝光相比,分段式多步曝光可显著降低峰值温度:
"Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC", D. Drummer, F.-Z. Jiang, Polymers, 2020, DOI: 10.3390/polym12051080。对于电池和电子应用中较厚的灌封和粘接层而言,这提供了一种通过曝光策略而非仅通过配方调整来控制热输入的方法。
近期一篇关于紫外光固化涂料技术现状的综述总结了在何种条件下,光引发剂与光源之间强烈的光谱重叠会加快表面固化速度,同时可能限制渗透深度:
"To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives", J. John, J. Thomas, M. Patil, R. Patil, Journal of Composites Science, 2023, DOI: 10.3390/jcs7120513。
出版物检索工具列出了我们所知的所有汽车相关出版物——可按设备、领域和关键词进行搜索。
汽车行业紫外固化与紫外测量常见问题
辐照度与剂量有何区别?
辐照度(mW/cm²)描述的是当前每单位面积入射的辐射功率,而剂量(J/cm²)是辐照度与辐照时间的时间积分乘积。这两个量都不可或缺,因为——正如互易律中所述——相同的剂量在不同的辐照度水平下可能产生不同的固化效果。辐照度、剂量与辐照量在形式上的区别,详见辐射度量概述。
汽车行业紫外LED固化适合哪种波长?
这取决于所用配方中的光引发剂。常见的工业紫外LED波长有365、385、395、405和450 nm;重要的是LED的发射峰值与光引发剂的吸收波段重叠,而非波长的绝对数值本身。
为何辐照度看似充足,紫外固化仍会失败?
常见原因包括光源与光引发剂之间缺乏光谱重叠、表面存在氧阻聚、因部件几何形状造成的阴影区,或测量未在实际作用点进行、从而高估了部件处的真实辐照度。
如何测量三维部件上的紫外剂量?
可通过随工件载具一起移动的部件相关传感器,记录部件在生产线路径上实际接收到的辐照度,并辅以在既定参考位置进行的定期测量,用于设备的持续监控。
哪些因素会影响固化深度?
波长、光引发剂浓度及其吸收光谱、配方中的颜料或填料含量,以及所施加的剂量。剂量与固化深度之间呈对数关系,而非线性关系。
何时宽波段测量已足够,何时需要光谱测量?
对于已验证且稳定的工艺进行监控时,宽波段测量已足够。而在比较、更换或新选定光源时,则需要进行光谱分辨测量,因为只有光谱才能显示与光引发剂的实际重叠情况。
紫外固化与紫外老化测试有何区别?
紫外固化是有意利用紫外辐射引发交联反应,使材料固化成型。相比之下,紫外老化测试则是利用紫外线和模拟日光,预测材料在车辆预期使用寿命内发生的不良老化和变色现象。
技术背景与延伸资料
- Wydra, J. W. et al. (2014): The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers. Dental Materials. DOI: 10.1016/j.dental.2014.02.021
- Bennett, J. (2018): Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing. Additive Manufacturing. DOI: 10.1016/j.addma.2017.10.009
- Drummer, D.; Jiang, F.-Z. (2020): Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC. Polymers. DOI: 10.3390/polym12051080
- John, J. et al. (2023): To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives. Journal of Composites Science. DOI: 10.3390/jcs7120513
- ISO 10820:2025 – UV-A LED 辐照设备与辐射度量(ISO);CIE 220:2016 – 紫外辐射计的表征与校准方法(CIE)
- OICA – 2025年全球机动车产量统计(OICA);Mordor Intelligence – 2025~2031年紫外固化胶粘剂市场报告(Mordor Intelligence)
相关应用领域
这些应用与光学辐射测量的相邻领域在技术上密切相关,例如电子与半导体制造(可比的粘接与封装工艺)、光学与精密元件制造(可比的光学透明度要求)、光伏(可比的辐照箱与老化测试技术),以及更为基础的紫外粘接、灌封与封装。
作者:Dr. Mark Paravia
Dr.-Ing. Mark Paravia是位于Ettlingen的Opsytec Dr. Gröbel GmbH的总经理,并领导该公司获认可的校准实验室。在KIT照明技术研究所从事脈冲氙气激子放电研究之后,他目前的研究重点是光学辐射测量技术。他是DIN标准委员会FNL 7「光学辐射」的副主席,同时也是DVGW紫外线消毒项目组的成员。
不确定三维部件最不利点实际接收到的辐照度和剂量有多少?
不确定三维部件最不利点实际接收到的辐照度和剂量有多少——而不仅仅是最后一次测量所在的参考位置?这个问题只能在真实的部件和工艺条件下解答,而无法通过额定电功率或通用时间值得出结论。若需在生产线上进行与部件相关的剂量验证,tinyTracker较为合适;若需在固定设备位置进行周期性检测,则推荐使用RMD Pro。若需在更换光引发剂时进行光谱选择或光源比较,可选用UVpad和UVpad E。欢迎您就贵司的工艺需求与我们联系。
