


curado UV y medición UV en la industria automotriz
El curado UV es la reticulación inducida por luz de adhesivos, revestimientos, compuestos de encapsulado y tintas de impresión mediante fotopolimerización bajo radiación ultravioleta. En la fabricación de vehículos, el proceso se utiliza para que las uniones adhesivas, los revestimientos y las superficies impresas adquieran capacidad de carga en cuestión de segundos a pocos minutos, sin someter a estrés térmico a sustratos sensibles al calor de plástico, electrónica o vidrio. El objetivo técnico es un curado reproducible en cada punto de un componente que a menudo tiene forma tridimensional. El reto central es que la irradiancia y la dosis varían fuertemente a lo largo de una superficie curva, inclinada o sombreada, mientras que la propia reacción fotoquímica depende conjuntamente de la longitud de onda, la intensidad y el tiempo de exposición: una sola magnitud medida generalmente no basta para describir el proceso.
¿Cómo evolucionan los procesos UV en la industria del automóvil?
El marco de referencia es la propia producción mundial de vehículos: según la Organización Internacional de Constructores de Automóviles (OICA), en 2025 se fabricaron 96,4 millones de vehículos en todo el mundo, un aumento del 3,9 % respecto al año anterior; solo la región de Asia-Pacífico representó alrededor de 59,2 millones de unidades, más del 61 % de la producción mundial (OICA, 2026). Cada uno de estos vehículos contiene numerosos componentes encolados, recubiertos o impresos para los que los procesos de curado por radiación son una tecnología candidata, desde el pintado de la carrocería hasta el encolado de sensores.
Desde el punto de vista técnico, lo más relevante es el cambio en las áreas de aplicación: los fabricantes de vehículos sustituyen cada vez más las resinas epoxi de dos componentes por sistemas curables por UV para el encolado de módulos de cámaras ADAS, techos panorámicos y componentes de paquetes de baterías, ya que el tiempo de fijación se reduce de varios minutos a menos de un minuto (Mordor Intelligence, 2026). El mercado de adhesivos UV en el segmento de la movilidad se divide en un segmento OEM/Tier-1, intensivo en validación y con ciclos de aprobación largos, y un segmento de posventa más fragmentado (IndexBox, n.d.). Un segundo motor es de carácter regulatorio: el endurecimiento de los límites de compuestos orgánicos volátiles (COV) en el recubrimiento desplaza los procesos de pintado de sistemas a base de disolventes hacia sistemas de curado por radiación, lo que genera directamente nuevos requisitos para el control de procesos y la medición de la dosis.
Cuatro desarrollos están cambiando los procesos UV en la fabricación de vehículos:
Transición de las lámparas de mercurio a los LED UV: la sustitución reduce el uso de mercurio y la formación de ozono, pero exige una coincidencia más estrecha entre el espectro de banda estrecha del LED y la absorción del fotoiniciador, además de equipos de medición específicos por longitud de onda adecuados para ello; los sensores de banda ancha calibrados para lámparas de mercurio no representan necesariamente de forma correcta el espectro estrecho del LED. La norma ISO 10820 para dispositivos de irradiación LED UV-A con un pico de emisión de 365 nm, publicada en 2025, muestra que el trabajo de normalización sigue ahora este cambio (ISO 10820:2025).
Nuevas ubicaciones de encolado y encapsulado derivadas de la electrificación: los módulos de baterías, la electrónica de potencia y los sensores adicionales en los vehículos electrificados crean nuevas geometrías de encolado y encapsulado, a veces muy sombreadas, lo que aumenta la necesidad de formulaciones de doble curado y de la verificación de la dosis a nivel de componente.
Cambio impulsado por la regulación de sistemas a base de disolventes hacia sistemas de curado por radiación: el endurecimiento de los límites de COV en Norteamérica, Europa y Asia está acelerando el cambio de los procesos de pintado hacia el curado UV y UV-LED, y con ello aumenta la necesidad de una técnica de medición de procesos complementaria en líneas de pintura que tradicionalmente han estado dominadas por procesos térmicos.
Miniaturización de las fuentes de radiación: los sistemas compactos de puntos y áreas LED UV permiten la integración en el reducido espacio de instalación de los módulos de sensores y cámaras, pero al mismo tiempo agudizan las dependencias de distancia y ángulo descritas en este texto, ya que las pequeñas desviaciones geométricas tienen un efecto proporcionalmente más fuerte a distancias de trabajo cortas.
Los tamaños de mercado, las tasas de crecimiento y las fuentes de este campo de aplicación se resumen en la página Evolución del mercado de la tecnología UV.
¿cómo funciona el curado UV (fotopolimerización)?
En el curado UV, un fotoiniciador contenido en la formulación absorbe un fotón de energía adecuada y se descompone en especies reactivas – en los sistemas de radicales libres (normalmente acrilatos) en radicales libres, en los sistemas catiónicos (normalmente epoxis) en un ácido que inicia la polimerización por apertura de anillo. Estas especies reactivas inician una reacción en cadena en la que monómeros y oligómeros se enlazan formando una red polimérica reticulada tridimensionalmente. A diferencia del secado térmico, no se evapora ningún disolvente; el curado es una reacción química de reticulación, no un proceso físico de secado. La reacción solo avanza allí donde realmente se absorben fotones – la cantidad y la distribución espectral de la luz incidente determinan, por tanto, directamente la velocidad de reacción y el rendimiento. Los sistemas de radicales libres son sensibles al oxígeno, que captura los radicales y retrasa la reacción en la superficie (inhibición por oxígeno); los sistemas catiónicos no se ven afectados por esto, pero son más sensibles a la humedad y a menudo requieren tiempos de poscurado más largos (reacción en oscuridad) para alcanzar la resistencia final completa.
¿Qué fuentes de luz UV y procesos se utilizan en la fabricación de automóviles?
Existen varios principios de emisor disponibles para el curado UV industrial, que difieren notablemente en espectro, densidad de potencia y características de funcionamiento:
- Lámparas de mercurio de media presión (lámparas de descarga de gas): emisores de banda ancha con líneas de emisión características en UV-C, UV-B, UV-A y el rango visible. Ofrecen altas densidades de potencia y, debido a su amplio espectro, también son adecuadas para formulaciones pigmentadas difíciles de curar, pero requieren tiempo de calentamiento, generan radiación de calor y están sujetas a un envejecimiento continuo del tubo de la lámpara.
- LED UV: fuentes de banda estrecha con picos de emisión discretos, en la práctica principalmente a 365 nm, 385 nm, 395 nm y 405 nm, complementados con LED azules a 450 nm. Se encienden instantáneamente, emiten prácticamente nada de radiación infrarroja y envejecen de manera más uniforme, pero requieren una correspondencia más estrecha entre la absorción del fotoiniciador y la longitud de onda de emisión del LED, ya que la banda de emisión es notablemente más estrecha que en las lámparas de descarga de gas.
- Emisores excimer (p. ej., 172 nm, VUV): radiación de onda muy corta y alta energía con una profundidad de penetración reducida en el aire y el material. En la fabricación de automóviles se utilizan principalmente para la activación y limpieza de superficies antes del encolado, no para el curado en volumen.
- Lámparas de destellos de xenón pulsadas: radiación de banda ancha y pulsada con alta potencia máxima y baja carga térmica media sobre el componente; relevantes para aplicaciones que requieren pulsos de irradiación cortos e intensos en lugar de irradiación continua, por ejemplo, con sustratos muy sensibles al calor.
| Tecnología | Características | Ventajas | Limitaciones | Aplicación típica |
|---|---|---|---|---|
| Lámpara de mercurio de media presión | banda ancha, de UV-C a VIS | alta densidad de potencia, poco crítica respecto a la elección del fotoiniciador | tiempo de calentamiento, aporte de calor, envejecimiento, contiene mercurio | curado de pintura en paneles de carrocería de gran superficie |
| LED UV | banda estrecha, longitudes de onda discretas | listo al instante, baja generación de calor, larga vida útil | requiere una correspondencia estrecha con el fotoiniciador, penetración más reducida si no coincide bien | encolado puntual de módulos de sensores, cámaras y pantallas |
| Emisor excimer (VUV) | onda muy corta, profundidad de penetración reducida | activación de superficies eficiente sin productos químicos | no permite el curado en volumen | pretratamiento de superficies antes del encolado |
| Lámpara de destellos de xenón pulsada | banda ancha, pulsada, alta potencia máxima | baja carga térmica media, pulsos de irradiación cortos | control más complejo, requiere equipos de medición especializados | sustratos sensibles al calor, aplicaciones especiales |
¿qué parámetros del proceso son relevantes?
Existen varias magnitudes físicas relevantes para el diseño y el control del proceso, y ninguna puede sustituir a otra:
- irradiancia (mW/cm² o W/cm²): la potencia radiante incidente por área y tiempo. Determina la velocidad de reacción instantánea y la capacidad de superar rápidamente la inhibición por oxígeno en la superficie.
- dosis / exposición radiante (J/cm²): el producto de la irradiancia y el tiempo de exposición. Determina de forma aproximada hasta qué punto avanza globalmente la reacción de reticulación, pero solo en condiciones limitadas (véase la ley de reciprocidad más abajo).
- distribución espectral / longitud de onda: determina si el fotoiniciador contenido en el adhesivo o el recubrimiento puede absorber fotones. Sin solapamiento espectral entre la fuente y la banda de absorción, no se inicia ninguna reacción, independientemente de la potencia irradiada.
- tiempo de irradiación: no es una magnitud fija en procesos móviles o guiados por robot, sino una función de la velocidad de desplazamiento y de la geometría del campo de irradiación en cada punto del componente.
- temperatura del componente: afecta a la viscosidad y a la velocidad de difusión de las especies reactivas y, por tanto, indirectamente a la conversión final alcanzable, especialmente en sistemas catiónicos con una reacción en oscuridad pronunciada.
- concentración de oxígeno en la superficie: determina el grado de inhibición en sistemas de radicales libres y, por tanto, si una dosis por lo demás suficiente deja igualmente una superficie pegajosa e incompletamente curada.
- espesor de capa y pigmentación: determinan, a través de la absorción de luz en el material, cuánta radiación llega realmente a la interfaz inferior de una capa (profundidad de penetración).
Qué limita el proceso o causa defectos
La potencia eléctrica de la lámpara no es una dosis óptica. La potencia eléctrica ajustada en el balasto o el driver no describe la irradiancia que realmente llega al componente. La eficiencia óptica, la contaminación de los reflectores y las ventanas de protección, la degradación del tubo de la lámpara o de los chips LED, y la distancia de trabajo real modifican continuamente esta relación. Una aprobación de proceso basada únicamente en el ajuste de la potencia eléctrica pierde su validez en cuanto cambia alguno de estos factores.
Un valor de tiempo por sí solo no es significativo sin la irradiancia en el componente. «30 segundos de irradiación» no describe un proceso reproducible a menos que se conozca la irradiancia realmente presente en el punto crítico del componente durante ese tiempo.
La ley de reciprocidad solo se cumple de forma limitada. La ley de reciprocidad fotoquímica (ley de Bunsen-Roscoe) asume que únicamente el producto de irradiancia y tiempo –la dosis– determina el resultado, independientemente de cómo se combinen individualmente la intensidad y el tiempo. Para muchos sistemas de acrilato fotopolimerizables esto no se cumple: un estudio experimental sobre un fotopolímero de BisGMA/TEGDMA mostró que, a dosis constante, una irradiancia mayor daba lugar a una conversión final menor que una irradiancia menor durante un tiempo proporcionalmente más largo, porque la conversión final y la tensión de contracción dependen de la propia velocidad de polimerización, no solo del producto de la dosis (Wydra et al., 2014). Consecuencia práctica: una dosis aprobada para una combinación concreta de irradiancia y tiempo no puede trasladarse a otra combinación con el mismo producto de dosis sin una nueva validación.
Medir fuera del lugar real del proceso subestima los efectos de la geometría. Si la irradiancia se mide en el cabezal de la lámpara, en una posición de referencia plana o en una única pieza de muestra, ese valor describe solo un punto del campo de irradiación real. Las zonas del componente curvadas, empotradas o en ángulo reciben una irradiancia distinta a la de la posición de referencia, a menudo considerablemente menor.
Los efectos del material y de la geometría a menudo se subestiman. Los recubrimientos pigmentados y los adhesivos cargados dispersan y absorben la radiación UV más allá de lo que explica únicamente el espesor de la capa; las tolerancias del componente modifican la distancia de trabajo a la fuente y, por tanto, la irradiancia de forma no lineal. Ambos efectos solo son válidos bajo las condiciones específicas caracterizadas y no pueden generalizarse a otros materiales o geometrías de componentes.
¿Cómo afectan la pigmentación, el espesor de capa y la geometría del componente al curado?
En sistemas pigmentados o cargados, la absorción del fotoiniciador, la absorción del pigmento y la dispersión compiten por los fotones entrantes. Los pigmentos blancos de dióxido de titanio, por ejemplo, absorben fuertemente la radiación UV hasta justo por debajo de 400 nm y solo se vuelven cada vez más transmisivos por encima de ese valor, razón por la cual los sistemas UV-LED de onda más larga (395–450 nm) pueden lograr un mejor curado en profundidad en recubrimientos pigmentados que las fuentes de onda corta, siempre que el fotoiniciador utilizado siga absorbiendo suficientemente en ese rango. Al mismo tiempo, una fuerte superposición entre la absorción del iniciador y la emisión de la fuente acelera el curado superficial, pero puede limitar la profundidad de penetración, porque la radiación ya se absorbe por completo en las capas más externas (John et al., 2023). En componentes tridimensionales y perfilados, los bordes, las cavidades y las superficies ocultas quedan total o parcialmente en sombra respecto a la irradiación directa. En estas zonas de sombra, la química UV pura permanece líquida; industrialmente esto se aborda con sistemas de doble curado que reticulan principalmente por vía UV y, en las zonas no irradiadas directamente, de forma secundaria mediante una reacción de humedad, anaeróbica o térmica.
la ley de reciprocidad y la curva de trabajo de Jacobs como modelos para el diseño de procesos
Dos modelos sencillos ayudan a captar cuantitativamente los efectos descritos anteriormente, ambos con límites claramente definidos.
La ley de reciprocidad de Bunsen-Roscoe define la exposición radiante (dosis) como
H = E · t
donde H es la dosis en J/cm², E la irradiancia en W/cm² y t el tiempo de exposición en segundos. Supone que este producto por sí solo determina el resultado fotoquímico. Esto requiere una irradiancia constante y homogénea en el tiempo, en un proceso fotoquímico primario sin efectos secundarios dependientes del tiempo. Como se mostró anteriormente, este requisito no se cumple para muchas fotopolimerizaciones de acrilatos, especialmente a alta irradiancia y tiempos cortos. Consecuencia práctica: la dosis es una magnitud de proceso necesaria pero no suficiente; siempre debe documentarse junto con la irradiancia correspondiente.
Para estimar la profundidad de curado en una capa que se fotopolimeriza, la literatura sobre estereolitografía y fabricación aditiva utiliza una curva de trabajo logarítmica:
Cd = Dp · ln(H / Hc)
donde Cd es la profundidad de curado alcanzada, Dp un parámetro de profundidad de penetración específico del material, H la dosis aplicada y Hc la dosis crítica necesaria para alcanzar el punto de gel en la superficie (Bennett, 2018). El modelo supone una absorción de tipo Beer-Lambert en un material ópticamente homogéneo y no es automáticamente válido para formulaciones fuertemente heterogéneas, multifásicas o altamente dispersivas. La consecuencia práctica va en contra de la intuición: dado que la relación es logarítmica, no lineal, duplicar la dosis no duplica la profundidad de curado; más allá de cierto punto, solo se puede ganar profundidad de penetración adicional con una dosis adicional desproporcionadamente mayor.
ejemplo práctico: cuánto afecta una tolerancia de distancia a la irradiancia en un punto de encolado con LED UV
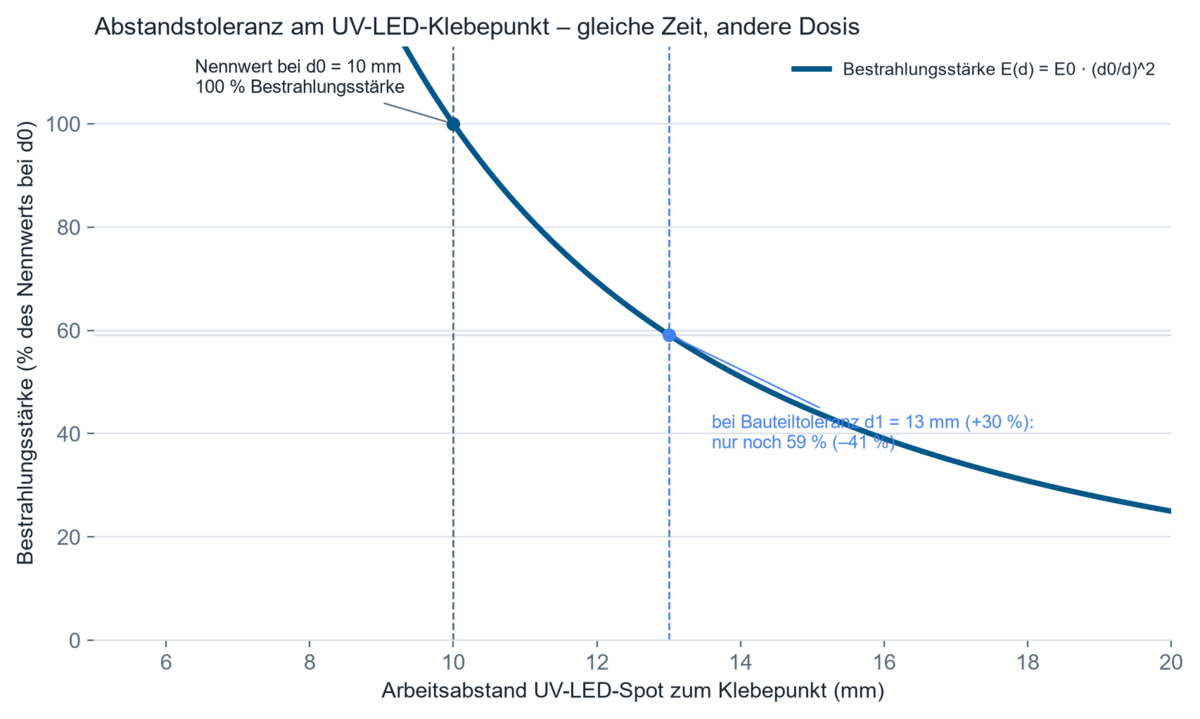
1. Hipótesis de partida. Se emplea un punto LED UV guiado por robot para el encolado puntual de una carcasa de sensor. La distancia de trabajo diseñada es d₀ = 10 mm, con una irradiancia nominal E₀ típica de la producción en serie, del orden de varios 1000 mW/cm² en esa posición. Las tolerancias de componentes y utillaje pueden aumentar la distancia real en producción en serie hasta d₁ = 13 mm (+30 %). Para distancias grandes en comparación con la superficie activa del emisor, la disminución de la irradiancia puede aproximarse mediante la ley del inverso del cuadrado de la distancia; a distancias de trabajo cortas de pocos milímetros esta aproximación tiene una validez limitada y debe verificarse mediante medición o mediante una simulación óptica de la óptica LED real.
2. Modelo. E(d) = E₀ · (d₀/d)²
3. Cálculo. E(d₁) = E₀ · (10/13)² = E₀ · 0,592
4. Resultado. La irradiancia cae a aproximadamente el 59 % del valor nominal, es decir, una pérdida de alrededor del 41 %.
5. Interpretación técnica. Si el tiempo de exposición permanece invariable, la dosis aplicada se reduce en el mismo factor. Una tolerancia de componente que a primera vista parece poco crítica puede así hacer que la dosis caiga por debajo de la dosis crítica Hc de la curva de trabajo, produciendo una unión insuficientemente curada pero de aspecto externo normal. Por ello, una única medición en una pieza de muestra en posición nominal no cubre la dispersión de la serie, y son necesarios valores de dosis referidos al componente o registrados en línea para garantizar el proceso.
La siguiente calculadora le permite comprobar la dependencia de la distancia con sus propios valores: según la ley del cuadrado inverso, la irradiancia disminuye con el cuadrado de la distancia. La calculadora también proporciona la distancia límite fotométrica, por debajo de la cual la ley deja de ser válida, ya que la fuente ya no actúa como una fuente puntual.
La calculadora se ejecuta íntegramente en su navegador; no se transmite ningún dato.
¿Dónde se utilizan el curado UV y la medición UV en la industria automotriz?
Pintura e impresión de piezas de plástico y carrocería tridimensionales. Los barnices y acabados curables por UV sustituyen cada vez más a los sistemas a base de disolventes, ya que curan en segundos y quedan inmediatamente listos para su procesamiento posterior sin secado en horno. Lo importante aquí es una irradiancia uniforme sobre superficies curvas y tridimensionales, ya que las desviaciones provocan una resistencia desigual al rayado y a los productos químicos. Consulte los antecedentes en Medición UV para impresión industrial.
Encolado en módulos de sensores, cámaras y pantallas. Los sistemas avanzados de asistencia a la conducción (ADAS) requieren uniones ópticamente transparentes y de baja distorsión entre lentes, carcasas y chips sensores. Los adhesivos UV permiten una dosificación precisa y tiempos de fijación cortos sin aporte de calor a la electrónica sensible; un ejemplo documentado es un adhesivo UV transparente y resistente a altas temperaturas para ópticas alineadas activamente en diseños modernos de faros (UVEBTech / DELO, 2024). La variable de proceso crítica es la dosis con resolución espacial exactamente en el hueco de encolado, además de la compatibilidad espectral entre la fuente de luz y el fotoiniciador del adhesivo, ya que un desajuste puede comprometer la claridad óptica o la resistencia al amarilleamiento. Antecedentes en Encolado, potting y encapsulado UV.
Potting de electrónica de potencia, sensores y módulos de baterías en la electromovilidad. Las celdas de baterías, los semiconductores de potencia y las unidades de control requieren compuestos de potting y encapsulado que curen rápidamente sin dañar térmicamente los componentes. Las zonas de sombra en conectores, bordes y la parte inferior de las carcasas son especialmente críticas aquí, lo que hace necesarias formulaciones de doble curado con curado primario UV y curado secundario.
Detección de grietas y fugas por fluorescencia. Como método de ensayo no destructivo, la irradiación UV-A hace visibles las indicaciones de líquidos penetrantes fluorescentes en grietas y fugas. La variable de proceso crítica es la irradiancia uniforme en toda el área de inspección, ya que una irradiancia localmente insuficiente deja defectos sin detectar.
Ensayos de envejecimiento y fotoestabilidad de materiales de interior. Las superficies de la cabina, los textiles y los componentes de plástico se someten a ensayos de envejecimiento acelerado en cámaras de irradiación bajo espectros UV y solares definidos, con el fin de predecir la resistencia del color, el amarilleamiento y la fragilización a lo largo de la vida útil del vehículo. Lo importante aquí es la irradiancia ponderada espectralmente según el espectro de referencia utilizado y la dosis de irradiación acumulada durante la duración del ensayo. Véase Envejecimiento UV, resistencia del color y fotoestabilidad.
¿Cómo se garantiza la dosis a lo largo de una trayectoria robotizada y en zonas de sombra?
En los procesos de irradiación tridimensionales guiados por robot, la dosis aplicada no es un valor fijo, sino la integral de la irradiancia local a lo largo de la trayectoria: en cada punto se combinan la distancia, el ángulo de incidencia y la velocidad de recorrido. Un diseño computacional previo basado en geometrías de componentes importadas puede identificar puntos débiles y zonas de sombra antes de construir el equipo real; la validación final sigue realizándose sobre la configuración de proceso real, ya que las propiedades ópticas, de fijación y de reflexión reales solo pueden predecirse de forma limitada. La simulación óptica calcula esto sobre las geometrías de componentes importadas. Para las zonas de sombra que, por la geometría del componente, no pueden irradiarse directamente en ningún caso, los sistemas de curado dual con curado secundario por humedad, anaeróbico o térmico son la solución establecida. Cuando la mecánica, la óptica, la tecnología de seguridad y la adquisición de datos deben desarrollarse conjuntamente para una tarea específica de ensayo o fabricación, esto entra dentro de la ingeniería de equipos especiales.
¿Qué magnitudes deben medirse o monitorizarse?
La garantía de proceso requiere fundamentalmente dos magnitudes: la irradiancia en el componente y la dosis resultante de ella a lo largo del tiempo. Ambas deben medirse lo más cerca posible del punto de acción real, es decir, en el propio componente o en una posición representativa del campo de irradiación, y no exclusivamente a la salida de la lámpara o del sistema. Las incertidumbres de medición relevantes se deben, entre otros factores, a la dependencia angular del sensor (error de coseno en incidencia oblicua), al desajuste espectral entre el sensor y la emisión real de la fuente, y a la trazabilidad metrológica de la calibración a patrones nacionales o internacionales.
Una medición de banda ancha —que capta la irradiancia total en un rango espectral definido (p. ej. UV-A)— resulta suficiente cuando la fuente y el fotoiniciador ya son conocidos y estables, y solo es necesario monitorizar la estabilidad del proceso a lo largo del tiempo, por ejemplo con un RMD Pro. Una medición con resolución espectral se hace necesaria cuando se comparan fuentes, se seleccionan nuevos fotoiniciadores o se cambian tipos de lámpara, ya que solo el espectro muestra si —y en qué medida— la emisión y la absorción realmente se solapan; para ello son adecuados espectrorradiómetros como el UVpad o el UVpad E. Las mediciones con resolución espacial o referidas al componente se hacen necesarias en cuanto la geometría del componente es tridimensional o la fuente se desplaza respecto al componente; para ello, el tinyTracker recorre la línea junto con el portapiezas. Las mediciones con resolución temporal son necesarias cuando, como ocurre con fuentes pulsadas o procesos críticos en cuanto al tiempo de ciclo, la irradiancia no es constante durante el tiempo de exposición.
En las líneas de producción automatizadas, el monitoreo del proceso pasa del muestreo puntual a la captura continua. Los sensores en línea instalados de forma permanente en la zona de irradiación registran continuamente la irradiancia y la dosis durante la producción en curso y permiten el control estadístico de procesos (SPC), señalando automáticamente las desviaciones respecto al límite de proceso aprobado antes de que componentes insuficientemente curados abandonen la línea. Desde el punto de vista técnico, lo relevante no es la interfaz digital en sí, sino la capacidad de atribuir los valores medidos a un componente o lote de producción concreto (trazabilidad) y de detectar precozmente efectos de envejecimiento en lámparas o LED, por ejemplo mediante una irradiancia que disminuye de forma continua con una excitación eléctrica constante. En los sistemas controlados, esta tendencia de envejecimiento se utiliza para ajustar la corriente de excitación de los LED o la potencia de la lámpara, manteniendo constante la dosis aplicada a lo largo de la vida útil de la fuente (control en bucle cerrado).
¿Qué muestran las publicaciones científicas?
Un estudio experimental sobre la validez de la ley de reciprocidad en un fotopolímero dental BisGMA/TEGDMA mostró que la conversión final y la tensión de contracción a dosis constante dependen significativamente de la irradiancia utilizada, y no – como supone la ley de reciprocidad idealizada – únicamente del producto de la dosis:
"The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers: Theoretical analysis and experimental characterization", J. W. Wydra, N. B. Cramer, J. W. Stansbury, C. N. Bowman, Dental Materials, 2014, DOI: 10.1016/j.dental.2014.02.021. La transferibilidad a otros sistemas acrílicos debe comprobarse química por química, pero el principio subyacente – la dependencia de la intensidad más allá de la dosis por sí sola – se aplica de forma más general a las fotopolimerizaciones por radicales libres.
Un estudio sobre la caracterización cuantitativa de fotopolímeros comerciales introdujo la dosis crítica Hc y el parámetro de profundidad de penetración Dp como magnitudes medibles y específicas del material, y encontró desviaciones respecto a las especificaciones del fabricante de hasta un factor de diez en varias resinas:
"Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing", J. Bennett, Additive Manufacturing, 2018, DOI: 10.1016/j.addma.2017.10.009. Para el diseño de procesos en la fabricación de vehículos, esto es relevante porque demuestra que estas magnitudes deben determinarse experimentalmente para la formulación real utilizada, en lugar de dar por buenos los datos genéricos del fabricante.
Un estudio calorimétrico sobre la cinética de curado de fotopolímeros acrílicos mediante Photo-DSC mostró que el calor de reacción y el grado de reticulación varían notablemente con la intensidad de irradiación y la estrategia de exposición, y que una exposición fragmentada en varias etapas puede reducir considerablemente la temperatura máxima en comparación con una exposición única a dosis completa:
"Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC", D. Drummer, F.-Z. Jiang, Polymers, 2020, DOI: 10.3390/polym12051080. Para capas más gruesas de encapsulado y encolado en aplicaciones de baterías y electrónica, esto ofrece un enfoque para controlar el aporte de calor mediante la estrategia de exposición, y no solo mediante cambios en la formulación.
Una revisión reciente del estado de la tecnología de recubrimientos curables por UV resume en qué condiciones una fuerte superposición espectral entre el fotoiniciador y la fuente de luz acelera el curado superficial, aunque puede limitar la profundidad de penetración:
"To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives", J. John, J. Thomas, M. Patil, R. Patil, Journal of Composites Science, 2023, DOI: 10.3390/jcs7120513.
El buscador de publicaciones enumera todas las publicaciones sobre el sector de automoción que conocemos – con posibilidad de búsqueda por dispositivo, ámbito y palabra clave.
Preguntas frecuentes sobre el curado UV y la medición UV en la industria automotriz
¿En qué se diferencian la irradiancia y la dosis?
La irradiancia (mW/cm²) describe la potencia radiante incidente por área en un momento dado, mientras que la dosis (J/cm²) es el producto integrado en el tiempo de la irradiancia y el tiempo de exposición. Se necesitan ambas magnitudes porque, como se describe en la ley de reciprocidad, la misma dosis puede producir distintos resultados de curado a diferentes niveles de irradiancia. Cómo se diferencian formalmente la irradiancia, la dosis y la fluencia se explica en la descripción general de magnitudes radiométricas.
¿Qué longitud de onda es adecuada para el curado con UV-LED en el sector automotriz?
Eso depende del fotoiniciador de la formulación utilizada. Las longitudes de onda habituales de los UV-LED industriales son 365, 385, 395, 405 y 450 nm; lo importante es que el pico de emisión del LED coincida con la banda de absorción del fotoiniciador, no la longitud de onda absoluta en sí.
¿Por qué falla el curado UV a pesar de una irradiancia aparentemente suficiente?
Las causas habituales son la falta de solapamiento espectral entre la fuente y el fotoiniciador, la inhibición por oxígeno en la superficie, zonas de sombra debidas a la geometría del componente, o una medición que no se realizó en el punto de acción real y sobrestima la irradiancia efectiva en el componente.
¿Cómo se mide la dosis UV en un componente tridimensional?
Mediante sensores asociados al componente que se desplazan junto con el soporte de la pieza y registran la irradiancia que realmente llega al componente a lo largo de su recorrido por la línea, complementado con mediciones periódicas en posiciones de referencia definidas para el seguimiento continuo del equipo.
¿Qué factores influyen en la profundidad de curado?
La longitud de onda, la concentración y el espectro de absorción del fotoiniciador, el contenido de pigmentos o cargas de la formulación, y la dosis aplicada. La relación entre la dosis y la profundidad de curado es logarítmica, no lineal.
¿Cuándo es suficiente una medición de banda ancha y cuándo se necesita una medición espectral?
Una medición de banda ancha es suficiente para monitorizar un proceso ya validado y estable. Una medición espectralmente resuelta se vuelve necesaria cuando se comparan, cambian o seleccionan nuevas fuentes de luz, ya que solo el espectro muestra el solapamiento real con el fotoiniciador.
¿Cuál es la diferencia entre el curado UV y el ensayo de envejecimiento UV?
El curado UV utiliza la radiación UV de forma deliberada para desencadenar una reacción de reticulación y solidificar un material. El ensayo de envejecimiento UV, en cambio, utiliza la simulación de radiación UV y solar para predecir la degradación y descoloración no deseadas de los materiales durante la vida útil prevista de un vehículo.
Contexto técnico y fuentes adicionales
- Wydra, J. W. et al. (2014): The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers. Dental Materials. DOI: 10.1016/j.dental.2014.02.021
- Bennett, J. (2018): Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing. Additive Manufacturing. DOI: 10.1016/j.addma.2017.10.009
- Drummer, D.; Jiang, F.-Z. (2020): Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC. Polymers. DOI: 10.3390/polym12051080
- John, J. et al. (2023): To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives. Journal of Composites Science. DOI: 10.3390/jcs7120513
- ISO 10820:2025 – Dispositivos de irradiación UV-A LED y radiometría (ISO); CIE 220:2016 – Métodos de caracterización y calibración de radiómetros UV (CIE)
- OICA – Estadísticas mundiales de producción de vehículos de motor 2025 (OICA); Mordor Intelligence – Informe del mercado de adhesivos curables por UV 2025–2031 (Mordor Intelligence)
Campos de aplicación relacionados
Estas aplicaciones están estrechamente relacionadas, desde el punto de vista técnico, con campos afines de la medición de radiación óptica – por ejemplo, electrónica y fabricación de semiconductores (procesos de encolado y encapsulado comparables), óptica y fabricación de componentes de precisión (requisitos comparables en cuanto a claridad óptica), fotovoltaica (tecnología comparable de cámara de irradiación y ensayos de envejecimiento), y el más fundamental Encolado, encapsulado y potting UV.
Autor: Dr. Mark Paravia
El Dr.-Ing. Mark Paravia es el director general de Opsytec Dr. Gröbel GmbH en Ettlingen y dirige el laboratorio de calibración acreditado. Tras sus investigaciones sobre descargas de excímeros de xenón pulsadas en el Institute of Lighting Technology del KIT, su interés actual se centra en la tecnología de medición de radiación óptica. Es vicepresidente del comité de normalización DIN FNL 7 "Radiación óptica" y miembro del grupo de proyecto de la DVGW sobre desinfección UV.
¿No está seguro de cuánta irradiancia y dosis llegan realmente al punto más desfavorable?
¿No está seguro de cuánta irradiancia y dosis llegan realmente al punto más desfavorable de un componente tridimensional, y no solo a la posición de referencia donde se realizó la última medición? Esto solo se puede responder sobre el componente real y la configuración del proceso, no a partir de las potencias eléctricas nominales ni de valores de tiempo genéricos. Para la verificación de la dosis relacionada con el componente a lo largo de la línea de producción, el tinyTracker es el adecuado; para comprobaciones recurrentes en posiciones fijas del equipo, el RMD Pro. Para la selección espectral o la comparación de fuentes de luz durante un cambio de fotoiniciador, están disponibles el UVpad y el UVpad E. Póngase en contacto con nosotros sobre su tarea de proceso.
