


قياس الأشعة فوق البنفسجية للتصنيع الإضافي والطباعة ثلاثية الأبعاد
تعتمد الطباعة ثلاثية الأبعاد القائمة على الضوء في بناء الأجزاء على البلمرة الضوئية المتحكَّم بها مكانياً – وبالنسبة لمعظم الراتنجات، لا تُبلَغ الحالة النهائية إلا أثناء عملية المعالجة اللاحقة التي تعقب ذلك. لذا فإن زمن المعالجة اللاحقة الثابت لا يُنقَل نتائجه إلا ما دام المصدر ومسافة العمل ودرجة الحرارة وهندسة الجزء ثابتة. أما ما يجعل هذه الخطوة قابلة للتكرار فهو الطول الموجي وشدة الإشعاع الساقط والجرعة الإشعاعية والتجانس.

ما هي القطاعات التي تقود التصنيع الإضافي؟
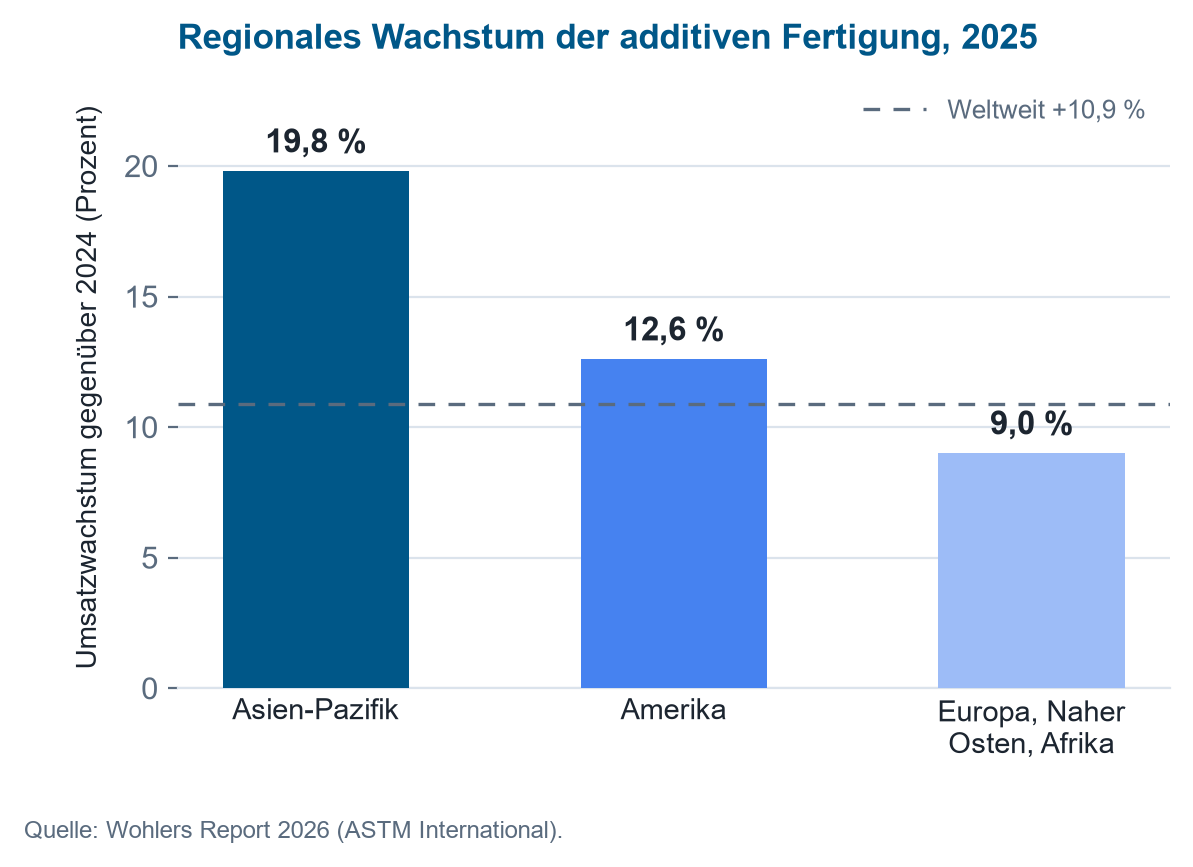
هيمن قطاع السيارات إلى جانب قطاع الطيران والفضاء على الصناعات المستخدمة النهائية في عام 2025. وتتطور الرعاية الصحية وطب الأسنان بشكل ديناميكي بوجه خاص، من خلال الزرعات المخصّصة للمريض والمقوّمات والتيجان والجسور – وهي تطبيقات ذات متطلبات عالية من حيث إمكانية التكرار، ومن ثمّ فهي قريبة من حيث البنية من الفائدة الأساسية لقياس الأشعة فوق البنفسجية.
يتم تلخيص أحجام السوق ومعدّلات النمو والمصادر الخاصة بمجال التطبيق هذا في صفحة تطوّر سوق تقنية الأشعة فوق البنفسجية.
التقنيات والعمليات ذات الصلة
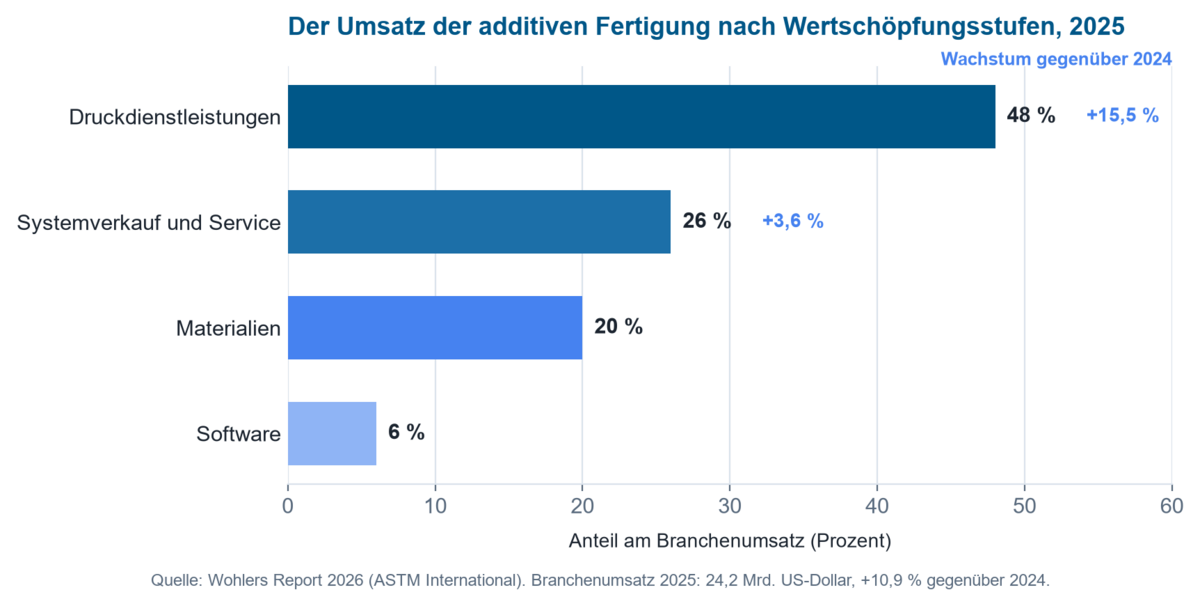
بالنسبة للعمليات القائمة على الأشعة فوق البنفسجية، فإن عائلة البلمرة الضوئية داخل الوعاء هي المعنية: الطباعة المجسّمة (SLA)، ومعالجة الضوء الرقمية (DLP)، وعمليات LCD القائمة على القناع، وتنضم إليها في مجال البحث الأساليب الحجمية. وقد حازت SLA على أكبر حصة تقنية في عام 2025 بنسبة 17.5 بالمئة، في حين تُعدّ DLP التقنية الأسرع نمواً - مدفوعةً في جملة أمور بمقوّمات الأسنان الشفافة والسماعات الطبية وصب المجوهرات. وتختلف هذه العمليات في حجم البقعة أو البكسل، والإسقاط البصري، وكيمياء الراتنج، وسُمك الطبقة، واستراتيجية التعريض - لكنها تشترك جميعاً في الاعتماد ذاته على الطاقة الضوئية المُوصَّلة فعلياً.
الاتجاهات الحالية في عامي 2025 و2026
- من التركيب إلى الاستخدام: النمو يأتي بشكل متزايد من تحسين الاستفادة من الطاقة الإنتاجية الحالية بدلاً من مبيعات المعدات الجديدة.
- الذكاء الاصطناعي والصناعة 4.0: يكتسب التصميم التوليدي، ومراقبة الجودة بمساعدة الذكاء الاصطناعي، والتوائم الرقمية، ومنصات التصنيع القائمة على الحوسبة السحابية زخماً متزايداً.
- سوق متنامٍ لأجهزة الطباعة المكتبية البوليمرية: يتّسع نطاق الوصول إلى تقنية التصليد الضوئي في الوعاء (تقرير AMPOWER).
- الانضباط الاستثماري: تؤدي ظروف رأس المال الأكثر تشدداً إلى استثمارات أكثر انتقائية.
- العمليات متعددة المواد والهجينة توسّع نطاق التطبيقات لتتجاوز النمذجة الأولية التقليدية وصولاً إلى الإنتاج التسلسلي.
إن التحوّل من بيع الأجهزة إلى الاستفادة من الإنتاج، والنمو الذي يفوق المعدل في تقنيتي SLA وDLP، والزخم في التطبيقات السنية والطبية، كلها عوامل تشير من الناحية البنيوية إلى ازدياد الطلب على تقنية قياس الأشعة فوق البنفسجية والتصليد اللاحق الموصوفة أدناه بالتحديد.
ما هي القطاعات التي تدفع الطلب على قياس الأشعة فوق البنفسجية؟
تُظهر عدّة مجالات بوضوح تام لماذا يكتسب قياس الأشعة فوق البنفسجية الدقيق أهمية متزايدة في التصنيع الإضافي: طب الأسنان والتقنية الطبية بوصفهما مجالَي تطبيق ناضجَين وخاضعَين لتنظيم صارم لتقنية التصنيع بالبلمرة الضوئية داخل الوعاء (vat photopolymerisation)، إلى جانب التصنيع الدقيق والمجهري والبلمرة الضوئية الصناعية بوصفهما مجالَي نمو عند الطرف الأعلى من مقاييس الدقة والحجم. وتشترك هذه المجالات الأربعة جميعها في المتطلب الأساسي نفسه: شدة إشعاع ساقط وجرعة إشعاعية وانتظامية قابلة للتكرار كشرط مسبق للدقة الأبعادية ومتانة الأجزاء والحصول على الموافقات التنظيمية اللازمة لها.
الطباعة ثلاثية الأبعاد لطب الأسنان
يُقدَّر السوق العالمي للطباعة ثلاثية الأبعاد لطب الأسنان بمبلغ يتراوح من 4.3 إلى 6.3 مليار دولار أمريكي بحلول عام 2026، وذلك حسب طريقة تعريفه، مع معدلات نمو سنوية تتراوح من 16 إلى 25 بالمئة (تقرير سوق الطباعة ثلاثية الأبعاد لطب الأسنان، Mordor Intelligence؛ توقعات الطباعة ثلاثية الأبعاد لطب الأسنان، Precedence Research). ويهيمن التبلمر الضوئي بالخزان (Vat photopolymerisation) بوضوح: حيث تحتل تقنية SLA نسبة تبلغ نحو 34 بالمئة من الحجم، بينما تنمو تقنية DLP بأسرع معدل يبلغ 17.7 بالمئة سنوياً، وتُشكّل الراتنجات المتبلمرة ضوئياً أكثر من 60 بالمئة من المواد المستخدمة في أجهزة التقويم الشفافة والتيجان والجسور وأدلة الجراحة (تقرير سوق الطباعة ثلاثية الأبعاد لطب الأسنان في الولايات المتحدة، Mordor Intelligence). وتُعدّ وحدات التصليد الضوئي بالفعل أكبر قطاع للمعدات (تقرير سوق معدات التصليد، Market Report Analytics) – مما يجعل شدة الإشعاع الساقط والجرعة الإشعاعية عند 385 و405 nm عاملاً مباشراً في دقة التطابق والتوافق الحيوي.
التقنية الطبية
ينمو التصنيع الإضافي للأجهزة الطبية من 4.6 مليار دولار أمريكي في عام 2025 إلى ما يُتوقّع أن يبلغ 23.9 مليار دولار أمريكي بحلول عام 2035، أي بمعدّل 17.9 في المائة سنوياً؛ ومن المتوقّع أن يرتفع سوق التصنيع الإضافي الأوسع في مجال الرعاية الصحية من 13.3 إلى نحو 82.3 مليار دولار أمريكي خلال الفترة نفسها (توقّعات الأجهزة الطبية، Precedence Research؛ توقّعات الرعاية الصحية، Precedence Research). وتتصدّر تقنية SLA بحصة تقنية تبلغ 29.5 في المائة، وتشكّل الزراعات المخصّصة للمريض أكبر شريحة منفردة بنسبة 43.8 في المائة (الحصص التقنية، IMARC Group). وتفترض متطلّبات الاعتماد والتوافق الحيوي الصارمة – ومن بينها سلسلة ISO 10993 – عملية تصليد نهائي بالأشعة فوق البنفسجية قابلة للإرجاع المترولوجي وقابلة للتكرار: جرعة إشعاعية موثّقة بدلاً من زمن ثابت، يُستدلّ عليها من خلال الطيف وشدة الإشعاع الساقط والتجانس.
التصنيع الدقيق والمجهري
يُسهم البلمرة الثنائية الفوتون في دفع عجلة التصغير: فأشعة الليزر ذات الفيمتوثانية في الأشعة تحت الحمراء القريبة، عادةً عند حوالي 780 nm، تنتج بنى مجهرية بدقة تصل إلى 100 nm (مراجعة حول البلمرة الثنائية الفوتون) – وهو سوق ينمو بحدّ ذاته من أجل البصريات الدقيقة والفوتونيات والدعامات الطبية الحيوية (تقرير سوق البلمرة الثنائية الفوتون، Research and Markets). وفي الوقت ذاته، ينتقل التبلمر الضوئي الصناعي من مرحلة النماذج الأولية إلى الإنتاج المتسلسل للأجزاء الوظيفية النهائية في مجالات الإلكترونيات وتقنية المستشعرات والميكانيكا الدقيقة (Grand View Research). وهذا يجعل نطاقاً يتجاوز الأشعة فوق البنفسجية-A محطّ اهتمام: المعايرة في الأشعة تحت الحمراء القريبة من أجل البلمرة الثنائية الفوتون، وتفاوتات أدق من حيث التجانس وقابلية التكرار في الإنتاج الصناعي المتسلسل.
العمليات ومتطلباتها من قياس الأشعة فوق البنفسجية
يتجه السوق نحو عمليات متخصّصة قائمة على الأشعة فوق البنفسجية. في عمليات البوليمر الضوئي – SLA وDLP وأنظمة LCD أو MSLA القائمة على القناع – وكذلك في التصليد اللاحق بالأشعة فوق البنفسجية، يحدّد التوصيف الدقيق والتحكّم القابل للتكرار في التعرّض جودة العملية وسلوك المادة وخصائص القطعة.
إلى جانب التطبيقات المُثبتة، تزداد أهمية مجالات بحثية مثل البلمرة الضوئية ثنائية الفوتون، والتصنيع الإضافي الحجمي، والطباعة الحيوية. تفرض كل واحدة منها متطلباتها الخاصة على قياس الطيف وشدة الإشعاع الساقط والجرعة الإشعاعية والتجانس – ويوضّح الجدول أدناه ارتباطها بالقطاعات.
| قطاع السوق | متطلبات قياس الأشعة فوق البنفسجية |
|---|---|
| SLA | الطيف، شدة الإشعاع الساقط، الجرعة الإشعاعية |
| DLP | الإسقاط، التجانس، الجرعة الإشعاعية |
| LCD وMSLA | خرج مصابيح LED فوق البنفسجية، الجرعة الإشعاعية، التقادم |
| التصليد اللاحق بالأشعة فوق البنفسجية | الجرعة الإشعاعية، التجانس |
| البلمرة الضوئية ثنائية الفوتون | التوصيف الطيفي |
| التصنيع الإضافي الحجمي | الطيف، توزيع الجرعة الإشعاعية، الكيمياء الضوئية |
| الطباعة الحيوية وطباعة الهيدروجيل | البلمرة الضوئية، توافق المواد |
| التصنيع الإضافي للسيراميك | التحكّم في العملية القائم على البوليمر الضوئي |
| الطباعة ثلاثية الأبعاد لطب الأسنان | التعرّض القابل للتكرار والتصليد اللاحق |
| التكنولوجيا الطبية | التحقّق من العملية وقابلية التكرار |
| الإلكترونيات والتصنيع الدقيق | بلمرة ضوئية عالية الدقة |
| البحث والتطوير | القياس الطيفي وتطوير العمليات |
أين يؤثّر الإشعاع البصري في العملية؟
يؤثّر الإشعاع البصري عند نقطتين. فأثناء الطباعة يحدّد أي المناطق تتبلمر؛ وهنا يهم مستوى الدقة ووضوح الحواف ومدى امتداد التفاعل إلى الطبقة السفلية. وبعد الطباعة، يحوّل التشعيع الإضافي المجموعات التفاعلية المتبقية.
تفرض هاتان المهمتان متطلبات مختلفة على القياس. ففي نظام الإسقاط يكون السؤال هو مدى التجانس المكاني عبر مستوى الصورة. أما في حجرة التصليد اللاحق فالسؤال هو ما إذا كان سطح القطعة المعقّد يتلقّى جرعة كافية من جميع الجهات. ولا يمكن لقياس واحد أن يجيب عن كلا السؤالين.
ما الذي يحدّ من عمق نفاذ التعريض؟
تعريض الراتنج هو تفاعل متبادل بين عمق النفاذ البصري وانتشار التفاعل. تُضبط الممتصات والمُبادِر الضوئي بحيث لا يمتد البلمرة بشكل غير متحكَّم فيه إلى العمق - وإلا فإن التفاصيل الدقيقة تفقد محيطها. وفي الوقت نفسه، يُغيّر التفاعل الخصائص البصرية للراتنج أثناء تقدّمه.
لذلك فإن منحنى التعريض المُسجَّل على عيّنة اختبار رقيقة لا يكون صالحاً تلقائياً للأشكال الهندسية المعقّدة أو لدفعة راتنج مختلفة. وبناءً عليه، ينبغي وصف نوافذ العملية ليس فقط بالثواني، بل من خلال الطيف وشدة الإشعاع الساقط والجرعة الإشعاعية - وهي مقادير يمكن مقارنتها عبر الآلات المختلفة وعلى مدى الزمن.
مثال عملي: كم من العمق يكسبه ضعف الجرعة؟
يتبع عمق تصليد الراتينج منحنى جاكوبس التشغيلي: Cd = Dp · ln(E / Ec). هنا يمثّل Dp عمق الاختراق البصري للراتينج، وEc الطاقة الحرجة التي يبدأ عندها البلمرة أصلاً، وE الجرعة المطبَّقة. يعتمد كلا معاملَي الراتينج على الدفعة ويجب تحديدهما على المادة المعنية – في هذا المثال لنفترض أن Dp = 0.15 mm وEc = 10 mJ/cm².
عند جرعة قدرها 25 mJ/cm² يبلغ عمق التصليد 0.15 mm · ln(2.5) = 0.137 mm، أي 137 µm. ومع سماكة طبقة قدرها 50 µm يصل التفاعل إلى عمق 87 µm داخل الطبقة المطبوعة مسبقاً – وهذا التصليد الزائد مقصود، إذ يربط الطبقات ببعضها.
مضاعفة الجرعة إلى 50 mJ/cm² تزيد عمق التصليد إلى 0.15 mm · ln(5) = 0.241 mm. أي زيادة قدرها 104 µm فقط، وليس 137 µm إضافية أخرى: فاللوغاريتم يخمد المكسب. في المقابل، يرتفع التصليد الزائد من 87 إلى 191 µm، أي أكثر من الضعف. وهذا بالضبط سبب فشل الخطوة البديهية – إنقاذ المناطق ناقصة التعريض بزيادة الجرعة – إذ لا يُكتسب سوى القليل في العمق، بينما يُفقد وضوح الحواف في المعالم الدقيقة.
تحكم العلاقة نفسها عملية التصليد اللاحق، لكن بإشارة معاكسة: فالسؤال هناك ليس عن المعالم بل عمّا إذا كانت الجرعة تصل إلى اللبّ. وقد قام شلوتهاور وآخرون بقياس مدى عمق تأثير التصليد اللاحق بالأشعة فوق البنفسجية في أجزاء الطباعة المجسمة (ستيريوليثوغرافيا)، وابتداءً من أي نقطة يصبح الترابط المتشابك موحّداً عبر المقطع العرضي – والبحث مُدرَج ضمن المنشورات أدناه.
تعمل الأداة بالكامل داخل متصفحكم — ولا يتم إرسال أي بيانات.
ما هي الخصائص التي تظهر فقط أثناء التصليد اللاحق؟
التصليد اللاحق ليس أمراً تجميلياً. فهو يرفع درجة التحوّل، وبالتالي درجة حرارة التزجّج، ومعامل المرونة، والمتانة، والثبات الأبعادي، والمقاومة الكيميائية. وعلى النقيض من ذلك، فإن الجرعة المفرطة أو الطول الموجي غير المناسب قد يبدآن عملية التحلّل - وهي نفس العملية التي تُدرَس عمداً في التقادم بالأشعة فوق البنفسجية تحدث هنا بشكل عرضي.
النقطة الحاسمة هي التجانس. ففي القطعة ذات التجويفات السفلية أو التخفيضات أو الأسطح المتجهة للأسفل، لا تتلقى كل منطقة نفس الجرعة؛ فقد تكون المناطق المكشوفة بحرّية متصلّدة بالكامل بينما تتخلّف المناطق المظلَّلة عنها. لذا، بالنسبة للسلاسل التجريبية ومراقبة الجودة، يستحق الأمر التساؤل عن مدى تباعد القيم القصوى والدنيا والمتوسطة عبر المساحة القابلة للاستخدام - وليس فقط عن مدى ارتفاع المتوسط. ويمكن لـالمحاكاة البصرية أن تُظهر أثناء التصميم كيف تُشكّل مسافة العمل والموضع مجال الإشعاع؛ إلا أن الاعتماد النهائي يظل قائماً على قياس الإعداد الفعلي.

ما معدات القياس المناسبة للطباعة والتصليد اللاحق؟
يستفيد توصيف الطابعات ووحدات التصليد اللاحق ووحدات LED من إجراء قياس طيفي: فقد يختلف جهازان لهما اسميًا الطول الموجي نفسه في موضع الذروة وعرض النطاق والانبعاث الثانوي – ويصبح ذلك مهمًا بمجرد أن يكون للراتنج نافذة عملية كيميائية ضوئية ضيقة. يناسب جهاز UVpad المسطح حجرات البناء ذات المساحة الرأسية المحدودة؛ وحيثما يلزم نطاق طيفي أوسع، يغطي SR900 النطاق من 200 إلى 1100 nm.
لأغراض الفحص المستمر لعملية تصليد لاحق مُعتمدة، يكفي استخدام مقياس إشعاع مثل RMD Pro مع مستشعر مناسب – ويُوصف الاختيار تحت اختيار مستشعرات الأشعة فوق البنفسجية. وتتحقق ظروف مخبرية قابلة للتكرار بفضل حجرات التشعيع؛ ويُنهي جهاز تحكّم في الجرعة مثل UV-MAT التصليد اللاحق عند بلوغ الجرعة المستهدفة بدلاً من الاعتماد على زمن محدد مسبقًا. وبذلك يبقى التعرّض ثابتًا حتى مع انخفاض قدرة إخراج المصباح مع تراكم ساعات التشغيل.
ما القياس الذي أحتاج إليه؟
المناسبة هي التي تحدد الطريقة. يعرض الجدول أدناه الأسئلة النموذجية من مجالي الطباعة والتصليد اللاحق ويربطها بالكمية التي تجيب عنها – وبالمعدّات التي توفّر هذه الكمية.
| المناسبة | ما الذي ينبغي قياسه | المعدّات المناسبة |
|---|---|---|
| تتغيّر نتائج الطباعة رغم ثبات زمن التعريض | شدة الإشعاع الساقط والطيف | مقياس الإشعاع الطيفي (سبكتروراديومتر) |
| تفقد وحدة LED للأشعة فوق البنفسجية قدرتها الإخراجية | شدة الإشعاع الساقط والجرعة الإشعاعية | مقياس إشعاع الأشعة فوق البنفسجية |
| التصليد اللاحق غير قابل للتكرار | الجرعة الإشعاعية | مقياس إشعاع مزوّد بمراقبة الجرعة |
| يُصلَّد أحد الأجزاء بقوة أكبر من جهة واحدة | الانتظام عبر المساحة المستخدمة | قياس المساحة عند عدة نقاط |
| إدخال راتنج جديد | الطيف والجرعة الإشعاعية | مقياس الإشعاع الطيفي (سبكتروراديومتر) |
| تعطي الطابعات المختلفة نتائج متباينة | قياس طيفي مقارن | مقياس الإشعاع الطيفي (سبكتروراديومتر) |
| تقادم مصدر الأشعة فوق البنفسجية | شدة الإشعاع الساقط عبر الزمن | مقياس إشعاع مزوّد بتسجيل البيانات |
| يُراد أتمتة العملية | حد الجرعة الإشعاعية كمعيار للإيقاف | مقياس إشعاع مزوّد بالتحكّم في العملية |
هذا التصنيف عام عن قصد: فبمجرد أن يصبح الطول الموجي أو ارتفاع حيّز التصنيع أو درجة الحرارة المحيطة عاملاً حرجاً، يحدد الإعداد المحدد المستشعر الملائم.
ما هو النطاق الطيفي المهم لكل خطوة من خطوات العملية؟
ليس كل نطاق طيفي له نفس الأهمية في التصنيع الإضافي. يوضح الجدول أدناه النطاقات ذات الأهمية العملية واستخدام كل منها في العملية.
| UV-B 280–315 nm | التعرية المعجّلة وفقاً لـ ASTM G154 لاختبار فقدان مقاومة الأشعة فوق البنفسجية في الأجزاء المطبوعة؛ الطرف الحدّي لبعض أطياف امتصاص المبادِرات الضوئية |
| UV-A والبنفسجي المجاور 315–410 nm | الطول الموجي السائد في عملية البلمرة الضوئية بالحوض: ليزرات SLA عند 355 nm، وأنظمة DLP وLCD عند 385 و405 nm؛ وهو أيضاً النطاق الأساسي للتصليد اللاحق بالأشعة فوق البنفسجية |
| المرئي، من البنفسجي إلى الأزرق من 380 إلى 460 nm تقريباً | راتنجات أنظمة ضوء النهار وبعض الأنظمة عالية القدرة؛ مراقبة الجودة البصرية وقياس الألوان واختبار حدة الحواف لمستوى الإسقاط |
| الأشعة تحت الحمراء القريبة (IR-A) 780–1400 nm | البلمرة الثنائية الفوتون بواسطة ليزرات الفمتوثانية عند حوالي 780 nm لإنتاج بنى دقيقة عالية الدقة؛ التحليل الطيفي بالأشعة تحت الحمراء القريبة لاختبار الرطوبة والمواد في الخط الإنتاجي للراتنجات والمساحيق |
| IR-C، الأشعة تحت الحمراء المتوسطة والبعيدة من 3000 nm إلى 1 mm | ليزرات CO₂ عند 10.6 µm للتلبيد الانتقائي بالليزر؛ التحليل الطيفي FTIR لتحديد درجة التحول بعد التصليد اللاحق |
يغطي النطاق الأساسي للأشعة فوق البنفسجية UV-A نافذة العملية الفعلية للبلمرة الضوئية بالحوض، ويتم رصده بالكامل بواسطة UVpad وSR900. أما النطاقات المتبقية فهي مهمة لإجراءات الاختبار والتخصص المرتبطة بها – بدءاً من اختبارات التعرية وصولاً إلى التحقق بواسطة FTIR من التصليد اللاحق.
ما هي أسئلة البحث التي تُظهرها المنشورات؟
يتناول العمل التالي للمستخدمين الجانبين معاً: تصنيع الأجزاء المُصنَّعة بالتصنيع الإضافي ومعالجتها اللاحقة، وسلوكها لاحقاً تحت التعرّض للأشعة فوق البنفسجية.
يحدّد إلى أي عمق يصل التصليد اللاحق بالأشعة فوق البنفسجية داخل أجزاء الطباعة المجسمة، ومتى يصبح الربط الشبكي متجانساً عبر المقطع العرضي.
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
يطوّر منصة هيدروجل للتصنيع الإضافي الحجمي، حيث يتم تعريض الجزء ضمن الحجم بدلاً من طبقة تلو الأخرى.
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
ينقل التصنيع القائم على الضوء إلى السيراميك وينتج مواد متدرّجة للزراعات الطبية.
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
يجمع بين إيبوكسي فيتريمر القابل للطباعة وبين مسألة كيفية إمكانية إعادة تشكيل هذه الشبكات بعد التصنيع.
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
يتعامل مع الأشعة فوق البنفسجية ليس كأداة بل كحمل: فقدان القوة في الأجزاء المطبوعة تحت التشعيع.
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
يُظهر على مادة تصوير ضوئي ثنائية الفوتون أن التعريض لا يحدّد الشكل فحسب بل معامل الانكسار للمادة النهائية أيضاً.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
يضم مجال الموضوع المتعلق بالتصنيع الإضافي وتصميم المواد حالياً ثماني أوراق بحثية؛ ويمكن الاطلاع على النظرة الشاملة الكاملة ضمن منشورات العملاء حسب الموضوع.
يسرد مكتشف المنشورات جميع المنشورات المتعلقة بالتصنيع الإضافي المعروفة لدينا – قابلة للبحث حسب الجهاز والمجال والكلمة المفتاحية.
الخلفية الفنية والمزيد من القراءة
المصطلحات والعمليات. يتم تعريف مصطلحات التصنيع الإضافي في المواصفة ISO/ASTM 52900:2021؛ وتندرج العمليات التي تُناقَش هنا ضمن عملية البلمرة الضوئية في الحوض (vat photopolymerisation). أما النموذج الفيزيائي لعمق التعرّض فهو منحنى جاكوبس التشغيلي (Jacobs working curve) (P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992)، الذي يمكن من خلاله تحديد عمق التصلّب والطاقة الحرجة وعمق الاختراق البصري للراتنج.
الاختبار والاعتماد. بالنسبة للأجهزة الطبية، تُطبَّق سلسلة المواصفات ISO 10993 الخاصة بالتقييم البيولوجي، وتُعد ISO 10993-1:2018 الجزء الإطاري لها – وهذا هو السبب في أن الجرعة الإشعاعية الموثَّقة تحل محل الزمن الثابت. أما سلوك الأجزاء المطبوعة تحت التعرّض الإشعاعي لاحقاً فيُختبَر في محاكاة عوامل التجوية وفقاً للمواصفة ASTM G154-23؛ وتُشرح الأساسيات في التقادم بالأشعة فوق البنفسجية وثبات الألوان للبلاستيك.
الكميات وسلسلة المعايرة. يتم توضيح شدة الإشعاع الساقط والتعرّض الإشعاعي (الجرعة الإشعاعية) ووحداتهما في نظرة عامة على الكميات الراديومترية. أما سبب انحراف المستشعر ذي الترجيح واسع النطاق بشكل منهجي عند القياس على ثنائي LED أشعة فوق بنفسجية ضيق النطاق، فيُوضَّح في مقال عدم التطابق الطيفي؛ ويغطي توصيف مقاييس الإشعاع فوق البنفسجية معيار CIE 220:2016، بينما تُقاس شدة الإشعاع الساقط الطيفية لمصدر ما وفقاً للمعيار CIE 250:2022. وتوفّر مختبر المعايرة إمكانية الإرجاع المترولوجي للمستشعرات المستخدَمة إلى المعايير الوطنية، وهو معتمَد وفقاً للمواصفة DIN EN ISO/IEC 17025:2018-03. وتُقدَّم نظرة عامة على الأطر ذات الصلة بالأشعة فوق البنفسجية تحت عنوان الإرشادات والمعايير والمواصفات في مجال الأشعة فوق البنفسجية.
الأسئلة الشائعة حول قياس الأشعة فوق البنفسجية في التصنيع الإضافي
ما هي الأطوال الموجية التي تستخدمها أنظمة SLA وDLP وLCD؟
تعمل أنظمة SLA غالبًا بليزر عند 355 nm، بينما تعمل أنظمة DLP وLCD أو MSLA بثنائيات LED فوق بنفسجية عند 385 و405 nm. لذلك تقع نافذة العملية الفعلية لتصنيع الفوتوبوليمر بالحوض (vat photopolymerisation) في الأشعة فوق البنفسجية من نوع A والمنطقة البنفسجية المجاورة لها، من 355 إلى 405 nm؛ ويعمل التصليد اللاحق (post-curing) في النطاق نفسه. تمتد الراتنجات المخصصة لأنظمة ضوء النهار إلى النطاق من البنفسجي إلى الأزرق حول 460 nm، في حين تعمل البلمرة الثنائية الفوتون بليزرات فيمتوثانية حول 780 nm في الأشعة تحت الحمراء القريبة.
لماذا لا يمكن نقل زمن ثابت للتصليد اللاحق من إعداد إلى آخر؟
لأن زمنًا معينًا لا يمثل الجرعة الإشعاعية نفسها إلا إذا ظل المصدر والمسافة ودرجة الحرارة وهندسة القطعة دون تغيير. فإذا تراجع خرج المصدر مع مدة خدمته، تنخفض الجرعة المطبَّقة عند بقاء الزمن ثابتًا - وتنخفض معها درجة التحول، دون أن يظهر ذلك على الجهاز. ولا تصبح الخطوة قابلة لإعادة الإنتاج إلا عندما ينتهي التصليد اللاحق عند بلوغ جرعة مستهدفة بدلًا من انتهاء مؤقّت زمني.
إلى أي عمق يصل التشعيع داخل الراتنج؟
يتبع ذلك منحنى جاكوبس التشغيلي (Jacobs working curve)، ولذلك ينمو بشكل لوغاريتمي مع الجرعة: فضعف الجرعة لا يعطي ضعف عمق التصليد. والعامل الحاسم هو عمق النفاذ الضوئي والطاقة الحرجة للراتنج، وكلاهما يعتمد على الدفعة (batch). لذلك فإن منحنى تشغيلي مأخوذ من عيّنة رقيقة لا يكون صالحًا تلقائيًا للهندسات المعقدة أو لدفعة راتنج مختلفة. ويوضح المثال العملي أعلاه مدى شدة نمو التصليد الزائد (overcure) في هذه العملية.
كيف يتم التحقق من انتظامية حجرة التصليد اللاحق؟
من خلال عدة نقاط قياس موزعة على المساحة القابلة للاستخدام - ويشمل التقييم القيمة القصوى والدنيا والمتوسط، وليس المتوسط وحده. فالتفاوت بين أفضل نقطة وأسوأ نقطة هو وحده ما يبيّن ما إذا كانت قطعة ذات تجاويف خلفية أو أسطح خلفية تتلقى جرعة كافية من جميع الجهات. ويمكن للمحاكاة الضوئية أن تُظهر أثناء التصميم كيف تؤثر المسافة والموضع على حقل الإشعاع؛ غير أن الاعتماد النهائي يظل قياسًا فعليًا على الإعداد الحقيقي.
كم من الوقت يستغرق التصليد اللاحق في الطباعة ثلاثية الأبعاد؟
يُستنتج الزمن من الجرعة المستهدفة للراتنج مقسومة على شدة الإشعاع الساقط في الحجرة. ففي حجرة UVA بشدة إشعاع ساقط 8 mW/cm² تستغرق جرعة قدرها 10 J/cm² نحو 21 دقيقة، بينما لا تستغرق في حجرة بثنائيات LED فوق بنفسجية بشدة إشعاع ساقط 800 mW/cm² سوى 12.5 ثانية؛ إذ تُسلَّم فيها جرعة 1 J/cm² بعد 1.25 ثانية. وهكذا ينتقل التصليد اللاحق من نطاق الدقائق إلى نطاق الثواني - وينتقل معه عدم اليقين: فكلما قصر الزمن، ازداد تأثير تأخّر التبديل، وسلوك الإقلاع لدى المصدر، وموضع القطعة على الجرعة الفعلية المسلَّمة. لذلك تظل الكمية الموثوقة للعملية هي الجرعة وليس الزمن، وينتهي التشعيع عند بلوغ الجرعة المستهدفة التي يقيسها مستشعر مُعايَر. ولا تنطبق أرقام المصنّعين الخاصة بأزمنة التصليد اللاحق إلا على المصدر والمسافة المذكورَين معها.
مجالات التطبيق ذات الصلة
يشترك بناء جزء بالضوء في أساسه الفيزيائي مع عدة مجالات مجاورة: يصف التصليد بالأشعة فوق البنفسجية والبلمرة الضوئية تفاعل الربط الشبكي نفسه ولكن للطلاءات بدلاً من تكديسات الطبقات، ويغطي البصريات والمكوّنات الدقيقة الطباعة النفثية للعناصر البصرية من البوليمرات الهجينة، وفي اختبار النفاذية لعمليات الليزر تظهر شركاء اللحام المصنّعة بالتصنيع الإضافي مجدداً كفئة مواد قائمة بذاتها، بتشتّت يعتمد على اتجاه البناء. أما كيفية تصرّف الأجزاء المطبوعة لاحقاً تحت الإشعاع فيغطيه التقادم بالأشعة فوق البنفسجية، ثبات اللون والثبات الضوئي. أما المسارات غير المستوية والتصليد اللاحق الموضعي بأداة أشعة فوق بنفسجية على شفة الروبوت فتُغطّى ضمن الروبوتات.
المؤلف: د. مارك بارافيا
الدكتور المهندس مارك بارافيا هو المدير التنفيذي لشركة Opsytec Dr. Gröbel GmbH في إتلينغن ويرأس مختبر المعايرة المعتمد. وبعد أبحاثه حول تفريغات الإكسيمر الزينونية النبضية في معهد تقنيات الإضاءة بجامعة KIT، يتركّز عمله حالياً على تقنيات قياس الإشعاع الضوئي. وهو نائب رئيس لجنة المعايير الألمانية DIN، اللجنة FNL 7 «الإشعاع الضوئي»، وعضو في مجموعة مشروع التطهير بالأشعة فوق البنفسجية التابعة لـ DVGW.
استشارات حول قياس الأشعة فوق البنفسجية لعملية الطباعة لديكم
سواء أردتم تحديد نافذة العملية، أو التحقق من تجانس حجرة التصليد اللاحق، أو اختيار المستشعر المناسب: يدعمكم فريقنا في تأمين عملية التصنيع الإضافي لديكم عن طريق القياس. أرسلوا لنا استفساركم – وسنعاود التواصل معكم باقتراح موعد للاستشارة.
