


UV-kovetus ja UV-mittaus autoteollisuudessa
UV-kovetus on liimojen, pinnoitteiden, valumassojen ja painovärien valon aiheuttamaa ristisilloittumista fotopolymeroinnin avulla ultraviolettisäteilyn vaikutuksesta. Ajoneuvovalmistuksessa prosessia käytetään tekemään liimasaumoista, pinnoitteista ja painetuista pinnoista kuormaa kantavia sekunneissa tai muutamassa minuutissa ilman, että lämmölle herkkiä muovi-, elektroniikka- tai lasialustoja rasitetaan termisesti. Teknisenä tavoitteena on toistettava kovetus kappaleen jokaisessa kohdassa, joka on usein kolmiulotteisesti muotoiltu. Keskeinen haaste on se, että irradianssi ja annos vaihtelevat voimakkaasti kaarevalla, kaltevalla tai varjostetulla pinnalla, kun taas itse fotokemiallinen reaktio riippuu yhdessä aallonpituudesta, intensiteetistä ja säteilytysajasta – yksi mitattu suure ei yleensä riitä kuvaamaan prosessia.
Miten UV-prosessit kehittyvät autoteollisuudessa?
Vertailukehyksenä toimii itse maailmanlaajuinen ajoneuvotuotanto: Kansainvälisen moottoriajoneuvovalmistajien järjestön (OICA) mukaan vuonna 2025 valmistettiin maailmanlaajuisesti 96,4 miljoonaa ajoneuvoa, mikä on 3,9 prosentin kasvu edellisvuoteen verrattuna; Aasian ja Tyynenmeren alueen osuus oli yksinään noin 59,2 miljoonaa yksikköä, yli 61 % maailmanlaajuisesta tuotannosta (OICA, 2026). Jokainen näistä ajoneuvoista sisältää lukuisia liimattuja, pinnoitettuja tai painettuja komponentteja, joille säteilykovetusprosessit ovat mahdollinen teknologia – korimaalauksesta anturiliimaukseen.
Teknisesti olennaista on ennen kaikkea sovellusalueiden muutos: ajoneuvovalmistajat korvaavat yhä useammin kaksikomponenttisia epoksihartseja UV-kovetteisilla järjestelmillä ADAS-kameramoduulien, panoraamakattojen ja akkupakettikomponenttien liimauksessa, koska kiinnitysaika lyhenee useista minuuteista alle minuuttiin (Mordor Intelligence, 2026). UV-liimojen markkina liikkuvuussegmentissä jakautuu validointi-intensiiviseen OEM-/Tier-1-segmenttiin, jossa on pitkät hyväksymissyklit, ja pirstaloituneempaan jälkimarkkinasegmenttiin (IndexBox, n.d.). Toinen kehityksen ajuri on sääntely: haihtuvien organisten yhdisteiden (VOC) tiukentuvat raja-arvot pinnoituksessa siirtävät maalausprosesseja liuotinpohjaisista säteilykovetteisiin järjestelmiin, mikä luo suoraan uusia vaatimuksia prosessinvalvonnalle ja annosmittaukselle.
Neljä kehityssuuntaa muuttaa UV-prosesseja ajoneuvovalmistuksessa:
Siirtyminen elohopealampuista UV-LED:iin: Korvaaminen vähentää elohopean käyttöä ja otsonin muodostumista, mutta vaatii tarkempaa sovittamista kapeakaistaisen LED-spektrin ja fotoinitiaattorin absorption välillä sekä siihen soveltuvaa aallonpituuskohtaista mittalaitteistoa – elohopealampuille kalibroidut laajakaistaiset anturit eivät välttämättä edusta kapeaa LED-spektriä oikein. ISO 10820 -standardi UV-A-LED-säteilytyslaitteille, joiden emissiohuippu on 365 nm ja joka julkaistiin vuonna 2025, osoittaa, että standardointityö seuraa nyt tätä muutosta (ISO 10820:2025).
Sähköistymisen tuomat uudet liimaus- ja valukohdat: Akkumoduulit, tehoelektroniikka ja sähköistettyjen ajoneuvojen lisäanturit luovat uusia, osin voimakkaasti varjostuneita liimaus- ja valugeometrioita, mikä lisää dual-cure-formulaatioiden ja komponenttikohtaisen annosvarmistuksen tarvetta.
Sääntelyn ohjaama siirtyminen liuotinpohjaisista säteilykovetteisiin järjestelmiin: Pohjois-Amerikassa, Euroopassa ja Aasiassa tiukentuvat VOC-raja-arvot nopeuttavat siirtymistä maalausprosesseista UV- ja UV-LED-kovetukseen ja lisäävät siten tarvetta oheiselle prosessimittaustekniikalle maalauslinjoilla, jotka ovat perinteisesti olleet lämpöhallitseisia.
Säteilylähteiden miniatyrisointi: Kompaktit UV-LED-piste- ja pinta-järjestelmät mahdollistavat integroinnin anturi- ja kameramoduulien ahtaaseen asennustilaan, mutta samalla korostavat tässä tekstissä kuvattuja etäisyys- ja kulmariippuvuuksia, koska pienet geometriset poikkeamat vaikuttavat suhteellisesti voimakkaammin lyhyillä työskentelyetäisyyksillä.
Tämän sovellusalueen markkinakoot, kasvuvauhdit ja lähteet on koottu sivulle UV-teknologian markkinakehitys.
Miten UV-kovetus (fotopolymerisaatio) toimii?
UV-kovetuksessa formulaatiossa oleva fotoinitiaattori absorboi riittävän energian omaavan fotonin ja hajoaa reaktiivisiksi lajeiksi – radikaalijärjestelmissä (tyypillisesti akrylaateissa) vapaiksi radikaaleiksi, kationisissa järjestelmissä (tyypillisesti epokseissa) hapoksi, joka käynnistää rengasavautumispolymeroinnin. Nämä reaktiiviset lajit käynnistävät ketjureaktion, jossa monomeerit ja oligomeerit liittyvät kolmiulotteisesti ristisilloittuneeksi polymeeriverkoksi. Toisin kuin lämpökuivauksessa, mitään liuotinta ei haihdu; kovetus on kemiallinen ristisilloittumisreaktio, ei fysikaalinen kuivumisprosessi. Reaktio etenee vain siellä, missä fotoneja todella absorboituu – kohteeseen tulevan valon määrä ja spektrinen jakauma määräävät siksi suoraan reaktionopeuden ja saannon. Radikaalijärjestelmät ovat herkkiä hapelle, joka sitoo radikaaleja ja hidastaa reaktiota pinnalla (happi-inhibitio); kationiset järjestelmät eivät kärsi tästä, mutta ovat herkempiä kosteudelle ja vaativat usein pidempiä jälkikovetusaikoja (pimeäreaktio) täyden lopullisen lujuuden saavuttamiseksi.
Mitä UV-valonlähteitä ja prosesseja käytetään autoteollisuuden valmistuksessa?
Teollisessa UV-kovetuksessa on käytettävissä useita säteilijäperiaatteita, jotka eroavat merkittävästi spektriltään, tehotiheydeltään ja käyttöominaisuuksiltaan:
- Keskipainehöyrylamput (kaasupurkauslamput): Laajakaistaisia säteilijöitä, joilla on tunnusomaisia emissioviivoja UV-C-, UV-B-, UV-A- ja näkyvän valon alueella. Ne tuottavat korkeita tehotiheyksiä ja soveltuvat laajan spektrinsä ansiosta myös vaikeasti kovetettaville pigmentoiduille formulaatioille, mutta tarvitsevat lämpenemisaikaa, tuottavat lämpösäteilyä ja lampun putki altistuu jatkuvalle vanhenemiselle.
- UV-LED: Kapeakaistaisia lähteitä, joilla on erilliset emissiohuiput, käytännössä useimmiten 365 nm, 385 nm, 395 nm ja 405 nm, täydennettynä sinisillä LEDeillä 450 nm:ssä. Ne syttyvät välittömästi, säteilevät käytännössä lainkaan infrapunasäteilyä ja vanhenevat tasaisemmin, mutta vaativat tarkemman vastaavuuden fotoinitiaattorin absorption ja LEDin emissioaallonpituuden välillä, koska emissiokaista on selvästi kapeampi kuin kaasupurkauslampuissa.
- Eksimeerisäteilijät (esim. 172 nm, VUV): Hyvin lyhytaaltoista, korkeaenergistä säteilyä, jonka tunkeutumissyvyys ilmaan ja materiaaliin on matala. Autoteollisuuden valmistuksessa käytetään pääasiassa pintojen aktivointiin ja puhdistukseen ennen liimausta, ei massakovetukseen.
- Pulssitetut ksenon-välähdyslamput: Laajakaistaista, pulssitettua säteilyä, jolla on korkea huipputeho ja alhainen keskimääräinen lämpökuormitus komponentille; merkityksellisiä sovelluksissa, jotka vaativat lyhyitä, voimakkaita säteilytyspulsseja jatkuvan säteilytyksen sijaan, esim. voimakkaasti lämpöherkkien substraattien kanssa.
| Teknologia | Ominaisuudet | Edut | Rajoitukset | Tyypillinen sovellus |
|---|---|---|---|---|
| Keskipainehöyrylamppu | laajakaistainen, UV-C:stä VIS:ään | korkea tehotiheys, ei kriittinen fotoinitiaattorin valinnan suhteen | lämpenemisaika, lämmöntuotto, vanheneminen, sisältää elohopeaa | maalin kovetus suurikokoisilla korilevyillä |
| UV-LED | kapeakaistainen, erilliset aallonpituudet | heti käyttövalmis, vähäinen lämmöntuotto, pitkä käyttöikä | vaatii tarkan vastaavuuden fotoinitiaattoriin, matalampi tunkeutuminen epäsopivuuden tapauksessa | anturi-, kamera- ja näyttömoduulien pisteliimaus |
| Eksimeerisäteilijä (VUV) | hyvin lyhytaaltoinen, matala tunkeutumissyvyys | tehokas pinnan aktivointi ilman kemikaaleja | ei mahdollista massakovetusta | pinnan esikäsittely ennen liimausta |
| Pulssitettu ksenon-välähdyslamppu | laajakaistainen, pulssitettu, korkea huipputeho | alhainen keskimääräinen lämpökuormitus, lyhyet säteilytyspulssit | monimutkaisempi ohjaus, vaatii erikoismittalaitteita | lämpöherkät substraatit, erikoissovellukset |
Mitkä prosessiparametrit ovat tärkeitä?
Useat fysikaaliset suureet ovat tärkeitä prosessin suunnittelun ja valvonnan kannalta, eikä mikään niistä voi korvata toista:
- Irradianssi (mW/cm² tai W/cm²): pinta-alaa ja aikaa kohti kohdistuva säteilyteho. Se määrittää hetkellisen reaktionopeuden ja kyvyn voittaa pinnan happi-inhibitio nopeasti.
- Annos / säteilyaltistus (J/cm²): irradianssin ja altistusajan tulo. Se määrittää karkeasti, miten pitkälle ristisilloittumisreaktio kokonaisuudessaan etenee – mutta vain rajoitetuissa olosuhteissa (ks. resiprookkisuuslaki alla).
- Spektrijakauma / aallonpituus: määrittää, kykeneekö liimassa tai pinnoitteessa oleva fotoinitiaattori ylipäätään absorboimaan fotoneja. Jos lähteen ja absorptiokaistan välillä ei ole spektristä päällekkäisyyttä, reaktio ei käynnisty säteilytehosta riippumatta.
- Altistusaika: liikkuvissa tai robottiohjatuissa prosesseissa ei ole kiinteä suure, vaan se on radan nopeuden ja säteilytyskentän geometrian funktio kappaleen joka pisteessä.
- Kappaleen lämpötila: vaikuttaa reaktiivisten lajien viskositeettiin ja diffuusionopeuteen ja siten välillisesti saavutettavaan lopulliseen konversioon, erityisesti kationisissa järjestelmissä, joissa on voimakas pimeäreaktio.
- Happipitoisuus pinnalla: määrittää inhibition laajuuden radikaalijärjestelmissä ja siten sen, jättääkö muutoin riittävä annos pinnan tahmeaksi ja epätäydellisesti kovettuneeksi.
- Kerroksen paksuus ja pigmentointi: määrittävät materiaalin valonabsorption kautta, kuinka paljon säteilyä todella saavuttaa kerroksen alarajapinnan (tunkeumasyvyys).
Mikä rajoittaa prosessia tai aiheuttaa virheitä?
Lampun sähköteho ei ole optinen annos. Liitäntälaitteeseen tai ohjaimeen asetettu sähköteho ei kuvaa komponenttiin todellisuudessa saapuvaa irradianssia. Optinen hyötysuhde, heijastimien ja suojalasien likaantuminen, lampun putken tai LED-sirujen heikkeneminen sekä todellinen työetäisyys muuttavat tätä suhdetta jatkuvasti. Prosessin hyväksyntä, joka perustuu ainoastaan sähkötehon asetusarvoon, menettää pätevyytensä heti kun jokin näistä tekijöistä muuttuu.
Yksittäinen aika-arvo ei ole merkityksellinen ilman komponentissa vallitsevaa irradianssia. "30 sekunnin säteilytys" ei kuvaa toistettavaa prosessia, ellei tiedetä komponentin kriittisessä kohdassa tänä aikana todellisuudessa vallinnutta irradianssia.
Resiprookkisuuslaki pätee vain rajoitetusti. Fotokemiallinen resiprookkisuuslaki (Bunsen-Roscoe-laki) olettaa, että ainoastaan irradianssin ja ajan tulo – annos – määrää lopputuloksen riippumatta siitä, miten intensiteetti ja aika yksittäisinä tekijöinä yhdistyvät. Monilla fotopolymeroituvilla akrylaattijärjestelmillä tämä ei pidä paikkaansa: kokeellinen tutkimus BisGMA/TEGDMA-fotopolymeerillä osoitti, että vakioannoksella suurempi irradianssi johti pienempään lopulliseen konversioon kuin pienempi irradianssi vastaavasti pidemmällä ajalla, koska lopullinen konversio ja kutistumisjännitys riippuvat itse polymeroitumisnopeudesta, ei ainoastaan annostulosta (Wydra et al., 2014). Käytännön seuraus: yhdelle irradianssin ja ajan yhdistelmälle hyväksyttyä annosta ei voida siirtää toiseen samalla annostulolla olevaan yhdistelmään uudelleenvalidoinnitta.
Mittaus varsinaisen prosessikohdan ulkopuolella aliarvioi geometrian vaikutukset. Jos irradianssi mitataan lampun päästä, tasaisesta vertailukohdasta tai yksittäisestä näytekappaleesta, tämä arvo kuvaa vain yhtä pistettä todellisesta säteilytyskentästä. Kaarevat, syvennetyt tai kulmassa olevat komponentin alueet saavat erilaisen irradianssin kuin vertailukohta – usein huomattavasti pienemmän.
Materiaali- ja geometriavaikutukset aliarvioidaan usein. Pigmentoidut pinnoitteet ja täytetyt liimat sirottavat ja absorboivat UV-säteilyä enemmän kuin kerroksen paksuus yksinään selittää; komponenttien toleranssit muuttavat työetäisyyttä lähteeseen ja siten irradianssia epälineaarisesti. Molemmat vaikutukset pätevät vain niissä tarkasti määritellyissä olosuhteissa, joissa ne on karakterisoitu, eikä niitä voida yleistää muihin materiaaleihin tai komponenttigeometrioihin.
Miten pigmentointi, kerrospaksuus ja kappaleen geometria vaikuttavat kovetukseen?
Pigmentoiduissa tai täytetyissä järjestelmissä valoinitiaattorin absorptio, pigmentin absorptio ja sironta kilpailevat saapuvista fotoneista. Esimerkiksi TiO2-valkoiset pigmentit absorboivat voimakkaasti UV-säteilyä aina hieman alle 400 nm:iin asti ja muuttuvat läpäisevämmiksi vasta sen yläpuolella, minkä vuoksi pidempiaaltoiset UV-LED-järjestelmät (395–450 nm) voivat saavuttaa paremman läpikovetuksen pigmentoiduissa pinnoitteissa kuin lyhytaaltoiset lähteet, edellyttäen että käytetty valoinitiaattori absorboi edelleen riittävästi kyseisellä alueella. Samalla initiaattorin absorption ja lähteen emission voimakas päällekkäisyys nopeuttaa pintakovetusta, mutta voi rajoittaa tunkeutumissyvyyttä, koska säteily absorboituu jo täysin uloimpiin kerroksiin (John et al., 2023). Kolmiulotteisissa, muotoilluissa kappaleissa reunat, syvennykset ja piilossa olevat pinnat jäävät kokonaan tai osittain suoran säteilytyksen varjoon. Näissä varjoalueissa pelkkä UV-kemia jää nestemäiseksi; teollisuudessa tämä ratkaistaan dual-cure-järjestelmillä, jotka silloittuvat ensisijaisesti UV:n avulla ja alueilla, joita ei säteilytetä suoraan, toissijaisesti kosteus-, anaerobisen tai lämpöreaktion avulla.
Resiprookkilaki ja Jacobsin työkäyrä prosessisuunnittelun malleina
Kaksi yksinkertaista mallia auttaa kuvaamaan edellä esitettyjä vaikutuksia määrällisesti – molemmilla on selkeästi määritellyt rajansa.
Bunsen–Roscoen resiprookkilaki määrittelee säteilyaltistuksen (annoksen) muodossa
H = E · t
jossa H on annos yksikössä J/cm², E irradianssi yksikössä W/cm² ja t altistusaika sekunteina. Laki olettaa, että pelkästään tämä tulo määrää fotokemiallisen lopputuloksen. Tämä edellyttää ajallisesti vakaata ja homogeenista irradianssia fotokemiallisessa primääriprosessissa ilman aikariippuvia sekundäärisiä vaikutuksia. Kuten edellä osoitettiin, tämä ehto ei täyty monissa akrylaattien fotopolymeroinneissa, erityisesti suurilla irradianssin arvoilla ja lyhyillä ajoilla. Käytännön seuraus: annos on välttämätön mutta ei riittävä prosessisuure; se on aina dokumentoitava yhdessä vastaavan irradianssin kanssa.
Kovetussyvyyden arvioimiseen fotopolymeroituvassa kerroksessa stereolitografian ja ainetta lisäävän valmistuksen kirjallisuudessa käytetään logaritmista työkäyrää:
Cd = Dp · ln(H / Hc)
jossa Cd on saavutettu kovetussyvyys, Dp materiaalikohtainen tunkeutumissyvyysparametri, H käytetty annos ja Hc kriittinen annos, joka tarvitaan geelipisteen saavuttamiseen pinnalla (Bennett, 2018). Malli olettaa Beerin–Lambertin lain mukaisen absorption optisesti homogeenisessa materiaalissa eikä päde automaattisesti voimakkaasti heterogeenisille, monifaasisille tai vahvasti sirottaville formulaatioille. Käytännön seuraus on intuition vastainen: koska riippuvuus on logaritminen eikä lineaarinen, annoksen kaksinkertaistaminen ei kaksinkertaista kovetussyvyyttä – tietyn pisteen jälkeen lisätunkeutumissyvyyttä saadaan vain suhteettoman paljon suuremmalla lisäannoksella.
Laskuesimerkki: kuinka paljon etäisyystoleranssi vaikuttaa irradianssiin UV-LED-liimauspisteessä?
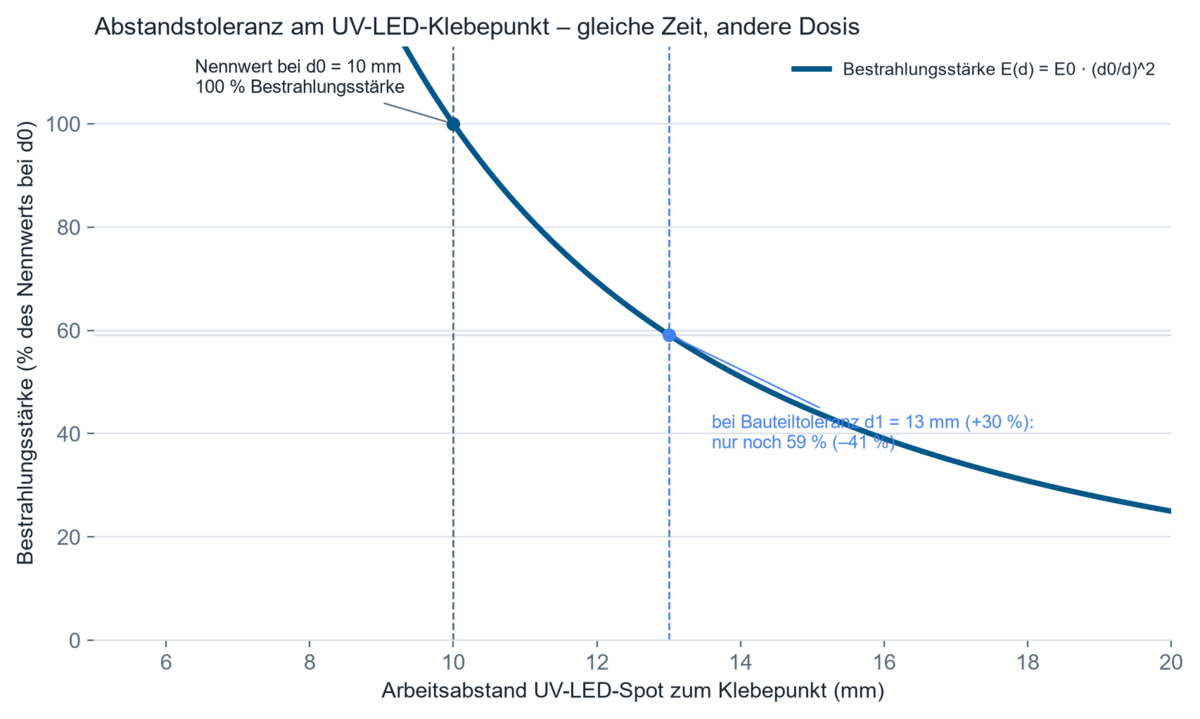
1. Lähtöoletukset. Anturikotelon pistemäisessä liimauksessa käytetään robottiohjattua UV-LED-pistevalaisinta. Suunniteltu työetäisyys on d₀ = 10 mm ja nimellinen irradianssi E₀ on sarjatuotannolle tyypillinen, kyseisessä kohdassa useiden 1000 mW/cm²:n luokkaa. Komponenttien ja kiinnittimien toleranssit voivat kasvattaa todellisen etäisyyden sarjatuotannossa arvoon d₁ = 13 mm (+30 %). Kun etäisyydet ovat suuria aktiiviseen emitteripintaan verrattuna, irradianssin pienenemistä voidaan arvioida etäisyyden neliön käänteislailla; muutaman millimetrin lyhyillä työetäisyyksillä tämä approksimaatio on vain rajoitetusti pätevä, ja se on varmistettava mittauksella tai todellisen LED-optiikan optisella simuloinnilla.
2. Malli. E(d) = E₀ · (d₀/d)²
3. Laskenta. E(d₁) = E₀ · (10/13)² = E₀ · 0,592
4. Tulos. Irradianssi laskee noin 59 prosenttiin nimellisarvosta, eli häviö on noin 41 prosenttia.
5. Tekninen tulkinta. Jos säteilytysaika pysyy muuttumattomana, annettu annos pienenee samalla kertoimella. Ensi silmäyksellä kriittiseltä vaikuttamaton komponenttitoleranssi voi siis painaa annoksen työskentelykäyrän kriittisen annoksen Hc alapuolelle, mikä tuottaa epätäydellisesti kovettuneen mutta ulkoisesti moitteettoman näköisen liitoksen. Tämän vuoksi yksittäinen mittaus näytekappaleesta nimellisasemassa ei kata sarjatuotannon hajontaa, ja prosessin varmistamiseksi tarvitaan komponenttikohtaisia tai inline-mitattuja annosarvoja.
Laskin toimii kokonaan selaimessanne — tietoja ei lähetetä.
Missä UV-kovetusta ja UV-mittausta käytetään autoteollisuudessa?
Kolmiulotteisten muoviosien ja korinosien maalaus ja painatus. UV-kovetteiset kirkaslakat ja pintalakat korvaavat yhä useammin liuotinpohjaisia järjestelmiä, koska ne kovettuvat sekunneissa ja ovat välittömästi valmiita jatkokäsittelyyn ilman uunikuivausta. Tässä ratkaisevaa on tasainen irradianssi kaarevilla, kolmiulotteisilla pinnoilla, sillä poikkeamat johtavat epätasaiseen naarmu- ja kemikaalinkestävyyteen. Lisätietoa osoitteessa UV-mittaus teolliseen painatukseen.
Liimaus anturi-, kamera- ja näyttömoduuleissa. Kehittyneet kuljettajan avustusjärjestelmät (ADAS) edellyttävät optisesti kirkkaita, vähän vääristymiä sisältäviä liimauksia linssien, koteloiden ja anturisirujen välillä. UV-liimat mahdollistavat tarkan annostelun ja lyhyet kiinnitysajat aiheuttamatta lämpökuormaa herkälle elektroniikalle; dokumentoitu esimerkki on läpinäkyvä, korkeaa lämpötilaa kestävä UV-liima aktiivisesti kohdistettuihin optiikoihin moderneissa ajovalosuunnitelmissa (UVEBTech / DELO, 2024). Kriittinen prosessimuuttuja on paikkaresoluutioltaan tarkka annos juuri liimarailossa sekä valonlähteen ja liiman fotoinitiaattorin spektrinen yhteensopivuus, sillä epäsuhta voi heikentää optista kirkkautta tai kellastumiskestävyyttä. Lisätietoa osoitteessa UV-liimaus, valu ja kapseloi.
Tehoelektroniikan, anturien ja akkumoduulien valu sähköautoiluissa. Akkukennot, tehopuolijohteet ja ohjausyksiköt vaativat valu- ja kapselointimassoja, jotka kovettuvat nopeasti vahingoittamatta komponentteja lämmöllä. Erityisen kriittisiä ovat tässä liittimien, reunojen ja kotelojen alapintojen varjoalueet, mikä tekee tarpeelliseksi kaksoiskovetteiset (dual-cure) formulaatiot UV-ensikovetuksella ja jälkikovetuksella.
Fluoresoiva halkeamien ja vuotojen tunnistus. Rikkomattomana testausmenetelmänä UV-A-säteilytys tekee fluoresoivat tunkeuma-aineen ilmaisut näkyviksi halkeamissa ja vuodoissa. Kriittinen prosessimuuttuja on tasainen irradianssi koko tarkastusalueella, sillä paikallisesti riittämätön irradianssi jättää viat havaitsematta.
Sisämateriaalien vanhenemis- ja fotostabiilisuustestaus. Kojelaudan pinnat, tekstiilit ja muoviosat altistetaan nopeutetuille vanhenemistesteille säteilytyskammioissa määritellyillä UV- ja auringonvalospektreillä, jotta voidaan ennustaa värinkestoa, kellastumista ja haurastumista ajoneuvon käyttöiän aikana. Tässä ratkaisevaa on käytetyn vertailuspektrin mukaan spektrisesti painotettu irradianssi ja kumulatiivinen säteilytysannos testin keston aikana. Katsokaa UV-vanheneminen, värinkesto ja fotostabiilisuus.
Miten annos varmistetaan robottiradalla ja varjostetuilla alueilla
Kolmiulotteisissa, robotin ohjaamissa säteilytysprosesseissa käytetty annos ei ole kiinteä arvo, vaan paikallisen irradianssin integraali radan käyrää pitkin – etäisyys, tulokulma ja radan nopeus yhdistyvät joka pisteessä. Etukäteen tehtävä laskennallinen suunnittelu tuotujen komponenttigeometrioiden perusteella voi tunnistaa heikot kohdat ja varjoalueet ennen todellisen laitteiston rakentamista; lopullinen hyväksyntä tapahtuu kuitenkin vasta todellisessa prosessiasetelmassa, koska todellisia optisia ominaisuuksia, kiinnitysominaisuuksia ja heijastusominaisuuksia voidaan ennustaa vain rajallisesti. Optinen simulointi laskee tämän tuotujen komponenttigeometrioiden perusteella. Varjoalueilla, joita ei komponenttigeometrian vuoksi periaatteessa voida säteilyttää suoraan, kaksoiskovettuvat järjestelmät toissijaisella kosteus-, anaerobisella tai lämpökovetuksella ovat vakiintunut ratkaisu. Kun mekaniikka, optiikka, turvatekniikka ja tiedonkeruu on kehitettävä yhdessä tiettyä testaus- tai valmistustehtävää varten, tämä kuuluu erikoislaitesuunnittelun piiriin.
Mitä suureita on mitattava tai valvottava?
Prosessin varmistaminen edellyttää periaatteessa kahta suuretta: komponentin kohdalla vallitsevaa irradianssia ja siitä ajan myötä muodostuvaa annosta. Molemmat tulisi mitata mahdollisimman lähellä varsinaista vaikutuskohtaa – eli itse komponentista tai säteilytyskentän edustavasta pisteestä, ei pelkästään lampun tai laitteen lähdöstä. Merkittäviä mittausepävarmuuksia aiheutuu muun muassa anturin kulmariippuvuudesta (kosinivirhe vinossa tulokulmassa), anturin ja todellisen lähteen emission välisestä spektraalisesta epäsovituksesta sekä kalibroinnin jäljitettävyydestä kansallisiin tai kansainvälisiin standardeihin.
Laajakaistainen mittaus – kokonaisirradianssin mittaaminen määritellyltä spektrialueelta (esim. UV-A) – riittää silloin, kun lähde ja fotoinitiaattori tunnetaan jo ja ovat vakaita ja valvottavana on vain prosessin ajallinen pysyvyys, esimerkiksi laitteella RMD Pro. Spektraalisesti erotteleva mittaus tulee tarpeelliseksi, kun lähteitä verrataan keskenään, fotoinitiaattoreita valitaan uudelleen tai lamppytyyppejä vaihdetaan, sillä vain spektri osoittaa, päällekkäistyvätkö emissio ja absorptio todellisuudessa ja kuinka voimakkaasti – tähän soveltuvat spektroradiometrit kuten UVpad tai UVpad E. Paikkaerotteiset tai komponenttikohtaiset mittaukset tulevat tarpeellisiksi, kun komponentin geometria on kolmiulotteinen tai lähde liikkuu suhteessa komponenttiin – tätä varten tinyTracker kulkee linjan läpi työkappaleen kuljettimen mukana; aikaerotteiset mittaukset ovat tarpeen, kun – kuten pulssitetuissa lähteissä tai jaksoaikakriittisissä prosesseissa – irradianssi ei ole vakio altistusajan kuluessa.
Automatisoiduilla tuotantolinjoilla prosessin valvonta siirtyy pistokoemaisesta näytteenotosta jatkuvaan tallennukseen. Säteilytysalueelle pysyvästi asennetut inline-anturit tallentavat jatkuvasti irradianssin ja annoksen käynnissä olevan tuotannon aikana ja mahdollistavat tilastollisen prosessinohjauksen (SPC), jolloin poikkeamat hyväksytystä prosessirajasta havaitaan automaattisesti ennen kuin riittämättömästi kovetetut komponentit poistuvat linjalta. Teknisesti olennaista ei ole digitaalinen liitäntä sinänsä, vaan kyky kohdistaa mittausarvot tiettyyn komponenttiin tai tuotantoerään (jäljitettävyys) sekä havaita lamppujen tai LED-valojen vanhenemisilmiöt ajoissa, esimerkiksi jatkuvasti laskevan irradianssin kautta vakiona pysyvällä sähköisellä ohjauksella. Säädetyissä järjestelmissä tätä vanhenemistrendiä käytetään LED-ohjausvirran tai lampun tehon säätämiseen, jotta annettu annos pysyy vakiona lähteen käyttöiän ajan (suljetun silmukan säätö).
Mitä tieteelliset julkaisut osoittavat?
Kokeellinen tutkimus vastavuoroisuuslain (reciprocity law) pätevyydestä hammaslääketieteellisessä BisGMA/TEGDMA-fotopolymeerissä osoitti, että lopullinen konversio ja kutistumisjännitys vakioannoksella riippuvat merkittävästi käytetystä irradianssista, eivät – kuten idealisoitu vastavuoroisuuslaki olettaa – ainoastaan annostulosta:
"The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers: Theoretical analysis and experimental characterization", J. W. Wydra, N. B. Cramer, J. W. Stansbury, C. N. Bowman, Dental Materials, 2014, DOI: 10.1016/j.dental.2014.02.021. Siirrettävyys muihin akrylaattijärjestelmiin on tarkistettava kemiakohtaisesti, mutta taustalla oleva periaate – intensiteettiriippuvuus annoksen ohella – pätee laajemmin radikaalimekanismilla etenevään fotopolymerisaatioon.
Kaupallisten fotopolymeerien kvantitatiivista karakterisointia käsittelevässä tutkimuksessa esiteltiin kriittinen annos Hc ja tunkeumasyvyysparametri Dp mitattavina, materiaalikohtaisina suureina, ja havaittiin poikkeamia valmistajan ilmoittamista arvoista jopa kymmenkertaisia useiden hartsien osalta:
"Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing", J. Bennett, Additive Manufacturing, 2018, DOI: 10.1016/j.addma.2017.10.009. Ajoneuvovalmistuksen prosessisuunnittelun kannalta tämä on merkityksellistä, koska se osoittaa, että näitä suureita kannattaa määrittää kokeellisesti käytettävälle todelliselle formulaatiolle sen sijaan, että luotettaisiin suoraan valmistajan yleisiin tietoihin.
Kalorimetrinen tutkimus akrylaattifotopolymeerien kovetuskinetiikasta Photo-DSC-menetelmällä osoitti, että reaktiolämpö ja silloittumisaste vaihtelevat voimakkaasti säteilytysintensiteetin ja altistusstrategian mukaan, ja että pilkottu, monivaiheinen altistus voi merkittävästi alentaa huippulämpötilaa verrattuna yksittäiseen täyden annoksen altistukseen:
"Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC", D. Drummer, F.-Z. Jiang, Polymers, 2020, DOI: 10.3390/polym12051080. Paksummissa valu- ja liimauskerroksissa akku- ja elektroniikkasovelluksissa tämä tarjoaa keinon hallita lämmöntuloa altistusstrategian avulla eikä ainoastaan formulaatiomuutosten kautta.
Tuore katsaus UV-kovetettavien pinnoitteiden teknologian tilasta kokoaa yhteen olosuhteet, joissa fotoinitiaattorin ja valonlähteen voimakas spektrinen päällekkäisyys nopeuttaa pintakovetusta mutta voi rajoittaa tunkeumasyvyyttä:
"To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives", J. John, J. Thomas, M. Patil, R. Patil, Journal of Composites Science, 2023, DOI: 10.3390/jcs7120513.
Julkaisuhaku listaa kaikki tuntemamme julkaisut ajoneuvoalasta – haettavissa laitteen, aihealueen ja avainsanan mukaan.
UKK: UV-kovetus ja UV-mittaus autoteollisuudessa
Miten irradianssi ja annos eroavat toisistaan?
Irradianssi (mW/cm²) kuvaa pinta-alaa kohti tällä hetkellä kohdistuvaa säteilytehoa, kun taas annos (J/cm²) on irradianssin ja altistusajan ajan yli integroitu tulo. Molempia suureita tarvitaan, koska – kuten resiprookkilain yhteydessä kuvataan – sama annos voi tuottaa erilaisia kovetustuloksia eri irradianssitasoilla. Se, miten irradianssi, annos ja fluenssi eroavat toisistaan muodollisesti, on esitetty radiometristen suureiden yhteenvedossa.
Mikä aallonpituus sopii UV-LED-kovetukseen autoteollisuudessa?
Tämä riippuu käytetyn formulaation fotoinitiaattorista. Yleisiä teollisia UV-LED-aallonpituuksia ovat 365, 385, 395, 405 ja 450 nm; ratkaisevaa on, että LED:n emissiohuippu on päällekkäinen fotoinitiaattorin absorptiokaistan kanssa, ei absoluuttinen aallonpituus sinänsä.
Miksi UV-kovetus epäonnistuu, vaikka irradianssi näyttäisi riittävältä?
Yleisiä syitä ovat puuttuva spektrinen päällekkäisyys lähteen ja fotoinitiaattorin välillä, hapen aiheuttama inhibitio pinnalla, komponentin geometrian aiheuttamat varjoalueet tai mittaus, jota ei ole tehty todellisessa vaikutuspisteessä ja joka yliarvioi komponentissa vallitsevan todellisen irradianssin.
Miten UV-annos mitataan kolmiulotteisesta komponentista?
Komponenttikohtaisilla antureilla, jotka kulkevat työkappaleen kannattimen mukana ja tallentavat komponenttiin tosiasiallisesti kohdistuvan irradianssin sen kulkiessa linjan läpi, täydennettynä toistuvilla mittauksilla määritellyissä vertailukohdissa laitteiston jatkuvaa valvontaa varten.
Mitkä tekijät vaikuttavat kovettumissyvyyteen?
Aallonpituus, fotoinitiaattorin pitoisuus ja absorptiospektri, formulaation pigmentointi tai täyteainepitoisuus sekä käytetty annos. Annoksen ja kovettumissyvyyden välinen suhde on logaritminen, ei lineaarinen.
Milloin laajakaistainen mittaus riittää ja milloin tarvitaan spektrinen mittaus?
Laajakaistainen mittaus riittää jo validoidun, vakaan prosessin valvontaan. Spektrisesti erotteleva mittaus tulee tarpeelliseksi, kun valonlähteitä verrataan, vaihdetaan tai valitaan uusia, koska vain spektri osoittaa todellisen päällekkäisyyden fotoinitiaattorin kanssa.
Mitä eroa on UV-kovetuksella ja UV-vanhenemistestauksella?
UV-kovetuksessa käytetään UV-säteilyä tarkoituksellisesti ristisilloitusreaktion käynnistämiseen ja materiaalin kovettamiseen. UV-vanhenemistestauksessa sen sijaan käytetään UV- ja auringonvalosimulaatiota ennustamaan materiaalien ei-toivottua heikkenemistä ja värjäytymistä ajoneuvon suunnitellun käyttöiän aikana.
Tekninen tausta ja lisälähteet
- Wydra, J. W. et al. (2014): The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers. Dental Materials. DOI: 10.1016/j.dental.2014.02.021
- Bennett, J. (2018): Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing. Additive Manufacturing. DOI: 10.1016/j.addma.2017.10.009
- Drummer, D.; Jiang, F.-Z. (2020): Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC. Polymers. DOI: 10.3390/polym12051080
- John, J. et al. (2023): To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives. Journal of Composites Science. DOI: 10.3390/jcs7120513
- ISO 10820:2025 – UV-A LED -säteilytyslaitteet ja radiometria (ISO); CIE 220:2016 – UV-radiometrien karakterisointi- ja kalibrointimenetelmät (CIE)
- OICA – World Motor Vehicle Production Statistics 2025 (OICA); Mordor Intelligence – UV-Curable Adhesives Market Report 2025–2031 (Mordor Intelligence)
Aiheeseen liittyvät sovellusalueet
Näitä sovelluksia lähellä ovat teknisesti optisen säteilymittauksen viereiset alueet – esimerkiksi elektroniikka- ja puolijohdevalmistus (vastaavat liimaus- ja koteloprosessit), optiikka- ja tarkkuuskomponenttivalmistus (vastaavat vaatimukset optiselle kirkkaudelle), aurinkosähkö (vastaava säteilytyskammio- ja vanhenemistestitekniikka) sekä perustavanlaatuisempi UV-liimaus, valu ja kotelointi.
Kirjoittaja: Dr. Mark Paravia
Dr.-Ing. Mark Paravia on Opsytec Dr. Gröbel GmbH:n toimitusjohtaja Ettlingenissä ja johtaa akkreditoitua kalibrointilaboratoriota. Tutkittuaan pulssitettuja ksenoni-eksimeerikaasupurkauksia KIT:n valaistustekniikan instituutissa hän keskittyy nykyisin optisen säteilyn mittaustekniikkaan. Hän toimii DIN-standardointikomitean FNL 7 "Optinen säteily" varapuheenjohtajana ja on DVGW:n UV-desinfiointia käsittelevän projektiryhmän jäsen.
Ettekö ole varma, kuinka paljon irradianssia ja annosta todellisuudessa saavuttaa pahimman tapauksen pisteen
Ettekö ole varma, kuinka paljon irradianssia ja annosta todellisuudessa saavuttaa kolmiulotteisen komponentin pahimman tapauksen pisteen – eikä vain vertailukohtaa, josta viimeinen mittaus tehtiin? Tähän voidaan vastata vain todellisella komponentilla ja prosessikokoonpanolla, ei sähköisten tehotietojen tai yleisten aikaarvojen perusteella. Komponenttikohtaiseen annoksen varmistamiseen tuotantolinjalla soveltuu tinyTracker; toistuviin tarkastuksiin kiinteillä laitesijainneilla sopii RMD Pro. Spektriseen valintaan tai valonlähteiden vertailuun fotoinitiaattorin vaihdon yhteydessä ovat saatavilla UVpad ja UVpad E. Ottakaa yhteyttä prosessitehtävästänne.
