


Cura UV e Medição UV na Indústria Automotiva
A cura UV é a reticulação induzida por luz de adesivos, revestimentos, compostos de encapsulamento e tintas de impressão por meio de fotopolimerização sob radiação ultravioleta. Na fabricação de veículos, o processo é utilizado para tornar uniões adesivas, revestimentos e superfícies impressas capazes de suportar carga em segundos a poucos minutos, sem submeter substratos sensíveis ao calor, como plásticos, componentes eletrônicos ou vidro, a estresse térmico. O objetivo técnico é obter uma cura reproduzível em cada ponto de um componente frequentemente tridimensional. O desafio central é que a irradiância e a dose variam fortemente em superfícies curvas, inclinadas ou sombreadas, enquanto a reação fotoquímica em si depende conjuntamente do comprimento de onda, da intensidade e do tempo de exposição – uma única grandeza medida geralmente não é suficiente para descrever o processo.
Como estão evoluindo os processos UV na indústria automotiva
O quadro de referência é a própria produção global de veículos: segundo a International Organization of Motor Vehicle Manufacturers (OICA), 96,4 milhões de veículos foram fabricados em todo o mundo em 2025, um aumento de 3,9 por cento em relação ao ano anterior; somente a região Ásia-Pacífico respondeu por cerca de 59,2 milhões de unidades, mais de 61 por cento da produção global (OICA, 2026). Cada um desses veículos contém numerosos componentes colados, revestidos ou impressos para os quais os processos de cura por radiação são uma tecnologia candidata – da pintura da carroceria à colagem de sensores.
Tecnicamente relevante é, sobretudo, a mudança nas áreas de aplicação: os fabricantes de veículos estão substituindo cada vez mais os epóxis de dois componentes por sistemas curáveis por UV na colagem de módulos de câmera ADAS, tetos panorâmicos e componentes de pacotes de bateria, pois o tempo de fixação é reduzido de vários minutos para menos de um minuto (Mordor Intelligence, 2026). O mercado de adesivos UV no segmento de mobilidade se divide em um segmento OEM/Tier-1 intensivo em validação, com longos ciclos de aprovação, e um segmento de mercado de reposição mais fragmentado (IndexBox, n.d.). Um segundo fator impulsionador é regulatório: limites cada vez mais rígidos para compostos orgânicos voláteis (COVs) na pintura estão deslocando os processos de pintura de sistemas à base de solvente para sistemas de cura por radiação, o que cria diretamente novos requisitos para o monitoramento de processo e a medição de dose.
Quatro desenvolvimentos estão mudando os processos UV na fabricação de veículos:
Transição de lâmpadas de mercúrio para LED UV: A substituição reduz o uso de mercúrio e a formação de ozônio, mas exige um ajuste mais preciso entre o espectro estreito do LED e a absorção do fotoiniciador, além de equipamentos de medição específicos para o comprimento de onda adequados a isso – sensores de banda larga calibrados para lâmpadas de mercúrio não representam necessariamente de forma correta o espectro estreito do LED. A norma ISO 10820 para dispositivos de irradiação com LED UV-A com pico de emissão em 365 nm, publicada em 2025, mostra que o trabalho de normalização agora acompanha essa mudança (ISO 10820:2025).
Novos locais de colagem e encapsulamento decorrentes da eletrificação: Módulos de bateria, eletrônica de potência e sensores adicionais em veículos eletrificados criam novas geometrias de colagem e encapsulamento, por vezes fortemente sombreadas, aumentando a necessidade de formulações de dupla cura e de verificação de dose relacionada ao componente.
Mudança impulsionada pela regulamentação de sistemas à base de solvente para sistemas de cura por radiação: Limites de COV cada vez mais rígidos na América do Norte, Europa e Ásia estão acelerando a transição dos processos de pintura para a cura por UV e UV-LED, aumentando assim a necessidade de tecnologia de medição de processo associada em linhas de pintura tradicionalmente dominadas pela cura térmica.
Miniaturização das fontes de radiação: Sistemas compactos de LED UV pontuais e de área permitem a integração no espaço de instalação reduzido de módulos de sensores e câmeras, mas ao mesmo tempo intensificam as dependências de distância e ângulo descritas neste texto, uma vez que pequenos desvios geométricos têm um efeito proporcionalmente mais forte em distâncias de trabalho curtas.
Tamanhos de mercado, taxas de crescimento e fontes para este campo de aplicação estão resumidos na página Desenvolvimento do mercado de tecnologia UV.
Como funciona a cura UV (fotopolimerização)
Na cura UV, um fotoiniciador contido na formulação absorve um fóton de energia adequada e se decompõe em espécies reativas – em sistemas radicalares livres (tipicamente acrilatos) em radicais livres, em sistemas catiônicos (tipicamente epóxis) em um ácido que inicia a polimerização por abertura de anel. Essas espécies reativas iniciam uma reação em cadeia na qual monômeros e oligômeros são unidos formando uma rede polimérica reticulada tridimensionalmente. Diferentemente da secagem térmica, nenhum solvente evapora; a cura é uma reação química de reticulação, não um processo físico de secagem. A reação só prossegue onde os fótons são efetivamente absorvidos – a quantidade e a distribuição espectral da luz incidente determinam, portanto, diretamente a taxa e o rendimento da reação. Sistemas radicalares livres são sensíveis ao oxigênio, que sequestra os radicais e retarda a reação na superfície (inibição por oxigênio); sistemas catiônicos não são afetados por isso, mas são mais sensíveis à umidade e frequentemente exigem tempos de pós-cura mais longos (reação no escuro) para atingir a resistência final total.
Quais fontes de luz UV e processos são usados na fabricação automotiva?
Vários princípios de emissores estão disponíveis para cura UV industrial, diferindo marcadamente em espectro, densidade de potência e características operacionais:
- Lâmpadas de mercúrio de pressão média (lâmpadas de descarga a gás): Emissores de banda larga com linhas de emissão características em UV-C, UV-B, UV-A e na faixa visível. Elas fornecem altas densidades de potência e, devido ao seu espectro amplo, também são adequadas para formulações pigmentadas de cura difícil, mas precisam de tempo de aquecimento, geram radiação térmica e estão sujeitas ao envelhecimento contínuo do tubo da lâmpada.
- LED UV: Fontes de banda estreita com picos de emissão discretos, na prática principalmente em 365 nm, 385 nm, 395 nm e 405 nm, complementados por LEDs azuis em 450 nm. Eles ligam instantaneamente, emitem praticamente nenhuma radiação infravermelha e envelhecem de forma mais uniforme, mas exigem uma correspondência mais precisa entre a absorção do fotoiniciador e o comprimento de onda de emissão do LED, já que a banda de emissão é marcadamente mais estreita do que em lâmpadas de descarga a gás.
- Emissores excimer (por exemplo, 172 nm, VUV): Radiação de comprimento de onda muito curto e alta energia, com profundidade de penetração reduzida no ar e no material. Na fabricação automotiva, usados principalmente para ativação de superfície e limpeza antes da colagem, não para cura em massa.
- Lâmpadas de flash de xenônio pulsadas: Radiação pulsada de banda larga com alta potência de pico e baixa carga térmica média sobre o componente; relevante para aplicações que exigem pulsos de irradiação curtos e intensos em vez de irradiação contínua, por exemplo, com substratos fortemente sensíveis ao calor.
| Tecnologia | Características | Vantagens | Limitações | Aplicação típica |
|---|---|---|---|---|
| Lâmpada de mercúrio de pressão média | banda larga, UV-C a VIS | alta densidade de potência, não crítica quanto à escolha do fotoiniciador | tempo de aquecimento, entrada de calor, envelhecimento, contém mercúrio | cura de tinta em painéis de carroceria de grande área |
| LED UV | banda estreita, comprimentos de onda discretos | pronto instantaneamente, baixa geração de calor, longa vida útil | correspondência precisa com o fotoiniciador necessária, penetração mais superficial se houver incompatibilidade | colagem pontual de módulos de sensores, câmeras e displays |
| Emissor excimer (VUV) | comprimento de onda muito curto, profundidade de penetração reduzida | ativação eficiente de superfície sem produtos químicos | não é possível a cura em massa | pré-tratamento de superfície antes da colagem |
| Lâmpada de flash de xenônio pulsada | banda larga, pulsada, alta potência de pico | baixa carga térmica média, pulsos de irradiação curtos | controle mais complexo, equipamento de medição especializado necessário | substratos sensíveis ao calor, aplicações especiais |
Quais parâmetros de processo são importantes?
Diversas grandezas físicas são importantes para o projeto e o monitoramento do processo, e nenhuma pode substituir a outra:
- Irradiância (mW/cm² ou W/cm²): a potência radiante incidente por área e tempo. Ela determina a taxa de reação instantânea e a capacidade de superar rapidamente a inibição por oxigênio na superfície.
- Dose / exposição radiante (J/cm²): o produto da irradiância pelo tempo de exposição. Determina aproximadamente até que ponto a reação de reticulação progride no geral – mas apenas em condições limitadas (veja a lei da reciprocidade abaixo).
- Distribuição espectral / comprimento de onda: determina se o fotoiniciador contido no adesivo ou revestimento consegue absorver fótons. Sem sobreposição espectral entre a fonte e a banda de absorção, nenhuma reação se inicia, independentemente da potência irradiada.
- Tempo de exposição: não é uma grandeza fixa em processos com movimento ou guiados por robô, mas sim uma função da velocidade de deslocamento e da geometria do campo de irradiação em cada ponto do componente.
- Temperatura do componente: afeta a viscosidade e a taxa de difusão das espécies reativas e, portanto, indiretamente, a conversão final alcançável, especialmente em sistemas catiônicos com reação no escuro pronunciada.
- Concentração de oxigênio na superfície: determina a extensão da inibição em sistemas de radicais livres e, portanto, se uma dose que seria suficiente ainda assim deixa uma superfície pegajosa e incompletamente curada.
- Espessura da camada e pigmentação: determinam, por meio da absorção de luz no material, quanta radiação realmente alcança a interface inferior de uma camada (profundidade de penetração).
O que limita o processo ou causa defeitos?
A potência elétrica da lâmpada não é uma dose óptica. A potência elétrica ajustada no reator ou driver não descreve a irradiância que realmente atinge o componente. A eficiência óptica, a contaminação dos refletores e janelas de proteção, a degradação do tubo da lâmpada ou dos chips LED, e a distância de trabalho real alteram continuamente essa relação. Uma aprovação de processo baseada apenas no ajuste de potência elétrica perde a validade assim que qualquer um desses fatores se altera.
Um valor de tempo isolado não tem significado sem a irradiância no componente. "30 segundos de irradiação" não descreve um processo reprodutível, a menos que se conheça a irradiância realmente presente no ponto crítico do componente durante esse tempo.
A lei da reciprocidade só é válida de forma limitada. A lei fotoquímica da reciprocidade (lei de Bunsen-Roscoe) pressupõe que apenas o produto entre irradiância e tempo – a dose – determina o resultado, independentemente de como intensidade e tempo se combinam individualmente. Para muitos sistemas acrílicos fotopolimerizáveis isso não se verifica: um estudo experimental sobre um fotopolímero de BisGMA/TEGDMA mostrou que, com dose constante, uma irradiância mais alta levou a uma conversão final menor do que uma irradiância mais baixa aplicada por um tempo correspondentemente mais longo, pois a conversão final e a tensão de contração dependem da própria taxa de polimerização, não apenas do produto da dose (Wydra et al., 2014). Consequência prática: uma dose aprovada para uma combinação específica de irradiância e tempo não pode ser transferida para outra combinação com o mesmo produto de dose sem revalidação.
Medir fora do local real do processo subestima os efeitos geométricos. Se a irradiância for medida na cabeça da lâmpada, em uma posição de referência plana ou em uma única peça de amostra, esse valor descreve apenas um ponto do campo de irradiação real. Áreas curvas, recuadas ou inclinadas do componente recebem uma irradiância diferente da posição de referência – frequentemente muito menor.
Os efeitos de material e geometria costumam ser subestimados. Revestimentos pigmentados e adesivos carregados dispersam e absorvem a radiação UV além do que a espessura da camada por si só explicaria; as tolerâncias do componente alteram a distância de trabalho até a fonte e, portanto, a irradiância de forma não linear. Ambos os efeitos são válidos apenas sob as condições específicas caracterizadas e não podem ser generalizados para outros materiais ou geometrias de componentes.
Como a pigmentação, a espessura da camada e a geometria do componente afetam a cura?
Em sistemas pigmentados ou carregados, a absorção do fotoiniciador, a absorção do pigmento e o espalhamento competem pelos fótons incidentes. Pigmentos brancos de dióxido de titânio, por exemplo, absorvem fortemente a radiação UV até pouco antes de 400 nm e só se tornam cada vez mais transmissivos acima desse valor, razão pela qual sistemas UV-LED de onda mais longa (395–450 nm) podem alcançar uma cura mais profunda em revestimentos pigmentados do que fontes de onda curta, desde que o fotoiniciador utilizado ainda absorva suficientemente nessa faixa. Ao mesmo tempo, uma forte sobreposição entre a absorção do iniciador e a emissão da fonte acelera a cura superficial, mas pode limitar a profundidade de penetração, pois a radiação já é totalmente absorvida nas camadas mais externas (John et al., 2023). Para componentes tridimensionais e contornados, bordas, rebaixos e superfícies ocultas ficam total ou parcialmente sombreados da irradiação direta. Nessas zonas de sombra, a química UV pura permanece líquida; industrialmente isso é resolvido com sistemas de cura dupla, que reticulam principalmente via UV e, nas áreas não diretamente irradiadas, secundariamente por meio de uma reação de umidade, anaeróbica ou térmica.
A lei da reciprocidade e a curva de trabalho de Jacobs como modelos para o projeto de processos
Dois modelos simples ajudam a captar quantitativamente os efeitos descritos acima – ambos com limites claramente definidos.
A lei da reciprocidade de Bunsen-Roscoe define a exposição radiante (dose) como
H = E · t
onde H é a dose em J/cm², E a irradiância em W/cm² e t o tempo de exposição em segundos. Ela pressupõe que somente esse produto determina o resultado fotoquímico. Isso exige uma irradiância constante e homogênea ao longo do tempo, em um processo fotoquímico primário sem efeitos secundários dependentes do tempo. Como mostrado acima, esse requisito não é atendido em muitas fotopolimerizações de acrilatos, especialmente em altas irradiâncias e tempos curtos. Consequência prática: a dose é uma grandeza de processo necessária, mas não suficiente; ela deve sempre ser documentada junto com a irradiância correspondente.
Para estimar a profundidade de cura em uma camada fotopolimerizável, a literatura de estereolitografia e manufatura aditiva utiliza uma curva de trabalho logarítmica:
Cd = Dp · ln(H / Hc)
onde Cd é a profundidade de cura alcançada, Dp um parâmetro de profundidade de penetração específico do material, H a dose aplicada e Hc a dose crítica necessária para atingir o ponto de gel na superfície (Bennett, 2018). O modelo pressupõe absorção do tipo Beer-Lambert em um material opticamente homogêneo e não é automaticamente válido para formulações fortemente heterogêneas, multifásicas ou altamente dispersivas. A consequência prática é contraintuitiva: como a relação é logarítmica, e não linear, dobrar a dose não dobra a profundidade de cura – a partir de certo ponto, profundidade de penetração adicional só pode ser obtida com uma dose adicional desproporcionalmente maior.
Exemplo prático: como uma tolerância de distância afeta a irradiância em um ponto de colagem com UV-LED?
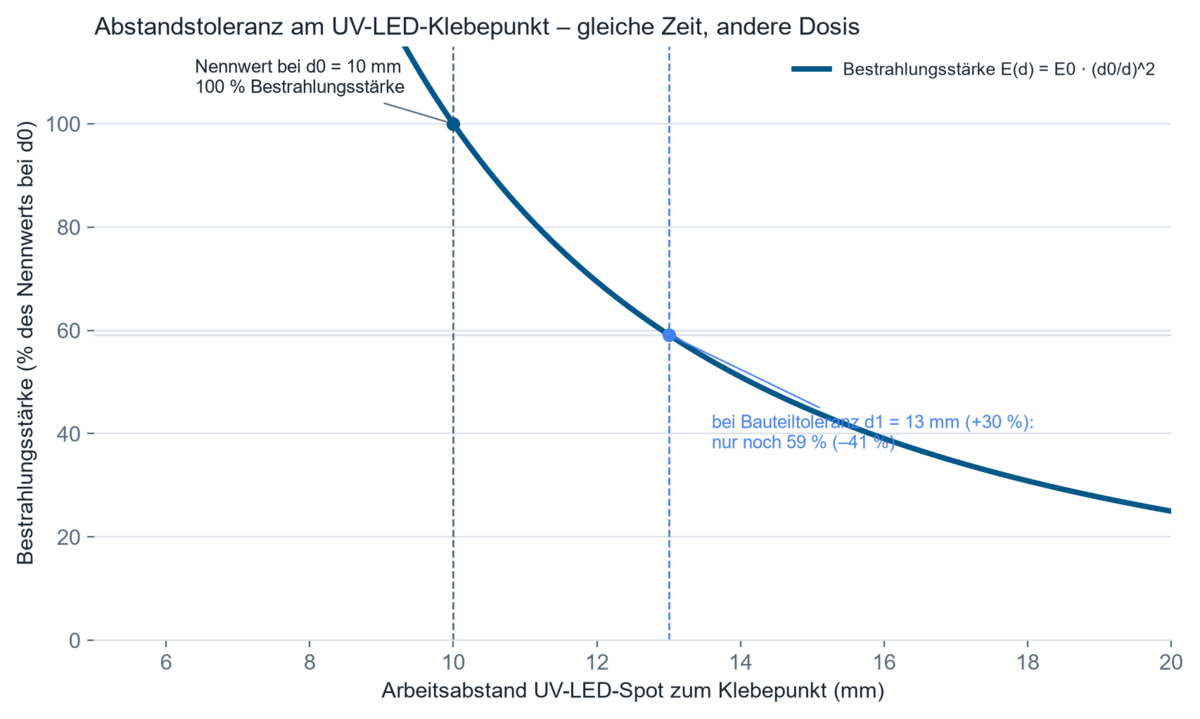
1. Premissas. Um ponto de UV-LED é utilizado, guiado por robô, para colagem pontual de um invólucro de sensor. A distância de trabalho projetada é d₀ = 10 mm, com uma irradiância nominal E₀ típica para produção em série, da ordem de vários 1000 mW/cm² nessa posição. Tolerâncias do componente e do dispositivo de fixação podem aumentar a distância real na produção em série para d₁ = 13 mm (+30%). Para distâncias grandes em comparação com a área ativa do emissor, a redução da irradiância pode ser aproximada pela lei do inverso do quadrado da distância; em distâncias de trabalho curtas, de poucos milímetros, essa aproximação tem validade apenas limitada e deve ser verificada por medição ou por uma simulação óptica da ótica real do LED.
2. Modelo. E(d) = E₀ · (d₀/d)²
3. Cálculo. E(d₁) = E₀ · (10/13)² = E₀ · 0,592
4. Resultado. A irradiância cai para cerca de 59 por cento do valor nominal, uma perda de aproximadamente 41 por cento.
5. Interpretação técnica. Se o tempo de exposição permanecer inalterado, a dose aplicada cai pelo mesmo fator. Uma tolerância de componente que parece pouco crítica a primeira vista pode, assim, reduzir a dose abaixo da dose crítica Hc da curva de trabalho, produzindo uma colagem incompletamente curada, mas externamente pouco perceptível. É por isso que uma única medição em uma peça de amostra na posição nominal não cobre a dispersão da série, e por isso valores de dose relacionados ao componente ou capturados em linha são necessários para a garantia do processo.
A calculadora a seguir permite verificar a dependência da distância com seus próprios valores: pela lei do inverso do quadrado, a irradiância cai com o quadrado da distância. A calculadora também fornece a distância limite fotométrica – abaixo dela a lei deixa de valer, pois a fonte não age mais como um ponto.
A calculadora é executada inteiramente no seu navegador — nenhum dado é transmitido.
Onde a cura UV e a medição UV são usadas na indústria automotiva?
Pintura e impressão de peças plásticas e de carroceria tridimensionais. Vernizes e acabamentos curáveis por UV estão substituindo cada vez mais os sistemas à base de solvente, pois curam em segundos e ficam imediatamente prontos para processamento adicional, sem secagem em forno. O que importa aqui é a irradiância uniforme em superfícies curvas e tridimensionais, já que desvios levam a uma resistência irregular a arranhões e a produtos químicos. Veja o contexto em Medição UV para Impressão Industrial.
Colagem em módulos de sensores, câmeras e displays. Sistemas avançados de assistência ao motorista (ADAS) exigem colagens opticamente transparentes e com baixa distorção entre lentes, invólucros e chips sensores. Os adesivos UV permitem dosagem precisa e tempos de fixação curtos, sem transferência de calor para a eletrônica sensível; um exemplo documentado é um adesivo UV transparente e resistente a altas temperaturas para ópticas com alinhamento ativo em designs modernos de faróis (UVEBTech / DELO, 2024). A variável crítica do processo é a dose resolvida espacialmente exatamente na fenda de colagem, além da compatibilidade espectral entre a fonte de luz e o fotoiniciador do adesivo, já que uma incompatibilidade pode comprometer a clareza óptica ou a resistência ao amarelecimento. Contexto em Colagem, Encapsulamento e Vedação UV.
Encapsulamento de eletrônica de potência, sensores e módulos de bateria na eletromobilidade. Células de bateria, semicondutores de potência e unidades de controle exigem compostos de encapsulamento e vedação que curem rapidamente sem danificar termicamente os componentes. As zonas de sombra em conectores, bordas e partes inferiores do invólucro são particularmente críticas aqui, tornando necessárias formulações de cura dupla com cura primária UV e cura secundária.
Detecção fluorescente de fissuras e vazamentos. Como método de ensaio não destrutivo, a irradiação UV-A torna visíveis as indicações de líquido penetrante fluorescente em fissuras e vazamentos. A variável crítica do processo é a irradiância uniforme em toda a área de inspeção, já que uma irradiância localmente insuficiente deixa defeitos não detectados.
Testes de envelhecimento e fotoestabilidade de materiais internos. Superfícies de cockpit, tecidos e componentes plásticos são submetidos a testes de envelhecimento acelerado em câmaras de irradiação sob espectros UV e solares definidos, para prever a resistência à cor, o amarelecimento e a fragilização ao longo da vida útil do veículo. O que importa aqui é a irradiância ponderada espectralmente de acordo com o espectro de referência utilizado e a dose de irradiação acumulada durante a duração do teste. Veja Envelhecimento UV, Resistência à Cor e Fotoestabilidade.
Como a dose é garantida ao longo de uma trajetória de robô e em áreas com sombreamento
Em processos de irradiação tridimensionais e guiados por robô, a dose aplicada não é um valor fixo, mas sim a integral da irradiância local ao longo da curva da trajetória – distância, ângulo de incidência e velocidade de percurso se combinam em cada ponto. Um projeto computacional prévio baseado em geometrias de componentes importadas pode identificar pontos fracos e zonas de sombra antes que o equipamento real seja construído; a aprovação final ainda ocorre na configuração real do processo, já que as propriedades ópticas, de fixação e de reflexão reais só podem ser previstas de forma limitada. A simulação óptica calcula isso com base nas geometrias de componentes importadas. Para zonas de sombra que, por princípio, não podem ser diretamente irradiadas devido à geometria do componente, sistemas de cura dupla (dual-cure) com cura secundária por umidade, anaeróbica ou térmica são a solução consolidada. Quando mecânica, óptica, tecnologia de segurança e aquisição de dados precisam ser desenvolvidas em conjunto para uma tarefa específica de teste ou fabricação, isso se enquadra na engenharia de equipamentos especiais.
Quais grandezas precisam ser medidas ou monitoradas?
A garantia de processo exige fundamentalmente duas grandezas: a irradiância no componente e a dose resultante dela ao longo do tempo. Ambas devem ser medidas o mais próximo possível do ponto real de ação – ou seja, no próprio componente ou em uma posição representativa no campo de irradiação, não exclusivamente na saída da lâmpada ou do sistema. Incertezas de medição relevantes surgem, entre outros fatores, da dependência angular do sensor (erro de cosseno em incidência oblíqua), da incompatibilidade espectral entre o sensor e a emissão real da fonte, e da rastreabilidade metrológica da calibração a padrões nacionais ou internacionais.
Uma medição de banda larga – captando a irradiância total em uma faixa espectral definida (por exemplo, UV-A) – é suficiente quando a fonte e o fotoiniciador já são conhecidos e estáveis e apenas a estabilidade do processo ao longo do tempo precisa ser monitorada, por exemplo com um RMD Pro. Uma medição espectralmente resolvida se torna necessária quando fontes são comparadas, fotoiniciadores são recém-selecionados ou tipos de lâmpada são alterados, pois apenas o espectro mostra se e o quanto emissão e absorção realmente se sobrepõem – adequados para isso são espectrorradiômetros como o UVpad ou o UVpad E. Medições resolvidas espacialmente ou relacionadas ao componente se tornam necessárias quando a geometria do componente é tridimensional ou a fonte se move em relação ao componente – para isso, o tinyTracker percorre a linha junto com o suporte da peça; medições resolvidas no tempo são necessárias quando – como em fontes pulsadas ou processos críticos em relação ao tempo de ciclo – a irradiância não é constante durante o tempo de exposição.
Em linhas de produção automatizadas, o monitoramento do processo passa da amostragem pontual para a captura contínua. Sensores inline instalados permanentemente na zona de irradiação registram continuamente irradiância e dose durante a produção em andamento e possibilitam o controle estatístico do processo (SPC), sinalizando automaticamente desvios do limite de processo aprovado antes que componentes insuficientemente curados deixem a linha. O que importa tecnicamente não é a interface digital em si, mas a capacidade de atribuir os valores medidos a um componente ou lote de produção específico (rastreabilidade) e de detectar precocemente efeitos de envelhecimento em lâmpadas ou LEDs, por exemplo através de uma irradiância continuamente decrescente com acionamento elétrico constante. Em sistemas controlados, essa tendência de envelhecimento é usada para ajustar a corrente de acionamento do LED ou a potência da lâmpada e manter a dose aplicada constante durante a vida útil da fonte (controle em malha fechada).
O que mostram as publicações científicas?
Um estudo experimental sobre a validade da lei da reciprocidade em um fotopolímero dental BisGMA/TEGDMA mostrou que a conversão final e a tensão de contração em dose constante dependem significativamente da irradiância utilizada, e não – como assumido pela lei da reciprocidade idealizada – apenas do produto da dose:
"The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers: Theoretical analysis and experimental characterization", J. W. Wydra, N. B. Cramer, J. W. Stansbury, C. N. Bowman, Dental Materials, 2014, DOI: 10.1016/j.dental.2014.02.021. A transferibilidade para outros sistemas acrílicos precisa ser verificada química por química, mas o princípio subjacente – a dependência da intensidade além da dose isolada – aplica-se de forma mais ampla às fotopolimerizações por radicais livres.
Um estudo sobre a caracterização quantitativa de fotopolímeros comerciais introduziu a dose crítica Hc e o parâmetro de profundidade de penetração Dp como grandezas mensuráveis e específicas do material, e encontrou desvios em relação às especificações do fabricante de até um fator de dez em várias resinas:
"Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing", J. Bennett, Additive Manufacturing, 2018, DOI: 10.1016/j.addma.2017.10.009. Para o desenvolvimento de processos na fabricação de veículos, isso é relevante porque mostra que essas grandezas devem ser determinadas experimentalmente para a formulação real utilizada, em vez de aceitar dados genéricos do fabricante sem verificação.
Um estudo calorimétrico sobre a cinética de cura de fotopolímeros acrílicos utilizando Photo-DSC mostrou que o calor de reação e o grau de reticulação variam fortemente com a intensidade de irradiação e a estratégia de exposição, e que uma exposição fragmentada, em múltiplas etapas, pode reduzir significativamente a temperatura de pico em comparação com uma exposição única com dose total:
"Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC", D. Drummer, F.-Z. Jiang, Polymers, 2020, DOI: 10.3390/polym12051080. Para camadas mais espessas de encapsulamento e colagem em aplicações de baterias e eletrônicos, isso oferece uma abordagem para controlar a entrada de calor por meio da estratégia de exposição, e não apenas por alterações na formulação.
Uma revisão recente do estado da tecnologia de revestimentos curáveis por UV resume em quais condições uma forte sobreposição espectral entre o fotoiniciador e a fonte de luz acelera a cura superficial, podendo ao mesmo tempo limitar a profundidade de penetração:
"To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives", J. John, J. Thomas, M. Patil, R. Patil, Journal of Composites Science, 2023, DOI: 10.3390/jcs7120513.
O localizador de publicações lista todas as publicações sobre a indústria automotiva que conhecemos – pesquisáveis por dispositivo, área e palavra-chave.
Perguntas frequentes sobre cura UV e medição UV na indústria automotiva
Qual é a diferença entre irradiância e dose?
A irradiância (mW/cm²) descreve a potência radiante que incide sobre uma área em um determinado momento, enquanto a dose (J/cm²) é o produto integrado no tempo da irradiância e do tempo de exposição. Ambas as grandezas são necessárias porque – conforme descrito na lei da reciprocidade – a mesma dose pode produzir resultados de cura diferentes em níveis de irradiância diferentes. A forma como irradiância, dose e fluência se diferenciam formalmente está estabelecida na visão geral das grandezas radiométricas.
Qual comprimento de onda é adequado para a cura por LED UV no setor automotivo?
Isso depende do fotoiniciador presente na formulação utilizada. Comprimentos de onda comuns de LED UV industriais são 365, 385, 395, 405 e 450 nm; o que importa é que o pico de emissão do LED se sobreponha à banda de absorção do fotoiniciador, e não o comprimento de onda absoluto em si.
Por que a cura UV falha apesar de uma irradiância aparentemente suficiente?
As causas comuns são a ausência de sobreposição espectral entre a fonte e o fotoiniciador, inibição por oxigênio na superfície, zonas de sombra causadas pela geometria do componente, ou uma medição que não foi realizada no ponto de ação real e que superestima a irradiância real no componente.
Como a dose UV é medida em um componente tridimensional?
Por meio de sensores relacionados ao componente, que acompanham o suporte da peça e registram a irradiância que efetivamente chega ao componente ao longo de seu percurso pela linha, complementados por medições recorrentes em posições de referência definidas para o monitoramento contínuo do equipamento.
Quais fatores influenciam a profundidade de cura?
O comprimento de onda, a concentração e o espectro de absorção do fotoiniciador, o teor de pigmentação ou de carga da formulação, e a dose aplicada. A relação entre dose e profundidade de cura é logarítmica, não linear.
Quando uma medição de banda larga é suficiente e quando é necessária uma medição espectral?
Uma medição de banda larga é suficiente para o monitoramento de um processo já validado e estável. Uma medição resolvida espectralmente se torna necessária quando fontes de luz são comparadas, alteradas ou selecionadas pela primeira vez, pois somente o espectro mostra a real sobreposição com o fotoiniciador.
Qual é a diferença entre cura UV e ensaio de envelhecimento UV?
A cura UV utiliza radiação UV de forma deliberada para desencadear uma reação de reticulação e solidificar um material. O ensaio de envelhecimento UV, por outro lado, utiliza simulação de UV e luz solar para prever a degradação e a descoloração indesejadas dos materiais ao longo da vida útil planejada de um veículo.
Contexto técnico e fontes adicionais
- Wydra, J. W. et al. (2014): The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers. Dental Materials. DOI: 10.1016/j.dental.2014.02.021
- Bennett, J. (2018): Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing. Additive Manufacturing. DOI: 10.1016/j.addma.2017.10.009
- Drummer, D.; Jiang, F.-Z. (2020): Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC. Polymers. DOI: 10.3390/polym12051080
- John, J. et al. (2023): To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives. Journal of Composites Science. DOI: 10.3390/jcs7120513
- ISO 10820:2025 – Dispositivos de irradiação UV-A LED e radiometria (ISO); CIE 220:2016 – Métodos de Caracterização e Calibração de Radiômetros UV (CIE)
- OICA – Estatísticas Mundiais de Produção de Veículos Motorizados 2025 (OICA); Mordor Intelligence – Relatório do Mercado de Adesivos Curáveis por UV 2025–2031 (Mordor Intelligence)
Áreas de aplicação relacionadas
Essas aplicações estão tecnicamente relacionadas a áreas vizinhas da medição de radiação óptica – por exemplo, eletrônica e fabricação de semicondutores (processos comparáveis de colagem e encapsulamento), óptica e fabricação de componentes de precisão (exigências comparáveis quanto à clareza óptica), fotovoltaica (tecnologia comparável de câmara de irradiação e teste de envelhecimento), e a mais fundamental Colagem, Encapsulamento e Potting UV.
Autor: Dr. Mark Paravia
Dr.-Ing. Mark Paravia é diretor executivo da Opsytec Dr. Gröbel GmbH em Ettlingen e chefia o laboratório de calibração acreditado. Após sua pesquisa sobre descargas de excímero de xenônio pulsado no Instituto de Tecnologia de Iluminação do KIT, seu foco atual está na tecnologia de medição de radiação óptica. Ele é vice-presidente do Comitê de Normas DIN FNL 7 "Radiação Óptica" e membro do Grupo de Projeto DVGW sobre Desinfecção UV.
Não tem certeza de quanta irradiância e dose realmente chegam ao ponto mais crítico?
Não tem certeza de quanta irradiância e dose realmente chegam ao ponto mais crítico de um componente tridimensional – e não apenas à posição de referência onde a última medição foi realizada? Isso só pode ser respondido no componente e na configuração de processo reais, não a partir de valores nominais de potência elétrica ou valores de tempo genéricos. Para a verificação de dose relacionada ao componente ao longo da linha de produção, o tinyTracker é adequado; para verificações recorrentes em posições fixas do equipamento, o RMD Pro. Para seleção espectral ou comparação de fontes de luz durante uma mudança de fotoiniciador, o UVpad e o UVpad E estão disponíveis. Entre em contato conosco sobre sua tarefa de processo.
