


UV-härdning och UV-mätning inom fordonsindustrin
UV-härdning är den ljusinducerade tvärbindningen av lim, beläggningar, gjutmassor och trycksvärtor genom fotopolymerisation under ultraviolett strålning. Inom fordonstillverkning används processen för att göra limfogar, beläggningar och tryckta ytor bärande inom sekunder till några minuter, utan att termiskt belasta värmekänsliga plast-, elektronik- eller glassubstrat. Det tekniska målet är reproducerbar härdning i varje punkt på en komponent som ofta är tredimensionellt formad. Den centrala utmaningen är att irradians och dos varierar starkt över en böjd, lutande eller skuggad yta, medan den fotokemiska reaktionen i sig beror gemensamt på våglängd, intensitet och exponeringstid – en enda uppmätt storhet räcker vanligtvis inte för att beskriva processen.
Hur utvecklas UV-processer inom fordonsindustrin?
Referensramen är den globala fordonsproduktionen i sig: enligt International Organization of Motor Vehicle Manufacturers (OICA) tillverkades 96,4 miljoner fordon världen över under 2025, en ökning med 3,9 procent jämfört med föregående år; Asien-Stillahavsregionen ensam stod för cirka 59,2 miljoner enheter, mer än 61 procent av den globala produktionen (OICA, 2026). Vart och ett av dessa fordon innehåller talrika limmade, belagda eller tryckta komponenter för vilka strålningshärdande processer är en kandidatteknik – från karossmålning till sensorlimning.
Tekniskt relevant är framför allt förändringen i tillämpningsområden: fordonstillverkare ersätter alltmer tvåkomponentsepoxier med UV-härdande system för limning av ADAS-kameramoduler, panoramataklucker och batteripackskomponenter, eftersom fixeringstiden förkortas från flera minuter till under en minut (Mordor Intelligence, 2026). Marknaden för UV-lim inom mobilitetssegmentet delas upp i ett valideringsintensivt OEM/Tier-1-segment med långa godkännandecykler och ett mer fragmenterat eftermarknadssegment (IndexBox, odaterad). En andra drivkraft är regulatorisk: skärpta gränsvärden för flyktiga organiska föreningar (VOC) vid beläggning flyttar målningsprocesser från lösningsmedelsbaserade till strålningshärdande system, vilket direkt skapar nya krav på processövervakning och dosmätning.
Fyra utvecklingar förändrar UV-processerna inom fordonstillverkning:
Övergång från kvicksilverlampor till UV-LED: Substitutionen minskar kvicksilveranvändning och ozonbildning men kräver bättre anpassning mellan det smalbandiga LED-spektrumet och fotoinitiatorns absorption, samt våglängdsspecifik mätutrustning anpassad för detta – bredbandiga sensorer kalibrerade för kvicksilverlampor representerar inte nödvändigtvis det smala LED-spektrumet korrekt. Standarden ISO 10820 för UV-A LED-bestrålningsanordningar med en emissionstopp vid 365 nm, publicerad 2025, visar att standardiseringsarbetet nu följer denna förändring (ISO 10820:2025).
Nya limnings- och gjutningsplatser till följd av elektrifiering: Batterimoduler, kraftelektronik och ytterligare sensorer i elektrifierade fordon skapar nya, ibland kraftigt skuggade limnings- och gjutningsgeometrier, vilket ökar behovet av dual-cure-formuleringar och komponentrelaterad dosverifiering.
Regleringsdriven övergång från lösningsmedelsbaserade till strålningshärdande system: Skärpta VOC-gränsvärden i Nordamerika, Europa och Asien accelererar övergången från målningsprocesser till UV- och UV-LED-härdning, och ökar därmed behovet av åtföljande processmätteknik i måleribanor som traditionellt varit termiskt dominerade.
Miniatyrisering av strålningskällor: Kompakta UV-LED-punkt- och ytsystem möjliggör integration i det trånga installationsutrymmet i sensor- och kameramoduler, men skärper samtidigt de avstånds- och vinkelberoenden som beskrivs i denna text, eftersom små geometriska avvikelser får en proportionellt starkare effekt vid korta arbetsavstånd.
Marknadsstorlekar, tillväxttakter och källor för detta tillämpningsområde sammanfattas på sidan Marknadsutveckling för UV-teknik.
Hur fungerar UV-härdning (fotopolymerisation)?
Vid UV-härdning absorberar en fotoinitiator som ingår i formuleringen en foton med lämplig energi och sönderfaller till reaktiva species – i radikalsystem (vanligtvis akrylater) till fria radikaler, i katjoniska system (vanligtvis epoxier) till en syra som startar en ringöppnande polymerisation. Dessa reaktiva species initierar en kedjereaktion där monomerer och oligomerer länkas samman till ett tredimensionellt tvärbundet polymernätverk. Till skillnad från termisk torkning avgår inget lösningsmedel; härdning är en kemisk tvärbindningsreaktion, inte en fysikalisk torkningsprocess. Reaktionen fortskrider endast där fotoner faktiskt absorberas – mängden och den spektrala fördelningen av det infallande ljuset avgör därför direkt reaktionshastighet och utbyte. Radikalsystem är känsliga för syre, som fångar upp radikaler och fördröjer reaktionen vid ytan (syreinhibering); katjoniska system påverkas inte av detta men är känsligare för luftfuktighet och kräver ofta längre eftertider (mörkreaktion) för att nå full slutstyrka.
Vilka UV-ljuskällor och processer används inom fordonstillverkning?
Flera olika strålningsprinciper finns tillgängliga för industriell UV-härdning, och de skiljer sig markant åt vad gäller spektrum, effekttäthet och driftegenskaper:
- Medeltrycks-kvicksilverlampor (gasurladdningslampor): Bredbandiga strålningskällor med karakteristiska emissionslinjer inom UV-C, UV-B, UV-A och det synliga området. De ger hög effekttäthet och passar tack vare sitt breda spektrum även för pigmenterade formuleringar som är svåra att härda, men kräver uppvärmningstid, genererar värmestrålning och utsätts för kontinuerligt åldrande av lamprörets.
- UV-LED: Smalbandiga källor med diskreta emissionstoppar, i praktiken oftast vid 365 nm, 385 nm, 395 nm och 405 nm, kompletterade med blå LED vid 450 nm. De tänds omedelbart, avger praktiskt taget ingen infraröd strålning och åldras mer jämnt, men kräver en noggrannare matchning mellan fotoinitiatorns absorption och LED:ens emissionsvåglängd, eftersom emissionsbandet är betydligt smalare än för gasurladdningslampor.
- Excimerstrålare (t.ex. 172 nm, VUV): Mycket kortvågig, högenergetisk strålning med grunt inträngningsdjup i luft och material. Inom fordonstillverkning används de främst för ytaktivering och rengöring inför limning, inte för genomhärdning.
- Pulsade xenonblixtlampor: Bredbandig, pulsad strålning med hög toppeffekt vid låg genomsnittlig värmebelastning på komponenten; relevant för tillämpningar som kräver korta, intensiva bestrålningspulser i stället för kontinuerlig bestrålning, t.ex. vid starkt värmekänsliga substrat.
| Teknik | Egenskaper | Fördelar | Begränsningar | Typisk tillämpning |
|---|---|---|---|---|
| Medeltrycks-kvicksilverlampa | bredbandig, UV-C till VIS | hög effekttäthet, okritisk vad gäller val av fotoinitiator | uppvärmningstid, värmetillförsel, åldrande, innehåller kvicksilver | härdning av lack på storytiga karossdetaljer |
| UV-LED | smalbandig, diskreta våglängder | redo omedelbart, låg värmeutveckling, lång livslängd | kräver noggrann matchning mot fotoinitiator, grundare inträngning vid felmatchning | punktlimning av sensor-, kamera- och displaymoduler |
| Excimerstrålare (VUV) | mycket kortvågig, grunt inträngningsdjup | effektiv ytaktivering utan kemikalier | ingen genomhärdning möjlig | ytförbehandling inför limning |
| Pulsad xenonblixtlampa | bredbandig, pulsad, hög toppeffekt | låg genomsnittlig värmebelastning, korta bestrålningspulser | mer komplex styrning, specialiserad mätutrustning krävs | värmekänsliga substrat, specialtillämpningar |
Vilka processparametrar spelar roll?
Flera fysikaliska storheter spelar roll för processdesign och övervakning, och ingen kan ersätta någon annan:
- Irradians (mW/cm² eller W/cm²): den strålningseffekt som infaller per area och tid. Den avgör den momentana reaktionshastigheten och förmågan att snabbt övervinna syreinhibering vid ytan.
- Dos / strålningsexponering (J/cm²): produkten av irradians och exponeringstid. Den avgör ungefär hur långt tvärbindningsreaktionen framskrider totalt – men endast under begränsade förhållanden (se reciprocitetslagen nedan).
- Spektral fördelning / våglängd: avgör om fotoinitiatorn som finns i limmet eller beläggningen överhuvudtaget kan absorbera fotoner. Utan spektralt överlapp mellan källa och absorptionsband startar ingen reaktion, oavsett den utstrålade effekten.
- Bestrålningstid: inte en fast storhet för rörliga eller robotstyrda processer, utan en funktion av banhastighet och bestrålningsfältets geometri i varje punkt på komponenten.
- Komponenttemperatur: påverkar viskositeten och diffusionshastigheten hos de reaktiva species och därmed indirekt den uppnåbara slutliga konverteringen, särskilt i kationiska system med en uttalad mörkreaktion.
- Syrekoncentration vid ytan: avgör omfattningen av inhibering i radikalsystem och därmed om en annars tillräcklig dos ändå lämnar en klibbig, ofullständigt härdad yta.
- Skikttjocklek och pigmentering: avgör, via ljusabsorption i materialet, hur mycket strålning som faktiskt når det undre gränssnittet i ett skikt (penetrationsdjup).
Vad begränsar processen eller orsakar defekter?
Elektrisk lampeffekt är inte en optisk dos. Den elektriska effekten som ställs in vid drosseln eller drivern beskriver inte den irradians som faktiskt når komponenten. Optisk verkningsgrad, nedsmutsning av reflektorer och skyddsglas, degradering av lamprör eller LED-chip samt det faktiska arbetsavståndet förändrar kontinuerligt detta samband. Ett processgodkännande baserat enbart på den elektriska effektinställningen förlorar sin giltighet så snart någon av dessa faktorer förändras.
Ett tidsvärde ensamt är inte meningsfullt utan irradians vid komponenten. "30 sekunders bestrålning" beskriver ingen reproducerbar process om man inte känner till den irradians som faktiskt fanns vid komponentens kritiska punkt under den tiden.
Reciprocitetslagen gäller endast i begränsad omfattning. Den fotokemiska reciprocitetslagen (Bunsen-Roscoe-lagen) förutsätter att endast produkten av irradians och tid – dosen – avgör resultatet, oavsett hur intensitet och tid kombineras individuellt. För många fotopolymeriserande akrylatsystem gäller inte detta: en experimentell studie på ett BisGMA/TEGDMA-fotopolymer visade att, vid konstant dos, ledde högre irradians till lägre slutlig konvertering än lägre irradians under motsvarande längre tid, eftersom slutlig konvertering och krympningsspänning beror på själva polymerisationshastigheten, inte bara på dosprodukten (Wydra et al., 2014). Praktisk konsekvens: en dos som godkänts för en specifik kombination av irradians och tid kan inte överföras till en annan kombination med samma dosprodukt utan omvalidering.
Mätning utanför den faktiska processplatsen underskattar geometrieffekter. Om irradiansen mäts vid lamphuvudet, vid en plan referensposition eller på en enskild provdel, beskriver det värdet endast en punkt i det faktiska bestrålningsfältet. Krökta, försänkta eller vinklade komponentytor tar emot annan irradians än referenspositionen – ofta betydligt mindre.
Material- och geometrieffekter underskattas ofta. Pigmenterade beläggningar och fyllda lim sprider och absorberar UV-strålning i högre grad än vad skikttjockleken ensam förklarar; komponenttoleranser förändrar arbetsavståndet till källan och därmed irradiansen på ett icke-linjärt sätt. Båda effekterna gäller endast under de specifika förhållanden som karakteriserats och kan inte generaliseras till andra material eller komponentgeometrier.
Hur påverkar pigmentering, skikttjocklek och komponentgeometri härdningen?
I pigmenterade eller fyllda system konkurrerar fotoinitiatorabsorption, pigmentabsorption och spridning om inkommande fotoner. Titandioxid-vitpigment absorberar exempelvis UV-strålning starkt upp till strax under 400 nm och blir alltmer transmissiva först ovanför det, vilket är anledningen till att UV-LED-system med längre våglängd (395–450 nm) kan uppnå bättre genomhärdning på pigmenterade beläggningar än kortvågiga källor, förutsatt att den fotoinitiator som används fortfarande absorberar tillräckligt i det området. Samtidigt gör en stark överlappning mellan initiatorabsorption och källans emission att ythärdningen går snabbare, men detta kan begränsa penetrationsdjupet, eftersom strålningen redan absorberas fullständigt i de yttersta skikten (John et al., 2023). För tredimensionella, konturerade komponenter är kanter, fördjupningar och dolda ytor helt eller delvis skuggade från direkt bestrålning. I dessa skuggzoner förblir ren UV-kemi flytande; industriellt löses detta med dual cure-system som huvudsakligen tvärbinder via UV och, i områden som inte bestrålas direkt, sekundärt via en fukt-, anaerob- eller värmereaktion.
Reciprocitetslagen och Jacobs arbetskurva som modeller för processdesign
Två enkla modeller hjälper till att kvantitativt fånga effekterna som beskrivs ovan – båda med tydligt angivna begränsningar.
Bunsen-Roscoes reciprocitetslag definierar strålningsexponering (dos) som
H = E · t
där H är dosen i J/cm², E irradiansen i W/cm² och t exponeringstiden i sekunder. Den förutsätter att enbart denna produkt avgör det fotokemiska resultatet. Detta kräver en irradians som är konstant och homogen över tid, i en fotokemisk primärprocess utan tidsberoende sekundäreffekter. Som visats ovan uppfylls inte detta krav för många akrylat-fotopolymerisationer, särskilt vid hög irradians och korta tider. Praktisk konsekvens: dos är en nödvändig men inte tillräcklig processparameter; den måste alltid dokumenteras tillsammans med motsvarande irradians.
För att uppskatta härdningsdjup i ett fotopolymeriserande skikt använder litteraturen om stereolitografi och additiv tillverkning en logaritmisk arbetskurva:
Cd = Dp · ln(H / Hc)
där Cd är det uppnådda härdningsdjupet, Dp en materialspecifik penetrationsdjupsparameter, H den applicerade dosen och Hc den kritiska dos som krävs för att nå gelpunkten vid ytan (Bennett, 2018). Modellen förutsätter absorption av Beer-Lambert-typ i ett optiskt homogent material och gäller inte automatiskt för starkt heterogena, flerfasiga eller kraftigt spridande formuleringar. Den praktiska konsekvensen strider mot intuitionen: eftersom sambandet är logaritmiskt, inte linjärt, ger en fördubbling av dosen inte ett fördubblat härdningsdjup – bortom en viss punkt kan ytterligare penetrationsdjup endast uppnås med oproportionerligt mycket högre extra dos.
Räkneexempel: hur mycket påverkar en avståndstolerans irradiansen vid en UV-LED-limningspunkt
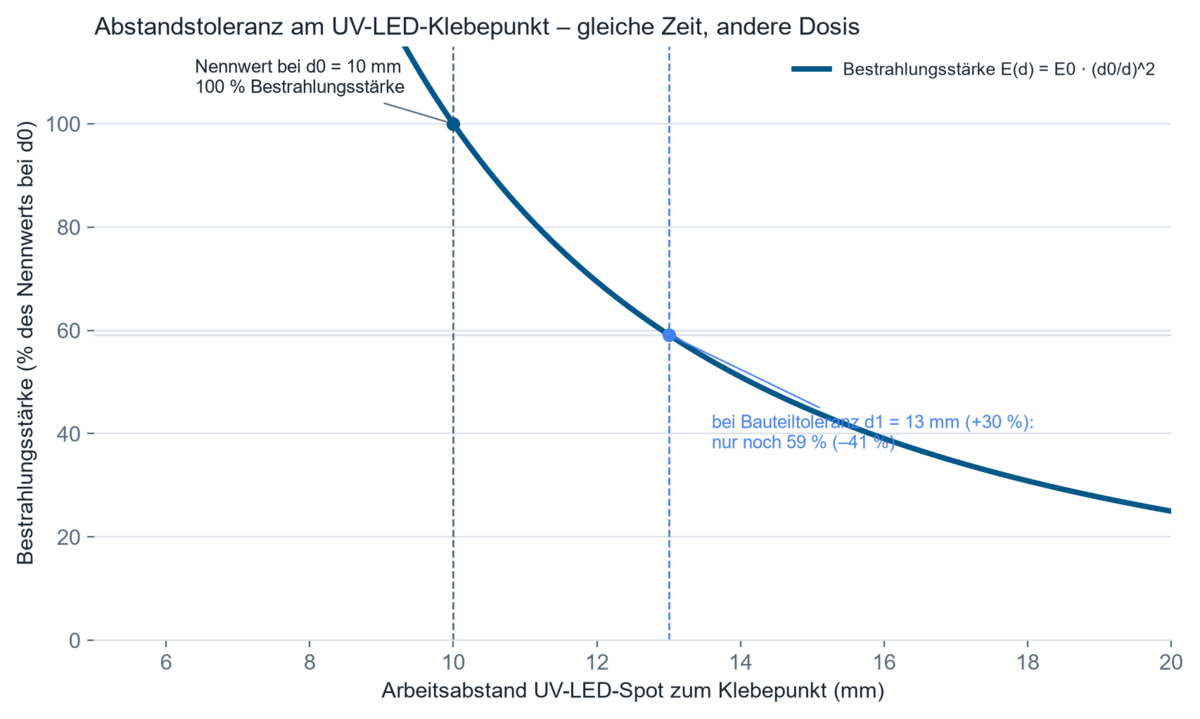
1. Antaganden. En UV-LED-spot används, robotstyrd, för punktlimning av ett sensorhus. Det konstruerade arbetsavståndet är d₀ = 10 mm, med en nominell irradians E₀ typisk för serieproduktion, i storleksordningen flera 1000 mW/cm² vid den positionen. Komponent- och fixturtoleranser kan öka det faktiska avståndet i serieproduktion till d₁ = 13 mm (+30 %). Vid avstånd som är stora jämfört med den aktiva emitterytan kan minskningen av irradiansen approximeras med kvadratlagen för avstånd; vid korta arbetsavstånd på några millimeter har denna approximation endast begränsad giltighet och måste verifieras genom mätning eller en optisk simulering av den faktiska LED-optiken.
2. Modell. E(d) = E₀ · (d₀/d)²
3. Beräkning. E(d₁) = E₀ · (10/13)² = E₀ · 0,592
4. Resultat. Irradiansen sjunker till cirka 59 procent av det nominella värdet, en minskning med cirka 41 procent.
5. Teknisk tolkning. Om exponeringstiden är oförändrad sjunker den tillämpade dosen med samma faktor. En komponenttolerans som vid första anblicken verkar okritisk kan därmed driva dosen under den kritiska dosen Hc från arbetskurvan, vilket ger en otillräckligt härdad men till synes oanmärkningsvärd limfog. Det är därför en enda mätning på en provdetalj i nominell position inte täcker seriespridningen, och varför komponentrelaterade eller inline-registrerade dosvärden är nödvändiga för processäkring.
Med följande kalkylator kan du kontrollera avståndsberoendet med dina egna värden: enligt kvadratlagen minskar irradiansen med kvadraten på avståndet. Kalkylatorn anger även det fotometriska gränsavståndet – under detta gäller lagen inte längre, eftersom källan inte längre fungerar som en punktkälla.
Kalkylatorn körs helt i din webbläsare — ingen data överförs.
Var används UV-härdning och UV-mätning inom fordonsindustrin?
Lackering och tryck av tredimensionella plast- och karossdelar. UV-härdande klarlacker och toppbeläggningar ersätter alltmer lösningsmedelsbaserade system eftersom de härdar inom sekunder och är omedelbart redo för vidare bearbetning utan ugnstorkning. Det som är avgörande här är en jämn irradians över böjda, tredimensionella ytor, eftersom avvikelser leder till ojämnt repmotstånd och kemisk beständighet. Se bakgrunden på UV-mätning för industriellt tryck.
Limning i sensor-, kamera- och displaymoduler. Avancerade förarassistanssystem (ADAS) kräver optiskt klara limfogar med låg distorsion mellan linser, hus och sensorchip. UV-lim möjliggör exakt dosering och kort fixeringstid utan värmetillförsel till känslig elektronik; ett dokumenterat exempel är ett transparent, högtemperaturbeständigt UV-lim för aktivt justerad optik i moderna strålkastardesigner (UVEBTech / DELO, 2024). Den kritiska processvariabeln är den rumsligt upplösta dosen exakt i limspalten, samt spektral matchning mellan ljuskälla och limmets fotoinitiator, eftersom en obalans kan försämra den optiska klarheten eller gulningsbeständigheten. Bakgrund på UV-limning, potting och inkapsling.
Potting av kraftelektronik, sensorer och batterimoduler inom elektromobilitet. Battericeller, kraftelektronikhalvledare och styrenheter kräver potting- och inkapslingsmassor som härdar snabbt utan att termiskt skada komponenterna. Skuggzoner vid kontakter, kanter och husets undersidor är särskilt kritiska här, vilket gör dual-cure-formuleringar med UV-primärhärdning och sekundärhärdning nödvändiga.
Fluorescerande sprick- och läckagedetektering. Som en icke-förstörande testmetod gör UV-A-bestrålning fluorescerande penetrantindikationer synliga i sprickor och läckage. Den kritiska processvariabeln är en jämn irradians över hela inspektionsområdet, eftersom lokalt otillräcklig irradians gör att defekter förblir oupptäckta.
Åldrings- och fotostabilitetstestning av inredningsmaterial. Cockpitytor, textilier och plastkomponenter utsätts för accelererade åldringstester i bestrålningskammare under definierade UV- och solljusspektra, för att förutsäga färgäkthet, gulning och sprödhet över fordonets livslängd. Det som är avgörande här är den spektralt viktade irradiansen enligt det använda referensspektrumet och den kumulativa bestrålningsdosen under testets varaktighet. Se UV-åldring, färgäkthet och fotostabilitet.
Hur säkerställs dosen längs en robotbana och i skuggade områden
För tredimensionella, robotstyrda bestrålningsprocesser är den applicerade dosen inte ett fast värde utan integralen av lokal irradians längs banans kurva – avstånd, infallsvinkel och banhastighet samverkar i varje punkt. En förberedande beräkningsbaserad design utifrån importerade komponentgeometrier kan identifiera svaga punkter och skuggzoner innan verklig utrustning byggs; det slutgiltiga godkännandet sker ändå på den verkliga processuppställningen, eftersom verkliga optiska egenskaper samt fixtur- och reflektionsegenskaper endast kan förutsägas i begränsad omfattning. Optisk simulering beräknar detta på de importerade komponentgeometrierna. För skuggzoner som på grund av komponentgeometrin i grunden inte kan direktbestrålas är dual-cure-system med sekundär fukt-, anaerob- eller värmehärdning den etablerade lösningen. När mekanik, optik, säkerhetsteknik och datainsamling måste utvecklas tillsammans för en specifik test- eller tillverkningsuppgift faller detta inom specialutrustningsteknik.
Vilka storheter behöver mätas eller övervakas?
Processäkring kräver i grunden två storheter: irradians vid komponenten och den dos som uppstår av denna över tid. Båda bör mätas så nära den faktiska verkningspunkten som möjligt – dvs. på komponenten själv eller på en representativ position i bestrålningsfältet, inte enbart vid lampans eller systemets utgång. Relevanta mätosäkerheter uppstår bland annat från sensorns vinkelberoende (cosinusfel vid sned infallsvinkel), spektral missanpassning mellan sensorn och den faktiska källans emission, samt kalibreringens metrologiska spårbarhet till nationella eller internationella standarder.
En bredbandig mätning – som fångar total irradians över ett definierat spektralt område (t.ex. UV-A) – räcker när källan och fotoinitiatorn redan är kända och stabila och endast processstabiliteten över tid behöver övervakas, till exempel med en RMD Pro. En spektralt upplöst mätning blir nödvändig när källor jämförs, fotoinitiatorer väljs på nytt eller lamptyper byts, eftersom endast spektrumet visar om och hur mycket emission och absorption faktiskt överlappar – lämpliga för detta är spektroradiometrar som UVpad eller UVpad E. Rumsligt upplösta eller komponentrelaterade mätningar blir nödvändiga så snart komponentens geometri är tredimensionell eller källan rör sig i förhållande till komponenten – för detta ändamål körs tinyTracker genom linjen tillsammans med arbetsstyckshållaren; tidsupplösta mätningar är nödvändiga när – som vid pulsade källor eller cykeltidskritiska processer – irradiansen inte är konstant över exponeringstiden.
I automatiserade produktionslinjer förskjuts processövervakningen från stickprovsmässig provtagning till kontinuerlig registrering. Permanent installerade inline-sensorer i bestrålningszonen registrerar kontinuerligt irradians och dos under pågående produktion och möjliggör statistisk processtyrning (SPC), och flaggar automatiskt avvikelser från den godkända processgränsen innan otillräckligt härdade komponenter lämnar linjen. Det som är tekniskt avgörande är inte det digitala gränssnittet i sig, utan förmågan att koppla mätvärden till en specifik komponent eller produktionsbatch (spårbarhet) och att tidigt upptäcka åldringseffekter hos lampor eller LED:ar, till exempel genom en kontinuerligt sjunkande irradians vid konstant elektrisk drivning. I reglerade system används denna åldringstrend för att justera LED-drivströmmen eller lampeffekten och hålla den applicerade dosen konstant över källans livslängd (closed-loop-styrning).
Vad visar vetenskapliga publikationer?
En experimentell studie av reciprocitetslagens giltighet för en dental BisGMA/TEGDMA-fotopolymer visade att slutlig omsättning och krympspänning vid konstant dos i hög grad beror på den irradians som används, och inte – som den idealiserade reciprocitetslagen antar – enbart på dosprodukten:
"Reciprocitetslagen för samband mellan ljus och dos tillämpad på BisGMA/TEGDMA-fotopolymerer: teoretisk analys och experimentell karakterisering", J. W. Wydra, N. B. Cramer, J. W. Stansbury, C. N. Bowman, Dental Materials, 2014, DOI: 10.1016/j.dental.2014.02.021. Överförbarheten till andra akrylatsystem måste prövas för varje kemi för sig, men den underliggande principen – ett intensitetsberoende utöver enbart dosen – gäller mer generellt för fotopolymerisationer via fria radikaler.
En studie om kvantitativ karakterisering av kommersiella fotopolymerer införde den kritiska dosen Hc och inträngningsdjupsparametern Dp som mätbara, materialspecifika storheter och fann avvikelser från tillverkarnas specifikationer på upp till en faktor tio för flera olika resiner:
"Mätning av UV-härdningsparametrar för kommersiella fotopolymerer som används i additiv tillverkning", J. Bennett, Additive Manufacturing, 2018, DOI: 10.1016/j.addma.2017.10.009. För processutformning inom fordonstillverkning är detta betydelsefullt, eftersom det visar att dessa storheter bör bestämmas experimentellt för den formulering som faktiskt används i stället för att generiska tillverkardata tas för givna.
En kalorimetrisk studie av härdningskinetiken hos akrylatfotopolymerer med Photo-DSC visade att reaktionsvärme och tvärbindningsgrad varierar starkt med bestrålningsintensiteten och exponeringsstrategin, och att en uppdelad exponering i flera steg kan sänka topptemperaturen märkbart jämfört med en enda exponering med full dos:
"Analys av härdningskinetiken hos akrylatfotopolymer för additiv tillverkning med Photo-DSC", D. Drummer, F.-Z. Jiang, Polymers, 2020, DOI: 10.3390/polym12051080. För tjockare ingjutnings- och limskikt i batteri- och elektroniktillämpningar ger detta en möjlighet att styra värmetillförseln genom exponeringsstrategin i stället för endast genom ändrad formulering.
En färsk översikt över nuläget inom UV-härdbar beläggningsteknik sammanfattar under vilka förhållanden en stark spektral överlappning mellan fotoinitiator och ljuskälla påskyndar ythärdningen samtidigt som inträngningsdjupet kan begränsas:
"Att belysa UV-härdbar beläggningsteknik: nuläge och framtidsutsikter", J. John, J. Thomas, M. Patil, R. Patil, Journal of Composites Science, 2023, DOI: 10.3390/jcs7120513.
I publikationssökningen listas alla publikationer om fordonsindustrin som vi känner till – sökbara efter instrument, område och nyckelord.
Vanliga frågor om UV-härdning och UV-mätning inom fordonsindustrin
Hur skiljer sig irradians och dos?
Irradians (mW/cm²) beskriver den strålningseffekt som just då infaller per ytenhet, medan dos (J/cm²) är den tidsintegrerade produkten av irradians och exponeringstid. Båda storheterna behövs eftersom – som beskrivs under reciprocitetslagen – samma dos kan ge olika härdningsresultat vid olika irradiansnivåer. Hur irradians, dos och fluens skiljer sig formellt beskrivs i översikten över radiometriska storheter.
Vilken våglängd lämpar sig för UV-LED-härdning inom fordonssektorn?
Det beror på fotoinitiatorn i den formulering som används. Vanliga industriella UV-LED-våglängder är 365, 385, 395, 405 och 450 nm; det som är avgörande är att LED:ns emissionstopp överlappar fotoinitiatorns absorptionsband, inte den absoluta våglängden i sig.
Varför misslyckas UV-härdningen trots till synes tillräcklig irradians?
Vanliga orsaker är en saknad spektral överlappning mellan ljuskälla och fotoinitiator, syrehämning vid ytan, skuggzoner orsakade av komponentens geometri, eller en mätning som inte togs vid den faktiska verkanspunkten och därför överskattar den verkliga irradiansen vid komponenten.
Hur mäts UV-dosen på en tredimensionell komponent?
Med komponentrelaterade sensorer som följer med arbetsstyckets bärare och registrerar den irradians som faktiskt når komponenten längs dess väg genom linjen, kompletterat med återkommande mätningar på definierade referenspositioner för löpande övervakning av utrustningen.
Vilka faktorer påverkar härdningsdjupet?
Våglängd, fotoinitiatorns koncentration och absorptionsspektrum, pigmentering eller fyllmedelsinnehåll i formuleringen samt den tillförda dosen. Sambandet mellan dos och härdningsdjup är logaritmiskt, inte linjärt.
När räcker en bredbandsmätning, och när krävs en spektral mätning?
En bredbandsmätning räcker för att övervaka en redan validerad, stabil process. En spektralt upplöst mätning blir nödvändig när ljuskällor jämförs, byts ut eller väljs på nytt, eftersom endast spektrumet visar den faktiska överlappningen med fotoinitiatorn.
Vad är skillnaden mellan UV-härdning och UV-åldringstestning?
UV-härdning använder UV-strålning avsiktligt för att utlösa en tvärbindningsreaktion och stelna ett material. UV-åldringstestning använder däremot UV- och solljussimulering för att förutsäga oönskad nedbrytning och missfärgning av material under ett fordons planerade livslängd.
Teknisk bakgrund och ytterligare källor
- Wydra, J. W. et al. (2014): The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers. Dental Materials. DOI: 10.1016/j.dental.2014.02.021
- Bennett, J. (2018): Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing. Additive Manufacturing. DOI: 10.1016/j.addma.2017.10.009
- Drummer, D.; Jiang, F.-Z. (2020): Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC. Polymers. DOI: 10.3390/polym12051080
- John, J. et al. (2023): To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives. Journal of Composites Science. DOI: 10.3390/jcs7120513
- ISO 10820:2025 – UV-A LED-bestrålningsanordningar och radiometri (ISO); CIE 220:2016 – Characterization and Calibration Methods of UV Radiometers (CIE)
- OICA – World Motor Vehicle Production Statistics 2025 (OICA); Mordor Intelligence – UV-Curable Adhesives Market Report 2025–2031 (Mordor Intelligence)
Relaterade tillämpningsområden
Dessa tillämpningar är tekniskt nära besläktade med angränsande områden inom optisk strålningsmätning – till exempel elektronik- och halvledartillverkning (jämförbara limnings- och inneslutningsprocesser), optik- och precisionskomponenttillverkning (jämförbara krav på optisk klarhet), fotovoltaik (jämförbar bestrålningskammare- och åldringstestteknik), och det mer grundläggande UV-limning, gjutning & inneslutning.
Författare: Dr. Mark Paravia
Dr.-Ing. Mark Paravia är verkställande direktör för Opsytec Dr. Gröbel GmbH i Ettlingen och leder det ackrediterade kalibreringslaboratoriet. Efter sin forskning om pulsade xenon-excimerurladdningar vid Institute of Lighting Technology vid KIT ligger hans nuvarande fokus på optisk strålningsmätteknik. Han är vice ordförande för DIN Standards Committee FNL 7 "Optical Radiation" och medlem i DVGW:s projektgrupp för UV-desinfektion.
Osäker på hur mycket irradians och dos som faktiskt når värsta-fall-punkten
Osäker på hur mycket irradians och dos som faktiskt når värsta-fall-punkten på en tredimensionell komponent – och inte bara referenspositionen där den senaste mätningen togs? Detta kan endast besvaras på den verkliga komponenten och processuppställningen, inte utifrån elektriska effektvärden eller generiska tidsvärden. För komponentrelaterad dosverifiering längs produktionslinjen är tinyTracker lämplig; för återkommande kontroller vid fasta utrustningspositioner RMD Pro. För spektralt urval eller jämförelse av ljuskällor vid byte av fotoinitiator finns UVpad och UVpad E tillgängliga. Kontakta oss om din processuppgift.
