


Polymérisation UV et mesure UV dans l'industrie automobile
La polymérisation UV est la réticulation photo-induite d'adhésifs, de revêtements, de composés d'enrobage et d'encres d'impression par photopolymérisation sous rayonnement ultraviolet. Dans la fabrication automobile, ce procédé est utilisé pour rendre les liaisons adhésives, les revêtements et les surfaces imprimées porteurs en quelques secondes à quelques minutes, sans solliciter thermiquement les substrats en plastique, électroniques ou en verre sensibles à la chaleur. L'objectif technique est une polymérisation reproductible en chaque point d'un composant souvent de forme tridimensionnelle. Le défi central réside dans le fait que l'éclairement énergétique et la dose varient fortement sur une surface courbée, inclinée ou ombragée, tandis que la réaction photochimique elle-même dépend conjointement de la longueur d'onde, de l'intensité et de la durée d'exposition – une seule grandeur mesurée ne suffit généralement pas à décrire le procédé.
Comment évoluent les procédés UV dans l'industrie automobile
Le cadre de référence est la production mondiale de véhicules elle-même : selon l'Organisation internationale des constructeurs d'automobiles (OICA), 96,4 millions de véhicules ont été construits dans le monde en 2025, soit une augmentation de 3,9 % par rapport à l'année précédente ; la seule région Asie-Pacifique représentait environ 59,2 millions d'unités, soit plus de 61 % de la production mondiale (OICA, 2026). Chacun de ces véhicules contient de nombreux composants collés, revêtus ou imprimés pour lesquels les procédés de polymérisation par rayonnement constituent une technologie candidate – de la peinture de carrosserie au collage de capteurs.
Sur le plan technique, ce qui est particulièrement pertinent, c'est l'évolution des domaines d'application : les constructeurs automobiles remplacent de plus en plus les époxydes bicomposants par des systèmes polymérisables aux UV pour le collage des modules de caméra ADAS, des toits panoramiques et des composants de bloc-batterie, car le temps de fixation passe de plusieurs minutes à moins d'une minute (Mordor Intelligence, 2026). Le marché des adhésifs UV dans le segment de la mobilité se divise en un segment OEM/Tier-1 à forte intensité de validation avec de longs cycles d'homologation et un segment de rechange plus fragmenté (IndexBox, n.d.). Un deuxième facteur est de nature réglementaire : le durcissement des limites relatives aux composés organiques volatils (COV) dans les revêtements fait passer les procédés de peinture de systèmes à base de solvants à des systèmes polymérisables par rayonnement, ce qui crée directement de nouvelles exigences en matière de suivi des procédés et de mesure de dose.
Quatre évolutions transforment les procédés UV dans la fabrication de véhicules :
Transition des lampes à mercure vers les LED UV : la substitution réduit l'utilisation du mercure et la formation d'ozone, mais nécessite une adéquation plus étroite entre le spectre étroit des LED et l'absorption des photo-initiateurs, ainsi qu'un équipement de mesure spécifique à la longueur d'onde adapté à cela – les capteurs à large bande étalonnés pour les lampes à mercure ne représentent pas nécessairement correctement le spectre étroit des LED. La norme ISO 10820 relative aux dispositifs d'irradiation à LED UV-A avec un pic d'émission à 365 nm, publiée en 2025, montre que les travaux de normalisation suivent désormais cette évolution (ISO 10820:2025).
Nouveaux emplacements de collage et d'enrobage liés à l'électrification : les modules de batterie, l'électronique de puissance et les capteurs supplémentaires dans les véhicules électrifiés créent de nouvelles géométries de collage et d'enrobage, parfois fortement ombragées, ce qui accroît le besoin de formulations à double polymérisation et de vérification de dose liée au composant.
Passage induit par la réglementation des systèmes à base de solvants aux systèmes polymérisables par rayonnement : le durcissement des limites de COV en Amérique du Nord, en Europe et en Asie accélère le passage des procédés de peinture à la polymérisation UV et UV-LED, augmentant ainsi le besoin de technologie de mesure de procédé associée dans les lignes de peinture traditionnellement dominées par la thermique.
Miniaturisation des sources de rayonnement : les systèmes compacts ponctuels et surfaciques à LED UV permettent l'intégration dans l'espace d'installation restreint des modules de capteurs et de caméras, mais accentuent en même temps les dépendances à la distance et à l'angle décrites dans ce texte, car de petits écarts géométriques ont un effet proportionnellement plus fort à de courtes distances de travail.
Les tailles de marché, les taux de croissance et les sources pour ce domaine d'application sont résumés sur la page Évolution du marché de la technologie UV.
Comment fonctionne la polymérisation UV (photopolymérisation)
Lors de la polymérisation UV, un photo-amorceur contenu dans la formulation absorbe un photon d'énergie appropriée et se décompose en espèces réactives – dans les systèmes radicalaires (typiquement des acrylates) en radicaux libres, dans les systèmes cationiques (typiquement des époxydes) en un acide qui amorce une polymérisation par ouverture de cycle. Ces espèces réactives déclenchent une réaction en chaîne au cours de laquelle les monomères et oligomères sont liés en un réseau polymère réticulé en trois dimensions. Contrairement au séchage thermique, aucun solvant ne s'évapore ; la polymérisation est une réaction chimique de réticulation, et non un processus physique de séchage. La réaction ne progresse que là où des photons sont réellement absorbés – la quantité et la répartition spectrale de la lumière incidente déterminent donc directement la vitesse de réaction et le rendement. Les systèmes radicalaires sont sensibles à l'oxygène, qui capte les radicaux et retarde la réaction en surface (inhibition par l'oxygène) ; les systèmes cationiques ne sont pas affectés par ce phénomène, mais sont plus sensibles à l'humidité et nécessitent souvent des temps de post-polymérisation (réaction en obscurité) plus longs pour atteindre la résistance finale complète.
Quelles sources de lumière UV et quels procédés sont utilisés dans la fabrication automobile ?
Plusieurs principes d'émetteurs sont disponibles pour la polymérisation UV industrielle, différant nettement par le spectre, la densité de puissance et les caractéristiques de fonctionnement :
- Lampes à vapeur de mercure moyenne pression (lampes à décharge gazeuse) : Émetteurs à large bande avec des raies d'émission caractéristiques couvrant l'UV-C, l'UV-B, l'UV-A et le domaine visible. Elles délivrent des densités de puissance élevées et, grâce à leur spectre large, conviennent également aux formulations pigmentées difficiles à polymériser, mais nécessitent un temps de préchauffage, génèrent un rayonnement thermique et sont soumises à un vieillissement continu du tube de la lampe.
- LED UV : Sources à bande étroite avec des pics d'émission discrets, en pratique principalement à 365 nm, 385 nm, 395 nm et 405 nm, complétées par des LED bleues à 450 nm. Elles s'allument instantanément, n'émettent pratiquement aucun rayonnement infrarouge et vieillissent de manière plus uniforme, mais nécessitent une adéquation plus étroite entre l'absorption du photo-initiateur et la longueur d'onde d'émission de la LED, car la bande d'émission est nettement plus étroite que celle des lampes à décharge gazeuse.
- Émetteurs excimères (par exemple 172 nm, VUV) : Rayonnement à très courte longueur d'onde et à haute énergie, avec une faible profondeur de pénétration dans l'air et le matériau. Dans la fabrication automobile, utilisés principalement pour l'activation de surface et le nettoyage avant collage, et non pour la polymérisation en profondeur.
- Lampes flash au xénon pulsées : Rayonnement pulsé à large bande avec une puissance de crête élevée pour une charge thermique moyenne faible sur le composant ; pertinentes pour les applications nécessitant des impulsions d'irradiation courtes et intenses plutôt qu'une irradiation continue, par exemple avec des substrats fortement sensibles à la chaleur.
| Technologie | Caractéristiques | Avantages | Limites | Application typique |
|---|---|---|---|---|
| Lampe à vapeur de mercure moyenne pression | large bande, UV-C à VIS | densité de puissance élevée, peu critique quant au choix du photo-initiateur | temps de préchauffage, apport de chaleur, vieillissement, contient du mercure | polymérisation de peinture sur des panneaux de carrosserie de grande surface |
| LED UV | bande étroite, longueurs d'onde discrètes | prête instantanément, faible production de chaleur, longue durée de vie | adéquation étroite avec le photo-initiateur requise, pénétration plus faible en cas d'inadéquation | collage ponctuel de modules de capteurs, caméras et écrans |
| Émetteur excimère (VUV) | très courte longueur d'onde, faible profondeur de pénétration | activation de surface efficace sans produits chimiques | aucune polymérisation en profondeur possible | prétraitement de surface avant collage |
| Lampe flash au xénon pulsée | large bande, pulsée, puissance de crête élevée | faible charge thermique moyenne, impulsions d'irradiation courtes | commande plus complexe, équipement de mesure spécialisé requis | substrats sensibles à la chaleur, applications spéciales |
Quels paramètres de procédé sont importants ?
Plusieurs grandeurs physiques sont importantes pour la conception et le contrôle du procédé, et aucune ne peut remplacer une autre :
- Éclairement énergétique (mW/cm² ou W/cm²) : la puissance radiante incidente par surface et par temps. Elle détermine la vitesse de réaction instantanée et la capacité à surmonter rapidement l'inhibition par l'oxygène à la surface.
- Dose / exposition énergétique (J/cm²) : le produit de l'éclairement énergétique et du temps d'exposition. Elle détermine approximativement jusqu'où progresse globalement la réaction de réticulation – mais seulement dans des conditions limitées (voir la loi de réciprocité ci-dessous).
- Distribution spectrale / longueur d'onde : détermine si le photoamorceur contenu dans l'adhésif ou le revêtement peut absorber des photons. Sans chevauchement spectral entre la source et la bande d'absorption, aucune réaction ne démarre, quelle que soit la puissance rayonnée.
- Durée d'irradiation : ce n'est pas une grandeur fixe pour les procédés mobiles ou guidés par robot, mais une fonction de la vitesse de déplacement et de la géométrie du champ d'irradiation en chaque point du composant.
- Température du composant : influence la viscosité et la vitesse de diffusion des espèces réactives et donc indirectement la conversion finale atteignable, en particulier dans les systèmes cationiques présentant une réaction à l'obscurité marquée.
- Concentration en oxygène à la surface : détermine l'étendue de l'inhibition dans les systèmes radicalaires et donc si une dose par ailleurs suffisante laisse malgré tout une surface collante et incomplètement polymérisée.
- Épaisseur de couche et pigmentation : déterminent, via l'absorption de la lumière dans le matériau, la quantité de rayonnement atteignant réellement l'interface inférieure d'une couche (profondeur de pénétration).
Qu'est-ce qui limite le procédé ou provoque des défauts ?
La puissance électrique de la lampe n'est pas une dose optique. La puissance électrique réglée au niveau du ballast ou du driver ne décrit pas l'éclairement énergétique réellement reçu par le composant. L'efficacité optique, l'encrassement des réflecteurs et des vitres de protection, la dégradation du tube de la lampe ou des puces LED, ainsi que la distance de travail réelle, modifient continuellement cette relation. Une validation de procédé fondée uniquement sur le réglage de la puissance électrique perd sa validité dès que l'un de ces facteurs change.
Une valeur de temps seule n'a pas de sens sans l'éclairement énergétique au niveau du composant. « 30 secondes d'irradiation » ne décrit pas un procédé reproductible tant que l'éclairement énergétique réellement présent au point critique du composant pendant ce temps n'est pas connu.
La loi de réciprocité ne s'applique que de manière limitée. La loi de réciprocité photochimique (loi de Bunsen-Roscoe) suppose que seul le produit de l'éclairement énergétique et du temps – la dose – détermine le résultat, indépendamment de la manière dont l'intensité et le temps se combinent individuellement. Pour de nombreux systèmes acryliques photopolymérisables, cela ne se vérifie pas : une étude expérimentale sur un photopolymère BisGMA/TEGDMA a montré qu'à dose constante, un éclairement énergétique plus élevé entraînait une conversion finale plus faible qu'un éclairement énergétique plus faible sur une durée proportionnellement plus longue, car la conversion finale et la contrainte de retrait dépendent de la vitesse de polymérisation elle-même, et non uniquement du produit de la dose (Wydra et al., 2014). Conséquence pratique : une dose validée pour une combinaison particulière d'éclairement énergétique et de temps ne peut pas être transférée à une autre combinaison ayant le même produit de dose sans revalidation.
Mesurer en dehors de l'emplacement réel du procédé sous-estime les effets de géométrie. Si l'éclairement énergétique est mesuré au niveau de la tête de lampe, à une position de référence plane ou sur une seule pièce échantillon, cette valeur ne décrit qu'un seul point du champ d'irradiation réel. Les zones courbes, en retrait ou inclinées du composant reçoivent un éclairement énergétique différent de la position de référence – souvent nettement inférieur.
Les effets de matériau et de géométrie sont souvent sous-estimés. Les revêtements pigmentés et les adhésifs chargés diffusent et absorbent le rayonnement UV au-delà de ce que l'épaisseur de couche seule permet d'expliquer ; les tolérances de fabrication du composant modifient la distance de travail par rapport à la source et donc l'éclairement énergétique de manière non linéaire. Ces deux effets ne sont valables que dans les conditions spécifiques caractérisées et ne peuvent pas être généralisés à d'autres matériaux ou géométries de composants.
Comment la pigmentation, l'épaisseur de couche et la géométrie du composant affectent-elles la polymérisation ?
Dans les systèmes pigmentés ou chargés, l'absorption par le photoamorceur, l'absorption par le pigment et la diffusion entrent en concurrence pour les photons incidents. Les pigments blancs de dioxyde de titane, par exemple, absorbent fortement le rayonnement UV jusqu'à un peu moins de 400 nm et ne deviennent de plus en plus transmissifs qu'au-delà, ce qui explique pourquoi les systèmes UV-LED à ondes plus longues (395–450 nm) peuvent obtenir une meilleure polymérisation en profondeur sur les revêtements pigmentés que les sources à ondes courtes, à condition que le photoamorceur utilisé absorbe encore suffisamment dans cette plage. Dans le même temps, un fort recouvrement entre l'absorption de l'amorceur et l'émission de la source accélère la polymérisation en surface mais peut limiter la profondeur de pénétration, car le rayonnement est déjà entièrement absorbé dans les couches les plus externes (John et al., 2023). Pour les composants tridimensionnels à géométrie contournée, les arêtes, les creux et les surfaces cachées sont totalement ou partiellement à l'ombre du rayonnement direct. Dans ces zones d'ombre, une chimie purement UV reste liquide ; sur le plan industriel, cela est résolu par des systèmes à double polymérisation, qui réticulent principalement par voie UV et, dans les zones non directement irradiées, secondairement par une réaction à l'humidité, anaérobie ou thermique.
La loi de réciprocité et la courbe de travail de Jacobs comme modèles pour la conception des procédés
Deux modèles simples aident à saisir quantitativement les effets décrits ci-dessus – tous deux avec des limites clairement énoncées.
La loi de réciprocité de Bunsen-Roscoe définit l'exposition énergétique (dose) comme suit :
H = E · t
où H est la dose en J/cm², E l'éclairement énergétique en W/cm² et t la durée d'exposition en secondes. Elle suppose que seul ce produit détermine le résultat photochimique. Cela exige un éclairement énergétique constant et homogène dans le temps, dans un processus photochimique primaire sans effets secondaires dépendants du temps. Comme montré ci-dessus, cette exigence n'est pas satisfaite pour de nombreuses photopolymérisations d'acrylates, en particulier à éclairement énergétique élevé et à temps courts. Conséquence pratique : la dose est une grandeur de procédé nécessaire mais non suffisante ; elle doit toujours être documentée avec l'éclairement énergétique correspondant.
Pour estimer la profondeur de polymérisation dans une couche en photopolymérisation, la littérature relative à la stéréolithographie et à la fabrication additive utilise une courbe de travail logarithmique :
Cd = Dp · ln(H / Hc)
où Cd est la profondeur de polymérisation atteinte, Dp un paramètre de profondeur de pénétration spécifique au matériau, H la dose appliquée et Hc la dose critique nécessaire pour atteindre le point de gel à la surface (Bennett, 2018). Le modèle suppose une absorption de type Beer-Lambert dans un matériau optiquement homogène et ne s'applique pas automatiquement aux formulations fortement hétérogènes, multiphasiques ou très diffusantes. La conséquence pratique va à l'encontre de l'intuition : la relation étant logarithmique et non linéaire, doubler la dose ne double pas la profondeur de polymérisation – au-delà d'un certain point, une profondeur de pénétration supplémentaire ne peut être obtenue qu'avec une dose additionnelle disproportionnellement plus élevée.
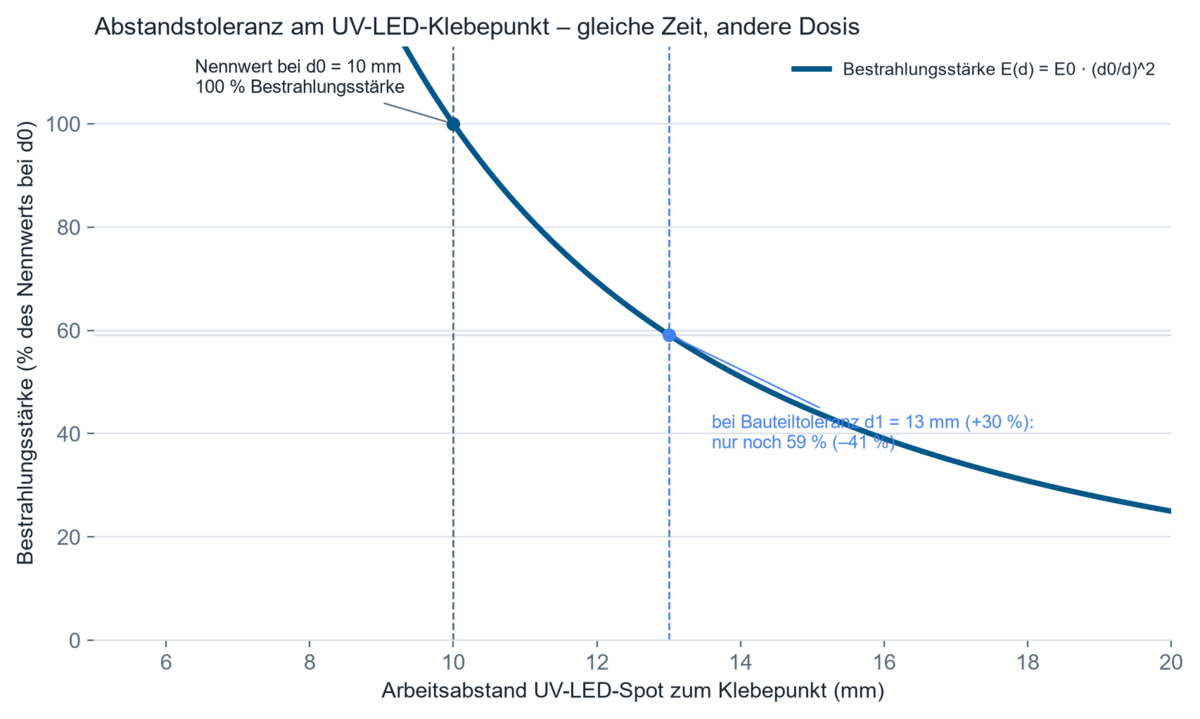
Exemple pratique : quel est l'impact d'une tolérance de distance sur l'éclairement énergétique en un point de collage par UV-LED ?
1. Hypothèses. Un spot UV-LED est utilisé, guidé par robot, pour le collage ponctuel d'un boîtier de capteur. La distance de travail prévue est d₀ = 10 mm, avec un éclairement énergétique nominal E₀ typique pour une production en série, de l'ordre de plusieurs 1000 mW/cm² à cette position. Les tolérances des composants et du montage peuvent augmenter la distance réelle en production en série jusqu'à d₁ = 13 mm (+30 %). Pour des distances grandes par rapport à la surface active de l'émetteur, la diminution de l'éclairement énergétique peut être approximée par la loi de l'inverse du carré de la distance ; à de courtes distances de travail de quelques millimètres, cette approximation n'a qu'une validité limitée et doit être vérifiée par mesure ou par une simulation optique de l'optique LED réelle.
2. Modèle. E(d) = E₀ · (d₀/d)²
3. Calcul. E(d₁) = E₀ · (10/13)² = E₀ · 0,592
4. Résultat. L'éclairement énergétique chute à environ 59 pour cent de la valeur nominale, soit une perte d'environ 41 pour cent.
5. Interprétation technique. Si la durée d'irradiation reste inchangée, la dose appliquée diminue du même facteur. Une tolérance de composant qui semble à première vue non critique peut ainsi faire chuter la dose en dessous de la dose critique Hc de la courbe de travail, produisant un collage insuffisamment polymérisé mais extérieurement peu visible. C'est pourquoi une seule mesure sur une pièce échantillon en position nominale ne couvre pas la dispersion de série, et pourquoi des valeurs de dose relevées par composant ou en ligne sont nécessaires pour l'assurance du procédé.
Le calculateur suivant vous permet de vérifier la dépendance à la distance avec vos propres valeurs : selon la loi de l'inverse du carré, l'éclairement énergétique diminue avec le carré de la distance. Le calculateur indique également la distance limite photométrique – en dessous de celle-ci, la loi ne s'applique plus, car la source n'agit plus comme un point.
Le calculateur s'exécute entièrement dans votre navigateur — aucune donnée n'est transmise.
Où la polymérisation UV et la mesure UV sont-elles utilisées dans l'industrie automobile\u00A0?
Peinture et impression de pièces en plastique et de carrosserie tridimensionnelles. Les vernis et couches de finition polymérisables sous UV remplacent de plus en plus les systèmes à base de solvants, car ils polymérisent en quelques secondes et sont immédiatement prêts pour la suite du traitement sans séchage au four. Ce qui compte ici, c'est un éclairement énergétique uniforme sur des surfaces courbes et tridimensionnelles, car des écarts entraînent une résistance inégale aux rayures et aux agents chimiques. Voir les informations générales sur Mesure UV pour l'impression industrielle.
Collage dans les modules de capteurs, de caméras et d'écrans. Les systèmes avancés d'aide à la conduite (ADAS) nécessitent des collages optiquement clairs et peu déformants entre les lentilles, les boîtiers et les puces de capteurs. Les adhésifs UV permettent un dosage précis et des temps de fixation courts sans apport de chaleur pour l'électronique sensible ; un exemple documenté est un adhésif UV transparent et résistant aux hautes températures pour l'alignement actif des optiques dans les conceptions modernes de phares (UVEBTech / DELO, 2024). La variable de procédé critique est la dose résolue spatialement exactement dans l'interstice de collage, ainsi que la correspondance spectrale entre la source lumineuse et le photo-initiateur de l'adhésif, car un décalage peut compromettre la clarté optique ou la résistance au jaunissement. Informations générales sur Collage, empotage et encapsulation UV.
Empotage de l'électronique de puissance, des capteurs et des modules de batterie dans l'électromobilité. Les cellules de batterie, les semi-conducteurs de puissance et les unités de commande nécessitent des composés d'empotage et d'encapsulation qui polymérisent rapidement sans endommager thermiquement les composants. Les zones d'ombre au niveau des connecteurs, des bords et des faces inférieures des boîtiers sont particulièrement critiques à cet égard, rendant nécessaires des formulations à double polymérisation avec une polymérisation UV primaire et une polymérisation secondaire.
Détection fluorescente des fissures et des fuites. En tant que méthode d'essai non destructive, l'irradiation UV-A rend visibles les indications de ressuage fluorescent dans les fissures et les fuites. La variable de procédé critique est un éclairement énergétique uniforme sur toute la zone d'inspection, car un éclairement énergétique localement insuffisant laisse des défauts non détectés.
Essais de vieillissement et de photostabilité des matériaux intérieurs. Les surfaces d'habitacle, les textiles et les composants en plastique sont soumis à des essais de vieillissement accéléré dans des chambres d'irradiation sous des spectres UV et solaires définis, afin de prédire la solidité des couleurs, le jaunissement et la fragilisation sur la durée de vie du véhicule. Ce qui compte ici, c'est l'éclairement énergétique pondéré spectralement selon le spectre de référence utilisé et la dose d'irradiation cumulée sur la durée de l'essai. Voir Vieillissement UV, solidité des couleurs et photostabilité.
Comment la dose est-elle garantie le long d'une trajectoire robotisée et dans les zones d'ombre ?
Pour les procédés d'irradiation tridimensionnels et guidés par robot, la dose appliquée n'est pas une valeur fixe mais l'intégrale de l'éclairement énergétique local le long de la courbe de trajectoire – la distance, l'angle d'incidence et la vitesse de déplacement se combinent en chaque point. Une conception calculatoire en amont, basée sur des géométries de composants importées, permet d'identifier les points faibles et les zones d'ombre avant la construction de l'équipement réel ; la validation finale s'effectue toutefois toujours sur l'installation de procédé réelle, car les propriétés optiques, de fixation et de réflexion réelles ne sont prévisibles que de façon limitée. La simulation optique calcule cela sur les géométries de composants importées. Pour les zones d'ombre qui, en raison de la géométrie des composants, ne peuvent fondamentalement pas être directement irradiées, les systèmes à double polymérisation avec polymérisation secondaire par humidité, anaérobie ou thermique constituent la solution établie. Lorsque la mécanique, l'optique, la technique de sécurité et l'acquisition de données doivent être développées conjointement pour une tâche d'essai ou de fabrication spécifique, cela relève de l'ingénierie d'équipements spéciaux.
Quelles grandeurs faut-il mesurer ou surveiller ?
L'assurance qualité du procédé nécessite fondamentalement deux grandeurs : l'éclairement énergétique au niveau du composant et la dose qui en résulte au fil du temps. Les deux doivent être mesurés le plus près possible du point d'action réel – c'est-à-dire sur le composant lui-même ou à une position représentative dans le champ d'irradiation, et non exclusivement à la sortie de la lampe ou du système. Les incertitudes de mesure pertinentes résultent, entre autres, de la dépendance angulaire du capteur (erreur de cosinus en incidence oblique), d'un défaut d'adéquation spectrale entre le capteur et l'émission réelle de la source, et de la traçabilité de l'étalonnage aux normes nationales ou internationales.
Une mesure large bande – qui capte l'éclairement énergétique total sur une plage spectrale définie (par exemple l'UV-A) – suffit lorsque la source et le photoinitiateur sont déjà connus et stables et que seule la stabilité du procédé dans le temps doit être surveillée, par exemple avec un RMD Pro. Une mesure à résolution spectrale devient nécessaire lorsque des sources sont comparées, que de nouveaux photoinitiateurs sont sélectionnés, ou que des types de lampes sont modifiés, car seul le spectre montre si et dans quelle mesure l'émission et l'absorption se recouvrent réellement – conviennent à cet effet des spectroradiomètres tels que UVpad ou UVpad E. Des mesures à résolution spatiale ou liées au composant deviennent nécessaires dès que la géométrie du composant est tridimensionnelle ou que la source se déplace par rapport au composant – pour cela, le tinyTracker parcourt la ligne avec le porte-pièce ; des mesures résolues en temps sont nécessaires lorsque – comme avec des sources pulsées ou des procédés critiques en temps de cycle – l'éclairement énergétique n'est pas constant pendant la durée d'exposition.
Dans les lignes de production automatisées, la surveillance du procédé passe d'un échantillonnage ponctuel à une capture continue. Des capteurs inline installés en permanence dans la zone d'irradiation enregistrent en continu l'éclairement énergétique et la dose pendant la production en cours et permettent la maîtrise statistique du procédé (SPC), signalant automatiquement les écarts par rapport à la limite de procédé approuvée avant que des composants insuffisamment polymérisés ne quittent la ligne. Ce qui compte techniquement, ce n'est pas l'interface numérique en tant que telle, mais la capacité d'attribuer les valeurs mesurées à un composant ou à un lot de production spécifique (traçabilité) et de détecter précocement les effets de vieillissement des lampes ou des LED, par exemple à travers un éclairement énergétique en baisse continue à commande électrique constante. Dans les systèmes à régulation, cette tendance au vieillissement est utilisée pour ajuster le courant de commande des LED ou la puissance de la lampe et maintenir la dose appliquée constante sur la durée de vie de la source (régulation en boucle fermée).
Que montrent les publications scientifiques ?
Une étude expérimentale sur la validité de la loi de réciprocité appliquée à un photopolymère dentaire BisGMA/TEGDMA a montré que la conversion finale et la contrainte de retrait à dose constante dépendent significativement de l'éclairement énergétique utilisé, et non – comme le suppose la loi de réciprocité idéalisée – du seul produit de la dose :
« The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers: Theoretical analysis and experimental characterization », J. W. Wydra, N. B. Cramer, J. W. Stansbury, C. N. Bowman, Dental Materials, 2014, DOI : 10.1016/j.dental.2014.02.021. La transférabilité à d'autres systèmes acrylates doit être vérifiée chimie par chimie, mais le principe sous-jacent – une dépendance à l'intensité au-delà de la seule dose – s'applique plus largement aux photopolymérisations radicalaires.
Une étude sur la caractérisation quantitative de photopolymères commerciaux a introduit la dose critique Hc et le paramètre de profondeur de pénétration Dp comme grandeurs mesurables et spécifiques au matériau, et a constaté des écarts par rapport aux spécifications des fabricants pouvant atteindre un facteur dix selon les résines :
« Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing », J. Bennett, Additive Manufacturing, 2018, DOI : 10.1016/j.addma.2017.10.009. Pour la conception de procédés dans la fabrication automobile, cela importe car cela montre que ces grandeurs doivent être déterminées expérimentalement pour la formulation réellement utilisée, plutôt que d'accepter telles quelles des données génériques du fabricant.
Une étude calorimétrique sur la cinétique de polymérisation de photopolymères acrylates par Photo-DSC a montré que la chaleur de réaction et le degré de réticulation varient fortement selon l'intensité d'irradiation et la stratégie d'exposition, et qu'une exposition fragmentée en plusieurs étapes peut réduire nettement la température de pic par rapport à une exposition unique à pleine dose :
« Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC », D. Drummer, F.-Z. Jiang, Polymers, 2020, DOI : 10.3390/polym12051080. Pour les couches plus épaisses d'encapsulation et de collage dans les applications de batteries et d'électronique, cela offre une approche permettant de maîtriser l'apport de chaleur par la stratégie d'exposition plutôt que par les seules modifications de formulation.
Une revue récente de l'état de la technologie des revêtements polymérisables sous UV résume dans quelles conditions un fort recouvrement spectral entre le photoamorceur et la source lumineuse accélère la polymérisation en surface tout en pouvant limiter la profondeur de pénétration :
« To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives », J. John, J. Thomas, M. Patil, R. Patil, Journal of Composites Science, 2023, DOI : 10.3390/jcs7120513.
Le moteur de recherche de publications répertorie toutes les publications sur l'automobile que nous connaissons – consultables par appareil, domaine et mot-clé.
FAQ sur la polymérisation UV et la mesure UV dans l'industrie automobile
Quelle est la différence entre l'éclairement énergétique et la dose ?
L'éclairement énergétique (mW/cm²) décrit la puissance rayonnante actuellement incidente par surface, tandis que la dose (J/cm²) est le produit intégré dans le temps de l'éclairement énergétique et de la durée d'exposition. Ces deux grandeurs sont nécessaires car – comme décrit dans la loi de réciprocité – une même dose peut produire des résultats de polymérisation différents selon les niveaux d'éclairement énergétique. La différence formelle entre éclairement énergétique, dose et fluence est exposée dans l'aperçu des grandeurs radiométriques.
Quelle longueur d'onde convient à la polymérisation par UV-LED dans le secteur automobile ?
Cela dépend du photoinitiateur présent dans la formulation utilisée. Les longueurs d'onde UV-LED courantes dans l'industrie sont 365, 385, 395, 405 et 450 nm ; ce qui importe, c'est que le pic d'émission de la LED recouvre la bande d'absorption du photoinitiateur, et non la longueur d'onde absolue elle-même.
Pourquoi la polymérisation UV échoue-t-elle malgré un éclairement énergétique apparemment suffisant ?
Les causes courantes sont un recouvrement spectral manquant entre la source et le photoinitiateur, une inhibition par l'oxygène à la surface, des zones d'ombre dues à la géométrie du composant, ou une mesure qui n'a pas été effectuée au point d'action réel et qui surestime l'éclairement énergétique réel au niveau du composant.
Comment mesure-t-on la dose UV sur un composant tridimensionnel ?
Au moyen de capteurs liés au composant, qui se déplacent avec le support de pièce et enregistrent l'éclairement énergétique réellement reçu par le composant le long de son trajet à travers la ligne, complétés par des mesures récurrentes à des positions de référence définies pour le suivi continu de l'installation.
Quels facteurs influencent la profondeur de polymérisation ?
La longueur d'onde, la concentration en photoinitiateur et son spectre d'absorption, la pigmentation ou la teneur en charges de la formulation, ainsi que la dose appliquée. La relation entre la dose et la profondeur de polymérisation est logarithmique, et non linéaire.
Quand une mesure à large bande suffit-elle, et quand une mesure spectrale est-elle nécessaire ?
Une mesure à large bande suffit pour le suivi d'un procédé déjà validé et stable. Une mesure résolue spectralement devient nécessaire lorsque des sources lumineuses sont comparées, modifiées ou nouvellement sélectionnées, car seul le spectre révèle le recouvrement réel avec le photoinitiateur.
Quelle est la différence entre la polymérisation UV et les essais de vieillissement UV ?
La polymérisation UV utilise délibérément le rayonnement UV pour déclencher une réaction de réticulation et solidifier un matériau. Les essais de vieillissement UV, en revanche, utilisent la simulation UV et solaire pour prédire la dégradation et la décoloration indésirables des matériaux sur la durée de vie prévue d'un véhicule.
Contexte technique et sources complémentaires
- Wydra, J. W. et al. (2014) : The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers. Dental Materials. DOI : 10.1016/j.dental.2014.02.021
- Bennett, J. (2018) : Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing. Additive Manufacturing. DOI : 10.1016/j.addma.2017.10.009
- Drummer, D.; Jiang, F.-Z. (2020) : Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC. Polymers. DOI : 10.3390/polym12051080
- John, J. et al. (2023) : To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives. Journal of Composites Science. DOI : 10.3390/jcs7120513
- ISO 10820:2025 – Dispositifs d'irradiation UV-A à LED et radiométrie (ISO) ; CIE 220:2016 – Méthodes de caractérisation et d'étalonnage des radiomètres UV (CIE)
- OICA – Statistiques mondiales de la production de véhicules automobiles 2025 (OICA) ; Mordor Intelligence – Rapport sur le marché des adhésifs à polymérisation UV 2025–2031 (Mordor Intelligence)
Domaines d'application connexes
Ces applications sont étroitement liées, sur le plan technique, à des domaines voisins de la mesure du rayonnement optique – par exemple l'électronique et la fabrication de semi-conducteurs (procédés de collage et d'encapsulation comparables), l'optique et la fabrication de composants de précision (exigences comparables en matière de clarté optique), le photovoltaïque (technologies comparables de chambre d'irradiation et d'essais de vieillissement), et le domaine plus fondamental du collage, enrobage et encapsulation UV.
Auteur : Dr. Mark Paravia
Dr.-Ing. Mark Paravia est directeur général d'Opsytec Dr. Gröbel GmbH à Ettlingen et dirige le laboratoire d'étalonnage accrédité. Après ses recherches sur les décharges excimères au xénon pulsées à l'Institut de technologie de l'éclairage du KIT, il se consacre aujourd'hui à la technique de mesure du rayonnement optique. Il est vice-président du comité de normalisation DIN FNL 7 « Rayonnement optique » et membre du groupe de projet DVGW sur la désinfection UV.
Vous ne savez pas exactement quel éclairement énergétique et quelle dose atteignent réellement le point le plus défavorable
Vous ne savez pas exactement quel éclairement énergétique et quelle dose atteignent réellement le point le plus défavorable d'un composant tridimensionnel – et pas seulement la position de référence où la dernière mesure a été effectuée ? Cette question ne peut être résolue que sur le composant réel et l'installation du procédé, et non à partir de puissances électriques nominales ou de valeurs de temps génériques. Pour la vérification de la dose liée au composant le long de la ligne de production, le tinyTracker convient ; pour des contrôles récurrents à des positions fixes de l'équipement, le RMD Pro. Pour la sélection spectrale ou la comparaison de sources lumineuses lors d'un changement de photo-initiateur, les UVpad et UVpad E sont disponibles. Contactez-nous au sujet de votre tâche de procédé.
