


UV-hærdning og UV-måling i bilindustrien
UV-hærdning er den lysinducerede tværbinding af klæbemidler, coatinger, indkapslingsmasser og trykfarver gennem fotopolymerisation under ultraviolet stråling. I bilfremstilling anvendes processen til at gøre klæbesamlinger, coatinger og printede overflader bærende inden for sekunder til få minutter uden termisk at belaste varmefølsomme plast-, elektronik- eller glassubstrater. Det tekniske mål er reproducerbar hærdning på hvert punkt af en komponent, der ofte er tredimensionelt formet. Den centrale udfordring er, at irradians og dosis varierer stærkt over en buet, hældende eller skyggelagt overflade, mens selve den fotokemiske reaktion afhænger samlet af bølgelængde, intensitet og bestrålingstid – en enkelt målt størrelse er normalt ikke nok til at beskrive processen.
Hvordan udvikler UV-processer sig i bilindustrien?
Referencerammen er selve den globale bilproduktion: ifølge International Organization of Motor Vehicle Manufacturers (OICA) blev der bygget 96,4 millioner køretøjer på verdensplan i 2025, en stigning på 3,9 procent i forhold til året før; Asien-Stillehavsregionen alene tegnede sig for omkring 59,2 millioner enheder, mere end 61 procent af den globale produktion (OICA, 2026). Hvert af disse køretøjer indeholder talrige limede, coatede eller printede komponenter, hvor strålingshærdende processer er en kandidatteknologi – fra karrosserimaling til sensorlimning.
Teknisk relevant er frem for alt skiftet i anvendelsesområder: bilproducenter erstatter i stigende grad tokomponent-epoxy med UV-hærdbare systemer til limning af ADAS-kameramoduler, panoramiske tage og batteripakkekomponenter, fordi fikseringstiden forkortes fra flere minutter til under et minut (Mordor Intelligence, 2026). Markedet for UV-lim i mobilitetssegmentet deler sig i et valideringsintensivt OEM/Tier-1-segment med lange godkendelsescyklusser og et mere fragmenteret eftermarkedssegment (IndexBox, u.å.). En anden drivkraft er regulatorisk: strammede grænseværdier for flygtige organiske forbindelser (VOC) i coating flytter malingsprocesser fra opløsningsmiddelbaserede til strålingshærdende systemer, hvilket direkte skaber nye krav til procesovervågning og dosismåling.
Fire udviklinger ændrer UV-processerne i bilproduktion:
Overgang fra kviksølvlamper til UV-LED: Substitutionen reducerer kviksølvforbrug og ozondannelse, men kræver tættere matching mellem det smalbåndede LED-spektrum og fotoinitiator-absorption samt bølgelængdespecifikt måleudstyr tilpasset dette – bredbåndssensorer kalibreret til kviksølvlamper repræsenterer ikke nødvendigvis det smalle LED-spektrum korrekt. ISO 10820-standarden for UV-A-LED-bestrålingsudstyr med et emissionstop på 365 nm, udgivet i 2025, viser, at standardiseringsarbejdet nu følger dette skift (ISO 10820:2025).
Nye lime- og indkapslingssteder som følge af elektrificering: Batterimoduler, strømelektronik og yderligere sensorer i elektrificerede køretøjer skaber nye, til tider stærkt skyggede lime- og indkapslingsgeometrier, hvilket øger behovet for dual-cure-formuleringer og komponentrelateret dosisverifikation.
Regelstyret skift fra opløsningsmiddelbaserede til strålingshærdende systemer: Strammede VOC-grænseværdier i Nordamerika, Europa og Asien accelererer skiftet fra malingsprocesser til UV- og UV-LED-hærdning og øger dermed behovet for medfølgende procesmåleteknik i lakeringslinjer, der traditionelt har været termisk domineret.
Miniaturisering af strålingskilder: Kompakte UV-LED-spot- og arealsystemer gør det muligt at integrere dem i det trange installationsrum for sensor- og kameramoduler, men skærper samtidig de afstands- og vinkelafhængigheder, der er beskrevet i denne tekst, da små geometriske afvigelser har en proportionalt stærkere effekt ved korte arbejdsafstande.
Markedsstørrelser, vækstrater og kilder for dette anvendelsesområde er sammenfattet på siden Markedsudvikling for UV-teknologi.
Hvordan fungerer UV-hærdning (fotopolymerisering)?
Ved UV-hærdning absorberer en fotoinitiator, der findes i formuleringen, en foton med tilstrækkelig energi og nedbrydes til reaktive species – i radikale systemer (typisk acrylater) til frie radikaler, i kationiske systemer (typisk epoxider) til en syre, der starter en ringåbningspolymerisering. Disse reaktive species igangsætter en kædereaktion, hvor monomerer og oligomerer bindes sammen til et tredimensionelt tværbundet polymernetværk. I modsætning til termisk tørring fordamper der ingen opløsningsmiddel; hærdning er en kemisk tværbindingsreaktion, ikke en fysisk tørreproces. Reaktionen forløber kun, hvor fotoner faktisk absorberes – mængden og den spektrale fordeling af det indfaldende lys bestemmer derfor direkte reaktionshastighed og udbytte. Radikale systemer er følsomme over for ilt, som opfanger radikaler og forsinker reaktionen ved overfladen (oxygeninhibering); kationiske systemer påvirkes ikke af dette, men er mere følsomme over for luftfugtighed og kræver ofte længere efterhærdningstider (mørkereaktion) for at opnå fuld endelig styrke.
Hvilke UV-lyskilder og -processer anvendes i bilproduktion?
Der findes flere emitterprincipper til industriel UV-hærdning, som adskiller sig markant i spektrum, effekttæthed og driftsegenskaber:
- Mellemtryks-kviksølvlamper (gasudladningslamper): Bredbåndsemittere med karakteristiske emissionslinjer i UV-C, UV-B, UV-A og det synlige område. De leverer høje effekttætheder og passer på grund af deres bredspektrede karakter også til pigmenterede formuleringer, der er svære at hærde, men kræver opvarmningstid, genererer varmestråling og er udsat for løbende ældning af lamperøret.
- UV-LED: Smalbåndede kilder med diskrete emissionstoppe, i praksis primært ved 365 nm, 385 nm, 395 nm og 405 nm, suppleret af blå LED'er ved 450 nm. De tænder øjeblikkeligt, udsender praktisk taget ingen infrarød stråling og ældes mere ensartet, men kræver tættere afstemning mellem fotoinitiatorens absorption og LED'ens emissionsbølgelængde, da emissionsbåndet er markant smallere end for gasudladningslamper.
- Excimer-emittere (f.eks. 172 nm, VUV): Meget kortbølget, energirig stråling med lav penetrationsdybde i luft og materiale. I bilproduktion anvendes de primært til overfladeaktivering og rensning før limning, ikke til dybdehærdning.
- Pulserede xenon-blitzlamper: Bredbåndet, pulseret stråling med høj spidseffekt ved lav gennemsnitlig termisk belastning af komponenten; relevant for anvendelser, der kræver korte, intense bestrålingspulser i stedet for kontinuerlig bestråling, f.eks. ved stærkt varmefølsomme substrater.
| Teknologi | Karakteristika | Fordele | Begrænsninger | Typisk anvendelse |
|---|---|---|---|---|
| Mellemtryks-kviksølvlampe | bredbåndet, UV-C til VIS | høj effekttæthed, ukritisk med hensyn til valg af fotoinitiator | opvarmningstid, varmetilførsel, ældning, indeholder kviksølv | hærdning af lak på store karrosseripaneler |
| UV-LED | smalbåndet, diskrete bølgelængder | klar øjeblikkeligt, lav varmeudvikling, lang levetid | krav om tæt afstemning til fotoinitiator, lavere penetration ved fejlmatch | punktlimning af sensor-, kamera- og displaymoduler |
| Excimer-emitter (VUV) | meget kortbølget, lav penetrationsdybde | effektiv overfladeaktivering uden kemikalier | ingen dybdehærdning mulig | overfladeforbehandling før limning |
| Pulseret xenon-blitzlampe | bredbåndet, pulseret, høj spidseffekt | lav gennemsnitlig termisk belastning, korte bestrålingspulser | mere kompleks styring, specialiseret måleudstyr påkrævet | varmefølsomme substrater, specielle anvendelser |
Hvilke procesparametre er vigtige?
Flere fysiske størrelser er vigtige for procesdesign og -overvågning, og ingen kan erstatte en anden:
- Irradians (mW/cm² eller W/cm²): den strålingseffekt, der falder pr. areal og tid. Den bestemmer den øjeblikkelige reaktionshastighed og evnen til hurtigt at overvinde iltinhibering ved overfladen.
- Dosis / stråleeksponering (J/cm²): produktet af irradians og eksponeringstid. Den bestemmer nogenlunde, hvor langt tværbindingsreaktionen skrider frem samlet set - men kun under begrænsede betingelser (se reciprocitetsloven nedenfor).
- Spektral fordeling / bølgelængde: bestemmer, om fotoinitiatoren i klæbestoffet eller belægningen overhovedet kan absorbere fotoner. Uden spektral overlapning mellem kilde og absorptionsbånd starter ingen reaktion, uanset den udstrålede effekt.
- Eksponeringstid: ikke en fast størrelse for bevægede eller robotstyrede processer, men en funktion af banehastighed og bestrålingsfeltets geometri i hvert punkt af komponenten.
- Komponenttemperatur: påvirker viskositeten og diffusionshastigheden af de reaktive stoffer og dermed indirekte den opnåelige endelige konvertering, især i kationiske systemer med en udpræget mørkereaktion.
- Iltkoncentration ved overfladen: bestemmer omfanget af inhibering i radikale systemer og dermed, om en ellers tilstrækkelig dosis stadig efterlader en klæbrig, ikke fuldstændigt hærdet overflade.
- Lagtykkelse og pigmentering: bestemmer via lysabsorption i materialet, hvor meget stråling der faktisk når det nederste grænseflade af et lag (penetrationsdybde).
Hvad begrænser processen eller forårsager defekter?
Elektrisk lampeeffekt er ikke en optisk dosis. Den elektriske effekt, der indstilles på forkobling eller driver, beskriver ikke den irradians, der faktisk når komponenten. Optisk effektivitet, tilsmudsning af reflektorer og beskyttelsesruder, degradering af lyskilderøret eller LED-chippene samt den faktiske arbejdsafstand ændrer løbende dette forhold. En procesgodkendelse, der alene er baseret på den elektriske effektindstilling, mister sin gyldighed, så snart en af disse faktorer ændrer sig.
En tidsværdi alene er ikke meningsfuld uden irradiansen ved komponenten. "30 sekunders bestråling" beskriver ikke en reproducerbar proces, medmindre man kender den irradians, der faktisk er til stede i det kritiske punkt af komponenten i denne tid.
Reciprocitetsloven gælder kun i begrænset omfang. Den fotokemiske reciprocitetslov (Bunsen-Roscoe-loven) antager, at kun produktet af irradians og tid – dosis – er afgørende for resultatet, uanset hvordan intensitet og tid enkeltvis kombineres. For mange fotopolymeriserende acrylatsystemer holder dette ikke: et eksperimentelt studie på et BisGMA/TEGDMA-fotopolymer viste, at ved konstant dosis medførte højere irradians lavere endelig konvertering end lavere irradians over tilsvarende længere tid, fordi den endelige konvertering og svindspændingen afhænger af selve polymerisationshastigheden, ikke kun af dosisproduktet (Wydra et al., 2014). Praktisk konsekvens: en dosis, der er godkendt for én bestemt kombination af irradians og tid, kan ikke overføres til en anden kombination med samme dosisprodukt uden revalidering.
Måling uden for den faktiske procesplacering undervurderer geometriske effekter. Hvis irradiansen måles ved lampehovedet, i en flad referenceposition eller på en enkelt prøvedel, beskriver denne værdi kun ét punkt i det faktiske bestrålingsfelt. Buede, forsænkede eller vinklede komponentområder modtager en anden irradians end referencepositionen – ofte betydeligt mindre.
Materiale- og geometrieffekter undervurderes ofte. Pigmenterede belægninger og fyldte klæbemidler spreder og absorberer UV-stråling ud over, hvad lagtykkelsen alene kan forklare; komponenttolerancer ændrer arbejdsafstanden til kilden og dermed irradiansen ikke-lineært. Begge effekter gælder kun under de specifikke karakteriserede betingelser og kan ikke generaliseres til andre materialer eller komponentgeometrier.
Hvordan påvirker pigmentering, lagtykkelse og komponentgeometri hærdningen?
I pigmenterede eller fyldte systemer konkurrerer fotoinitiatorabsorption, pigmentabsorption og spredning om de indkomne fotoner. Titaniumdioxid-hvide pigmenter absorberer for eksempel UV-stråling stærkt op til lige under 400 nm og bliver kun i stigende grad transmissive over dette, hvorfor længerebølgede UV-LED-systemer (395-450 nm) kan opnå bedre gennemhærdning på pigmenterede belægninger end kortbølgede kilder, forudsat at den anvendte fotoinitiator stadig absorberer tilstrækkeligt i dette område. Samtidig accelererer en stærk overlapning mellem initiatorabsorption og kildeemission overfladehærdningen, men kan begrænse indtrængningsdybden, fordi strålingen allerede er fuldt absorberet i de yderste lag (John et al., 2023). For tredimensionelle, konturerede komponenter er kanter, fordybninger og skjulte overflader helt eller delvist skærmet fra direkte bestråling. I disse skyggezoner forbliver ren UV-kemi flydende; industrielt løses dette med dual-cure-systemer, der primært tværbinder via UV og, i områder uden direkte bestråling, sekundært via en fugt-, anaerob eller varmereaktion.
Reciprocitetsloven og Jacobs' arbejdskurve som modeller for procesdesign
To enkle modeller hjælper med at kvantificere de ovenfor beskrevne effekter – begge med klart angivne begrænsninger.
Bunsen-Roscoe-reciprocitetsloven definerer stråleeksponering (dosis) som
H = E · t
hvor H er dosis i J/cm², E er irradiansen i W/cm² og t eksponeringstiden i sekunder. Det forudsætter, at dette produkt alene bestemmer det fotokemiske resultat. Dette kræver en irradians, der er konstant og homogen over tid, i en fotokemisk primærproces uden tidsafhængige sekundæreffekter. Som vist ovenfor er denne forudsætning ikke opfyldt for mange akrylat-fotopolymeriseringer, især ved høj irradians og korte tider. Praktisk konsekvens: dosis er et nødvendigt, men ikke tilstrækkeligt procestal; den skal altid dokumenteres sammen med den tilsvarende irradians.
Til estimering af hærdedybden i et fotopolymeriserende lag anvender litteraturen om stereolitografi og additiv fremstilling en logaritmisk arbejdskurve:
Cd = Dp · ln(H / Hc)
hvor Cd er den opnåede hærdedybde, Dp en materialespecifik penetrationsdybdeparameter, H den anvendte dosis og Hc den kritiske dosis, der er nødvendig for at nå gelpunktet ved overfladen (Bennett, 2018). Modellen forudsætter Beer-Lambert-type absorption i et optisk homogent materiale og gælder ikke automatisk for stærkt heterogene, multifase eller stærkt spredende formuleringer. Den praktiske konsekvens strider mod intuitionen: fordi forholdet er logaritmisk og ikke lineært, fordobler en fordobling af dosis ikke hærdedybden – ud over et vist punkt kan yderligere penetrationsdybde kun opnås med en uforholdsmæssigt højere ekstra dosis.
Praktisk eksempel: hvor meget påvirker en afstandstolerance irradiansen ved et UV-LED-limningspunkt
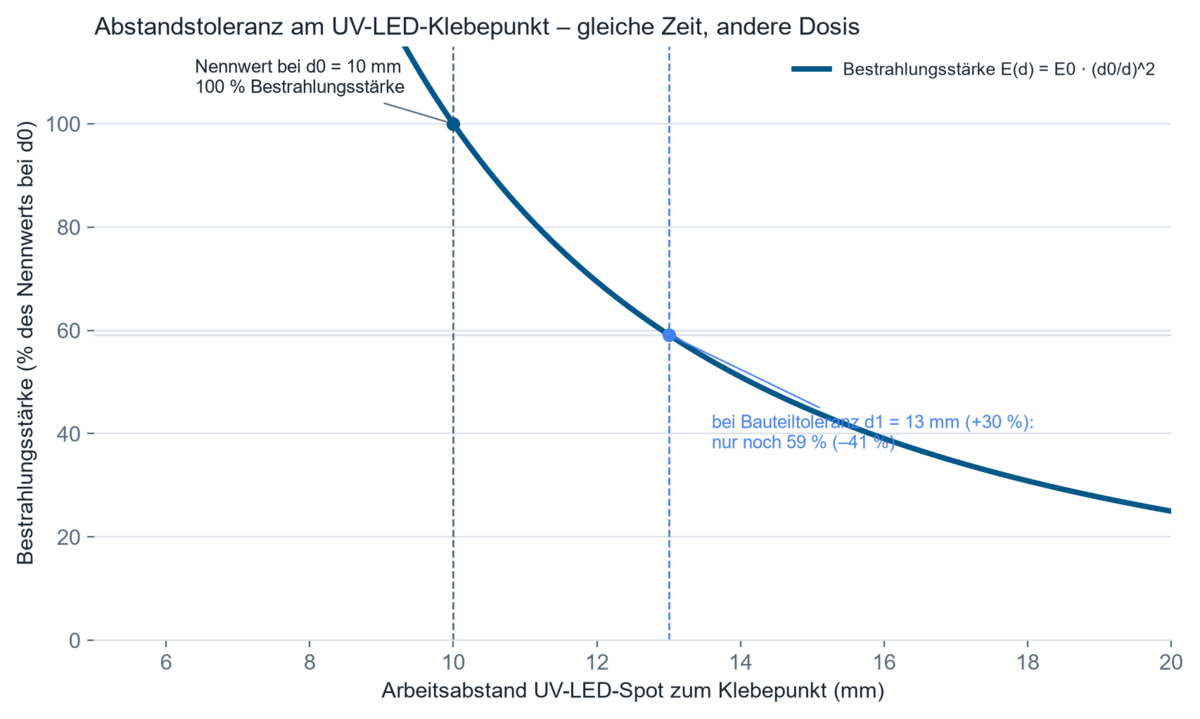
1. Forudsætninger. Der anvendes en UV-LED-spot, robotstyret, til spotlimning af et sensorhus. Den designede arbejdsafstand er d₀ = 10 mm, med en nominel irradians E₀ typisk for serieproduktion, i størrelsesordenen flere 1000 mW/cm² på denne position. Komponent- og fikstertolerancer kan øge den faktiske afstand i serieproduktion til d₁ = 13 mm (+30 %). For afstande, der er store i forhold til det aktive emitterareal, kan faldet i irradians tilnærmes med den omvendte kvadratlov for afstand; ved korte arbejdsafstande på nogle få millimeter har denne tilnærmelse kun begrænset gyldighed og skal verificeres ved måling eller en optisk simulering af den faktiske LED-optik.
2. Model. E(d) = E₀ · (d₀/d)²
3. Beregning. E(d₁) = E₀ · (10/13)² = E₀ · 0,592
4. Resultat. Irradiansen falder til ca. 59 procent af den nominelle værdi, et tab på ca. 41 procent.
5. Teknisk fortolkning. Hvis bestrålingstiden forbliver uændret, falder den påførte dosis med samme faktor. En komponenttolerance, der ved første øjekast ser ukritisk ud, kan dermed presse dosis under den kritiske dosis Hc fra arbejdskurven, hvilket giver en ufuldstændigt hærdet, men udadtil upåfaldende limning. Dette er grunden til, at en enkelt måling på en prøvedel i nominel position ikke dækker seriespredning, og hvorfor komponentrelaterede eller inline-registrerede dosisværdier er nødvendige for processikring.
Følgende beregner giver dig mulighed for at kontrollere afstandsafhængigheden med dine egne tal: ifølge den omvendte kvadratlov falder irradiansen med kvadratet på afstanden. Beregneren angiver også den fotometriske grænseafstand – under denne afstand gælder loven ikke længere, fordi kilden ikke længere fungerer som et punkt.
Beregneren kører udelukkende i din browser — der overføres ingen data.
Hvor bruges UV-hærdning og UV-måling i bilindustrien?
Maling og trykning af tredimensionelle plast- og karrosseridele. UV-hærdende klarlakker og topcoats erstatter i stigende grad opløsningsmiddelbaserede systemer, fordi de hærder inden for sekunder og straks er klar til videre bearbejdning uden ovntørring. Her er det afgørende med ensartet irradians på buede, tredimensionelle overflader, da afvigelser fører til ujævn ridse- og kemikaliebestandighed. Se baggrunden på UV-måling til industriel trykning.
Limning i sensor-, kamera- og displaymoduler. Avancerede førerassistentsystemer (ADAS) kræver optisk klare limsamlinger med lav forvrængning mellem linser, huse og sensorchips. UV-lim muliggør præcis dosering og korte fikseringstider uden varmetilførsel til følsom elektronik; et dokumenteret eksempel er en transparent, temperaturbestandig UV-lim til aktivt justeret optik i moderne forlygtedesigns (UVEBTech / DELO, 2024). Den kritiske procesvariabel er den rumligt opløste dosis netop i limfugen samt spektral tilpasning mellem lyskilde og limens fotoinitiator, da en mismatch kan forringe den optiske klarhed eller gulningsbestandigheden. Baggrund på UV-limning, potting og indkapsling.
Potting af effektelektronik, sensorer og batterimoduler i elmobilitet. Battericeller, effekthalvledere og styreenheder kræver potting- og indkapslingsmasser, der hærder hurtigt uden at beskadige komponenterne termisk. Skyggezoner ved stik, kanter og husundersider er her særligt kritiske, hvilket gør dual-cure-formuleringer med UV-primærhærdning og sekundær hærdning nødvendige.
Fluorescerende revne- og lækagedetektion. Som ikke-destruktiv testmetode gør UV-A-bestråling fluorescerende penetrantindikationer i revner og lækager synlige. Den kritiske procesvariabel er ensartet irradians over hele inspektionsområdet, da lokalt utilstrækkelig irradians efterlader defekter uopdaget.
Ældnings- og fotostabilitetstest af interiørmaterialer. Cockpitoverflader, tekstiler og plastkomponenter udsættes for accelererede ældningstest i bestrålingskamre under definerede UV- og sollysspektre for at forudsige farveægthed, gulning og forsprødning over køretøjets levetid. Her er det afgørende med den spektralt vægtede irradians i henhold til det anvendte referencespektrum og den kumulative bestrålingsdosis over testperioden. Se UV-ældning, farveægthed og fotostabilitet.
Hvordan sikres dosis langs en robotbane og i skyggeområder
Ved tredimensionelle, robotstyrede bestrålingsprocesser er den påførte dosis ikke en fast værdi, men integralet af den lokale irradians langs banekurven – afstand, indfaldsvinkel og banehastighed spiller sammen i hvert punkt. Et indledende beregningsmæssigt design baseret på importerede komponentgeometrier kan identificere svage punkter og skyggezoner, før det reelle udstyr bygges; den endelige godkendelse finder dog stadig sted på den reelle procesopstilling, da reelle optiske, fiksturmæssige og refleksionsegenskaber kun kan forudsiges i begrænset omfang. Optisk simulering beregner dette på de importerede komponentgeometrier. For skyggezoner, der grundlæggende ikke kan bestråles direkte på grund af komponentgeometrien, er dual-cure-systemer med sekundær fugt-, anaerob- eller varmehærdning den etablerede løsning. Hvor mekanik, optik, sikkerhedsteknik og dataopsamling skal udvikles sammen til en specifik test- eller produktionsopgave, hører dette under special equipment engineering.
Hvilke størrelser skal måles eller overvåges?
Processikring kræver grundlæggende to størrelser: irradians ved komponenten og den deraf resulterende dosis over tid. Begge bør måles så tæt som muligt på det faktiske virkningssted – dvs. på selve komponenten eller på en repræsentativ position i bestrålingsfeltet, ikke udelukkende ved lampens eller systemets udgang. Relevante måleusikkerheder opstår blandt andet som følge af sensorens vinkelafhængighed (cosinusfejl ved skråt indfald), spektral mismatch mellem sensoren og kildens faktiske emission samt kalibreringens metrologiske sporbarhed til nationale eller internationale standarder.
En bredbåndsmåling – der registrerer den samlede irradians over et defineret spektralområde (f.eks. UV-A) – er tilstrækkelig, når kilden og fotoinitiatoren allerede er kendte og stabile, og det kun er processtabiliteten over tid, der skal overvåges, for eksempel med en RMD Pro. En spektralt opløst måling bliver nødvendig, når kilder sammenlignes, fotoinitiatorer vælges på ny, eller lampetyper udskiftes, fordi det kun er spektret, der viser, om og hvor kraftigt emission og absorption faktisk overlapper – hertil egner sig spektroradiometre som UVpad eller UVpad E. Rumligt opløste eller komponentrelaterede målinger bliver nødvendige, så snart komponentens geometri er tredimensionel, eller kilden bevæger sig i forhold til komponenten – til dette kører tinyTracker igennem linjen sammen med emnebæreren; tidsopløste målinger er nødvendige, når – som ved pulserende kilder eller cyklustidskritiske processer – irradiansen ikke er konstant over eksponeringstiden.
I automatiserede produktionslinjer skifter procesovervågningen fra stikprøvevis kontrol til kontinuerlig registrering. Permanent installerede inline-sensorer i bestrålingszonen registrerer løbende irradians og dosis under den igangværende produktion og muliggør statistisk processtyring (SPC), idet afvigelser fra den godkendte procesgrænse automatisk markeres, før utilstrækkeligt hærdede komponenter forlader linjen. Det teknisk afgørende er ikke den digitale grænseflade som sådan, men evnen til at henføre måleværdier til en bestemt komponent eller produktionsbatch (sporbarhed) og til tidligt at opdage ældningseffekter i lamper eller LED'er, for eksempel gennem en løbende faldende irradians ved konstant elektrisk drift. I regulerede systemer bruges denne ældningstendens til at justere LED-drivstrøm eller lampeeffekt og holde den påførte dosis konstant over kildens levetid (closed-loop-styring).
Hvad viser videnskabelige publikationer?
Et eksperimentelt studie af reciprocitetslovens validitet på en dental BisGMA/TEGDMA-fotopolymer viste, at den endelige konvertering og krympningsspændingen ved konstant dosis afhænger væsentligt af den anvendte irradians, og ikke – som antaget af den idealiserede reciprocitetslov – kun af dosisproduktet:
"The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers: Theoretical analysis and experimental characterization", J. W. Wydra, N. B. Cramer, J. W. Stansbury, C. N. Bowman, Dental Materials, 2014, DOI: 10.1016/j.dental.2014.02.021. Overførbarheden til andre acrylatsystemer skal kontrolleres for hver enkelt kemi, men det underliggende princip – intensitetsafhængighed ud over dosis alene – gælder bredere for radikalfotopolymerisationer.
Et studie af den kvantitative karakterisering af kommercielle fotopolymerer introducerede den kritiske dosis Hc og indtrængningsdybdeparameteren Dp som målbare, materialespecifikke størrelser og fandt afvigelser fra producentspecifikationerne på op til en faktor ti for flere resiner:
"Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing", J. Bennett, Additive Manufacturing, 2018, DOI: 10.1016/j.addma.2017.10.009. For procesdesign i fremstilling af køretøjer er dette vigtigt, fordi det viser, at disse værdier bør bestemmes eksperimentelt for den faktisk anvendte formulering i stedet for blot at acceptere generiske producentdata uden videre.
Et kalorimetrisk studie af hærdningskinetikken for acrylatfotopolymerer med Photo-DSC viste, at reaktionsvarmen og tværbindingsgraden varierer stærkt med bestrålingsintensiteten og eksponeringsstrategien, og at en fragmenteret, flertrins eksponering markant kan reducere spidstemperaturen i forhold til en enkelt eksponering med fuld dosis:
"Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC", D. Drummer, F.-Z. Jiang, Polymers, 2020, DOI: 10.3390/polym12051080. For tykkere potte- og limlag i batteri- og elektronikapplikationer giver dette en metode til at styre varmetilførslen via eksponeringsstrategien i stedet for kun ved formuleringsændringer.
En nylig gennemgang af status for UV-hærdelig coatingteknologi opsummerer, under hvilke betingelser stor spektral overlapning mellem fotoinitiator og lyskilde accelererer overfladehærdningen, samtidig med at det potentielt begrænser indtrængningsdybden:
"To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives", J. John, J. Thomas, M. Patil, R. Patil, Journal of Composites Science, 2023, DOI: 10.3390/jcs7120513.
Publikationssøgningen viser alle publikationer om automotive, vi kender til – med mulighed for søgning efter enhed, felt og søgeord.
Ofte stillede spørgsmål om UV-hærdning og UV-måling i bilindustrien
Hvordan adskiller irradians og dosis sig?
Irradians (mW/cm²) beskriver den strålingseffekt, der aktuelt rammer pr. areal, mens dosis (J/cm²) er det tidsintegrerede produkt af irradians og eksponeringstid. Begge størrelser er nødvendige, fordi – som beskrevet under reciprocitetsloven – den samme dosis kan give forskellige hærderesultater ved forskellige irradiansniveauer. Hvordan irradians, dosis og fluens formelt adskiller sig, er beskrevet i oversigten over radiometriske størrelser.
Hvilken bølgelængde egner sig til UV-LED-hærdning i bilsektoren?
Det afhænger af fotoinitiatoren i den anvendte formulering. Almindelige industrielle UV-LED-bølgelængder er 365, 385, 395, 405 og 450 nm; det afgørende er, at LED'ens emissionstop overlapper fotoinitiatorens absorptionsbånd, ikke den absolutte bølgelængde i sig selv.
Hvorfor mislykkes UV-hærdning på trods af tilsyneladende tilstrækkelig irradians?
Almindelige årsager er et manglende spektralt overlap mellem lyskilde og fotoinitiator, iltinhibering ved overfladen, skyggezoner forårsaget af komponentens geometri, eller en måling, der ikke er foretaget på det faktiske virkningssted, og som overvurderer den reelle irradians ved komponenten.
Hvordan måles UV-dosis på en tredimensionel komponent?
Via komponentrelaterede sensorer, der følger med emneholderen og registrerer den irradians, der reelt rammer komponenten langs dens vej gennem produktionslinjen, suppleret med tilbagevendende målinger på definerede referencepositioner til løbende overvågning af udstyret.
Hvilke faktorer påvirker hærdedybden?
Bølgelængde, fotoinitiatorens koncentration og absorptionsspektrum, formuleringens pigmentering eller fyldstofindhold samt den påførte dosis. Sammenhængen mellem dosis og hærdedybde er logaritmisk, ikke lineær.
Hvornår er en bredbåndsmåling tilstrækkelig, og hvornår kræves en spektral måling?
En bredbåndsmåling er tilstrækkelig til overvågning af en allerede valideret, stabil proces. En spektralt opløst måling bliver nødvendig, når lyskilder sammenlignes, ændres eller nyvælges, fordi kun spektret viser det faktiske overlap med fotoinitiatoren.
Hvad er forskellen mellem UV-hærdning og UV-ældningstest?
UV-hærdning bruger UV-stråling bevidst til at udløse en tværbindingsreaktion og størkne et materiale. UV-ældningstest bruger derimod UV- og sollyssimulering til at forudsige den uønskede nedbrydning og misfarvning af materialer over køretøjets planlagte levetid.
Teknisk baggrund og yderligere kilder
- Wydra, J. W. et al. (2014): The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers. Dental Materials. DOI: 10.1016/j.dental.2014.02.021
- Bennett, J. (2018): Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing. Additive Manufacturing. DOI: 10.1016/j.addma.2017.10.009
- Drummer, D.; Jiang, F.-Z. (2020): Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC. Polymers. DOI: 10.3390/polym12051080
- John, J. et al. (2023): To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives. Journal of Composites Science. DOI: 10.3390/jcs7120513
- ISO 10820:2025 – UV-A LED-bestrålingsudstyr og radiometri (ISO); CIE 220:2016 – Characterization and Calibration Methods of UV Radiometers (CIE)
- OICA – World Motor Vehicle Production Statistics 2025 (OICA); Mordor Intelligence – UV-Curable Adhesives Market Report 2025–2031 (Mordor Intelligence)
Relaterede anvendelsesområder
Disse anvendelser er teknisk tæt beslægtet med tilstødende områder inden for optisk strålingsmåling - for eksempel elektronik og halvlederfremstilling (sammenlignelige limnings- og indkapslingsprocesser), optik og fremstilling af præcisionskomponenter (sammenlignelige krav til optisk klarhed), fotovoltaik (sammenlignelig bestrålingskammer- og ældningstestteknologi) og den mere grundlæggende UV-limning, potning & indkapsling.
Forfatter: Dr. Mark Paravia
Dr.-Ing. Mark Paravia er direktør for Opsytec Dr. Gröbel GmbH i Ettlingen og leder det akkrediterede kalibreringslaboratorium. Efter sin forskning i pulserende xenon-excimerudladninger på Institut for Lysteknik ved KIT er hans nuværende fokus på optisk strålingsmåleteknik. Han er vicedformand for DIN-standardiseringsudvalget FNL 7 "Optisk strålning" og medlem af DVGW's projektgruppe om UV-desinfektion.
Er du i tvivl om, hvor meget irradians og dosis der egentlig når frem til worst-case-punktet?
Er du i tvivl om, hvor meget irradians og dosis der egentlig når frem til worst-case-punktet på en tredimensionel komponent – og ikke kun referencepositionen, hvor den sidste måling blev udført? Dette kan kun besvares på den reelle komponent- og procesopstilling, ikke ud fra elektriske effektangivelser eller generiske tidsværdier. Til komponentrelateret dosisverifikation langs produktionslinjen er tinyTracker velegnet; til tilbagevendende kontroller på fastmonterede anlægspositioner er det RMD Pro. Til spektral udvælgelse eller sammenligning af lyskilder ved et skift af fotoinitiator er UVpad og UVpad E til rådighed. Kontakt os om din procesopgave.
