


自動車産業におけるUV硬化とUV測定
UV硬化とは、紫外線照射下での光重合により、接着剤、コーティング剤、ポッティング材、印刷インキを光誘起架橋させるプロセスです。自動車製造においては、熱に弱いプラスチック、電子部品、ガラス基材に熱的な負荷を与えることなく、接着接合、コーティングおよび印刷面を数秒から数分で耐荷重状態にするためにこの工程が用いられます。技術的な目標は、多くの場合三次元形状を持つ部品のあらゆる箇所で再現性のある硬化を実現することです。中心的な課題は、湾曲、傾斜、または影になった表面では放射照度と積算光量が大きく変動する一方で、光化学反応自体は波長、強度、露光時間に同時に依存するため、通常は単一の測定量だけではプロセスを記述するには不十分であるという点にあります。
自動車産業におけるUVプロセスはどのように発展しているか
基準となる枠組みは世界の自動車生産そのものです。国際自動車工業連合会(OICA)によれば、2025年に世界で96.4百万台の自動車が生産され、前年比3.9パーセントの増加となりました。うちアジア太平洋地域だけで約59.2百万台、世界生産の61パーセント超を占めています(OICA, 2026)。これらの車両にはいずれも、接着、コーティングまたは印刷された多数の部品が含まれており、放射線硬化プロセスはこれらにとって有力な技術です。車体塗装からセンサの接着に至るまで適用されます。
技術的に特に重要なのは、適用分野の変化です。自動車メーカーは、ADASカメラモジュール、パノラマルーフ、バッテリーパック部品の接着において、二液型エポキシをUV硬化型システムへ置き換える動きを強めています。固定時間が数分から1分未満へ短縮されるためです(Mordor Intelligence, 2026)。モビリティ分野のUV接着剤市場は、承認サイクルが長く検証負荷の高いOEM/Tier-1セグメントと、より細分化されたアフターマーケットセグメントに分かれます(IndexBox, n.d.)。第二の推進要因は規制です。塗装における揮発性有機化合物(VOC)の規制値強化により、塗装プロセスは溶剤系から放射線硬化系へと移行しており、これが直接的にプロセス監視と積算光量測定に対する新たな要求を生み出しています。
自動車製造におけるUVプロセスを変えつつある四つの動向があります。
水銀ランプからUV LEDへの移行:この置き換えは水銀の使用とオゾン生成を低減しますが、狭帯域のLEDスペクトルと光開始剤の吸収との整合性をより厳密に取ること、およびそれに適した波長固有の測定機器が必要になります。水銀ランプ用に校正された広帯域センサは、狭いLEDスペクトルを必ずしも正しく表しません。2025年に発行された、365 nmの発光ピークを持つUV-A LED照射装置に関する規格ISO 10820は、標準化作業がこの移行に追随していることを示しています(ISO 10820:2025)。
電動化による新たな接着・封止箇所:電動車両のバッテリーモジュール、パワーエレクトロニクス、追加センサは、新たな、時に大きく影になる接着・封止形状を生み出し、デュアルキュア配合と部品に即した積算光量検証の必要性を高めています。
規制による溶剤系から放射線硬化系への移行:北米、欧州、アジアにおけるVOC規制値の強化は、塗装プロセスのUVおよびUV-LED硬化への移行を加速させ、従来は熱処理が主体であった塗装ラインにおいて、付随するプロセス測定技術の必要性を高めています。
放射線源の小型化:コンパクトなUV-LEDスポットおよび面照射システムは、センサモジュールやカメラモジュールの限られた設置スペースへの組み込みを可能にしますが、同時に本稿で述べた距離依存性および角度依存性を先鋭化させます。短い作業距離では、わずかな幾何学的偏差が相対的に強く影響するためです。
この応用分野の市場規模、成長率および出典は、ページUV技術の市場動向にまとめています。
UV硬化(光重合)の仕組みとは
UV硬化では、配合物に含まれる光開始剤が適切なエネルギーを持つ光子を吸収し、反応性種に分解します。ラジカル系(通常はアクリレート)では遊離ラジカルに、カチオン系(通常はエポキシ)では開環重合を開始する酸に分解されます。これらの反応性種が連鎖反応を開始し、モノマーとオリゴマーが結合して三次元的に架橋したポリマーネットワークを形成します。熱乾燥とは異なり、溶剤が蒸発することはなく、硬化は物理的な乾燥過程ではなく化学的な架橋反応です。反応は実際に光子が吸収された箇所でのみ進行するため、入射光の量と分光分布が反応速度と収率を直接左右します。ラジカル系は酸素の影響を受けやすく、酸素がラジカルを捕捉して表面での反応を遅らせます(酸素阻害)。一方カチオン系はこの影響を受けませんが、湿度の影響を受けやすく、最終的な強度に達するまでにより長い後硬化時間(暗反応)を必要とすることがよくあります。
自動車製造に使用されるUV光源とプロセスとは
工業用UV硬化には複数の発光原理が利用可能であり、スペクトル、パワー密度、動作特性の点で大きく異なります。
- 高圧水銀ランプ(ガス放電ランプ):UV-C、UV-B、UV-A、可視域にわたる特徴的な輝線を持つブロードバンド光源です。高いパワー密度が得られ、広帯域スペクトルであるため硬化が難しい顔料入り配合材にも適していますが、ウォームアップ時間が必要で、熱放射を発生し、ランプ管の継続的な劣化が生じます。
- UV LED:離散的な発光ピークを持つナローバンド光源で、実際には主に365 nm、385 nm、395 nm、405 nmが使用され、450 nmの青色LEDが補完的に用いられます。瞬時に点灯し、赤外線放射をほとんど発生せず、より均一に劣化しますが、発光帯域がガス放電ランプに比べて著しく狭いため、光開始剤の吸収とLEDの発光波長のより緻密な整合が必要です。
- エキシマ光源(例:172 nm、VUV):非常に短波長で高エネルギーの放射線であり、空気および材料への浸透深さは浅くなります。自動車製造では、主に接着前の表面活性化および洗浄に使用され、バルク硬化には用いられません。
- パルスキセノンフラッシュランプ:部品への平均熱負荷が低く、高いピークパワーを持つブロードバンドのパルス放射です。連続照射ではなく、短時間で強力な照射パルスを必要とする用途、例えば熱に非常に敏感な基材に関連します。
| 技術 | 特性 | 利点 | 制約 | 代表的な用途 |
|---|---|---|---|---|
| 高圧水銀ランプ | ブロードバンド、UV-CからVISまで | 高いパワー密度、光開始剤の選択に対する制約が少ない | ウォームアップ時間、熱入力、劣化、水銀を含有 | 大面積ボディパネルの塗装硬化 |
| UV LED | ナローバンド、離散波長 | 瞬時に使用可能、発熱が少ない、長寿命 | 光開始剤との緻密な整合が必要、不整合の場合は浸透が浅くなる | センサ、カメラ、ディスプレイモジュールのスポット接着 |
| エキシマ光源(VUV) | 非常に短波長、浅い浸透深さ | 薬品を使用しない効率的な表面活性化 | バルク硬化は不可能 | 接着前の表面前処理 |
| パルスキセノンフラッシュランプ | ブロードバンド、パルス、高いピークパワー | 平均熱負荷が低い、短時間の照射パルス | 制御がより複雑、専用の測定機器が必要 | 熱に敏感な基材、特殊用途 |
どのプロセスパラメータが重要か
プロセス設計及び監視において重要な物理量は複数あり、いずれも他で代替することはできません。
- 放射照度(mW/cm² または W/cm²):単位面積・単位時間あたりに入射する放射パワーです。瞬間的な反応速度、及び表面における酸素阻害を速やかに克服できるかどうかを決定します。
- 積算光量/放射露光量(J/cm²):放射照度と照射時間の積です。全体として架橋反応がどこまで進行するかをおおよそ決定しますが、それは限られた条件下でのみ成り立ちます(下記の相反則を参照)。
- 分光分布/波長:接着剤やコーティングに含まれる光開始剤がそもそも光子を吸収できるかどうかを決定します。光源と吸収帯の間にスペクトルの重なりがなければ、放射パワーの大小にかかわらず反応は開始しません。
- 照射時間:移動体やロボット制御プロセスでは固定値ではなく、部品上の各点における経路速度及び照射野の形状の関数となります。
- 部品温度:反応種の粘度及び拡散速度に影響を与え、間接的に到達可能な最終転化率に影響します。特に暗反応が顕著なカチオン系ではその傾向が強くなります。
- 表面の酸素濃度:ラジカル系における阻害の程度を決定し、本来十分なはずの積算光量であっても、表面がべたつき硬化不十分な状態のまま残るかどうかを左右します。
- 層厚及び顔料添加:材料内での光吸収を通じて、層の下面まで実際にどれだけの放射線が到達するか(浸透深さ)を決定します。
何がプロセスを制限し、不良の原因となるのか
電気的なランプ出力は光学的な積算光量ではありません。安定器またはドライバで設定された電気出力は、実際に部品に到達する放射照度を表すものではありません。光学効率、反射板や保護窓の汚れ、ランプ管やLEDチップの劣化、実際の作動距離は、この関係を絶えず変化させます。電気出力の設定のみに基づくプロセス承認は、これらの要因のいずれかが変化した時点でその有効性を失います。
部品における放射照度が分からなければ、時間の値だけでは意味がありません。「30秒間の照射」という表現は、その時間中に部品の重要箇所に実際に存在した放射照度が分かっていない限り、再現可能なプロセスを説明したことにはなりません。
相反則が成り立つのは限られた範囲においてのみです。光化学的相反則(Bunsen-Roscoe則)は、強度と時間が個別にどのように組み合わされるかに関係なく、放射照度と時間の積である積算光量のみが結果を決定すると仮定しています。しかし、多くの光重合性アクリレート系ではこれが成り立ちません。BisGMA/TEGDMA光重合体を用いた実験的研究では、積算光量が一定の場合、放射照度が高いほど、より長い時間をかけた低い放射照度の場合よりも最終的な転化率が低くなることが示されました。これは、最終的な転化率や収縮応力が積算光量の積だけでなく、重合速度そのものに依存するためです(Wydra et al., 2014)。実務上の帰結として、ある特定の放射照度と時間の組み合わせで承認された積算光量は、同じ積算光量の積を持つ別の組み合わせに、再検証なしに転用することはできません。
実際のプロセス位置以外での測定は、幾何学的効果を過小評価します。放射照度がランプヘッドで、平坦な基準位置で、あるいは単一の試料部品上で測定された場合、その値は実際の照射野の一点のみを表しています。湾曲した、凹んだ、あるいは傾斜した部品領域は、基準位置とは異なる放射照度を受け取り、多くの場合それはかなり低くなります。
材料および幾何学的効果はしばしば過小評価されます。顔料入りコーティングや充填剤入り接着剤は、層厚だけでは説明できない範囲でUV放射を散乱・吸収します。部品公差は光源までの作動距離を変化させ、それに伴って放射照度も非線形に変化します。これら両方の効果は、特定の条件下で特性評価された場合にのみ成り立ち、他の材料や部品形状に一般化することはできません。
顔料添加、層厚、部品形状は硬化にどのような影響を与えるか
顔料添加系またはフィラー添加系では、光開始剤の吸収、顔料の吸収、および散乱が入射光子を奪い合います。例えば酸化チタン白色顔料は400 nm近くまでUV放射を強く吸収し、それを超えるとようやく透過性が高まっていきます。そのため、使用する光開始剤がその波長域でも十分に吸収する場合、長波長のUV-LEDシステム(395〜450 nm)は短波長光源よりも顔料添加コーティングでの深部硬化に優れることがあります。同時に、開始剤の吸収と光源の発光スペクトルの重なりが大きいほど表面硬化は速くなりますが、放射が最外層ですでに完全に吸収されてしまうため、浸透深さが制限されることがあります(John et al., 2023)。三次元の輪郭形状を持つ部品では、エッジ、凹部、隠れた面が直接照射から完全または部分的に遮蔽されます。こうした陰影部では、純粋なUM化学反応は液状のままとなるため、工業的には主にUVで架橋し、直接照射されない部分では湿気反応、嫌気反応、または熱反応で二次的に架橋するデュアルキュアシステムによって対応されます。
相反則とJacobsワーキングカーブ:プロセス設計のためのモデル
2つの単純なモデルは、上記の効果を定量的に把握するのに役立ちます。ただし、いずれも明確な限界があります。
Bunsen-Roscoeの相反則は、放射露光量(積算光量)を次のように定義します。
H = E・t
ここで、Hは積算光量(J/cm²)、Eは放射照度(W/cm²)、tは露光時間(秒)です。この式は、この積のみが光化学的な結果を決定すると仮定しています。これには、時間経過に伴う二次的効果を伴わない光化学的一次過程において、時間的に一定かつ均一な放射照度が必要です。上記で示したとおり、この条件は多くのアクリレート光重合、特に高い放射照度かつ短時間の条件では満たされません。実務上の帰結として、積算光量は必要ではあるものの十分なプロセス指標ではなく、必ず対応する放射照度とあわせて記録する必要があります。
光重合層の硬化深さを推定するために、ステレオリソグラフィおよび積層造形の文献では、対数的なワーキングカーブが用いられています。
Cd = Dp・ln(H / Hc)
ここで、Cdは達成された硬化深さ、Dpは材料固有の浸透深さパラメータ、Hは照射された積算光量、Hcは表面でゲル化点に達するために必要な臨界積算光量です(Bennett, 2018)。このモデルは、光学的に均一な材料におけるBeer-Lambert型の吸収を前提としており、強く不均一、多相、または高散乱性の配合には自動的には当てはまりません。実務上の帰結は直感に反します。この関係は線形ではなく対数的であるため、積算光量を2倍にしても硬化深さは2倍にはなりません。ある点を超えると、追加の浸透深さを得るためには不釣り合いに多くの追加積算光量が必要になります。
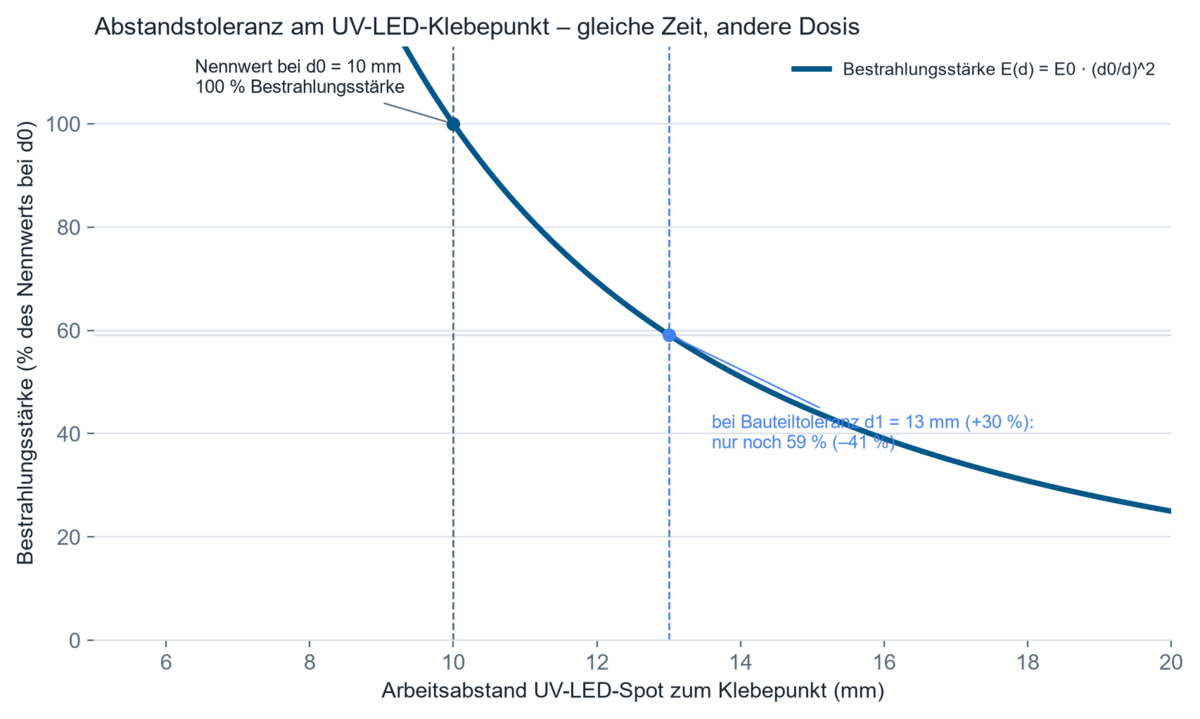
計算例:距離公差はUV-LED接着点の放射照度にどの程度影響するか
1. 前提条件。ロボットガイドによるUV-LEDスポット光源を用いて、センサーハウジングのスポット接着を行います。設計上の作業距離はd₀ = 10 mmであり、その位置における量産時の代表的な公称放射照度E₀は数1000 mW/cm²程度です。部品公差および治具公差により、量産時の実際の距離はd₁ = 13 mm(+30%)まで増加することがあります。発光面の大きさに対して距離が十分に大きい場合、放射照度の低下は逆二乗則で近似できますが、数mm程度の短い作業距離ではこの近似の妥当性は限定的であり、実測または実際のLED光学系の光学シミュレーションによる検証が必要です。
2. モデル。 E(d) = E₀ · (d₀/d)²
3. 計算。 E(d₁) = E₀ · (10/13)² = E₀ · 0.592
4. 結果。放射照度は公称値の約59パーセントまで低下し、約41パーセントの損失となります。
5. 技術的解釈。照射時間が変わらない場合、印加される積算光量も同じ係数で低下します。したがって、一見すると問題がないように見える部品公差であっても、積算光量がワーキングカーブの臨界積算光量Hcを下回る可能性があり、外観上は目立たないものの硬化が不十分な接着部が生じることがあります。このため、公称位置にあるサンプル部品での一回限りの測定では量産のばらつきをカバーできず、プロセス保証のためには部品ごと、またはインラインで取得した積算光量データが必要となります。
この計算ツールはすべてお使いのブラウザ内で動作し、データは送信されません。
自動車産業ではUV硬化とUV測定はどこで使用されていますか
三次元プラスチック部品およびボディパーツの塗装と印刷。UV硬化型クリアコートおよびトップコートは、数秒で硬化しオーブン乾燥なしで直ちに後工程に進めるため、溶剤系システムに代わって採用が拡大しています。ここで重要なのは、湾曲した三次元表面全体にわたる均一な放射照度であり、ばらつきがあると耐擦傷性や耐薬品性が不均一になります。背景情報は産業用印刷のためのUV測定をご覧ください。
センサ、カメラおよびディスプレイモジュールの接着。先進運転支援システム(ADAS)には、レンズ、筐体、センサチップ間の光学的に透明で歪みの少ない接着が求められます。UV接着剤は高精度な塗布と短い固定時間を可能にし、繊細な電子部品への熱入力を伴いません。実例として、最新のヘッドライト設計における能動的に調芯された光学部品向けの、透明かつ高耐熱性のUV接着剤が挙げられます(UVEBTech / DELO, 2024)。重要な工程変数は、接着ギャップ内の空間分解された積算光量、および光源と接着剤の光重合開始剤との分光的な適合性であり、両者の不整合は光学的な透明性や耐黄変性を損なう可能性があります。背景情報はUV接着、ポッティングおよび封止をご覧ください。
電動化におけるパワーエレクトロニクス、センサおよびバッテリーモジュールのポッティング。電池セル、パワー半導体および制御ユニットには、部品を熱的に損傷することなく迅速に硬化するポッティングおよび封止材が必要です。ここではコネクタ、エッジおよび筐体下部の陰影部分が特に重要であり、UV一次硬化と二次硬化を組み合わせたデュアルキュア配合が必要となります。
蛍光探傷法によるき裂・漏れ検出。非破壊検査方法として、UV-A照射により蛍光浸透液の指示模様がき裂や漏れ箇所で可視化されます。重要な工程変数は検査領域全体にわたる均一な放射照度であり、局所的に放射照度が不足すると欠陥が検出されないままとなります。
内装材の劣化・光安定性試験。コックピット表面、繊維およびプラスチック部品は、車両の使用期間にわたる耐色性、黄変および脆化を予測するために、規定されたUVおよび太陽光スペクトル下の照射チャンバーで促進劣化試験にかけられます。ここで重要なのは、使用する基準スペクトルに応じた分光重み付け放射照度、および試験期間中の積算照射量です。詳細はUV劣化、耐色性および光安定性をご覧ください。
ロボット経路上および陰影部での積算光量はどのように確保されるのか
三次元的なロボット誘導照射プロセスでは、付与される積算光量は固定値ではなく、経路曲線に沿った局所放射照度の積分であり、各点において距離、入射角、経路速度が組み合わさります。取り込んだ部品形状に基づく事前の計算設計により、実機を製作する前に弱点や陰影領域を特定できますが、実際の光学特性、治具特性、反射特性は限定的にしか予測できないため、最終的な承認は実際のプロセス設備上で行われます。光学シミュレーションは、取り込んだ部品形状に基づいてこれを計算します。部品形状上の理由で本質的に直接照射できない陰影領域については、二次的な湿気硬化、嫌気性硬化、または熱硬化を伴うデュアルキュア方式が確立された解決策です。特定の試験または製造課題のために機構、光学、安全技術、データ取得を一体的に開発する必要がある場合、これは特殊装置エンジニアリングの領域となります。
どの量を測定・監視する必要があるか
プロセス保証には基本的に2つの量が必要です。部品位置における放射照度と、それが時間経過に伴って積算された積算光量です。どちらも、実際の作用点にできるだけ近い位置で測定すべきです。すなわち、ランプやシステムの出力部のみではなく、部品自体または照射野内の代表的な位置で測定します。関連する測定不確かさは、センサの角度依存性(斜入射時のコサイン誤差)、センサと実際の光源放射との分光ミスマッチ、および校正の国家標準・国際標準へのトレーサビリティなどから生じます。
広帯域測定、すなわち定義された分光範囲(例えばUV-A)にわたる全放射照度を捉える測定は、光源と光開始剤がすでに既知かつ安定しており、時間経過に伴うプロセスの安定性のみを監視すればよい場合に十分です。例えばRMD Proを用います。分光分解測定は、光源を比較する場合、光開始剤を新たに選定する場合、またはランプの種類を変更する場合に必要になります。なぜなら、放射と吸収が実際にどの程度重なっているかは、スペクトルによってのみ示されるからです。これに適しているのがUVpadやUVpad Eのような分光放射計です。空間分解測定または部品関連測定は、部品形状が三次元的である場合や、光源が部品に対して相対的に移動する場合に必要になります。そのためにはtinyTrackerがワークキャリアとともにラインを走行します。時間分解測定は、パルス光源やサイクルタイムが重要なプロセスのように、放射照度が露光時間にわたって一定でない場合に必要です。
自動化された生産ラインでは、プロセス監視は抜き取り検査から連続的な取得へと移行します。照射ゾーンに恒久的に設置されたインラインセンサは、稼働中の生産中に放射照度と積算光量を連続的に記録し、統計的工程管理(SPC)を可能にし、承認されたプロセス限界からの逸脱を、硬化不足の部品がラインから出る前に自動的に検出します。技術的に重要なのはデジタルインターフェースそのものではなく、測定値を特定の部品または製造ロットに帰属させる能力(トレーサビリティ)と、例えば電気駆動が一定であるにもかかわらず放射照度が継続的に低下することを通じて、ランプやLEDの経年劣化の影響を早期に検出する能力です。制御されたシステムでは、この経年劣化傾向を利用してLED駆動電流やランプ出力を調整し、光源の耐用年数にわたって印加積算光量を一定に保ちます(クローズドループ制御)。
科学的な文献は何を示しているか
歯科用BisGMA/TEGDMA光重合体における相反則の妥当性に関する実験的研究により、一定の積算光量においても最終転化率と収縮応力は理想化された相反則が仮定するような積算光量の積のみではなく、使用される放射照度に大きく依存することが示された:
「The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers: Theoretical analysis and experimental characterization」、J. W. Wydra、N. B. Cramer、J. W. Stansbury、C. N. Bowman、Dental Materials、2014年、DOI:10.1016/j.dental.2014.02.021。他のアクリレート系への適用可能性は化学組成ごとに個別に確認する必要があるが、積算光量のみでは説明できない強度依存性という基本原理は、ラジカル光重合反応全般により広く当てはまる。
市販の光重合体の定量的特性評価に関する研究では、臨界積算光量Hcおよび浸透深さパラメータDpが測定可能な材料固有の指標として導入され、複数の樹脂においてメーカー仕様との間に最大10倍もの乖離が確認された:
「Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing」、J. Bennett、Additive Manufacturing、2018年、DOI:10.1016/j.addma.2017.10.009。自動車製造におけるプロセス設計にとってこれは重要であり、汎用的なメーカーデータをそのまま用いるのではなく、実際に使用する配合について実験的にこれらの指標を求めるべきであることを示している。
Photo-DSCを用いたアクリレート光重合体の硬化速度論に関する熱量測定研究により、反応熱および架橋度が照射強度と照射方法によって大きく変化すること、そして分割された多段階照射が単一の全量照射と比較してピーク温度を著しく低減できることが示された:
「Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC」、D. Drummer、F.-Z. Jiang、Polymers、2020年、DOI:10.3390/polym12051080。電池・電子機器用途における厚みのあるポッティングおよび接着層については、配合の変更のみに頼らず、照射方法によって発熱量を制御するというアプローチが得られる。
UV硬化コーティング技術の現状に関する最近のレビューでは、光開始剤と光源とのスペクトル重なりが大きい場合に表面硬化が速まる一方で、浸透深さが制限される可能性がある条件についてまとめられている:
「To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives」、J. John、J. Thomas、M. Patil、R. Patil、Journal of Composites Science、2023年、DOI:10.3390/jcs7120513。
文献検索ツールには、弊社が把握している自動車分野に関する文献がすべて掲載されており、機器、分野、キーワードで検索できる。
自動車業界におけるUV硬化とUV測定に関するFAQ
放射照度と積算光量の違いは何ですか?
放射照度(mW/cm²)は単位面積あたりに現在入射している放射パワーを表し、積算光量(J/cm²)は放射照度と照射時間を時間積分した積です。両方の量が必要な理由は、相反則の項で説明されているように、同じ積算光量であっても放射照度のレベルが異なれば硬化結果が異なる場合があるためです。放射照度、積算光量、フルエンスがどのように形式的に異なるかについては、放射測定量の概要に記載されています。
自動車分野のUV-LED硬化に適した波長はどれですか?
それは使用する配合中の光開始剤によって異なります。産業用UV-LEDで一般的な波長は365、385、395、405、450 nmですが、重要なのは絶対的な波長そのものではなく、LEDの発光ピークが光開始剤の吸収帯と重なっていることです。
放射照度が十分であるように見えても、UV硬化が失敗するのはなぜですか?
一般的な原因としては、光源と光開始剤のスペクトルの重なりがないこと、表面での酸素阻害、部品形状によって生じる陰影部分、または実際の作用点で測定が行われず、部品における実際の放射照度を過大評価していることなどが挙げられます。
三次元形状の部品ではUV積算光量をどのように測定しますか?
ワークキャリアとともに移動する部品対応型センサを用いて、ラインを通過する経路に沿って部品に実際に到達する放射照度を記録し、これに加えて、設備の継続的な監視のために定められた基準位置での定期的な測定を組み合わせます。
硬化深さに影響を与える要因は何ですか?
波長、光開始剤の濃度と吸収スペクトル、配合中の顔料含有量やフィラー含有量、そして照射される積算光量です。積算光量と硬化深さの関係は線形ではなく対数的です。
ブロードバンド測定で十分な場合と、分光測定が必要な場合はどのようなときですか?
すでに妥当性確認済みで安定したプロセスを監視する場合は、ブロードバンド測定で十分です。光源を比較、変更、または新規に選定する場合には、分光測定が必要になります。なぜなら、光開始剤との実際の重なりを示すのはスペクトルのみだからです。
UV硬化とUV劣化試験の違いは何ですか?
UV硬化は、UV放射を意図的に利用して架橋反応を引き起こし、材料を硬化させるものです。これに対してUV劣化試験は、UVおよび太陽光シミュレーションを用いて、車両の想定使用期間にわたる材料の望ましくない劣化や変色を予測するものです。
技術的背景と参考資料
- Wydra, J. W. et al. (2014): The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers. Dental Materials. DOI: 10.1016/j.dental.2014.02.021
- Bennett, J. (2018): Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing. Additive Manufacturing. DOI: 10.1016/j.addma.2017.10.009
- Drummer, D.; Jiang, F.-Z. (2020): Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC. Polymers. DOI: 10.3390/polym12051080
- John, J. et al. (2023): To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives. Journal of Composites Science. DOI: 10.3390/jcs7120513
- ISO 10820:2025 – UV-A LED irradiation devices and radiometry(ISO);CIE 220:2016 – Characterization and Calibration Methods of UV Radiometers(CIE)
- OICA – World Motor Vehicle Production Statistics 2025(OICA);Mordor Intelligence – UV-Curable Adhesives Market Report 2025–2031(Mordor Intelligence)
関連する応用分野
これらの用途は、技術的に光放射測定の隣接分野と密接に関連しています。例えば電子機器・半導体製造(同様の接着・封止プロセス)、光学・精密部品製造(同様の光学的透明性への要求)、太陽光発電(同様の照射チャンバーおよび劣化試験技術)、さらにより基本的なUV接着、ポッティング・封止が挙げられます。
著者:マーク・パラヴィア博士
マーク・パラヴィア博士(Dr.-Ing.)は、エトリンゲンにあるOpsytec Dr. Gröbel GmbHの代表取締役であり、認定校正機関を統括しています。KIT(カールスルーエ工科大学)の照明工学研究所にてパルスキセノンエキシマ放電に関する研究に従事した後、現在は光放射計測技術に注力しています。同氏はDIN規格委員会FNL 7「光放射」の副委員長を務めるとともに、DVGWのUV消毒プロジェクトグループのメンバーでもあります。
三次元部品のワーストケース位置に実際どれだけの放射照度と積算光量が到達しているか、正確に把握できていますか
三次元形状の部品において、ワーストケースとなる位置に実際どれだけの放射照度と積算光量が到達しているか、最後に測定した基準位置だけでなく正確に把握できていますか。これは電気的な定格出力や一般的な時間の値からではなく、実際の部品および工程構成に基づいてのみ判断できます。生産ラインに沿った部品単位の積算光量検証にはtinyTrackerが、固定された設備位置での定期的なチェックにはRMD Proが適しています。光開始剤の変更に伴う分光選定や光源の比較には、UVpadおよびUVpad Eをご用意しています。貴社の工程課題についてお問い合わせください。
