


UV-herding og UV-måling i bilindustrien
UV-herding er den lysinduserte kryssbindingen av lim, belegg, støpemasser og trykkfarger gjennom fotopolymerisering under ultrafiolett stråling. I kjøretøyproduksjon brukes prosessen til å gjøre limforbindelser, belegg og trykte overflater bærende i løpet av sekunder til noen få minutter, uten å påføre varmesensitive plast-, elektronikk- eller glasssubstrater termisk belastning. Det tekniske målet er reproduserbar herding på hvert punkt av en komponent som ofte er tredimensjonalt formet. Den sentrale utfordringen er at irradians og dose varierer sterkt over en buet, skrå eller skyggelagt overflate, samtidig som selve den fotokjemiske reaksjonen avhenger av bølgelengde, intensitet og eksponeringstid i fellesskap – én enkelt målt størrelse er vanligvis ikke tilstrekkelig til å beskrive prosessen.
Hvordan utvikler UV-prosesser seg i bilindustrien?
Referanserammen er selve den globale kjøretøyproduksjonen: i følge International Organization of Motor Vehicle Manufacturers (OICA) ble det bygget 96,4 millioner kjøretøy verden over i 2025, en økning på 3,9 % fra året før; Asia-Stillehavsregionen alene stod for rundt 59,2 millioner enheter, mer enn 61 % av den globale produksjonen (OICA, 2026). Hvert av disse kjøretøyene inneholder mange limte, belagte eller printede komponenter der strålingsherdende prosesser er en kandidatteknologi – fra karosserilakkering til sensorliming.
Teknisk sett er det først og fremst forskyvningen i bruksområder som er relevant: kjøretøyprodusenter ersetter i økende grad tokomponent-epoksyer med UV-herdbare systemer for liming av ADAS-kameramoduler, panoramatak og batteripakke-komponenter, fordi fikseringstiden reduseres fra flere minutter til under ett minutt (Mordor Intelligence, 2026). Markedet for UV-lim i mobilitetssegmentet deler seg i et valideringsintensivt OEM/Tier-1-segment med lange godkjenningssykluser og et mer fragmentert ettermarkedssegment (IndexBox, n.d.). En annen drivkraft er regulatorisk: strengere grenseverdier for flyktige organiske forbindelser (VOC) i belegging forskyver lakkeringsprosesser fra løsemiddelbaserte til strålingsherdende systemer, noe som direkte skaper nye krav til prosessovervåking og dosemåling.
Fire utviklinger endrer UV-prosessene i kjøretøyproduksjon:
Overgang fra kvikksølvlamper til UV-LED: Substitusjonen reduserer kvikksølvbruk og ozondannelse, men krever tettere samsvar mellom det smalbånds LED-spekteret og fotoinitiator-absorpsjonen, samt bølgelengdespesifikt måleutstyr tilpasset dette – bredbåndssensorer kalibrert for kvikksølvlamper representerer ikke nødvendigvis det smale LED-spekteret korrekt. ISO 10820-standarden for UV-A LED-bestrålingsutstyr med et emisjonstopp på 365 nm, publisert i 2025, viser at standardiseringsarbeidet nå følger denne forskyvningen (ISO 10820:2025).
Nye lime- og pottesteder som følge av elektrifisering: Batterimoduler, kraftelektronikk og flere sensorer i elektrifiserte kjøretøy skaper nye, til tider sterkt skyggelagte lime- og pottegeometrier, noe som øker behovet for dual-cure-formuleringer og komponentrelatert doseverifisering.
Regelverksdrevet forskyvning fra løsemiddelbaserte til strålingsherdende systemer: Strengere VOC-grenser i Nord-Amerika, Europa og Asia akselererer forskyvningen fra lakkeringsprosesser til UV- og UV-LED-herding, og øker dermed behovet for tilhørende prosessmåleteknikk i lakklinjer som tradisjonelt har vært termisk dominert.
Miniatyrisering av strålingskilder: Kompakte UV-LED spot- og arealsystemer gjør det mulig å integrere dem i det trange installasjonsrommet til sensor- og kameramoduler, men skjerper samtidig avstands- og vinkelavhengighetene som er beskrevet i denne teksten, siden små geometriske avvik har en proporsjonalt sterkere effekt ved korte arbeidsavstander.
Markedsstørrelser, vekstrater og kilder for dette bruksområdet er oppsummert på siden Markedsutvikling for UV-teknologi.
Hvordan fungerer UV-herding (fotopolymerisering)?
Ved UV-herding absorberer en fotoinitiator som finnes i formuleringen et foton med passende energi og brytes ned til reaktive forbindelser – i frie-radikal-systemer (typisk akrylater) til frie radikaler, i kationiske systemer (typisk epoksy) til en syre som starter en ringåpningspolymerisering. Disse reaktive forbindelsene starter en kjedereaksjon der monomerer og oligomerer bindes sammen til et tredimensjonalt kryssbundet polymernettverk. I motsetning til termisk tørking fordamper det ikke noe løsemiddel; herding er en kjemisk kryssbindingsreaksjon, ikke en fysisk tørkeprosess. Reaksjonen fortsetter kun der fotoner faktisk absorberes – mengden og den spektrale fordelingen av det innfallende lyset avgjør derfor direkte reaksjonshastigheten og utbyttet. Frie-radikal-systemer er følsomme for oksygen, som fanger opp radikaler og forsinker reaksjonen ved overflaten (oksygeninhibering); kationiske systemer påvirkes ikke av dette, men er mer følsomme for luftfuktighet og krever ofte lengre ettermodningstid (mørkereaksjon) for å oppnå full endelig styrke.
Hvilke UV-lyskilder og prosesser brukes i bilindustrien?
Flere strålerprinsipper er tilgjengelige for industriell UV-herding, og de skiller seg markant i spekter, effekttetthet og driftsegenskaper:
- Kvikksølv-mellomtrykklamper (gassutladningslamper): Bredbåndsstrålere med karakteristiske emisjonslinjer i UV-C, UV-B, UV-A og det synlige området. De gir høy effekttetthet og passer på grunn av det brede spekteret også for pigmenterte formuleringer som er vanskelige å herde, men de krever oppvarmingstid, genererer varmestråling og er utsatt for kontinuerlig aldring av lamperøret.
- UV-LED: Smalbåndskilder med diskrete emisjonstopper, i praksis oftest ved 365 nm, 385 nm, 395 nm og 405 nm, supplert med blå LED-er ved 450 nm. De slår seg på umiddelbart, avgir praktisk talt ingen infrarød stråling og aldres mer jevnt, men krever tettere tilpasning mellom fotoinitiatorens absorpsjon og LED-ens emisjonsbølgelengde, siden emisjonsbåndet er markant smalere enn for gassutladningslamper.
- Eksimerstrålere (f.eks. 172 nm, VUV): Meget kortbølget, høyenergetisk stråling med liten inntrengningsdybde i luft og materiale. I bilindustrien brukes den hovedsakelig til overflateaktivering og rengjøring før liming, ikke til gjennomherding.
- Pulsede xenon-blitslamper: Bredbånds, pulset stråling med høy toppeffekt ved lav gjennomsnittlig termisk belastning på komponenten; relevant for anvendelser som krever korte, intense bestrålingspulser i stedet for kontinuerlig bestråling, f.eks. med sterkt varmesensitive substrater.
| Teknologi | Egenskaper | Fordeler | Begrensninger | Typisk anvendelse |
|---|---|---|---|---|
| Kvikksølv-mellomtrykklampe | bredbånd, UV-C til VIS | høy effekttetthet, ukritisk med hensyn til valg av fotoinitiator | oppvarmingstid, varmetilførsel, aldring, inneholder kvikksølv | herding av lakk på storflatede karosseripaneler |
| UV-LED | smalbånd, diskrete bølgelengder | klar umiddelbart, lav varmeutvikling, lang levetid | krever tett tilpasning til fotoinitiator, mindre inntrengningsdybde ved feiltilpasning | punktliming av sensor-, kamera- og displaymoduler |
| Eksimerstråler (VUV) | meget kortbølget, liten inntrengningsdybde | effektiv overflateaktivering uten kjemikalier | gjennomherding ikke mulig | overflateforbehandling før liming |
| Pulset xenon-blitslampe | bredbånd, pulset, høy toppeffekt | lav gjennomsnittlig termisk belastning, korte bestrålingspulser | mer kompleks styring, krever spesialisert måleutstyr | varmesensitive substrater, spesialanvendelser |
Hvilke prosessparametere er avgjørende?
Flere fysiske størrelser er avgjørende for prosessutforming og overvåking, og ingen kan erstatte en annen:
- Irradians (mW/cm² eller W/cm²): strålingseffekten som treffer per areal og tid. Den bestemmer den momentane reaksjonshastigheten og evnen til raskt å overvinne oksygeninhibering på overflaten.
- Dose / stråleeksponering (J/cm²): produktet av irradians og eksponeringstid. Den bestemmer grovt hvor langt tverrbindingsreaksjonen skrider fram totalt – men bare under begrensede forhold (se reciprocitetsloven nedenfor).
- Spektral fordeling / bølgelengde: bestemmer om fotoinitiatoren i limet eller belegget i det hele tatt kan absorbere fotoner. Uten spektralt overlapp mellom kilde og absorpsjonsbånd starter ingen reaksjon, uansett strålt effekt.
- Eksponeringstid: ikke en fast størrelse ved bevegelige eller robotstyrte prosesser, men en funksjon av banehastighet og bestrålingsfeltets geometri ved hvert punkt på komponenten.
- Komponenttemperatur: påvirker viskositeten og diffusjonshastigheten til de reaktive artene og dermed indirekte den oppnåelige sluttkonverteringen, spesielt i kationiske systemer med en uttalt mørkereaksjon.
- Oksygenkonsentrasjon på overflaten: bestemmer graden av inhibering i frie radikalsystemer og dermed om en ellers tilstrekkelig dose likevel gir en klebrig, ikke fullstendig herdet overflate.
- Sjikttykkelse og pigmentering: bestemmer, via lysabsorpsjon i materialet, hvor mye stråling som faktisk når det nedre grensesnittet til et sjikt (inntrengningsdybde).
Hva begrenser prosessen eller forårsaker feil?
Elektrisk lampeeffekt er ikke en optisk dose. Den elektriske effekten som er innstilt på forkobling eller driver, beskriver ikke irradiansen som faktisk når komponenten. Optisk effektivitet, forurensning av reflektorer og beskyttelsesvinduer, degradering av lamperøret eller LED-brikkene, og den faktiske arbeidsavstanden endrer dette forholdet kontinuerlig. En prosessgodkjenning som utelukkende er basert på den elektriske effektinnstillingen, mister sin gyldighet så snart en av disse faktorene endres.
En tidsverdi alene er ikke meningsfull uten irradiansen ved komponenten. «30 sekunders bestråling» beskriver ikke en reproduserbar prosess med mindre irradiansen som faktisk er til stede på komponentens kritiske punkt i løpet av denne tiden, er kjent.
Reciprositetsloven gjelder bare i begrenset grad. Den fotokjemiske reciprositetsloven (Bunsen-Roscoe-loven) forutsetter at det bare er produktet av irradians og tid – dosen – som avgjør resultatet, uansett hvordan intensitet og tid individuelt kombineres. For mange fotopolymeriserende akrylatsystemer gjelder ikke dette: en eksperimentell studie på et BisGMA/TEGDMA-fotopolymer viste at ved konstant dose ga høyere irradians lavere endelig omdanningsgrad enn lavere irradians over tilsvarende lengre tid, fordi endelig omdanningsgrad og krympespenning avhenger av selve polymerisasjonshastigheten, ikke bare av doseproduktet (Wydra et al., 2014). Praktisk konsekvens: en dose som er godkjent for én bestemt kombinasjon av irradians og tid, kan ikke overføres til en annen kombinasjon med samme doseprodukt uten revalidering.
Måling utenfor det faktiske prosessstedet undervurderer geometriske effekter. Hvis irradiansen måles ved lampehodet, på en flat referanseposisjon eller på en enkelt prøvedel, beskriver denne verdien bare ett punkt i det faktiske bestrålingsfeltet. Buede, forsenkede eller vinklede komponentområder mottar en annen irradians enn referanseposisjonen – ofte betydelig mindre.
Material- og geometrieffekter blir ofte undervurdert. Pigmenterte belegg og fylte lim sprer og absorberer UV-stråling utover det som lagtykkelsen alene forklarer; komponenttoleranser endrer arbeidsavstanden til kilden og dermed irradiansen på en ikke-lineær måte. Begge effektene gjelder bare under de spesifikke betingelsene som er karakterisert, og kan ikke generaliseres til andre materialer eller komponentgeometrier.
Hvordan påvirker pigmentering, lagtykkelse og komponentgeometri herding?
I pigmenterte eller fylte systemer konkurrerer absorpsjon i fotoinitiator, pigmentabsorpsjon og spredning om innkommende fotoner. Titandioksid-hvitpigmenter, for eksempel, absorberer UV-stråling sterkt opp til like under 400 nm og blir bare stadig mer transmissive over dette, noe som er grunnen til at langbølgede UV-LED-systemer (395–450 nm) kan oppnå bedre gjennomherding på pigmenterte belegg enn kortbølgede kilder, forutsatt at fotoinitiatoren som brukes fortsatt absorberer tilstrekkelig i dette området. Samtidig gjør sterk overlapping mellom initiatorabsorpsjon og kildens emisjon at overflateherdingen går raskere, men dette kan begrense inntrengningsdybden, fordi strålingen allerede er fullstendig absorbert i de ytterste lagene (John et al., 2023). For tredimensjonale komponenter med konturer er kanter, fordypninger og skjulte overflater helt eller delvis skjermet fra direkte bestråling. I disse skyggeområdene forblir ren UV-kjemi flytende; industrielt løses dette med dual-cure-systemer som krysslenker primært via UV og, i områder som ikke bestråles direkte, sekundært via en fukt-, anaerob- eller varmereaksjon.
Reciprositetsloven og Jacobs arbeidskurve som modeller for prosessdesign
To enkle modeller bidrar til å fange opp effektene som er beskrevet ovenfor kvantitativt – begge med klart angitte begrensninger.
Bunsen-Roscoes reciprositetslov definerer stråleeksponering (dose) som
H = E · t
der H er dosen i J/cm², E irradiansen i W/cm² og t eksponeringstiden i sekunder. Den forutsetter at det er dette produktet alene som avgjør det fotokjemiske resultatet. Dette krever en irradians som er konstant og homogen over tid, i en fotokjemisk primærprosess uten tidsavhengige sekundæreffekter. Som vist ovenfor er dette kravet ikke oppfylt for mange akrylat-fotopolymerisasjoner, spesielt ved høy irradians og korte tider. Praktisk konsekvens: dose er en nødvendig, men ikke tilstrekkelig prosessstørrelse; den må alltid dokumenteres sammen med den tilsvarende irradiansen.
For å anslå herdedybden i et fotopolymeriserende lag brukes en logaritmisk arbeidskurve i litteraturen om stereolitografi og additiv produksjon:
Cd = Dp · ln(H / Hc)
der Cd er den oppnådde herdedybden, Dp en materialspesifikk inntrengningsdybdeparameter, H den påførte dosen og Hc den kritiske dosen som er nødvendig for å nå gelpunktet ved overflaten (Bennett, 2018). Modellen forutsetter absorpsjon av Beer-Lambert-type i et optisk homogent materiale og gjelder ikke automatisk for sterkt heterogene, flerfase- eller sterkt lysspredende formuleringer. Den praktiske konsekvensen går på tvers av intuisjonen: fordi forholdet er logaritmisk, ikke lineært, dobler ikke en dobling av dosen herdedybden – forbi et visst punkt kan ytterligere inntrengningsdybde kun oppnås med en uforholdsmessig høyere tilleggsdose.
Regneeksempel: hvor mye påvirker en avstandstoleranse irradiansen i et UV-LED-limepunkt?
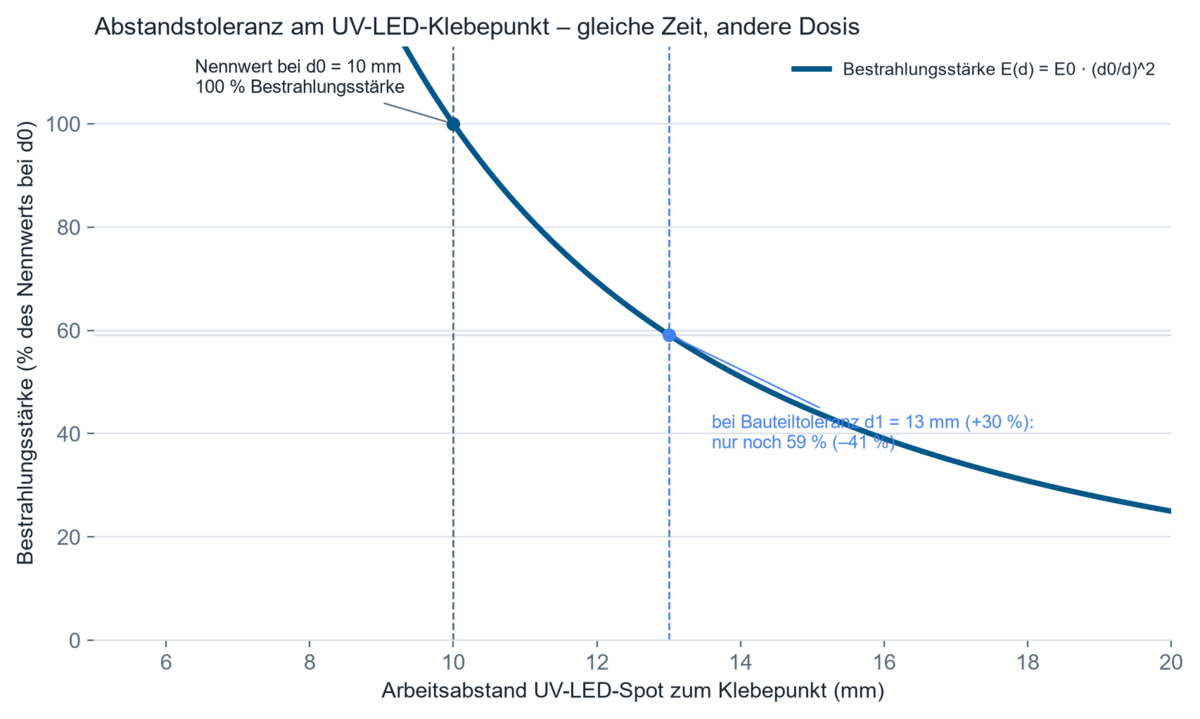
1. Forutsetninger. Et UV-LED-punkt brukes, robotstyrt, til punktliming av et sensorhus. Den planlagte arbeidsavstanden er d₀ = 10 mm, med en nominell irradians E₀ typisk for seriefremstilling, i størrelsesordenen flere 1000 mW/cm² i denne posisjonen. Toleranser i komponenter og oppspenning kan øke den faktiske avstanden i seriefremstilling til d₁ = 13 mm (+30 %). For avstander som er store i forhold til det aktive emitterområdet, kan reduksjonen i irradians tilnærmes med den omvendte kvadratlov for avstand; ved korte arbeidsavstander på noen få millimeter er denne tilnærmingen kun av begrenset gyldighet og må verifiseres ved måling eller en optisk simulering av den faktiske LED-optikken.
2. Modell. E(d) = E₀ · (d₀/d)²
3. Beregning. E(d₁) = E₀ · (10/13)² = E₀ · 0,592
4. Resultat. Irradiansen faller til omtrent 59 prosent av den nominelle verdien, et tap på omtrent 41 prosent.
5. Teknisk tolkning. Hvis bestrålingstiden forblir uendret, faller den påførte dosen med samme faktor. En komponenttoleranse som ved første blikk virker ukritisk, kan dermed skyve dosen under den kritiske dosen Hc fra arbeidskurven, noe som gir en ufullstendig herdet, men utad uanselig liming. Dette er grunnen til at en enkelt måling på en prøvedel i nominell posisjon ikke dekker seriespredningen, og hvorfor komponentrelaterte eller inline-registrerte doseverdier er nødvendige for prosessikring.
Følgende kalkulator lar deg kontrollere avstandsavhengigheten med dine egne tall: i henhold til den omvendte kvadratlov avtar irradiansen med kvadratet av avstanden. Kalkulatoren gir også den fotometriske grenseavstanden – under denne gjelder loven ikke lenger, fordi kilden ikke lenger fungerer som et punkt.
Kalkulatoren kjører helt i nettleseren din — ingen data overføres.
Hvor brukes UV-herding og UV-måling i bilindustrien?
Lakkering og trykking av tredimensjonale plast- og karosserideler. UV-herdende klarlakker og topplakker erstatter i økende grad løsemiddelbaserte systemer fordi de herder i løpet av sekunder og er umiddelbart klare for videre bearbeiding uten ovntørking. Det avgjørende her er jevn irradians over kurvede, tredimensjonale overflater, siden avvik fører til ujevn ripe- og kjemikalieresistens. Se bakgrunnen på UV-måling for industriell trykking.
Liming i sensor-, kamera- og displaymoduler. Avanserte førerassistansesystemer (ADAS) krever optisk klare limforbindelser med lav forvrengning mellom linser, hus og sensorbrikker. UV-lim gir presis dosering og kort fikseringstid uten varmetilførsel til sensitiv elektronikk; et dokumentert eksempel er et transparent, høytemperaturbestandig UV-lim for aktivt justerte optikker i moderne frontlyktdesign (UVEBTech / DELO, 2024). Den kritiske prosessvariabelen er den romlig oppløste dosen nøyaktig i limspalten, samt spektral tilpasning mellom lyskilde og limets fotoinitiator, siden en feiltilpasning kan gå ut over optisk klarhet eller gulningsbestandighet. Bakgrunn på UV-liming, potting og innkapsling.
Potting av effektelektronikk, sensorer og batterimoduler i elektromobilitet. Battericeller, effekthalvledere og styreenheter krever potte- og innkapslingsmasser som herder raskt uten å termisk skade komponentene. Skyggesoner ved kontakter, kanter og undersiden av hus er spesielt kritiske her, noe som gjør dual-cure-formuleringer med UV som primær og sekundær herding nødvendig.
Fluorescerende sprekk- og lekkasjedeteksjon. Som en ikke-destruktiv prøvemetode gjør UV-A-bestråling fluorescerende penetrantindikasjoner synlige i sprekker og lekkasjer. Den kritiske prosessvariabelen er jevn irradians over hele inspeksjonsområdet, siden lokalt utilstrekkelig irradians gjør at defekter forblir uoppdaget.
Aldrings- og fotostabilitetstesting av interiørmaterialer. Kupéoverflater, tekstiler og plastkomponenter utsettes for akselererte aldringstester i bestrålingskammer under definerte UV- og solspekter, for å forutsi fargeekthet, gulning og forsprøing over kjøretøyets brukstid. Det avgjørende her er den spektralt vektede irradiansen i henhold til referansespekteret som brukes, og den kumulative bestrålingsdosen over testperioden. Se UV-aldring, fargeekthet og fotostabilitet.
Hvordan sikres dosen langs en robotbane og i skyggeområder
For tredimensjonale, robotstyrte bestrålingsprosesser er tilført dose ikke en fast verdi, men integralet av lokal irradians langs banekurven – avstand, innfallsvinkel og banehastighet virker sammen i hvert punkt. En innledende beregningsbasert design basert på importerte komponentgeometrier kan identifisere svake punkter og skyggeområder før det virkelige utstyret bygges; endelig godkjenning skjer likevel på det virkelige prosessoppsettet, siden reelle optiske egenskaper, fikstur- og reflektansegenskaper kun kan forutsies i begrenset grad. Optisk simulering beregner dette på de importerte komponentgeometriene. For skyggeområder som av geometriske grunner fundamentalt ikke kan bestråles direkte, er dual-cure-systemer med sekundær fukt-, anaerob- eller varmeherding den etablerte løsningen. Der mekanikk, optikk, sikkerhetsteknologi og dataregistrering må utvikles sammen for en spesifikk test- eller produksjonsoppgave, faller dette innenfor spesialutstyrsteknikk.
Hvilke størrelser må måles eller overvåkes?
Prosessikring krever grunnleggende to størrelser: irradians på komponenten og dosen som følger av denne over tid. Begge bør måles så nær selve angrepspunktet som mulig – det vil si på komponenten selv eller på en representativ posisjon i bestrålingsfeltet, ikke bare ved lampen eller systemutgangen. Relevante måleusikkerheter oppstår blant annet fra sensorens vinkelavhengighet (cosinusfeil ved skrå innfall), spektral mismatch mellom sensoren og den faktiske kildeemisjonen, og metrologisk sporbarhet av kalibreringen til nasjonale eller internasjonale standarder.
En bredbåndsmåling – som fanger total irradians over et definert spektralområde (f.eks. UV-A) – er tilstrekkelig når kilden og fotoinitiatoren allerede er kjent og stabil, og bare prosessstabilitet over tid må overvåkes, for eksempel med en RMD Pro. En spektralt oppløst måling blir nødvendig når kilder sammenlignes, fotoinitiatorer velges på nytt, eller lampetyper endres, fordi bare spekteret viser om og hvor sterkt emisjon og absorpsjon faktisk overlapper – for dette passer spektroradiometere som UVpad eller UVpad E. Romlig oppløste eller komponentrelaterte målinger blir nødvendige når komponentgeometrien er tredimensjonal eller kilden beveger seg relativt til komponenten – for dette går tinyTracker gjennom linjen med arbeidsstykkeholderen; tidsoppløste målinger er nødvendige når – som ved pulserende kilder eller syklustidskritiske prosesser – irradiansen ikke er konstant over eksponeringstiden.
I automatiserte produksjonslinjer går prosessovervåking fra stikkprøvebasert prøvetaking til kontinuerlig fangst. Permanent installerte inline-sensorer i bestrålingssonen registrerer kontinuerlig irradians og dose under pågående produksjon og muliggjør statistisk prosesskontroll (SPC), som automatisk flagger avvik fra den godkjente prosessgrensen før underherdede komponenter forlater linjen. Det som teknisk sett betyr noe, er ikke det digitale grensesnittet i seg selv, men muligheten til å tilskrive målte verdier til en spesifikk komponent eller produksjonsparti (sporbarhet) og å oppdage aldringseffekter i lamper eller LED-er tidlig, for eksempel gjennom en kontinuerlig fallende irradians ved konstant elektrisk drift. I regulerte systemer brukes denne aldringstrenden til å justere LED-drivstrømmen eller lampeeffekten og holde den påførte dosen konstant over kildens driftstid (closed-loop-regulering).
Hva viser vitenskapelige publikasjoner?
En eksperimentell studie av gyldigheten til reciprositetsloven på en dental BisGMA/TEGDMA-fotopolymer viste at endelig konvertering og krympespenning ved konstant dose avhenger betydelig av irradiansen som ble brukt, og ikke – som antatt av den idealiserte reciprositetsloven – kun av doseproduktet:
«The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers: Theoretical analysis and experimental characterization», J. W. Wydra, N. B. Cramer, J. W. Stansbury, C. N. Bowman, Dental Materials, 2014, DOI: 10.1016/j.dental.2014.02.021. Overførbarhet til andre akrylatsystemer må kontrolleres kjemi for kjemi, men det underliggende prinsippet – intensitetsavhengighet utover bare dose – gjelder mer generelt for frie-radikal-fotopolymerisasjoner.
En studie om kvantitativ karakterisering av kommersielle fotopolymerer introduserte den kritiske dosen Hc og penetrasjonsdybdeparameteren Dp som målbare, materialspesifikke størrelser, og fant avvik fra produsentspesifikasjoner på opptil en faktor på ti over flere resiner:
«Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing», J. Bennett, Additive Manufacturing, 2018, DOI: 10.1016/j.addma.2017.10.009. For prosessdesign i kjøretøyproduksjon er dette relevant fordi det viser at disse størrelsene bør bestemmes eksperimentelt for den aktuelle formuleringen som brukes, i stedet for å ta generiske produsentdata for gitt.
En kalorimetrisk studie av herdingskinetikken til akrylat-fotopolymerer med Photo-DSC viste at reaksjonsvarme og tverrbindingsgrad varierer sterkt med bestrålingsintensitet og eksponeringsstrategi, og at en fragmentert, flertrinns eksponering kan redusere toppemperaturen markant sammenlignet med en enkelt full-dose-eksponering:
«Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC», D. Drummer, F.-Z. Jiang, Polymers, 2020, DOI: 10.3390/polym12051080. For tykkere pottings- og limingslag i batteri- og elektronikkapplikasjoner gir dette en tilnærming til å kontrollere varmetilførsel gjennom eksponeringsstrategi i stedet for kun formuleringsendringer.
En nylig gjennomgang av dagens status for UV-herdende belegningsteknologi oppsummerer under hvilke forhold sterk spektral overlapping mellom fotoinitiator og lyskilde øker herdehastigheten på overflaten samtidig som den potensielt begrenser penetrasjonsdybden:
«To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives», J. John, J. Thomas, M. Patil, R. Patil, Journal of Composites Science, 2023, DOI: 10.3390/jcs7120513.
Publikasjonssøkeren viser alle publikasjoner om bilindustrien vi kjenner til – søkbare etter enhet, felt og søkeord.
Vanlige spørsmål om UV-herding og UV-måling i bilindustrien
Hvordan skiller irradians og dose seg fra hverandre?
Irradians (mW/cm²) beskriver strålingseffekten som for øyeblikket treffer per areal, mens dose (J/cm²) er det tidsintegrerte produktet av irradians og eksponeringstid. Begge størrelser er nødvendige fordi – som beskrevet under reciprositetsloven – samme dose kan gi forskjellige herderesultater ved forskjellige irradiansnivåer. Hvordan irradians, dose og fluens skiller seg formelt, er beskrevet i oversikten over radiometriske størrelser.
Hvilken bølgelengde passer til UV-LED-herding i bilsektoren?
Det avhenger av fotoinitiatoren i formuleringen som brukes. Vanlige industrielle UV-LED-bølgelengder er 365, 385, 395, 405 og 450 nm; det som betyr noe er at LED-ens emisjonstopp overlapper fotoinitiatorens absorpsjonsbånd, ikke den absolutte bølgelengden i seg selv.
Hvorfor mislykkes UV-herding tross tilsynelatende tilstrekkelig irradians?
Vanlige årsaker er en manglende spektral overlapping mellom kilde og fotoinitiator, oksygeninhibering på overflaten, skyggesoner som følge av komponentgeometri, eller en måling som ikke ble tatt på det faktiske virkningspunktet og som overvurderer den reelle irradiansen ved komponenten.
Hvordan måles UV-dose på en tredimensjonal komponent?
Via komponentrelaterte sensorer som følger med arbeidsstykkebæreren og registrerer irradiansen som faktisk når komponenten langs dens vei gjennom linjen, supplert med gjentatte målinger på definerte referanseposisjoner for løpende overvåking av utstyret.
Hvilke faktorer påvirker herdedybden?
Bølgelengde, fotoinitiatorkonsentrasjon og absorpsjonsspektrum, pigmentering eller fyllstoffinnhold i formuleringen, og den påførte dosen. Forholdet mellom dose og herdedybde er logaritmisk, ikke lineært.
Når er en bredbåndsmåling tilstrekkelig, og når er en spektral måling nødvendig?
En bredbåndsmåling er tilstrekkelig for overvåking av en allerede validert, stabil prosess. En spektralt oppløst måling blir nødvendig når lyskilder sammenlignes, endres eller velges på nytt, fordi bare spekteret viser den faktiske overlappingen med fotoinitiatoren.
Hva er forskjellen mellom UV-herding og UV-aldringstesting?
UV-herding bruker UV-stråling målrettet for å utløse en tverrbindingsreaksjon og gjøre et materiale fast. UV-aldringstesting bruker derimot UV- og sollyssimulering for å forutsi den uønskede nedbrytningen og misfargingen av materialer over kjøretøyets planlagte brukstid.
Teknisk bakgrunn og flere kilder
- Wydra, J. W. et al. (2014): The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers. Dental Materials. DOI: 10.1016/j.dental.2014.02.021
- Bennett, J. (2018): Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing. Additive Manufacturing. DOI: 10.1016/j.addma.2017.10.009
- Drummer, D.; Jiang, F.-Z. (2020): Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC. Polymers. DOI: 10.3390/polym12051080
- John, J. et al. (2023): To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives. Journal of Composites Science. DOI: 10.3390/jcs7120513
- ISO 10820:2025 – UV-A-LED-bestrålingsutstyr og radiometri (ISO); CIE 220:2016 – Karakteriserings- og kalibreringsmetoder for UV-radiometre (CIE)
- OICA – Verdensstatistikk for motorvognproduksjon 2025 (OICA); Mordor Intelligence – Markedsrapport for UV-herdende lim 2025–2031 (Mordor Intelligence)
Relaterte bruksområder
Disse bruksområdene er teknisk sett nært beslektet med tilgrensende felt innen optisk strålingsmåling – for eksempel elektronikk og halvlederproduksjon (sammenlignbare lime- og innkapslingsprosesser), optikk og produksjon av presisjonskomponenter (sammenlignbare krav til optisk klarhet), fotovoltaikk (sammenlignbar bestrålingskammer- og aldringstestteknologi), og den mer grunnleggende UV-liming, potting og innkapsling.
Forfatter: Dr. Mark Paravia
Dr.-Ing. Mark Paravia er administrerende direktør i Opsytec Dr. Gröbel GmbH i Ettlingen og leder det akkrediterte kalibreringslaboratoriet. Etter sin forskning på pulsede xenon-eksimerutladninger ved Institute of Lighting Technology ved KIT, er hans nåværende fokus på optisk strålingsmåleteknikk. Han er nestleder for DIN-standardiseringskomiteen FNL 7 «Optical Radiation» og medlem av DVGW-prosjektgruppen for UV-desinfeksjon.
Usikker på hvor mye irradians og dose som faktisk når verste-fall-punktet
Usikker på hvor mye irradians og dose som faktisk når verste-fall-punktet på en tredimensjonal komponent – og ikke bare referanseposisjonen der siste måling ble tatt? Dette kan bare besvares på den virkelige komponenten og prosessoppsettet, ikke fra elektriske effektdata eller generiske tidsverdier. For komponentrelatert doseverifisering langs produksjonslinjen er tinyTracker egnet; for tilbakevendende kontroller på fastmonterte utstyrsposisjoner RMD Pro. For spektral utvelgelse eller sammenligning av lyskilder ved bytte av fotoinitiator er UVpad og UVpad E tilgjengelige. Ta kontakt med oss om prosessoppgaven din.
