


Polimerizzazione UV e misurazione UV nell'industria automobilistica
La polimerizzazione UV è la reticolazione indotta dalla luce di adesivi, rivestimenti, composti di incapsulamento e inchiostri da stampa mediante fotopolimerizzazione sotto radiazione ultravioletta. Nella produzione di veicoli, il processo viene utilizzato per rendere portanti giunzioni adesive, rivestimenti e superfici stampate nel giro di pochi secondi fino a pochi minuti, senza sollecitare termicamente substrati sensibili al calore in plastica, elettronica o vetro. L'obiettivo tecnico è una polimerizzazione riproducibile in ogni punto di un componente, spesso di forma tridimensionale. La sfida centrale è che l'irradianza e la dose variano notevolmente su una superficie curva, inclinata o in ombra, mentre la reazione fotochimica stessa dipende congiuntamente da lunghezza d'onda, intensità e tempo di esposizione – una singola grandezza misurata di solito non è sufficiente per descrivere il processo.
Come si sviluppano i processi UV nell'industria automobilistica?
Il quadro di riferimento è la produzione mondiale di veicoli stessa: secondo l'International Organization of Motor Vehicle Manufacturers (OICA), nel 2025 sono stati costruiti 96,4 milioni di veicoli a livello mondiale, un incremento del 3,9 percento rispetto all'anno precedente; la sola regione Asia-Pacifico ha rappresentato circa 59,2 milioni di unità, oltre il 61 percento della produzione mondiale (OICA, 2026). Ognuno di questi veicoli contiene numerosi componenti incollati, rivestiti o stampati per i quali i processi di polimerizzazione a radiazione rappresentano una tecnologia candidata – dalla verniciatura della carrozzeria all'incollaggio dei sensori.
Dal punto di vista tecnico è rilevante soprattutto il cambiamento nelle aree applicative: i costruttori di veicoli sostituiscono sempre più spesso gli epossidici bicomponente con sistemi UV-polimerizzabili per l'incollaggio di moduli fotocamera ADAS, tettucci panoramici e componenti dei pacchi batteria, poiché il tempo di fissaggio si riduce da diversi minuti a meno di un minuto (Mordor Intelligence, 2026). Il mercato degli adesivi UV nel segmento della mobilità si divide in un segmento OEM/Tier-1 intensivo in validazione con cicli di approvazione lunghi e un segmento aftermarket più frammentato (IndexBox, n.d.). Un secondo fattore trainante è normativo: l'inasprimento dei limiti sui composti organici volatili (VOC) nella vernice sposta i processi di vernicatura da sistemi a base solvente a sistemi a polimerizzazione a radiazione, il che crea direttamente nuovi requisiti per il monitoraggio dei processi e la misurazione della dose.
Quattro sviluppi stanno cambiando i processi UV nella costruzione di veicoli:
Transizione dalle lampade a mercurio ai LED UV: La sostituzione riduce l'uso di mercurio e la formazione di ozono, ma richiede un abbinamento più stretto tra lo spettro a banda stretta del LED e l'assorbimento del fotoiniziatore, oltre a strumenti di misura specifici per lunghezza d'onda adeguati a tale scopo – i sensori a banda larga tarati per lampade a mercurio non rappresentano necessariamente in modo corretto lo spettro stretto del LED. Lo standard ISO 10820 per i dispositivi di irraggiamento a LED UV-A con picco di emissione a 365 nm, pubblicato nel 2025, mostra che il lavoro di normazione sta ora seguendo questo cambiamento (ISO 10820:2025).
Nuove posizioni di incollaggio e potting derivanti dall'elettrificazione: I moduli batteria, l'elettronica di potenza e i sensori aggiuntivi nei veicoli elettrificati creano nuove geometrie di incollaggio e potting, talvolta fortemente ombreggiate, aumentando la necessità di formulazioni a doppia polimerizzazione e di verifica della dose relativa al componente.
Cambiamento guidato dalla normativa da sistemi a base solvente a sistemi a polimerizzazione a radiazione: L'inasprimento dei limiti sui VOC in Nord America, Europa e Asia sta accelerando il passaggio dai processi di vernicatura alla polimerizzazione UV e UV-LED, aumentando così la necessità di tecnologia di misura di processo di accompagnamento in linee di vernicatura tradizionalmente a dominanza termica.
Miniaturizzazione delle sorgenti di radiazione: I sistemi compatti spot e ad area a LED UV consentono l'integrazione nello spazio di installazione ridotto dei moduli sensore e fotocamera, ma al tempo stesso accentuano le dipendenze da distanza e angolo descritte in questo testo, poiché piccole deviazioni geometriche hanno un effetto proporzionalmente più forte a distanze di lavoro ridotte.
Le dimensioni del mercato, i tassi di crescita e le fonti per questo campo di applicazione sono riassunti nella pagina Sviluppo del mercato della tecnologia UV.
Come funziona la polimerizzazione UV (fotopolimerizzazione)?
Nella polimerizzazione UV, un fotoiniziatore contenuto nella formulazione assorbe un fotone di energia adeguata e si decompone in specie reattive – nei sistemi radicalici (tipicamente acrilati) in radicali liberi, nei sistemi cationici (tipicamente epossidi) in un acido che avvia la polimerizzazione per apertura d'anello. Queste specie reattive innescano una reazione a catena in cui monomeri e oligomeri si legano formando una rete polimerica reticolata tridimensionalmente. A differenza dell'asciugatura termica, non si verifica evaporazione di solvente; la polimerizzazione è una reazione chimica di reticolazione, non un processo fisico di asciugatura. La reazione procede solo dove i fotoni vengono effettivamente assorbiti – la quantità e la distribuzione spettrale della luce incidente determinano quindi direttamente la velocità di reazione e il rendimento. I sistemi radicalici sono sensibili all'ossigeno, che neutralizza i radicali e ritarda la reazione in superficie (inibizione da ossigeno); i sistemi cationici non ne sono influenzati, ma sono più sensibili all'umidità e spesso richiedono tempi di post-polimerizzazione più lunghi (reazione al buio) per raggiungere la resistenza finale completa.
Quali sorgenti di luce UV e processi vengono utilizzati nella produzione automobilistica?
Per la polimerizzazione UV industriale sono disponibili diversi principi di emissione, che si differenziano notevolmente per spettro, densità di potenza e caratteristiche di funzionamento:
- Lampade a vapori di mercurio a media pressione (lampade a scarica di gas): Emettitori a banda larga con linee di emissione caratteristiche in UV-C, UV-B, UV-A e nel campo del visibile. Forniscono elevate densità di potenza e, grazie al loro spettro ampio, sono adatte anche a formulazioni pigmentate difficili da polimerizzare, ma necessitano di un tempo di riscaldamento, generano radiazione termica e sono soggette a un invecchiamento continuo del tubo lampada.
- UV LED: Sorgenti a banda stretta con picchi di emissione discreti, in pratica per lo più a 365 nm, 385 nm, 395 nm e 405 nm, integrate da LED blu a 450 nm. Si accendono istantaneamente, emettono praticamente nessuna radiazione infrarossa e invecchiano in modo più uniforme, ma richiedono una corrispondenza più precisa tra l'assorbimento del fotoiniziatore e la lunghezza d'onda di emissione del LED, poiché la banda di emissione è notevolmente più stretta rispetto alle lampade a scarica di gas.
- Emettitori a eccimeri (ad es. 172 nm, VUV): Radiazione ad altissima energia e lunghezza d'onda molto corta, con profondità di penetrazione limitata nell'aria e nel materiale. Nella produzione automobilistica vengono utilizzati principalmente per l'attivazione superficiale e la pulizia prima dell'incollaggio, non per la polimerizzazione in massa.
- Lampade flash allo xeno pulsate: Radiazione pulsata a banda larga con elevata potenza di picco e basso carico termico medio sul componente; rilevanti per applicazioni che richiedono impulsi di irraggiamento brevi e intensi piuttosto che un irraggiamento continuo, ad esempio con substrati fortemente sensibili al calore.
| Tecnologia | Caratteristiche | Vantaggi | Limiti | Applicazione tipica |
|---|---|---|---|---|
| Lampada a vapori di mercurio a media pressione | banda larga, da UV-C a VIS | elevata densità di potenza, non critica riguardo alla scelta del fotoiniziatore | tempo di riscaldamento, apporto di calore, invecchiamento, contiene mercurio | polimerizzazione di verniciature su pannelli di carrozzeria di grandi dimensioni |
| UV LED | banda stretta, lunghezze d'onda discrete | pronto istantaneamente, basso sviluppo di calore, lunga durata di vita | richiede una corrispondenza precisa con il fotoiniziatore, penetrazione più superficiale in caso di disallineamento | incollaggio puntuale di moduli sensore, telecamera e display |
| Emettitore a eccimeri (VUV) | lunghezza d'onda molto corta, profondità di penetrazione limitata | attivazione superficiale efficiente senza sostanze chimiche | non consente la polimerizzazione in massa | pretrattamento superficiale prima dell'incollaggio |
| Lampada flash allo xeno pulsata | banda larga, pulsata, elevata potenza di picco | basso carico termico medio, impulsi di irraggiamento brevi | controllo più complesso, richiede strumentazione di misura specializzata | substrati sensibili al calore, applicazioni speciali |
Quali parametri di processo sono rilevanti?
Diverse grandezze fisiche sono rilevanti per la progettazione e il monitoraggio del processo, e nessuna può sostituire l'altra:
- Irradianza (mW/cm² o W/cm²): la potenza radiante incidente per area e tempo. Determina la velocità di reazione istantanea e la capacità di superare rapidamente l'inibizione da ossigeno in superficie.
- Dose / esposizione radiante (J/cm²): il prodotto di irradianza e tempo di esposizione. Determina approssimativamente quanto avanza complessivamente la reazione di reticolazione – ma solo in condizioni limitate (vedi la legge di reciprocità di seguito).
- Distribuzione spettrale / lunghezza d'onda: determina se il fotoiniziatore contenuto nell'adesivo o nel rivestimento è in grado di assorbire fotoni. Senza sovrapposizione spettrale tra sorgente e banda di assorbimento, nessuna reazione si avvia, indipendentemente dalla potenza irradiata.
- Tempo di esposizione: non è una grandezza fissa per processi in movimento o guidati da robot, ma una funzione della velocità di percorso e della geometria del campo di irraggiamento in ogni punto del componente.
- Temperatura del componente: influisce sulla viscosità e sulla velocità di diffusione delle specie reattive e quindi indirettamente sulla conversione finale raggiungibile, specialmente nei sistemi cationici con una marcata reazione al buio.
- Concentrazione di ossigeno in superficie: determina l'estensione dell'inibizione nei sistemi a radicali liberi e quindi se una dose altrimenti sufficiente lascia comunque una superficie appiccicosa e non completamente polimerizzata.
- Spessore dello strato e pigmentazione: determinano, tramite l'assorbimento della luce nel materiale, quanta radiazione raggiunge effettivamente l'interfaccia inferiore di uno strato (profondità di penetrazione).
Cosa limita il processo o causa difetti?
La potenza elettrica della lampada non è una dose ottica. La potenza elettrica impostata sul ballast o sul driver non descrive l'irradianza che effettivamente raggiunge il componente. L'efficienza ottica, la contaminazione dei riflettori e delle finestre protettive, il degrado del tubo lampada o dei chip LED e la distanza di lavoro effettiva modificano continuamente questo rapporto. Un'approvazione di processo basata unicamente sull'impostazione della potenza elettrica perde la propria validità non appena uno di questi fattori cambia.
Un valore di tempo da solo non è significativo senza l'irradianza al componente. "30 secondi di irraggiamento" non descrive un processo riproducibile a meno che non sia nota l'irradianza effettivamente presente nel punto critico del componente durante quel tempo.
La legge di reciprocità vale solo in modo limitato. La legge fotochimica di reciprocità (legge di Bunsen-Roscoe) presuppone che solo il prodotto tra irradianza e tempo – la dose – determini il risultato, indipendentemente da come intensità e tempo si combinano singolarmente. Per molti sistemi acrilici fotopolimerizzanti questo non vale: uno studio sperimentale su un fotopolimero BisGMA/TEGDMA ha mostrato che, a dose costante, un'irradianza più elevata portava a una conversione finale inferiore rispetto a un'irradianza più bassa applicata per un tempo corrispondentemente più lungo, poiché la conversione finale e lo stress da ritiro dipendono dalla velocità di polimerizzazione stessa, non solo dal prodotto della dose (Wydra et al., 2014). Conseguenza pratica: una dose approvata per una particolare combinazione di irradianza e tempo non può essere trasferita a un'altra combinazione con lo stesso prodotto di dose senza una nuova validazione.
Misurare fuori dalla posizione effettiva del processo sottostima gli effetti geometrici. Se l'irradianza viene misurata sulla testa della lampada, in una posizione di riferimento piana o su un singolo pezzo campione, quel valore descrive solo un punto del campo di irraggiamento effettivo. Le aree del componente curve, incassate o angolate ricevono un'irradianza diversa rispetto alla posizione di riferimento – spesso considerevolmente inferiore.
Gli effetti di materiale e geometria sono spesso sottostimati. I rivestimenti pigmentati e gli adesivi caricati diffondono e assorbono la radiazione UV in misura maggiore di quanto lo spessore dello strato da solo possa spiegare; le tolleranze del componente modificano la distanza di lavoro dalla sorgente e quindi l'irradianza in modo non lineare. Entrambi gli effetti valgono solo nelle condizioni specifiche caratterizzate e non possono essere generalizzati ad altri materiali o geometrie del componente.
In che modo la pigmentazione, lo spessore dello strato e la geometria del componente influenzano la polimerizzazione?
Nei sistemi pigmentati o caricati, l'assorbimento del fotoiniziatore, l'assorbimento del pigmento e la diffusione competono per i fotoni incidenti. I pigmenti bianchi al biossido di titanio, ad esempio, assorbono fortemente la radiazione UV fino a poco sotto i 400 nm e diventano sempre più trasmissivi solo sopra questo valore, motivo per cui i sistemi UV-LED a lunghezza d'onda più lunga (395–450 nm) possono ottenere una migliore polimerizzazione in profondità su rivestimenti pigmentati rispetto alle sorgenti a lunghezza d'onda corta, a condizione che il fotoiniziatore utilizzato assorba ancora sufficientemente in tale intervallo. Allo stesso tempo, una forte sovrapposizione tra l'assorbimento dell'iniziatore e l'emissione della sorgente accelera la polimerizzazione superficiale ma può limitare la profondità di penetrazione, poiché la radiazione viene già completamente assorbita negli strati più esterni (John et al., 2023). Per componenti tridimensionali e sagomati, i bordi, le cavità e le superfici nascoste sono completamente o parzialmente in ombra rispetto all'irraggiamento diretto. In queste zone d'ombra, la sola chimica UV rimane liquida; a livello industriale questo problema viene affrontato con sistemi a doppia polimerizzazione, che reticolano principalmente tramite UV e, nelle aree non direttamente irraggiate, in modo secondario tramite una reazione all'umidità, anaerobica o termica.
La legge di reciprocità e la curva di lavoro di Jacobs come modelli per la progettazione del processo
Due semplici modelli aiutano a rappresentare quantitativamente gli effetti descritti sopra – entrambi con limiti chiaramente definiti.
La legge di reciprocità di Bunsen-Roscoe definisce l'esposizione radiante (dose) come
H = E · t
dove H è la dose in J/cm², E l'irradianza in W/cm² e t il tempo di esposizione in secondi. Essa presuppone che sia solo questo prodotto a determinare il risultato fotochimico. Ciò richiede un'irradianza costante e omogenea nel tempo, in un processo fotochimico primario senza effetti secondari dipendenti dal tempo. Come mostrato sopra, questo requisito non è soddisfatto per molte fotopolimerizzazioni acrilate, specialmente ad alta irradianza e tempi brevi. Conseguenza pratica: la dose è un parametro di processo necessario ma non sufficiente; deve sempre essere documentata insieme alla corrispondente irradianza.
Per stimare la profondità di polimerizzazione in uno strato in fase di fotopolimerizzazione, la letteratura sulla stereolitografia e sulla produzione additiva utilizza una curva di lavoro logaritmica:
Cd = Dp · ln(H / Hc)
dove Cd è la profondità di polimerizzazione raggiunta, Dp un parametro di profondità di penetrazione specifico del materiale, H la dose applicata e Hc la dose critica necessaria per raggiungere il punto di gel in superficie (Bennett, 2018). Il modello presuppone un assorbimento di tipo Beer-Lambert in un materiale otticamente omogeneo e non è automaticamente valido per formulazioni fortemente eterogenee, multifase o altamente diffondenti. La conseguenza pratica va contro l'intuizione: poiché la relazione è logaritmica, non lineare, raddoppiare la dose non raddoppia la profondità di polimerizzazione – superato un certo punto, un'ulteriore profondità di penetrazione può essere ottenuta solo con un incremento di dose sproporzionatamente maggiore.
Esempio pratico: quanto incide una tolleranza di distanza sull'irradianza in un punto di incollaggio UV-LED?
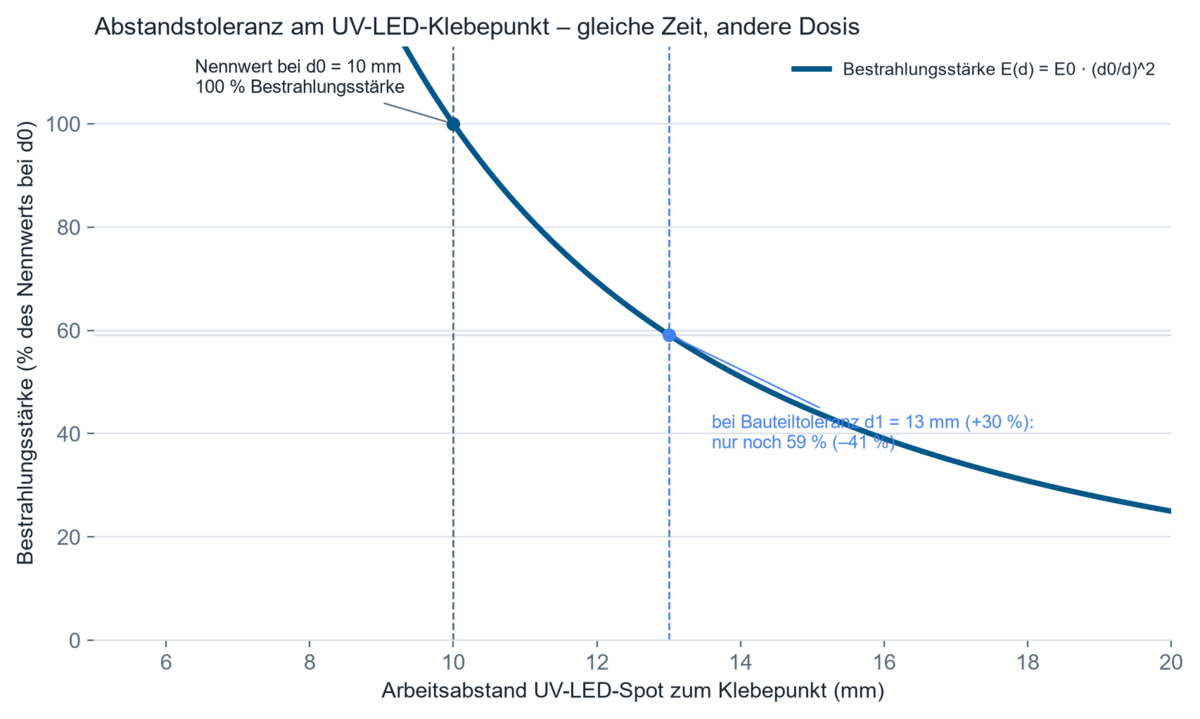
1. Ipotesi. Si utilizza uno spot UV-LED, guidato da robot, per l'incollaggio puntuale di un alloggiamento per sensori. La distanza di lavoro di progetto è d₀ = 10 mm, con un'irradianza nominale E₀ tipica della produzione in serie, dell'ordine di diverse 1000 mW/cm² in quella posizione. Le tolleranze dei componenti e delle attrezzature di fissaggio possono aumentare la distanza effettiva nella produzione in serie fino a d₁ = 13 mm (+30%). Per distanze grandi rispetto all'area attiva dell'emettitore, la diminuzione dell'irradianza può essere approssimata con la legge dell'inverso del quadrato della distanza; alle brevi distanze di lavoro di pochi millimetri questa approssimazione ha validità solo limitata e deve essere verificata mediante misurazione o una simulazione ottica dell'ottica LED reale.
2. Modello. E(d) = E₀ · (d₀/d)²
3. Calcolo. E(d₁) = E₀ · (10/13)² = E₀ · 0,592
4. Risultato. L'irradianza scende a circa il 59 percento del valore nominale, con una perdita di circa il 41 percento.
5. Interpretazione tecnica. Se il tempo di esposizione rimane invariato, la dose applicata diminuisce dello stesso fattore. Una tolleranza dei componenti che a prima vista appare non critica può quindi portare la dose al di sotto della dose critica Hc ricavata dalla curva di lavoro, producendo un incollaggio non completamente polimerizzato ma esteriormente inappariscente. Per questo motivo una singola misurazione su un pezzo campione in posizione nominale non copre la dispersione di serie, e per questo sono necessari valori di dose riferiti al componente o rilevati in linea per garantire il processo.
Il seguente calcolatore consente di verificare la dipendenza dalla distanza con i propri valori: secondo la legge dell'inverso del quadrato, l'irradianza diminuisce con il quadrato della distanza. Il calcolatore fornisce inoltre la distanza limite fotometrica – al di sotto della quale la legge non è più valida, poiché la sorgente non si comporta più come una sorgente puntiforme.
Il calcolatore funziona interamente nel vostro browser — nessun dato viene trasmesso.
Dove vengono utilizzate la polimerizzazione UV e la misurazione UV nell'industria automobilistica?
Vernicitura e stampa di componenti in plastica e di carrozzeria tridimensionali. I trasparenti e i finish UV-curabili stanno sempre piu' sostituendo i sistemi a base solvente, poiche' polimerizzano in pochi secondi e sono immediatamente pronti per la lavorazione successiva senza asciugatura in forno. Cio' che conta qui e' un'irradianza uniforme su superfici curve e tridimensionali, poiche' eventuali deviazioni comportano una resistenza irregolare ai graffi e agli agenti chimici. Vedere lo sfondo a Misurazione UV per la Stampa Industriale.
Incollaggio in moduli sensore, camera e display. I sistemi avanzati di assistenza alla guida (ADAS) richiedono incollaggi otticamente trasparenti e a bassa distorsione tra lenti, alloggiamenti e chip sensore. Gli adesivi UV consentono un dosaggio preciso e tempi di fissaggio brevi senza apporto di calore all'elettronica sensibile; un esempio documentato e' un adesivo UV trasparente e resistente alle alte temperature per ottiche allineate attivamente in design moderni di fari (UVEBTech / DELO, 2024). La variabile di processo critica e' la dose risolta spazialmente esattamente nel gap di incollaggio, oltre alla corrispondenza spettrale tra la sorgente luminosa e il fotoiniziatore dell'adesivo, poiche' una discrepanza puo' compromettere la chiarezza ottica o la resistenza all'ingiallimento. Sfondo a Incollaggio UV, Potting e Incapsulamento.
Potting di elettronica di potenza, sensori e moduli batteria nell'elettromobilita'. Le celle delle batterie, i semiconduttori di potenza e le unita' di controllo richiedono composti di potting e incapsulamento che polimerizzano rapidamente senza danneggiare termicamente i componenti. Le zone d'ombra su connettori, bordi e lati inferiori degli alloggiamenti sono particolarmente critiche in questo contesto, rendendo necessarie formulazioni dual-cure con polimerizzazione UV primaria e secondaria.
Rilevamento fluorescente di crepe e perdite. Come metodo di prova non distruttivo, l'irraggiamento UV-A rende visibili le indicazioni di penetranti fluorescenti in crepe e perdite. La variabile di processo critica e' un'irradianza uniforme su tutta l'area di ispezione, poiche' un'irradianza localmente insufficiente lascia i difetti non rilevati.
Test di invecchiamento e fotostabilita' dei materiali interni. Le superfici del cockpit, i tessuti e i componenti in plastica vengono sottoposti a test di invecchiamento accelerato in camere di irraggiamento sotto spettri UV e solari definiti, per prevedere la resistenza al colore, l'ingiallimento e l'infragilimento nel corso della vita utile del veicolo. Cio' che conta qui e' l'irradianza pesata spettralmente in base allo spettro di riferimento utilizzato e la dose di irraggiamento cumulativa nel corso della durata del test. Vedere Invecchiamento UV, Resistenza del Colore e Fotostabilita'.
Come si garantisce la dose lungo il percorso di un robot e nelle zone d'ombra
Nei processi di irraggiamento tridimensionali guidati da robot, la dose applicata non è un valore fisso, ma l'integrale dell'irradianza locale lungo la curva del percorso – distanza, angolo di incidenza e velocità del percorso si combinano in ogni punto. Una progettazione computazionale preliminare basata su geometrie dei componenti importate può individuare punti deboli e zone d'ombra prima che l'attrezzatura reale venga costruita; l'approvazione finale avviene comunque sull'impianto di processo reale, poiché le proprietà ottiche, di fissaggio e di riflessione reali sono prevedibili solo in misura limitata. La simulazione ottica calcola questo sulle geometrie dei componenti importate. Per le zone d'ombra che per la geometria del componente non possono essere fondamentalmente irraggiate direttamente, i sistemi a doppia polimerizzazione con polimerizzazione secondaria tramite umidità, anaerobica o termica sono la soluzione consolidata. Quando meccanica, ottica, tecnologia di sicurezza e acquisizione dati devono essere sviluppati insieme per un compito specifico di test o produzione, questo rientra nell'ambito dell'ingegneria di impianti speciali.
Quali grandezze devono essere misurate o monitorate?
La garanzia del processo richiede fondamentalmente due grandezze: l'irradianza sul componente e la dose che ne risulta nel tempo. Entrambe dovrebbero essere misurate il più vicino possibile all'effettivo punto di azione – cioè sul componente stesso o in una posizione rappresentativa nel campo di irraggiamento, non esclusivamente all'uscita della lampada o dell'impianto. Le incertezze di misura rilevanti derivano, tra l'altro, dalla dipendenza angolare del sensore (errore del coseno in caso di incidenza obliqua), dalla discrepanza spettrale tra il sensore e l'effettiva emissione della sorgente, e dalla riferibilità metrologica della taratura a standard nazionali o internazionali.
Una misura a banda larga – che rileva l'irradianza totale su un intervallo spettrale definito (ad es. UV-A) – è sufficiente quando la sorgente e il fotoiniziatore sono già noti e stabili e occorre monitorare solo la stabilità del processo nel tempo, ad esempio con un RMD Pro. Una misura risolta spettralmente diventa necessaria quando si confrontano sorgenti, si selezionano nuovi fotoiniziatori o si cambiano tipi di lampada, perché solo lo spettro mostra se e quanto effettivamente si sovrappongono emissione e assorbimento – adatti a questo scopo sono spettroradiometri come UVpad o UVpad E. Misure risolte spazialmente o legate al componente diventano necessarie non appena la geometria del componente è tridimensionale o la sorgente si muove rispetto al componente – per questo, il tinyTracker percorre la linea insieme al supporto del pezzo; misure risolte nel tempo sono necessarie quando – come nel caso di sorgenti pulsate o processi critici per il tempo di ciclo – l'irradianza non è costante durante il tempo di esposizione.
Nelle linee di produzione automatizzate, il monitoraggio del processo passa dal campionamento a spot al rilevamento continuo. I sensori inline installati permanentemente nella zona di irraggiamento registrano continuamente irradianza e dose durante la produzione in corso e consentono il controllo statistico del processo (SPC), segnalando automaticamente le deviazioni dal limite di processo approvato prima che componenti insufficientemente polimerizzati lascino la linea. Dal punto di vista tecnico, ciò che conta non è l'interfaccia digitale in sé, ma la capacità di attribuire i valori misurati a un componente specifico o a un lotto di produzione (riferibilità) e di individuare precocemente effetti di invecchiamento nelle lampade o nei LED, ad esempio tramite un'irradianza in costante diminuzione a pilotaggio elettrico costante. Nei sistemi controllati, questa tendenza di invecchiamento viene utilizzata per regolare la corrente di pilotaggio dei LED o la potenza della lampada e mantenere costante la dose applicata durante la vita utile della sorgente (controllo in retroazione).
Cosa mostrano le pubblicazioni scientifiche?
Uno studio sperimentale sulla validità della legge di reciprocità su un fotopolimero dentale BisGMA/TEGDMA ha dimostrato che la conversione finale e la tensione da ritiro a dose costante dipendono in modo significativo dall'irradianza utilizzata, e non - come presuppone la legge di reciprocità idealizzata - dal solo prodotto della dose:
"The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers: Theoretical analysis and experimental characterization", J. W. Wydra, N. B. Cramer, J. W. Stansbury, C. N. Bowman, Dental Materials, 2014, DOI: 10.1016/j.dental.2014.02.021. La trasferibilità ad altri sistemi acrilici deve essere verificata caso per caso in base alla chimica, ma il principio sottostante - la dipendenza dall'intensità oltre alla sola dose - si applica più ampiamente alle fotopolimerizzazioni radicaliche.
Uno studio sulla caratterizzazione quantitativa di fotopolimeri commerciali ha introdotto la dose critica Hc e il parametro di profondità di penetrazione Dp come grandezze misurabili e specifiche del materiale, riscontrando deviazioni fino a un fattore dieci rispetto alle specifiche del produttore in diverse resine:
"Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing", J. Bennett, Additive Manufacturing, 2018, DOI: 10.1016/j.addma.2017.10.009. Per la progettazione dei processi nella produzione automobilistica ciò è rilevante perché dimostra che questi valori dovrebbero essere determinati sperimentalmente per la formulazione effettivamente utilizzata, piuttosto che basarsi acriticamente sui dati generici del produttore.
Uno studio calorimetrico sulla cinetica di polimerizzazione di fotopolimeri acrilici mediante Photo-DSC ha dimostrato che il calore di reazione e il grado di reticolazione variano fortemente in funzione dell'intensità di irraggiamento e della strategia di esposizione, e che un'esposizione frammentata e a più fasi può ridurre sensibilmente la temperatura di picco rispetto a un'esposizione singola a dose completa:
"Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC", D. Drummer, F.-Z. Jiang, Polymers, 2020, DOI: 10.3390/polym12051080. Per gli strati più spessi di incapsulamento e incollaggio nelle applicazioni per batterie ed elettronica, questo offre un approccio per controllare l'apporto di calore attraverso la strategia di esposizione, e non solo tramite modifiche della formulazione.
Una recente rassegna sullo stato dell'arte della tecnologia dei rivestimenti polimerizzabili UV riassume in quali condizioni una forte sovrapposizione spettrale tra fotoiniziatore e sorgente luminosa accelera la polimerizzazione superficiale, potenzialmente limitando la profondità di penetrazione:
"To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives", J. John, J. Thomas, M. Patil, R. Patil, Journal of Composites Science, 2023, DOI: 10.3390/jcs7120513.
Il motore di ricerca delle pubblicazioni elenca tutte le pubblicazioni sul settore automobilistico di cui siamo a conoscenza - ricercabili per dispositivo, ambito e parola chiave.
FAQ sulla polimerizzazione UV e sulla misurazione UV nell'industria automobilistica
In che cosa differiscono irradianza e dose?
L'irradianza (mW/cm²) descrive la potenza radiante attualmente incidente per unità di superficie, mentre la dose (J/cm²) è il prodotto integrato nel tempo di irradianza e tempo di esposizione. Entrambe le grandezze sono necessarie perché – come descritto nella legge di reciprocità – la stessa dose può produrre risultati di polimerizzazione diversi a livelli di irradianza differenti. Le differenze formali tra irradianza, dose e fluenza sono illustrate nella panoramica delle grandezze radiometriche.
Quale lunghezza d'onda è adatta alla polimerizzazione UV-LED nel settore automobilistico?
Ciò dipende dal fotoiniziatore presente nella formulazione utilizzata. Le lunghezze d'onda UV-LED industriali più comuni sono 365, 385, 395, 405 e 450 nm; ciò che conta è che il picco di emissione del LED si sovrapponga alla banda di assorbimento del fotoiniziatore, non la lunghezza d'onda assoluta in sé.
Perché la polimerizzazione UV fallisce nonostante un'irradianza apparentemente sufficiente?
Le cause più comuni sono la mancanza di sovrapposizione spettrale tra la sorgente e il fotoiniziatore, l'inibizione da ossigeno sulla superficie, zone d'ombra causate dalla geometria del componente, oppure una misurazione non effettuata nel punto di azione reale, che sovrastima l'irradianza effettiva sul componente.
Come si misura la dose UV su un componente tridimensionale?
Tramite sensori solidali al componente che si muovono insieme al supporto del pezzo e registrano l'irradianza effettivamente raggiunta dal componente lungo il suo percorso attraverso la linea, integrati da misurazioni ricorrenti in posizioni di riferimento definite per il monitoraggio continuo dell'impianto.
Quali fattori influenzano la profondità di polimerizzazione?
La lunghezza d'onda, la concentrazione e lo spettro di assorbimento del fotoiniziatore, il contenuto di pigmenti o cariche della formulazione e la dose applicata. La relazione tra dose e profondità di polimerizzazione è logaritmica, non lineare.
Quando è sufficiente una misurazione a banda larga e quando è necessaria una misurazione spettrale?
Una misurazione a banda larga è sufficiente per monitorare un processo già validato e stabile. Una misurazione a risoluzione spettrale diventa necessaria quando le sorgenti luminose vengono confrontate, modificate o selezionate ex novo, perché solo lo spettro mostra la sovrapposizione effettiva con il fotoiniziatore.
Qual è la differenza tra polimerizzazione UV e test di invecchiamento UV?
La polimerizzazione UV utilizza la radiazione UV in modo deliberato per innescare una reazione di reticolazione e solidificare un materiale. Il test di invecchiamento UV, al contrario, utilizza la simulazione UV e solare per prevedere il degrado e lo scolorimento indesiderati dei materiali nel corso della vita utile prevista di un veicolo.
Contesto tecnico e ulteriori fonti
- Wydra, J. W. et al. (2014): The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers. Dental Materials. DOI: 10.1016/j.dental.2014.02.021
- Bennett, J. (2018): Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing. Additive Manufacturing. DOI: 10.1016/j.addma.2017.10.009
- Drummer, D.; Jiang, F.-Z. (2020): Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC. Polymers. DOI: 10.3390/polym12051080
- John, J. et al. (2023): To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives. Journal of Composites Science. DOI: 10.3390/jcs7120513
- ISO 10820:2025 – Dispositivi di irraggiamento UV-A a LED e radiometria (ISO); CIE 220:2016 – Metodi di caratterizzazione e taratura dei radiometri UV (CIE)
- OICA – Statistiche mondiali sulla produzione di autoveicoli 2025 (OICA); Mordor Intelligence – Rapporto sul mercato degli adesivi UV 2025–2031 (Mordor Intelligence)
Campi di applicazione correlati
Queste applicazioni sono tecnicamente strettamente correlate ad ambiti limitrofi della misurazione della radiazione ottica – ad esempio l'elettronica e la produzione di semiconduttori (processi di incollaggio e incapsulamento comparabili), l'ottica e la produzione di componenti di precisione (requisiti comparabili di trasparenza ottica), il fotovoltaico (tecnologia di camera di irraggiamento e test di invecchiamento comparabile), e il più fondamentale Incollaggio UV, colaggio e incapsulamento.
Autore: Dr. Mark Paravia
Dr.-Ing. Mark Paravia è l'amministratore delegato di Opsytec Dr. Gröbel GmbH a Ettlingen e dirige il laboratorio di taratura accreditato. Dopo le sue ricerche sulle scariche a eccimeri allo xeno pulsate presso l'Istituto di Tecnica dell'Illuminazione del KIT, il suo attuale ambito di attività è la tecnica di misura della radiazione ottica. È vicepresidente del comitato normativo DIN FNL 7 "Radiazione ottica" e membro del gruppo di progetto DVGW sulla disinfezione UV.
Non siete sicuri di quanta irradianza e dose raggiungano effettivamente il punto più critico?
Non siete sicuri di quanta irradianza e dose raggiungano effettivamente il punto più critico di un componente tridimensionale – e non solo la posizione di riferimento in cui è stata effettuata l'ultima misurazione? A questa domanda si può rispondere solo sul componente reale e sull'impianto di processo, non a partire dai valori nominali di potenza elettrica o da valori di tempo generici. Per la verifica della dose in relazione al componente lungo la linea di produzione, è adatto il tinyTracker; per controlli ricorrenti in posizioni fisse dell'impianto, l'RMD Pro. Per la selezione spettrale o il confronto delle sorgenti luminose in caso di cambio del fotoiniziatore, sono disponibili UVpad e UVpad E. Contattateci per il vostro compito di processo.
