


UV-uitharding en UV-meting in de automobielindustrie
UV-uitharding is de lichtgeïnduceerde vernetting van lijmen, coatings, potting compounds en drukinkten door fotopolymerisatie onder ultraviolette straling. Bij de voertuigproductie wordt dit proces gebruikt om lijmverbindingen, coatings en bedrukte oppervlakken binnen enkele seconden tot enkele minuten belastbaar te maken, zonder warmtegevoelige kunststof-, elektronica- of glassubstraten thermisch te belasten. Het technische doel is reproduceerbare uitharding op elk punt van een component die vaak driedimensionaal gevormd is. De centrale uitdaging is dat de bestralingssterkte en de dosis sterk variëren over een gebogen, hellend of beschaduwd oppervlak, terwijl de fotochemische reactie zelf gezamenlijk afhangt van golflengte, intensiteit en belichtingstijd – één enkele gemeten grootheid is meestal niet voldoende om het proces te beschrijven.
Hoe ontwikkelen UV-processen in de automobielindustrie zich
Het referentiekader is de wereldwijde voertuigproductie zelf: volgens de International Organization of Motor Vehicle Manufacturers (OICA) werden er in 2025 wereldwijd 96,4 miljoen voertuigen gebouwd, een stijging van 3,9 procent ten opzichte van het voorgaande jaar; alleen al de regio Asia-Pacific was goed voor circa 59,2 miljoen eenheden, meer dan 61 procent van de wereldwijde productie (OICA, 2026). Elk van deze voertuigen bevat talrijke verlijmde, gecoate of geprinte onderdelen waarvoor stralingsuithardende processen een kandidaattechnologie zijn – van carrosseriecoating tot sensorverlijming.
Technisch relevant is vooral de verschuiving in toepassingsgebieden: voertuigfabrikanten vervangen tweecomponenten-epoxy steeds vaker door UV-uithardbare systemen voor de verlijming van ADAS-cameramodules, panoramadaken en accupack-onderdelen, omdat de fixatietijd wordt verkort van meerdere minuten tot minder dan een minuut (Mordor Intelligence, 2026). De markt voor UV-lijmen in het mobiliteitssegment is opgesplitst in een validatie-intensief OEM/Tier-1-segment met lange goedkeuringscycli en een meer gefragmenteerd aftermarketsegment (IndexBox, z.d.). Een tweede drijfveer is regelgeving: strengere grenswaarden voor vluchtige organische stoffen (VOS) bij het coaten verschuiven de coatingprocessen van oplosmiddelgebaseerd naar stralingsuithardend, wat direct nieuwe eisen creëert voor procesbewaking en dosismeting.
Vier ontwikkelingen veranderen de UV-processen in de voertuigproductie:
Overgang van kwiklampen naar UV-LED: De vervanging vermindert het kwikgebruik en de ozonvorming, maar vereist een nauwkeurigere afstemming tussen het smalbandige LED-spectrum en de absorptie van de fotoinitiator, plus golflengtespecifieke meetapparatuur die daarop is afgestemd – breedbandsensoren die gekalibreerd zijn voor kwiklampen representeren het smalle LED-spectrum niet noodzakelijk correct. De ISO 10820-norm voor UV-A LED-bestralingstoestellen met een emissiepiek bij 365 nm, gepubliceerd in 2025, laat zien dat normalisatiewerk deze verschuiving nu volgt (ISO 10820:2025).
Nieuwe verlijmings- en potlocaties door elektrificatie: Accumodules, vermogenselektronica en extra sensoren in geëlektrificeerde voertuigen creëren nieuwe, soms sterk beschaduwde verlijmings- en potgeometrieën, waardoor de behoefte aan dual-cure-formuleringen en componentgerelateerde dosisverificatie toeneemt.
Door regelgeving gedreven verschuiving van oplosmiddelgebaseerde naar stralingsuithardende systemen: Strengere VOS-grenswaarden in Noord-Amerika, Europa en Azië versnellen de verschuiving van coatingprocessen naar UV- en UV-LED-uitharding, en verhogen daardoor de behoefte aan begeleidende procesmeettechniek in verflijnen die traditioneel thermisch gedomineerd waren.
Miniaturisering van stralingsbronnen: Compacte UV-LED-spot- en oppervlaksystemen maken integratie mogelijk in de beperkte inbouwruimte van sensor- en cameramodules, maar verscherpen tegelijk de in deze tekst beschreven afstands- en hoekafhankelijkheden, omdat kleine geometrische afwijkingen bij korte werkafstanden een proportioneel sterker effect hebben.
Marktomvang, groeicijfers en bronnen voor dit toepassingsgebied zijn samengevat op de pagina Marktontwikkeling van UV-technologie.
Hoe werkt UV-uitharding (fotopolymerisatie)?
Bij UV-uitharding absorbeert een fotoinitiator die in de formulering aanwezig is een foton met geschikte energie en valt uiteen in reactieve verbindingen – in systemen op basis van vrije radicalen (doorgaans acrylaten) in vrije radicalen, in kationische systemen (doorgaans epoxy's) in een zuur dat ringopeningspolymerisatie start. Deze reactieve verbindingen initiëren een kettingreactie waarbij monomeren en oligomeren worden verbonden tot een driedimensionaal vernet polymeernetwerk. In tegenstelling tot thermisch drogen verdampt er geen oplosmiddel; uitharding is een chemische vernettingsreactie en geen fysiek droogproces. De reactie verloopt alleen daar waar fotonen daadwerkelijk worden geabsorbeerd – de hoeveelheid en spectrale verdeling van het invallende licht bepalen dus direct de reactiesnelheid en het rendement. Systemen op basis van vrije radicalen zijn gevoelig voor zuurstof, dat radicalen wegvangt en de reactie aan het oppervlak vertraagt (zuurstofinhibitie); kationische systemen ondervinden hier geen invloed van, maar zijn gevoeliger voor vochtigheid en vereisen vaak langere nahardingstijden (donkerreactie) om de volledige eindsterkte te bereiken.
Welke UV-lichtbronnen en processen worden gebruikt in de automobielproductie?
Voor industriële UV-uitharding zijn verschillende emitterprincipes beschikbaar, die sterk verschillen in spectrum, vermogensdichtheid en bedrijfskenmerken:
- Kwikdamplampen voor middendruk (gasontladingslampen): Breedbandige stralers met karakteristieke emissielijnen over UV-C, UV-B, UV-A en het zichtbare bereik. Ze leveren hoge vermogensdichtheden en zijn, dankzij hun brede spectrum, ook geschikt voor gepigmenteerde formuleringen die moeilijk uit te harden zijn, maar hebben opwarmtijd nodig, genereren warmtestraling en zijn onderhevig aan continue veroudering van de lampbuis.
- UV-LED: Smalbandige bronnen met discrete emissiepieken, in de praktijk meestal bij 365 nm, 385 nm, 395 nm en 405 nm, aangevuld met blauwe LED's bij 450 nm. Ze schakelen onmiddellijk in, stralen vrijwel geen infraroodstraling uit en verouderen gelijkmatiger, maar vereisen een nauwkeurigere afstemming tussen de absorptie van de fotoinitiator en de emissiegolflengte van de LED, aangezien de emissieband aanzienlijk smaller is dan bij gasontladingslampen.
- Excimeremitters (bijv. 172 nm, VUV): Zeer kortgolvige, energierijke straling met geringe indringdiepte in lucht en materiaal. In de automobielproductie voornamelijk gebruikt voor oppervlakteactivering en reiniging vóór verlijming, niet voor uitharding in de massa.
- Gepulseerde xenon-flitslampen: Breedbandige, gepulseerde straling met hoog piekvermogen bij lage gemiddelde thermische belasting van het onderdeel; relevant voor toepassingen die korte, intensieve bestralingspulsen vereisen in plaats van continue bestraling, bijvoorbeeld bij sterk warmtegevoelige substraten.
| Technologie | Kenmerken | Voordelen | Beperkingen | Typische toepassing |
|---|---|---|---|---|
| Kwikdamplamp voor middendruk | breedbandig, UV-C tot VIS | hoge vermogensdichtheid, oncritisch wat betreft de keuze van de fotoinitiator | opwarmtijd, warmte-inbreng, veroudering, bevat kwik | uitharden van lak op grote carrosseriepanelen |
| UV-LED | smalbandig, discrete golflengten | onmiddellijk gereed, lage warmteontwikkeling, lange levensduur | nauwkeurige afstemming op fotoinitiator vereist, geringere indringdiepte bij mismatch | puntsgewijze verlijming van sensor-, camera- en displaymodules |
| Excimeremitter (VUV) | zeer kortgolvig, geringe indringdiepte | efficiënte oppervlakteactivering zonder chemicaliën | geen uitharding in de massa mogelijk | oppervlaktevoorbehandeling vóór verlijming |
| Gepulseerde xenon-flitslamp | breedbandig, gepulseerd, hoog piekvermogen | lage gemiddelde thermische belasting, korte bestralingspulsen | complexere besturing, gespecialiseerde meetapparatuur vereist | warmtegevoelige substraten, speciale toepassingen |
Welke procesparameters zijn van belang?
Verschillende fysische grootheden zijn van belang voor procesontwerp en -bewaking, en geen ervan kan een andere vervangen:
- Bestralingssterkte (mW/cm² of W/cm²): het stralingsvermogen dat per oppervlakte en tijd invalt. Deze bepaalt de instantane reactiesnelheid en het vermogen om de zuurstofremming aan het oppervlak snel te overwinnen.
- Dosis/stralingsexpositie (J/cm²): het product van bestralingssterkte en belichtingstijd. Dit bepaalt ruwweg hoever de vernettingsreactie in totaal voortschrijdt – maar alleen onder beperkte omstandigheden (zie de reciprociteitswet hieronder).
- Spectrale verdeling/golflengte: bepaalt of de fotoinitiator in de lijm of coating überhaupt fotonen kan absorberen. Zonder spectrale overlap tussen bron en absorptieband start er geen reactie, ongeacht het uitgestraalde vermogen.
- Belichtingstijd: geen vaste grootheid bij bewegende of robotgestuurde processen, maar een functie van de baansnelheid en de geometrie van het bestralingsveld op elk punt van het onderdeel.
- Temperatuur van het onderdeel: beïnvloedt de viscositeit en diffusiesnelheid van de reactieve species en daarmee indirect de haalbare eindconversie, vooral bij kationische systemen met een uitgesproken nareactie.
- Zuurstofconcentratie aan het oppervlak: bepaalt de mate van remming bij vrije-radicaalsystemen en dus of een overigens voldoende dosis toch een plakkerig, onvolledig uitgehard oppervlak achterlaat.
- Laagdikte en pigmentatie: bepalen, via lichtabsorptie in het materiaal, hoeveel straling daadwerkelijk het onderste grensvlak van een laag bereikt (penetratiediepte).
Wat beperkt het proces of veroorzaakt defecten?
Elektrisch lampvermogen is geen optische dosis. Het elektrische vermogen dat bij het voorschakelapparaat of de driver is ingesteld, beschrijft niet de bestralingssterkte die daadwerkelijk het component bereikt. Optisch rendement, vervuiling van reflectoren en beschermglazen, degradatie van de lampbuis of LED-chips, en de daadwerkelijke werkafstand veranderen deze relatie voortdurend. Een procesgoedkeuring die uitsluitend op de elektrische vermogensinstelling is gebaseerd, verliest haar geldigheid zodra een van deze factoren verandert.
Een tijdswaarde alleen is niet betekenisvol zonder de bestralingssterkte bij het component. "30 seconden bestraling" beschrijft geen reproduceerbaar proces, tenzij de bestralingssterkte die tijdens die tijd daadwerkelijk op het kritieke punt van het component aanwezig is, bekend is.
De wet van wederkerigheid geldt slechts in beperkte mate. De fotochemische wet van wederkerigheid (wet van Bunsen-Roscoe) gaat ervan uit dat alleen het product van bestralingssterkte en tijd – de dosis – het resultaat bepaalt, ongeacht hoe intensiteit en tijd afzonderlijk worden gecombineerd. Voor veel fotopolymeriserende acrylaatsystemen gaat dit niet op: een experimentele studie aan een BisGMA/TEGDMA-fotopolymeer toonde aan dat bij een constante dosis een hogere bestralingssterkte leidde tot een lagere uiteindelijke conversie dan een lagere bestralingssterkte gedurende een navenant langere tijd, omdat de uiteindelijke conversie en de krimpspanning afhangen van de polymerisatiesnelheid zelf, niet alleen van het dosisproduct (Wydra et al., 2014). Praktische consequentie: een dosis die voor één specifieke combinatie van bestralingssterkte en tijd is goedgekeurd, kan niet zonder hervalidatie worden overgedragen naar een andere combinatie met hetzelfde dosisproduct.
Meten buiten de daadwerkelijke procespositie onderschat geometrie-effecten. Als de bestralingssterkte wordt gemeten bij de lampkop, op een vlakke referentiepositie of op één enkel monsterdeel, beschrijft die waarde slechts één punt van het daadwerkelijke bestralingsveld. Gebogen, verzonken of schuine componentoppervlakken ontvangen een andere bestralingssterkte dan de referentiepositie – vaak aanzienlijk minder.
Materiaal- en geometrie-effecten worden vaak onderschat. Gepigmenteerde coatings en gevulde lijmen verstrooien en absorberen UV-straling in een mate die verder gaat dan alleen door de laagdikte kan worden verklaard; componenttoleranties veranderen de werkafstand tot de bron en daarmee de bestralingssterkte op niet-lineaire wijze. Beide effecten gelden alleen onder de specifieke omstandigheden waaronder ze zijn gekarakteriseerd en kunnen niet worden veralgemeniseerd naar andere materialen of componentgeometrieën.
Welke invloed hebben pigmentering, laagdikte en onderdeelgeometrie op de uitharding?
In gepigmenteerde of gevulde systemen concurreren absorptie door de fotoinitiator, absorptie door het pigment en verstrooiing om de binnenkomende fotonen. Titaniumdioxide witpigmenten absorberen bijvoorbeeld sterk UV-straling tot net onder 400 nm en worden pas daarboven steeds transparanter, waardoor langgolvige UV-LED-systemen (395–450 nm) een betere doorharding op gepigmenteerde coatings kunnen bereiken dan kortgolvige bronnen, mits de gebruikte fotoinitiator in dat bereik nog voldoende absorbeert. Tegelijkertijd versnelt een sterke overlap tussen de absorptie van de initiator en de emissie van de bron de oppervlakteuitharding, maar kan dit de penetratiediepte beperken, omdat de straling al volledig wordt geabsorbeerd in de buitenste laag (John et al., 2023). Bij driedimensionale, gecontoureerde onderdelen worden randen, uitsparingen en verborgen oppervlakken geheel of gedeeltelijk afgeschermd van directe bestraling. In deze schaduwzones blijft de pure UV-chemie vloeibaar; industrieel wordt dit opgelost met dual-cure-systemen die primair via UV verknopen en, in niet direct bestraalde zones, secundair via een vocht-, anaerobe of warmtereactie.
De reciprociteitswet en Jacobs' werkcurve als modellen voor procesontwerp
Twee eenvoudige modellen helpen om de hierboven beschreven effecten kwantitatief te vatten – beide met duidelijk aangegeven grenzen.
De Bunsen-Roscoe-reciprociteitswet definieert stralingsexpositie (dosis) als
H = E · t
waarbij H de dosis is in J/cm², E de bestralingssterkte in W/cm² en t de bestralingstijd in seconden. Er wordt van uitgegaan dat alleen dit product het fotochemische resultaat bepaalt. Dit vereist een bestralingssterkte die constant en homogeen is in de tijd, in een fotochemisch primair proces zonder tijdsafhankelijke secundaire effecten. Zoals hierboven aangetoond wordt, is aan deze vereiste bij veel acrylaatfotopolymerisaties niet voldaan, vooral bij hoge bestralingssterkte en korte tijden. Praktische consequentie: de dosis is een noodzakelijke maar geen voldoende procesgrootheid; deze moet altijd samen met de bijbehorende bestralingssterkte gedocumenteerd worden.
Voor het schatten van de uithardingsdiepte in een fotopolymeriserende laag gebruikt de literatuur over stereolithografie en additive manufacturing een logaritmische werkcurve:
Cd = Dp · ln(H / Hc)
waarbij Cd de bereikte uithardingsdiepte is, Dp een materiaalspecifieke indringdiepteparameter, H de toegepaste dosis en Hc de kritische dosis die nodig is om aan het oppervlak het gelpunt te bereiken (Bennett, 2018). Het model gaat uit van absorptie volgens Beer-Lambert in een optisch homogeen materiaal en geldt niet automatisch voor sterk heterogene, meerfasige of sterk verstrooiende formuleringen. De praktische consequentie is in strijd met de intuïtie: omdat het verband logaritmisch en niet lineair is, verdubbelt een verdubbeling van de dosis de uithardingsdiepte niet – voorbij een bepaald punt kan extra indringdiepte alleen worden bereikt met een disproportioneel hogere extra dosis.
Rekenvoorbeeld: hoeveel invloed heeft een afstandstolerantie op de bestralingssterkte op een UV-LED-verlijmingspunt?
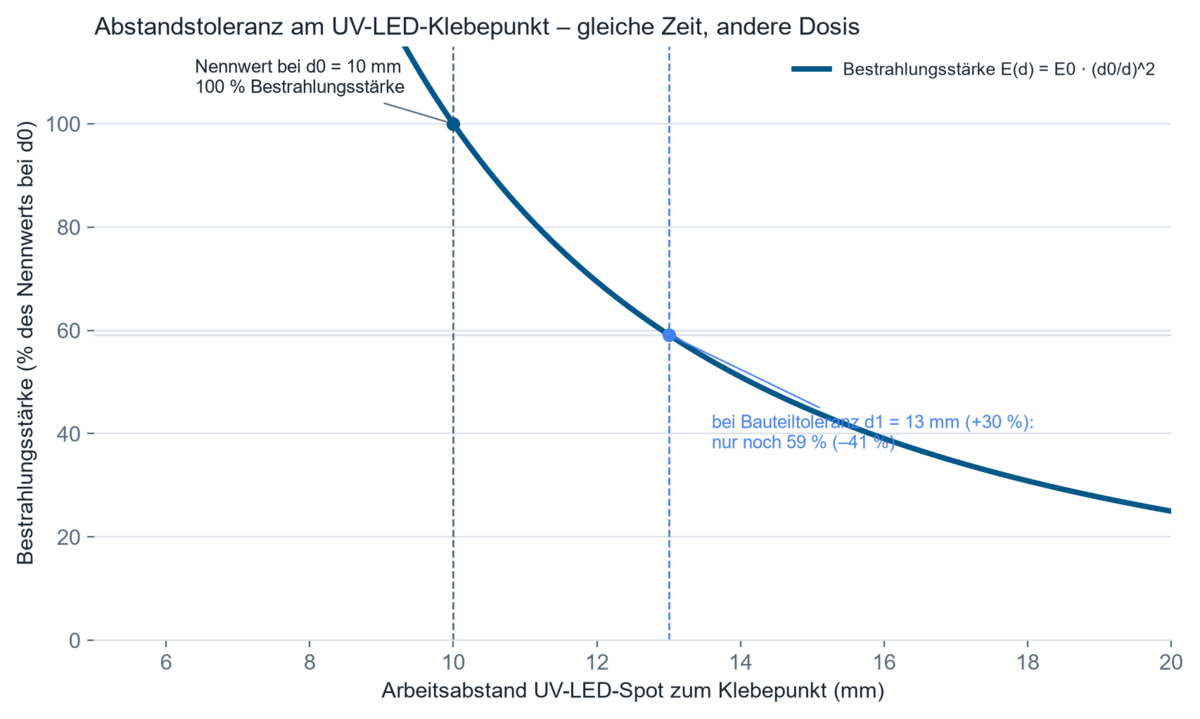
1. Aannames. Er wordt een robotgestuurde UV-LED-spot gebruikt voor het puntgewijs verlijmen van een sensorbehuizing. De ontworpen werkafstand is d₀ = 10 mm, met een nominale bestralingssterkte E₀ die typisch is voor serieproductie, in de orde van enkele 1000 mW/cm² op die positie. Toleranties van componenten en opspanmiddelen kunnen de werkelijke afstand in de serieproductie vergroten tot d₁ = 13 mm (+30%). Voor afstanden die groot zijn ten opzichte van het actieve emitteroppervlak kan de afname van de bestralingssterkte worden benaderd met de kwadratische afstandswet; bij korte werkafstanden van enkele millimeters is deze benadering slechts beperkt geldig en moet zij door metingen of een optische simulatie van de werkelijke LED-optiek worden gecontroleerd.
2. Model. E(d) = E₀ · (d₀/d)²
3. Berekening. E(d₁) = E₀ · (10/13)² = E₀ · 0,592
4. Resultaat. De bestralingssterkte daalt tot ongeveer 59 procent van de nominale waarde, een verlies van ongeveer 41 procent.
5. Technische interpretatie. Blijft de belichtingstijd ongewijzigd, dan daalt de toegepaste dosis met dezelfde factor. Een componenttolerantie die op het eerste gezicht onkritisch lijkt, kan de dosis daardoor onder de kritische dosis Hc uit de werkcurve brengen, wat resulteert in een onvolledig uitgeharde, maar uiterlijk onopvallende verbinding. Daarom dekt een enkele meting op een proefstuk in de nominale positie de seriespreiding niet af en zijn componentgerelateerde of inline vastgelegde dosiswaarden nodig voor de procesborging.
Met de volgende rekentool kunt u de afstandsafhankelijkheid controleren met uw eigen cijfers: volgens de omgekeerde-kwadratenwet neemt de bestralingssterkte af met het kwadraat van de afstand. De rekentool geeft ook de fotometrische grensafstand aan – onder deze afstand geldt de wet niet meer, omdat de bron niet langer als puntbron werkt.
De rekentool wordt volledig in uw browser uitgevoerd — er worden geen gegevens verzonden.
Waar worden UV-uitharding en UV-meting toegepast in de automobielindustrie?
Lakken en bedrukken van driedimensionale kunststof- en carrosserieonderdelen. UV-uithardbare blanke lakken en toplagen vervangen in toenemende mate oplosmiddelgebaseerde systemen, omdat ze binnen seconden uitharden en direct verder verwerkt kunnen worden zonder ovendroging. Hierbij is een uniforme bestralingssterkte over gebogen, driedimensionale oppervlakken van belang, omdat afwijkingen leiden tot een ongelijkmatige kras- en chemische bestendigheid. Zie de achtergrond op UV-meting voor industrieel drukken.
Verlijming in sensor-, camera- en displaymodules. Geavanceerde rijhulpsystemen (ADAS) vereisen optisch heldere, vervormingsarme verbindingen tussen lenzen, behuizingen en sensorchips. UV-lijmen maken een nauwkeurige dosering en korte fixatietijden mogelijk zonder warmte-inbreng op gevoelige elektronica; een gedocumenteerd voorbeeld is een transparante, hittebestendige UV-lijm voor actief uitgelijnde optiek in moderne koplampontwerpen (UVEBTech / DELO, 2024). De kritische procesvariabele is de ruimtelijk opgeloste dosis exact in de lijmspleet, plus de spectrale afstemming tussen lichtbron en fotoinitiator van de lijm, aangezien een mismatch de optische helderheid of vergelingsbestendigheid kan aantasten. Achtergrond op UV-verlijming, potten en inkapseling.
Potten van vermogenselektronica, sensoren en batterijmodules in elektromobiliteit. Batterijcellen, vermogenshalfgeleiders en besturingseenheden vereisen pot- en inkapselingsmassa's die snel uitharden zonder de componenten thermisch te beschadigen. Schaduwzones bij connectoren, randen en de onderzijde van behuizingen zijn hierbij bijzonder kritisch, wat dual-cure-formuleringen met primaire UV-uitharding en secundaire uitharding noodzakelijk maakt.
Fluorescerende scheur- en lekdetectie. Als niet-destructieve testmethode maakt UV-A-bestraling fluorescerende penetrant-indicaties in scheuren en lekken zichtbaar. De kritische procesvariabele is een uniforme bestralingssterkte over het gehele inspectiegebied, aangezien plaatselijk onvoldoende bestralingssterkte defecten onopgemerkt laat.
Veroudering- en fotostabiliteitstests van interieurmaterialen. Cockpitoppervlakken, textiel en kunststofonderdelen worden onderworpen aan versnelde verouderingstests in bestralingskamers onder gedefinieerde UV- en zonlichtspectra, om kleurechtheid, vergeling en verbrossing over de levensduur van het voertuig te voorspellen. Hierbij is de spectraal gewogen bestralingssterkte volgens het gebruikte referentiespectrum en de cumulatieve bestralingsdosis over de testduur van belang. Zie UV-veroudering, kleurechtheid en fotostabiliteit.
Hoe wordt de dosis langs een robotpad en in afgeschaduwde zones gewaarborgd?
Bij driedimensionale, robotgeleide bestralingsprocessen is de toegepaste dosis geen vaste waarde, maar de integraal van de lokale bestralingssterkte langs de padcurve – afstand, invalshoek en padsnelheid komen op elk punt samen. Een voorafgaand rekenkundig ontwerp op basis van geïmporteerde componentgeometrieën kan zwakke punten en schaduwzones identificeren voordat de werkelijke apparatuur wordt gebouwd; de definitieve goedkeuring vindt nog steeds plaats op de reële procesopstelling, omdat de werkelijke optische, bevestigings- en reflectie-eigenschappen slechts in beperkte mate voorspelbaar zijn. Optische simulatie berekent dit op de geïmporteerde componentgeometrieën. Voor schaduwzones die door de componentgeometrie fundamenteel niet direct kunnen worden bestraald, zijn dual-cure-systemen met secundaire uitharding door vocht, anaeroob of warmte de gevestigde oplossing. Waar mechanica, optica, veiligheidstechniek en gegevensregistratie gezamenlijk moeten worden ontwikkeld voor een specifieke test- of productietaak, valt dit binnen bijzondere apparatuurtechniek.
Welke grootheden moeten worden gemeten of bewaakt?
Procesborging vereist in de kern twee grootheden: de bestralingssterkte bij het component en de daaruit over tijd resulterende dosis. Beide moeten zo dicht mogelijk bij het daadwerkelijke werkingspunt worden gemeten – dus op het component zelf of op een representatieve positie in het bestralingsveld, niet uitsluitend aan de uitgang van de lamp of installatie. Relevante meetonzekerheden ontstaan onder andere door de hoekafhankelijkheid van de sensor (cosinusfout bij scheve inval), spectrale mismatch tussen de sensor en de daadwerkelijke emissie van de bron, en de metrologische herleidbaarheid van de kalibratie naar nationale of internationale normen.
Een breedbandmeting – waarbij de totale bestralingssterkte over een gedefinieerd spectraal bereik (bijv. UV-A) wordt vastgelegd – is voldoende wanneer de bron en de fotoinitiator al bekend en stabiel zijn en enkel de processtabiliteit over tijd bewaakt moet worden, bijvoorbeeld met een RMD Pro. Een spectraal opgeloste meting wordt noodzakelijk wanneer bronnen worden vergeleken, fotoinitiatoren opnieuw worden geselecteerd of lamptypen worden gewijzigd, omdat alleen het spectrum laat zien of en in welke mate emissie en absorptie daadwerkelijk overlappen – hiervoor zijn spectroradiometers zoals UVpad of UVpad E geschikt. Ruimtelijk opgeloste of componentgerelateerde metingen worden noodzakelijk zodra de componentgeometrie driedimensionaal is of de bron zich ten opzichte van het component beweegt – daarvoor doorloopt de tinyTracker de lijn samen met de werkstukdrager; tijdopgeloste metingen zijn nodig wanneer – zoals bij gepulste bronnen of cyclustijdkritische processen – de bestralingssterkte niet constant is over de blootstellingstijd.
In geautomatiseerde productielijnen verschuift de procesbewaking van steekproefsgewijze controle naar continue vastlegging. Permanent geïnstalleerde inlinesensoren in de bestralingszone registreren tijdens de lopende productie continu de bestralingssterkte en de dosis en maken statistische procesbeheersing (SPC) mogelijk, waarbij afwijkingen van de goedgekeurde procesgrens automatisch worden gesignaleerd voordat onvoldoende uitgeharde componenten de lijn verlaten. Technisch gezien is niet de digitale interface als zodanig van belang, maar het vermogen om gemeten waarden aan een specifiek component of een specifieke productiebatch toe te wijzen (traceerbaarheid) en verouderingseffecten bij lampen of LED's vroegtijdig te detecteren, bijvoorbeeld door een gestaag dalende bestralingssterkte bij een constante elektrische aandrijving. In gestuurde systemen wordt deze verouderingstrend gebruikt om de LED-stroomsturing of het lampvermogen aan te passen en de toegepaste dosis over de levensduur van de bron constant te houden (closed-loop control).
Wat laten wetenschappelijke publicaties zien?
Een experimenteel onderzoek naar de geldigheid van de reciprociteitswet bij een dentale BisGMA/TEGDMA-fotopolymeer toonde aan dat de uiteindelijke conversie en de krimpspanning bij een constante dosis in aanzienlijke mate afhangen van de gebruikte bestralingssterkte en niet – zoals de geïdealiseerde reciprociteitswet veronderstelt – uitsluitend van het dosisproduct:
"De reciprociteitswet met betrekking tot lichtdosisrelaties toegepast op BisGMA/TEGDMA-fotopolymeren: theoretische analyse en experimentele karakterisering", J. W. Wydra, N. B. Cramer, J. W. Stansbury, C. N. Bowman, Dental Materials, 2014, DOI: 10.1016/j.dental.2014.02.021. De overdraagbaarheid naar andere acrylaatsystemen moet per chemie worden gecontroleerd, maar het onderliggende principe – een intensiteitsafhankelijkheid die verder gaat dan de dosis alleen – geldt breder voor vrijeradicaal-fotopolymerisaties.
Een onderzoek naar de kwantitatieve karakterisering van commerciële fotopolymeren introduceerde de kritische dosis Hc en de penetratiedieptenparameter Dp als meetbare, materiaalspecifieke kengetallen en constateerde bij verschillende harsen afwijkingen van de fabrieksspecificaties tot een factor tien:
"Het meten van UV-uithardingsparameters van commerciële fotopolymeren voor additieve productie", J. Bennett, Additive Manufacturing, 2018, DOI: 10.1016/j.addma.2017.10.009. Voor het procesontwerp in de voertuigbouw is dit van belang, omdat het aantoont dat deze kengetallen experimenteel voor de daadwerkelijk gebruikte formulering moeten worden bepaald in plaats van generieke fabrieksgegevens zonder meer over te nemen.
Een calorimetrisch onderzoek naar de uithardingskinetiek van acrylaatfotopolymeren met Photo-DSC toonde aan dat de reactiewarmte en de vernettingsgraad sterk variëren met de bestralingsintensiteit en de belichtingsstrategie, en dat een opgedeelde belichting in meerdere stappen de piektemperatuur duidelijk kan verlagen ten opzichte van één enkele belichting met de volledige dosis:
"Analyse van de uithardingskinetiek van acrylaatfotopolymeer voor additieve productie met Photo-DSC", D. Drummer, F.-Z. Jiang, Polymers, 2020, DOI: 10.3390/polym12051080. Voor dikkere ingiet- en verlijmingslagen in batterij- en elektronicatoepassingen biedt dit een aanpak om de warmte-inbreng via de belichtingsstrategie te beheersen in plaats van alleen via aanpassingen van de formulering.
Een recent overzichtsartikel over de stand van de techniek bij UV-uithardbare coatings vat samen onder welke voorwaarden een sterke spectrale overlap tussen foto-initiator en lichtbron de oppervlakte-uitharding versnelt, terwijl de penetratiediepte daardoor beperkt kan worden:
"Licht werpen op de technologie van UV-uithardbare coatings: huidige stand van de techniek en perspectieven", J. John, J. Thomas, M. Patil, R. Patil, Journal of Composites Science, 2023, DOI: 10.3390/jcs7120513.
In de publicatiezoeker staan alle publicaties over de automobielsector die ons bekend zijn – doorzoekbaar op apparaat, vakgebied en trefwoord.
Veelgestelde vragen over UV-uitharding en UV-meting in de automobielindustrie
Wat is het verschil tussen bestralingssterkte en dosis?
Bestralingssterkte (mW/cm²) beschrijft het stralingsvermogen dat op een bepaald moment per oppervlakte-eenheid invalt, terwijl dosis (J/cm²) het tijdsgeïntegreerde product van bestralingssterkte en belichtingstijd is. Beide grootheden zijn nodig omdat – zoals beschreven onder de reciprociteitswet – dezelfde dosis bij verschillende niveaus van bestralingssterkte verschillende uithardingsresultaten kan opleveren. Hoe bestralingssterkte, dosis en fluentie formeel van elkaar verschillen, staat beschreven in het overzicht van radiometrische grootheden.
Welke golflengte is geschikt voor UV-LED-uitharding in de automobielsector?
Dat hangt af van de fotoinitiator in de gebruikte formulering. Gangbare industriële UV-LED-golflengten zijn 365, 385, 395, 405 en 450 nm; belangrijk is dat de emissiepiek van de LED overlapt met de absorptieband van de fotoinitiator, niet de absolute golflengte zelf.
Waarom mislukt UV-uitharding ondanks een blijkbaar voldoende bestralingssterkte?
Veelvoorkomende oorzaken zijn een ontbrekende spectrale overlap tussen bron en fotoinitiator, zuurstofremming aan het oppervlak, schaduwzones veroorzaakt door de geometrie van het onderdeel, of een meting die niet op de werkelijke plaats van inwerking is uitgevoerd en de reële bestralingssterkte op het onderdeel overschat.
Hoe wordt de UV-dosis op een driedimensionaal onderdeel gemeten?
Via component-gerelateerde sensoren die met de werkstukdrager meebewegen en de bestralingssterkte registreren die het onderdeel daadwerkelijk bereikt langs het traject door de lijn, aangevuld met terugkerende metingen op vastgelegde referentieposities voor doorlopende bewaking van de installatie.
Welke factoren beïnvloeden de uithardingsdiepte?
Golflengte, concentratie en absorptiespectrum van de fotoinitiator, pigmentering of vulstofgehalte van de formulering, en de toegepaste dosis. De relatie tussen dosis en uithardingsdiepte is logaritmisch, niet lineair.
Wanneer volstaat een breedbandmeting en wanneer is een spectrale meting nodig?
Een breedbandmeting volstaat voor de bewaking van een reeds gevalideerd, stabiel proces. Een spectraal opgeloste meting is noodzakelijk wanneer lichtbronnen worden vergeleken, gewijzigd of nieuw geselecteerd, omdat alleen het spectrum de werkelijke overlap met de fotoinitiator laat zien.
Wat is het verschil tussen UV-uitharding en UV-verouderingstests?
Bij UV-uitharding wordt UV-straling doelbewust gebruikt om een vernettingsreactie te starten en een materiaal te verharden. UV-verouderingstests gebruiken daarentegen UV- en zonlichtsimulatie om de ongewenste degradatie en verkleuring van materialen over de geplande gebruiksduur van een voertuig te voorspellen.
Technische achtergrond en verdere bronnen
- Wydra, J. W. et al. (2014): The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers. Dental Materials. DOI: 10.1016/j.dental.2014.02.021
- Bennett, J. (2018): Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing. Additive Manufacturing. DOI: 10.1016/j.addma.2017.10.009
- Drummer, D.; Jiang, F.-Z. (2020): Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC. Polymers. DOI: 10.3390/polym12051080
- John, J. et al. (2023): To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives. Journal of Composites Science. DOI: 10.3390/jcs7120513
- ISO 10820:2025 – UV-A LED-bestralingsapparaten en radiometrie (ISO); CIE 220:2016 – Characterization and Calibration Methods of UV Radiometers (CIE)
- OICA – World Motor Vehicle Production Statistics 2025 (OICA); Mordor Intelligence – UV-Curable Adhesives Market Report 2025–2031 (Mordor Intelligence)
Verwante toepassingsgebieden
Deze toepassingen zijn technisch nauw verwant aan naburige gebieden van optische stralingsmeting – bijvoorbeeld elektronica en halfgeleiderproductie (vergelijkbare verlijmings- en encapsulatieprocessen), optiek en precisieonderdelenproductie (vergelijkbare eisen aan optische helderheid), fotovoltaïek (vergelijkbare bestralingskamer- en verouderingstesttechnologie), en het meer fundamentele UV Bonding, Potting & Encapsulation.
Auteur: dr. Mark Paravia
Dr.-Ing. Mark Paravia is directeur van Opsytec Dr. Gröbel GmbH in Ettlingen en leidt het geaccrediteerde kalibratielaboratorium. Na zijn onderzoek naar gepulste xenon-excimeerontladingen aan het Institute of Lighting Technology van het KIT ligt zijn huidige focus op optische stralingsmeettechniek. Hij is vicevoorzitter van de DIN-normcommissie FNL 7 "Optische straling" en lid van de DVGW-projectgroep UV-desinfectie.
Weet u niet zeker hoeveel bestralingssterkte en dosis het worstcasepunt daadwerkelijk bereiken?
Weet u niet zeker hoeveel bestralingssterkte en dosis het worstcasepunt van een driedimensionaal component daadwerkelijk bereiken – en niet alleen de referentiepositie waar de laatste meting is uitgevoerd? Dit kan alleen worden beantwoord op het werkelijke component en de procesopstelling, niet op basis van elektrisch vermogen of algemene tijdswaarden. Voor componentgerelateerde dosisverificatie langs de productielijn is de tinyTracker geschikt; voor terugkerende controles op vaste posities op de apparatuur de RMD Pro. Voor spectrale selectie of vergelijking van lichtbronnen bij een wisseling van fotoinitiator zijn de UVpad en UVpad E beschikbaar. Neem contact met ons op over uw procesvraagstuk.
