


Utwardzanie UV i pomiar UV w przemyśle motoryzacyjnym
Utwardzanie UV to wywołane światłem sieciowanie klejów, powłok, mas zalewowych i farb drukarskich poprzez fotopolimeryzację pod wpływem promieniowania ultrafioletowego. W produkcji pojazdów proces ten wykorzystuje się do tego, aby połączenia klejowe, powłoki i powierzchnie zadrukowane stały się nośne w ciągu kilku sekund do kilku minut, bez termicznego obciążania wrażliwych na ciepło tworzyw sztucznych, elementów elektronicznych lub podłoży szklanych. Celem technicznym jest powtarzalne utwardzanie w każdym punkcie elementu, który często ma trójwymiarowy kształt. Głównym wyzwaniem jest to, że natężenie napromienienia i dawka silnie zmieniają się na powierzchni zakrzywionej, nachylonej lub zacienionej, podczas gdy sama reakcja fotochemiczna zależy jednocześnie od długości fali, intensywności i czasu ekspozycji – zwykle jedna zmierzona wielkość nie wystarcza do opisania tego procesu.
Jak rozwijają się procesy UV w przemyśle motoryzacyjnym?
Punktem odniesienia jest sama globalna produkcja pojazdów: według Międzynarodowej Organizacji Producentów Pojazdów Samochodowych (OICA) w 2025 roku na całym świecie wyprodukowano 96,4 miliona pojazdów, co oznacza wzrost o 3,9 procent w stosunku do roku poprzedniego; sam region Azji i Pacyfiku odpowiadał za około 59,2 miliona sztuk, czyli ponad 61 procent światowej produkcji (OICA, 2026). Każdy z tych pojazdów zawiera liczne klejone, powlekane lub drukowane komponenty, dla których technologie utwardzania promieniowaniem stanowią potencjalną technologię – od lakierowania nadwozia po klejenie czujników.
Technicznie istotne jest przede wszystkim przesunięcie obszarów zastosowań: producenci pojazdów coraz częściej zastępują dwuskładnikowe żywice epoksydowe systemami utwardzanymi UV przy klejeniu modułów kamer ADAS, dachów panoramicznych i elementów pakietów baterii, ponieważ czas mocowania skraca się z kilku minut do mniej niż minuty (Mordor Intelligence, 2026). Rynek klejów UV w segmencie motoryzacyjnym dzieli się na wymagający intensywnej walidacji segment OEM/Tier-1 z długimi cyklami zatwierdzania oraz bardziej rozdrobniony segment rynku wtórnego (IndexBox, n.d.). Drugim czynnikiem napędowym są regulacje: zaostrzające się limity dotyczące lotnych związków organicznych (VOC) w lakierowaniu przesuwają procesy lakiernicze z systemów rozpuszczalnikowych na systemy utwardzane promieniowaniem, co bezpośrednio tworzy nowe wymagania w zakresie monitorowania procesu i pomiaru dawki.
Cztery zjawiska zmieniają procesy UV w produkcji pojazdów:
Przejście od lamp rtęciowych do UV LED: Substytucja zmniejsza zużycie rtęci i tworzenie się ozonu, ale wymaga ściślejszego dopasowania wąskopasmowego widma LED do absorpcji fotoinicjatora, a także odpowiedniego sprzętu pomiarowego dostosowanego do konkretnej długości fali – czujniki szerokopasmowe wzorcowane dla lamp rtęciowych niekoniecznie prawidłowo odwzorowują wąskie widmo LED. Norma ISO 10820 dla urządzeń do napromieniowania UV-A LED o szczytowej emisji 365 nm, opublikowana w 2025 roku, pokazuje, że prace normalizacyjne podążają obecnie za tą zmianą (ISO 10820:2025).
Nowe miejsca klejenia i zalewania wynikające z elektryfikacji: Moduły akumulatorów, elektronika mocy i dodatkowe czujniki w pojazdach zelektryfikowanych tworzą nowe, czasem mocno zacienione geometrie klejenia i zalewania, zwiększając zapotrzebowanie na formulacje dual-cure oraz weryfikację dawki odniesioną do komponentu.
Wywołane regulacjami przejście z systemów rozpuszczalnikowych na systemy utwardzane promieniowaniem: Zaostrzające się limity VOC w Ameryce Północnej, Europie i Azji przyspieszają przejście z procesów lakierniczych na utwardzanie UV i UV-LED, zwiększając tym samym zapotrzebowanie na towarzyszącą technikę pomiarową procesu w liniach lakierniczych, które tradycyjnie były zdominowane termicznie.
Miniaturyzacja źródeł promieniowania: Kompaktowe systemy punktowe i powierzchniowe UV-LED umożliwiają integrację w ciasnej przestrzeni montażowej modułów czujników i kamer, ale jednocześnie zaostrzają opisane w tym tekście zależności od odległości i kąta, ponieważ małe odchylenia geometryczne mają proporcjonalnie silniejszy wpływ przy krótkich odległościach roboczych.
Wielkości rynku, wskaźniki wzrostu i źródła dla tego obszaru zastosowań podsumowano na stronie Rozwój rynku technologii UV.
Jak działa utwardzanie UV (fotopolimeryzacja)?
Podczas utwardzania UV fotoinicjator zawarty w formulacji pochłania foton o odpowiedniej energii i rozkłada się na reaktywne cząstki – w układach rodnikowych (zazwyczaj akrylanowych) na wolne rodniki, w układach kationowych (zazwyczaj epoksydowych) na kwas, który inicjuje polimeryzację z otwarciem pierścienia. Te reaktywne cząstki zapoczątkowują reakcję łańcuchową, w której monomery i oligomery łączą się w trójwymiarowo usieciowaną sieć polimerową. W przeciwieństwie do suszenia termicznego, nie dochodzi do odparowania rozpuszczalnika; utwardzanie jest chemiczną reakcją sieciowania, a nie fizycznym procesem suszenia. Reakcja zachodzi tylko tam, gdzie fotony są rzeczywiście pochłaniane – ilość i rozkład widmowy padającego światła bezpośrednio decydują zatem o szybkości reakcji i jej wydajności. Układy rodnikowe są wrażliwe na tlen, który wychwytuje rodniki i opóźnia reakcję na powierzchni (inhibicja tlenowa); układy kationowe nie są na to narażone, lecz są bardziej wrażliwe na wilgoć i często wymagają dłuższego czasu dodatkowego utwardzania (reakcji ciemnej), aby osiągnąć pełną końcową wytrzymałość.
Jakie źródła światła UV i procesy stosuje się w produkcji motoryzacyjnej?
W przemysłowym utwardzaniu UV dostępnych jest kilka zasad działania emiterów, które różnią się wyraźnie widmem, gęstością mocy i charakterystyką pracy:
- Lampy rtęciowe średniociśnieniowe (lampy wyładowcze): Emitery szerokopasmowe z charakterystycznymi liniami emisji w zakresie UV-C, UV-B, UV-A oraz w zakresie widzialnym. Zapewniają wysoką gęstość mocy i dzięki szerokiemu widmu nadają się także do trudnych do utwardzenia formulacji pigmentowanych, wymagają jednak czasu nagrzewania, generują promieniowanie cieplne i podlegają ciągłemu starzeniu się palnika lampy.
- Dioda UV LED: Źródła wąskopasmowe o dyskretnych szczytach emisji, w praktyce najczęściej przy 365 nm, 385 nm, 395 nm i 405 nm, uzupełniane diodami niebieskimi przy 450 nm. Włączają się natychmiast, emitują praktycznie żadnego promieniowania podczerwonego i starzeją się bardziej równomiernie, wymagają jednak ściślejszego dopasowania absorpcji fotoinicjatora do długości fali emisji LED, ponieważ pasmo emisji jest wyraźnie węższe niż w przypadku lamp wyładowczych.
- Emitery ekscymerowe (np. 172 nm, VUV): Promieniowanie bardzo krótkofalowe, wysokoenergetyczne o małej głębokości wnikania w powietrze i materiał. W produkcji motoryzacyjnej stosowane głównie do aktywacji powierzchni i czyszczenia przed klejeniem, a nie do utwardzania objętościowego.
- Impulsowe lampy ksenonowe błyskowe: Szerokopasmowe, impulsowe promieniowanie o wysokiej mocy szczytowej przy niskim średnim obciążeniu cieplnym elementu; istotne w zastosowaniach wymagających krótkich, intensywnych impulsów napromieniowania zamiast napromieniowania ciągłego, np. w przypadku silnie wrażliwych na ciepło podłoży.
| Technologia | Charakterystyka | Zalety | Ograniczenia | Typowe zastosowanie |
|---|---|---|---|---|
| Lampa rtęciowa średniociśnieniowa | szerokopasmowa, UV-C do VIS | wysoka gęstość mocy, niekrytyczny wybór fotoinicjatora | czas nagrzewania, wprowadzanie ciepła, starzenie się, zawiera rtęć | utwardzanie lakieru na wielkopowierzchniowych elementach nadwozia |
| Dioda UV LED | wąskopasmowa, dyskretne długości fali | gotowość natychmiastowa, niskie wytwarzanie ciepła, długa trwałość | wymagane ścisłe dopasowanie do fotoinicjatora, mniejsza głębokość wnikania przy niedopasowaniu | punktowe klejenie modułów czujników, kamer i wyświetlaczy |
| Emiter ekscymerowy (VUV) | bardzo krótkofalowy, mała głębokość wnikania | skuteczna aktywacja powierzchni bez chemikaliów | brak możliwości utwardzania objętościowego | obróbka wstępna powierzchni przed klejeniem |
| Impulsowa lampa ksenonowa błyskowa | szerokopasmowa, impulsowa, wysoka moc szczytowa | niskie średnie obciążenie cieplne, krótkie impulsy napromieniowania | bardziej złożone sterowanie, wymagany specjalistyczny sprzęt pomiarowy | podłoża wrażliwe na ciepło, zastosowania specjalne |
Które parametry procesu mają znaczenie?
Kilka wielkości fizycznych ma znaczenie dla projektowania i monitorowania procesu, i żadna z nich nie może zastąpić innej:
- Natężenie napromienienia (mW/cm² lub W/cm²): moc promieniowania padająca na jednostkę powierzchni w jednostce czasu. Określa ona chwilową szybkość reakcji oraz zdolność do szybkiego przezwyciężenia inhibicji tlenowej na powierzchni.
- Dawka / napromienienie (J/cm²): iloczyn natężenia napromienienia i czasu ekspozycji. Określa on w przybliżeniu, jak daleko postępuje ogólnie reakcja sieciowania – ale tylko w ograniczonych warunkach (patrz prawo wzajemności poniżej).
- Rozkład widmowy / długość fali: decyduje o tym, czy fotoinicjator zawarty w kleju lub powłoce w ogóle może absorbować fotony. Bez nakładania się widma źródła i pasma absorpcji reakcja nie rozpoczyna się, niezależnie od mocy promieniowania.
- Czas ekspozycji: nie jest wielkością stałą w przypadku procesów ruchomych lub prowadzonych przez roboty, lecz funkcją prędkości przesuwu i geometrii pola napromieniowania w każdym punkcie elementu.
- Temperatura elementu: wpływa na lepkość i szybkość dyfuzji reaktywnych cząstek, a tym samym pośrednio na osiągalny stopień konwersji końcowej, szczególnie w układach kationowych z wyraźną reakcją ciemną.
- Stężenie tlenu na powierzchni: określa zakres inhibicji w układach rodnikowych, a tym samym decyduje, czy skądinąd wystarczająca dawka pozostawia mimo to lepką, niecałkowicie utwardzoną powierzchnię.
- Grubość warstwy i pigmentacja: decydują poprzez absorpcję światła w materiale o tym, ile promieniowania faktycznie dociera do dolnej granicy warstwy (głębokość penetracji).
Co ogranicza proces lub powoduje defekty?
Moc elektryczna lampy nie jest dawką optyczną. Moc elektryczna ustawiona na stateczniku lub sterowniku nie opisuje natężenia napromienienia rzeczywiście docierającego do komponentu. Wydajność optyczna, zanieczyszczenie reflektorów i szyb ochronnych, degradacja rurki lampy lub chipów LED oraz rzeczywista odległość robocza nieustannie zmieniają tę zależność. Zatwierdzenie procesu oparte wyłącznie na ustawieniu mocy elektrycznej traci ważność, gdy tylko zmieni się którykolwiek z tych czynników.
Sama wartość czasu nie ma znaczenia bez natężenia napromienienia przy komponencie. „30 sekund napromieniowania" nie opisuje powtarzalnego procesu, jeśli nie jest znane natężenie napromienienia rzeczywiście występujące w krytycznym punkcie komponentu w tym czasie.
Prawo wzajemności obowiązuje jedynie w ograniczonym zakresie. Fotochemiczne prawo wzajemności (prawo Bunsena-Roscoego) zakłada, że wynik zależy wyłącznie od iloczynu natężenia napromienienia i czasu – czyli dawki – niezależnie od tego, jak indywidualnie łączą się intensywność i czas. W przypadku wielu systemów akrylanowych ulegających fotopolimeryzacji nie jest to prawdą: badanie eksperymentalne fotopolimeru BisGMA/TEGDMA wykazało, że przy stałej dawce wyższe natężenie napromienienia prowadziło do niższej końcowej konwersji niż niższe natężenie napromienienia przy odpowiednio dłuższym czasie, ponieważ końcowa konwersja i naprężenie skurczowe zależą od samej szybkości polimeryzacji, a nie tylko od iloczynu dawki (Wydra i in., 2014). Praktyczna konsekwencja: dawka zatwierdzona dla jednej konkretnej kombinacji natężenia napromienienia i czasu nie może zostać przeniesiona na inną kombinację o tym samym iloczynie dawki bez ponownej walidacji.
Pomiar poza rzeczywistym miejscem procesu zaniża efekty geometryczne. Jeśli natężenie napromienienia jest mierzone przy głowicy lampy, w płaskiej pozycji referencyjnej lub na pojedynczej próbce, wartość ta opisuje tylko jeden punkt rzeczywistego pola napromieniowania. Zakrzywione, wgłębione lub nachylone obszary komponentu otrzymują inne natężenie napromienienia niż pozycja referencyjna – często znacznie mniejsze.
Efekty materiałowe i geometryczne są często niedoszacowane. Powłoki pigmentowane i wypełnione kleje rozpraszają i pochłaniają promieniowanie UV w stopniu wykraczającym poza to, co wyjaśnia sama grubość warstwy; tolerancje komponentów zmieniają odległość roboczą do źródła, a tym samym natężenie napromienienia w sposób nieliniowy. Oba efekty obowiązują wyłącznie w konkretnych scharakteryzowanych warunkach i nie można ich uogólniać na inne materiały lub geometrie komponentów.
Jak pigmentacja, grubość warstwy i geometria elementu wpływają na utwardzanie?
W układach pigmentowanych lub napełnionych absorpcja fotoinicjatora, absorpcja pigmentu i rozpraszanie konkurują o padające fotony. Białe pigmenty TiO2, na przykład, silnie absorbują promieniowanie UV aż do wartości nieco poniżej 400 nm i stają się coraz bardziej przepuszczalne dopiero powyżej tej granicy, dlatego dłuższofalowe systemy UV-LED (395–450 nm) mogą osiągać lepsze utwardzanie na wskroś powłok pigmentowanych niż źródła krótkofalowe, pod warunkiem że stosowany fotoinicjator nadal wystarczająco absorbuje w tym zakresie. Jednocześnie silne nakładanie się absorpcji inicjatora i emisji źródła przyspiesza utwardzanie powierzchniowe, ale może ograniczać głębokość penetracji, ponieważ promieniowanie jest już całkowicie pochłaniane w najbardziej zewnętrznych warstwach (John et al., 2023). W przypadku trójwymiarowych, ukształtowanych elementów krawędzie, wgłębienia i ukryte powierzchnie są całkowicie lub częściowo zacienione od bezpośredniego napromieniowania. W tych strefach cienia czysta chemia UV pozostaje ciekła; w praktyce przemysłowej rozwiązuje się to za pomocą systemów dual-cure, które sieciują głównie poprzez UV, a w obszarach nienapromieniowanych bezpośrednio – dodatkowo poprzez reakcję wilgociową, beztlenową lub termiczną.
Prawo wzajemności i krzywa robocza Jacobsa jako modele projektowania procesu
Dwa proste modele pomagają ująć ilościowo opisane powyżej efekty – oba z wyraźnie określonymi ograniczeniami.
Prawo wzajemności Bunsena-Roscoe Bunsen-Roscoe reciprocity law definiuje napromienienie (dawkę) jako
H = E · t
gdzie H oznacza dawkę w J/cm², E natężenie napromienienia w W/cm², a t czas ekspozycji w sekundach. Zakłada się, że wyłącznie ten iloczyn determinuje wynik fotochemiczny. Wymaga to natężenia napromienienia stałego i jednorodnego w czasie, w ramach pierwotnego procesu fotochemicznego bez zależnych od czasu efektów wtórnych. Jak pokazano powyżej, warunek ten nie jest spełniony w przypadku wielu fotopolimeryzacji akrylanowych, zwłaszcza przy wysokim natężeniu napromienienia i krótkich czasach. Praktyczny wniosek: dawka jest wielkością procesową konieczną, lecz niewystarczającą; zawsze musi być dokumentowana razem z odpowiadającym jej natężeniem napromienienia.
Do oszacowania głębokości utwardzenia w warstwie fotopolimeryzującej literatura dotycząca stereolitografii i wytwarzania przyrostowego wykorzystuje logarytmiczną krzywą roboczą:
Cd = Dp · ln(H / Hc)
gdzie Cd oznacza osiągniętą głębokość utwardzenia, Dp materiałowy parametr głębokości penetracji, H zastosowaną dawkę, a Hc dawkę krytyczną potrzebną do osiągnięcia punktu żelowania na powierzchni (Bennett, 2018). Model zakłada absorpcję typu Beera-Lamberta w optycznie jednorodnym materiale i nie musi automatycznie obowiązywać dla silnie heterogenicznych, wielofazowych lub silnie rozpraszających światło formulacji. Praktyczny wniosek jest sprzeczny z intuicją: ponieważ zależność ma charakter logarytmiczny, a nie liniowy, podwojenie dawki nie powoduje podwojenia głębokości utwardzenia – po przekroczeniu pewnego punktu dodatkową głębokość penetracji można uzyskać jedynie poprzez nieproporcjonalnie większą dodatkową dawkę.
Przykład obliczeniowy: jak tolerancja odległości wpływa na natężenie napromienienia w punkcie klejenia UV-LED?
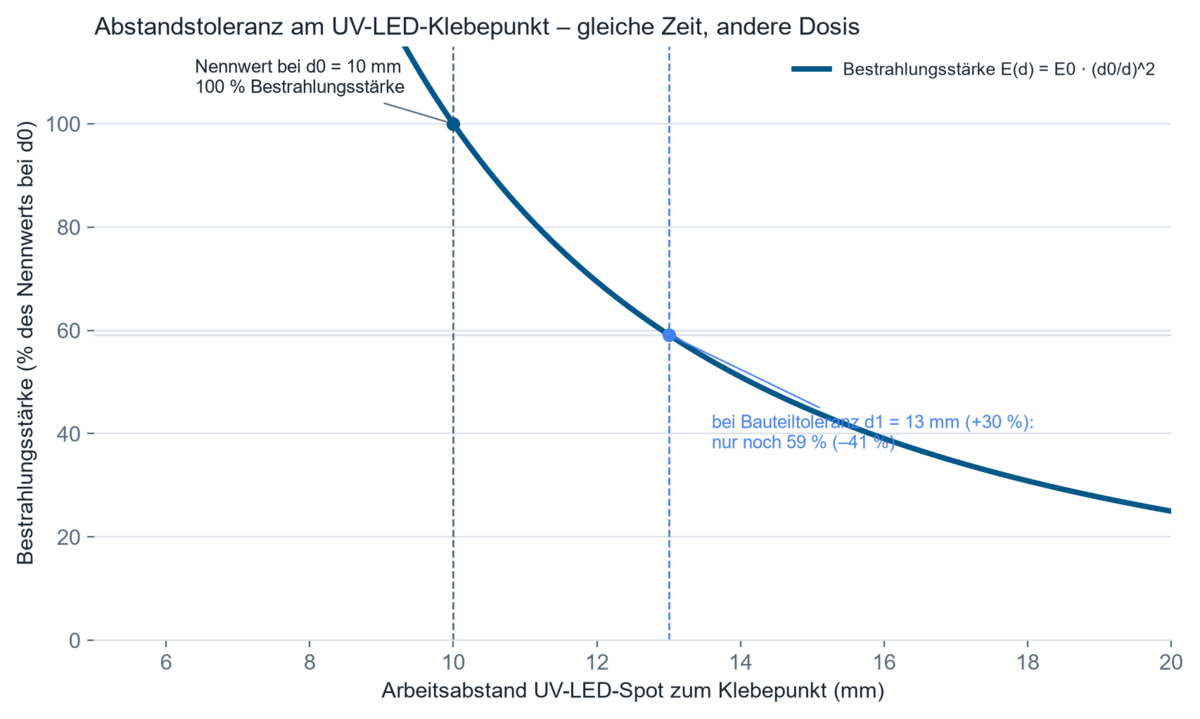
1. Założenia. Stosowany jest punktowy emiter UV-LED, prowadzony robotem, do punktowego klejenia obudowy czujnika. Projektowa odległość robocza wynosi d₀ = 10 mm, przy nominalnym natężeniu napromienienia E₀ typowym dla produkcji seryjnej, rzędu kilku 1000 mW/cm² w tym położeniu. Tolerancje elementów i oprzyrządowania mogą zwiększyć rzeczywistą odległość w produkcji seryjnej do d₁ = 13 mm (+30%). Dla odległości dużych w porównaniu z czynną powierzchnią emitera spadek natężenia napromienienia można przybliżyć prawem odwrotności kwadratu odległości; przy małych odległościach roboczych rzędu kilku milimetrów to przybliżenie ma jedynie ograniczoną ważność i musi zostać zweryfikowane pomiarowo lub symulacją optyczną rzeczywistej optyki LED.
2. Model. E(d) = E₀ · (d₀/d)²
3. Obliczenie. E(d₁) = E₀ · (10/13)² = E₀ · 0,592
4. Wynik. Natężenie napromienienia spada do około 59 procent wartości nominalnej, co oznacza stratę rzędu 41 procent.
5. Interpretacja techniczna. Jeżeli czas ekspozycji pozostaje niezmieniony, zastosowana dawka spada o ten sam czynnik. Tolerancja elementu, która na pierwszy rzut oka wydaje się niekrytyczna, może zatem obniżyć dawkę poniżej dawki krytycznej Hc wynikającej z krzywej roboczej, prowadząc do niecałkowicie utwardzonego, ale z zewnątrz niepozornego połączenia klejowego. Dlatego jednorazowy pomiar na próbnym elemencie w położeniu nominalnym nie obejmuje rozrzutu seryjnego, a dla zapewnienia procesu konieczne są wartości dawki przypisane do elementu lub rejestrowane w linii produkcyjnej.
Poniższy kalkulator umożliwia sprawdzenie zależności od odległości na podstawie własnych danych: zgodnie z prawem odwrotności kwadratu odległości natężenie napromienienia maleje proporcjonalnie do kwadratu odległości. Kalkulator podaje również fotometryczną odległość graniczną – poniżej niej prawo to przestaje obowiązywać, ponieważ źródło nie zachowuje się już jak źródło punktowe.
Kalkulator działa całkowicie w przeglądarce Państwa — żadne dane nie są przesyłane.
Gdzie w przemyśle motoryzacyjnym stosuje się utwardzanie UV i pomiary UV?
Lakierowanie i drukowanie trójwymiarowych elementów z tworzyw sztucznych i nadwozia. Utwardzane UV lakiery bezbarwne i nawierzchniowe coraz częściej zastępują systemy rozpuszczalnikowe, ponieważ utwardzają się w ciągu kilku sekund i są natychmiast gotowe do dalszej obróbki bez suszenia w piecu. Kluczowe znaczenie ma tu jednolite natężenie napromienienia na zakrzywionych, trójwymiarowych powierzchniach, ponieważ odchylenia prowadzą do nierównej odporności na zarysowania i chemikalia. Więcej informacji znajduje się na stronie Pomiary UV w druku przemysłowym.
Klejenie w modułach czujników, kamer i wyświetlaczy. Zaawansowane systemy wspomagania kierowcy (ADAS) wymagają optycznie przezroczystych połączeń o niskiej dystorsji między soczewkami, obudowami i chipami czujników. Kleje UV umożliwiają precyzyjne dozowanie i krótkie czasy utwardzania bez wprowadzania ciepła do wrażliwej elektroniki; udokumentowanym przykładem jest przezroczysty, odporny na wysokie temperatury klej UV do aktywnie justowanej optyki w nowoczesnych konstrukcjach reflektorów (UVEBTech / DELO, 2024). Krytyczną zmienną procesową jest przestrzennie rozdzielona dawka dokładnie w szczelinie klejowej, a także dopasowanie widmowe między źródłem światła a fotoinicjatorem kleju, ponieważ niedopasowanie może pogorszyć przejrzystość optyczną lub odporność na żółknięcie. Więcej informacji na stronie Klejenie, zalewanie i hermetyzacja UV.
Zalewanie modułów elektroniki mocy, czujników i modułów akumulatorów w elektromobilności. Ogniwa akumulatorowe, półprzewodniki mocy i jednostki sterujące wymagają mas zalewowych i hermetyzujących, które utwardzają się szybko, nie uszkadzając termicznie komponentów. Szczególnie krytyczne są tu strefy cienia przy złączach, krawędziach i spodniej stronie obudów, co wymaga formuł dual-cure z pierwotnym utwardzaniem UV i utwardzaniem wtórnym.
Fluorescencyjne wykrywanie pęknięć i nieszczelności. Jako nieniszcząca metoda badawcza, napromieniowanie UV-A uwidacznia fluorescencyjne wskazania penetrantu w pęknięciach i nieszczelnościach. Krytyczną zmienną procesową jest jednolite natężenie napromienienia na całej powierzchni badanej, ponieważ miejscowo niewystarczające natężenie napromienienia powoduje, że wady pozostają niewykryte.
Badania starzenia i fotostabilności materiałów wnętrza. Powierzchnie kokpitu, tekstylia i elementy z tworzyw sztucznych poddawane są przyspieszonym testom starzenia w komorach napromieniowania pod działaniem zdefiniowanych widm UV i światła słonecznego, aby przewidzieć trwałość barwy, żółknięcie i kruchość w okresie eksploatacji pojazdu. Istotne jest tu widmowo ważone natężenie napromienienia zgodnie z zastosowanym widmem odniesienia oraz skumulowana dawka napromieniowania w czasie trwania testu. Zob. Starzenie UV, trwałość barwy i fotostabilność.
Jak zapewnić dawkę wzdłuż trajektorii robota i w obszarach zacienionych
W trójwymiarowych procesach napromieniowania prowadzonych przez robota zastosowana dawka nie jest wartością ustaloną, lecz całką lokalnego natężenia napromienienia wzdłuż krzywej ruchu – w każdym punkcie łączą się odległość, kąt padania i prędkość ruchu. Wstępny projekt obliczeniowy oparty na zaimportowanych geometriach komponentów pozwala zidentyfikować słabe punkty i strefy zacienione jeszcze przed zbudowaniem rzeczywistego sprzętu; ostateczna zatwierdzenie odbywa się jednak na rzeczywistym układzie procesowym, ponieważ rzeczywiste właściwości optyczne, oprawek i odbicia są przewidywalne tylko w ograniczonym zakresie. Symulacja optyczna wykonuje te obliczenia na zaimportowanych geometriach komponentów. Dla stref zacienionych, które ze względu na geometrię komponentu z zasady nie mogą być napromieniowane bezpośrednio, ugruntowanym rozwiązaniem są systemy dual-cure z dodatkowym utwardzaniem wilgocią, anaerobowym lub termicznym. Tam, gdzie mechanika, optyka, technika bezpieczeństwa i akwizycja danych muszą być rozwijane wspólnie dla konkretnego zadania testowego lub produkcyjnego, zagadnienie to wchodzi w zakres inżynierii urządzeń specjalnych.
Które wielkości należy mierzyć lub monitorować?
Zapewnienie procesu wymaga zasadniczo pomiaru dwóch wielkości: natężenia napromienienia na komponencie oraz wynikającej z niego w czasie dawki. Obie wielkości powinny być mierzone możliwie najbliżej rzeczywistego punktu działania – czyli na samym komponencie lub w reprezentatywnym miejscu pola napromieniowania, a nie wyłącznie na wyjściu lampy lub systemu. Istotne niepewności pomiarowe wynikają między innymi z kątowej zależności czujnika (błąd cosinusowy przy skośnym padaniu), niedopasowania widmowego między czujnikiem a rzeczywistą emisją źródła oraz spójności pomiarowej wzorcowania z krajowymi lub międzynarodowymi normami.
Pomiar szerokopasmowy – obejmujący całkowite natężenie napromienienia w zdefiniowanym zakresie widmowym (np. UV-A) – jest wystarczający, gdy źródło i fotoinicjator są już znane i stabilne, a monitorować należy tylko stabilność procesu w czasie, na przykład za pomocą RMD Pro. Pomiar z rozdzielczością widmową staje się niezbędny, gdy porównywane są źródła, wybierane są nowe fotoinicjatory lub zmieniane są typy lamp, ponieważ tylko widmo pokazuje, czy i w jakim stopniu emisja i absorpcja faktycznie się pokrywają – nadają się do tego spektroradiometry, takie jak UVpad lub UVpad E. Pomiary rozdzielcze przestrzennie lub odnoszące się do komponentu stają się niezbędne, gdy geometria komponentu jest trójwymiarowa lub źródło przemieszcza się względem komponentu – do tego celu tinyTracker przejeżdża wraz z nośnikiem obrabianego przedmiotu przez linię; pomiary rozdzielcze w czasie są niezbędne wtedy, gdy – jak w przypadku źródeł impulsowych lub procesów krytycznych pod względem czasu cyklu – natężenie napromienienia nie jest stałe w czasie ekspozycji.
W zautomatyzowanych liniach produkcyjnych monitorowanie procesu przesuwa się od wyrywkowego pobierania próbek do ciągłego rejestrowania. Trwale zainstalowane czujniki inline w strefie napromieniowania rejestrują nieprzerwanie natężenie napromienienia i dawkę podczas trwającej produkcji oraz umożliwiają statystyczną kontrolę procesu (SPC), automatycznie sygnalizując odchylenia od zatwierdzonej granicy procesu, zanim niewystarczająco utwardzone komponenty opuszczą linię. Z technicznego punktu widzenia liczy się nie sam interfejs cyfrowy, lecz możliwość przypisania wartości pomiarowych do konkretnego komponentu lub partii produkcyjnej (spójność pomiarowa) oraz wczesnego wykrywania efektów starzenia lamp lub diod LED, na przykład poprzez stale spadające natężenie napromienienia przy stałym zasilaniu elektrycznym. W systemach z regulacją ten trend starzenia jest wykorzystywany do dostosowania prądu zasilania LED lub mocy lampy, tak aby utrzymać stałą zadaną dawkę w całym okresie eksploatacji źródła (regulacja w układzie zamkniętym).
Co pokazują publikacje naukowe?
Badanie eksperymentalne dotyczące ważności prawa wzajemności na dentystycznym fotopolimerze BisGMA/TEGDMA wykazało, że stopień konwersji końcowej oraz naprężenie skurczowe przy stałej dawce zależą w istotny sposób od zastosowanego natężenia napromienienia, a nie – jak zakłada wyidealizowane prawo wzajemności – wyłącznie od iloczynu dawki:
„The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers: Theoretical analysis and experimental characterization", J. W. Wydra, N. B. Cramer, J. W. Stansbury, C. N. Bowman, Dental Materials, 2014, DOI: 10.1016/j.dental.2014.02.021. Przenoszenie tych wyników na inne układy akrylanowe wymaga sprawdzenia dla każdej chemii z osobna, jednak leżąca u podstaw zasada – zależność od natężenia wykraczająca poza samą dawkę – ma szersze zastosowanie w fotopolimeryzacji rodnikowej.
Badanie dotyczące ilościowej charakterystyki komercyjnych fotopolimerów wprowadziło dawkę krytyczną Hc oraz parametr głębokości penetracji Dp jako mierzalne, specyficzne dla danego materiału wielkości, i wykazało odchylenia od specyfikacji producenta sięgające nawet dziesięciokrotności w przypadku kilku żywic:
„Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing", J. Bennett, Additive Manufacturing, 2018, DOI: 10.1016/j.addma.2017.10.009. Dla projektowania procesów w produkcji pojazdów ma to znaczenie, ponieważ pokazuje, że wielkości te powinny być wyznaczane eksperymentalnie dla rzeczywiście stosowanej formulacji, a nie przyjmowane bezkrytycznie na podstawie ogólnych danych producenta.
Badanie kalorymetryczne kinetyki utwardzania fotopolimerów akrylanowych metodą Photo-DSC wykazało, że ciepło reakcji oraz stopień usieciowania silnie zależą od natężenia napromieniowania i strategii ekspozycji, a rozłożona na etapy, wielostopniowa ekspozycja może wyraźnie obniżyć temperaturę szczytową w porównaniu z jednorazową ekspozycją pełną dawką:
„Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC", D. Drummer, F.-Z. Jiang, Polymers, 2020, DOI: 10.3390/polym12051080. W przypadku grubszych warstw zalewowych i klejowych stosowanych w akumulatorach i elektronice daje to możliwość kontrolowania ilości wprowadzanego ciepła poprzez strategię ekspozycji, a nie wyłącznie poprzez zmiany formulacji.
Niedawny przegląd aktualnego stanu technologii powłok utwardzanych UV podsumowuje, w jakich warunkach silne nakładanie się widmowe fotoinicjatora i źródła światła przyspiesza utwardzanie powierzchniowe, jednocześnie potencjalnie ograniczając głębokość penetracji:
„To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives", J. John, J. Thomas, M. Patil, R. Patil, Journal of Composites Science, 2023, DOI: 10.3390/jcs7120513.
Wyszukiwarka publikacji zawiera wszystkie znane nam publikacje dotyczące motoryzacji – z możliwością wyszukiwania według urządzenia, dziedziny i słowa kluczowego.
FAQ dotyczące utwardzania UV i pomiarów UV w przemyśle motoryzacyjnym
Czym różni się natężenie napromienienia od dawki?
Natężenie napromienienia (mW/cm²) opisuje moc promieniowania padającą aktualnie na powierzchnię, natomiast dawka (J/cm²) jest scałkowanym w czasie iloczynem natężenia napromienienia i czasu ekspozycji. Obie wielkości są potrzebne, ponieważ – jak opisano w prawie wzajemności – ta sama dawka może dawać różne rezultaty utwardzania przy różnych poziomach natężenia napromienienia. Jak formalnie różnią się natężenie napromienienia, dawka i fluencja, przedstawiono w przeglądzie wielkości radiometrycznych.
Jaka długość fali jest odpowiednia do utwardzania UV-LED w branży motoryzacyjnej?
Zależy to od fotoinicjatora zastosowanego w formulacji. Powszechnie stosowane przemysłowe długości fali UV-LED to 365, 385, 395, 405 i 450 nm; istotne jest, aby szczyt emisji diody LED pokrywał się z pasmem absorpcji fotoinicjatora, a nie sama bezwzględna długość fali.
Dlaczego utwardzanie UV zawodzi mimo pozornie wystarczającego natężenia napromienienia?
Częstymi przyczynami są brak widmowego nakładania się źródła i fotoinicjatora, inhibicja tlenowa na powierzchni, strefy cienia wynikające z geometrii elementu lub pomiar wykonany nie w rzeczywistym punkcie działania, który zawyża realne natężenie napromienienia na elemencie.
Jak mierzy się dawkę UV na elemencie trójwymiarowym?
Za pomocą czujników związanych z elementem, które przemieszczają się wraz z nośnikiem obrabianego przedmiotu i rejestrują natężenie napromienienia rzeczywiście docierające do elementu na jego drodze przez linię, uzupełnianych o cykliczne pomiary w zdefiniowanych pozycjach referencyjnych w celu bieżącego monitorowania instalacji.
Jakie czynniki wpływają na głębokość utwardzenia?
Długość fali, stężenie i widmo absorpcji fotoinicjatora, zawartość pigmentów lub napełniaczy w formulacji oraz zastosowana dawka. Zależność między dawką a głębokością utwardzenia jest logarytmiczna, a nie liniowa.
Kiedy wystarcza pomiar szerokopasmowy, a kiedy potrzebny jest pomiar widmowy?
Pomiar szerokopasmowy wystarcza do monitorowania już zwalidowanego, stabilnego procesu. Pomiar widmowo rozdzielony staje się konieczny, gdy źródła światła są porównywane, zmieniane lub wybierane na nowo, ponieważ tylko widmo pokazuje rzeczywiste nakładanie się z fotoinicjatorem.
Jaka jest różnica między utwardzaniem UV a badaniem starzenia UV?
Utwardzanie UV wykorzystuje promieniowanie UV celowo, aby wywołać reakcję sieciowania i utwardzić materiał. Badanie starzenia UV natomiast wykorzystuje symulację promieniowania UV i słonecznego, aby przewidzieć niepożądaną degradację i przebarwienia materiałów w planowanym okresie eksploatacji pojazdu.
Podstawy techniczne i dalsze źródła
- Wydra, J. W. et al. (2014): The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers. Dental Materials. DOI: 10.1016/j.dental.2014.02.021
- Bennett, J. (2018): Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing. Additive Manufacturing. DOI: 10.1016/j.addma.2017.10.009
- Drummer, D.; Jiang, F.-Z. (2020): Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC. Polymers. DOI: 10.3390/polym12051080
- John, J. et al. (2023): To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives. Journal of Composites Science. DOI: 10.3390/jcs7120513
- ISO 10820:2025 – urządzenia do napromieniowania UV-A LED i radiometria (ISO); CIE 220:2016 – Metody charakteryzacji i wzorcowania radiometrów UV (CIE)
- OICA – Światowe statystyki produkcji pojazdów silnikowych 2025 (OICA); Mordor Intelligence – Raport rynku klejów utwardzanych UV 2025–2031 (Mordor Intelligence)
Powiązane obszary zastosowań
Te zastosowania są technicznie ściśle powiązane z sąsiednimi obszarami pomiaru promieniowania optycznego – na przykład produkcją elektroniki i półprzewodników (porównywalne procesy klejenia i hermetyzacji), produkcją optyki i komponentów precyzyjnych (porównywalne wymagania dotyczące przejrzystości optycznej), fotowoltaiką (porównywalna technologia komór napromieniowania i testów starzeniowych) oraz bardziej podstawowym obszarem Klejenie, zalewanie i hermetyzacja UV.
Autor: dr inż. Mark Paravia
Dr inż. Mark Paravia jest dyrektorem zarządzającym Opsytec Dr. Gröbel GmbH w Ettlingen i kieruje akredytowanym laboratorium wzorcującym. Po swoich badaniach nad pulsacyjnymi wyładowaniami ekscymerowymi w ksenonie w Instytucie Techniki Świetlnej na KIT, jego obecnym obszarem zainteresowań jest technika pomiaru promieniowania optycznego. Jest zastępcą przewodniczącego Komitetu Normalizacyjnego DIN FNL 7 „Promieniowanie optyczne" oraz członkiem Grupy Projektowej DVGW ds. Dezynfekcji UV.
Nie wiadomo, ile natężenia napromienienia i dawki faktycznie dociera do najbardziej niekorzystnego punktu
Nie wiadomo, ile natężenia napromienienia i dawki faktycznie dociera do najbardziej niekorzystnego punktu trójwymiarowego komponentu – a nie tylko do pozycji referencyjnej, w której wykonano ostatni pomiar? Odpowiedź na to pytanie można uzyskać wyłącznie na rzeczywistym komponencie i w rzeczywistej konfiguracji procesu, a nie na podstawie mocy elektrycznej czy ogólnych wartości czasowych. Do weryfikacji dawki związanej z komponentem wzdłuż linii produkcyjnej odpowiedni jest tinyTracker; do powtarzalnych kontroli w stałych pozycjach urządzenia – RMD Pro. Do selekcji widmowej lub porównania źródeł światła podczas zmiany fotoinicjatora dostępne są UVpad oraz UVpad E. Skontaktuj się z nami w sprawie Państwa zadania procesowego.
