


UV vytvrzování a měření UV záření v automobilovém průmyslu
UV vytvrzování je světlem indukované síťování lepidel, nátěrů, zalévacích hmot a tiskových barev prostřednictvím fotopolymerace působením ultrafialového záření. Ve výrobě vozidel se tento proces používá k tomu, aby se lepené spoje, nátěry a potištěné povrchy staly nosnými během několika sekund až minut, aniž by tepelně zatěžovaly teplotně citlivé plastové, elektronické nebo skleněné substráty. Technickým cílem je reprodukovatelné vytvrzování v každém bodě součásti, která má často trojrozměrný tvar. Hlavní výzvou je, že ozářenost a dávka se na zakřiveném, sklonitém nebo stíněném povrchu značně liší, zatímco samotná fotochemická reakce závisí společně na vlnové délce, intenzitě a době expozice – jediná naměřená veličina zpravidla nestačí k popisu procesu.
Jak se vyvíjejí UV procesy v automobilovém průmyslu?
Referenčním rámcem je samotná globální výroba vozidel: podle Mezinárodní organizace výrobců motorových vozidel (OICA) bylo v roce 2025 vyrobeno na celém světě 96,4 milionu vozidel, což je nárůst o 3,9 procenta oproti předchozímu roku; samotný region Asie a Pacifiku se podílel přibližně 59,2 miliony jednotek, tedy více než 61 procenty celosvětové výroby (OICA, 2026). Každé z těchto vozidel obsahuje řadu lepených, lakovaných nebo potištěných součástí, u kterých jsou procesy vytvrzování zářením kandidátní technologií – od lakování karoserie až po lepení senzorů.
Technicky relevantní je především posun v oblastech použití: výrobci vozidel stále více nahrazují dvousložkové epoxidy UV vytvrditelnými systémy při lepení modulů kamer ADAS, panoramatických střech a komponent bateriových modulů, protože doba fixace se zkracuje z několika minut na méně než jednu minutu (Mordor Intelligence, 2026). Trh s UV lepidly v segmentu mobility se dělí na na validaci náročný segment OEM/Tier-1 s dlouhými schvalovacími cykly a fragmentovanější segment náhradních dílů (IndexBox, n.d.). Druhým hnacím faktorem je regulace: zpřísňující se limity pro volatilní organické sloučeniny (VOC) v oblasti lakování posouvají lakovací procesy od systémů na bázi rozpouštědel k systémům vytvrzovaným zářením, což přímo vytváří nové požadavky na monitorování procesu a měření dávky.
Čtyři vývojové trendy nyní mění UV procesy ve výrobě vozidel:
Přechod od rtuťových výbojek k UV LED: Náhrada snižuje spotřebu rtuti a tvorbu ozonu, ale vyžaduje přesnější přizpůsobení mezi úzkopásmovým spektrem LED a absorpcí fotoiniciátoru, a k tomu i vlnově specifické měřicí přístroje – širokopásmové senzory kalibrované pro rtuťové výbojky nemusí nutně správně reprezentovat úzké spektrum LED. Norma ISO 10820 pro UV-A LED ozařovací zařízení s emisním maximem 365 nm, publikovaná v roce 2025, ukazuje, že normalizační práce nyní tento posun následují (ISO 10820:2025).
Nová místa lepení a zalévání v důsledku elektrifikace: Bateriové moduly, výkonová elektronika a další senzory v elektrifikovaných vozidlech vytvářejí nové, místy silně zastíněné geometrie lepení a zalévání, což zvyšuje potřebu formulací dual-cure a ověřování dávky vztaženého ke konkrétnímu komponentu.
Regulacemi vyvolaný přechod od systémů na bázi rozpouštědel k systémům vytvrzovaným zářením: Zpřísňující se limity VOC v Severní Americe, Evropě a Asii urychlují přechod od lakovacích procesů k UV a UV-LED vytvrzování, a tím zvyšují potřebu doprovodné procesní měřicí techniky v lakovacích linkách, které byly tradičně tepelně dominované.
Miniaturizace zdrojů záření: Kompaktní bodové a plošné systémy UV-LED umožňují integraci do omezeného montážního prostoru senzorových a kamerových modulů, ale zároveň zvýrazňují v tomto textu popsané závislosti na vzdálenosti a úhlu, protože malé geometrické odchylky mají poměrně silnější účinek při krátkých pracovních vzdálenostech.
Velikosti trhu, míry růstu a zdroje pro tuto oblast použití jsou shrnuty na stránce Vývoj trhu UV technologie.
Jak funguje UV vytvrzování (fotopolymerace)
Při UV vytvrzování fotoiniciátor obsažený ve formulaci absorbuje foton s vhodnou energií a rozkládá se na reaktivní částice – v radikálových systémech (typicky akryláty) na volné radikály, v kationtových systémech (typicky epoxidy) na kyselinu, která zahajuje polymeraci s otevřením kruhu. Tyto reaktivní částice iniciují řetězovou reakci, při níž se monomery a oligomery spojují do trojrozměrně zesíťované polymerní sítě. Na rozdíl od tepelného sušení se neodpařuje žádné rozpouštědlo; vytvrzování je chemická síťovací reakce, nikoli fyzikální proces sušení. Reakce probíhá pouze tam, kde jsou fotony skutečně absorbovány – množství a spektrální rozložení dopadajícího světla proto přímo určují rychlost a výtěžnost reakce. Radikálové systémy jsou citlivé na kyslík, který zachytává radikály a zpomaluje reakci na povrchu (inhibice kyslíkem); kationtové systémy tímto jevem nejsou ovlivněny, jsou však citlivější na vlhkost a často vyžadují delší doby dodatečného vytvrzování (temnostní reakce) k dosažení plné konečné pevnosti.
Jaké zdroje UV záření a procesy se používají při výrobě automobilů
Pro průmyslové UV vytvrzování je k dispozici několik principů zářičů, které se výrazně liší spektrem, hustotou výkonu a provozními charakteristikami:
- Rtuťové výbojky se středním tlakem (výbojky): Širokopásmové zářiče s charakteristickými emisními čarami v oblasti UV-C, UV-B, UV-A a viditelného světla. Poskytují vysokou hustotu výkonu a díky širokému spektru jsou vhodné i pro pigmentované formulace, které se obtížně vytvrzují, ale vyžadují dobu zahřívání, generují tepelné záření a jsou vystaveny neustálému stárnutí trubice výbojky.
- UV LED: Úzkopásmové zdroje s diskrétními emisními vrcholy, v praxi převážně při 365 nm, 385 nm, 395 nm a 405 nm, doplněné modrými LED při 450 nm. Okamžitě se zapínají, emitují prakticky žádné infračervené záření a stárnou rovnoměrněji, ale vyžadují přesnější sladění mezi absorpcí fotoiniciátoru a vlnovou délkou emise LED, protože emisní pásmo je výrazně užší než u výbojek.
- Excimerové zářiče (např. 172 nm, VUV): Velmi krátkovlnné, vysoce energetické záření s nízkou hloubkou průniku do vzduchu a materiálu. Ve výrobě automobilů se používají zejména pro aktivaci a čištění povrchu před lepením, nikoli pro objemové vytvrzování.
- Pulzní xenonové zábleskové výbojky: Širokopásmové, pulzní záření s vysokým špičkovým výkonem při nízké průměrné tepelné zátěži součásti; relevantní pro aplikace, které vyžadují krátké, intenzivní ozařovací pulzy namísto kontinuálního ozařování, např. u silně tepelně citlivých substrátů.
| Technologie | Charakteristika | Výhody | Omezení | Typická aplikace |
|---|---|---|---|---|
| Rtuťová výbojka se středním tlakem | širokopásmová, UV-C až VIS | vysoká hustota výkonu, nekritická volba fotoiniciátoru | doba zahřívání, tepelná zátěž, stárnutí, obsahuje rtuť | vytvrzování laku na velkoplošných karosářských dílech |
| UV LED | úzkopásmová, diskrétní vlnové délky | okamžitá připravenost, nízká tvorba tepla, dlouhá životnost | vyžadováno přesné sladění s fotoiniciátorem, při nesouladu nižší hloubka průniku | bodové lepení senzorových, kamerových a displejových modulů |
| Excimerový zářič (VUV) | velmi krátkovlnný, nízká hloubka průniku | efektivní aktivace povrchu bez chemikálií | není možné objemové vytvrzování | předúprava povrchu před lepením |
| Pulzní xenonová zábleskovávýbojka | širokopásmová, pulzní, vysoký špičkový výkon | nízká průměrná tepelná zátěž, krátké ozařovací pulzy | složitější řízení, vyžadováno specializované měřicí vybavení | tepelně citlivé substráty, speciální aplikace |
Jaké procesní parametry jsou důležité?
Pro návrh a monitorování procesu jsou důležité různé fyzikální veličiny, přičemž žádná z nich nemůže nahradit jinou:
- Ozářenost (mW/cm² nebo W/cm²): zářivý výkon dopadající na jednotku plochy a času. Určuje okamžitou rychlost reakce a schopnost rychle překonat inhibici kyslíkem na povrchu.
- Dávka / ozáření (J/cm²): součin ozářenosti a doby ozařování. Přibližně určuje, jak daleko celkově postoupí zesíťovací reakce – ovšem pouze za omezených podmínek (viz zákon reciprocity níže).
- Spektrální rozložení / vlnová délka: určuje, zda fotoiniciátor obsažený v lepidle nebo nátěru může vůbec absorbovat fotony. Bez spektrálního překrytí mezi zdrojem a absorpčním pásem reakce nezačne, bez ohledu na vyzářený výkon.
- Doba ozařování: u pohyblivých nebo robotem vedených procesů se nejedná o pevnou veličinu, ale o funkci rychlosti dráhy a geometrie ozařovacího pole v každém bodě součásti.
- Teplota součásti: ovlivňuje viskozitu a rychlost difuze reaktivních částic, a tím nepřímo dosažitelnou konečnou konverzi, zejména u kationických systémů s výraznou temnou reakcí.
- Koncentrace kyslíku na povrchu: určuje míru inhibice u radikálových systémů, a tedy zda jinak dostatečná dávka přesto zanechá lepkavý, nedokonale vytvrzený povrch.
- Tloušťka vrstvy a pigmentace: určují prostřednictvím absorpce světla v materiálu, kolik záření skutečně dosáhne spodního rozhraní vrstvy (hloubka průniku).
Co omezuje proces nebo způsobuje vady?
Elektrický výkon lampy není optická dávka. Elektrický výkon nastavený na předřadníku nebo driveru nepopisuje ozářenost, která skutečně dopadá na součást. Optická účinnost, znečištění reflektorů a ochranných oken, degradace výbojky nebo LED čipů a skutečná pracovní vzdálenost tento vztah neustále mění. Schválení procesu založené pouze na nastavení elektrického výkonu ztrácí platnost, jakmile se kterýkoli z těchto faktorů změní.
Samotná hodnota času nemá bez znalosti ozářenosti na součásti vypovídací hodnotu. „30 sekund ozařování" nepopisuje reprodukovatelný proces, pokud není známa ozářenost skutečně přítomná v kritickém bodě součásti během této doby.
Zákon reciprocity platí pouze omezeně. Fotochemický zákon reciprocity (Bunsen-Roscoeův zákon) předpokládá, že výsledek určuje pouze součin ozářenosti a času – dávka – bez ohledu na to, jak se intenzita a čas navzájem kombinují. U mnoha fotopolymerujících akrylátových systémů to neplatí: experimentální studie na fotopolymeru BisGMA/TEGDMA ukázala, že při konstantní dávce vedla vyšší ozářenost k nižší konečné konverzi než nižší ozářenost po odpovídajícím způsobem delší dobu, protože konečná konverze a smršťovací napětí závisí na samotné rychlosti polymerace, nikoli pouze na součinu dávky (Wydra et al., 2014). Praktický důsledek: dávku schválenou pro jednu konkrétní kombinaci ozářenosti a času nelze bez revalidace přenést na jinou kombinaci se stejným součinem dávky.
Měření mimo skutečné místo procesu podhodnocuje vliv geometrie. Pokud se ozářenost měří na hlavici lampy, v rovinné referenční poloze nebo na jediném vzorku dílu, popisuje tato hodnota pouze jeden bod skutečného ozařovacího pole. Zakřivené, zapuštěné nebo šikmé plochy součásti přijímají jinou ozářenost než referenční poloha – často výrazně nižší.
Vlivy materiálu a geometrie bývají často podceňovány. Pigmentované povlaky a plněná lepidla rozptylují a absorbují UV záření více, než odpovídá pouhé tloušťce vrstvy; tolerance součástí mění pracovní vzdálenost ke zdroji, a tím nelineárně i ozářenost. Oba efekty platí pouze za konkrétních charakterizovaných podmínek a nelze je zobecnit na jiné materiály nebo geometrie součástí.
Jak pigmentace, tloušťka vrstvy a geometrie součásti ovlivňují vytvrzování?
V pigmentovaných nebo plněných systémech spolu absorpce fotoiniciátoru, absorpce pigmentu a rozptyl soupeří o dopadající fotony. Bílé pigmenty na bázi oxidu titaničitého (TiO2) například silně absorbují UV záření až téměř do 400 nm a stávají se výrazně propustnějšími až nad touto hranicí, a proto mohou UV-LED systémy s delší vlnovou délkou (395–450 nm) dosáhnout lepšího provytvrzení pigmentovaných nátěrů než krátkovlnné zdroje, pokud použitý fotoiniciátor v tomto rozsahu ještě dostatečně absorbuje. Zároveň silné překrytí mezi absorpcí iniciátoru a emisí zdroje urychluje vytvrzování povrchu, ale může omezit hloubku průniku, protože záření je již plně absorbováno v nejvrchnějších vrstvách (John et al., 2023). U trojrozměrných, tvarovaných součástí jsou hrany, výřezy a skryté plochy zcela nebo částečně stíněny před přímým ozářením. V těchto stíněných zónách zůstává čistá UV chemie kapalná; v praxi se to řeší duálně vytvrzovanými systémy, které síťují primárně pomocí UV záření a v místech, jež nejsou přímo ozářena, sekundárně pomocí reakce s vlhkostí, anaerobní nebo tepelné reakce.
Zákon reciprocity a Jacobsova pracovní křivka jako modely pro návrh procesu
Dva jednoduché modely pomáhají kvantitativně zachytit výše popsané efekty – oba s jasně stanovenými limity.
Bunsen-Roscoeho zákon reciprocity definuje ozáření (dávku) jako
H = E · t
kde H je dávka v J/cm², E ozářenost ve W/cm² a t doba ozařování v sekundách. Předpokládá, že fotochemický výsledek určuje pouze tento součin. To vyžaduje ozářenost, která je v čase konstantní a homogenní, v rámci primárního fotochemického procesu bez časově závislých sekundárních efektů. Jak bylo ukázáno výše, tento požadavek není u řady akrylátových fotopolymerací splněn, zejména při vysoké ozářenosti a krátkých časech. Praktický důsledek: dávka je nutným, nikoli však postačujícím parametrem procesu; musí být vždy dokumentována společně s odpovídající ozářeností.
Pro odhad hloubky vytvrzení ve fotopolymerující vrstvě používá literatura o stereolitografii a aditivní výrobě logaritmickou pracovní křivku:
Cd = Dp · ln(H / Hc)
kde Cd je dosažená hloubka vytvrzení, Dp materiálově specifický parametr hloubky průniku, H aplikovaná dávka a Hc kritická dávka potřebná k dosažení bodu gelace na povrchu (Bennett, 2018). Model předpokládá absorpci typu Beer-Lambert v opticky homogenním materiálu a automaticky neplatí pro silně heterogenní, vícefázové nebo silně rozptylující formulace. Praktický důsledek je v rozporu s intuicí: protože se jedná o logaritmický, nikoli lineární vztah, zdvojnásobení dávky nezdvojnásobí hloubku vytvrzení – od určitého bodu lze dodatečnou hloubku průniku získat pouze neúměrně vyšší dodatečnou dávkou.
Řešený příklad: jak moc ovlivňuje tolerance vzdálenosti ozářenost v místě lepení UV-LED?
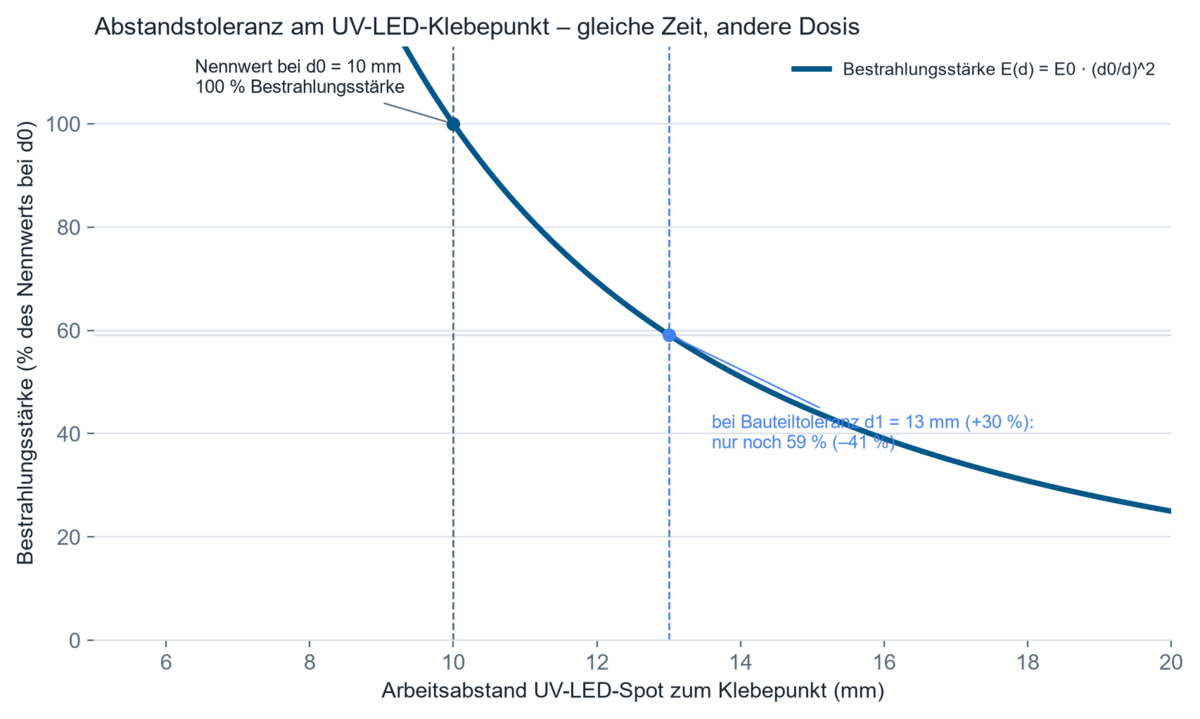
1. Předpoklady. Pro bodové lepení pouzdra senzoru se používá UV-LED bodový zdroj vedený robotem. Konstrukční pracovní vzdálenost je d₀ = 10 mm při jmenovité ozářenosti E₀ typické pro sériovou výrobu, řádově několik 1000 mW/cm² v této poloze. Tolerance dílů a upínacího přípravku mohou v sériové výrobě zvětšit skutečnou vzdálenost na d₁ = 13 mm (+30 %). Pro vzdálenosti velké v porovnání s aktivní vyzařovací plochou lze pokles ozářenosti přibližně popsat zákonem převrácených kvadrátů vzdálenosti; při krátkých pracovních vzdálenostech několika milimetrů má tato aproximace pouze omezenou platnost a musí být ověřena měřením nebo optickou simulací skutečné optiky LED.
2. Model. E(d) = E₀ · (d₀/d)²
3. Výpočet. E(d₁) = E₀ · (10/13)² = E₀ · 0,592
4. Výsledek. Ozářenost klesá na přibližně 59 procent jmenovité hodnoty, tedy ztráta okolo 41 procent.
5. Technická interpretace. Zůstane-li doba expozice nezměněna, klesne aplikovaná dávka o stejný faktor. Tolerance dílu, která se na první pohled jeví jako nekritická, tak může stlačit dávku pod kritickou dávku Hc z pracovní křivky, čímž vznikne nedokonale vytvrzený, ale navenek nenápadný spoj. Proto jedno jediné měření na vzorovém dílu v nominální poloze nepokrývá sériový rozptyl a pro zajištění procesu jsou nezbytné hodnoty dávky vztažené ke dílu nebo snímané inline.
Následující kalkulátor Vám umožní ověřit vzdálenostní závislost s Vašimi vlastními hodnotami: podle zákona inverzních čtverců klesá ozářenost s druhou mocninou vzdálenosti. Kalkulátor rovněž udává fotometrickou mezní vzdálenost – pod touto hranicí zákon již neplatí, protože zdroj se již nechová jako bodový.
Kalkulátor běží zcela ve Vašem prohlížeči — žádná data se nepřenášejí.
Kde se ve automobilovém průmyslu využívá UV vytvrzování a UV měření
Lakování a potisk trojrozměrných plastových a karosářských dílů. UV vytvrditelné bezbarvé a vrchní laky stále více nahrazují systémy na bázi rozpouštědel, protože vytvrzují během několika sekund a jsou okamžitě připraveny k dalšímu zpracování bez sušení v peci. Zde je rozhodující rovnoměrná ozářenost na zakřivených, trojrozměrných povrchech, protože odchylky vedou k nerovnoměrné odolnosti proti poškrábání a chemikáliím. Viz podrobnosti na stránce UV měření pro průmyslový tisk.
Lepení v senzorových, kamerových a displejových modulech. Pokročilé asistenční systémy řidiče (ADAS) vyžadují opticky čiré spoje s minimálním zkreslením mezi čočkami, pouzdry a senzorovými čipy. UV lepidla umožňují přesné dávkování a krátké fixační časy bez tepelného zatížení citlivé elektroniky; dokumentovaným příkladem je transparentní, vysokoteplotně odolné UV lepidlo pro aktivně justované optiky v moderních konstrukcích světlometů (UVEBTech / DELO, 2024). Kritickou procesní veličinou je prostorově rozlišená dávka přesně v místě lepené spáry, dále spektrální shoda mezi zdrojem záření a fotoiniciátorem lepidla, protože nesoulad může narušit optickou čirost nebo odolnost proti žloutnutí. Podrobnosti na stránce UV lepení, zalévání a zapouzdřování.
Zalévání výkonové elektroniky, senzorů a bateriových modulů v elektromobilitě. Baterie, výkonové polovodiče a řídicí jednotky vyžadují zalévací a zapouzdřovací hmoty, které rychle vytvrzují bez tepelného poškození komponent. Zvláště kritické jsou zde stíněné oblasti u konektorů, hran a spodních částí pouzder, což vyžaduje duální systémy s UV primárním a sekundárním vytvrzením.
Fluorescenční detekce trhlin a netěsností. Jako nedestruktivní zkušební metoda umožňuje UV-A ozařování zviditelnit fluorescenční indikace penetrantu v trhlinách a netěsnostech. Kritickou procesní veličinou je rovnoměrná ozářenost v celé kontrolované oblasti, protože lokálně nedostatečná ozářenost způsobí, že defekty zůstanou neodhaleny.
Zkoušky stárnutí a fotostability materiálů interiéru. Povrchy kokpitu, textilie a plastové součásti procházejí zrychlenými zkouškami stárnutí v ozařovacích komorách za definovaných UV a slunečních spekter, aby bylo možné předpovědět stálobarevnost, žloutnutí a zkřehnutí po celou dobu životnosti vozidla. Zde je rozhodující spektrálně váhovaná ozářenost podle použitého referenčního spektra a kumulativní dávka ozáření během doby zkoušky. Viz UV stárnutí, stálobarevnost a fotostabilita.
Jak je dávka zajištěna po dráze robotu a ve stíněných oblastech
U trojrozměrných, robotem vedených ozařovacích procesů není aplikovaná dávka pevnou hodnotou, ale integrálem místní ozářenosti podél dráhové křivky – v každém bodě se kombinují vzdálenost, úhel dopadu a rychlost dráhy. Předběžný výpočtový návrh založený na importovaných geometriích komponent může odhalit slabá místa a stíněné zóny ještě před vytvořením reálného zařízení; konečné schválení však stále probíhá na reálném uspořádání procesu, protože skutečné optické vlastnosti, vlastnosti upevnění a odrazu jsou předvídatelné jen v omezené míře. Optická simulace to vypočítává na importovaných geometriích komponent. Pro stíněné zóny, které z důvodu geometrie komponenty v zásadě nelze přímo ozářit, jsou zavedeným řešením duálně vytvrzující systémy s doplňkovým vytvrzováním vlhkostí, anaerobním vytvrzováním nebo vytvrzováním teplem. Tam, kde je nutné mechaniku, optiku, bezpečnostní techniku a získávání dat vyvíjet společně pro konkrétní zkušební nebo výrobní úkol, spadá to do oblasti konstrukce speciálních zařízení.
Které veličiny je třeba měřit nebo sledovat?
Zajištění procesu v zásadě vyžaduje dvě veličiny: ozářenost na součásti a z ní vyplývající dávku v čase. Obě by měly být měřeny co nejblíže skutečnému místu působení – tedy přímo na součásti nebo na reprezentativní pozici v ozařovacím poli, nikoli výhradně na výstupu lampy nebo systému. Relevantní nejistoty měření vyplývají mimo jiné z úhlové závislosti senzoru (kosinová chyba při šikmém dopadu), spektrální neshody mezi senzorem a skutečnou emisí zdroje a z metrologické návaznosti kalibrace na národní nebo mezinárodní standardy.
Širokopásmové měření – zachycující celkovou ozářenost v definovaném spektrálním rozsahu (např. UV-A) – postačuje, pokud jsou zdroj a fotoiniciátor již známé a stabilní a je třeba sledovat pouze stabilitu procesu v čase, například pomocí RMD Pro. Spektrálně rozlišené měření je nutné při porovnávání zdrojů, výběru nových fotoiniciátorů nebo změně typu lamp, protože pouze spektrum ukáže, zda a jak silně se emise a absorpce skutečně překrývají – vhodné jsou k tomu spektroradiometry jako UVpad nebo UVpad E. Prostorově rozlišené nebo na součást vztažené měření je nutné, jakmile je geometrie součásti trojrozměrná nebo se zdroj pohybuje vůči součásti – k tomu slouží tinyTracker, který projíždí linkou spolu s nosičem obrobku; časově rozlišené měření je nutné tam, kde – jako u pulzních zdrojů nebo procesů kritických na dobu cyklu – není ozářenost během expozice konstantní.
V automatizovaných výrobních linkách se sledování procesu posouvá od namátkových kontrol ke kontinuálnímu záznamu. Trvale instalované inline senzory v ozařovací zóně nepřetržitě zaznamenávají ozářenost a dávku během probíhající výroby a umožňují statistické řízení procesu (SPC), přičemž automaticky upozorní na odchylky od schválené procesní meze dříve, než nedostatečně vytvrzené součásti opustí linku. Technicky nezáleží na digitálním rozhraní jako takovém, ale na schopnosti přiřadit naměřené hodnoty ke konkrétní součásti nebo výrobní dávce (traceability) a včas odhalit efekty stárnutí lamp nebo LED, například prostřednictvím trvale klesající ozářenosti při konstantním elektrickém buzení. V regulovaných systémech se tento trend stárnutí využívá k úpravě proudu LED nebo výkonu lampy tak, aby byla aplikovaná dávka po celou dobu životnosti zdroje konstantní (uzavřená regulační smyčka).
Co ukazují vědecké publikace?
Experimentální studie platnosti zákona reciprocity na dentálním fotopolymeru BisGMA/TEGDMA ukázala, že konečná konverze a smršťovací napětí při konstantní dávce významně závisí na použité ozářenosti, a nikoli – jak předpokládá idealizovaný zákon reciprocity – pouze na součinu dávky:
„The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers: Theoretical analysis and experimental characterization", J. W. Wydra, N. B. Cramer, J. W. Stansbury, C. N. Bowman, Dental Materials, 2014, DOI: 10.1016/j.dental.2014.02.021. Přenositelnost na jiné akrylátové systémy je třeba ověřit případ od případu, avšak základní princip – závislost na intenzitě nad rámec samotné dávky – se vztahuje obecněji na radikálovou fotopolymeraci.
Studie zaměřená na kvantitativní charakterizaci komerčních fotopolymerů zavedla kritickou dávku Hc a parametr hloubky průniku Dp jako měřitelné, materiálově specifické veličiny a zjistila odchylky od údajů výrobců u několika pryskyřic až o řád:
„Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing", J. Bennett, Additive Manufacturing, 2018, DOI: 10.1016/j.addma.2017.10.009. Pro návrh procesu ve výrobě vozidel je to důležité, protože to ukazuje, že tyto hodnoty by měly být stanoveny experimentálně pro skutečně použitou formulaci, a nikoli přejímány z obecných údajů výrobce.
Kalorimetrická studie kinetiky vytvrzování akrylátových fotopolymerů metodou Photo-DSC ukázala, že reakční teplo a stupeň zesíťování silně závisí na intenzitě ozařování a strategii expozice a že fragmentovaná, vícekroková expozice může výrazně snížit špičkovou teplotu ve srovnání s jednorázovou expozicí plnou dávkou:
„Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC", D. Drummer, F.-Z. Jiang, Polymers, 2020, DOI: 10.3390/polym12051080. Pro silnější zalévací a lepicí vrstvy v aplikacích baterií a elektroniky to nabízí přístup k řízení tepelného vstupu prostřednictvím strategie expozice, nikoli pouze změnami formulace.
Nedávný přehled současného stavu technologie UV vytvrditelných povlaků shrnuje, za jakých podmínek silné spektrální překrytí mezi fotoiniciátorem a zdrojem světla urychluje povrchové vytvrzení a zároveň může omezovat hloubku průniku:
„To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives", J. John, J. Thomas, M. Patil, R. Patil, Journal of Composites Science, 2023, DOI: 10.3390/jcs7120513.
Vyhledávač publikací uvádí všechny publikace týkající se automobilového průmyslu, které známe – lze v nich vyhledávat podle zařízení, oboru a klíčového slova.
Časté dotazy k UV vytvrzování a UV měření v automobilovém průmyslu
Jaký je rozdíl mezi ozářeností a dávkou?
Ozářenost (mW/cm²) popisuje záporný výkon dopadající v daném okamžiku na jednotku plochy, zatímco dávka (J/cm²) je časový integrál ozářenosti a doby ozařování. Obě veličiny jsou potřebné, protože – jak je popsáno u reciprocitního zákona – stejná dávka může při různých úrovních ozářenosti vést k odlišným výsledkům vytvrzování. Formální rozdíl mezi ozářeností, dávkou a fluencí je uveden v přehledu radiometrických veličin.
Jaká vlnová délka je vhodná pro UV-LED vytvrzování v automobilovém sektoru?
To závisí na fotoiniciátoru použitém v dané formulaci. Běžné průmyslové vlnové délky UV-LED jsou 365, 385, 395, 405 a 450 nm; rozhodující je, aby se emisní vrchol LED překrýval s absorpčním pásem fotoiniciátoru, nikoli absolutní hodnota vlnové délky samotné.
Proč UV vytvrzování selhává i při zdánlivě dostatečné ozářenosti?
Běžnými příčinami jsou chybějící spektrální překryv mezi zdrojem a fotoiniciátorem, inhibice kyslíkem na povrchu, stínové zóny způsobené geometrií součásti nebo měření, které nebylo provedeno v místě skutečného působení a nadhodnocuje skutečnou ozářenost na součásti.
Jak se měří UV dávka na trojrozměrné součásti?
Prostřednictvím senzorů vázaných na součást, které se pohybují s nosičem obrobku a zaznamenávají ozářenost skutečně dopadající na součást během její dráhy linkou, doplněných opakovanými měřeními na definovaných referenčních pozicích pro průběžné sledování zařízení.
Jaké faktory ovlivňují hloubku vytvrzení?
Vlnová délka, koncentrace a absorpční spektrum fotoiniciátoru, pigmentace nebo obsah plniv ve formulaci a aplikovaná dávka. Vztah mezi dávkou a hloubkou vytvrzení je logaritmický, nikoli lineární.
Kdy postačuje širokopásmové měření a kdy je nutné spektrální měření?
Širokopásmové měření postačuje pro sledování již ověřeného, stabilního procesu. Spektrálně rozlišené měření je nutné, když se zdroje světla porovnávají, mění nebo nově vybírají, protože pouze spektrum ukazuje skutečný překryv s fotoiniciátorem.
Jaký je rozdíl mezi UV vytvrzováním a testováním stárnutí vlivem UV záření?
UV vytvrzování používá UV záření cíleně k vyvolání síťovací reakce a zpevnění materiálu. Testování stárnutí vlivem UV záření naopak využívá simulaci UV a slunečního záření k předpovědi nežádoucí degradace a barevných změn materiálů během plánované doby provozu vozidla.
Technické pozadí a další zdroje
- Wydra, J. W. et al. (2014): The reciprocity law concerning light dose–relationships applied to BisGMA/TEGDMA photopolymers. Dental Materials. DOI: 10.1016/j.dental.2014.02.021
- Bennett, J. (2018): Measuring UV Curing Parameters of Commercial Photopolymers used in Additive Manufacturing. Additive Manufacturing. DOI: 10.1016/j.addma.2017.10.009
- Drummer, D.; Jiang, F.-Z. (2020): Curing Kinetic Analysis of Acrylate Photopolymer for Additive Manufacturing by Photo-DSC. Polymers. DOI: 10.3390/polym12051080
- John, J. et al. (2023): To Shed Light on the UV Curable Coating Technology: Current State of the Art and Perspectives. Journal of Composites Science. DOI: 10.3390/jcs7120513
- ISO 10820:2025 – ozařovací zařízení UV-A LED a radiometrie (ISO); CIE 220:2016 – Metody charakterizace a kalibrace UV radiometrů (CIE)
- OICA – Statistika světové výroby motorových vozidel 2025 (OICA); Mordor Intelligence – Zpráva o trhu UV vytvrzovacích lepidel 2025–2031 (Mordor Intelligence)
Související oblasti použití
Tyto aplikace jsou technicky úzce spjaty se souvisejícími obory měření optického záření – například elektronika a výroba polovodičů (srovnatelné procesy lepení a zalévání), optika a výroba přesných komponent (srovnatelné požadavky na optickou čirost), fotovoltaika (srovnatelná technologie ozařovacích komor a testů stárnutí) a základnější obor UV lepení, zalévání a zapouzdřování.
Autor: Dr. Mark Paravia
Dr.-Ing. Mark Paravia je jednatelem společnosti Opsytec Dr. Gröbel GmbH v Ettlingenu a vede akreditovanou kalibrační laboratoř. Po svém výzkumu pulzních xenonových excimerových výbojů na Institutu osvětlovací techniky KIT se v současnosti zaměřuje na měřicí techniku optického záření. Je místopředsedou normalizační komise DIN FNL 7 „Optické záření" a členem projektové skupiny DVGW pro UV dezinfekci.
Nejste si jisti, kolik ozářenosti a dávky skutečně dorazí do nejkritičtějšího bodu?
Nejste si jisti, kolik ozářenosti a dávky skutečně dorazí do nejkritičtějšího bodu trojrozměrného komponentu – a nikoli jen do referenční polohy, kde bylo provedeno poslední měření? Odpověď na tuto otázku lze zjistit pouze na reálném komponentu a v reálném uspořádání procesu, nikoli z elektrických výkonových parametrů nebo obecných časových hodnot. Pro ověření dávky vztažené ke komponentu podél výrobní linky je vhodný tinyTracker; pro opakované kontroly na pevných pozicích zařízení pak RMD Pro. Pro spektrální výběr nebo porovnání světelných zdrojů při změně fotoiniciátoru jsou k dispozici UVpad a UVpad E. Kontaktujte nás ohledně Vaší procesní úlohy.
