UV-mittaus offset-, flekso- ja seripainossa
Painovärien ja pinnoitteiden UV-kovetuksessa UV-annos määrittää läpikovettumisen, tartunnan ja migraation. Irradianssi mW/cm²:ssä ja annos mJ/cm²:ssä mitataan siis – hihnaradiometreillä, jotka kulkevat järjestelmän läpi, kuten curelog tai tinyTracker, kiinteästi asennetuilla inline-antureilla tai käsimittarilla. Näin prosessi pysyy toistettavana lampun vanhenemisesta ja laitteistomuutoksista huolimatta.
UV-reaktiivisten painovärien ja pinnoitteiden kovetus vaatii vakioidut intensiteetit, jotka mitataan inline- tai käsiradiometreillä. UV-mittaus varmistaa säteilyn intensiteetin teollisissa prosesseissa ja takaa siten toistettavuuden ja prosessivarmuuden UV-pohjaisissa prosesseissa.
UV-mittauksessa on erotettava 3D-kappaleet, tasomaiset substraatit ja joustavat tuotteet käyttökohteen ja painomenetelmän mukaan:
UV-offsetpainossa väri kovetetaan välittömästi painamisen jälkeen UV-säteilyllä, mikä mahdollistaa välittömän jatkokäsittelyn. Rainaoffsetjärjestelmät vaativat tavallisesti korkeampia intensiteettejä ja suurempia säteilytysalueita, jotta tulokset pysyvät tasaisina suurilla nopeuksilla.
UV-kohopainossa käytetään koholla olevia painolevyjä ja erittäin viskoosisia UV-värejä, jotka kovetetaan suoralla UV-säteilytyksellä. Pistemäisen värinsiirron ja rajoitetun kerrospaksuuden ansiosta suhteellisen alhaiset UV-annokset riittävät.
UV-fleksopainossa käytetään matalaviskositeettisiä, nopeasti kovettuvia väriaineita, jotka siirretään joustaville painolevyille. Ohut värikerros mahdollistaa erittäin suuret painonopeudet lyhyillä kovetusajoilla.
UV-seripainossa tahnamaisia väriaineita puristetaan hienon verkon läpi, jolloin syntyy paksuja värikerroksia. Tästä syystä täydellisen kovettumisen varmistamiseksi tarvitaan korkeita UV-intensiteettejä ja pitkiä valotusaikoja - erityisesti tummissa tai peittävissä väreissä.
UV-mustesuihkupainossa käytetään nestemäisiä väriaineita, jotka polymeroituvat välittömästi UV-LED-lampuilla tai elohopealampuilla. Pisara-annostelun ja usein alhaisen kerrospaksuuden vuoksi kohdennettu, tavallisesti pistemäinen UV-säteilytys tarkalla kohdistuksella on ratkaisevan tärkeää.
Samat periaatteet pätevät UV-fleksopainoon kuin offset- ja seripainoon – mutta rainanopeudet ovat suurempia ja kerrokset ohuempia, joten annos per läpiajo on pienempi ja lampun vanheneminen näkyy aikaisemmin.
Tähän liittyvä mittausongelma – huippuirradianssi, aikaprofiili ja integroitu annos läpiajon aikana – käsitellään sivulla UV-mittaus kuljetinjärjestelmille.
Painonopeudet ja verkkonopeudet (myös UV-mittausta varten)
Tyypilliset painonopeudet ja verkkonopeudet (m/min) verrattuna yleisiin painomenetelmiin:
- Rainaoffset on nopein perinteinen painomenetelmä (esim. sanomalehtipainatuksessa).
- Fleksopainatus tarjoaa maksiminopeuden joustavissa pakkauksissa ja etiketeissä.
- Seriografia (silkkipaino) on huomattavasti hitaampi menetelmän periaatteen vuoksi (mekaaninen musteen levitys verkon läpi).
- Mustesuihkupainatus on kuronut huomattavasti kiinni yhden ajon (single-pass) järjestelmien ansiosta teollisissa sovelluksissa.
- Nykyään kohopainoa käytetään lähes yksinomaan etikettipainatuksessa, ja se voidaan luokitella keskinopeuksien alueelle.
Seuraava taulukko sisältää yleiskatsauksen tyypillisistä musteen ominaisuuksista, painonopeuksista ja verkkonopeuksista (m/min) sekä UV-annoksesta/irradianssista eri painomenetelmille. Luvut ovat alan tyypillisiä keskiarvoja ja riippuvat suuresti konetyypistä, materiaalista, kuivatustekniikasta ja musteen levitystavasta.
| Painomenetelmä | Mustekerroksen paksuus | Musteen viskositeetti | Intensiteetti(mW/cm²) | UV-annostarve | Painonopeus [m/min] |
|---|---|---|---|---|---|
| Arkki-/rotaatio-offset | keskisuuri | keskisuuri | 500–4 000 | keskisuuri-korkea, useimmiten 200–600 mJ/cm² | 200-600 (rotaatio-offset jopa 1 000) |
| Kohopaino | ohut | korkea | 300–2 000 | matala, ~100–300 mJ/cm² | 100–250 |
| Fleksopaino | erittäin ohut | matala | 1 000–3 000 | matala-keskisuuri, 150–400 mJ/cm² | 300-800 (huipputason laitteet jopa >1,000 |
| Serigrafia | paksu | korkea | 800–3 500 | korkea, 300–800 mJ/cm² | 10-100 |
| Mustesuihkutulostus | erittäin ohut | matala | 500–2 000 | matala,100-300 mJ/cm² | 100-300 (teollisuuskäytössä jopa 600) |
| Etikettipainatus | ohut | korkea | 800–2 500 | matala,100-300 mJ/cm² | vaihtelee |
Substraattityypit teollisessa UV-painamisessa
Taipuisia materiaaleja, kuten kalvoja, etikettejä, taipuisia pakkauksia, kutistekalvoja, papereita tai ohuita muovikaistaleita, käsitellään tyypillisesti seuraavilla painomenetelmillä:
- Fleksopainanta: käytetään usein pakkauskalvoihin, pusseihin, etiketteihin ja aaltopahvin pinnoituksiin.
- Mustesuihkutulostus (rullalta rullalle): painettaville taipuisille materiaaleille etikettituotannossa ja teollisessa merkinnässä.
- Rotaatiooffsetpainanta: taipuisille kaistaleille, kun painosmäärä ja nopeus ovat suuria.
Näissä prosesseissa tarvitaan UV-järjestelmiä, jotka on sovitettu ohuisiin substraatteihin ja dynaamiseen materiaalinsyöttöön.
Kiinteät, mittapysyvät substraatit, kuten metallilevyt, lasi, puu, jäykät muovit, pahvi tai muotoillut kappaleet (esim. putket, pullot), painetaan mieluiten seuraavilla alueilla:
- Seripainanta: jäykille tai muotoilluille pinnoille, kuten näytöille, mainoskilville, lasille.
- Kohopainanta: etiketeille jäykillä substraateilla.
- Arkkioffsetpainanta: jäykälle pahville, kartongille, metalli- tai muovilevyille.
- Kappalepainanta: esim. pulloihin, tölkkeihin, astioihin.
Näissä substraateissa UV-mittalaitteet voidaan sijoittaa tarkasti, eikä erityistä taipuvuutta tarvita.
Erilaisten UV-mittausmenetelmien soveltuvuus teollisiin sovelluksiin
Erilaisia mittausmenetelmiä käytetään substraatin tyypin, pinnan geometrian ja tuotantoympäristön mukaan. Kahdella vakiintuneella lähestymistavalla – värinmuutokseen perustuvilla annosmittauskalvoilla ja elektronisilla UV-mittauslaitteilla – on erilaisia vahvuuksia ja rajoituksia, jotka on otettava huomioon sovelluksesta riippuen.
Värinmuutokseen perustuvat annosmittauskalvot:
Nämä polymeeripohjaiset kalvot reagoivat niihin kohdistuvaan UV-säteilyyn irreversiibelillä värinmuutoksella, joka voimistuu annoksen kasvaessa. Ne soveltuvat erityisen hyvin sovelluksiin, joissa perinteinen anturitekniikka saavuttaa rajansa – esimerkiksi joustavilla substraateilla, kuten kalvoilla, paperilla tai tekstiileillä, sekä pyörivillä, koveralla tai vaikeasti saavutettavilla pinnoilla liikkuvilla tuotantolinjoilla. Ohuen rakenteensa ja mekaanisen joustavuutensa ansiosta ne voidaan levittää laajoille alueille prosessia häiritsemättä. Rajoituksena on puhtaasti visuaalinen arviointi.
Näitä kalvoja käytetään erityisesti seuraavissa tapauksissa:
- Joustavat substraatit, koska kalvot ovat ohuita, taipuisia ja voidaan levittää laajoille alueille.
- Pyörivät, epäsäännölliset tai vaikeasti saavutettavat pinnat, esim. pakkausraineissa
Rajoitus: Ei tarkkaa kvantitatiivista arviointia erikoisarviointijärjestelmiä käyttämättä. Lämpötila ja ympäristötekijät voivat vaikuttaa reaktioon.
UV-mittauslaitteet (radiometrit, anturit):
Elektroniset radiometrit ja anturijärjestelmät tuottavat kvantitatiivisia mittaustuloksia UV-intensiteetistä ja annoksesta erittäin hyvällä toistettavuudella. Näiden järjestelmien kalibrointi on jäljitettävissä kansallisiin standardeihin. Ne soveltuvat vakaisiin prosesseihin, joissa substraatti on kiinteä ja anturin asema voidaan määrittää tarkasti. Käyttöalueita ovat sekä kiinteät inline-järjestelmät prosessin valvontaan että kannettavat käsimittauslaitteet huoltoon ja laadunvarmistukseen. Ahtaissa konetiloissa anturin korkeus on ratkaiseva; liikkuvien substraattien tapauksessa kulkevat radiometrit, kuten curelog, kulkevat järjestelmän läpi tuotteen mukana.
Klassiset UV-mittausjärjestelmät soveltuvat erityisen hyvin seuraaviin käyttötarkoituksiin:
- Kiinteät materiaalit, joilla on vakaa tuki ja hallittu asema.
- Inline-mittausjärjestelmät, käsimittauslaitteet tai säännölliset järjestelmätarkastukset.
- Erityisen tärkeitä laatukriittisissä sovelluksissa.
Rajoitus: Ahtaat, vaikeasti saavutettavat konetilat edellyttävät litteitä, kulkevia mittalaitteita tai pysyvästi asennettuja inline-antureita.
UV-mittaus kiinteille substraateille ja 3D-komponenteille
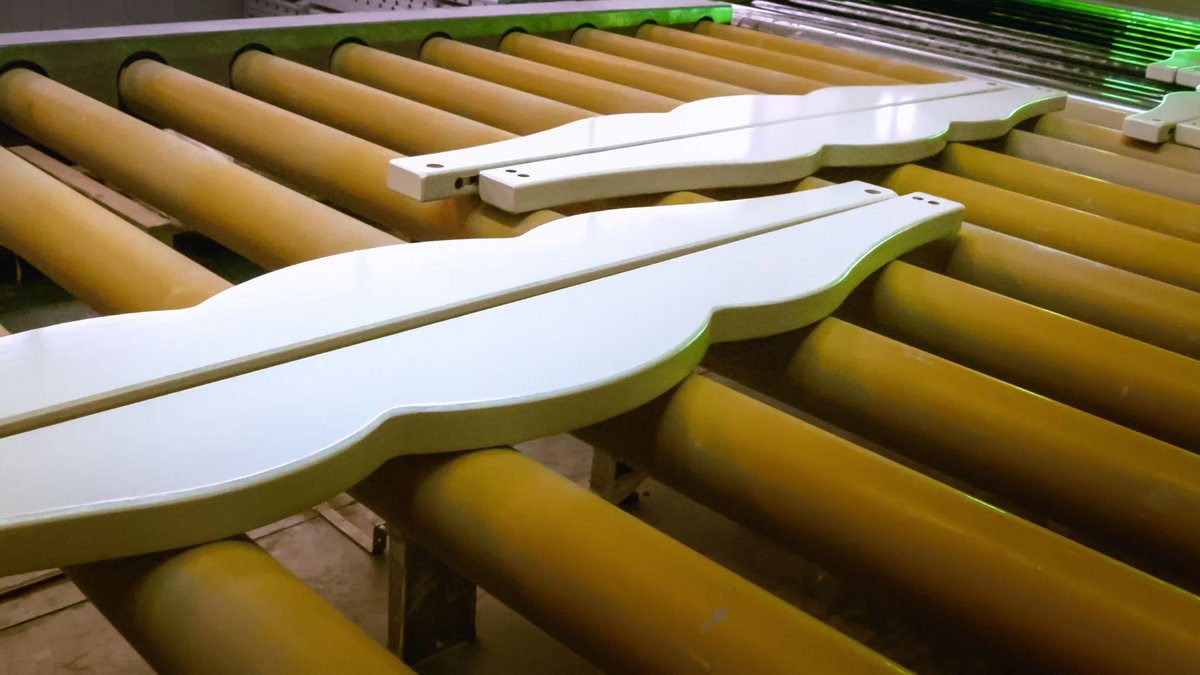
Puun UV-pinnoitteita käytetään huonekalu-, parketti- ja sisustusteollisuudessa, ja ne parantavat kulutuskestävyyttä, kemikaalinkestävyyttä ja kiiltoastetta. Haasteena on epähomogeeninen pintarakenne, substraatin imukyky ja luonnonmateriaalien lämpötilakäyttäytyminen. UV-järjestelmien on siksi annettava täsmälleen vaadittu annos aiheuttamatta lämpövaurioita tai muodonmuutoksia. Useita pinnoituskerroksia (pohjamaali, välikerros ja pintalakka) levitetään usein koordinoidulla UV-kovetuksella. Substraatti on suurikokoinen ja joustamaton.
3D-pinnoituksessa tilamuotoiset kappaleet (esim. kulutustavarat, autonosat) pinnoitetaan UV-kovettuvilla pinnoitteilla koristeellisten ja toiminnallisten pintaominaisuuksien saavuttamiseksi. Monimutkainen geometria vaatii tarkasti koordinoitua UV-säteilytystä monimuotoisia lamppujärjestelyjä tai robotiikkaa käyttäen mukautetuilla säteilytysominaisuuksilla. Varjoalueet ja heijastukset johtavat epätasaiseen annosjakaumaan, minkä vuoksi tarvitaan UV-mittausjärjestelmiä tai simulaatiotuettuja UV-asetteluja.
Substraatit ovat kolmiulotteisia, ja etäisyys UV-lamppuun vaihtelee.
Kiinteille substraateille UV-mittaukseen soveltuvat standardimittauslaitteet, kun taas kolmiulotteisille tuotteille räätälöidyt UV-mittauslaitteet mahdollistavat mittauksen suoraan pinnalta.
Opsytec käyttää kahta koeteltua radiometrimallia UV-irradianssin ja annoksen tarkkaan määrittämiseen: UV-radiometri RMD ja erittäin dynaaminen kuljetinhihnaradiometri curelog. Ensin mainittu mahdollistaa joustavan mukautumisen eri spektrialueille ja sovellusvaatimuksiin vaihdettavien, kalibroitujen anturien ansiosta ja tukee annosmittausta ja tallennusta useiden päivien ajan. curelog tarjoaa sitä vastoin tarkkoja mittauksia näytteenottotaajuuksilla, jotka voivat olla jopa 2 000 Hz, nopeasykleissä prosesseissa, kuten jatkuvissa painatus- ja kovetusjärjestelmissä. Nauhamaisena mittauslaitteena se on kompakti ja langaton.
Opsytecin valikoimaan kuuluu myös räätälöityjä erikoisratkaisuja – kuten inline- ja PLC-yhteensopivia antureita sekä erikoismalleja – jotka voidaan sovittaa tarkasti teollisten UV-prosessien vaatimuksiin. Mukautumalla tarkkaan muotoon ja käyttötarkoitukseen UV-mittaus ei ainoastaan tarkennu, vaan siitä tulee myös prosessinläheisempi ja toistettavampi.
Keskeinen etu on anturin mekaaninen integrointi kyseiseen tuotantoprosessiin. Diffuusori – säteilyherkkä sisäänmenopinta – on suunniteltu niin, että se asettuu tasaisesti ja muodonmukaisesti säteilytettävän materiaalin pinnalle. Tämä varmistaa, että:
- mittaus suoritetaan täsmälleen olennaisella säteilytysalueella,
- kallistuskulmien, varjoalueiden tai hajavalon aiheuttamia poikkeamia ei esiinny,
- materiaalin pinnalla vaikuttava todellinen säteilyannos tallentuu
- realistinen UV-annosmittaus saavutetaan myös monimutkaisissa säteilytystilanteissa (esim. kaarevilla pinnoilla).
Spektroradiometrit ja anturit UV-mittaukseen
UVpad

Litteä spektriradiometri, korkeus 14,4 mm, kuljetinjärjestelmiin, 200–440 nm kaistanleveydellä 2 nm.

SR900

Array-spektroradiometri alueelle 200–1100 nm, lisävarusteina integroivat pallot, kosinidiffuusori ja anturit.
Radiometri RMD Pro
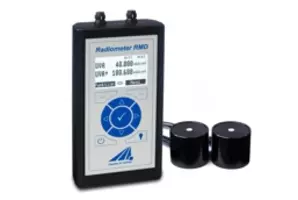
Täysin digitaalinen käsiradiometri irradianssin ja annoksen mittaamiseen, kahdella anturitulolla ja 8 Gt:n muistilla.
curelog

Litteä radiometri ja dosimetri, joka kulkee UV-kuljetinjärjestelmien läpi jopa 2000 lukemalla sekunnissa, jopa neljällä spektrialueella.
PLC.D – digitaaliset UV-anturit
Digitaaliset UV- ja valoanturit RS-485-, RS-232- tai USB-liitännällä suoraan PLC:hen kytkettäväksi.
Painomenetelmä ja painonopeus kiinteille materiaaleille
| Painomenetelmä | Maalikerroksen paksuus | Maalin viskositeetti | Intensiteetti [mW/cm²] | UV-annostarve [mJ/cm²] | Painonopeus [m/min] |
|---|---|---|---|---|---|
| UV-pinnoitus | keskipaksu | keskikorkea | 1 000–3 000 | 300–700 | 1–100 (geometriasta riippuen) |
| UV-pinnoitteet puulle | keskipaksu | korkea | 800–2 500 | 250–600 | 1–50 (maalityypistä riippuen) |
| 3D-maalaus | vaihteleva (paikallisesti paksu) | keskikorkea | 1 000–3 500 | 300–800 | 1–30 (geometriasta ja robotista riippuen) |
Teollisessa painamisessa käytetään erityisiä lampputyyppejä, joiden spektrinen emissio on räätälöity vastaamaan kyseisen kovetusprosessin vaatimuksia. Käytössä ovat elohopeahöyrylamput, joilla on ominaiset emissioviivat lyhytaaltoisella UV-alueella, galliumseostetut lamput spektrin laajentamiseksi UVA-alueelle sekä nykyaikaiset UV LED -järjestelmät, joilla on kapea spektrikaista ja korkea energiatehokkuus. UV-lähteen valinta riippuu painomusteiden ja pinnoitteiden kemiallisesta koostumuksesta sekä prosessiin liittyvistä parametreista, kuten alustasta, kuljetusnopeudesta ja energiansyötöstä.
UV-mittausta varten lampputyyppi tulisi tietää ja ilmoittaa kalibrointilaboratoriolle. Tyypilliset lampputyypit ovat:
| Käyttökohde | Keskipainelamput | Metallihalidilamput | UV-LEDit | Eksimeerilamput | Matalapainelamput (Hg) |
|---|---|---|---|---|---|
| Arkki- ja rotaatio-offset | ✔ | – | ✔ | ✔ | – |
| Metallipainatus | ✔ | ✔ | – | – | – |
| Kohopainatus | ✔ | – | ✔ | – | – |
| Seripainatus | ✔ | ✔ | ✔ | – | – |
| Etiketit | ✔ | – | ✔ | – | – |
| Fleksopainatus | ✔ | – | ✔ | – | – |
| Puupinta | ✔ | ✔ | ✔ | – | – |
| Mustesuihkutulostus | ✔ | – | ✔ | – | – |
| Liiman ristisilloitus | ✔ | ✔ | ✔ | ✔ | – |
| Kappaleen painatus | ✔ | – | ✔ | – | – |
| Silikonointi | ✔ | – | ✔ | – | – |
| 3D-maalaus | ✔ | – | ✔ | - | – |
Selite / Lamppityypit tarkemmin:
✔ = tyypillisesti käytössä
– = Ei yleinen sovellus
- Matalapainelamppu (matalapaine-Hg): Säteily pääasiassa 254 nm:ssä → Desinfiointi/sterilointi.
- Keskipaine-Hg-lamppu: Laaja spektri suurella teholla → klassiset lamput offsetpainoon, fleksopainoon ja seripainoon.
- Metallihalidilamput: Elohopea + metallihalidit (Fe, Ga jne.) → lisää UV-A/B-osuutta paksuille kerroksille.
- UV-LED: Kapeakaistainen, tehokas, käyttövalmis välittömästi (365–405 nm). Ihanteellinen lämpötilaherkkiin prosesseihin.
- Eksimeerilamppu: Kvasimonokromaattinen VUV/UVC (esim. 172 nm, 222 nm) → mattaus, erityispolymerointi.
Kunkin näiden lähdetyyppien taustalla olevat spektrin, annosnopeuden ja happi-inhibition perusteet on käsitelty sovellussivulla UV-kovetus ja fotopolymerointi.
Kirjoittaja: Dr. Mark Paravia
Dr.-Ing. Mark Paravia on Opsytec Dr. Gröbel GmbH:n toimitusjohtaja Ettlingenissä ja johtaa akkreditoitua kalibrointilaboratoriota. Tutkittuaan pulssitettuja ksenoni-eksimeeripurkauksia KIT:n valaistustekniikan instituutissa hänen nykyinen painopisteensä on optisessa säteilyn mittaustekniikassa. Hän toimii DIN-standardointikomitean FNL 7 "Optical Radiation" varapuheenjohtajana ja on DVGW:n UV-desinfiointia käsittelevän projektiryhmän jäsen.