


UV-fluoresenssitunkeumatestaus ja teollinen tarkastus
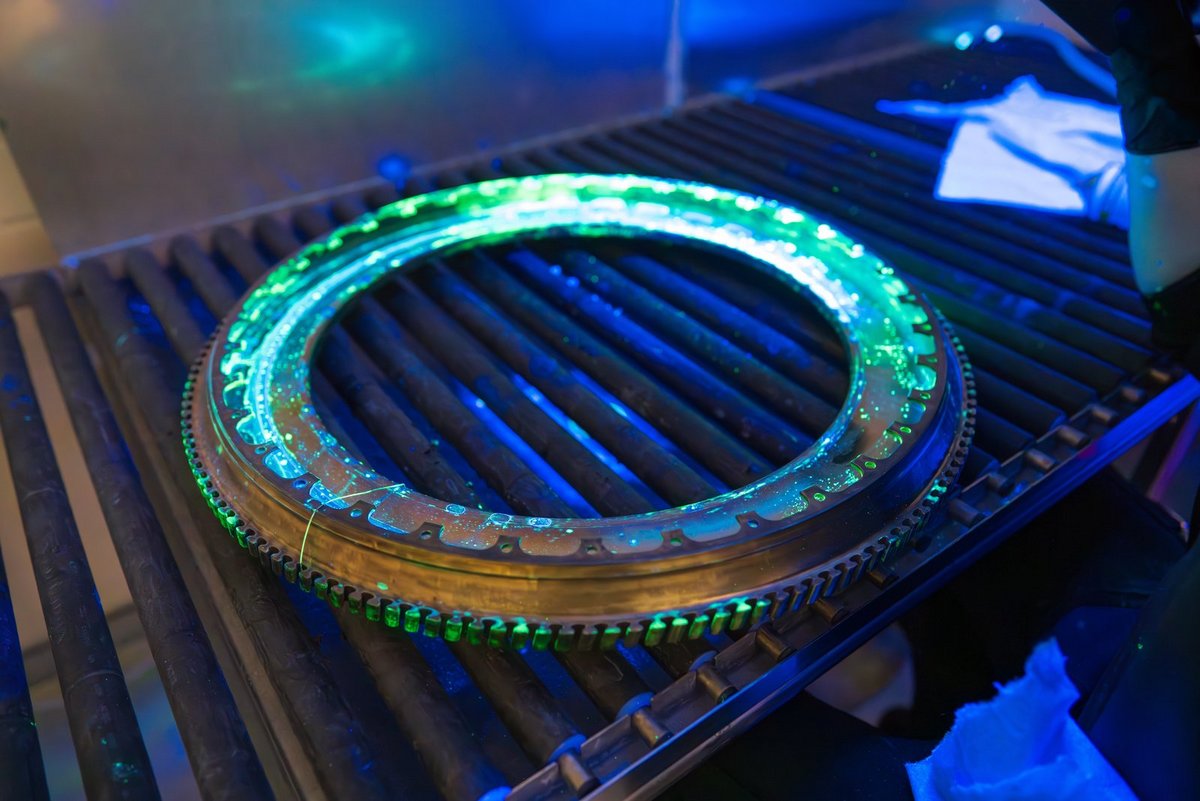
Fluoresenssitunkeumatestauksessa lopullisen arvion tekee silmä tai kamera. Molemmat ovat herkkiä, mutta kumpikaan ei ole kalibroitu: ne arvioivat kontrastia, ei absoluuttisia arvoja. Toistettavuus ei siis synny kirkkaammasta lampusta, vaan kiinteistä reunaehdoista – herätysaallonpituudesta, irradianssista kappaleessa, kentän tasaisuudesta ja ympäristön valosta. Fluoresenssitunkeumatestaus on rikkomattoman aineenkoetuksen (NDT) klassinen visuaalinen menetelmä: fluoresoiva tunkeuma-aine tai magneettijauhemedia tekee halkeamat, huokoisuuden ja muut pinnan rikkovat viat näkyviksi UV-A-herätyksen alla, kun ne pysyisivät näkymättöminä päivänvalossa. Keskeiset fysikaaliset suureet ovat fluoroforin spektrinen herätys, irradianssi tarkastuskohdassa, jäljelle jäävä näkyvä valo ja tarkastajan pimeäadaptaatio.
Käytössä ovat myös termit UV-halkeamatestaus ja mustavalotarkastus – molemmat viittaavat samaan UV-A-tarkastukseen, jossa ympäristön valo on pimennetty.
Miten rikkomaton fluoresoiva tarkastus kehittyy
Tämä kehitys muuttaa prosessi- ja mittaustekniikan vaatimuksia. Ikääntyvien lentokonelaivastojen ylläpito edellyttää tarkasti toistettavia tunkeumanestetarkastuksia ilmailualan spesifikaatioiden, kuten SAE AMS2647:n, mukaisesti, mikä tekee irradianssin ja tasaisuuden dokumentoinnista pakollista. Painevalettujen alumiiniosien – kuten sähköajoneuvojen akkukoteloiden – sarjatarkastus lisää automatisoitujen, kamerapohjaisten fluoresoivien tarkastusasemien osuutta; automatisoidut ja robotisoidut tarkastussolut saavuttivat jo 15 %:n osuuden tunkeumanestetestauksen markkinoiden liikevaihdosta vuonna 2024, ja kasvun ennustetaan olevan 9,7 %. Lisäksi siirtyminen elohopeahöyrylampuista UV-LED-lähteisiin muuttaa perustavanlaatuisesti testin fotometrisiä reunaehtoja – tästä syystä ASTM E3022 on olemassa omana standardinaan.
Tämä muutos on alan merkittävin teknologinen muutos; se ei muuta ainoastaan sähköistä hyötysuhdetta vaan myös kentän spatiaalisia ominaisuuksia, mikä tekee tiheämmästä kenttäkartoituksesta tarpeellisen, koska LED-kenttä heikkenee jyrkemmin kuin kaasupurkauslampun kenttä. Toinen kehityksen ajuri on kannettavien tarkastuslähteiden pienentyminen kenttähuoltotöitä varten, mihin liittyy tarve mitata akkukäyttöisten lamppujen purkauskäyrää.
Lisäksi arviointi itsessään siirtyy puhtaasti visuaalisesta tarkastuksesta kohti automatisoitua, kamerapohjaista tarkastusta oppivaan kuva-analyysiin perustuen, mikä tekee laukaistavasta, toistettavasta valaistuksesta perusvaatimuksen pelkän mukavuustekijän sijaan. Neljänneksi huomiota kiinnitetään yhä enemmän itse tunkeumanesteaineiden ympäristövaikutuksiin: herkkyyttä, kustannuksia ja ympäristöyhteensopivuutta arvioidaan yhä useammin yhdessä pelkän herkkyyden maksimoinnin sijaan (ks. Tieteellinen kirjallisuus alla). Viidenneksi ilmailualan sisäiset spesifikaatiot, kuten SAE AMS2647, tiukentavat paikoin UV-lähteiden vähimmäisvaatimuksia yleisiä ISO- ja ASTM-arvoja tiukemmiksi, mikä pakottaa toimittajat päivittämään tarkastuslaitteistonsa.
Tämän sovellusalueen markkinakoot, kasvuvauhdit ja lähteet on koottu sivulle UV-teknologian markkinakehitys.
Miten fluoresenssiviritys toimii?
Fluoroforis absorboi fotoneja viritysalueella ja säteilee osan energiasta takaisin pidemmillä aallonpituuksilla. Näiden kahden välissä on väistämätön häviö – näkyvä emissio on aina heikompi kuin viritys, koska osa absorboidusta energiasta vapautuu lämpönä säteilemättömän relaksaation kautta ennen kuin molekyyli emittoi fotonin. Ratkaisevaa on spektrinen päällekkäisyys: viritysalueen ulkopuolella oleva säteily ei edistä fluoresenssia lainkaan, riippumatta siitä, kuinka paljon tehoa sen takana on.
Yleisillä teollisilla tunkeumanesteillä viritysalue sijaitsee noin 365 nanometrin kohdalla, minkä vuoksi tämä aallonpituus on lamppujen ja LED-valojen oletusarvo; ASTM E3022 antaa LED-lähteille tyypilliseksi alueeksi 347–382 nanometriä (Magnaflux, 2024). Muilla merkkiaineilla – vuototestien merkkiaineilla, prosessiväreillä, fluoresoivilla pinnoitteilla – viritysalue voi olla erilainen; tunkeumanesteen tietolomake määrittää tällöin sopivan lähteen, ei toisin päin. Toinen vaatimus koskee sitä, mitä lähteen ei pitäisi emittoida: jäljelle jäävä näkyvä valo nostaa taustaa ja heikentää kontrastia, ja viritysalueen alapuolella olevat lyhytaaltoiset komponentit altistavat tarkastajan säteilylle ilman mitään mittaushyötyä.
Mitä teknologioita käytetään UV-A-viritykseen?
Fluoresoivien penetranttien viritykseen on käytettävissä useita valonlähteitä, jotka poikkeavat huomattavasti toisistaan spektrin, säteen ominaisuuksien ja vanhenemiskäyttäytymisen suhteen. Perinteiset elohopeahöyrylamput tuottavat laajan, pehmeän irradianssikentän, mutta tarvitsevat lämmitysajan, joka voi kestää jopa kymmenen minuuttia, sekä UV-A-kaistanpäästösuodattimen näkyvän valon ja lyhyempiaaltoisen valon poissulkemiseksi (mr-chemie, 2025). UV-LED-lähteet ovat käyttövalmiita välittömästi, sähköisesti tehokkaampia ja spektrisesti vakaampia, mutta tuottavat kapeamman kentän, jossa reunan vaimeneminen on jyrkempää, ja ne vanhenevat eri mekanismin mukaan kuin kaasupurkauslamput. Ksenon- ja muita suuritehoisia purkauslamppuja käytetään, kun tarvitaan hetkellisesti erittäin suurta irradianssia, esimerkiksi automaattisten kamerajärjestelmien salamavalaistuksessa.
| Teknologia | Ominaisuudet | Edut | Rajoitukset | Tyypillinen käyttö |
|---|---|---|---|---|
| Elohopeahöyrylamppu (keskipaine) | laaja, pehmeä irradianssikenttä; viivaspektri noin 365 nm:n kohdalla sekä näkyviä sivuviivoja | suurialainen, tasainen valaistus; vakiintunut normatiivinen perusta (ASTM E2297) | lämmitysaika jopa 10 min; sisältää elohopeaa; vaatii UV-A-kaistanpäästösuodattimen; vanhenee käyttötuntien mukana | kiinteät tarkastuskopit, laajat tarkastusalueet |
| UV-A-LED | kapeakaistainen spektri noin 365 nm:n kohdalla; jyrkkä kentän reunan vaimeneminen | välitön käynnistys; matala lämmöntuotto; laukaistavissa kameran synkronointiin; ei elohopeaa | kapea säteen kenttä vaatii tiheämmän kentän kartoituksen; edellyttää omaa testistandardia (ASTM E3022) | käsivalaisimet, pistevalonlähteet, automaattiset tarkastussolut |
| Ksenon-/HID-salamalamppu | erittäin korkea hetkellinen irradianssi; laajakaistainen spektri | korkea huipputeho kameraperusteiseen inline-tarkastukseen | vaatii lisäsuodatusta; suurempi terminen ja sähköinen kompleksisuus | automaattinen kuvankäsittely kameran syklissä |
| Keskipaineinen käsivalaisin | kannettava, verkkovirta- tai akkukäyttöinen | toimii vaikeapääsyisissä kohteissa ja kentällä (kunnossapito) | irradianssi heikkenee etäisyyden neliön mukaan; riippuu akun tilasta | kunnossapito, lentokoneiden ja laitosten paikan päällä tehtävä tarkastus |
Mitkä standardit määrittävät viitekehyksen?
Klassisille menetelmille tämä viitekehys on määritelty normatiivisesti. ASTM E1417/E1417M kuvaa, miten tunkeumanestetesti suoritetaan, mukaan lukien vaikutusaika, välipuhdistus ja kehitysajat; ASTM E2297 kattaa perinteiset UV-A- ja valkoisen valon lähteet sekä niiden testaamiseen käytettävät mittarit ja määrittää UV-A-alueen 320–400 nanometriin ja näkyvän valon alueen 400–760 nanometriin (Magnaflux, 2024). ASTM E3022 lisää omat vaatimuksensa ja mittausmenettelynsä LED-pohjaisille UV-A-lampuille, joita käytetään tunkeuma- ja magneettijauhetestauksessa. Kansainvälisesti ISO 3452 -sarja säätelee tunkeumamateriaaleja luokitellen fluoresoivat tunkeumanesteet tyypiksi I, näkyvän värin tunkeumanesteet tyypiksi II ja kaksikäyttöiset tunkeumanesteet tyypiksi III, viidessä herkkyystasossa "erittäin matalasta" "ultrakorkeaan" (ISO 3452-2:2021). Katseluolosuhteita itsessään säätelee ISO 3059 – raja-arvot, mittaus ja kalibrointi käsitellään yksityiskohtaisesti sivulla katseluolosuhteet ISO 3059:n mukaan. Ilmailualalla valmistajakohtaiset spesifikaatiot, kuten SAE AMS2647, lisäävät omat, joskus tiukemmat, vähimmäisarvonsa irradianssille ja tarkastusväleille. Yleiskatsaus UV-spektrialueisiin ja niiden normatiivisiin raja-arvoihin yleisesti on esitetty sivulla Ohjeet, standardit ja normit UV-alalla.
Siirtyminen kaasupurkauslampuista LED-valoihin on juuri syy siihen, miksi ASTM E3022 on olemassa erillisenä asiakirjana. LED-valot tuovat vakaamman spektrin ja vähemmän lämpöä, mutta erilaisen säteilykuvion: kapeammat kentät jyrkemmällä reunan vaimenemisella, kun perinteisellä lampulla oli leveä, pehmeä jakauma. Yhdelle lampputyypille laadittu menettely ei siis siirry toiseen tyyppiin ilman uudelleenmittausta.
Miksi virittyminen tapahtuu juuri 365 nm:n aallonpituudella
Luku esiintyy jokaisessa standardissa, mutta syy harvoin. Se piilee kapeassa ikkunassa, jota rajoittavat molemmat puolet.
Alapuolelta sitä rajoittavat optiikka ja työturvallisuus: alle noin 340 nm:n tavallinen lasi ja monet muovit alkavat imeä yhä enemmän valoa – linsseistä, suodattimista ja tarkastusikkunoista tulee kalliita. Samalla aktiininen vaikutus kasvaa jyrkästi; samalla irradianssilla IEC 62471:n mukainen raja-arvo saavutettaisiin minuuteissa tuntien sijaan.
Yläpuolelta sitä rajoittaa kontrasti. Noin 400 nm:stä alkaen virittyminen tulee silmin havaittavaksi ja peittää indikaation huntuun. Standardi sallii enintään 20 luksia ympäristövaloa – lähde, joka itse säteilee näkyvästi, kuluttaa tämän budjetin loppuun ennen kuin tarkastaja astuu koppiin.
Näiden väliin sijoittuu tunkeuma-aineiden ja magneettijauheiden fluoresoivien väriaineiden absorptiomaksimi, joka yleisillä järjestelmillä sijaitsee 360–370 nm:n välillä – sekä elohopealampun voimakkain viiva, i-viiva kohdassa 365,4 nm. Nämä kaksi osuvat yhteen, ja standardit ovat kehittyneet tämän lähteen ympärille. Siksi myös nykyaikaiset UV-A-LEDit säteilevät 365 nm:n aallonpituudella, vaikka 385 tai 395 nm olisi teknisesti helpompi ja edullisempi ratkaisu: testiaineet ja standardit on rakennettu 365 nm:n ympärille.
Mitä standardit edellyttävät
| Vaatimus | Arvo | Mittausetäisyys | Tarkastusväli | Standardi |
|---|---|---|---|---|
| UV-A-irradianssi tarkastuspisteessä | ≥ 1 000 µW/cm² (10 W/m²) | 380 mm | jokaisessa työvuorossa tai kahdeksan käyttötunnin välein | ASTM E1417 (tunkeumaneste), ASTM E1444 (magneettijauhe) |
| UV-A-irradianssi, yläraja-arvo | ≤ 5 000 µW/cm² (50 W/m²) | tarkastuspisteessä | — | ISO 3059 |
| Ympäröivä valkoinen valo kopissa | ≤ 20 lx (2 fc) | tarkastuspisteessä | viikoittain | ISO 3059, ASTM E1417 |
| UV-lähteen näkyvä jäännösvalo | valmistajan ohjeen mukaan, suodatin käytössä | 380 mm | lampun tarkastuksen yhteydessä | ASTM E3022 |
| Lämpenemisaika ennen mittausta | vähintään 10 minuuttia | — | ennen jokaista mittausta | koskee elohopeahöyrylamppuja |
| Tarkastajan pimeäsopeutuminen | vähintään 1 minuutti | — | ennen jokaista tarkastusta | ISO 3059 |
| Akkukäyttöiset lamput: aika alle 1 000 µW/cm²:n | valmistajan ilmoittama | 380 mm | kutakin latausta kohden | ASTM E3022 |
Taulukossa luetellaan yleiset vaatimukset; ratkaisevaa on aina standardin voimassa oleva versio ja asiakkaan spesifikaatio. Ilmailu- ja avaruusteollisuudessa valmistajien spesifikaatiot, kuten SAE AMS 2647, menevät tätä pidemmälle ja määräävät toisinaan tiukempia välejä. Se, mitä ISO 3059 yksityiskohtaisesti vaatii raja-arvojen, mittalaitteiden ja kalibroinnin osalta, esitetään sivulla katseluolosuhteet ISO 3059:n mukaan.
Käytännössä kaksi riviä jäävät useimmin huomiotta. Mittausetäisyys 380 mm ei ole suositus, vaan osa vaatimusta: 250 mm:n etäisyydellä sama lamppu näyttää noin kaksinkertaisen lukeman, 500 mm:n etäisyydellä puolet. Ja pimeäsopeutuminen ei ole kohteliaisuus tarkastajaa kohtaan – silmä tarvitsee sitä nähdäkseen indikaation ylipäätään. Kammio, joka täyttää kaikki mitatut arvot, ei silti löydä säröjä, jos tarkastaja astuu sisään suoraan ulkoa.
Kolme mittaustehtävää, kolme laitetta
- Lähde. UV-käsivalaisimet tarkastukseen kappaleen luona ja kentällä, kiinteät lähteet kaappia varten. Siirtyminen elohopeahöyrystä UV-A-LEDiin muuttaa kenttää: kapeampi spektri, jyrkempi reunan vaimeneminen – kartoituksesta tulee tarkempi, ei harvempi.
- Toistuva tarkastus. RMD Pro mittaa irradianssin ja valaistusvoimakkuuden samalla laitteella – molemmat ISO 3059:n vaatimat suureet yhdellä mittauskerralla. Se, mitä spektrisiä ominaisuuksia laitteelta tähän vaaditaan ja kuinka usein se on kalibroitava, käsitellään kohdassa tarkasteluolosuhteet standardin ISO 3059 mukaan.
- Automaattinen tarkastus. Silloin kun laitteisto arvioi ihmisen sijaan, kiinteästi asennetut anturit korvaavat käsimittauksen – varoitusanturit viritystä varten, luminesenssianturit vastetta varten. Molemmat käsitellään jäljempänä kohdassa "Miten luminesenssianturit ja elektro-optiset varoitusanturit valvovat kaappia?"
Spektrisessä ristiintarkistuksessa – esimerkiksi vertailtaessa vanhaa elohopealamppua uuteen LEDiin – mukaan tulee UVpad E. Se osoittaa, kuinka paljon laajakaistainen anturi poikkeaa kapeakaistaisen LEDin kohdalla, ja muuttaa spektrisen epäsuhdan epäilyn sijaan luvuksi.
Mitkä prosessimuuttujat ovat ratkaisevia?
Neljä suuretta määrittää, löydetäänkö fluoresoiva ilmaisu luotettavasti, eikä yksikään niistä voi korvata toista. UV-A-irradianssi kappaleen kohdalla (ei lampun kohdalla) määrittää, kuinka monta viritysalueen fotonia todella saavuttaa fluoroforin – se pienenee työskentelyetäisyyden neliön suhteessa, ja sen on siksi mitattava varsinaisessa tarkastuspisteessä, ei lampun kotelosta. Irradianssikentän tasaisuus määrittää, pätevätkö samat herkkyysarvot koko tarkastusalueella; epätasainen kenttä tuottaa sijaintiriippuvaisia tuloksia, jotka muuttuvat sen mukaan, mihin kappale sattuu olevan asetettuna.
Jäljelle jäävä näkyvä valo, joka tulee itse lähteestä ja tarkastusympäristöstä, määrittää taustan, jota vastaan heikko fluoresenssi on havaittava; koska ihmisen havainto arvioi kontrastia eikä absoluuttista luminanssia, jokainen ylimääräinen lumen alentaa tehollista havaitsemisrajaa. Tarkastajan pimeäadaptaatio on lopuksi biologinen, ei fysikaalinen prosessimuuttuja, mutta se on yhtä lujasti kiinnitetty normeihin: useimmat menettelyt edellyttävät vähintään yhden minuutin adaptaatioaikaa ennen tarkastusta, sillä silmän herkkyys heikolle valolle kohoaa riittävästi vasta tämän ajan jälkeen.
Mikä rajoittaa prosessia tai aiheuttaa virheitä?
Yleisin virhekäsitys liittyy lampun sähkötehoon: watti-arvo kuvaa ottotehoa, ei viritysalueella säteilevää optista tehoa – eikä varmasti myöskään sitä irradianssia, joka saavuttaa osan. Kahdella sähköteholtaan samanlaisella lampulla voi olla hyvin erilainen irradianssi komponentissa, koska hyötysuhde, optiikka ja ikääntymistila poikkeavat toisistaan. Toinen yleinen virhekäsitys on, että kerran "riittäväksi" mitattu irradianssi pysyy voimassa loputtomiin: UV-lamput ja UV-LEDit vanhenevat eri nopeuksilla, LED-sirut ensisijaisesti puolijohteen rappeutumisen ja osittain kotelointimateriaalin halkeilun vuoksi; ilman toistuvia kontrollimittauksia tämä heikkeneminen jää huomaamatta, kunnes tarkastus toimii käytännössä hyväksytyn herkkyystasonsa alapuolella.
Lisäksi mittauspaikka valitaan usein huonosti: tarkistusmittaus lampun kotelosta tai kuvan keskeltä kertoo vähän siitä, miltä kenttä näyttää varsinaisen tarkastusalueen reunoilla tai kaarevassa osageometriassa. Erityisesti UV-LEDien tapauksessa niiden jyrkän reunavaimenemisen vuoksi keskellä vaatimustenmukainen irradianssi voi tarkastusalueen reunalla jäädä jo selvästi vaaditun vähimmäisarvon alapuolelle. Lopuksi, aika-arvo yksinään – kiinteä tarkastusaika – ei korvaa annosarvoa: niin kauan kuin tarkastuspisteen irradianssi on tuntematon, jää epäselväksi, mikä todellinen viritys tapahtui tämän ajan kuluessa. Samaa logiikkaa – annos ajan sijaan – sovelletaan läheisellä osa-alueella, jossa kohdesuure on erilainen, UV-vanheneminen, värinkesto ja fotostabiilisuus; fluoresoivan penetranttitestauksen visuaalisessa arvioinnissa aika-annos-vastavuoroisuus ei pidä paikkaansa samalla tavalla kuin integroivien antureiden kohdalla.
Miten osan geometria, pinta ja materiaali vaikuttavat?
Pinnankarheus ja huokoisuus vaikuttavat testaustulokseen riippumatta viritys- ja irradianssiolosuhteista. Ainetta lisäävällä valmistuksella tuotetut osat, joilla on tyypillinen jauhepetiprosessin pinnankarheus, muodostavat perustavanlaatuisen rajoituksen klassiselle tunkeumatestaukselle: ilman jälkikäsittelyä tai kiillotusta se ei sovellu huokoisiin tai karheisiin ainetta lisäävällä valmistuksella tuotettuihin rakenteisiin, koska tunkeumaneste kertyy pinnan huokosiin todellisten halkeamien sijaan ja jää niihin pesuvaiheen jälkeen. Tiiviissä, ei-huokoisissa ainetta lisäävällä valmistuksella tuotetuissa rakenteissa menetelmä on edelleen käyttökelpoinen.
Myös perinteisesti valmistetuissa osissa geometria vaikuttaa irradianssikenttään: koverat säteet, reiät ja alileikkaukset aiheuttavat varjostumista, jota tasainen vertailunäyte ei osoita, ja tämä olisi siksi arvioitava etukäteen – esimerkiksi optisen simuloinnin avulla – ennen kuin testausmenetelmä vahvistetaan monimutkaiselle osalle.
Fotonienergia ja Stokesin siirtymä fluoresenssin hyötysuhteen rajoittajana
Fluoresoivan näytön suurin havaitsemisherkkyys on fysikaalisesti rajallinen, eikä rajoitus riipu ainoastaan käytetystä tunkeuma-aineesta. Energian säilymislain mukaan emittoitu fotoni ei voi koskaan sisältää enemmän energiaa kuin absorboitunut viritysfotoni; fotonin energia annetaan kaavalla
E = h · c / λ
jossa h on Planckin vakio, c valon nopeus ja λ aallonpituus.
Koska fluoresoivien tunkeuma-aineiden emissioaallonpituus on aina pidempi kuin viritysaallonpituus (Stokesin siirtymä), jokainen emittoitunut fotoni sisältää vähemmän energiaa kuin absorboitunut fotoni – jäljelle jäävä osa vapautuu lämpönä molekyylin säteilemättömän relaksaation kautta, ilmiö, jota kuvaa Kashan sääntö. Lisäksi mikään fluoroforeista ei emittoi uudelleen jokaista absorboitunutta fotonia; emittoituneiden ja absorboituneiden fotonien suhde on kvanttisaanto (Φ), joka on käytännön tunkeuma-aineilla tyypillisesti selvästi alle yhden.
Käytännön seuraus: jopa ihanteellisesti sovitettu, häviötön virityslähde ei voi nostaa näkyvän fluoresenssin intensiteettiä Stokesin siirtymän ja kvanttisaannon asettaman maksimin yläpuolelle. Irradianssin lisääminen parantaa signaalia siis vain siihen asti, kunnes tunkeuma-aine ei ajaudu saturaatioon tai itseabsorptioon; sen ylittämisen jälkeen kasvaa ainoastaan tarkastajan tarpeeton altistus, ei näytön kontrasti.
Esimerkkilaskelma: kuinka paljon eksitaatioenergiasta muuttuu lämmöksi
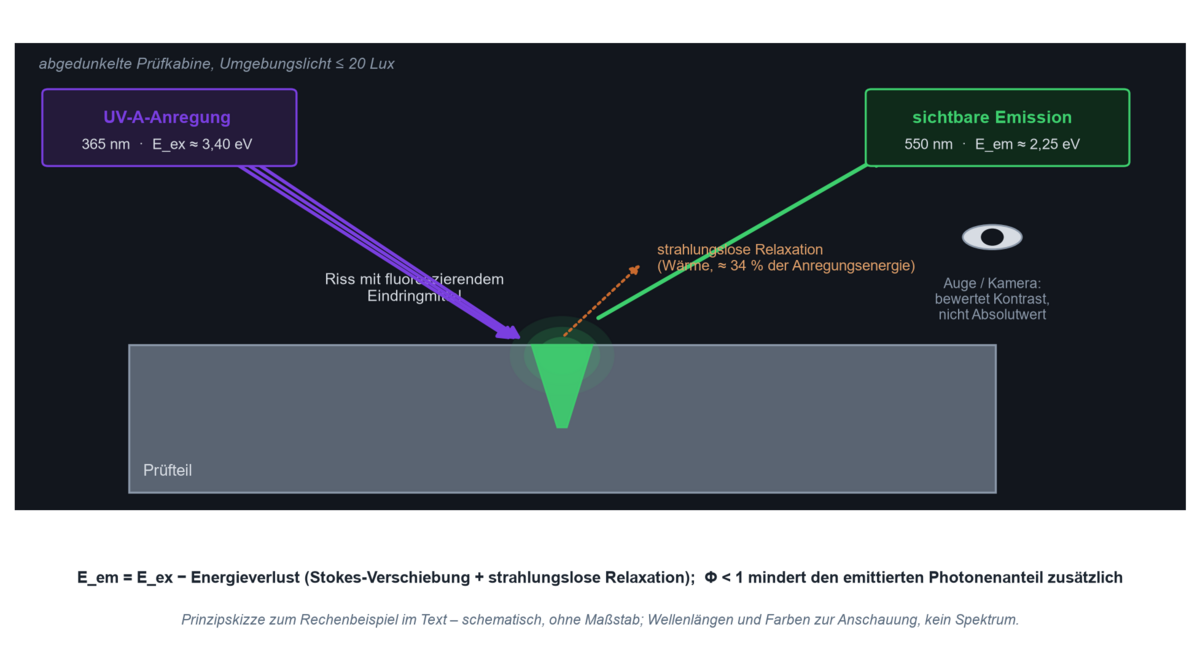
Oletukset: eksitaatioaallonpituus λ_ex = 365 nm (teollisten UV-A-lähteiden oletusarvo), tyypillisen keltavihreän fluoresoivan tunkeuma-aineen emissiomaksimi λ_em ≈ 550 nm.
Kaava: E = h · c / λ, jossa h · c ≈ 1240 eV·nm käytännön approksimaationa.
Laskenta: E_ex = 1240 / 365 ≈ 3,40 eV; E_em = 1240 / 550 ≈ 2,25 eV.
Tulos: suhteellinen energiahäviö emittoitunutta fotonia kohti on (3,40 − 2,25) / 3,40 ≈ 34 prosenttia.
Käytännön tulkinta: pelkkä Stokes-siirtymä muuttaa jo noin kolmasosan eksitaatioenergiasta lämmöksi molekyylin sisällä, ennen kuin kvanttisaanto Φ < 1 pienentää käyttökelpoisten fotonien osuutta edelleen. Yhdessä nämä kaksi ilmiötä selittävät, miksi fluoresoivat indikaatiot ovat luonnostaan heikkovalotehoisia ja miksi ympäristö- ja hajavalolla on suhteettoman suuri vaikutus havaittavuuteen – rajoittava tekijä ei ole eksitaatioteho, vaan itse muuntoprosessin alhainen optinen hyötysuhde.
Laskekaa Stokesin siirtymä itse
Alla oleva laskin suorittaa saman laskutoimituksen mille tahansa aallonpituusparille ja antaa lisäksi Stokesin siirtymän aaltolukuina — nanometreinä se riippuu spektrin sijainnista eikä sitä voida verrata eri penetrantteja keskenään. Esiasetettu 365–550 nm on yllä olevan esimerkin tapaus.
Missä UV-fluoresoivaa tunkeumanestetarkastusta käytetään?
Ilmailu- ja avaruusteollisuudessa fluoresoiva tunkeumaneste- ja magneettijauhetarkastus on kiinteä osa turbiinin siipien, laskutelineiden osien ja turvallisuuskriittisten valukappaleiden valmistuksen ja huollon hyväksyntää; kriittinen vaatimus on irradianssin ja kalibrointitilan katkeamaton dokumentointi sellaisten spesifikaatioiden kuin SAE AMS2647 mukaisesti, koska tarkastukset auditoidaan. Autoteollisuudessa ja alihankintateollisuudessa automatisoidut fluoresoivat tarkastustunnelit tutkivat painevalettuja alumiiniosia – kuten moottorilohkoja tai sähköajoneuvojen akkukoteloita – huokoisuuden ja halkeamien varalta tuotantonopeudella; tässä irradianssin toistettavuus suurilla volyymeilla ja vaihtuvilla kappaleen asennoilla on kriittinen prosessimuuttuja.
Energiantuotannossa tarkastetaan turbiinikomponentteja, painesäiliöitä ja putkilinjojen hitsaussaumoja, usein kentällä kannettavilla UV-käsilampuilla, joissa etäisyyttä ja ympäristön valoa on vaikeampi hallita kuin kiinteässä tarkastuskopissa. Ainetta lisäävässä valmistuksessa fluoresoiva tunkeumanestetarkastus täydentää tiheiden, huokoistumattomien kappaleiden jälkikäsittelyä, kun taas huokoiset rakenteet vaativat lisäksi vaihtoehtoisia tarkastusmenetelmiä. Lääketieteellisessä teknologiassa tämä koskee muun muassa titaanisia valuimplantteja, joissa pintaviat ovat suoraan turvallisuuden kannalta merkityksellisiä.
Mikä UV-lähde sopii suurille pinta-aloille, poraukselle, kenttäkäyttöön ja konenäköön?
Suuralaiseen, kiinteään tarkastukseen sopivat aluevalaisimet tai Series L -sarjan kokoonpanot, jotka tuottavat mahdollisimman tasaisen kentän koko tarkastusalueelle. Vaikeasti tavoitettaviin geometrioihin – poraukset, alaleikkaukset, sisäkonturit – käytetään kompakteja UV LED -pistelähteitä tai endoskoopin/boreskoopin lisäosia, jotka kohdistavat kapean kenttänsä tarkasti kriittiseen kohtaan.
Mobiiliin kenttätarkastukseen, esimerkiksi lentokoneiden tai laitosten kunnossapidossa, käytetään yleisesti akkukäyttöisiä UV-käsivalaisimia; tässä on otettava huomioon irradianssin purkautumiskäyrä käyttöajan funktiona, sillä ASTM E3022 määrittää akkukäyttöisten LED-lamppujen testisuureeksi joko purkautumiskäyrän tai ajan, jonka kuluessa arvo laskee alle 1 000 µW/cm². Ferromagneettisille osille fluoresoiva magneettijauhetarkastus korvaa tunkeumanestetarkastuksen; siinä käytetään samoja fotometrisiä rajaehtoja, mutta sitä säätelevät omat standardit (ASTM E1444, ASTM E3024). Automatisoituun kuvankäsittelyyn käytetään laukaistavia UV-LED-lähteitä, joiden välähdyksen kesto ja intensiteetti synkronoidaan kameran kuvataajuuteen.
Mitä suureita on mitattava tai seurattava?
Kaikkien mittaustehtävien lähtökohtana ei ole laite, vaan kysymys siitä, mitä suuretta testistandardi todellisuudessa vaatii. Klassisessa, silmämääräisesti arvioitavassa tunkeuma- ja magneettijauhetarkastuksessa tämä on ensisijaisesti UV-A-irradianssi tarkastuspisteessä yksikössä µW/cm² tai W/m², mitattuna radiometrillä, kuten RMD Pro, jonka spektrivaste on rajattu UV-A-alueelle. Laajakaistainen mittaus riittää, kunhan lähteen spektri on tunnettu ja standardin mukainen; mutta kun verrataan lähteitä, joiden spektrijakauma poikkeaa merkittävästi toisistaan – esimerkiksi vanhaa elohopeahöyrylamppua uuteen UV-LEDiin – spektrinen mittaus muuttuu tarpeelliseksi, kuten UVpad tarjoaa. Laajakaistainen anturi voi poiketa systemaattisesti kapeakaistaisen lähteen kohdalla; tätä ilmiötä kutsutaan spektriseksi epäsuhdaksi, ja se on yksi tämän alan yleisimmin aliarvioiduista mittausvirheiden lähteistä.
Irradianssin lisäksi on otettava huomioon myös lähteen jäännösnäkyvä valo ja kopin ympäristövalo, sillä ISO 3059 määrittelee tälle omat raja-arvonsa. Spatiaaliset mittaukset – irradianssin kartoittaminen useasta tarkastuskentän pisteestä – muuttuvat tarpeellisiksi, kun tarkastusalue on suurempi kuin säteen profiilin tasainen keskiosa, tai kun osan geometria voi aiheuttaa varjostumia. Aikaerotteiset mittaukset – toistuvat tarkistukset yksittäisen hyväksymistestauksen sijaan – ovat tarpeen, koska molemmat, kaasupurkauslamput ja LEDit, menettävät säteilytehoa käyttöikänsä aikana.
Itse työpaikka on toinen mittaustehtävä: fluoresenssitarkastuspisteiden henkilöstö viettää pitkiä aikoja UV-A-lähteen läheisyydessä. Mitkä suureet ovat merkityksellisiä työturvallisuuden kannalta, kuvataan kohdassa UV-eryteema työpaikalla.
Kun kamera ottaa arvioinnin hoitaakseen, valaistusvaatimukset tiukentuvat, koska kuvankäsittelyalgoritmi vertaa harmaasävyarvoja kiinteään kynnysarvoon; jos valaistus vaihtelee osien välillä tai ajautuu lähteen käyttöiän aikana, kynnysarvo ajautuu sen mukana ja virheiden havaitsemisaste muuttuu huomaamatta. Laukaistavat UV-LEDit voidaan synkronoida kameran, robotin tai kuljettimen kanssa ja tuottaa sama määritelty herätys joka kuvassa – tämä on todellinen etu jatkuvasti palavaan lamppuun verrattuna, ei vain suurempi valoteho.
Viimeaikaiset kehitykset yhdistävät tämän hallitun valaistuksen oppimispohjaiseen kuva-analyysiin: vuonna 2026 julkaistu järjestelmä turbiinin siipien automatisoituun fluoresenssitarkastukseen käyttää mukautettua YOLOv8-arkkitehtuuria luokitellakseen halkeamat, kylmäsaumat, sulkeumat ja huokoisuuden, saavuttaen keskimäärin 93,3 prosentin havaitsemistarkkuuden (katso tieteellinen kirjallisuus alla). Prosessidokumentaation kannalta – erityisesti auditoiduilla toimialoilla, kuten ilmailu- ja avaruusteollisuudessa – irradianssin ja kalibrointitilan jatkuva kirjaaminen kuuluu tarkastuspöytäkirjaan datajoukkona, ei vain kertaluonteisena hyväksymisarvona.
Miten luminesenssianturit ja elektro-optiset varoitusanturit valvovat kaappia?
Toistuva käsimittaus kertoo, oliko kaappi kunnossa testipäivänä. Se ei kerro, onko se yhä kunnossa seuraavassa vuorossa. Kun tarkastus toimii syklissä tai valvomattomana, kiinteästi asennetut anturit korvaavat sen.
Elektro-optiset varoitusanturit tekevät tästä laitosfunktion: UV-anturi mittaa irradianssia tarkastuspisteessä jatkuvasti ja antaa signaalin, kun arvo laskee vaaditun raja-arvon alle – tunkeumanestetarkastuksessa standardin ASTM E1417 mukaan tämä on 1 000 µW/cm² UV-A-alueella. Signaali kulkee ohjaimeen 0–10 V:n tai 4–20 mA:n muodossa, mikä pysäyttää syklin ennen kuin osa läpäisee tarkastuksen testaamatta. Ero käsimittaukseen ei ole tarkkuudessa vaan jatkuvuudessa: lampun vika kahden tarkastuksen välillä jäisi muuten huomaamatta seuraavaan mittaukseen asti – ja sen mukana kaikki sillä välin hyväksytyt osat.
Luminesenssianturi mittaa herätteen sijaan vasteen: tunkeumanesteen lähettämän fluoresenssivalon. Sitä käytetään, kun arvioinnin tekee laitos, ei ihminen – esimerkiksi varmistamaan, että fluoresoivasti merkitty liimasauma on levitetty kokonaan, tai tarkistamaan, että osa on puhdistettu ennen kokoonpanoa. Koska fluoresenssivalo on useita kertaluokkia heikompaa kuin heräte, suodatus ratkaisee tuloksen: anturin on estettävä lähteen UV-A-komponentti ja päästettävä läpi vain Stokesin siirtymän tuottama pidempiaaltoinen osa – muuten se mittaa lamppua eikä näytettä.
Molemmat tehtävät tarvitsevat samaa anturia eri kokoonpanoissa: vastaanottimen, jolla on määritelty, kapea spektrialue, ja lähdön, jonka laitos pystyy lukemaan. Mitkä alueet ja lähdöt ovat käytettävissä, kerrotaan UV-anturisivuilla; kosteapuhdistettuihin asennuksiin ja CIP-ympäristöihin tarkoitettu on UVx-SE. Miksi anturi ei koskaan mittaa "UV-A:ta" vaan painotettua summaa oman herkkyytensä yli, selitetään kohdassa spektrialueet ja standardit.
Mitä tieteellinen kirjallisuus osoittaa?
Neljä julkaisua muodostaa teknisen perustan tämän tekstin keskeisille väitteille LED-vanhenemisesta, ainesosien lisäävässä valmistuksessa käytettävistä tarkastusrajoista, tunkeuma-aineen valinnasta ja automaattisesta kuva-analyysistä:
- UV-A-LEDien vanheneminen. Kaupallisten 3 watin UV-A-LEDien (365 nm) vanhenemista jatkuvassa ja syklisessä käytössä käsittelevä tutkimus osoittaa, että syklinen käyttö pidentää käyttöikää huomattavasti jatkuvaan käyttöön verrattuna ja että optisen tehon heikkeneminen johtuu ensisijaisesti puolijohteen vanhenemisesta ja toissijaisesti kapselointimateriaalin halkeilusta – havainto, joka on suoraan merkityksellinen UV-LED-tarkastuslamppujen huoltoväleille. – Arques-Orobon, F. J.; Vazquez, M.; Nuñez, N. (2020): Lifetime Analysis of Commercial 3 W UV-A LED, Crystals 10(12), 1083.
- Tunkeumatarkastuksen rajat ainesosia lisäävässä valmistuksessa. Ainesosia lisäävän valmistuksen vikatarkastusteknologioita käsittelevä katsaus luokittelee tunkeumatarkastuksen herkäksi mutta soveltumattomaksi – ilman esikiillotusta – huokoisille tai karkeapintaisille ainesosia lisäävällä menetelmällä valmistetuille pinnoille, mikä rajaa sen soveltuvuutta suhteessa tiiviisiin, perinteisesti valmistettuihin osiin. – Chen, Y.; Peng, X.; Kong, L. B.; Dong, G. X.; Remani, A.; Leach, R. (2021): Defect inspection technologies for additive manufacturing, International Journal of Extreme Manufacturing 3(2).
- Tunkeuma-aineen valinta kestävyyskriteerien mukaan. Fluoresoivien tunkeuma-aineiden valintaa käsittelevä tutkimus kehittää arviointimallin, joka sisältää ympäristö- ja turvallisuuskriteerit herkkyyden ja kustannusten rinnalla, havainnollistaen arviointitapaa, joka menee pelkkää testiherkkyyttä pidemmälle. – Pacana, A.; Siwiec, D.; Bednárová, L. (2020): Method of Choice: A Fluorescent Penetrant Taking into Sustainability Criteria, Sustainability 12(14), 5854.
- Automaattinen, tekoälyavusteinen fluoresoiva tarkastus. Vuonna 2026 julkaistu artikkeli kuvaa automaattisen, tekoälyavusteisen fluoresoivan tarkastusjärjestelmän turbiinin siipiä varten, joka perustuu mukautettuun YOLOv8-arkkitehtuuriin ja luokittelee neljä tyypillistä pintavikatyyppiä keskimäärin 93,3 prosentin tunnistustarkkuudella, havainnollistaen suuntausta kohti automaattista kuva-analyysiä hallitussa valaistuksessa. – Wu, D.; Deng, D.; Li, H.; Wang, H.; Zhao, B. (2026): Fluorescent penetrant inspection system for minor defects in jet-engine blade surface, Journal of Intelligent Manufacturing 37(8), 3105–3121.
Tekninen tausta ja lisälukemista
Neljä lisälähdettä standardeista, työturvallisuudesta ja markkinatiedoista, joihin tämä teksti perustuu:
- Tunkeuma- ja magneettijauhetarkastuksen standardit. ASTM E1417/E1417M (menetelmä), E2297 (perinteiset UV-A- ja valkoisen valon lähteet ja mittarit), E3022 (LED-pohjaiset UV-A-lamput) ja E1444/E3024 (magneettijauhetarkastus). Yleiskatsaus: ASTM E3022 – BSI Group.
- ISO/DIN EN ISO -tunkeumatarkastus. ISO 3452-1/-2 (perusteet ja tunkeuma-aineiden testaus) ja ISO 3059 (tunkeuma- ja magneettijauhetarkastuksen katseluolosuhteet). Lähde: ISO 3452-2:2021.
- Työturvallisuus UV-A-testauslähteiden käytössä. ICNIRP:n ohjeistus työntekijöiden suojaamisesta UV-säteilyltä, mukaan lukien rikkomattomassa testauksessa käytettävien "mustan valon" lähteiden luokittelu (ICNIRP – Protecting Workers from Ultraviolet Radiation); Saksassa täydennetty tekoperäisen optisen säteilyn asetuksella (OStrV), Gesetze im Internet.
- Markkinatiedot. Mordor Intelligence, "Non-Destructive Testing (NDT) Market" ja "Liquid Penetrant Testing (PT) Market", 2026.
UKK: UV-fluoresoiva tunkeumanestetarkastus
Miten fluoresoiva viritys toimii tunkeumanestetarkastuksessa?
Halkeamaan tai huokoseen jäänyt fluoresoiva tunkeumaneste absorboi UV-A-säteilyä noin 365 nm:n aallonpituudella ja emittoi osan tästä energiasta uudelleen näkyvänä valona pidemmällä aallonpituudella. Koska tämä emissio on aina heikompaa kuin viritys, tumma, matalakontrastinen tausta on havaittavuuden kannalta yhtä tärkeä kuin viritysvoimakkuus itsessään.
Mikä aallonpituus soveltuu teolliseen fluoresoivaan tunkeumanestetarkastukseen?
Suurimmalle osalle teollisia tunkeuma- ja magneettijauhemateriaaleja viritysmaksimi on noin 365 nm:ssä, minkä vuoksi tämän alueen UV-A-lamput ja LEDit ovat vakiovalinta. Muille merkkiaineille, kuten vuototestauksen jäljittimille tai erikoispinnoitteille, optimaalinen viritysalue voi poiketa; tunkeumanesteen tietolomake on aina ratkaiseva.
Mikä UV-A-irradianssi vaaditaan vaatimustenmukaiseen tarkastukseen?
ISO 3059 vaatii vähintään 1 000 µW/cm² (10 W/m²) UV-A-irradianssia tarkastuskohdassa, ja suositeltu ylärajaohje on noin 5 000 µW/cm² (50 W/m²). Ilmailualan erityisspesifikaatiot, kuten SAE AMS2647, voivat määrätä erilaisia, joskus korkeampia vähimmäisarvoja, jolloin sovellettava asiakasspesifikaatio on aina ensisijainen.
Mikä on ero elohopeahöyrylamppujen ja UV-LED-tarkastuslamppujen välillä?
Elohopeahöyrylamput tuottavat laajan, pehmeän irradianssikentän, mutta tarvitsevat lämpenemisajan, joka voi olla jopa kymmenen minuuttia, sekä UV-A-kaistanpäästösuodattimen. UV-LEDit ovat käyttövalmiita välittömästi ja sähköisesti tehokkaampia, mutta tuottavat kapeamman kentän jyrkemmällä reunan vaimenemisella, minkä vuoksi ne on testattava ja kartoitettava erikseen erillisen standardin ASTM E3022 mukaisesti.
Miksi fluoresoiva tarkastus ei toimi luotettavasti, vaikka lampun teho on nimellisesti riittävä?
Lampun sähkönkulutus ei kuvaa viritysalueella säteilevää optista tehoa, eikä sitä irradianssia, joka saavuttaa kappaleen. Vanheneminen, etäisyys, suodattimen kunto ja kappaleen geometria muuttavat tätä arvoa nimellistehosta riippumatta, minkä vuoksi ainoastaan mittaus todellisessa tarkastuskohdassa on luotettava. Taustalla olevat määritelmät ja yksiköt on lueteltu radiometristen suureiden yleiskatsauksessa.
Miten irradianssi mitataan fluoresoivassa tunkeumanestetarkastuksessa?
Mittauksessa käytetään UV-A-radiometriä, jonka spektrivaste on rajattu alueelle 320–400 nm, ja mittaus tehdään suoraan tarkastuskohdassa todellisella työetäisyydellä. Kun lähteiden spektrit poikkeavat merkittävästi toisistaan, myös spektrinen mittaus on suositeltava, jotta anturin spektrinen yhteensopimattomuus voidaan sulkea pois.
Mitkä tekijät rajoittavat fluoresoivaa tunkeumanestetarkastusta additiivisesti valmistetuissa kappaleissa?
Jauhepetiin perustuvan additiivisen valmistuksen tyypillinen pinnankarheus ja huokoisuus aiheuttavat sen, että tunkeumaneste kerääntyy pinnan huokosiin todellisten halkeamien sijaan ja jää niihin. Ilman jälkikäsittelyä tai kiillotusta klassinen tunkeumanestetarkastus on siksi tällaisilla pinnoilla vain rajallisesti hyödyllinen; tiiviille, sileille additiivisesti valmistetuille rakenteille se on edelleen sovellettavissa.
Miten fluoresoivaa tunkeumanestetarkastusta valvotaan automatisoiduissa laitoksissa?
Laukaistavat UV-LED-lähteet synkronoidaan kameran, robotin tai kuljettimen kanssa niin, että joka kappale saa samanlaisen määritellyn virityksen, kun kuvankäsittelyalgoritmi arvioi fluoresenssin voimakkuutta kiinteää kynnysarvoa vasten. Lisäksi lähteen irradianssi ja kalibrointitila kirjataan jatkuvasti ja säilytetään osana auditoitavaa prosessitallennetta.
Aiheeseen liittyvät sovellusalueet
Fluoresoiva tarkastus liittyy kolmeen muuhun alueeseen: ilmailu- ja avaruusteollisuudessa samaa tunkeumanestetarkastusta ohjaavat yrityskohtaiset standardit ja pätevyysvaatimukset, työturvallisuudessa arvioidaan tarkastushenkilöstön UV-A-altistusta tarkastuspisteellä, ja automaatio ja prosessi-integraatio kuvaa laukaistavaa, toistettavaa valaistusta, josta kamerapohjainen arviointi on riippuvainen. Samat tarkastusmenetelmät esiintyvät myös ainetta lisäävässä valmistuksessa ja optiikassa ja tarkkuuskomponenteissa; Markkinat ja sovellukset -yleiskatsaus asettaa kaikki alueet kontekstiin. Jos robotti ohjaa viritystä, sen irradianssin on pysyttävä vakiona koko radan matkalla, jotta tarkastuskynnys ei ajaudu – katso robotiikka. Kokonaiskuva löytyy UV-sovellukset -yleiskatsauksesta.
Kirjoittaja: Dr. Mark Paravia
Dr.-Ing. Mark Paravia on Opsytec Dr. Gröbel GmbH:n toimitusjohtaja Ettlingenissä ja johtaa akkreditoitua kalibrointilaboratoriota. Tutkittuaan pulssitettuja ksenoni-eksimeeripurkauksia KIT:n valaistustekniikan instituutissa hänen tämänhetkinen painopisteensä on optisen säteilyn mittaustekniikassa. Hän on DIN-standardointikomitean FNL 7 "Optinen säteily" varapuheenjohtaja ja DVGW:n UV-desinfiointia käsittelevän projektiryhmän jäsen.
Neuvoja fluoresoivan tunkeuma-aineen tarkastukseen
Ettekö ole varma, mikä irradianssi ja tasaisuus todella saavuttavat tarkastuspinnan – tai täyttääkö nykyinen UV-lähteenne standardin vaatimukset siellä? Mittaus todellisessa tarkastuspisteessä tuo selkeyttä ennen kuin havainnosta tulee riidanalainen – lähettäkää meille kysymyksenne.
