UV měření v ofsetovém, flexo a sítotisku
Při UV vytvrzování tiskových barev a nátěrů určuje UV dávka prosychání, adhezi a migraci. Proto se měří ozářenost v mW/cm² a dávka v mJ/cm² – pomocí pásových radiometrů, které projíždějí systémem, jako je curelog nebo tinyTracker, s pevně instalovanými inline senzory nebo ručně. To udržuje proces reprodukovatelný i při stárnutí lamp a změnách zařízení.
Vytvrzování UV-reaktivních barev a nátěrů vyžaduje konstantní intenzity, které jsou měřeny inline nebo ručními radiometry. UV měření zajišťuje intenzitu záření v průmyslových procesech a tím garantuje reprodukovatelnost a procesní spolehlivost v procesech založených na UV záření.
Pro UV měření je nutné rozlišovat mezi 3D díly, plochými substráty a flexibilními produkty, v závislosti na aplikaci a tiskovém procesu:
V UV ofsetovém tisku je barva vytvrzena přímo po tisku UV zářením, což umožňuje okamžité další zpracování. Systémy kotoučového ofsetu obvykle vyžadují vyšší intenzity a větší ozařovací zóny, aby byly zajištěny rovnoměrné výsledky při vysokých rychlostech.
UV knihtisk využívá vyvýšené tiskové desky s vysoce viskózními UV barvami, které jsou vytvrzeny přímým UV ozařováním. Díky bodovému přenosu barvy a omezené tloušťce vrstvy postačují relativně nízké UV dávky.
UV flexotisk pracuje s nízkoviskózními, rychle vytvrzujícími barvami, které se přenášejí na flexibilní tiskové desky. Tenká vrstva barvy umožňuje velmi vysoké rychlosti tisku s krátkými dobami vytvrzování.
V UV sítotisku jsou pastovité barvy protlačovány přes jemnou síťovinu, což vede k vytvoření silnějších vrstev barvy. Proto jsou nutné vysoké UV intenzity a dlouhé doby ozařování, aby bylo zajištěno úplné vytvrzení – zejména u tmavých nebo neprůhledných barev.
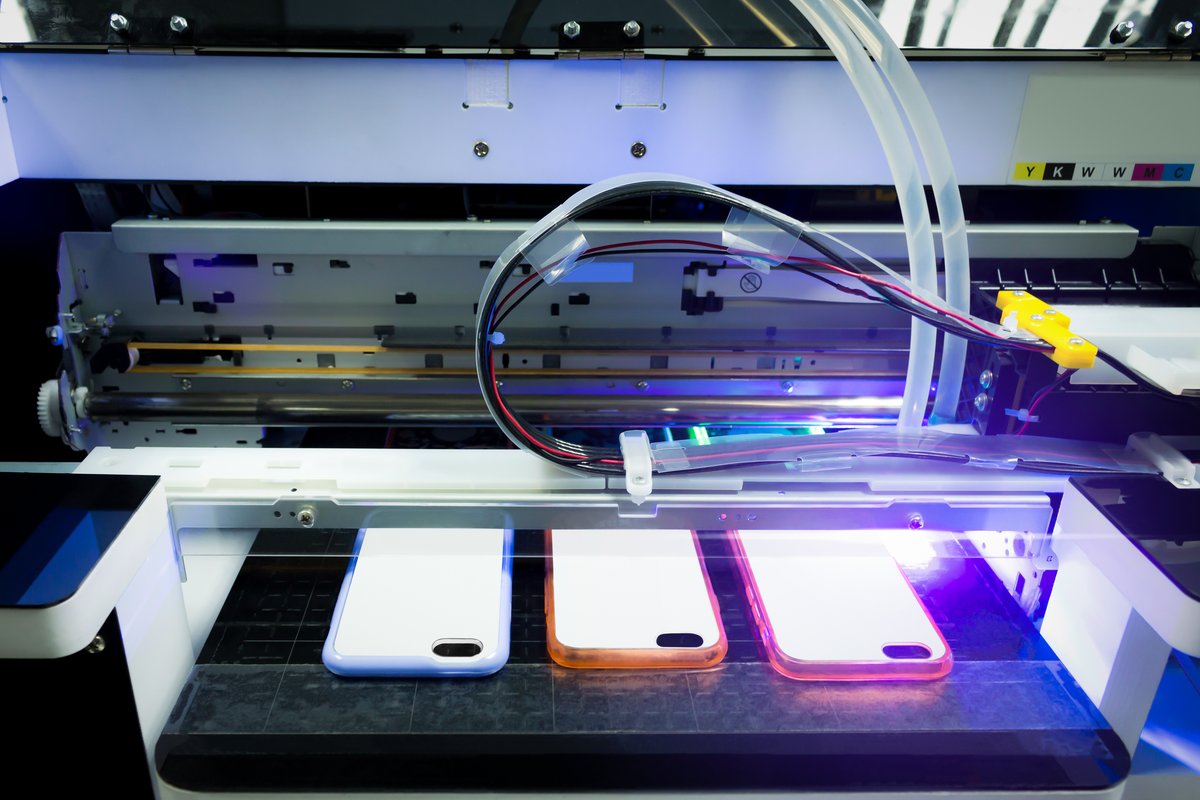
UV inkoustový tisk (inkjet) používá tekuté barvy, které jsou okamžitě polymerizovány pomocí UV LED nebo výbojek s rtuťovými parami. Díky nanášení kapek a často nízké tloušťce vrstvy je klíčové cílené, obvykle bodové UV ozařování s vysokou přesností.
Pro UV flexotisk platí totéž co pro ofsetový a sítotisk – rychlosti pásu jsou však vyšší a vrstvy tenčí, takže dávka na jeden průchod je menší a stárnutí lamp se projeví dříve.
Základní problematika měření – špičková ozářenost, časový profil a integrovaná dávka během průchodu – je popsána na stránce UV měření pro dopravníkové systémy.
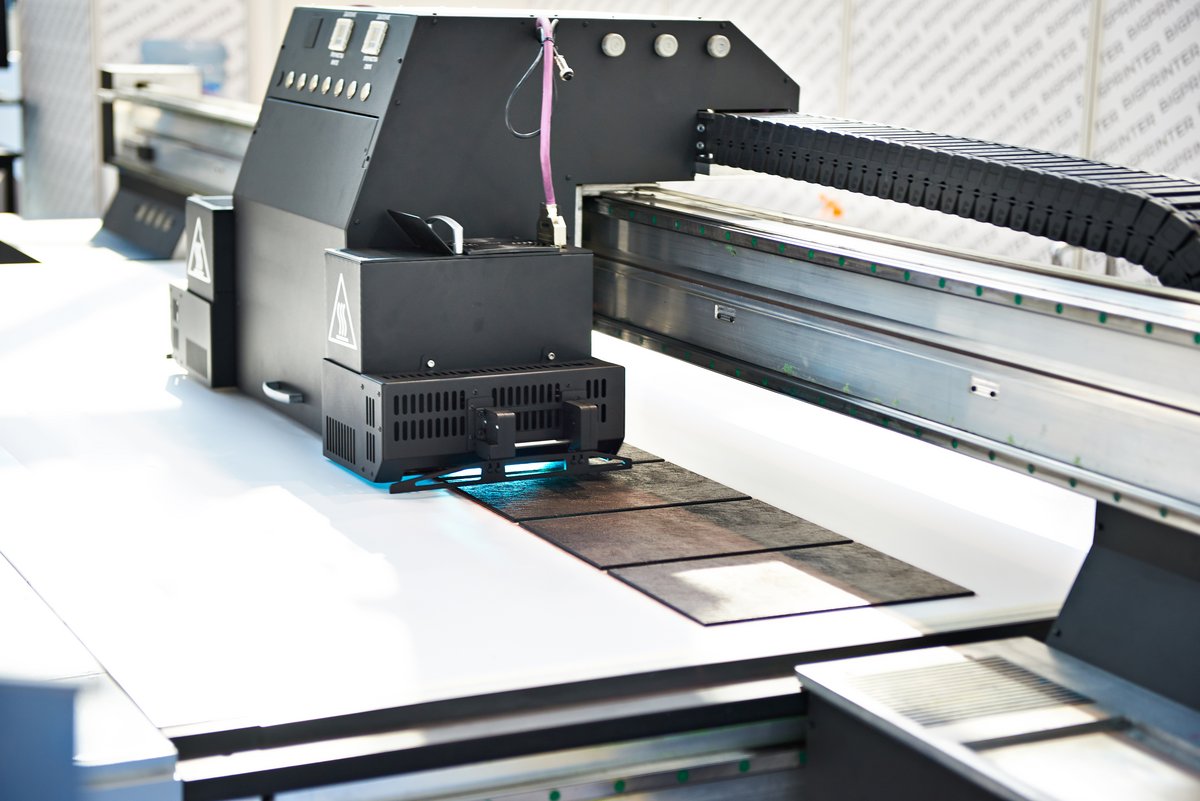
Tiskové a webové rychlosti (také pro měření UV záření)
Typické tiskové a webové rychlosti (v m/min) ve srovnání s běžnými tiskovými procesy:
- Kotoučový ofset je nejrychlejší tradiční tiskový proces (např. v novinovém tisku).
- Flexotisk nabízí maximální rychlost pro flexibilní obaly a etikety.
- Sítotisk je výrazně pomalejší kvůli principu procesu (mechanické nanášení barvy přes síto).
- Inkoustový tisk se výrazně přiblížil díky jednoprůchodovým systémům v průmyslových aplikacích.
- Knihtisk se dnes používá téměř výhradně v etiketovém tisku a lze jej zařadit do středních rychlostních rozsahů.
Následující tabulka obsahuje přehled typických vlastností barev, tiskových a webových rychlostí (v m/min) a UV dávky/ozářenosti pro jednotlivé tiskové procesy. Uvedené hodnoty jsou průměrné hodnoty obvyklé v oboru a silně závisí na typu stroje, potiskovaném materiálu, technologii sušení a nanášení barvy.
| Tiskový proces | Tloušťka vrstvy barvy | Viskozita barvy | Intenzita (mW/cm²) | Požadovaná dávka UV záření | Rychlost tisku [m/min] |
|---|---|---|---|---|---|
| Archový/kotoučový ofset | střední | střední | 500–4 000 | středně vysoká, většinou 200–600 mJ/cm² | 200–600 (kotoučový ofset až 1 000) |
| Knihtisk | tenká | vysoká | 300–2 000 | nízká, ~100–300 mJ/cm² | 100–250 |
| Flexotisk | velmi tenká | nízká | 1 000–3 000 | nízká až střední, 150–400 mJ/cm² | 300–800 (vysoce výkonné stroje až >1 000) |
| Sítotisk | vysoká | vysoká | 800–3 500 | vysoká, 300–800 mJ/cm² | 10–100 |
| Inkoustový tisk | velmi tenká | nízká | 500–2 000 | nízká, 100–300 mJ/cm² | 100–300 (průmyslové stroje až 600) |
| Etiketový tisk | tenká | vysoká | 800–2 500 | nízká, 100–300 mJ/cm² | proměnná |
Typy substrátů v průmyslovém UV tisku
Flexibilní materiály, jako jsou fólie, etikety, flexibilní obaly, smršťovací návleky, papíry nebo tenké plastové pásy, se obvykle zpracovávají pomocí následujících tiskových procesů:
- Flexotisk: často se používá pro obalové fólie, sáčky, etikety a povrchové úpravy vlnité lepenky.
- Inkoustový tisk (role-to-role): pro potisknutelná flexibilní média při výrobě etiket a průmyslovém značení.
- Kotoučový ofsetový tisk: pro flexibilní pásy s vysokými náklady a rychlostí.
Tyto procesy vyžadují UV systémy přizpůsobené nízkým tloušťkám substrátu a dynamickému podávání materiálu.
Pevné, tvarově stálé substráty, jako jsou kovové plechy, sklo, dřevo, tuhé plasty, lepenka nebo tvarované předměty (např. trubky, láhve), se přednostně potiskují v následujících oblastech:
- Sítotisk: pro tuhé nebo tvarované povrchy, jako jsou displeje, reklamní tabule, sklo.
- Knihtisk: pro etikety na tuhých substrátech.
- Archový ofsetový tisk: pro tuhou lepenku, kartony, kovové nebo plastové desky.
- Potisk těles: např. na lahvích, plechovkách, nádobách.
Tyto substráty umožňují přesné umístění UV měřicích přístrojů a nevyžadují žádnou zvláštní flexibilitu.
Vhodnost různých metod měření UV záření pro průmyslové aplikace
Podle typu substrátu, geometrie povrchu a výrobního prostředí se používají různé metody měření. Dva zavedené přístupy - barvoměnné dávkoměrné fólie a elektronické UV měřicí přístroje - mají různé silné stránky a omezení, které je třeba zohlednit podle aplikace.
Barvoměnné dávkoměrné fólie:
Tyto polymerní fólie reagují na dopadající UV záření nevratnou změnou barvy, která se s narůstající dávkou zintenzivňuje. Jsou zvláště vhodné pro aplikace, kde konvenční senzorová technika naráží na své limity - například na flexibilních substrátech, jako jsou fólie, papír nebo textilie, a rovněž na rotujících, konkávních nebo obtížně přístupných plochách v rámci pohyblivých výrobních linek. Díky malé tloušťce a mechanické flexibilitě je lze aplikovat na velkých plochách bez narušení procesu. Omezení existují u čistě vizuálního hodnocení.
Tyto fólie jsou zvláště vhodné pro
- flexibilní substráty, protože jsou tenké, ohebné a lze je aplikovat na velkých plochách.
- rotující, nepravidelné nebo obtížně přístupné povrchy, např. na obalových pásech
Omezení: Bez speciálních vyhodnocovacích systémů není možné přesné kvantitativní vyhodnocení. Reakci mohou ovlivnit teplota a vlivy prostředí.
UV měřicí přístroje (radiometry, senzory):
Elektronické radiometry a senzorové systémy poskytují kvantitativní měření intenzity a dávky UV záření s vysokou reprodukovatelností. Tyto systémy jsou kalibrované a metrologicky navázané na národní standardy. Jsou vhodné pro stabilní procesy s pevně upevněnými substráty, kde lze přesně definovat pozici senzoru. Oblasti použití zahrnují jak stacionární inline systémy pro monitorování procesu, tak mobilní ruční měřicí přístroje pro údržbu a zajištění kvality. V uzavřených prostorách stroje je rozhodující výška senzoru; pro pohybující se substráty procházejí systémem společně s produktem pojízdné radiometry, jako je curelog.
Klasické UV měřicí systémy jsou zvláště vhodné pro
- pevné materiály se stabilní podporou a kontrolovanou pozicí.
- inline měřicí systémy, ruční měřicí přístroje nebo pro periodické kontroly systému.
- Zvláště nezbytné pro aplikace kritické z hlediska kvality.
Omezení: Úzké prostory strojů bez přístupu vyžadují plochá, pojízdná zařízení nebo trvale instalované inline senzory.
Měření UV záření pro pevné substráty a 3D komponenty
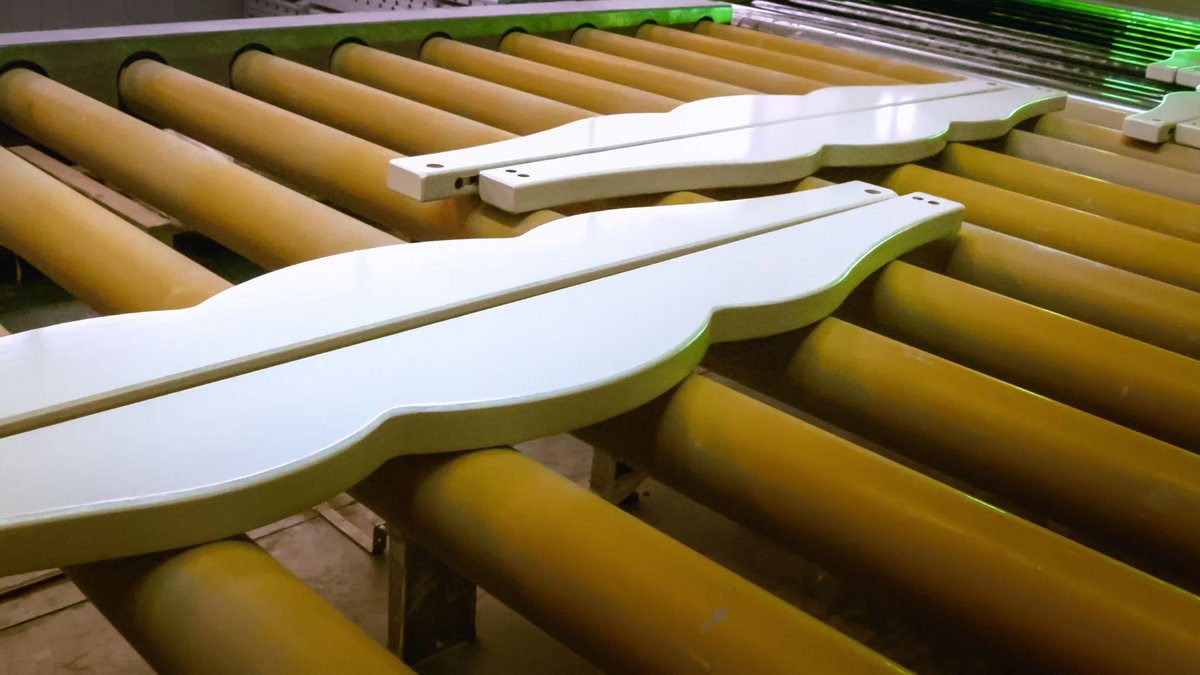
UV nátěry na dřevě se používají v nábytkářském, parketářském a interiérovém designu a zlepšují odolnost proti otěru, chemickou odolnost a stupeň lesku. Výzvou je nehomogenní struktura povrchu, savost substrátu a teplotní chování přírodních materiálů. UV systémy proto musí dodávat přesně požadovanou dávku, aniž by způsobily tepelné poškození nebo deformaci. Často se aplikuje několik vrstev nátěru (základní, mezivrstva a vrchní vrstva) se sladěným UV vytvrzováním. Substrát je velkoformátový a neohebný.
Při 3D lakování se prostorově tvarované objekty (např. spotřební zboží, díly pro automobilový průmysl) opatřují UV vytvrzujícími nátěry za účelem dosažení dekorativních a funkčních povrchových vlastností. Složitá geometrie vyžaduje přesně koordinované UV ozařování pomocí víceosých uspořádání lamp nebo robotiky s přizpůsobenou charakteristikou ozařování. Stínové zóny a odrazy vedou k nerovnoměrnému rozložení dávky, což vyžaduje UV měřicí systémy nebo simulačně podporované UV návrhy.
Substráty jsou trojrozměrné a vzdálenost k UV lampě se liší.
Pro pevné substráty jsou pro měření UV záření vhodné standardní měřicí přístroje, zatímco pro trojrozměrné produkty umožňují měření přímo na povrchu upravené UV měřicí přístroje.
Opsytec používá dvě osvědčené konstrukce radiometrů pro přesné určení ozářenosti a dávky UV záření: UV radiometr RMD a vysoce dynamický radiometr pro dopravní pásy curelog. První z nich umožňuje díky vyměnitelným kalibrovaným senzorům flexibilní přizpůsobení různým spektrálním rozsahům a požadavkům aplikace a podporuje měření a zaznamenávání dávky po dobu několika dní. Curelog naopak nabízí přesná měření se vzorkovací frekvencí až 2 000 Hz v rychle probíhajících procesech, jaké se vyskytují v kontinuálních tiskových a vytvrzovacích systémech. Jako páskové měřicí zařízení je kompaktní a bezdrátové.
Portfolio Opsytec zahrnuje také individuální speciální řešení - jako inline a PLC kompatibilní senzory a speciální konstrukce - které lze přesně přizpůsobit požadavkům průmyslových UV procesů. Přizpůsobením konkrétnímu tvaru a aplikaci se měření UV záření stává nejen přesnějším, ale také bližším procesu a reprodukovatelnějším.
Klíčovou výhodou je mechanická integrace senzoru do příslušného výrobního procesu. Difuzor - na záření citlivá vstupní plocha - je konstruován tak, aby ležel plošně a tvarově přesně na povrchu ozařovaného materiálu. Tím je zajištěno, že:
- měření se provádí přesně v relevantní ozařované oblasti,
- nedochází k odchylkám v důsledku úhlů náklonu, stínových zón nebo rozptýleného světla,
- je zaznamenána skutečná dávka záření na povrchu materiálu
- je dosaženo realistického měření UV dávky i při komplexním ozařování (např. u zakřivených povrchů).
Spektroradiometr a senzory pro měření UV záření
UVpad

Plochý spektrální radiometr, výška 14,4 mm, pro dopravníkové systémy, 200 až 440 nm se šířkou pásma 2 nm.

SR900

Array spektroradiometr pro rozsah 200 až 1100 nm s integračními koulemi, kosinovým difuzorem a sondami jako příslušenstvím.
Radiometr RMD Pro
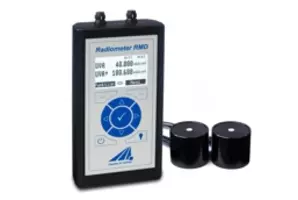
Plně digitální ruční radiometr pro ozářenost a dávku se dvěma vstupy pro senzory a 8 GB pamětí.
curelog

Plochý radiometr a dozimetr, který projíždí UV dopravníkovými systémy až s 2000 čteními/s, až ve čtyřech spektrálních rozsazích.
PLC.D – digitální UV senzory
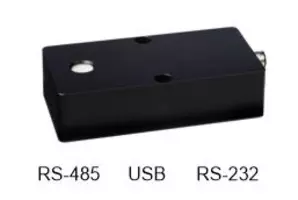
Digitální UV a světelné senzory s rozhraním RS-485, RS-232 nebo USB pro přímé připojení k PLC.
Tiskový proces a rychlost tisku pro pevné materiály
| Druhy tisku | Tloušťka vrstvy barvy | Viskozita barvy | Intenzita[mW/cm²] | Požadovaná dávka UV záření [mJ/cm²] | Rychlost tisku[m/min] |
|---|---|---|---|---|---|
| UV lakování | střední | střední až vysoká | 1 000–3 000 | 300–700 | 1-100 (v závislosti na geometrii) |
| UV laky na dřevo | střední | vysoká | 800–2 500 | 250–600 | 1-50 (v závislosti na typu barvy) |
| 3D lakování | proměnná (lokálně silná) | střední až vysoká | 1 000–3 500 | 300–800 | 1-30 (v závislosti na geometrii a robotu) |
V průmyslovém tisku se používají specifické typy lamp, jejichž spektrální emise je cíleně přizpůsobena požadavkům daného procesu vytvrzování. Používají se rtuťové výbojky s charakteristickými emisními čarami v krátkovlnné oblasti UV záření, lampy dopované galiem pro spektrální rozšíření v oblasti UVA a moderní UV LED systémy s úzkou spektrální šířkou pásma a vysokou energetickou účinností. Volba zdroje UV záření závisí na chemickém složení tiskových barev a nátěrů, jakož i na procesních parametrech, jako je substrát, rychlost dopravníku a vstupní energie.
Pro UV měření by měl být znám typ lampy a měl by být sdělen kalibrační laboratoři. Typickými lampami jsou:
| Aplikace | Střednětlaké výbojky | Halogenidové výbojky | UV LED | Excimerové výbojky | Nízkotlaké výbojky (Hg) |
|---|---|---|---|---|---|
| Archový a kotoučový offsetový tisk | ✔ | – | ✔ | ✔ | – |
| Potisk kovů | ✔ | ✔ | – | – | – |
| Knihtisk | ✔ | – | ✔ | – | – |
| Sítotisk | ✔ | ✔ | ✔ | – | – |
| Etikety | ✔ | – | ✔ | – | – |
| Flexotisk | ✔ | – | ✔ | – | – |
| Dřevěné povrchy | ✔ | ✔ | ✔ | – | – |
| Inkoustový tisk | ✔ | – | ✔ | – | – |
| Síťování lepidel | ✔ | ✔ | ✔ | ✔ | – |
| Tlak na tělo | ✔ | – | ✔ | – | – |
| Silikonizace | ✔ | – | ✔ | – | – |
| 3D lakování | ✔ | – | ✔ | - | – |
Legenda / Typy lamp podrobně:
✔ = obvykle používané
– = není běžná aplikace
- Nízkotlaká lampa (nízkotlaká Hg): emise především na 254 nm → dezinfekce/sterilizace.
- Středotlaká Hg lampa: široké spektrum s vysokým výkonem → klasické lampy pro ofsetový tisk, flexotisk a sítotisk.
- Halogenidové výbojky: rtuť + halogenidy kovů (Fe, Ga atd.) → zvyšují podíl UV-A/B pro silné vrstvy.
- UV LED: úzkopásmové, účinné, okamžitě připravené k provozu (365–405 nm). Ideální pro procesy citlivé na teplotu.
- Excimerová lampa: kvazimonochromatické VUV/UVC (např. 172 nm, 222 nm) → matování, speciální polymerace.
Základy spektra, dávkového příkonu a kyslíkové inhibice, které stojí za každým z těchto typů zdrojů, jsou popsány na aplikační stránce UV vytvrzování a fotopolymerace.
Autor: Dr. Mark Paravia
Dr.-Ing. Mark Paravia je jednatelem společnosti Opsytec Dr. Gröbel GmbH v Ettlingenu a vede akreditovanou kalibrační laboratoř. Po svém výzkumu pulzních xenonových excimerových výbojů na Institutu osvětlovací techniky KIT se v současnosti zaměřuje na měřicí techniku optického záření. Je místopředsedou normalizační komise DIN FNL 7 „Optické záření" a členem projektové skupiny DVGW pro UV dezinfekci.