オフセット印刷、フレキソ印刷、スクリーン印刷におけるUV測定
印刷インキおよびコーティング材のUV硬化では、UV積算光量が硬化深度、密着性、マイグレーションを左右します。そのため、放射照度(mW/cm²)と積算光量(mJ/cm²)が測定されます。装置内を移動するベルト放射計、例えばcurelogやtinyTrackerを用いるほか、常設のインラインセンサやハンディタイプでも測定します。これにより、ランプの経年劣化や設備変更があってもプロセスの再現性が維持されます。
UV反応型インキおよびコーティング材の硬化には一定の強度が必要であり、これはインラインまたはハンディ型の放射計によって測定されます。UV測定により、工業プロセスにおける放射強度が保証され、UVベースのプロセスにおける再現性とプロセス信頼性が確保されます。
UV測定においては、用途や印刷方式に応じて、立体部品、平面基材、可とう性製品を区別する必要があります。
UVオフセット印刷では、印刷直後にインキがUV照射によって硬化するため、即座に後工程へ進むことができます。輪転オフセットシステムでは、高速印刷時にも均一な結果を得るため、通常より高い強度と広い照射ゾーンが必要となります。
UV凸版印刷では、高粘度のUVインキを用いた凸型印刷版を使用し、直接UV照射によって硬化させます。点接触によるインキ転写と限られた膜厚のため、比較的低いUV積算光量で十分です。
UVフレキソ印刷では、低粘度で速硬化性のインキを可とう性の印刷版に転写します。インキ層が薄いため、短い硬化時間で非常に高速な印刷が可能です。
UVスクリーン印刷では、ペースト状のインキを微細なメッシュを通して押し出すため、厚いインキ層が形成されます。そのため、完全な硬化を確実にするには、特に濃色または不透明色の場合、高いUV強度と長い露光時間が必要です。
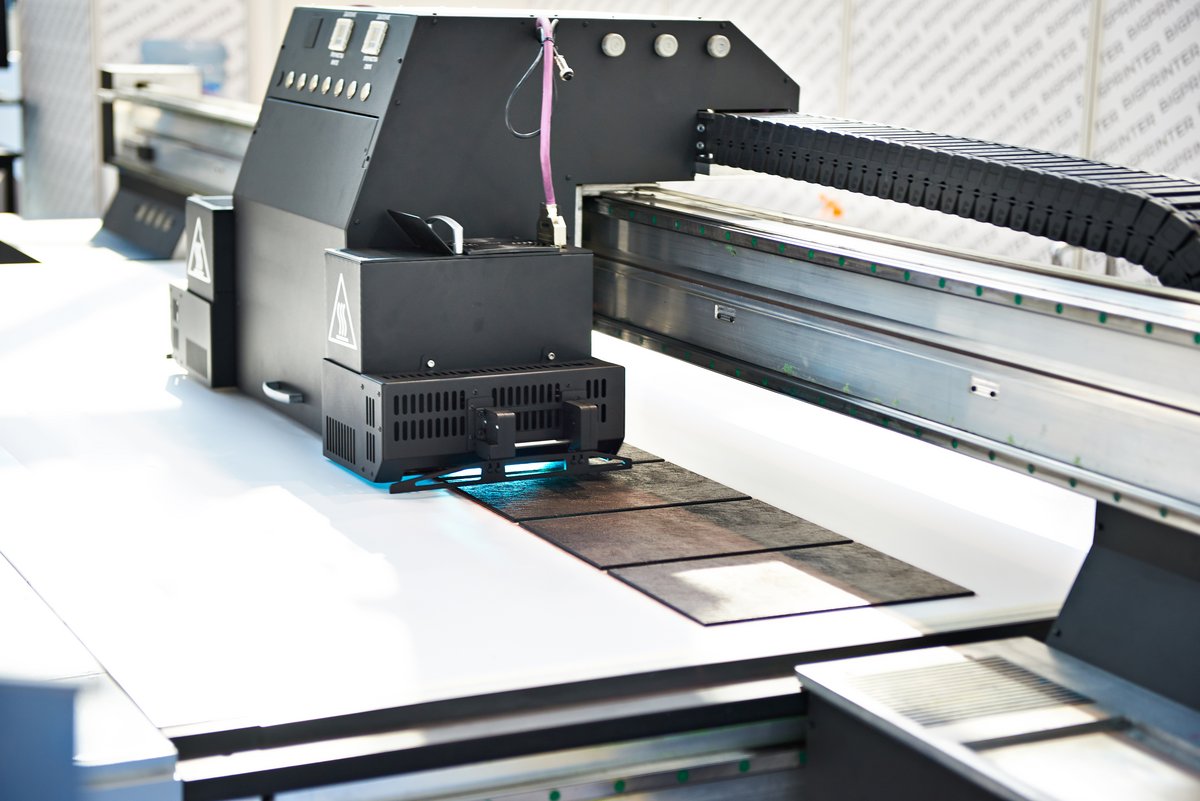
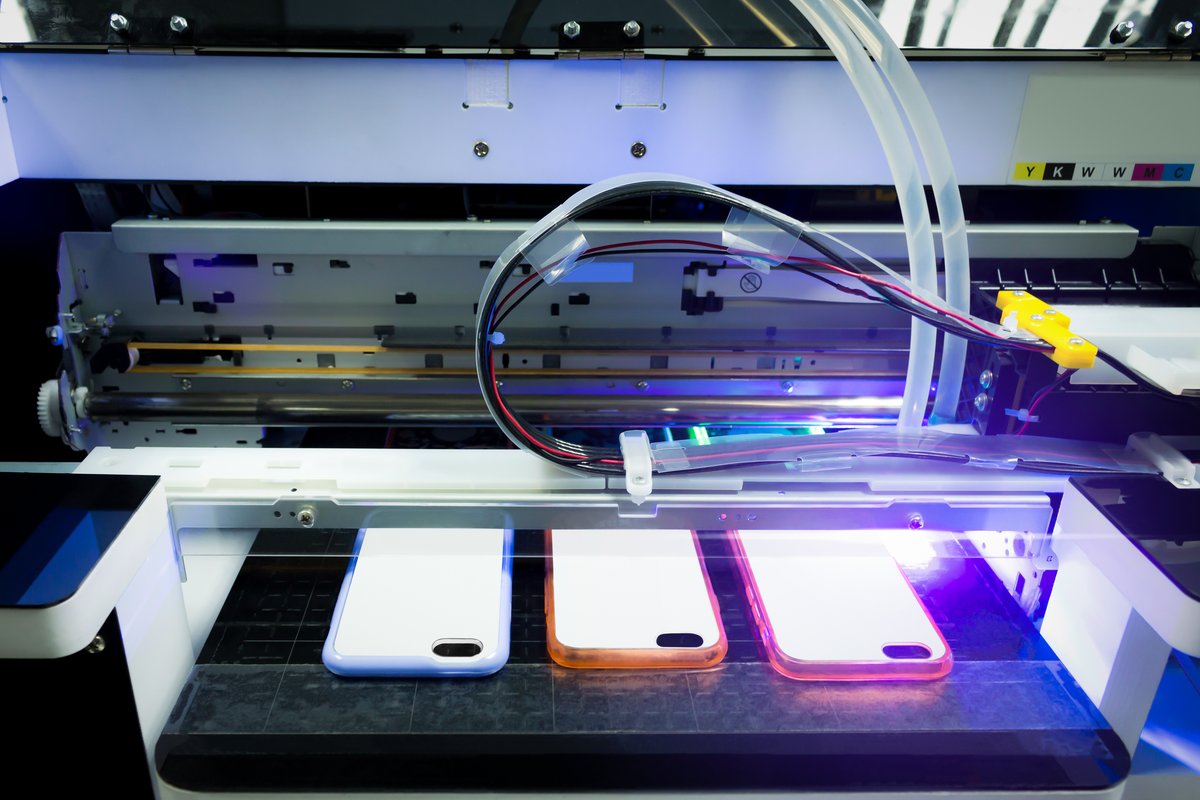
UVインクジェット印刷では、液状インキがUV LEDまたは水銀ランプによって即座に重合されます。液滴塗布と多くの場合薄い膜厚のため、高精度で狙いを定めた、通常は点状のUV照射が重要となります。
UVフレキソ印刷についても、オフセット印刷やスクリーン印刷と同様のことが当てはまりますが、ウェブ速度がより速く、層がより薄いため、1回あたりの積算光量は小さくなり、ランプの経年劣化がより早く現れます。
通過時のピーク放射照度、時間プロファイル、積算光量といった根本的な測定課題については、コンベアシステム向けUV測定のページで解説しています。
印刷速度およびウェブ速度(UV測定にも対応)
一般的な印刷方式と比較した、代表的な印刷速度およびウェブ速度(m/min):
- ウェブオフセット印刷は最も高速な従来型印刷方式です(例:新聞印刷)。
- フレキソ印刷は軟包装材やラベルにおいて最高速度を実現します。
- スクリーン印刷は、その工程原理(メッシュを介した機械的なインキ塗布)により、大幅に速度が低下します。
- インクジェット印刷は、産業用途におけるシングルパスシステムの登場により、大幅に速度を向上させています。
- 今日、活版印刷はほぼラベル印刷にのみ使用され、中速域に分類されます。
次の表には、各印刷方式における代表的なインキ特性、印刷速度およびウェブ速度(m/min)、UV積算光量/放射照度の概要をまとめています。これらの数値は業界標準的な平均値であり、機械の種類、基材、乾燥技術、インキの塗布方法によって大きく異なります。
| 印刷方式 | インキ層厚さ | インキの粘度 | 強度(mW/cm²) | UV積算光量要求値 | 印刷速度 [m/min] |
|---|---|---|---|---|---|
| シートオフセット/ウェブオフセット | 中 | 中 | 500–4 000 | 中〜高、主に200–600 mJ/cm² | 200-600(ウェブオフセットは1,000まで) |
| 活版印刷 | 薄い | 高い | 300–2 000 | 低い、約100–300 mJ/cm² | 100–250 |
| フレキソ印刷 | 非常に薄い | 低い | 1 000–3 000 | 低〜中、150–400 mJ/cm² | 300-800(ハイエンドは1,000超まで) |
| スクリーン印刷 | 厚い | 高い | 800–3 500 | 高い、300–800 mJ/cm² | 10-100 |
| インクジェット印刷 | 非常に薄い | 低い | 500–2 000 | 低い、100-300 mJ/cm² | 100-300(産業用は600まで) |
| ラベル印刷 | 薄い | 高い | 800–2 500 | 低い、100-300 mJ/cm² | 可変 |
産業用UV印刷における基材の種類
フィルム、ラベル、フレキシブル包装、収縮スリーブ、紙、薄い樹脂ウェブなどの柔軟な素材は、通常次のような印刷方式で加工されます。
- フレキソ印刷:包装フィルム、袋、ラベル、段ボールコーティングによく使用されます。
- インクジェット印刷(ロールツーロール):ラベル生産や産業用マーキングにおける印刷可能な柔軟メディア向けです。
- 輪転オフセット印刷:高い印刷部数と速度を要する柔軟なウェブ向けです。
これらの工程には、薄い基材厚と動的な材料送りに対応したUVシステムが必要です。
金属板、ガラス、木材、硬質樹脂、厚紙、成形品(例:チューブ、ボトル)などの硬く寸法安定性のある基材は、次のような分野での印刷に適しています。
- スクリーン印刷:ディスプレイ、広告看板、ガラスなどの硬質または成形表面向けです。
- 活版印刷:硬質基材上のラベル向けです。
- 枚葉オフセット印刷:硬質の厚紙、カートン、金属または樹脂板向けです。
- ボディ印刷:例えばボトル、缶、容器などへの印刷です。
これらの基材では、UV測定機器の正確な位置決めが可能であり、特別な柔軟性は必要ありません。
産業用途における各種UV測定方法の適合性
基材の種類、表面形状、生産環境に応じて、さまざまな測定方法が使用されます。確立された2つのアプローチ - 変色式積算光量測定フィルムと電子式UV測定装置 - にはそれぞれ異なる長所と限界があり、用途に応じて考慮する必要があります。
変色式積算光量測定フィルム:
このポリマーベースのフィルムは、入射するUV放射に反応して不可逆的な変色を起こし、積算光量が増加するにつれて色調が濃くなります。フィルムや紙、繊維などの柔軟な基材、また稼働中の生産ラインにおける回転体、凹面、アクセスが困難な表面など、従来のセンサ技術が限界に達する用途に特に適しています。厚みが薄く機械的に柔軟であるため、プロセスを妨げることなく広範囲に適用できます。純粋に視覚的な評価であるため、限界があります。
これらのフィルムは以下の用途に特に適しています
- 薄く柔軟で広範囲に適用できるため、柔軟な基材
- 包装ウェブなどの回転体、不規則またはアクセスが困難な表面
限界:特殊な評価システムなしでは正確な定量評価はできません。温度や環境の影響が反応に影響を与える可能性があります。
UV測定装置(放射計、センサ):
電子式放射計およびセンサシステムは、高い再現性でUV強度と積算光量の定量測定を提供します。これらのシステムは校正済みであり、国家標準にトレーサブルです。センサの位置を正確に定義できる、固定基材を用いた安定したプロセスに適しています。用途には、プロセス監視用の定置式インラインシステムと、メンテナンスや品質保証用の可搬型ハンディ測定装置の両方が含まれます。狭い機械スペースではセンサの高さが決め手となり、移動する基材に対してはcurelogのような走行式放射計が製品とともにシステムを通過します。
従来型のUV測定システムは以下の用途に特に適しています
- 安定した支持と管理された位置を有する固体材料
- インライン測定システム、ハンディ測定装置、または定期的なシステム点検
- 品質が重要な用途では特に不可欠です。
制約:アクセスできない狭い機械スペースには、平坦な走行式機器または恒久設置型のインラインセンサが必要です。
固体基材および3D部品向けUV測定
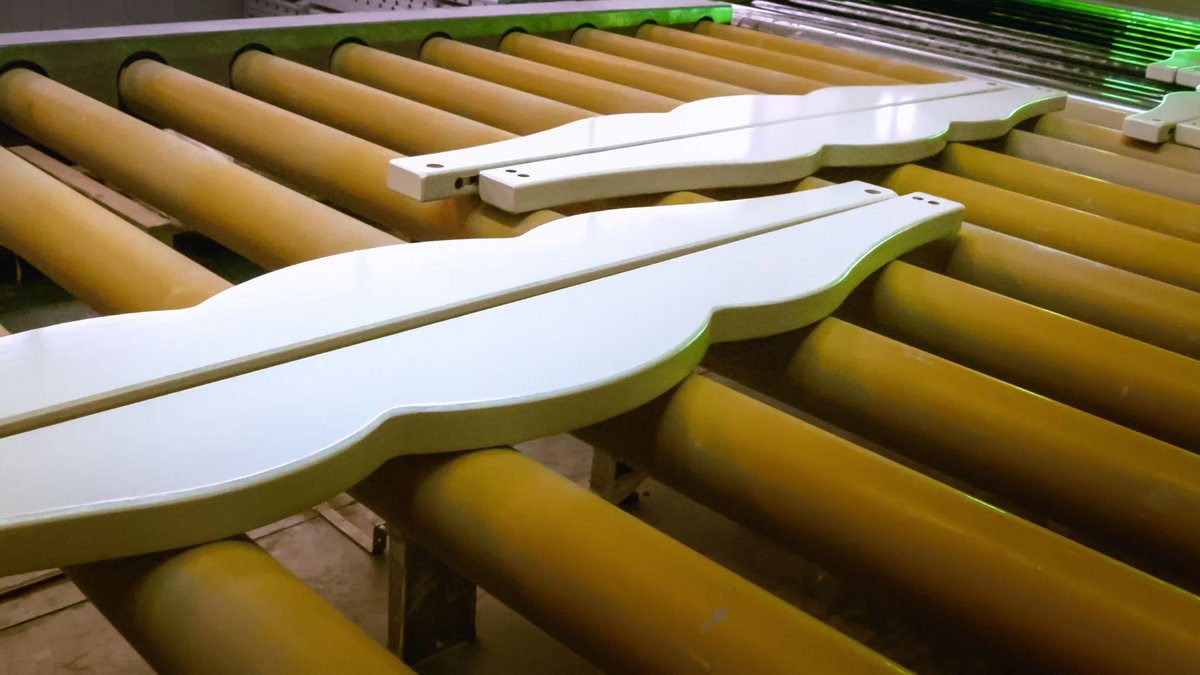
木材へのUVコーティングは家具、寄木張り床材、インテリアデザイン業界で使用され、耐摩耗性、耐薬品性、光沢度を向上させます。課題は、表面構造の不均一性、基材の吸収性、天然材料の温度特性にあります。したがって、UVシステムは熱による損傷や変形を引き起こすことなく、必要な正確な積算光量を供給しなければなりません。多くの場合、複数層のコーティング(下塗り、中塗り、上塗り)が、それぞれに合わせたUV硬化とともに施されます。基材は大判で非柔軟です。
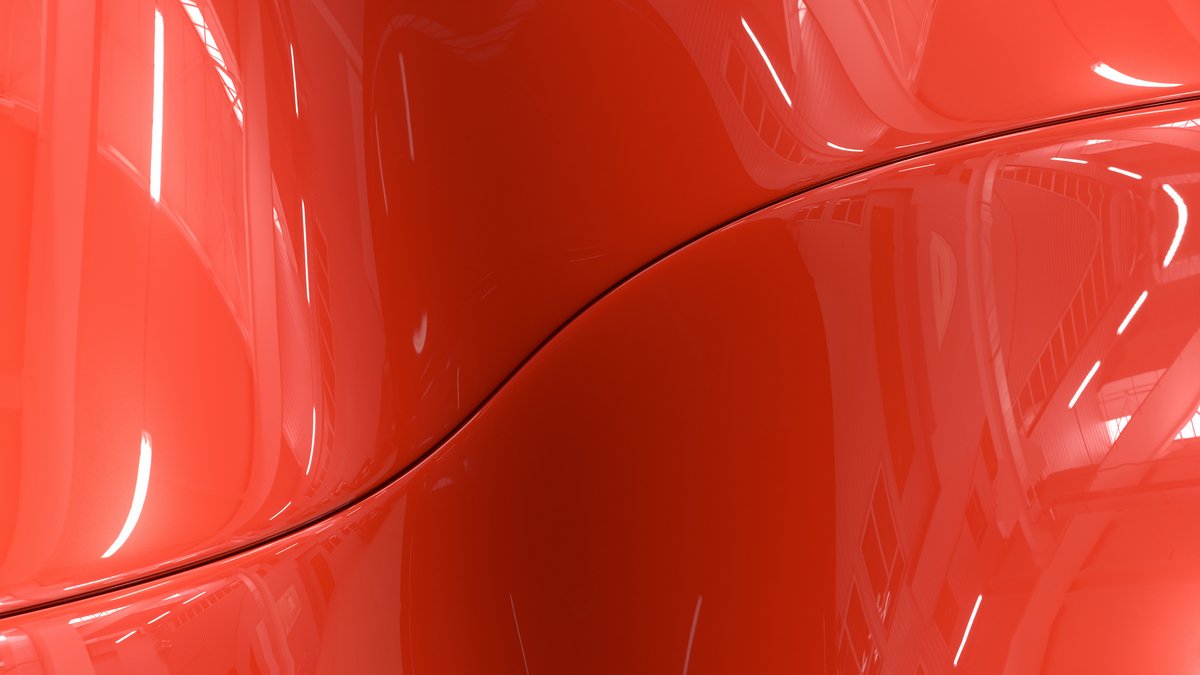
3Dコーティングでは、装飾的かつ機能的な表面特性を実現するために、立体形状の物体(例:消費財、自動車部品)にUV硬化コーティングが施されます。複雑な形状には、多軸ランプ配置または適応した照射特性を持つロボットを用いた、精密に調整されたUV照射が必要です。影の部分や反射により積算光量分布が不均一になるため、UV測定システムまたはシミュレーション支援によるUVレイアウトが必要となります。
基材は三次元であり、UVランプまでの距離は変化します。
固体基材のUV測定には標準測定装置が適していますが、三次元製品の場合はカスタマイズされたUV測定装置により、表面上で直接測定することが可能です。
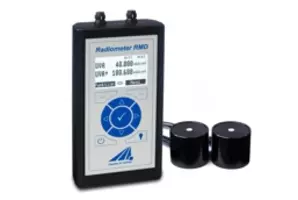
Opsytecは、UV放射照度と積算光量を正確に測定するために、実績のある2つの放射計設計を使用しています:UV放射計RMDと高ダイナミックコンベアベルト放射計curelogです。前者は交換可能な校正済みセンサにより、異なる分光範囲や用途要件への柔軟な対応が可能であり、数日間にわたる積算光量測定と記録をサポートします。一方curelogは、連続印刷・硬化システムなどの高速サイクルプロセスにおいて、最大2,000 Hzのサンプリングレートで正確な測定を提供します。テープ型測定装置として、コンパクトでワイヤレスです。
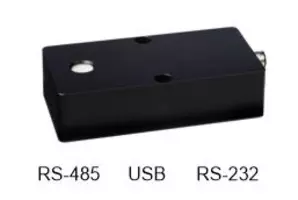
Opsytecのポートフォリオには、インラインおよびPLC対応センサや特殊設計など、カスタマイズされた特別なソリューションも含まれており、産業用UVプロセスの要件に精密に合わせて調整することができます。特定の形状や用途に適応させることで、UV測定はより精密になるだけでなく、プロセスにより密着し、再現性が高くなります。
重要な利点は、センサをそれぞれの生産プロセスに機械的に統合できることにあります。ディフューザー(放射感応性のある入射面)は、照射対象材料の表面に平らに、かつ形状に合わせて密着するように設計されています。これにより次のことが保証されます:
- 測定が該当する照射領域で正確に実施されること、
- 傾斜角、影の部分、散乱光による偏差が生じないこと、
- 材料表面における実際の放射線量が記録されること
- 複雑な照射(例:曲面の場合)でも現実的なUV積算光量測定が達成されること。



凡例 / ランプ種類の詳細:
✔ = 一般的に使用
– = 一般的な用途ではない
- 低圧ランプ(低圧水銀ランプ):主に254 nmで発光 → 消毒・殺菌。
- 中圧水銀ランプ:高出力の広帯域スペクトル → オフセット印刷、フレキソ印刷、スクリーン印刷用の定番ランプ。
- メタルハライドランプ:水銀+金属ハロゲン化物(Fe、Gaなど) → 厚膜用にUV-A/B成分を増加。
- UV LED:狭帯域、高効率、即時始動可能(365~405 nm)。温度に敏感なプロセスに最適。
- エキシマランプ:擬似単色VUV/UVC(例:172 nm、222 nm) → マット加工、特殊重合。
これらの光源タイプそれぞれの背後にあるスペクトル、線量率、酸素阻害についての基礎知識は、アプリケーションページ「UV硬化と光重合」で解説しています。
著者:Dr. Mark Paravia
Dr.-Ing. Mark Paraviaは、エトリンゲンのOpsytec Dr. Gröbel GmbHの代表取締役であり、認定校正機関を統括しています。KITの照明工学研究所においてパルスキセノンエキシマ放電に関する研究を行った後、現在は光放射測定技術を専門としています。同氏はDIN規格委員会FNL 7「光放射」の副委員長を務めるとともに、DVGWのUV消毒プロジェクトグループのメンバーでもあります。