UV-måling ved offsettrykk, fleksotrykk og serigrafi
Ved UV-herding av trykkfarger og belegg bestemmer UV-dosen gjennomherding, vedheft og migrasjon. Irradians i mW/cm² og dose i mJ/cm² måles derfor – med båndradiometre som beveger seg gjennom systemet, som curelog eller tinyTracker, med permanent installerte inline-sensorer eller håndholdt. Dette gjør prosessen reproduserbar på tvers av lampealdring og utstyrsendringer.
Herding av UV-reaktive trykkfarger og belegg krever konstante intensiteter, som måles med inline- eller håndholdte radiometre. UV-måling sikrer strålingsintensiteten i industrielle prosesser og garanterer dermed reproduserbarhet og prosessikkerhet i UV-baserte prosesser.
Ved UV-måling må det skilles mellom 3D-deler, flate substrater og fleksible produkter, avhengig av anvendelse og trykkprosess:
I UV-offsettrykk herdes trykkfargen direkte etter trykking ved UV-stråling, noe som muliggjør umiddelbar videre bearbeiding. Rulloffsettsystemer krever vanligvis høyere intensiteter og større bestrålingssoner for å sikre jevne resultater ved høye hastigheter.
UV-boktrykk bruker opphøyde trykkplater med svært viskøse UV-trykkfarger som herdes ved direkte UV-bestråling. På grunn av den punktvise fargeoverføringen og den begrensede lagtykkelsen er relativt lave UV-doser tilstrekkelig.
UV-fleksotrykk arbeider med lavviskøse, raskt herdende trykkfarger som overføres til fleksible trykkplater. Det tynne fargelaget gir svært høye trykkhastigheter med korte herdetider.
I UV-serigrafi trykkes pastaaktige trykkfarger gjennom fine nett, noe som resulterer i tykke fargelag. Derfor er høye UV-intensiteter og lange eksponeringstider nødvendige for å sikre fullstendig herding – spesielt for mørke eller opake farger.
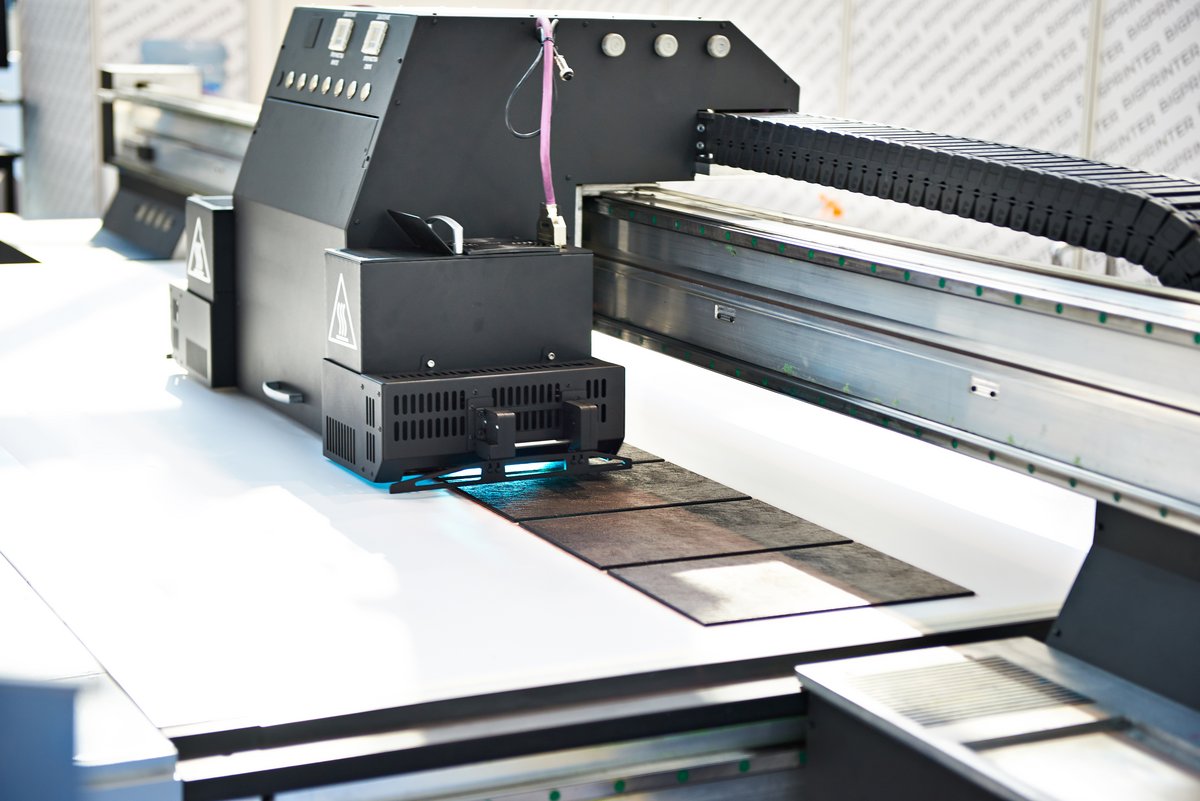
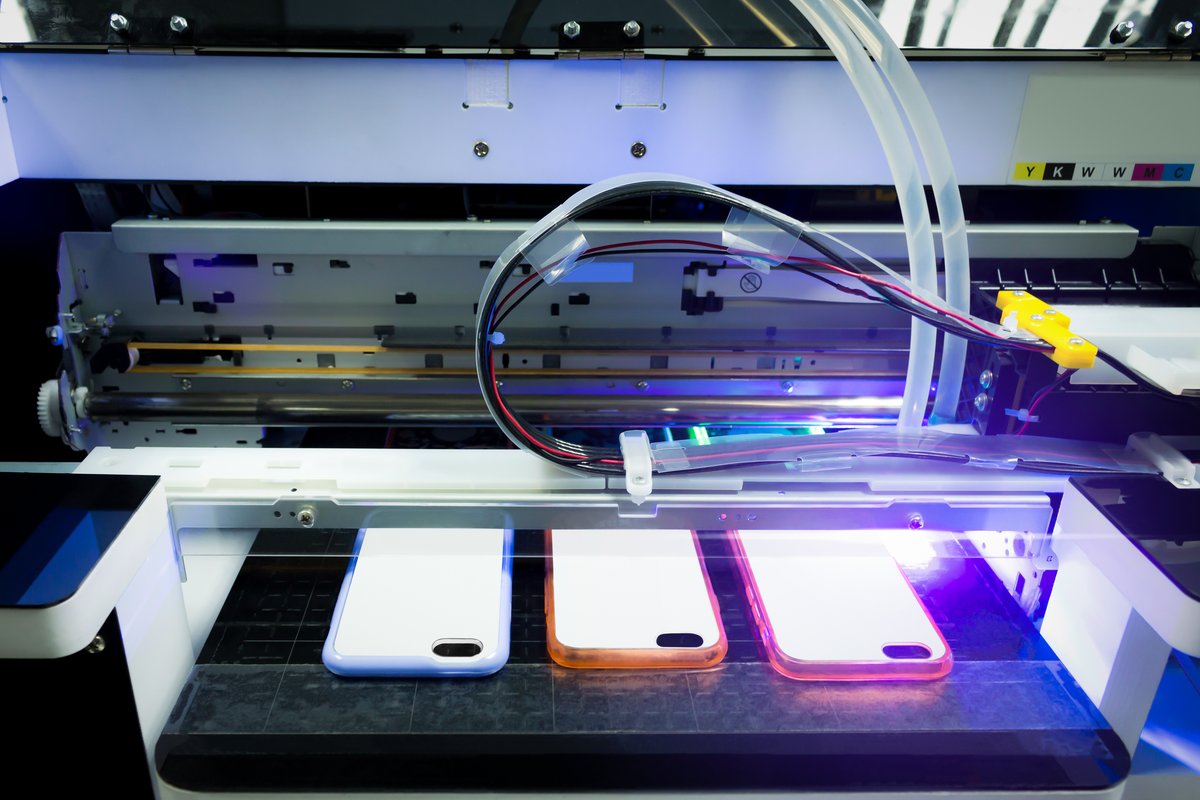
UV-blekkskrivertrykk bruker flytende trykkfarger som umiddelbart polymeriseres av UV-LED eller kvikksølvlamper. På grunn av dråpepåføringen og ofte lav lagtykkelse er målrettet, vanligvis punktvis UV-bestråling med høy presisjon avgjørende.
Det samme gjelder for UV-fleksotrykk som for offset- og serigrafitrykk – men banehastighetene er høyere og lagene tynnere, slik at dosen per passering er mindre og lampealdring viser seg tidligere.
Den underliggende måleproblematikken – toppirradians, tidsprofil og integrert dose under passeringen – er beskrevet på siden UV-måling for transportsystemer.
Trykk- og bandhastigheter (også for UV-måling)
Typiske trykk- og banehastigheter (i m/min) sammenlignet med de vanlige trykkprosessene:
- Rotasjonsoffset er den raskeste tradisjonelle trykkprosessen (f.eks. i avistrykk).
- Fleksotrykk gir maksimal hastighet for fleksibel emballasje og etiketter.
- Serigrafi er betydelig tregere på grunn av prosessprinsippet (mekanisk fargepåføring gjennom en duk).
- Blekkskrivertrykk har hentet inn betydelig takket være single-pass-systemer i industrielle bruksområder.
- I dag brukes høytrykk nesten utelukkende i etikettrykking og kan tilordnes til middels hastighetsområder.
Følgende tabell inneholder en oversikt over de typiske fargeegenskapene, trykk- og banehastighetene (i m/min) samt UV-dosen/irradiansen for trykkprosessene. Tallene er bransjestandard gjennomsnittsverdier og avhenger sterkt av maskintype, substrat, tørketeknologi og fargepåføring.
| Trykkprosess | Blekklagets tykkelse | Blekkets viskositet | Intensitet(mW/cm²) | UV-dosekrav | Trykkhastighet [m/min] |
|---|---|---|---|---|---|
| Ark-/rulloffset | medium | medium | 500–4 000 | medium-høy, mest 200–600 mJ/cm² | 200-600 (rulloffset opptil 1 000) |
| Boktrykk | tynn | høy | 300–2 000 | Lav,~100–300 mJ/cm² | 100–250 |
| Flekstrykk | svært tynn | lav | 1 000–3 000 | lav-medium, 150–400 mJ/cm² | 300-800 (High-end opptil >1,000 |
| Serigrafi | tykk | høy | 800–3 500 | Høy, 300–800 mJ/cm² | 10-100 |
| Blekksprauttrykk | svært tynn | lav | 500–2 000 | Lav,100-300 mJ/cm² | 100-300 (Industriell opptil 600) |
| Etikettrykk | tynn | høy | 800–2 500 | Lav,100-300 mJ/cm² | variabel |
Substrattyper i industriell UV-trykking
Fleksible materialer som folier, etiketter, fleksibel emballasje, krympehylser, papir eller tynne plastbaner blir vanligvis behandlet med følgende trykkprosesser:
- Fleksotrykk: brukes ofte for emballasjefolier, poser, etiketter og belegg på bølgepapp.
- Blekkskrivertrykk (rull-til-rull): for trykkbare fleksible medier innen etikettproduksjon og industriell merking.
- Rotasjonsoffsettrykk: for fleksible baner med høye opplag og hastighet.
Disse prosessene krever UV-systemer som er tilpasset lave substrattykkelser og dynamisk materialtilførsel.
Faste, dimensjonsstabile substrater som metallplater, glass, tre, harde plastmaterialer, kartong eller formede objekter (f.eks. rør, flasker) trykkes fortrinnsvis innen følgende områder:
- Serigrafi: for stive eller formede overflater som skjermer, reklameskilt, glass.
- Bokpress (letterpress): for etiketter på stive substrater.
- Arkoffsettrykk: for stiv kartong, esker, metall- eller plastplater.
- Trykking på gjenstander: f.eks. på flasker, bokser, beholdere.
Disse substratene gir mulighet for presis posisjonering av UV-målesutstyr og krever ingen særskilt fleksibilitet.
Egnethet til ulike UV-målemetoder for industrielle bruksområder
Det brukes ulike målemetoder avhengig av substrattype, overflategeometri og produksjonsmiljø. To etablerte tilnærminger - fargeskiftende doseringsmålefilmer og elektroniske UV-måleinstrumenter - har ulike styrker og begrensninger som må tas i betraktning avhengig av bruksområdet.
Fargeskiftende dosemålefilmer:
Disse polymerbaserte filmene reagerer på innkommende UV-stråling med en irreversibel fargeendring som blir mer intens etter hvert som dosen øker. De egner seg spesielt godt til bruksområder der konvensjonell sensorteknologi når sine grenser - for eksempel på fleksible substrater som folier, papir eller tekstiler, samt på roterende, konkave eller vanskelig tilgjengelige overflater i bevegelige produksjonslinjer. Takket være sin lave tykkelse og mekaniske fleksibilitet kan de påføres over store flater uten å forstyrre prosessen. Begrensninger finnes i den rent visuelle vurderingen.
Disse filmene egner seg spesielt godt til
- fleksible substrater, ettersom de er tynne, bøyelige og kan påføres over store flater.
- Roterende, uregelmessige eller vanskelig tilgjengelige overflater, f.eks. i emballasjebaner
Begrensning: Ingen presis kvantitativ vurdering uten spesielle evalueringssystemer. Temperatur og miljøpåvirkninger kan påvirke reaksjonen.
UV-måleinstrumenter (radiometere, sensorer):
Elektroniske radiometere og sensorsystemer gir kvantitative målinger av UV-intensitet og dose med høy reproduserbarhet. Disse systemene er kalibrert og metrologisk sporbare til nasjonale standarder. De egner seg til stabile prosesser med faste substrater der posisjonen til sensoren kan defineres nøyaktig. Bruksområder omfatter både stasjonære inline-systemer for prosessovervåking og mobile håndholdte måleinstrumenter for vedlikehold og kvalitetssikring. I trange maskinområder er høyden til sensoren avgjørende; for bevegelige substrater passerer bevegelige radiometere som curelog gjennom systemet sammen med produktet.
Klassiske UV-målesystemer egner seg spesielt godt til
- faste materialer med stabil støtte og kontrollert posisjon.
- inline-målesystemer, håndholdte måleinstrumenter eller for periodiske systemkontroller.
- Spesielt uunnværlig for kvalitetskritiske bruksområder.
Begrensning: Trange maskinrom uten tilgang krever flate, bevegelige instrumenter eller permanent installerte inline-sensorer.
UV-måling for faste substrater og 3D-komponenter
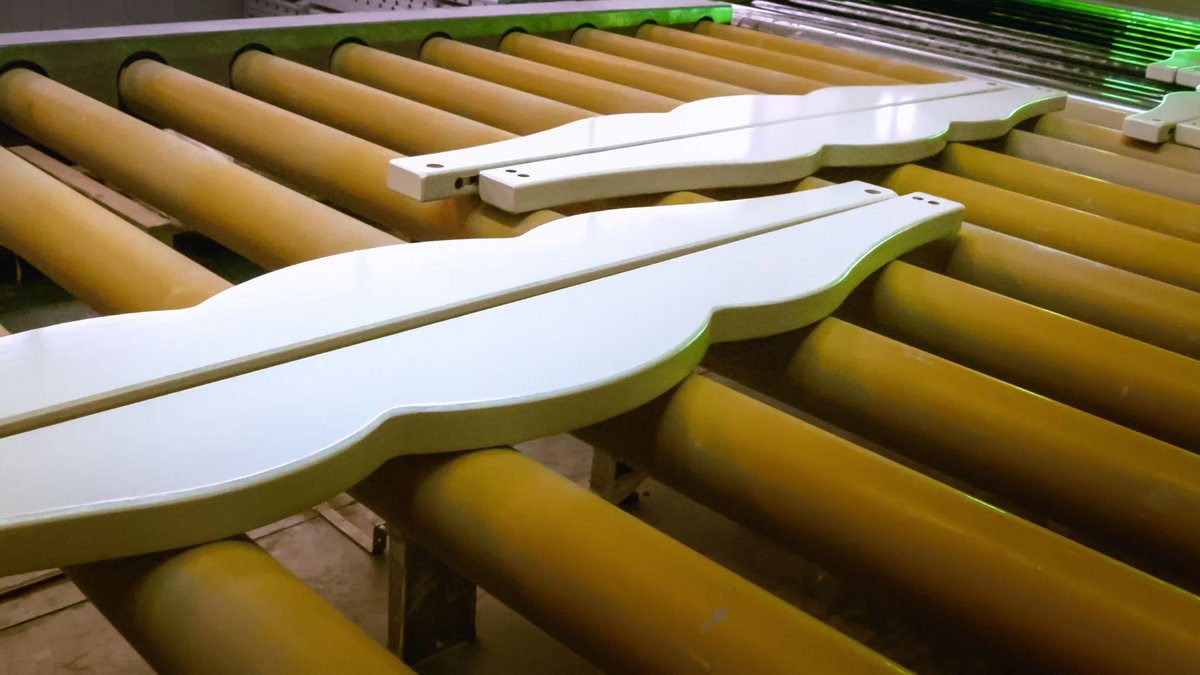
UV-belegg på tre brukes i møbel-, parkett- og interiørindustrien og forbedrer slitasjebestandighet, kjemisk motstandsdyktighet og glansnivå. Utfordringen ligger i den inhomogene overflatestrukturen, absorpsjonsevnen til substratet og temperaturoppførselen til naturlige materialer. UV-systemer må derfor levere nøyaktig den nødvendige dosen uten å forårsake termisk skade eller deformasjon. Flere lag med belegg (grunning, mellomstrøk og toppstrøk) påføres ofte med koordinert UV-herding. Substratet er storformat og ikke-fleksibelt.
I 3D-belegging blir romlig formede gjenstander (f.eks. forbruksvarer, bildeler) belagt med UV-herdende belegg for å oppnå dekorative og funksjonelle overflateegenskaper. Den komplekse geometrien krever presist koordinert UV-bestråling ved bruk av flerakse-lampeanordninger eller robotikk med tilpasset bestrålingskarakteristikk. Skyggesoner og refleksjoner fører til ujevn dosefordeling, noe som er grunnen til at UV-målesystemer eller simuleringsstøttede UV-oppsett kreves.
Substratene er tredimensjonale og avstanden til UV-lampen varierer.
For faste substrater egner standard måleinstrumenter seg til UV-måling, mens for tredimensjonale produkter muliggjør tilpassede UV-måleinstrumenter måling direkte på overflaten.
Opsytec bruker to velprøvde radiometerkonstruksjoner for å bestemme UV-irradians og dose nøyaktig: UV-radiometeret RMD og det svært dynamiske transportbånd-radiometeret curelog. Førstnevnte muliggjør fleksibel tilpasning til ulike spektralområder og bruksbehov takket være utskiftbare, kalibrerte sensorer og støtter dosemåling og registrering over flere dager. Curelog derimot tilbyr eksakte målinger med samplingsfrekvenser på opptil 2 000 Hz i hurtigsyklede prosesser slik som de som finnes i kontinuerlige trykk- og herdesystemer. Som et båndmåleinstrument er det kompakt og trådløst.
Opsytec-porteføljen omfatter også skreddersydde spesialløsninger - som inline- og PLS-kompatible sensorer samt spesialutforminger - som kan tilpasses nøyaktig kravene til industrielle UV-prosesser. Ved å tilpasse seg den spesifikke formen og bruksområdet blir UV-målingen ikke bare mer presis, men også nærmere prosessen og reproduserbar.
En viktig fordel ligger i den mekaniske integreringen av sensoren i den respektive produksjonsprosessen. Diffuseren - den strålingsfølsomme innløpsflaten - er utformet slik at den ligger flatt og formtilpasset på overflaten av materialet som skal bestråles. Dette sikrer at:
- målingen utføres nøyaktig i det relevante bestrålingsområdet,
- det ikke oppstår avvik på grunn av vinkler, skyggesoner eller strølys,
- den faktiske stråledosen på materialoverflaten registreres
- En realistisk UV-dosemåling oppnås selv ved kompleks bestråling (f.eks. med buede overflater).
Spektroradiometer og sensorer for UV-måling
UVpad

Flatt spektralt radiometer, 14,4 mm høyt, for transportsystemer, 200 til 440 nm med 2 nm båndbredde.

SR900

Array-spektroradiometer for 200 til 1100 nm med integrerende kuler, cosinusdiffusor og sonder som tilbehør.
Radiometer RMD Pro
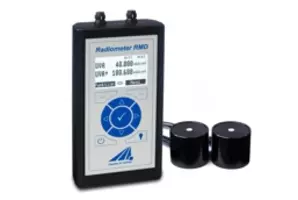
Heldigitalt håndholdt radiometer for irradians og dose med to sensorinnganger og 8 GB minne.
curelog

Flatt radiometer og dosimeter som beveger seg gjennom UV-transportsystemer ved opptil 2000 målinger/s, i opptil fire spektralområder.
PLC.D – digitale UV-sensorer
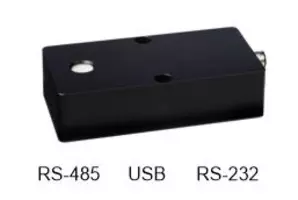
Digitale UV- og lyssensorer med RS-485, RS-232 eller USB for direkte tilkobling til PLS-en.
Trykkprosess og trykkhastighet for faste materialer
| Trykkprosess | Malingslagtykkelse | Viskositet på malingen | Intensitet[mW/cm²] | UV-dosekrav [mJ/cm²] | Trykkhastighet[m/min] |
|---|---|---|---|---|---|
| UV-lakkering | medium tykk | medium høy | 1 000–3 000 | 300–700 | 1-100 (avhengig av geometri) |
| UV-lakker på tre | medium tykk | høy | 800–2 500 | 250–600 | 1-50 (avhengig av malingstype) |
| 3D-maling | variabel (lokalt tykk) | medium høy | 1 000–3 500 | 300–800 | 1-30 (avhengig av geometri og robot) |
I industriell trykking brukes spesifikke typer lamper hvis spektrale emisjon er spesielt tilpasset kravene til den respektive herdeprosessen. Kvikksølvdamplamper med karakteristiske emisjonslinjer i det kortbølgede UV-området, galliumdopede lamper for spektral utvidelse i UVA-spekteret og moderne UV-LED-systemer med en smal spektral båndbredde og høy energieffektivitet brukes. Valget av UV-kilde avhenger av den kjemiske sammensetningen av trykkfargene og belegningene samt av prosessrelaterte parametere som substrat, transporthastighet og energitilførsel.
For UV-målingen bør lampetypen være kjent og kommuniseres til kalibreringslaboratoriet. De typiske lampene er:
| Bruksområde | Mellomtrykklamper | Metallhalogenlamper | UV-LED | Eksimerlamper | Lavtrykklamper (Hg) |
|---|---|---|---|---|---|
| Arkoffset og rulloffset | ✔ | – | ✔ | ✔ | – |
| Metalltrykk | ✔ | ✔ | – | – | – |
| Høytrykk | ✔ | – | ✔ | – | – |
| Silketrykk | ✔ | ✔ | ✔ | – | – |
| Etiketter | ✔ | – | ✔ | – | – |
| Fleksotrykk | ✔ | – | ✔ | – | – |
| Treoverflate | ✔ | ✔ | ✔ | – | – |
| Inkjet | ✔ | – | ✔ | – | – |
| Limtverrbinding | ✔ | ✔ | ✔ | ✔ | – |
| Kaross-trykk | ✔ | – | ✔ | – | – |
| Silikonisering | ✔ | – | ✔ | – | – |
| 3D-lakkering | ✔ | – | ✔ | - | – |
Forklaring / Lampetyper i detalj:
✔ = brukes vanligvis
– = Ikke en vanlig anvendelse
- Lavtrykkslampe (lavtrykk Hg): Emisjon hovedsakelig ved 254 nm → Desinfeksjon/sterilisering.
- Mellomtrykk Hg-lampe: Bredt spektrum med høy ytelse → klassiske lamper for offsettrykk, fleksotrykk og serigrafi.
- Metallhalogenlamper: Kvikksilver + metallhalogenider (Fe, Ga osv.) → øker UV-A/B-innholdet for tykke lag.
- UV-LED: Smalbånd, effektiv, klar til bruk umiddelbart (365–405 nm). Ideell for temperaturfølsomme prosesser.
- Eksimerlampe: Kvasimonokromatisk VUV/UVC (f.eks. 172 nm, 222 nm) → matting, spesiell polymerisering.
Grunnprinsippene for spektrum, dosehastighet og oksygeninhibering bak hver av disse kildetypene er omtalt på anvendelsessiden UV-herding og fotopolymerisering.
Forfatter: Dr. Mark Paravia
Dr.-Ing. Mark Paravia er daglig leder for Opsytec Dr. Gröbel GmbH i Ettlingen og leder det akkrediterte kalibreringslaboratoriet. Etter sin forskning på pulserte xenon-eksimerutladninger ved Institute of Lighting Technology ved KIT, er hans nåværende fokus på optisk strålingsmåleteknologi. Han er visestyreleder for DIN Standards Committee FNL 7 «Optical Radiation», og medlem av DVGW-prosjektgruppen for UV-desinfeksjon.