胶印、柔印和丝网印刷中的紫外线测量
在印刷油墨和涂层的紫外固化过程中,紫外剂量决定了固化深度、附着力和迁移性。因此需要测量以 mW/cm² 为单位的辐照度和以 mJ/cm² 为单位的剂量——可使用随生产线穿行的传送带式辐射计,例如 curelog 或 tinyTracker,也可使用永久安装的在线传感器或手持式设备。这样即使灯管老化或设备更换,工艺仍可保持可重复性。
紫外反应型油墨和涂层的固化需要恒定的辐照强度,可通过在线或手持式辐射计进行测量。紫外测量确保了工业过程中的辐射强度,从而保证了基于紫外线的工艺过程的可重复性和工艺可靠性。
在进行紫外测量时,必须根据应用场景和印刷工艺的不同,对三维部件、平面基材和柔性产品加以区分:
在紫外胶印中,油墨在印刷后立即通过紫外辐射固化,从而可实现即时的后续加工。卷筒纸胶印系统通常需要更高的辐照强度和更大的辐照区域,以确保在高速运行时获得均匀的效果。
紫外凸版印刷使用带有凸起印版的高粘度紫外油墨,通过直接紫外辐照进行固化。由于油墨传递是点状的且层厚有限,相对较低的紫外剂量即可满足要求。
紫外柔印使用低粘度、快速固化的油墨,转移至柔性印版上。较薄的油墨层可实现极高的印刷速度和较短的固化时间。
在紫外丝网印刷中,糊状油墨被压过细网,从而形成较厚的油墨层。因此需要较高的紫外辐照强度和较长的曝光时间以确保完全固化——对于深色或不透明的颜色尤其如此。
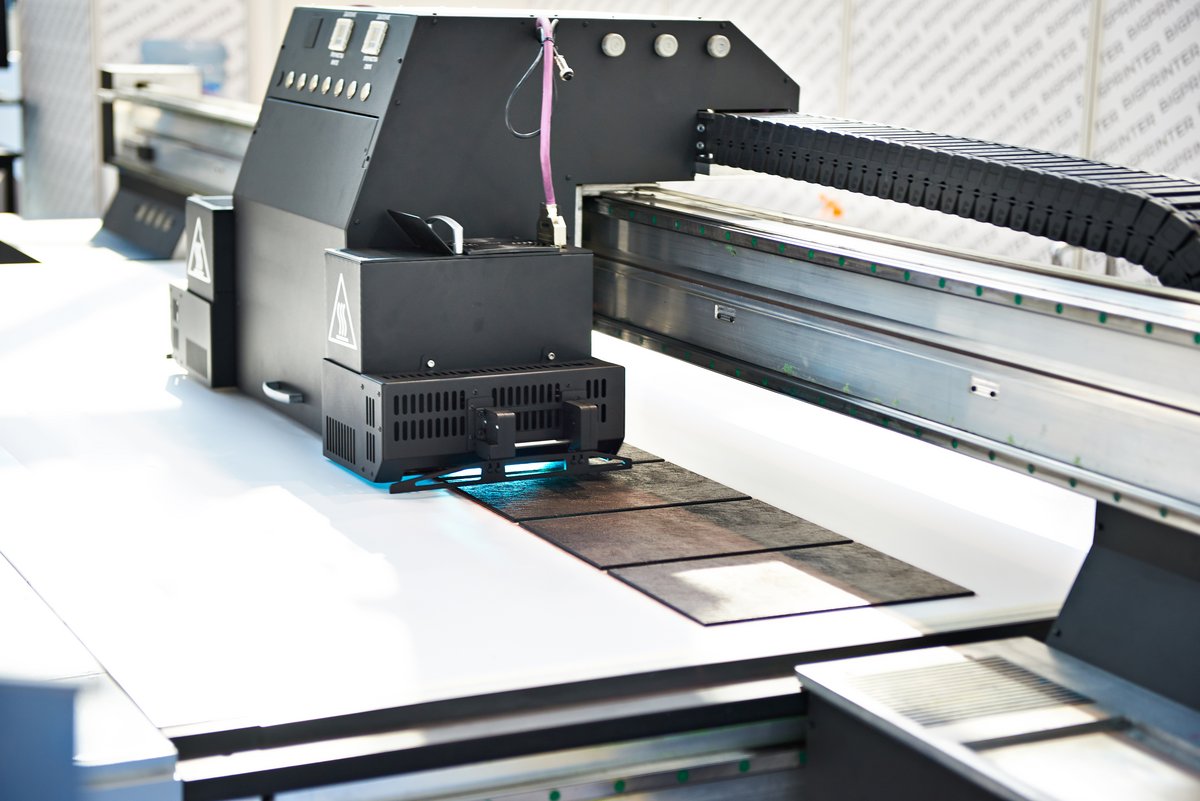
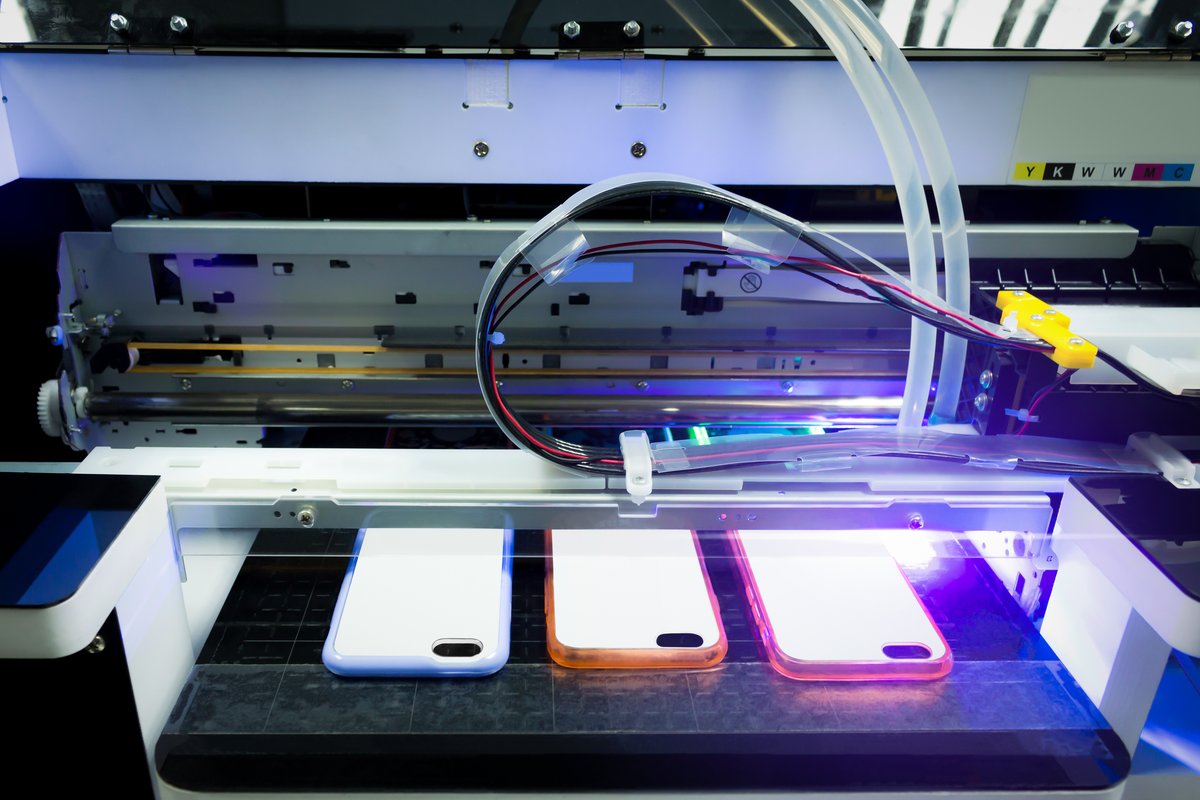
紫外喷墨印刷使用液态油墨,通过紫外LED或汞灯立即使其聚合。由于是以微滴方式施加,且层厚通常较薄,具有高精度的定向、通常为点状的紫外辐照至关重要。
紫外柔印与胶印和丝网印刷的情况相同——但卷筒纸速度更高、油墨层更薄,因此每道次的剂量更小,灯管老化的影响也会更早显现。
关于传送过程中的峰值辐照度、时间曲线和积分剂量这一潜在测量难题,详见页面用于输送系统的紫外测量。
| Printing process | 油墨层厚度 | 油墨粘度 | 强度(mW/cm²) | 紫外剂量要求 | 印刷速度 [m/min] |
|---|---|---|---|---|---|
| Sheetfed/web offset | 中等 | 中等 | 500–4,000 | 中至高,多为 200–600 mJ/cm² | 200-600(卷筒纸胶印可达 1,000) |
| Letterpress printing | 薄 | 高 | 300–2,000 | 低,~100–300 mJ/cm² | 100–250 |
| Flexo printing | 极薄 | 低 | 1,000–3,000 | 低至中,150–400 mJ/cm² | 300-800(高端可达>1,000) |
| Screen printing | 厚 | 高 | 800–3,500 | 高,300–800 mJ/cm² | 10-100 |
| Inkjet printing | 极薄 | 低 | 500–2,000 | 低,100-300 mJ/cm² | 100-300(工业级可达 600) |
| Label printing | 薄 | 高 | 800–2,500 | 低,100-300 mJ/cm² | 可变 |
工业紫外印刷中的基材类型
薄膜、标签、软包装、收缩套标、纸张或薄塑料卷材等柔性材料通常采用以下印刷工艺加工:
- 柔版印刷:常用于包装薄膜、袋子、标签和瓦楞纸板涂层。
- 喷墨印刷(卷对卷):用于标签生产和工业标记中的可印刷柔性介质。
- 轮转胶印:用于高印量、高速度的柔性卷材。
这些工艺需要适用于较薄基材厚度和动态送料的紫外系统。
金属板、玻璃、木材、硬质塑料、纸板或异形物体(例如管材、瓶子)等坚固、尺寸稳定的基材,通常优先用于以下领域的印刷:
- 丝网印刷:用于显示屏、广告标牌、玻璃等硬质或异形表面。
- 凸版印刷:用于硬质基材上的标签。
- 单张纸胶印:用于硬质纸板、纸箱、金属或塑料板。
- 器身印刷:例如瓶子、罐子、容器。
这些基材便于紫外测量设备精确定位,且不要求特殊的柔韧性。
不同紫外测量方法在工业应用中的适用性
根据基材类型、表面几何形状和生产环境的不同,所采用的测量方法也各不相同。两种成熟的方法——变色剂量测量薄膜和电子紫外测量设备——各有优势和局限性,需要根据具体应用加以考虑。
变色剂量测量薄膜:
这些聚合物基薄膜在受到紫外辐射照射后会发生不可逆的变色反应,且随着剂量增加颜色变化更加明显。它们特别适用于传统传感器技术遇到局限的应用场合——例如薄膜、纸张或纺织品等柔性基材,以及运动生产线中旋转、凹陷或难以触及的表面。得益于其较薄的厚度和机械柔韧性,它们可以大面积应用而不干扰工艺流程。其局限性在于纯视觉评估。
这些薄膜特别适用于
- 柔性基材,因其薄、柔软,可大面积应用。
- 旋转、不规则或难以触及的表面,例如包装卷材
局限性:若无专用评估系统,则无法进行精确的定量评估。温度和环境因素可能影响反应结果。
紫外测量设备(辐射计、传感器):
电子辐射计和传感器系统能够以高重复性对紫外强度和剂量进行定量测量。这些系统经过校准,并可溯源至国家标准。它们适用于基材固定、位置可精确定义的稳定工艺过程。应用领域既包括用于工艺监控的固定式在线系统,也包括用于维护和质量保证的便携式手持测量设备。在狭窄的机器区域内,传感器的高度至关重要;对于运动基材,诸如 curelog 等移动式辐射计可与产品一起穿过系统。
经典紫外测量系统特别适用于
- 支撑稳定、位置可控的固体材料。
- 在线测量系统、手持测量设备,或用于定期系统检查。
- 对于质量关键型应用尤为不可或缺。
限制:无法进入的狭窄机器空间需要使用扁平的移动式仪器或永久安装的在线传感器。
固体基材和三维部件的紫外测量
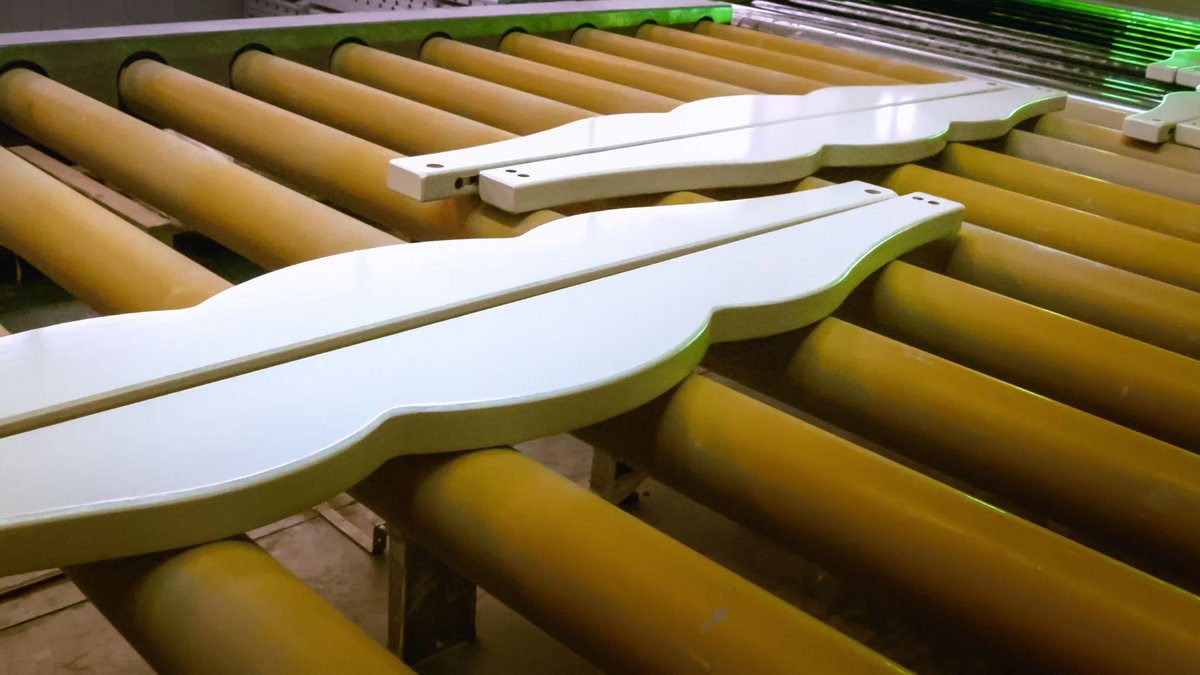
木材上的紫外涂层被用于家具、地板和室内设计行业,可提高耐磨性、耐化学性和光泽度。其挑战在于表面结构不均匀、基材的吸收性以及天然材料的温度特性。因此,紫外系统必须精确提供所需剂量,同时避免造成热损伤或变形。通常会施加多层涂层(底漆、中间漆和面漆),并配合协调一致的紫外固化工艺。基材尺寸较大且不具柔性。
在三维涂层工艺中,空间造型物体(如消费品、汽车零部件)通过紫外固化涂层实现装饰性和功能性表面性能。复杂的几何形状需要通过多轴灯具布置或配备适应性辐照特性的机器人系统进行精确协调的紫外辐照。阴影区域和反射会导致剂量分布不均,因此需要紫外测量系统或借助仿真辅助的紫外布局设计。
此类基材为三维立体形状,与紫外灯之间的距离各不相同。
对于固体基材,标准测量设备即可满足紫外测量需求,而对于三维产品,定制紫外测量设备则可直接在表面进行测量。
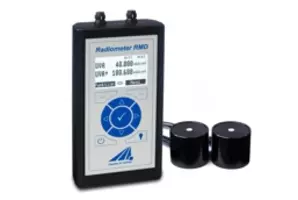
Opsytec 采用两种成熟的辐射计设计,精确测定紫外辐照度和剂量:紫外辐射计 RMD 和高动态传送带辐射计 curelog。前者借助可更换的已校准传感器,能够灵活适应不同光谱范围和应用需求,并支持长达数日的剂量测量与记录。而 curelog 则在诸如连续印刷和固化系统等快速循环工艺中,提供高达 2,000 Hz 采样率的精确测量。作为一种带式测量设备,它结构紧凑且无线运行。
Opsytec 的产品系列还包括定制的特殊解决方案——例如可与在线系统和 PLC 兼容的传感器以及特殊设计版本——这些方案可精确满足工业紫外工艺的各项要求。通过针对具体形状和应用进行适配,紫外测量不仅更加精确,而且更贴近工艺过程并具有可重复性。
一个关键优势在于传感器与相应生产工艺的机械集成。扩散片——即对辐射敏感的入射面——经过设计,可平整、贴合地紧贴于待照射材料的表面。这确保了:
- 测量精确地在相关辐照区域内进行,
- 不会因倾斜角度、阴影区域或散射光而产生偏差,
- 能够记录材料表面的实际辐射剂量,
- 即使在复杂辐照条件下(例如曲面),也能实现真实的紫外剂量测量。



图例/灯源类型详解:
✔ = 常用
– = 非常见应用
- 低压灯(低压汞灯):主要在254 nm处发射→用于消毒/灭菌。
- 中压汞灯:光谱范围宽、输出功率高→用于胶印、柔印和丝网印刷的经典灯源。
- 金属卤化物灯:汞+金属卤化物(Fe、Ga等)→提高UV-A/UV-B含量,适用于厚涂层。
- 紫外LED:窄谱、高效、即开即用(365~405 nm)。是温度敏感工艺的理想选择。
- 准分子灯:准单色VUV/UVC(如172 nm、222 nm)→用于哑光处理、特殊聚合。
关于上述各类光源的光谱、剂量率及氧抑制行为的基本原理,请参阅应用页面紫外固化与光聚合。
作者:Dr. Mark Paravia
Mark Paravia博士是位于Ettlingen的Opsytec Dr. Gröbel GmbH的总经理,并负责领导公司经认可的校准实验室。在KIT照明技术研究所完成脉冲氙气准分子放电研究之后,他目前专注于光学辐射测量技术。他担任DIN标准委员会FNL 7「光学辐射」的副主席,同时也是DVGW紫外线消毒项目组的成员。