medición UV en impresión offset, flexográfica y serigrafía
En el curado UV de tintas y recubrimientos de impresión, la dosis UV determina el curado en profundidad, la adhesión y la migración. Por ello se miden la irradiancia en mW/cm² y la dosis en mJ/cm² – con radiómetros de cinta transportadora que recorren el sistema, como el curelog o el tinyTracker, con sensores en línea instalados de forma permanente o de forma manual. Esto mantiene el proceso reproducible a pesar del envejecimiento de las lámparas y los cambios de equipo.
El curado de tintas y recubrimientos reactivos a la radiación UV requiere intensidades constantes, que se miden mediante radiómetros en línea o manuales. La medición UV garantiza la intensidad de radiación en procesos industriales y, con ello, asegura la reproducibilidad y la fiabilidad del proceso en procesos basados en UV.
Para la medición UV es necesario distinguir entre piezas 3D, sustratos planos y productos flexibles, según la aplicación y el proceso de impresión:
En la impresión offset UV, la tinta se cura directamente después de la impresión mediante radiación UV, lo que permite un procesamiento posterior inmediato. Los sistemas de offset de bobina suelen requerir intensidades más altas y zonas de irradiación más grandes para garantizar resultados uniformes a altas velocidades.
La impresión tipográfica UV utiliza planchas de impresión en relieve con tintas UV de alta viscosidad que se curan mediante irradiación UV directa. Debido a la transferencia puntual de tinta y al espesor de capa limitado, bastan dosis UV comparativamente bajas.
La impresión flexográfica UV trabaja con tintas de baja viscosidad y curado rápido que se transfieren a planchas de impresión flexibles. La fina capa de tinta permite velocidades de impresión muy altas con tiempos de curado cortos.
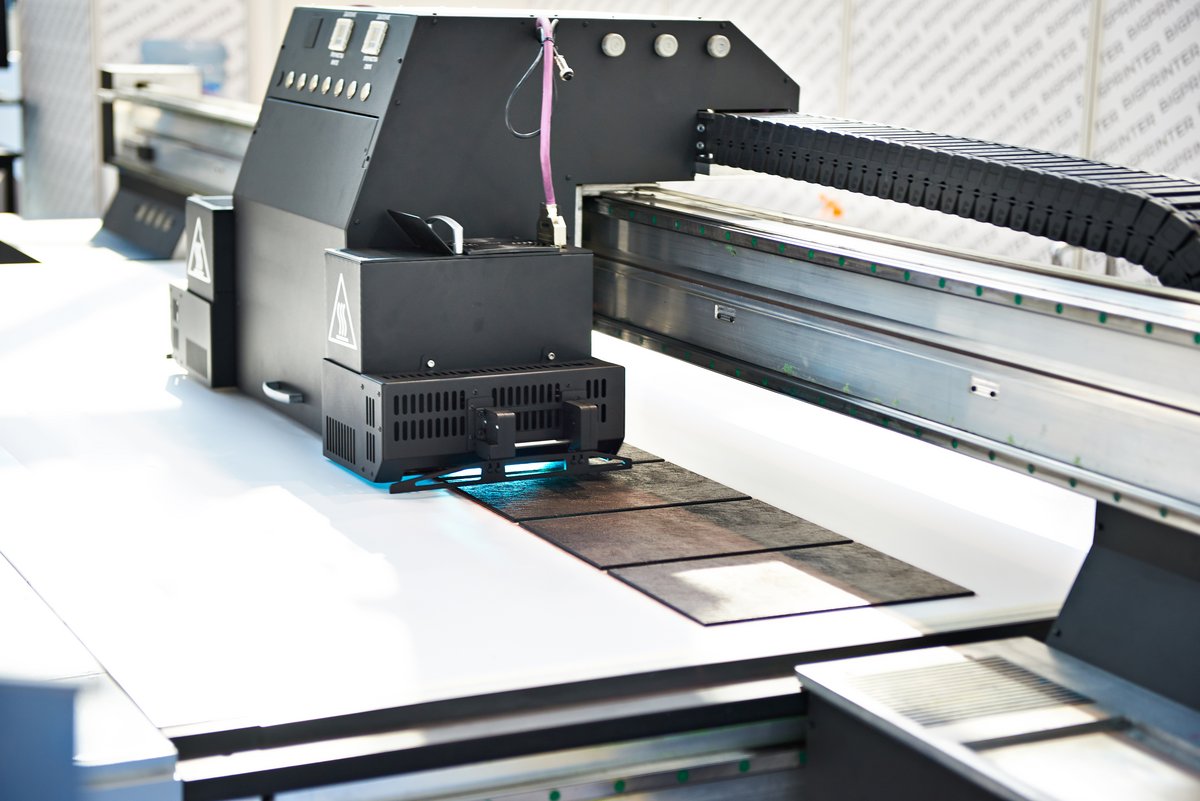
En la serigrafía UV, las tintas pastosas se presionan a través de una malla fina, lo que da lugar a capas de tinta gruesas. En consecuencia, son necesarias altas intensidades UV y tiempos de exposición largos para garantizar un curado completo, especialmente en el caso de colores oscuros u opacos.
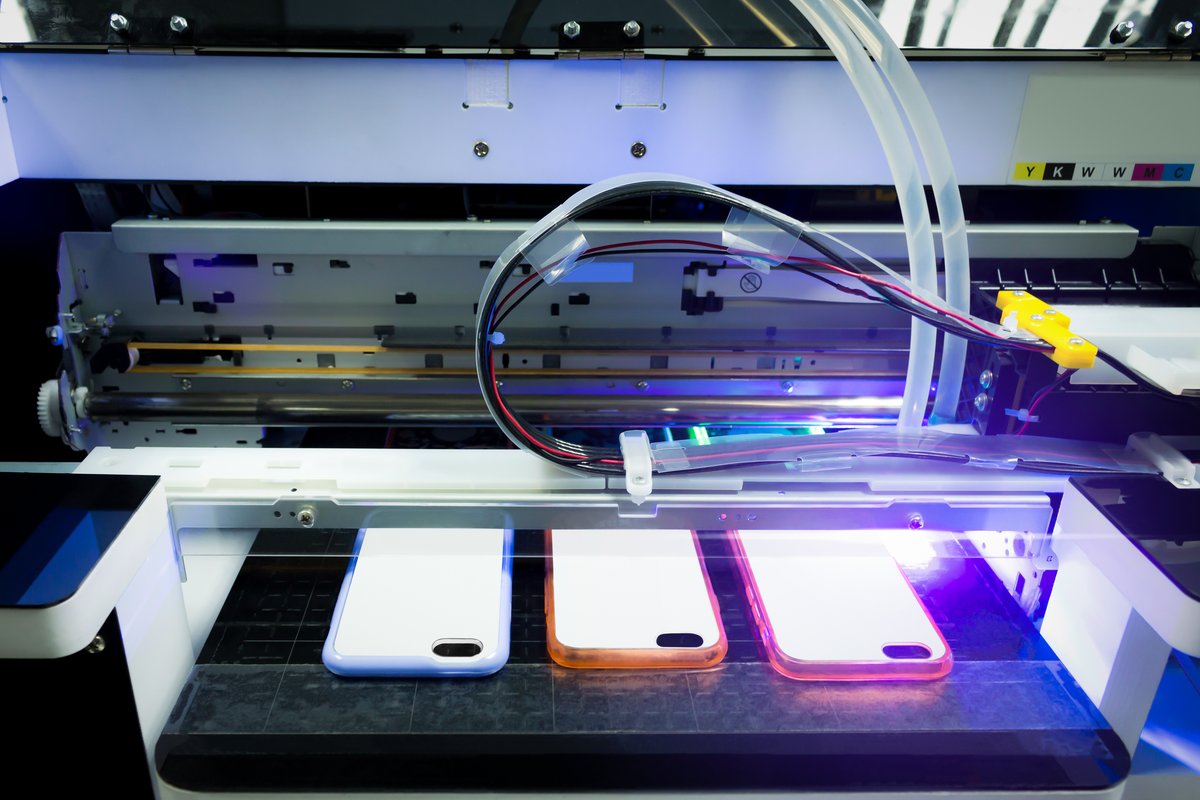
La impresión por inyección de tinta UV utiliza tintas líquidas que se polimerizan de inmediato mediante LED UV o lámparas de mercurio. Debido a la aplicación por gotas y al espesor de capa a menudo bajo, es fundamental una irradiación UV dirigida, generalmente puntual, con alta precisión.
Lo mismo se aplica a la impresión flexográfica UV que al offset y la serigrafía – pero las velocidades de banda son mayores y las capas más finas, por lo que la dosis por pasada es menor y el envejecimiento de las lámparas se manifiesta antes.
El problema de medición subyacente – irradiancia de pico, perfil temporal y dosis integrada durante la pasada – se trata en la página medición UV para sistemas transportadores.
velocidades de impresión y de bobina (también para la medición UV)
Velocidades típicas de impresión y de bobina (en m/min) en comparación con los procesos de impresión habituales:
- El offset de bobina es el proceso de impresión tradicional más rápido (por ejemplo, en la impresión de periódicos).
- La flexografía ofrece la máxima velocidad para envases flexibles y etiquetas.
- La serigrafía es considerablemente más lenta debido al principio del proceso (aplicación mecánica de la tinta a través de una malla).
- La impresión por inyección de tinta se ha puesto al día considerablemente gracias a los sistemas de paso único en aplicaciones industriales.
- Hoy en día, la impresión tipográfica se utiliza casi exclusivamente en la impresión de etiquetas y puede clasificarse en los rangos de velocidad media.
La siguiente tabla contiene una visión general de las propiedades típicas de las tintas, las velocidades de impresión y de bobina (en m/min) y la dosis/irradiancia UV para los procesos de impresión. Las cifras son valores medios habituales en el sector y dependen en gran medida del tipo de máquina, el sustrato, la tecnología de secado y la aplicación de la tinta.
| Proceso de impresión | Espesor de la capa de tinta | Viscosidad de la tinta | Intensidad(mW/cm²) | Requisito de dosis UV | Velocidad de impresión [m/min] |
|---|---|---|---|---|---|
| Offset de hojas/bobina | medio | medio | 500–4 000 | media-alta, mayormente 200–600 mJ/cm² | 200-600 (offset de bobina hasta 1 000) |
| Impresión tipográfica | fino | alta | 300–2 000 | Baja,~100–300 mJ/cm² | 100–250 |
| Impresión flexográfica | muy fino | baja | 1 000–3 000 | baja-media, 150–400 mJ/cm² | 300-800 (gama alta hasta >1,000 |
| Serigrafía | grueso | alta | 800–3 500 | Alta, 300–800 mJ/cm² | 10-100 |
| Impresión por inyección de tinta | muy fino | baja | 500–2 000 | Baja,100-300 mJ/cm² | 100-300 (industrial hasta 600) |
| Impresión de etiquetas | fino | alta | 800–2 500 | Baja,100-300 mJ/cm² | variable |
tipos de sustratos en la impresión UV industrial
Los materiales flexibles como películas, etiquetas, embalajes flexibles, mangas termorretráctiles, papeles o láminas de plástico finas se procesan normalmente mediante los siguientes procesos de impresión:
- Impresión flexográfica: se utiliza con frecuencia para películas de embalaje, bolsas, etiquetas y recubrimientos de cartón ondulado.
- Impresión por inyección de tinta (rollo a rollo): para soportes flexibles imprimibles en la producción de etiquetas y en el marcado industrial.
- Impresión offset de bobina: para bobinas flexibles con tiradas y velocidades elevadas.
Estos procesos requieren sistemas UV adaptados a espesores de sustrato reducidos y a una alimentación de material dinámica.
Los sustratos sólidos y dimensionalmente estables, como chapas metálicas, vidrio, madera, plásticos rígidos, cartón u objetos conformados (p. ej., tubos, botellas), se imprimen preferentemente en los siguientes ámbitos:
- Serigrafía: para superficies rígidas o conformadas como pantallas, carteles publicitarios, vidrio.
- Impresión tipográfica: para etiquetas sobre sustratos rígidos.
- Impresión offset de hoja: para cartón rígido, cajas, planchas de metal o de plástico.
- Impresión sobre cuerpos: p. ej., en botellas, latas, envases.
Estos sustratos permiten un posicionamiento preciso de los dispositivos de medición UV y no requieren ninguna flexibilidad particular.
Idoneidad de los distintos métodos de medición UV para aplicaciones industriales
Se emplean diferentes métodos de medición en función del tipo de sustrato, la geometría de la superficie y el entorno de producción. Dos enfoques consolidados -las películas dosimétricas con cambio de color y los dispositivos electrónicos de medición UV- presentan distintas fortalezas y limitaciones que deben tenerse en cuenta según la aplicación.
Películas dosimétricas con cambio de color:
Estas películas de base polimérica reaccionan a la radiación UV incidente con un cambio de color irreversible que se intensifica a medida que aumenta la dosis. Son especialmente adecuadas para aplicaciones en las que la tecnología de sensores convencional alcanza sus límites, por ejemplo en sustratos flexibles como láminas, papel o textiles, así como en superficies rotativas, cóncavas o de difícil acceso dentro de líneas de producción en movimiento. Gracias a su bajo espesor y flexibilidad mecánica, pueden aplicarse en grandes superficies sin interrumpir el proceso. Existen limitaciones en la evaluación puramente visual.
Estas películas son especialmente adecuadas para
- sustratos flexibles, ya que son finas, maleables y pueden aplicarse en grandes superficies.
- Superficies rotativas, irregulares o de difícil acceso, por ejemplo, en bandas de embalaje
Limitación: no permite una evaluación cuantitativa precisa sin sistemas de evaluación especiales. La temperatura y las influencias ambientales pueden afectar a la reacción.
Dispositivos de medición UV (radiómetros, sensores):
Los radiómetros electrónicos y los sistemas de sensores proporcionan mediciones cuantitativas de la intensidad y la dosis UV con alta reproducibilidad. Estos sistemas están calibrados y son trazables a patrones nacionales. Son adecuados para procesos estables con sustratos fijos en los que la posición del sensor puede definirse con precisión. Los campos de aplicación incluyen tanto sistemas inline estacionarios para el monitoreo de procesos como dispositivos de medición portátiles para mantenimiento y aseguramiento de la calidad. En zonas de máquina reducidas, la altura del sensor es determinante; para sustratos en movimiento, los radiómetros de arrastre como el curelog recorren el sistema junto con el producto.
Los sistemas clásicos de medición UV son especialmente adecuados para
- materiales sólidos con soporte estable y posición controlada.
- sistemas de medición inline, dispositivos de medición portátiles o para comprobaciones periódicas del sistema.
- Especialmente indispensables para aplicaciones críticas en cuanto a calidad.
Restricción: los espacios de máquina estrechos sin acceso requieren instrumentos planos y de arrastre o sensores inline instalados de forma permanente.
medición UV para sustratos sólidos y componentes 3D
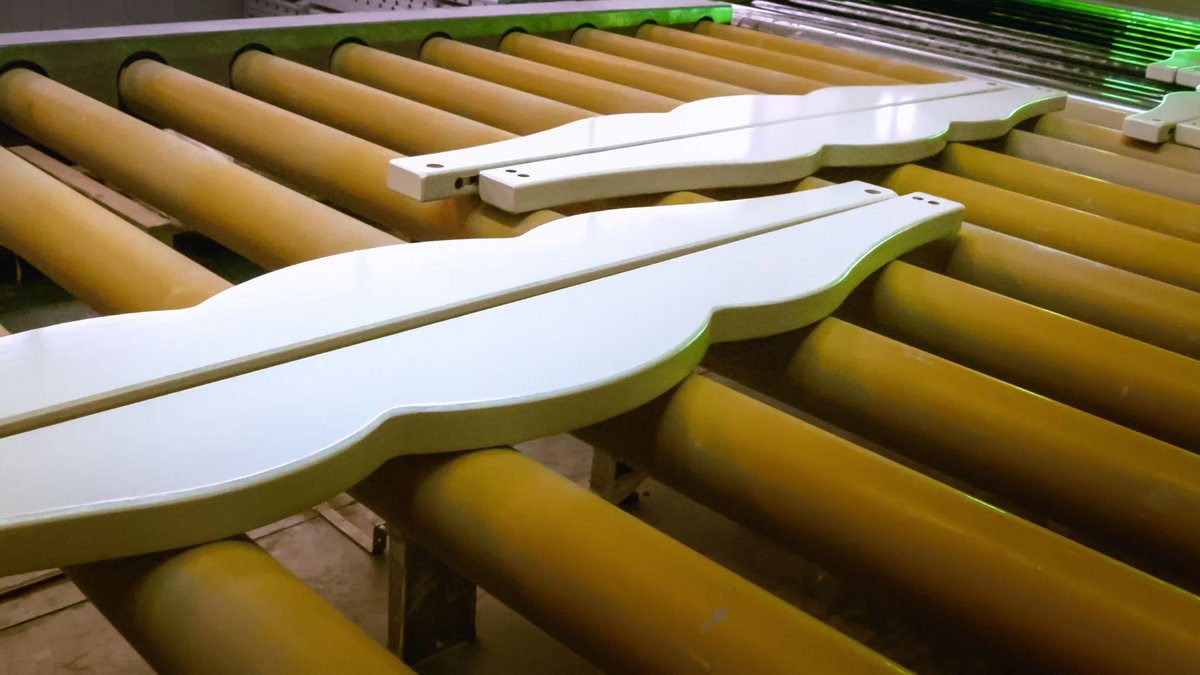
Los recubrimientos UV sobre madera se emplean en las industrias del mueble, el parqué y el diseño de interiores, y mejoran la resistencia a la abrasión, la resistencia química y el nivel de brillo. El reto radica en la estructura superficial no homogénea, la absorbencia del sustrato y el comportamiento térmico de los materiales naturales. Por ello, los sistemas UV deben suministrar exactamente la dosis necesaria sin causar daños térmicos ni deformaciones. A menudo se aplican varias capas de recubrimiento (imprimación, capa intermedia y capa final) con curado UV coordinado. El sustrato es de gran formato y no flexible.
En el recubrimiento 3D, se recubren objetos con forma espacial (por ejemplo, bienes de consumo, piezas de automoción) con recubrimientos de curado UV para lograr propiedades superficiales decorativas y funcionales. La geometría compleja requiere una irradiación UV precisamente coordinada mediante disposiciones de lámparas multieje o robótica con características de irradiación adaptadas. Las zonas de sombra y los reflejos provocan una distribución desigual de la dosis, por lo que se requieren sistemas de medición UV o diseños UV asistidos por simulación.
Los sustratos son tridimensionales y la distancia a la lámpara UV varía.
Para sustratos sólidos, los dispositivos de medición estándar son adecuados para la medición UV, mientras que para productos tridimensionales, los dispositivos de medición UV personalizados permiten medir directamente sobre la superficie.
Opsytec utiliza dos diseños de radiómetro consolidados para determinar con precisión la irradiancia y la dosis UV: el radiómetro UV RMD y el radiómetro de cinta transportadora de alta dinámica curelog. El primero permite una adaptación flexible a diferentes rangos espectrales y requisitos de aplicación gracias a sensores calibrados e intercambiables, y admite la medición y el registro de dosis durante varios días. El curelog, por su parte, ofrece mediciones exactas con frecuencias de muestreo de hasta 2000 Hz en procesos de ciclo rápido, como los que se encuentran en sistemas continuos de impresión y curado. Como dispositivo de medición de cinta, es compacto e inalámbrico.
El portafolio de Opsytec también incluye soluciones especiales personalizadas, como sensores inline y compatibles con PLC, así como diseños especiales, que pueden adaptarse con precisión a los requisitos de los procesos UV industriales. Al adaptarse a la forma y aplicación específicas, la medición UV no solo se vuelve más precisa, sino también más cercana al proceso y reproducible.
Una ventaja clave radica en la integración mecánica del sensor en el respectivo proceso de producción. El difusor -la superficie de entrada sensible a la radiación- está diseñado de tal manera que se apoya plano y ajustado sobre la superficie del material a irradiar. Esto garantiza que:
- la medición se realiza exactamente en la zona de irradiación relevante,
- no se producen desviaciones debidas a ángulos de inclinación, zonas de sombra o luz dispersa,
- se registra la dosis de radiación real en la superficie del material
- se logra una medición realista de la dosis UV incluso con irradiación compleja (por ejemplo, en superficies curvas).
Espectrorradiómetro y sensores para la medición UV
UVpad

Radiómetro espectral plano, de 14,4 mm de altura, para sistemas transportadores, de 200 a 440 nm con un ancho de banda de 2 nm.

SR900

Espectrorradiómetro de matriz para de 200 a 1100 nm con esferas integradoras, difusor coseno y sondas como accesorios.
Radiómetro RMD Pro
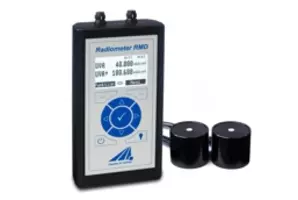
Radiómetro portátil totalmente digital para irradiancia y dosis, con dos entradas de sensor y 8 GB de memoria.
curelog

Radiómetro y dosímetro plano que recorre sistemas transportadores UV a hasta 2000 lecturas/s, en hasta cuatro rangos espectrales.
PLC.D – sensores UV digitales
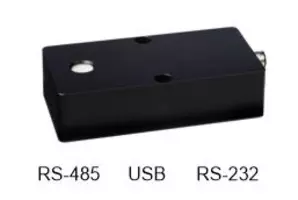
Sensores digitales de UV y luz con RS-485, RS-232 o USB para la conexión directa al PLC.
Proceso de impresión y velocidad de impresión para materiales sólidos
| Proceso de impresión | Espesor de la capa de pintura | Viscosidad de la pintura | Intensidad [mW/cm²] | Dosis UV necesaria [mJ/cm²] | Velocidad de impresión [m/min] |
|---|---|---|---|---|---|
| Recubrimiento UV | medio | media-alta | 1 000–3 000 | 300–700 | 1-100 (según la geometría) |
| Recubrimientos UV sobre madera | medio | alta | 800–2 500 | 250–600 | 1-50 (según el tipo de pintura) |
| Pintura 3D | variable (localmente grueso) | media-alta | 1 000–3 500 | 300–800 | 1-30 (según la geometría y el robot) |
En la impresión industrial se utilizan tipos específicos de lámparas cuya emisión espectral está adaptada específicamente a los requisitos del proceso de curado respectivo. Se emplean lámparas de vapor de mercurio con líneas de emisión características en el rango UV de onda corta, lámparas dopadas con galio para la ampliación espectral en el espectro UVA y modernos sistemas de LED UV con un ancho de banda espectral estrecho y una elevada eficiencia energética. La elección de la fuente UV depende de la composición química de las tintas y los recubrimientos de impresión, así como de parámetros relacionados con el proceso, como el sustrato, la velocidad de transporte y el aporte de energía.
Para la medición UV, el tipo de lámpara debe conocerse y comunicarse al laboratorio de calibración. Las lámparas típicas son:
| Aplicación | Lámparas de presión media | Lámparas de halogenuros metálicos | UVLEDs | Lámparas excimer | Lámparas de baja presión (Hg) |
|---|---|---|---|---|---|
| Offset de hojas y de bobina | ✔ | – | ✔ | ✔ | – |
| Impresión sobre metal | ✔ | ✔ | – | – | – |
| Impresión tipográfica | ✔ | – | ✔ | – | – |
| Serigrafía | ✔ | ✔ | ✔ | – | – |
| Etiquetas | ✔ | – | ✔ | – | – |
| Impresión flexográfica | ✔ | – | ✔ | – | – |
| Superficie de madera | ✔ | ✔ | ✔ | – | – |
| Inkjet | ✔ | – | ✔ | – | – |
| Reticulación de adhesivos | ✔ | ✔ | ✔ | ✔ | – |
| Presión sobre carrocería | ✔ | – | ✔ | – | – |
| Siliconización | ✔ | – | ✔ | – | – |
| Pintura 3D | ✔ | – | ✔ | - | – |
Leyenda / Tipos de lámpara en detalle:
✔ = uso habitual
– = no es una aplicación común
- Lámpara de baja presión (Hg de baja presión): emisión principalmente a 254 nm → desinfección/esterilización.
- Lámpara de Hg de media presión: espectro amplio con alta potencia → lámparas clásicas para impresión offset, flexografía y serigrafía.
- Lámparas de halogenuros metálicos: mercurio + halogenuros metálicos (Fe, Ga, etc.) → aumenta el contenido de UV-A/B para capas gruesas.
- LED UV: banda estrecha, eficiente, listo para funcionar de inmediato (365–405 nm). Ideal para procesos sensibles a la temperatura.
- Lámpara excimer: VUV/UVC cuasi monocromático (p. ej., 172 nm, 222 nm) → matizado, polimerización especial.
Los fundamentos del espectro, la tasa de dosis y el comportamiento de inhibición por oxígeno de cada uno de estos tipos de fuente se explican en la página de aplicación curado UV y fotopolimerización.
Autor: Dr. Mark Paravia
El Dr.-Ing. Mark Paravia es el director gerente de Opsytec Dr. Gröbel GmbH en Ettlingen y dirige el laboratorio de calibración acreditado. Tras sus investigaciones sobre descargas de excímero de xenón pulsadas en el Institute of Lighting Technology del KIT, su enfoque actual se centra en la tecnología de medición de radiación óptica. Es vicepresidente del comité de normalización DIN FNL 7 «Optical Radiation» y miembro del grupo de proyecto de la DVGW sobre desinfección UV.