UV-meting bij offset-, flexo- en zeefdruk
Bij het UV-uitharden van drukinkten en coatings bepaalt de UV-dosis de doorharding, hechting en migratie. Bestralingssterkte in mW/cm² en dosis in mJ/cm² worden daarom gemeten – met bandradiometers die door de installatie meelopen, zoals de curelog of de tinyTracker, met permanent geïnstalleerde inline-sensoren of handmatig. Zo blijft het proces reproduceerbaar ondanks lampveroudering en wijzigingen aan de apparatuur.
Het uitharden van UV-reactieve inkten en coatings vereist constante intensiteiten, die worden gemeten met inline- of handradiometers. UV-meting waarborgt de stralingsintensiteit in industriële processen en garandeert zo reproduceerbaarheid en procesbetrouwbaarheid bij UV-gebaseerde processen.
Voor UV-meting moet, afhankelijk van de toepassing en het drukproces, onderscheid worden gemaakt tussen 3D-onderdelen, vlakke substraten en flexibele producten:
Bij UV-offsetdruk wordt de inkt direct na het drukken uitgehard door UV-straling, wat onmiddellijke verdere verwerking mogelijk maakt. Rotatie-offsetinstallaties vereisen doorgaans hogere intensiteiten en grotere bestralingszones om bij hoge snelheden uniforme resultaten te garanderen.
UV-boekdruk maakt gebruik van verhoogde drukplaten met sterk viskeuze UV-inkten die worden uitgehard door directe UV-bestraling. Door de puntsgewijze inktoverdracht en beperkte laagdikte volstaan relatief lage UV-doses.
UV-flexodruk werkt met laagviskeuze, snel uithardende inkten die worden overgebracht op flexibele drukplaten. De dunne inktlaag maakt zeer hoge druksnelheden met korte uithardingstijden mogelijk.
Bij UV-zeefdruk worden pasteuze inkten door een fijn weefsel geperst, wat resulteert in dikke inktlagen. Daarom zijn hoge UV-intensiteiten en lange belichtingstijden nodig om volledige uitharding te waarborgen - vooral bij donkere of dekkende kleuren.
UV-inkjetdruk maakt gebruik van vloeibare inkten die onmiddellijk worden gepolymeriseerd door UV-LED's of kwiklampen. Door het druppelsgewijs aanbrengen en de vaak geringe laagdikte is een gerichte, meestal puntsgewijze UV-bestraling met hoge precisie doorslaggevend.
Voor UV-flexodruk geldt hetzelfde als voor offset- en zeefdruk – maar de bandsnelheden zijn hoger en de lagen dunner, waardoor de dosis per doorgang kleiner is en lampveroudering eerder merkbaar wordt.
Het onderliggende meetprobleem – piekbestralingssterkte, tijdsprofiel en geïntegreerde dosis tijdens de doorgang – wordt behandeld op de pagina UV-meting voor transportsystemen.
Print- en websnelheden (ook voor UV-meting)
Typische druk- en websnelheden (in m/min) in vergelijking met de gangbare drukprocessen:
- Vlakoffset (rotatieoffset) is het snelste traditionele drukproces (bijvoorbeeld bij het drukken van dagbladen).
- Flexodruk biedt maximale snelheid voor flexibele verpakkingen en etiketten.
- Zeefdruk is aanzienlijk trager door het procesprincipe (mechanisch aanbrengen van inkt door een gaas).
- Inkjetdruk heeft aanzienlijk terrein gewonnen dankzij single-pass-systemen in industriële toepassingen.
- Vandaag de dag wordt boekdruk vrijwel uitsluitend toegepast in de etikettendruk en kan het worden ingedeeld bij het middelste snelheidsbereik.
De volgende tabel geeft een overzicht van de typische inkteigenschappen, druk- en websnelheden (in m/min) en de UV-dosis/bestralingssterkte voor de verschillende drukprocessen. De cijfers zijn branchegebruikelijke gemiddelde waarden en zijn sterk afhankelijk van het machinetype, het substraat, de droogtechnologie en het inktaanbrengsysteem.
| Drukproces | Dikte inktlaag | Viscositeit van de inkt | Intensiteit(mW/cm²) | Vereiste UV-dosis | Druksnelheid [m/min] |
|---|---|---|---|---|---|
| Vel-/rolveroffset | gemiddeld | gemiddeld | 500–4.000 | gemiddeld-hoog, meestal 200–600 mJ/cm² | 200-600 (rolveroffset tot 1.000) |
| Boekdruk | dun | hoog | 300–2.000 | Laag, ~100–300 mJ/cm² | 100–250 |
| Flexodruk | zeer dun | laag | 1.000–3.000 | laag-gemiddeld, 150–400 mJ/cm² | 300-800 (High-end tot >1.000 |
| Zeefdruk | dik | hoog | 800–3.500 | Hoog, 300–800 mJ/cm² | 10-100 |
| Inkjetdruk | zeer dun | laag | 500–2.000 | Laag, 100-300 mJ/cm² | 100-300 (Industrieel tot 600) |
| Labeldruk | dun | hoog | 800–2.500 | Laag, 100-300 mJ/cm² | variabel |
Substraattypen in industrieel UV-drukwerk
Flexibele materialen zoals folies, etiketten, flexibele verpakkingen, krimphulzen, papier of dunne kunststofbanen worden doorgaans verwerkt met de volgende drukprocessen:
- Flexodruk: vaak gebruikt voor verpakkingsfolies, zakken, etiketten en coatings op golfkarton.
- Inkjetdruk (rol-tot-rol): voor bedrukbare flexibele media in de etikettenproductie en industriële markering.
- Rotatieoffsetdruk: voor flexibele banen met hoge oplages en snelheid.
Voor deze processen zijn UV-systemen nodig die zijn afgestemd op geringe substraatdiktes en dynamische materiaaltoevoer.
Vaste, vormstabiele substraten zoals metalen platen, glas, hout, harde kunststoffen, karton of gevormde objecten (bijv. buizen, flessen) worden bij voorkeur bedrukt in de volgende gebieden:
- Zeefdruk: voor stijve of gevormde oppervlakken zoals displays, reclameborden, glas.
- Boekdruk: voor etiketten op stijve substraten.
- Vellenoffsetdruk: voor stijf karton, dozen, metalen of kunststof platen.
- Body-printing: bijv. op flessen, blikken, containers.
Deze substraten maken een nauwkeurige positionering van UV-meetapparatuur mogelijk en vereisen geen bijzondere flexibiliteit.
Geschiktheid van verschillende UV-meetmethoden voor industriële toepassingen
Afhankelijk van het substraattype, de oppervlaktegeometrie en de productieomgeving worden verschillende meetmethoden gebruikt. Twee gevestigde benaderingen - kleurveranderende dosismeetfolies en elektronische UV-meetapparaten - hebben elk hun eigen sterke punten en beperkingen, waarmee afhankelijk van de toepassing rekening moet worden gehouden.
Kleurveranderende dosismeetfolies:
Deze op polymeer gebaseerde folies reageren op invallende UV-straling met een onomkeerbare kleurverandering die intenser wordt naarmate de dosis toeneemt. Ze zijn bijzonder geschikt voor toepassingen waarbij conventionele sensortechnologie haar grenzen bereikt - bijvoorbeeld op flexibele substraten zoals folies, papier of textiel, alsook op roterende, concave of moeilijk bereikbare oppervlakken binnen bewegende productielijnen. Dankzij hun geringe dikte en mechanische flexibiliteit kunnen ze over grote oppervlakken worden aangebracht zonder het proces te verstoren. Beperkingen bestaan in de louter visuele beoordeling.
Deze folies zijn bijzonder geschikt voor
- flexibele substraten, omdat ze dun, buigzaam zijn en over grote oppervlakken kunnen worden aangebracht.
- Roterende, onregelmatige of moeilijk bereikbare oppervlakken, bijv. in verpakkingsbanen
Beperking: geen nauwkeurige kwantitatieve beoordeling zonder speciale evaluatiesystemen. Temperatuur en omgevingsinvloeden kunnen de reactie beïnvloeden.
UV-meetapparaten (radiometers, sensoren):
Elektronische radiometers en sensorsystemen leveren kwantitatieve metingen van UV-intensiteit en dosis met hoge reproduceerbaarheid. Deze systemen zijn gekalibreerd en herleidbaar naar nationale normen. Ze zijn geschikt voor stabiele processen met vaste substraten waarbij de positie van de sensor nauwkeurig kan worden vastgelegd. Toepassingsgebieden omvatten zowel stationaire inline-systemen voor procesbewaking als mobiele handmeetapparaten voor onderhoud en kwaliteitsborging. In krappe machineruimtes is de hoogte van de sensor bepalend; voor bewegende substraten doorlopen meerijdende radiometers zoals de curelog het systeem samen met het product.
Klassieke UV-meetsystemen zijn bijzonder geschikt voor
- vaste materialen met stabiele ondersteuning en gecontroleerde positie.
- inline-meetsystemen, handmeetapparaten of voor periodieke systeemcontroles.
- Bijzonder onmisbaar voor kwaliteitskritische toepassingen.
Beperking: nauwe machineruimtes zonder toegang vereisen platte, meerijdende instrumenten of permanent geïnstalleerde inline-sensoren.
UV-meting voor vaste substraten en 3D-componenten
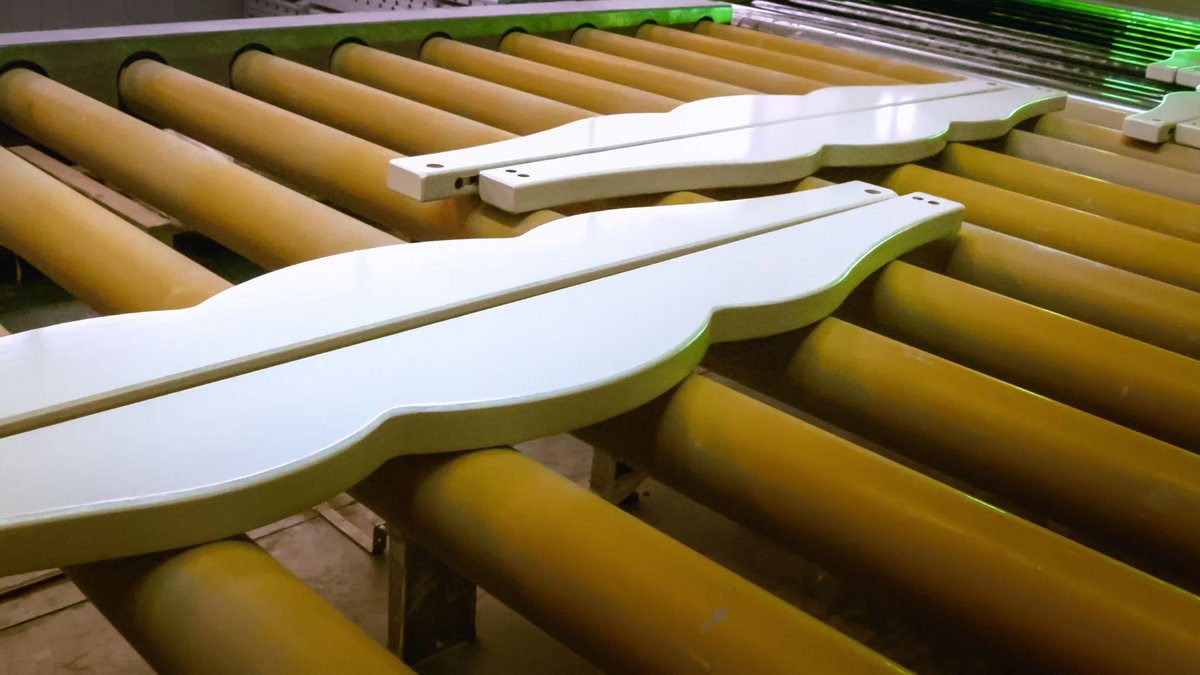
UV-coatings op hout worden gebruikt in de meubel-, parket- en interieurbranche en verbeteren de slijtvastheid, chemische bestendigheid en glansgraad. De uitdaging ligt in de inhomogene oppervlaktestructuur, de absorptievermogen van het substraat en het temperatuurgedrag van natuurlijke materialen. UV-systemen moeten daarom precies de vereiste dosis leveren zonder thermische schade of vervorming te veroorzaken. Vaak worden meerdere coatinglagen (primer, tussenlaag en toplaag) aangebracht met onderling afgestemde UV-uitharding. Het substraat is grootformaat en niet-flexibel.
Bij 3D-coating worden ruimtelijk vormgegeven objecten (bijv. consumentengoederen, auto-onderdelen) gecoat met UV-uithardende coatings om decoratieve en functionele oppervlakte-eigenschappen te bereiken. De complexe geometrie vereist nauwkeurig afgestemde UV-bestraling via meerassige lampopstellingen of robotica met aangepaste bestralingskarakteristieken. Schaduwzones en reflecties leiden tot ongelijke dosisverdeling, waardoor UV-meetsystemen of simulatie-ondersteunde UV-lay-outs vereist zijn.
De substraten zijn driedimensionaal en de afstand tot de UV-lamp varieert.
Voor vaste substraten zijn standaardmeetapparaten geschikt voor UV-meting, terwijl voor driedimensionale producten aangepaste UV-meetapparaten meting direct op het oppervlak mogelijk maken.
Opsytec gebruikt twee bewezen radiometerontwerpen om de UV-bestralingssterkte en -dosis nauwkeurig te bepalen: de UV-radiometer RMD en de hoogdynamische transportbandradiometer curelog. De eerste maakt flexibele aanpassing aan verschillende spectrale bereiken en toepassingsvereisten mogelijk dankzij verwisselbare, gekalibreerde sensoren en ondersteunt dosismeting en -registratie over meerdere dagen. De curelog daarentegen biedt exacte metingen met bemonsteringsfrequenties tot 2.000 Hz in snel cyclische processen zoals die in continue druk- en uithardingssystemen voorkomen. Als meerijdend meetapparaat is hij compact en draadloos.
Het Opsytec-portfolio omvat ook aangepaste speciale oplossingen - zoals inline- en PLC-compatibele sensoren alsook speciale uitvoeringen - die precies kunnen worden afgestemd op de vereisten van industriële UV-processen. Door aanpassing aan de specifieke vorm en toepassing wordt UV-meting niet alleen nauwkeuriger, maar ook procesgetrouwer en reproduceerbaarder.
Een belangrijk voordeel ligt in de mechanische integratie van de sensor in het betreffende productieproces. De diffuser - het stralingsgevoelige invaloppervlak - is zo ontworpen dat hij vlak en vormpassend op het oppervlak van het te bestralen materiaal ligt. Dit zorgt ervoor dat:
- de meting exact in het relevante bestralingsgebied wordt uitgevoerd,
- er geen afwijkingen ontstaan door kantelhoeken, schaduwzones of strooilicht,
- de werkelijke stralingsdosis aan het materiaaloppervlak wordt geregistreerd
- Een realistische UV-dosismeting wordt bereikt, zelfs bij complexe bestraling (bijv. bij gebogen oppervlakken).
Spectroradiometer en sensoren voor UV-meting
UVpad

Platte spectrale radiometer, 14,4 mm hoog, voor transportsystemen, van 200 tot 440 nm met een bandbreedte van 2 nm.

SR900

Array-spectroradiometer voor 200 tot 1100 nm met integrerende bollen, cosinusdiffusor en probes als accessoires.
Radiometer RMD Pro
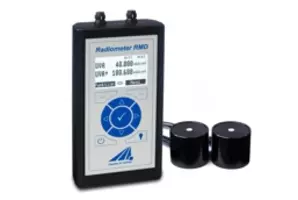
Volledig digitale handradiometer voor bestralingssterkte en dosis met twee sensoringangen en 8 GB geheugen.
curelog

Vlakke radiometer en dosimeter die door UV-transportsystemen loopt met tot 2000 metingen/s, in tot vier spectrale bereiken.
PLC.D – digitale UV-sensoren
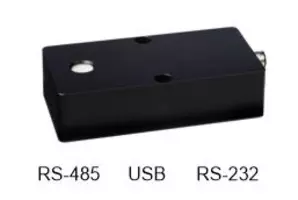
Digitale UV- en lichtsensoren met RS-485, RS-232 of USB voor directe aansluiting op de PLC.
Drukproces en druksnelheid voor vaste materialen
| Drukproces | Laagdikte van de verf | Viscositeit van de verf | Intensiteit[mW/cm²] | Vereiste UV-dosis [mJ/cm²] | Druksnelheid[m/min] |
|---|---|---|---|---|---|
| UV-coating | middeldik | middelhoog | 1 000–3 000 | 300–700 | 1-100 (afhankelijk van de geometrie) |
| UV-coatings op hout | middeldik | hoog | 800–2 500 | 250–600 | 1-50 (afhankelijk van het verftype) |
| 3D-schilderen | variabel (lokaal dik) | middelhoog | 1 000–3 500 | 300–800 | 1-30 (afhankelijk van geometrie & robot) |
In de industriële drukkerij worden specifieke typen lampen gebruikt waarvan de spectrale emissie speciaal is afgestemd op de vereisten van het betreffende uithardingsproces. Er worden kwiklampen met karakteristieke emissielijnen in het kortgolvige UV-bereik, galliumgedoteerde lampen voor spectrale uitbreiding in het UVA-spectrum en moderne UV-LED-systemen met een smalle spectrale bandbreedte en hoge energie-efficiëntie gebruikt. De keuze van de UV-bron hangt af van de chemische samenstelling van de drukinkten en coatings, alsook van procesgerelateerde parameters zoals substraat, transportsnelheid en energie-input.
Voor de UV-meting dient het type lamp bekend te zijn en aan het kalibratielaboratorium te worden meegedeeld. De typische lampen zijn:
| Toepassing | Middendruklampen | Metaalhalogenidelampen | UV-LED's | Excimeerlampen | Lagedruklampen (Hg) |
|---|---|---|---|---|---|
| Vel- en rotatieoffset | ✔ | – | ✔ | ✔ | – |
| Metaaldruk | ✔ | ✔ | – | – | – |
| Boekdruk | ✔ | – | ✔ | – | – |
| Zeefdruk | ✔ | ✔ | ✔ | – | – |
| Etiketten | ✔ | – | ✔ | – | – |
| Flexodruk | ✔ | – | ✔ | – | – |
| Houtoppervlak | ✔ | ✔ | ✔ | – | – |
| Inkjet | ✔ | – | ✔ | – | – |
| Verlijming (cross-linking) | ✔ | ✔ | ✔ | ✔ | – |
| Lichaamsdruk | ✔ | – | ✔ | – | – |
| Siliconisering | ✔ | – | ✔ | – | – |
| 3D-lakwerk | ✔ | – | ✔ | - | – |
Legenda / Lamptypes in detail:
✔ = doorgaans gebruikt
– = Geen gangbare toepassing
- Lagedruklamp (lagedruk-Hg): Emissie voornamelijk bij 254 nm → Desinfectie/sterilisatie.
- Hg-middendruklamp: Breed spectrum met hoog vermogen → klassieke lampen voor offsetdruk, flexodruk en zeefdruk.
- Metaalhalogenidelampen: Kwik + metaalhalogenides (Fe, Ga enz.) → verhoogt het UV-A/B-gehalte voor dikke lagen.
- UV-LED: Smalbandig, efficiënt, direct gebruiksklaar (365–405 nm). Ideaal voor temperatuurgevoelige processen.
- Excimeerlamp: Quasi-monochromatisch VUV/UVC (bijv. 172 nm, 222 nm) → matteren, speciale polymerisatie.
De basisprincipes van spectrum, dosistempo en zuurstofinhibitiegedrag achter elk van deze brontypes worden behandeld op de toepassingspagina UV-uitharding en fotopolymerisatie.
Auteur: Dr. Mark Paravia
Dr.-Ing. Mark Paravia is directeur van Opsytec Dr. Gröbel GmbH in Ettlingen en leidt het geaccrediteerde kalibratielaboratorium. Na zijn onderzoek naar gepulste xenon-excimeerontladingen aan het Institute of Lighting Technology van het KIT ligt zijn huidige focus op de optische stralingsmeettechniek. Hij is vicevoorzitter van de DIN-normcommissie FNL 7 "Optische straling" en lid van de DVGW-projectgroep UV-desinfectie.