Misurazione UV nella stampa offset, flessografica e serigrafica
Nella polimerizzazione UV di inchiostri e rivestimenti per stampa, la dose UV determina l'indurimento completo, l'adesione e la migrazione. Vengono quindi misurate l'irradianza in mW/cm² e la dose in mJ/cm² – con radiometri a nastro che attraversano l'impianto come il curelog o il tinyTracker, con sensori inline installati permanentemente o portatili. Questo mantiene il processo riproducibile nonostante l'invecchiamento delle lampade e le modifiche dell'apparecchiatura.
La polimerizzazione di inchiostri e rivestimenti UV-reattivi richiede intensità costanti, misurate da radiometri inline o portatili. La misurazione UV garantisce l'intensità di radiazione nei processi industriali e assicura così riproducibilità e sicurezza di processo nei processi basati su UV.
Per la misurazione UV occorre distinguere tra pezzi 3D, substrati piani e prodotti flessibili, a seconda dell'applicazione e del processo di stampa:
Nella stampa offset UV, l'inchiostro viene polimerizzato direttamente dopo la stampa mediante radiazione UV, il che consente un'immediata ulteriore lavorazione. Gli impianti offset a bobina richiedono generalmente intensità più elevate e zone di irraggiamento più grandi per garantire risultati uniformi ad alte velocità.
La stampa tipografica UV utilizza lastre di stampa in rilievo con inchiostri UV altamente viscosi che vengono polimerizzati mediante irraggiamento UV diretto. Grazie al trasferimento puntuale dell'inchiostro e allo spessore di strato limitato, sono sufficienti dosi UV relativamente basse.
La stampa flessografica UV lavora con inchiostri a bassa viscosità e a rapida polimerizzazione, che vengono trasferiti su lastre di stampa flessibili. Lo strato di inchiostro sottile consente velocità di stampa molto elevate con tempi di polimerizzazione brevi.
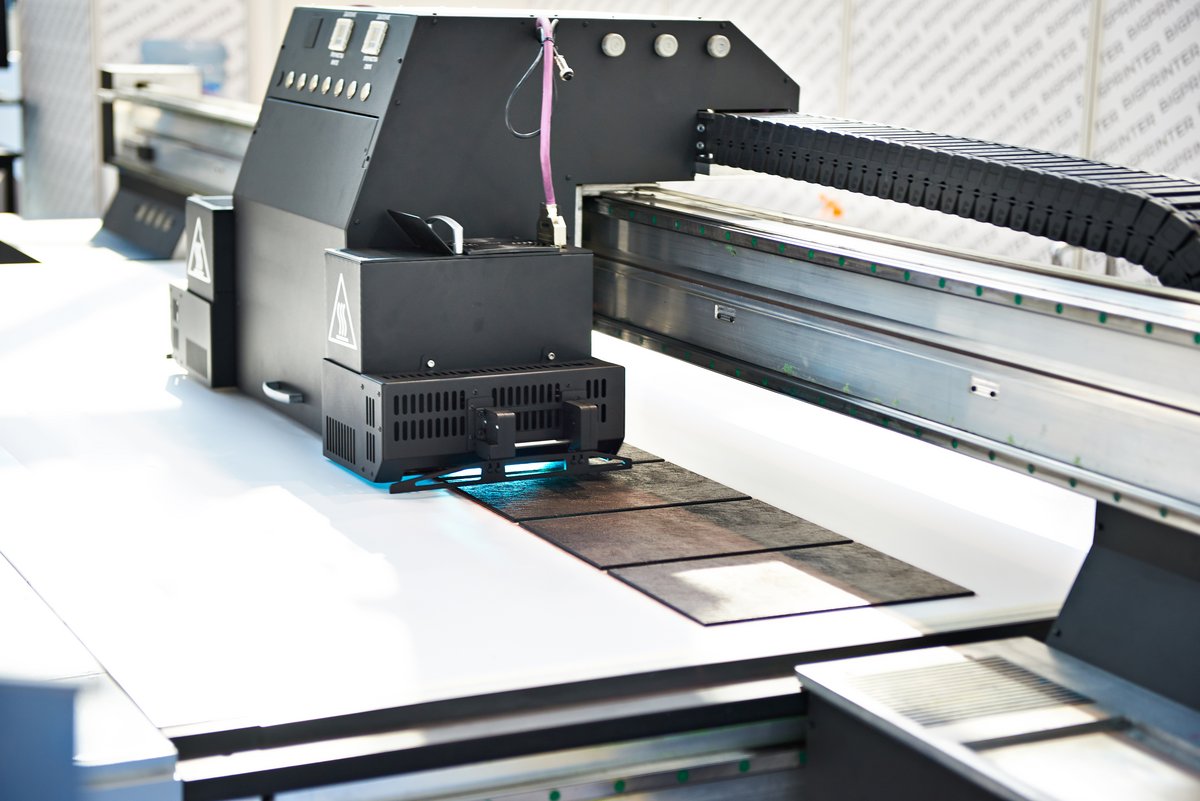
Nella serigrafia UV, inchiostri pastosi vengono premuti attraverso una maglia fine, ottenendo strati di inchiostro spessi. Di conseguenza, sono necessarie elevate intensità UV e tempi di esposizione lunghi per garantire una polimerizzazione completa – in particolare per colori scuri od opachi.
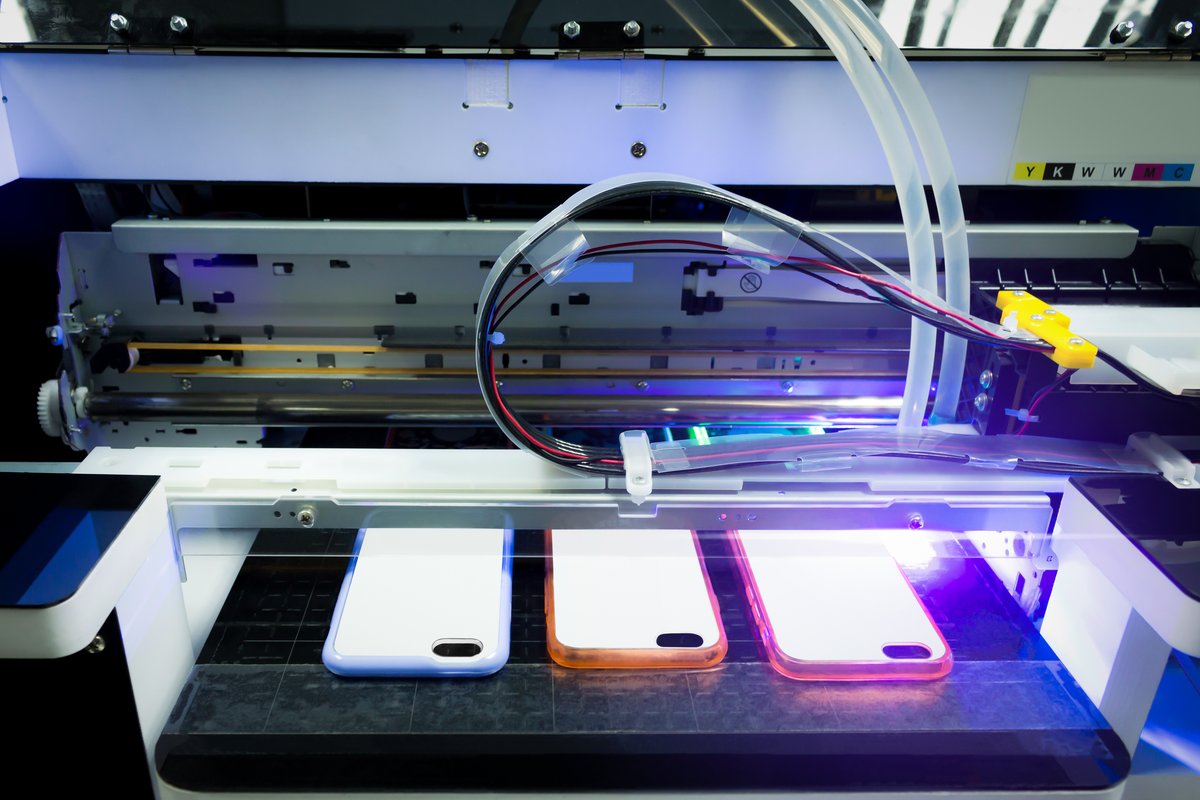
La stampa a getto d'inchiostro UV utilizza inchiostri liquidi che vengono polimerizzati immediatamente da UV LED o lampade a mercurio. Data l'applicazione a gocce e lo spessore di strato spesso ridotto, è fondamentale un irraggiamento UV mirato, generalmente puntuale, con elevata precisione.
Per la stampa flessografica UV vale lo stesso principio della stampa offset e serigrafica – ma le velocità del nastro sono maggiori e gli strati più sottili, quindi la dose per passaggio è minore e l'invecchiamento delle lampade si manifesta prima.
Il problema di misurazione di fondo – irradianza di picco, profilo temporale e dose integrata durante il passaggio – è trattato nella pagina Misurazione UV per sistemi a nastro.
Velocità di stampa e di avanzamento nastro (anche per la misurazione UV)
Velocità tipiche di stampa e di avanzamento nastro (in m/min) a confronto con i processi di stampa più comuni:
- L'offset a bobina è il processo di stampa tradizionale più veloce (ad es. nella stampa di quotidiani).
- La flessografia offre la massima velocità per imballaggi flessibili ed etichette.
- La serigrafia è notevolmente più lenta a causa del principio del processo (applicazione meccanica dell'inchiostro attraverso il tessuto).
- La stampa a getto d'inchiostro ha recuperato notevolmente terreno grazie ai sistemi single-pass nelle applicazioni industriali.
- Oggi la stampa tipografica è utilizzata quasi esclusivamente nella stampa di etichette e può essere collocata in intervalli di velocità medi.
La tabella seguente contiene una panoramica delle tipiche proprietà degli inchiostri, delle velocità di stampa e di avanzamento nastro (in m/min) e della dose/irradianza UV per i vari processi di stampa. I valori riportati sono medie standard del settore e dipendono fortemente dal tipo di macchina, dal substrato, dalla tecnologia di essiccazione e dall'applicazione dell'inchiostro.
| Processo di stampa | Spessore dello strato di inchiostro | Viscosità dell'inchiostro | Intensità(mW/cm²) | Requisito di dose UV | Velocità di stampa [m/min] |
|---|---|---|---|---|---|
| Offset a foglio/a bobina | medio | medio | 500–4 000 | medio-alta, prevalentemente 200–600 mJ/cm² | 200-600 (offset a bobina fino a 1 000) |
| Stampa tipografica | sottile | alta | 300–2 000 | Bassa,~100–300 mJ/cm² | 100–250 |
| Stampa flessografica | molto sottile | bassa | 1 000–3 000 | bassa-media, 150–400 mJ/cm² | 300-800 (High-end fino a >1.000 |
| Stampa serigrafica | spesso | alta | 800–3 500 | Alta, 300–800 mJ/cm² | 10-100 |
| Stampa a getto d'inchiostro | molto sottile | bassa | 500–2 000 | Bassa,100-300 mJ/cm² | 100-300 (industriale fino a 600) |
| Stampa di etichette | sottile | alta | 800–2 500 | Bassa,100-300 mJ/cm² | variabile |
Tipologie di substrato nella stampa UV industriale
I materiali flessibili come film, etichette, imballaggi flessibili, shrink sleeve, carte o film plastici sottili vengono generalmente lavorati con i seguenti processi di stampa:
- Stampa flessografica: utilizzata frequentemente per film per imballaggi, sacchetti, etichette e rivestimenti per cartone ondulato.
- Stampa a getto d'inchiostro (roll-to-roll): per supporti flessibili stampabili nella produzione di etichette e nella marcatura industriale.
- Stampa offset a bobina: per bobine flessibili con tirature elevate e alta velocità.
Questi processi richiedono sistemi UV adattati a spessori di substrato ridotti e ad avanzamento dinamico del materiale.
Substrati solidi e dimensionalmente stabili come lamiere metalliche, vetro, legno, materie plastiche rigide, cartone o oggetti sagomati (ad es. tubi, bottiglie) vengono preferibilmente stampati nei seguenti ambiti:
- Serigrafia: per superfici rigide o sagomate come display, insegne pubblicitarie, vetro.
- Stampa tipografica: per etichette su substrati rigidi.
- Stampa offset a foglio: per cartone rigido, scatole, lastre metalliche o plastiche.
- Stampa su corpi cavi: ad es. su bottiglie, lattine, contenitori.
Questi substrati consentono un posizionamento preciso dei dispositivi di misura UV e non richiedono una particolare flessibilità.
Idoneità dei diversi metodi di misurazione UV per applicazioni industriali
In base al tipo di substrato, alla geometria della superficie e all'ambiente di produzione si utilizzano metodi di misurazione diversi. Due approcci consolidati - le pellicole di misurazione della dose a cambiamento di colore e i dispositivi di misurazione UV elettronici - presentano punti di forza e limiti differenti, che devono essere presi in considerazione a seconda dell'applicazione.
Pellicole di misurazione della dose a cambiamento di colore:
Queste pellicole a base polimerica reagiscono alla radiazione UV incidente con un cambiamento di colore irreversibile, che diventa più intenso con l'aumentare della dose. Sono particolarmente adatte per applicazioni in cui la tecnologia dei sensori convenzionali raggiunge i suoi limiti - ad esempio su substrati flessibili come pellicole, carta o tessuti, così come su superfici rotanti, concave o difficilmente accessibili all'interno di linee di produzione in movimento. Grazie al loro basso spessore e alla flessibilità meccanica, possono essere applicate su grandi superfici senza interrompere il processo. Vi sono limiti nella valutazione puramente visiva.
Queste pellicole sono particolarmente adatte per
- substrati flessibili, poiché sono sottili, malleabili e possono essere applicate su grandi superfici.
- Superfici rotanti, irregolari o difficilmente accessibili, ad es. in nastri di imballaggio
Limite: nessuna valutazione quantitativa precisa senza sistemi di valutazione speciali. La temperatura e le influenze ambientali possono influire sulla reazione.
Dispositivi di misurazione UV (radiometri, sensori):
I radiometri elettronici e i sistemi di sensori forniscono misurazioni quantitative dell'intensità e della dose UV con elevata riproducibilità. Questi sistemi sono tarati e riferibili a standard nazionali. Sono adatti per processi stabili con substrati fissi, in cui la posizione del sensore può essere definita con precisione. Gli ambiti di applicazione comprendono sia sistemi inline stazionari per il monitoraggio del processo, sia dispositivi di misurazione portatili per la manutenzione e l'assicurazione della qualità. In aree macchina ristrette, l'altezza del sensore è decisiva; per substrati in movimento, radiometri viaggianti come il curelog percorrono il sistema insieme al prodotto.
I sistemi di misurazione UV classici sono particolarmente adatti per
- materiali solidi con supporto stabile e posizione controllata.
- sistemi di misurazione inline, dispositivi di misurazione portatili o per controlli periodici del sistema.
- Particolarmente indispensabili per applicazioni critiche in termini di qualità.
Limitazione: gli spazi macchina ristretti senza accesso richiedono strumenti piatti e viaggianti o sensori inline installati permanentemente.
Misurazione UV per substrati solidi e componenti 3D
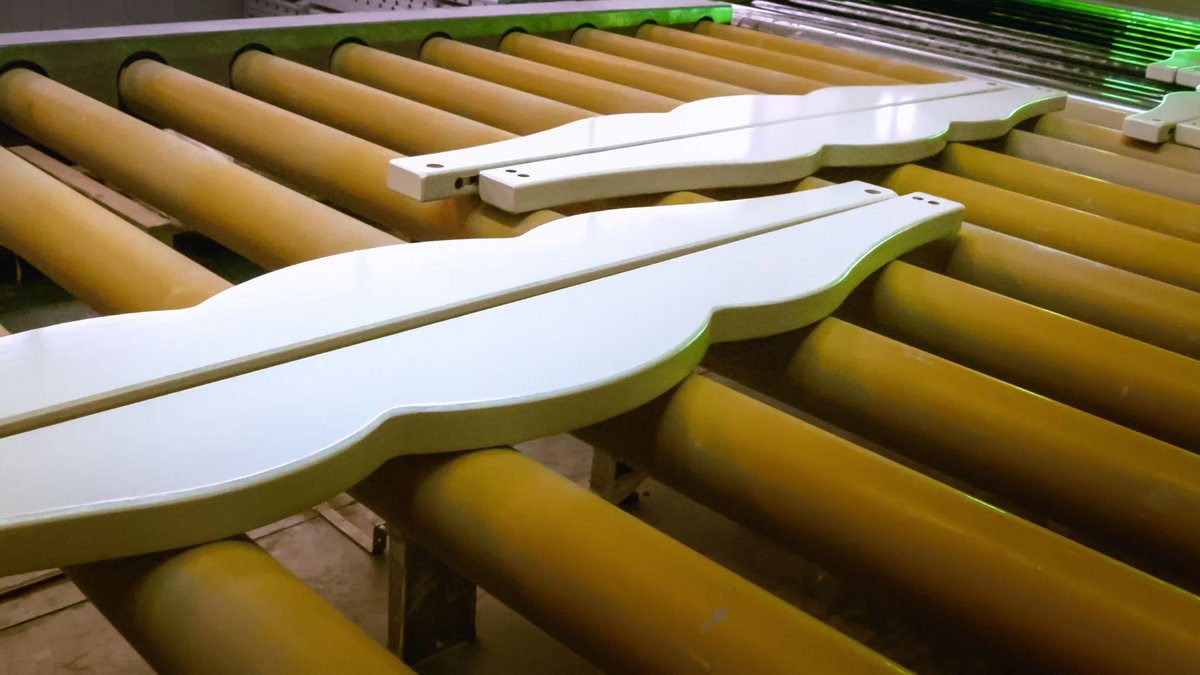
I rivestimenti UV su legno sono utilizzati nell'industria del mobile, del parquet e del design d'interni e migliorano la resistenza all'abrasione, la resistenza chimica e il livello di brillantezza. La sfida risiede nella struttura superficiale disomogenea, nella capacità di assorbimento del substrato e nel comportamento termico dei materiali naturali. I sistemi UV devono quindi fornire esattamente la dose richiesta senza causare danni termici o deformazioni. Spesso vengono applicati diversi strati di rivestimento (primer, strato intermedio e strato superiore) con polimerizzazione UV coordinata. Il substrato è di grande formato e non flessibile.
Nel rivestimento 3D, oggetti sagomati spazialmente (ad es. beni di consumo, componenti automobilistici) vengono rivestiti con rivestimenti a polimerizzazione UV per ottenere proprietà superficiali decorative e funzionali. La geometria complessa richiede un'irradiazione UV precisamente coordinata mediante dispositivi di lampade multiassiali o robotica con caratteristiche di irraggiamento adattate. Le zone d'ombra e i riflessi determinano una distribuzione irregolare della dose, motivo per cui sono necessari sistemi di misurazione UV o layout UV supportati da simulazione.
I substrati sono tridimensionali e la distanza dalla lampada UV varia.
Per i substrati solidi, i dispositivi di misurazione standard sono adatti per la misurazione UV, mentre per i prodotti tridimensionali, dispositivi di misurazione UV personalizzati consentono la misurazione direttamente sulla superficie.
Opsytec utilizza due design di radiometri consolidati per determinare con precisione l'irradianza e la dose UV: il radiometro UV RMD e il radiometro a nastro trasportatore altamente dinamico curelog. Il primo consente un adattamento flessibile a diversi intervalli spettrali e requisiti applicativi grazie a sensori intercambiabili e tarati e supporta la misurazione e la registrazione della dose nell'arco di più giorni. Il curelog, invece, offre misurazioni esatte con frequenze di campionamento fino a 2.000 Hz in processi a ciclo rapido, come quelli presenti nei sistemi di stampa e polimerizzazione continui. Come dispositivo di misurazione a nastro, è compatto e senza fili.
Il portafoglio Opsytec comprende anche soluzioni speciali personalizzate - come sensori inline e compatibili con PLC, così come design speciali - che possono essere adattate con precisione ai requisiti dei processi UV industriali. Adattandosi alla forma e all'applicazione specifiche, la misurazione UV diventa non solo più precisa, ma anche più vicina al processo e riproducibile.
Un vantaggio fondamentale risiede nell'integrazione meccanica del sensore nel rispettivo processo di produzione. Il diffusore - la superficie di ingresso sensibile alla radiazione - è progettato in modo tale da appoggiarsi piatto e a filo sulla superficie del materiale da irradiare. Ciò garantisce che:
- la misurazione venga effettuata esattamente nell'area di irraggiamento rilevante,
- non vi siano deviazioni dovute ad angoli di inclinazione, zone d'ombra o luce diffusa,
- venga registrata la dose di radiazione effettiva sulla superficie del materiale
- si ottenga una misurazione realistica della dose UV anche con irraggiamenti complessi (ad es. con superfici curve).
Spettroradiometro e sensori per la misura UV
UVpad

Radiometro spettrale piatto, alto 14,4 mm, per sistemi a nastro trasportatore, da 200 a 440 nm con larghezza di banda di 2 nm.

SR900

Spettroradiometro ad array per 200–1100 nm con sfere integratrici, diffusore a coseno e sonde come accessori.
Radiometro RMD Pro
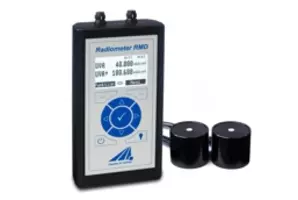
Radiometro portatile completamente digitale per irradianza e dose con due ingressi sensore e 8 GB di memoria.
curelog

Radiometro e dosimetro piatto che percorre gli impianti a nastro UV fino a 2000 letture/s, in fino a quattro intervalli spettrali.
PLC.D – sensori UV digitali
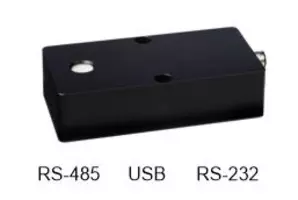
Sensori UV e di luce digitali con RS-485, RS-232 o USB per il collegamento diretto al PLC.
Processo di stampa e velocità di stampa per materiali solidi
| Processo di stampa | Spessore dello strato di pittura | Viscosità della pittura | Intensità [mW/cm²] | Dose UV richiesta [mJ/cm²] | Velocità di stampa [m/min] |
|---|---|---|---|---|---|
| Rivestimento UV | medio-spesso | medio-alta | 1.000–3.000 | 300–700 | 1-100 (a seconda della geometria) |
| Rivestimenti UV su legno | medio-spesso | alta | 800–2.500 | 250–600 | 1-50 (a seconda del tipo di pittura) |
| Pittura 3D | variabile (localmente spesso) | medio-alta | 1.000–3.500 | 300–800 | 1-30 (a seconda della geometria e del robot) |
Nella stampa industriale vengono utilizzati tipi specifici di lampade la cui emissione spettrale è specificamente adattata ai requisiti del rispettivo processo di polimerizzazione. Si utilizzano lampade a vapori di mercurio con linee di emissione caratteristiche nella gamma UV a onde corte, lampade drogate al gallio per l'espansione spettrale nello spettro UVA e moderni sistemi UV LED con una banda spettrale ristretta e un'elevata efficienza energetica. La scelta della sorgente UV dipende dalla composizione chimica degli inchiostri di stampa e dei rivestimenti, così come da parametri legati al processo come il substrato, la velocità di trasporto e l'apporto energetico.
Per la misurazione UV, il tipo di lampada dovrebbe essere noto e comunicato al laboratorio di taratura. Le lampade tipiche sono:
| Applicazione | Lampade a media pressione | Lampade agli alogenuri metallici | UVLED | Lampade a eccimeri | Lampade a bassa pressione (Hg) |
|---|---|---|---|---|---|
| Offset a foglio e a bobina | ✔ | – | ✔ | ✔ | – |
| Stampa su metallo | ✔ | ✔ | – | – | – |
| Stampa tipografica | ✔ | – | ✔ | – | – |
| Stampa serigrafica | ✔ | ✔ | ✔ | – | – |
| Etichette | ✔ | – | ✔ | – | – |
| Stampa flessografica | ✔ | – | ✔ | – | – |
| Superficie in legno | ✔ | ✔ | ✔ | – | – |
| Inkjet | ✔ | – | ✔ | – | – |
| Reticolazione adesivi | ✔ | ✔ | ✔ | ✔ | – |
| Pressione su corpi | ✔ | – | ✔ | – | – |
| Siliconizzazione | ✔ | – | ✔ | – | – |
| Vernici 3D | ✔ | – | ✔ | - | – |
Legenda / Tipi di lampada in dettaglio:
✔ = tipicamente utilizzata
– = Applicazione non comune
- Lampada a bassa pressione (Hg a bassa pressione): Emissione principalmente a 254 nm → Disinfezione/sterilizzazione.
- Lampada Hg a media pressione: Spettro ampio con elevata potenza → lampade classiche per stampa offset, flessografica e serigrafica.
- Lampade ad alogenuri metallici: Mercurio + alogenuri metallici (Fe, Ga ecc.) → aumenta il contenuto UV-A/B per strati spessi.
- UV LED: A banda stretta, efficiente, pronto all'uso immediato (365–405 nm). Ideale per processi sensibili alla temperatura.
- Lampada a eccimeri: VUV/UVC quasi monocromatico (ad es. 172 nm, 222 nm) → opacizzazione, polimerizzazione speciale.
I principi fondamentali di spettro, velocità di dose e comportamento di inibizione dell'ossigeno relativi a ciascuno di questi tipi di sorgente sono trattati nella pagina applicativa polimerizzazione UV e fotopolimerizzazione.
Autore: Dr. Mark Paravia
Dr.-Ing. Mark Paravia è l'amministratore delegato di Opsytec Dr. Gröbel GmbH a Ettlingen e dirige il laboratorio di taratura accreditato. Dopo le sue ricerche sulle scariche a eccimeri di xeno pulsate presso l'Istituto di Tecnica dell'Illuminazione del KIT, il suo attuale ambito di interesse è la tecnica di misura della radiazione ottica. È vicepresidente del comitato normativo DIN FNL 7 "Radiazione ottica" e membro del gruppo di progetto DVGW sulla disinfezione UV.