UV-mätning inom offset-, flexo- och screentryck
Vid UV-härdning av trycksvärta och beläggningar avgör UV-dosen genomhärdning, vidhäftning och migration. Irradians i mW/cm² och dos i mJ/cm² mäts därför – med bandradiometrar som färdas genom systemet, till exempel curelog eller tinyTracker, med permanent installerade inline-sensorer eller handhållna. Detta håller processen reproducerbar trots lampåldring och byte av utrustning.
Härdningen av UV-reaktiva färger och beläggningar kräver konstanta intensiteter, som mäts med inline- eller handhållna radiometrar. UV-mätning säkerställer strålningsintensiteten i industriella processer och garanterar därmed reproducerbarhet och processäkerhet i UV-baserade processer.
Vid UV-mätning måste man skilja mellan 3D-delar, plana substrat och flexibla produkter, beroende på tillämpning och tryckprocess:
Vid UV-offsettryck härdas färgen direkt efter tryckningen med UV-strålning, vilket möjliggör omedelbar vidarebearbetning. Rullofferssystem kräver vanligtvis högre intensiteter och större bestrålningszoner för att säkerställa jämna resultat vid höga hastigheter.
UV-boktryck använder upphöjda tryckplåtar med högviskösa UV-färger som härdas genom direkt UV-bestrålning. Tack vare den punktuella färgöverföringen och begränsade lagertjockleken räcker relativt låga UV-doser.
UV-flexotryck arbetar med lågviskösa, snabbhärdande färger som överförs till flexibla tryckplåtar. Det tunna färglagret möjliggör mycket höga tryckhastigheter med korta härdningstider.
Vid UV-screentryck pressas pastaformiga färger genom fin väv, vilket resulterar i tjocka färglager. Följaktligen krävs höga UV-intensiteter och långa exponeringstider för att säkerställa fullständig härdning – särskilt för mörka eller opaka färger.
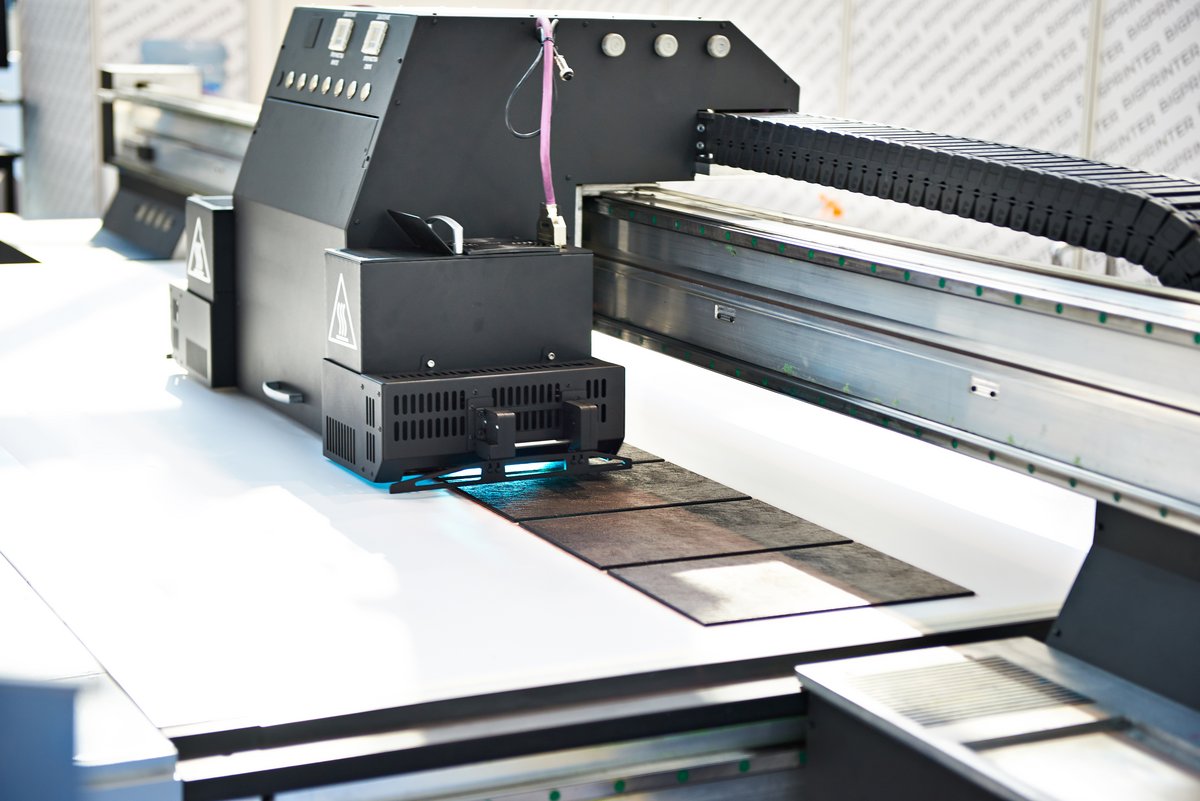
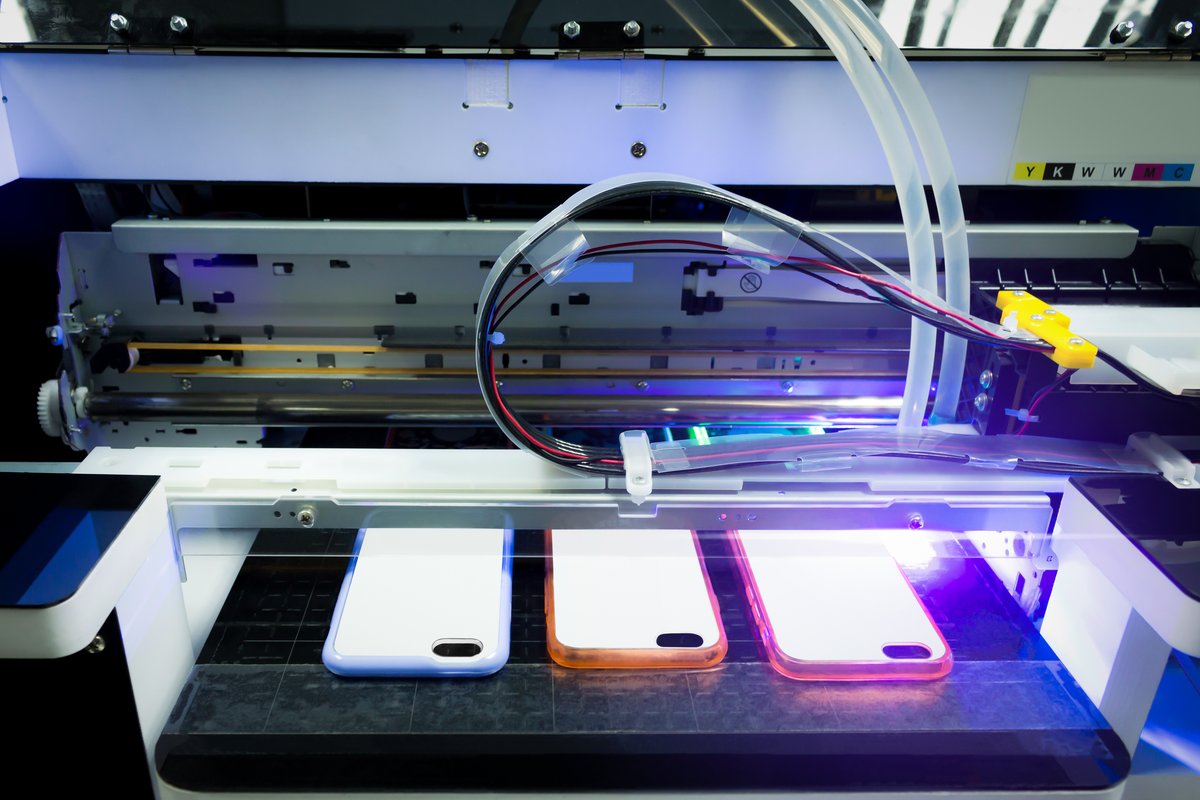
UV-inkjettryck använder flytande färger som omedelbart polymeriseras av UV-LED eller kvicksilverlampor. På grund av droppapplikationen och den ofta låga lagertjockleken är riktad, oftast punktuell UV-bestrålning med hög precision avgörande.
Detsamma gäller för UV-flexotryck som för offset- och screentryck – men banhastigheterna är högre och lagren tunnare, så dosen per passage är mindre och lampåldring visar sig tidigare.
Det underliggande mätproblemet – toppirradians, tidsprofil och integrerad dos under passagen – behandlas på sidan UV-mätning för transportörsystem.
Tryck- och webbhastigheter (även för UV-mätning)
Typiska tryck- och webbhastigheter (i m/min) i jämförelse med de vanliga tryckprocesserna:
- Rulloffset är den snabbaste traditionella tryckprocessen (t.ex. inom tidningstryck).
- Flexografi erbjuder maximal hastighet för flexibel förpackning och etiketter.
- Screentryck är betydligt långsammare på grund av processprincipen (mekanisk färgapplicering genom nät).
- Bläckstråletryck har kommit betydligt närmare tack vare single-pass-system inom industriella tillämpningar.
- Idag används högtryck nästan uteslutande inom etikettryck och kan hänföras till medelhöga hastighetsintervall.
Följande tabell innehåller en översikt över de typiska färgegenskaperna, tryck- och webbhastigheterna (i m/min) samt UV-dosen/irradiansen för tryckprocesserna. Siffrorna är branschstandardiserade genomsnittsvärden och beror i hög grad på maskintyp, substrat, torkteknik och färgapplicering.
| Tryckprocess | Bläckskikttjocklek | Bläckets viskositet | Intensitet(mW/cm²) | UV-doskrav | Tryckhastighet [m/min] |
|---|---|---|---|---|---|
| Ark-/rulloffset | medel | medel | 500–4 000 | medel-hög, främst 200–600 mJ/cm² | 200-600 (rulloffset upp till 1000) |
| Boktryck | tunn | hög | 300–2 000 | Låg, ~100–300 mJ/cm² | 100–250 |
| Flexotryck | mycket tunn | låg | 1 000–3 000 | låg-medel, 150–400 mJ/cm² | 300-800 (Premium upp till >1000 |
| Screentryck | tjock | hög | 800–3 500 | Hög, 300–800 mJ/cm² | 10-100 |
| Bläckstråletryck | mycket tunn | låg | 500–2 000 | Låg, 100-300 mJ/cm² | 100-300 (Industriell upp till 600) |
| Etikettryck | tunn | hög | 800–2 500 | Låg, 100-300 mJ/cm² | varierande |
Substrattyper inom industriell UV-tryck
Flexibla material som filmer, etiketter, flexibla förpackningar, krympärmar, papper eller tunna plastbanor bearbetas vanligtvis med följande tryckprocesser:
- Flexografisk tryckning: används ofta för förpackningsfilmer, påsar, etiketter och beläggningar på wellpapp.
- Bläckstråletryck (rulle-till-rulle): för tryckbara flexibla medier inom etikettproduktion och industriell märkning.
- Rullrotationsoffsettryck: för flexibla banor med höga upplagor och hög hastighet.
Dessa processer kräver UV-system som är anpassade för låg substrattjocklek och dynamisk materialmatning.
Fasta, formstabila substrat som metallplåtar, glas, trä, hårdplast, kartong eller formade objekt (t.ex. rör, flaskor) trycks företrädesvis inom följande områden:
- Screentryck: för styva eller formade ytor som displayer, reklamskyltar, glas.
- Boktryck: för etiketter på styva substrat.
- Arkoffsettryck: för styv kartong, förpackningar, metall- eller plastplattor.
- Bodytryck: t.ex. på flaskor, burkar, behållare.
Dessa substrat möjliggör exakt positionering av UV-mätinstrument och kräver ingen särskild flexibilitet.
Lämplighet för olika UV-mätmetoder inom industriella tillämpningar
Olika mätmetoder används beroende på substrattyp, ytgeometri och produktionsmiljö. Två etablerade metoder - färgförändrande dosmätfilmer och elektroniska UV-mätinstrument - har olika styrkor och begränsningar som måste beaktas beroende på tillämpningen.
Färgförändrande dosmätfolier:
Dessa polymerbaserade filmer reagerar på infallande UV-strålning med en irreversibel färgförändring som blir intensivare i takt med att dosen ökar. De är särskilt lämpliga för tillämpningar där konventionell sensorteknik når sina gränser - till exempel på flexibla substrat som filmer, papper eller textilier, samt på roterande, konkava eller svåråtkomliga ytor inom rörliga produktionslinjer. Tack vare sin låga tjocklek och mekaniska flexibilitet kan de appliceras över stora ytor utan att störa processen. Begränsningar finns i den rent visuella utvärderingen.
Dessa filmer är särskilt lämpliga för
- flexibla substrat, eftersom de är tunna, böjliga och kan appliceras över stora ytor.
- Roterande, oregelbundna eller svåråtkomliga ytor, t.ex. i förpackningsbanor
Begränsning: Ingen exakt kvantitativ utvärdering utan speciella utvärderingssystem. Temperatur och miljöpåverkan kan påverka reaktionen.
UV-mätinstrument (radiometrar, sensorer):
Elektroniska radiometrar och sensorsystem ger kvantitativa mätningar av UV-intensitet och dos med hög reproducerbarhet. Dessa system är kalibrerade och metrologiskt spårbara till nationella standarder. De är lämpliga för stabila processer med fasta substrat där sensorns position kan definieras exakt. Tillämpningsområden omfattar både stationära inline-system för processövervakning och mobila handhållna mätinstrument för underhåll och kvalitetssäkring. I trånga maskinutrymmen är sensorns höjd avgörande; för rörliga substrat passerar löpande radiometrar som curelog igenom systemet tillsammans med produkten.
Klassiska UV-mätsystem är särskilt lämpliga för
- fasta material med stabilt stöd och kontrollerad position.
- inline-mätsystem, handhållna mätinstrument eller för periodiska systemkontroller.
- Särskilt oumbärliga för kvalitetskritiska tillämpningar.
Begränsning: Trånga maskinutrymmen utan åtkomst kräver platta, löpande instrument eller permanent installerade inline-sensorer.
UV-mätning för fasta substrat och 3D-komponenter
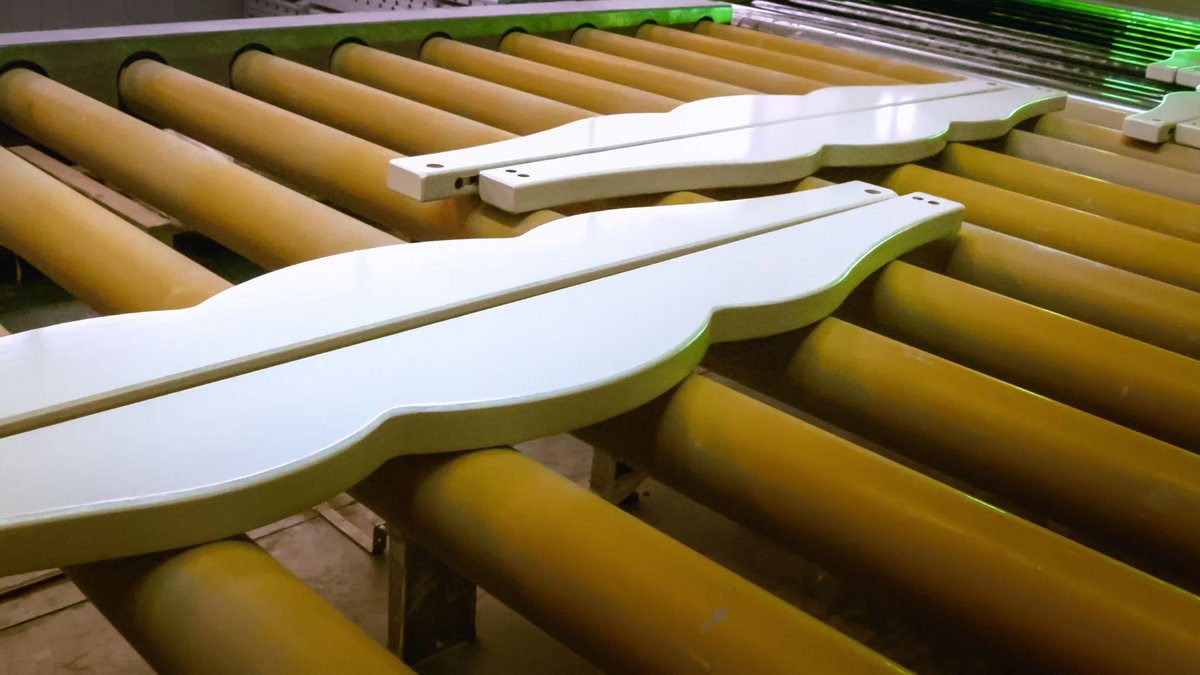
UV-beläggningar på trä används inom möbel-, parkett- och inredningsindustrin och förbättrar nötningsbeständighet, kemikaliebeständighet och glansgrad. Utmaningen ligger i den inhomogena ytstrukturen, substratets absorptionsförmåga och naturmaterialens temperaturbeteende. UV-system måste därför leverera exakt den dos som krävs utan att orsaka termiska skador eller deformation. Flera lager av beläggning (grundfärg, mellanskikt och toppskikt) appliceras ofta med samordnad UV-härdning. Substratet är storformat och icke-flexibelt.
Vid 3D-beläggning beläggs rumsligt formade objekt (t.ex. konsumtionsvaror, bildelar) med UV-härdande beläggningar för att uppnå dekorativa och funktionella ytegenskaper. Den komplexa geometrin kräver noggrant samordnad UV-bestrålning med hjälp av flerakslampanordningar eller robotik med anpassad bestrålningskarakteristik. Skuggzoner och reflektioner leder till ojämn dosfördelning, vilket är anledningen till att UV-mätsystem eller simuleringsstödda UV-layouter krävs.
Substraten är tredimensionella och avståndet till UV-lampan varierar.
För fasta substrat är standardmätinstrument lämpliga för UV-mätning, medan för tredimensionella produkter möjliggör skräddarsydda UV-mätinstrument mätning direkt på ytan.
Opsytec använder två väletablerade radiometerdesigner för att exakt bestämma UV-irradians och dos: UV-radiometern RMD och den högdynamiska transportbandsradiometern curelog. Den förstnämnda tillåter flexibel anpassning till olika spektrala områden och tillämpningskrav tack vare utbytbara, kalibrerade sensorer och stöder dosmätning och registrering över flera dagar. Curelog erbjuder å sin sida exakta mätningar med samplingsfrekvenser på upp till 2000 Hz i snabbcyklande processer, som de som finns i kontinuerliga tryck- och härdningssystem. Som en bandmätanordning är den kompakt och trådlös.
Opsytecs sortiment innehåller även skräddarsydda specialllösningar - såsom inline- och PLC-kompatibla sensorer samt specialkonstruktioner - som kan anpassas exakt efter kraven i industriella UV-processer. Genom anpassning till den specifika formen och tillämpningen blir UV-mätningen inte bara mer exakt, utan även närmare processen och reproducerbar.
En avgörande fördel ligger i sensorns mekaniska integration i respektive produktionsprocess. Diffusorn - den strålningskänsliga ingångsytan - är utformad på ett sådant sätt att den ligger plant och formanpassad mot ytan av det material som ska bestrålas. Detta säkerställer att:
- mätningen utförs exakt i det relevanta bestrålningsområdet,
- det inte uppstår avvikelser på grund av lutningsvinklar, skuggzoner eller spritt ljus,
- den faktiska strålningsdosen vid materialytan registreras
- En realistisk UV-dosmätning uppnås även vid komplex bestrålning (t.ex. med kurvade ytor).
Spektroradiometer och sensorer för UV-mätning
UVpad

Platt spektralradiometer, 14,4 mm hög, för transportbandssystem, 200 till 440 nm med 2 nm bandbredd.

SR900

Array-spektroradiometer för 200 till 1100 nm med integrerande sfärer, cosinusdiffusor och sonder som tillbehör.
Radiometer RMD Pro
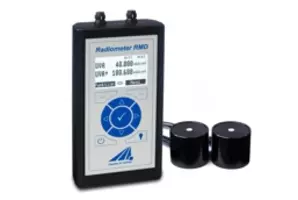
Helt digital handhållen radiometer för irradians och dos med två sensoringångar och 8 GB minne.
curelog

Platt radiometer och dosimeter som färdas genom UV-transportörsystem med upp till 2000 mätvärden/s, i upp till fyra spektralområden.
PLC.D – digitala UV-sensorer
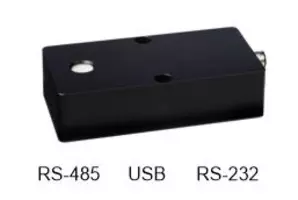
Digitala UV- och ljussensorer med RS-485, RS-232 eller USB för direkt anslutning till PLC.
Tryckprocess och tryckhastighet för fasta material
| Tryckmetod | Färglagertjocklek | Färgens viskositet | Intensitet[mW/cm²] | UV-doskrav [mJ/cm²] | Tryckhastighet[m/min] |
|---|---|---|---|---|---|
| UV-lackering | medeltjock | medelhög | 1 000–3 000 | 300–700 | 1-100 (beroende på geometri) |
| UV-lackering på trä | medeltjock | hög | 800–2 500 | 250–600 | 1-50 (beroende på färgtyp) |
| 3D-målning | variabel (lokalt tjock) | medelhög | 1 000–3 500 | 300–800 | 1-30 (beroende på geometri & robot) |
Inom industriell tryckning används specifika typer av lampor vars spektrala emission är särskilt anpassad till kraven för respektive härdningsprocess. Kvicksilverångslampor med karakteristiska emissionslinjer i det kortvågiga UV-området, galliumdopade lampor för spektral utvidgning i UVA-spektrumet och moderna UV-LED-system med smal spektral bandbredd och hög energieffektivitet används. Valet av UV-källa beror på den kemiska sammansättningen av tryckfärger och beläggningar samt på processrelaterade parametrar som substrat, transporthastighet och energitillförsel.
För UV-mätningen bör lamptypen vara känd och meddelas till kalibreringslaboratoriet. De typiska lamporna är:
| Applikation | Medeltryckslampor | Metallhalogenlampor | UVLED | Excimerlampor | Lågtryckslampor (Hg) |
|---|---|---|---|---|---|
| Arksmatad & rulloffset | ✔ | – | ✔ | ✔ | – |
| Metalltryck | ✔ | ✔ | – | – | – |
| Boktryck | ✔ | – | ✔ | – | – |
| Serigrafi | ✔ | ✔ | ✔ | – | – |
| Etiketter | ✔ | – | ✔ | – | – |
| Flexotryck | ✔ | – | ✔ | – | – |
| Träyta | ✔ | ✔ | ✔ | – | – |
| Bläckstråleutskrift | ✔ | – | ✔ | – | – |
| Tvärbindning av lim | ✔ | ✔ | ✔ | ✔ | – |
| Kroppstryck | ✔ | – | ✔ | – | – |
| Siliconisering | ✔ | – | ✔ | – | – |
| 3D-målning | ✔ | – | ✔ | - | – |
Förklaring / Lamptyper i detalj:
✔ = används vanligtvis
– = Inte en vanlig tillämpning
- Lågtryckslampa (lågtrycks-Hg): Emission huvudsakligen vid 254 nm → Desinfektion/sterilisering.
- Medeltrycks-Hg-lampa: Brett spektrum med hög effekt → klassiska lampor för offsettryck, flexotryck och screentryck.
- Metallhalogenlampor: Kvicksilver + metallhalogenider (Fe, Ga etc.) → ökar UV-A/B-innehållet för tjocka skikt.
- UV-LED: Smalbandig, effektiv, redo att starta omedelbart (365–405 nm). Idealisk för temperaturkänsliga processer.
- Excimerlampa: Kvasi-monokromatisk VUV/UVC (t.ex. 172 nm, 222 nm) → mattning, speciell polymerisation.
Grunderna för spektrum, dosfrekvens och syreinhibering bakom var och en av dessa källtyper behandlas på tillämpningssidan UV-härdning och fotopolymerisation.
Författare: Dr. Mark Paravia
Dr.-Ing. Mark Paravia är verkställande direktör för Opsytec Dr. Gröbel GmbH i Ettlingen och leder det ackrediterade kalibreringslaboratoriet. Efter sin forskning om pulsade xenon-excimerurladdningar vid Institute of Lighting Technology vid KIT ligger hans nuvarande fokus på optisk strålningsmätteknik. Han är vice ordförande för DIN-standardiseringskommittén FNL 7 "Optical Radiation" och medlem i DVGW:s projektgrupp för UV-desinfektion.