


UV-liimauksen, valuhartsoinnin ja kapseloinnin luotettava suunnittelu
UV-liimauksessa, valuhartsoinnissa ja kapseloinnissa reaktioalueen säteily ratkaisee prosessin – ei säteilylähteen nimellisteho. Osat toimivat optisina suodattimina; liimarako, kerrospaksuus, pigmentit ja varjostetut alueet muuttavat todellisuudessa saapuvaa säteilyä. Toimiva suunnittelu yhdistää siksi materiaalitiedot, osan läpäisyn, säteilytysgeometrian, annoksen ja lämpötilan työkappaleella määriteltyyn hyväksymiskriteeriin.
Se, mikä materiaali ylipäätään tulee kysymykseen, käsitellään kohdassa UV-kovettuvien liimojen, pinnoitteiden ja valuhartsien valinta; reaktiomekanismi ja kovetuksen prosessimuuttujat selitetään kohdassa UV-kovetuksen ja fotopolymeroinnin perusteet. Tämä sivu alkaa siitä, kun materiaali on päätetty ja prosessi on suunniteltava todellisen osan mukaan.
Kuusi tyypillistä prosessia ja niiden kriittinen suure
UV-liimausta, valukapselointia ja tiivistystä käytetään aina, kun liitoksen on kovetuttava nopeasti, tarkasti ja komponenttia lämpörasittamatta. Joka prosessissa ratkaisevana on eri suure:
- Optinen liimaus (linssit, prismat, kameramoduulit): Liima-aine sijaitsee lasin tai pinnoitteen takana – ja tämä pinnoite voi juuri estää sen kaista-alueen, jota fotoinitiaattori tarvitsee. Osan läpäisy ja kutistuma ovat kriittisiä, koska kutistuma vetää kohdistuksen pois paikoiltaan.
- Näytöt ja kosketusnäytöt: Suuri, ohut rako tiukalla jaksoajalla: tässä ratkaisee irradianssin tasaisuus koko alueella, ei huippuarvo keskellä.
- Anturien ja liittimien valukapselointi: Yhden tai useamman millimetrin valukorkeudet ja koteloiden seinämät, jotka luovat varjoja. Kriittinen kysymys on, saavuttaako vähimmäisannos vielä valumassan pohjan – vai tarvitaanko kaksoiskovetusjärjestelmää.
- Piirilevyt ja tiheästi asennetut kokoonpanot: Korkeat komponentit heittävät varjon viereisiin liimauskohtiin. Säteilytysgeometria ja tulokulma ovat kriittisiä, ei säteilylähteen teho.
- Akkumoduulit ja tehoelektroniikka: Suuret, osittain kaarevat liitospinnat rajallisella lämpötilabudjetilla. Annoksen ja osan lämpötilan yhtäaikainen hallinta on kriittinen vaihe.
- Lääketieteen tekniikka ja mikrofluidiikka: Pienet raot, tiukat toleranssit ja vapautukset, jotka on dokumentoitava. Toistettava mittauspaikka, joka todella edustaa liitoskohtaa, on kriittinen.
Mikä liimassa on prosessisuunnittelun kannalta tärkeää
UV- ja valokovetteiset liimat koostuvat monomeereistä tai oligomeereistä ja fotoinitiaattorista, joka hajoaa reaktiivisiksi lajeiksi vastaavalla aallonpituudella ja käynnistää ristisilloittumisen. Reaktioreitit, happi-inhibitio ja prosessia määräävät muuttujat käydään läpi kohdassa UV-kovetuksen ja fotopolymerisaation perusteet.
Liimaus- tai valuprosessia suunniteltaessa datalehdestä on tärkeää huomioida kolme lukua: fotoinitiaattorin absorptioalue, vähimmäisannos sekä se, onko järjestelmällä säteilystä riippumaton toinen kovetusreitti. Kaikki muu ratkaistaan kappaleen tasolla.
Mikä erottaa liimasauman pinnoitteesta?
Pinnoite on alttiina ympäröivälle ilmalle; siellä pinnan happi on pääasiallinen ongelma. Liimasauma sen sijaan on yleensä peitetty – sitä säteilytetään kappaleen läpi tai sivulta, jolloin hapen pääsy on vastaavasti vähäisempää. Tärkeämpää tässä on kappaleen spektrinen transmissio ja liitoksen geometria. Spektrin, annosnopeuden ja silloittumisen väliset perussuhteet on koottu yhteen sivulla UV-kovetus ja fotopolymerointi.
Aallonpituus: mikä on ratkaistava kappaleen kohdalla
Fotoinitiaattori absorboi vain rajatulla kaistalla – tehokkaampikaan lähde väärällä aallonpituudella ei viritä sitä. Mitkä ominaisuudet erottavat teollisuuden LED-huiput 365, 385, 395 ja 405 nm:ssä, ja mitkä fotoinitiaattorijärjestelmät vastaavat niitä, on vertailtu teknologiasivulla kohdassa UV-LEDit UVA-, UVB- ja UVC-säteilyyn [1].
Prosessin suunnittelussa merkitsee vain se, mitä todella saapuu varsinaisen kappaleen taakse – ja juuri sen ratkaisee seuraava sääntö.
Päätössääntö LED:n nimellisen aallonpituuden sijaan
Aallonpituus johdetaan valoinitiaattorin absorptioalueesta ja koko osakokoonpanon transmissiosta. Lyhyemmät aallonpituudet voivat absorboituessa vahvasti pinnoille, kun taas pidemmät UVA- tai violetit aallonpituudet läpäisevät usein läpinäkyviä substraatteja ja suurempia kerrospaksuuksia paremmin.
Valinnan ratkaisee siis spektrinen mittaus todellisen osan takana tai edustavassa prosessigeometriassa; yleispätevä määrittely LED:n nimellisen aallonpituuden perusteella ei riitä. Yksittäisten piikkien ominaisuuksia – puoliarvoleveyttä (FWHM), valmistustoleranssia ja siirtymää liitoslämpötilan mukaan – verrataan teknologiasivulla osoitteessa UV-LEDit UVA-, UVB- ja UVC-käyttöön.

Miten liitettävä osa toimii optisena suodattimena?
Komponentin transmissio ratkaisee, mikä osa spektristä ylipäätään pääsee liima-aineeseen. Optisesti kirkas ei tarkoita UV-läpäisevää: monet muovit, jotka näyttävät näkyvällä alueella vesikirkkailta, putoavat jyrkästi noin 380 nm:n alapuolella; tasolasi on UVB-alueella lähes läpinäkymätön; ja koteloiden materiaaleissa käytetyt UV-estävät lisäaineet on olemassa juuri tätä tarkoitusta varten. Käytännössä tämä tarkoittaa, että liitettävän osan transmissiokäyrän ja initiaattorin absorptiokaistan on oltava päällekkäisiä. Kun tämä päällekkäisyys on kapea, vaihtoehdoiksi nousevat pidempi aallonpituus, säteilytys liitoksen puolelta, dual-cure-järjestelmät, jotka tarjoavat toisen kovetusreitin lämmön tai kosteuden avulla, sekä valoaktivoidut liima-aineet, jotka jatkavat reagointia altistuksen jälkeen.
Piste vai alue – mikä rooli geometrialla on?
Pienet liima-annospisteet (liittimet, anturit, ladotut piirilevyt) sopivat UV-LED-pistevalonlähteelle, jonka irradianssi on korkea muutaman mm²:n alueella. Pidemmät saumat tai useat kerralla kovetettavat osat sopivat aluevalonlähteille tai modulaarisille linja-array-järjestelmille kuljettimen varrella. Todellinen suunnittelukysymys ei ole piste vastaan alue, vaan varjostuminen: kotelon reunat, metallikehykset, läpinäkymättömät komponentit ja alileikkaukset muodostavat alueita, joita ei voida saavuttaa. Kannattaa laskea irradianssikenttä optisella simuloinnilla ennen laitteiston rakentamista; simulointi toimii tuotuihin komponenttigeometrioihin perustuen. Saavuttamaton alue ei ole suunnitteludetalji, joka voidaan hyväksyä – se edellyttää toista kovetusmekanismia, jota käsitellään kaksoiskovetusjärjestelmiä koskevassa osiossa.
UV-liimat elektroniikkaan, antureihin, optiikkaan ja sähköiseen liikkumiseen
Elektroniikka- ja puolijohdevalmistuksessa UV-liimat ottavat yhä enemmän hoitaakseen tehtäviä, jotka on perinteisesti varattu juottamiselle: komponenttien liimaus, konforminen pinnoitus ja näyttöjen kokoonpano voidaan toteuttaa alhaisemmissa prosessilämpötiloissa ja lyhyemmissä jaksoajoissa kuin juottamalla tai lämpökovettuvilla järjestelmillä. Antureissa tärkeintä on pienten komponenttien tiukka sovitetoleranssi; optiikassa mittatarkkuuden pysyvyys – siksi kationisesti kovettuvia epoksijärjestelmiä käytetään siellä useammin akrylaattien sijaan, sillä niiden kutistuma on pienempi, erityisesti lasin, metallin ja polymeerin liimauksessa optisissa kokoonpanoissa.
Sähköinen liikkuminen tuo mukanaan omat rajoitteensa: kasvava tehotiheys yhdistettynä pienenevään asennustilaan, kasvavat lämpö-, kemikaali- ja mekaanisen kestävyyden vaatimukset sekä yhä joustavammat alustat ja flex-PCB:t kaarevilla pinnoilla. Akkumoduuleissa, tehoelektroniikassa ja voimansiirron antureissa tämä tarkoittaa, että UV-liimojen on kiinnityttävä nopeasti mutta pysyttävä stabiileina ajoneuvon koko käyttöiän ajan.
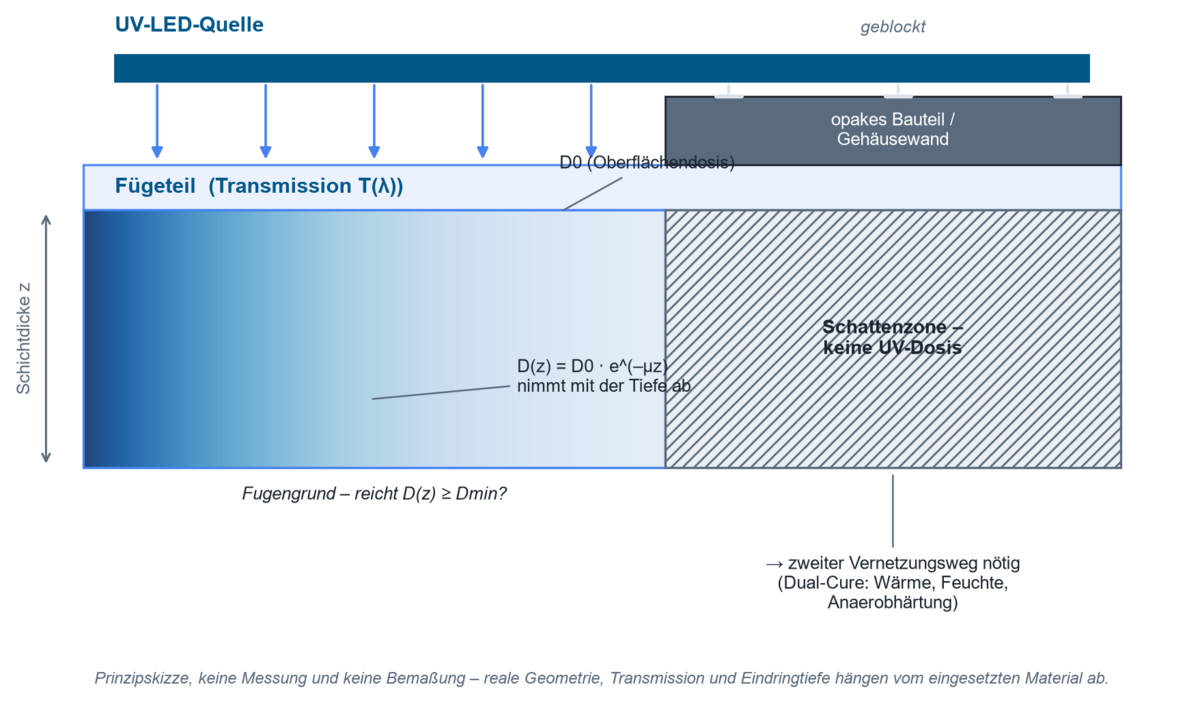
UV-valukapselointi ja kapseloiminen: kerrospaksuus ja varjoalueet
Valumassoilla ja kapselointiaineilla on kerrospaksuus, jota liimasaumalla ei ole. Säteily absorboituu ja sironta tapahtuu syvyyden mukaan – pinta reagoi ensin ja pohjavyöhyke viimeisenä, ja täytetyillä, pigmentoiduilla tai sameilla massoilla joskus ei lainkaan. Tunkeumasyvyys riippuu samanaikaisesti täyteaineesta, värista, fotoinitiaattorin pitoisuudesta ja kerroskorkeudesta, eikä sitä voida johtaa pelkästä pinnan irradianssista. Elektroniikkakokoonpanoissa tähän lisääntyy lämpöpuoli: UV-LED aiheuttaa tuskin lainkaan infrapunakuormaa, mutta osa sen optisesta tehosta muuttuu materiaalissa siitä huolimatta lämmöksi, ja ristisilloittuminen on itsessään eksoterminen reaktio. Lämpötilaherkkien komponenttien kohdalla komponentin lämpötilaa on siksi seurattava annoksen ohella – lyhyempi altistus suuremmalla teholla ei ole automaattisesti lempeämpi vaihtoehto.
Miksi UV-intensiteetti heikkenee kerroksen paksuuden mukaan?
Tämän vaimenemisen syy on matriisimateriaalin ja fotoinitiaattorin absorptio: jokainen lisäys paksuuteen kuluttaa vakio-osuuden jäljellä olevasta säteilystä. Kirkkaille, homogeenisesti absorboiville järjestelmille tätä voidaan arvioida Beer-Lambertin lailla:
I(z) = I₀ · e−αz
missä I₀ = tuleva irradianssi, I(z) = irradianssi syvyydellä z, α = efektiivinen absorptiokerroin.
Vakiona pysyvällä säteilytysajalla kumulatiivinen annos D(z) noudattaa samaa eksponentiaalista muotoa – alla olevassa laskuesimerkissä käytetään yleisempää kerrointa µ α:n sijaan, fysikaalisesti kyseessä on sama suure.
Täytettyjen valukumimassojen (potting compounds) kohdalla tämä yksinkertainen malli ei usein riitä, koska pigmenttien, täyteaineiden ja rajapintojen aiheuttama sironta lisää omat vaikutuksensa – säteily ei ainoastaan absorboidu, vaan heikkenee edelleen pidemmän, diffuusin polun myötä.
Käytännön esimerkki: yltääkö pintaan kohdistuva annos liitoksen pohjalle asti
Säteilyn vaimenemista kerroksen paksuuden funktiona voidaan arvioida yksinkertaistetusti Lambert-Beerin lain avulla:
D(z) = D₀ · e−µz
jossa D₀ = pinnan annos, D(z) = annos syvyydellä z, µ = materiaalikohtainen ekstinktiokerroin.
Havainnollistavat oletukset 2 mm paksulle, lievästi täytetylle epoksivaluaineelle aallonpituudella 365 nm:
- Liitoksen pohjalla vaadittava vähimmäisannos (liima-aineen tietolehden mukaan): Dmin = 1 500 mJ/cm²
- Valuaineen mitattu jäännösläpäisy 2 mm kerroksen paksuudella: T ≈ 30 % (vastaavien täytettyjen järjestelmien arvot ovat tyypillisesti välillä 20–40 % täyteaineen määrästä riippuen, ja ne tulisi mitata todellisesta materiaalista)
Tästä saadaan vaadittava pinnan annos:
D₀ = Dmin / T = 1 500 mJ/cm² / 0,30 ≈ 5 000 mJ/cm²
Jos laitteisto tuottaa sallitun prosessi-ikkunan (aika, lämpötilabudjetti) rajoissa pinnalle esimerkiksi vain 3 000 mJ/cm², liitoksen pohjalle jää noin 900 mJ/cm² – vähimmäisannoksen alapuolelle. Erä kovettuu pinnalta, mutta ei pohjasta. Vaihtoehtoja tällaisessa tapauksessa: pienennetään kerroksen paksuutta, vaihdetaan liima-aine, jonka läpäisy valitulla aallonpituudella on suurempi, lisätään säteilytystä sivulta, tai siirrytään kaksoiskovetusjärjestelmään. Valuaineen todellinen läpäisy voidaan mitata materiaalinäytteestä spektroradiometrillä sen sijaan, että se arvioitaisiin tietolehden arvoista.
Liitososan läpäisevyys ratkaisee, kuinka suuri osa pinta-annoksesta saavuttaa liimasauman. Mitattu läpäisevyys antaa optisen tiheyden ja päinvastoin; kun säteilyn kulkureitillä on useita kerroksia, niiden läpäisevyydet kertautuvat. Katsokaa yksityiskohdat läpäisevyyden ja optisen tiheyden laskurista.
Laskin toimii kokonaan selaimessanne — tietoja ei lähetetä.
Kaksoiskovetusjärjestelmät alueille, joita ei voida säteilyttää
UV-säteily kulkee suoraviivaisesti eikä taivu esteiden ympäri. Korkeat komponentit piirilevyllä (elektrolyyttikondensaattorit, liittimet, kelat), alileikkaukset, onkalot tai ulkopuolelta säteilytetty suljettu kotelo muodostavat kaikki varjoalueita, joissa liima pysyy nestemäisenä ilman lisätoimenpidettä. Kaksoiskovetusliimat ratkaisevat tämän toisen, UV:stä riippumattoman kovetusreitin avulla:
| Kaksoiskovetuksen tyyppi | Toissijainen mekanismi | Tyypillinen käyttökohde |
|---|---|---|
| UV + lämpö | Lämpötila pidetään määrätyn ajan (esim. 15–30 minuuttia 125–150 °C:ssa) | Maksimaalinen lujuus ja lämmönkestävyys; nostaa lasittumislämpötilaa UV-kovetuksen lisäksi |
| UV + kosteus | Ympäröivä kosteus määrätyn ajan (esim. 24 tuntia) | Suuret raot tai kokoonpanot, joissa jälkikovetus lämmöllä ei ole käytännöllistä |
| UV + anaerobinen kovetus | Kovetus hapen puuttuessa metalli-ionien läsnä ollessa | Valu tai liimaus syvällä metallikokoonpanojen sisällä, esim. kierteiden lukitus |
Käytännön vinkki havaitsemiseen: liimauskohtaan asetettu UV-indikaattorikalvo, joka altistetaan tuotanto-olosuhteissa, tekee varjoalueet näkyviksi altistumattomina kohtina ennen ensimmäistä tuotantoajoa.
Prosessin suunnittelu ja vapautus: kuusi vaihetta
Suunnittelu etenee kiinteässä järjestyksessä; jokainen vaihe edellyttää edellistä:
- Dokumentoikaa materiaalijärjestelmä ja sallittu prosessi-ikkuna.
- Tarkistakaa substraatin, pinnoitteen ja liimarailon läpäisy relevantilla spektrialueella.
- Valitkaa lähde ja geometria niin, että myös reuna- ja varjoalueet saavuttavat säteilyn.
- Mitatkaa irradianssi ja annos edustavassa mittauspisteessä.
- Kvalifioikaa lämpötila ja jaksoaika yhdessä kovetustuloksen kanssa.
- Määritelkää raja-arvot sarjaseurannalle, hälytykselle ja uudelleenkalibroinnille.
Kovetettua liitosta ei voida tarkistaa silmämääräisesti. Koska ratkaiseva prosessimuuttuja on näkymätön, jokainen hyväksytty liimausprosessi tarvitsee mitatun arvon: irradianssin liitoskohdassa ja siitä syntyvän annoksen. Alkuvaiheen prosessisuunnitteluun ja lähteiden vertailuun UVpad tuottaa spektrin komponenttitasolla; toistuviin tarkastuksiin riittää laajakaistainen radiometri, kuten RMD Pro. Anturin ja lähteen yhteensopivuus on tärkeää: kuinka paljon laajakaistainen anturi voi poiketa kapeakaistaisesta LED-spektristä, näytetään kohdassa spektrinen epäsovitus.
Optisen annoksen ohella lämpötila kuuluu samaan mittausketjuun: kaupalliset UV-radiometrit eivät mittaa infrapunairradianssia, joten lämpövaikutus rekisteröidään tavallisesti komponentin lämpötilan nousuna kontaktittoman pyrometrin avulla [2]. Lämpö voi olla hyöty tai riski sovelluksesta riippuen, mutta se on aina osa prosessi-ikkunaa – lämpöherkille komponenteille (elektroniikka, optiset liimat) se tulee vapauttaa ja valvoa yhtä tarkasti kuin annos itse.
Mitkä laitteet mittaavat irradianssin ja annoksen mittauspisteessä, näytetään tuoteyleiskatsauksessa UV-annoksen ja irradianssin mittaus.
Prosessin valvonta teollisessa UV-liimauksessa
Sarjatuotannossa mittaus siirtyy linjalle: UV-kovetusanturit pysyvät jatkuvasti säteilypolussa, ja curelog tallentaa jopa 2 000 mittausta sekunnissa neljällä spektrialueella, mikä tekee nopeasti käyvän kovetuslinjan profiilin näkyväksi. Molemmat lähestymistavat vastaavat samaan kysymykseen – toimiiko lähde edelleen hyväksytyllä alueellaan? Se, että näin ei tapahdu automaattisesti ajan mittaan, kuvataan kohdassa UV-lamppujen ja UV-LEDien vanheneminen: huippuaallonpituus ja lähtöteho siirtyvät, usein niin hitaasti, että se jää huomaamatta käynnissä olevan käytön aikana, kunnes osat putoavat hyväksytyn alueen ulkopuolelle. Laajemmin tarkasteltuna tämä jatkuvaan linjansisäiseen valvontaan siirtymisen suuntaus näkyy myös muiden UV-kovetusjärjestelmien valmistajien keskuudessa Teollisuus 4.0:n yhteydessä.
Koesarjoja ja materiaalihyväksyntöjä varten linjan ulkopuolella on saatavilla säteilytyskammioita, joilla on määritelty geometria, sekä prosessipuolelle ohjausyksiköitä ajastin-, himmennys- ja laukaisutoiminnoilla, kuten myös muu UV-LED-valonlähdevalikoima.
Mitä tieteelliset julkaisut osoittavat?
Omat asiakasjulkaisumme osoittavat myös UV-liimauksen useissa muodoissa – pintaesikäsittelystä liimaliitoksille aina aurinkosähkömoduulien kapseloinnin.
Tutkii, miten UVO-esikäsittely muuttaa koekstrudoitujen epoksi-LMPAEK-liimaliitosten kerrostenvälistä sitkeyttä – todiste siitä, että UV-käsittely ei ainoastaan kovetta, vaan voi vaikuttaa myös itse liitoksen lujuuteen.
Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness
Katz, L., et al. "Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness." Composites Part B: Engineering 323 (2026): 113727.
Tarkkailee silikoniliimaa UV-altistuksessa korkeassa tyhjiössä yhdellä monparametrisella anturilla – sovellus samankaltaiselle prosessivalvonnalle, joka toteutetaan UVpad-anturilla maan pinnalla.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Vertailee neljää aurinkosähkömoduulien kapselointimateriaalia UV-altistuksessa Atacaman autiomaassa – kapselointia äärimmäisen UV-kuormituksen alla, samankaltaista kuin sähköajoneuvojen rakenteissa voi esiintyä.
Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert
Correa-Puerta, Jonathan, et al. "Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert." Solar Energy 228 (2021): 625-635.
Tarkastelee hapen vaikuttamaa kerrosta monikerroksisissa fotopolymeereissä – ilmiötä, joka jättää pinnan tahmeaksi, vaikka ydin on jo täysin silloittunut.
Effect of the oxygen affected layer in multilayered photopolymers
Pierrel, J., et al. "Effect of the oxygen affected layer in multilayered photopolymers." Polymer Chemistry 8.31 (2017): 4596-4602.
Osoittaa erittäin nopeasti kovettuvien akrylaattien osalta, miten komonomeerin tyyppi ja määrä muuttavat silloittuneen verkoston termomekaanisia ominaisuuksia.
Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker
Böhm, Michael, et al. "Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker." Journal of Applied Polymer Science 136.13 (2019): 47294.
Lisää tutkimuksia fotokemian ja polymeeritutkimuksen sekä stereolitografian, silloittumisen ja pinnoitteiden aihealueilta löytyy kohdasta Julkaisut asiakkailta – aiheittain.
Julkaisuhaku listaa kaikki tuntemamme liimaukseen ja valukapseloimiseen liittyvät julkaisut – haettavissa laitteen, aihealueen ja avainsanan perusteella.
UKK UV-liimaus- ja valuprosessien suunnittelusta
Mikä aallonpituus sopii UV-liimalleni?
Ratkaisevaa on lähteen spektrin ja fotoinitiaattorin absorptiokaistan päällekkäisyys sekä liitososan läpäisevyys. Liiman tietolomake on sitova, ja se on vahvistettava spektrimittauksella todellisen osan takaa – LEDin nimellinen merkintä yksinään ei riitä.
Kuinka syvälle UV-säteily tunkeutuu valumassaan?
Tunkeumasyvyys noudattaa likimain Lambert-Beerin lakia ja riippuu täyteaineesta, väristä, fotoinitiaattorin pitoisuudesta ja aallonpituudesta. Sitä ei voida johtaa vain pintairradianssista; se on mitattava todellisesta materiaalista esimerkiksi spektroradiometrilla.
Mitä ovat kaksoiskovettuvat liimat ja milloin niitä tarvitaan?
Kaksoiskovettuvat liimat yhdistävät nopean UV-kiinnityksen toiseen, UV:sta riippumattomaan kovetustapaan (lämpö, kosteus tai anaerobinen kovetus). Niitä käytetään, kun varjoalueita – esimerkiksi korkeiden komponenttien alla tai suljettujen kotelojen sisällä – ei voida säteilyttää riittävästi.
Mistä UV-annos mitataan liimauksessa?
Liitoskohdasta, ei säteilylähteen kotelosta eikä osan päältä, kun liima on sen alla. Mittauspaikan on edustettava todellisen kokoonpanon epäedullisinta kohtaa; lisäksi anturin ja lähteen spektrisovitus on tärkeä, koska heikosti sovitettu laajakaista-anturi antaa selvästi poikkeavia lukemia kapeakaistaisten LEDien alla.
Millä hyväksymiskriteerillä UV-liimausprosessi vapautetaan?
Kovetettua liitosta ei voida tarkastaa silmämääräisesti. Vapautus annetaan siksi kahden arvon perusteella – vähimmäisannos mittauspaikassa ja osan sallittu lämpötila – kvalifioinnin kovetustuloksen tukemana, sekä sarjatuotannon hälytys- ja uudelleenkalibrointirajojen kanssa.
Miten UV-liimausprosessia voidaan valvoa sarjatuotannossa?
Säteilytielle pysyvästi asennettujen UV-kovetusantureiden ja jatkuvasti kirjaavien mittalaitteiden avulla, jotka vertaavat irradianssia ja annosta koko ajan vapautettuun prosessi-ikkunaan ja ilmoittavat poikkeamista – esimerkiksi lähteen vanhenemisesta – reaaliajassa.
Mitkä UV-liimat sopivat elektroniikkavalmistukseen ja sähköiseen liikkuvuuteen?
Vaatimuksesta riippuen radikaalisesti kovettuvat akrylaatit (nopea kiinnitys) tai kationisesti kovettuvat epoksit (pieni kutistuma, hyvä lämmön- ja kemikaalinkestävyys), usein kaksoiskovettuvana järjestelmänä tiheästi asennettujen kokoonpanojen varjoalueille.
Läheiset sovellusalueet
Liimaus valolla rajoittuu suoraan kolmeen muuhun alueeseen: UV-kovetus ja fotopolymerisaatio antaa perusteet initiaattorista, spektristä ja happi-inhibitiosta, elektroniikka- ja puolijohdevalmistus käyttää samoja valu- ja kapseloitumisvaiheita loppuvalmistuksessa, ja autoteollisuudessa akkumoduulit ja tehoelektroniikka luovat jatkuvasti uusia, usein vahvasti varjostuneita liimausgeometrioita. Näiden lisäksi tulevat automaatio ja prosessi-integraatio jaksonsisäistä valvontaa varten sekä optiikka ja tarkkuuskomponentit optisten osien liittämistä varten. Kun liima annostellaan robotilla ja kovetetaan suoraan annostelukohdassa, ratageometria lisääntyy vaikuttavana tekijänä – katso robotiikka. Kokonaiskuva löytyy UV-sovellukset-yleiskatsauksesta.
Kirjoittaja: Dr. Mark Paravia
Dr.-Ing. Mark Paravia on Opsytec Dr. Gröbel GmbH:n toimitusjohtaja Ettlingenissä ja johtaa akkreditoitua kalibrointilaboratoriota. KIT:n valaistustekniikan instituutissa tehdyn pulssitettuja ksenoni-eksimeeripurkauksia käsittelevän tutkimuksensa jälkeen hänen nykyinen painopisteensä on optisessa säteilymittaustekniikassa. Hän on DIN-standardointikomitean FNL 7 "Optical Radiation" varapuheenjohtaja ja DVGW:n UV-desinfiointia käsittelevän projektiryhmän jäsen.
Saatte neuvoja UV-liimausprosessiinne
Ettekö ole varma, ulottuuko UV-annos yhä liitoksen pohjalle asti? Mittaamme spektrinne ja irradianssinne oikealla komponentilla ja neuvomme oikean aallonpituuden, geometrian ja prosessinvalvonnan valinnassa – lähettäkää meille kysymyksenne tai pyytäkää suoraan UVpad-mittausta.
