平版印刷、軟版印刷與網版印刷中的紫外線量測
在印刷油墨與塗料的紫外線固化過程中,紫外線劑量決定了固化深度、黏接性與遷移性。因此需要量測輻照度(單位 mW/cm²)與劑量(單位 mJ/cm²)——可使用隨系統移動的皮帶式輻射計,例如 curelog 或 tinyTracker,也可使用永久安裝的線上感測器或手持式輻射計進行量測。這樣即使燈管老化或設備更換,仍能確保製程的可重現性。
紫外線反應型油墨與塗料的固化需要恆定的強度,這可透過線上式或手持式輻射計進行量測。紫外線量測可確保工業製程中的輻射強度,從而保障以紫外線為基礎的製程之可重現性與製程可靠性。
進行紫外線量測時,須依據應用與印刷方式,區分立體零件、平面基材與可撓性產品:
在紫外線平版印刷中,油墨在印刷後即直接以紫外線輻射固化,可實現立即後續加工。捲筒式平版印刷系統通常需要較高的強度與較大的照射區域,以確保在高速運轉下仍能獲得均勻的固化結果。
紫外線凸版印刷使用凸起的印版,搭配高黏度的紫外線油墨,透過直接紫外線照射進行固化。由於油墨轉印為點狀且層厚有限,相對較低的紫外線劑量即已足夠。
紫外線軟版印刷採用低黏度、快速固化的油墨,並轉印至可撓性印版上。薄油墨層使其能以極高印刷速度、短固化時間進行作業。
在紫外線網版印刷中,膠狀油墨被壓過細網目,因而形成較厚的油墨層。因此,需要較高的紫外線強度與較長的曝光時間,才能確保完全固化——尤其是深色或不透明的顏色。
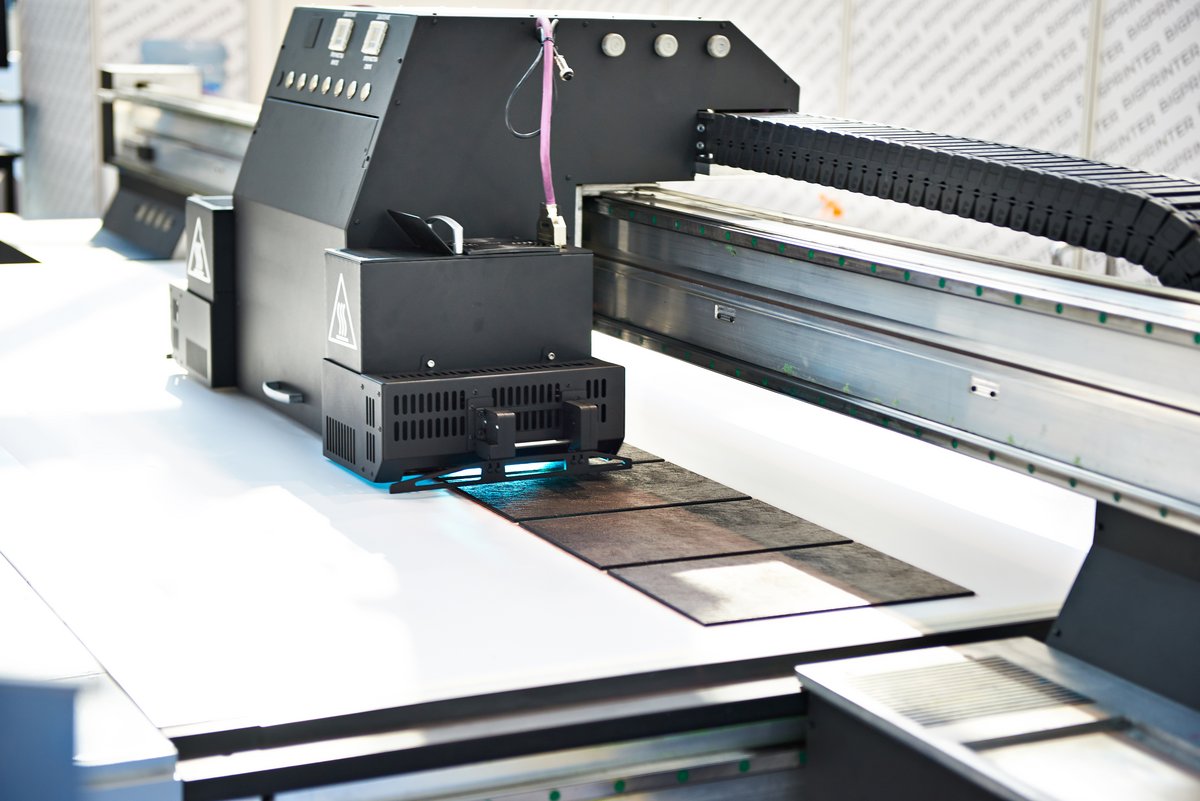
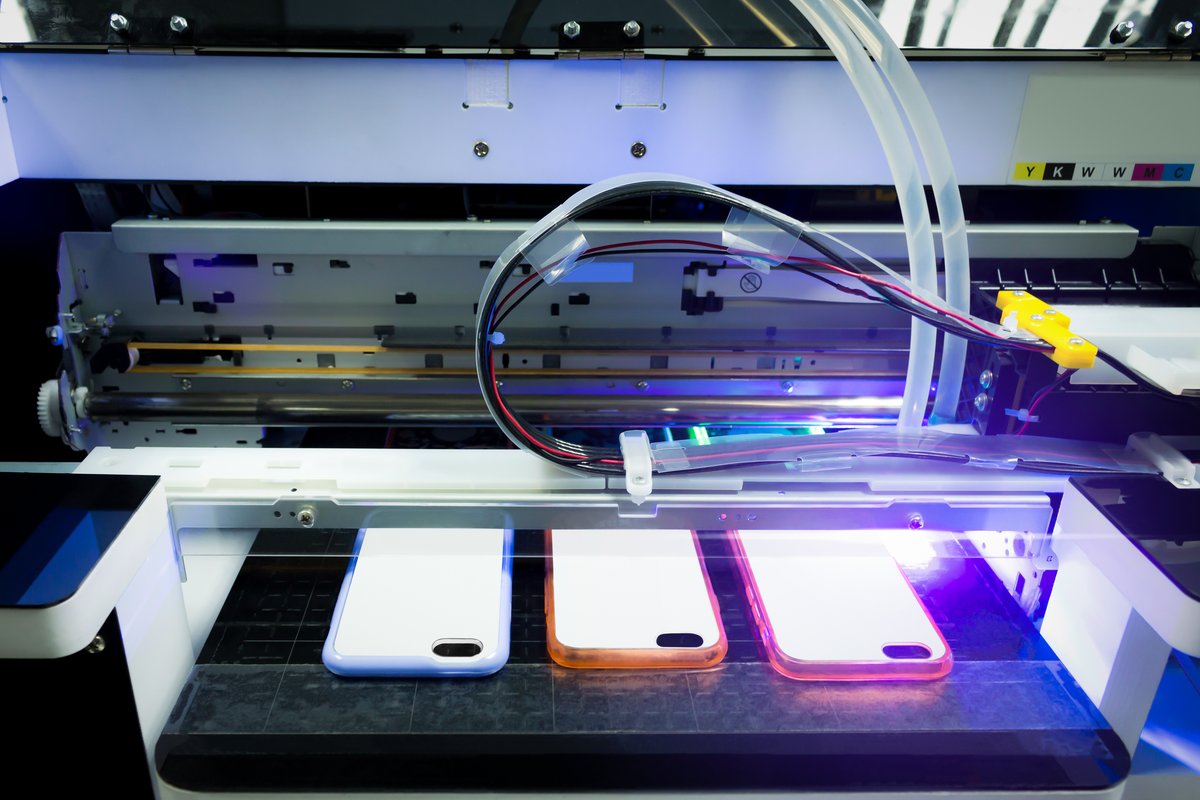
紫外線噴墨印刷使用液態油墨,並立即透過紫外線 LED或水銀燈進行聚合固化。由於採用滴狀施加方式,且油墨層厚通常較薄,因此高精度、通常為點狀的定向紫外線照射至關重要。
與平版印刷及網版印刷相同的情況,同樣適用於紫外線軟版印刷——但捲筒速度更高、油墨層更薄,因此每次通過的劑量較小,燈管老化也會較快顯現。
其背後的量測問題——通過過程中的峰值輻照度、時間曲線與累積劑量——已於輸送系統的紫外線量測頁面中說明。
| 印刷方式 | 油墨層厚度 | 油墨黏度 | 強度 (mW/cm²) | 紫外線劑量需求 | 印刷速度 [m/min] |
|---|---|---|---|---|---|
| 單張紙/卷筒紙平版印刷 | 中等 | 中等 | 500–4,000 | 中至高,多為 200–600 mJ/cm² | 200-600(卷筒紙平版印刷可達 1,000) |
| 凸版印刷 | 薄 | 高 | 300–2,000 | 低,約 100–300 mJ/cm² | 100–250 |
| 柔版印刷 | 極薄 | 低 | 1,000–3,000 | 低至中,150–400 mJ/cm² | 300-800(高階機型可達 >1,000) |
| 網版印刷 | 厚 | 高 | 800–3,500 | 高,300–800 mJ/cm² | 10-100 |
| 噴墨印刷 | 極薄 | 低 | 500–2,000 | 低,100-300 mJ/cm² | 100-300(工業用可達 600) |
| 標籤印刷 | 薄 | 高 | 800–2,500 | 低,100-300 mJ/cm² | 可變 |
工業紫外線印刷中的基材類型
薄膜、標籤、軟性包裝、收縮套標、紙張或薄塑膠捲材等軟性材料,通常採用以下印刷製程處理:
- 柔版印刷:常用於包裝薄膜、袋子、標籤及瓦楞紙板塗層。
- 噴墨印刷(捲對捲):用於標籤生產及工業標記中可印刷的軟性媒材。
- 捲筒膠版印刷:適用於高印量、高速度的軟性捲材。
這些製程需要能夠適應較薄基材厚度及動態進料的紫外線系統。
金屬板、玻璃、木材、硬質塑膠、紙板或成形物件(例如管材、瓶罐)等固定形狀、尺寸穩定的基材,較適合用於以下領域印刷:
- 網版印刷:適用於顯示器、廣告招牌、玻璃等硬質或成形表面。
- 凸版印刷:適用於硬質基材上的標籤。
- 單張膠版印刷:適用於硬質紙板、紙箱、金屬或塑膠板材。
- 物體印刷:例如瓶子、罐子、容器。
這些基材可讓 紫外線量測裝置 精確定位,且不需要特別的柔韌性。
不同紫外線測量方法在工業應用中的適用性
依基材類型、表面幾何形狀及生產環境的不同,會採用不同的測量方法。兩種成熟的作法——變色劑量測量膠片與電子式紫外線測量裝置——各有其優勢與限制,須依應用情況加以考量。
變色劑量測量膠片:
這些以聚合物為基材的膠片會因入射紫外線輻射而產生不可逆的變色反應,隨劑量增加而顏色加深。它們特別適用於傳統感測器技術達到極限的應用場合——例如薄膜、紙張或紡織品等可撓性基材,以及移動生產線中旋轉、凹面或難以觸及的表面。由於厚度薄且具機械柔韌性,可大面積應用而不干擾製程。其限制在於純視覺評估的侷限性。
這些膠片特別適用於
- 可撓性基材,因其薄、柔軟且可大面積應用。
- 旋轉、不規則或難以觸及的表面,例如包裝捲材
限制:若無特殊評估系統,無法進行精確的定量評估。溫度及環境因素可能影響反應結果。
紫外線測量裝置(輻射計、感測器):
電子式輻射計與感測器系統可對紫外線強度與劑量進行定量測量,具高再現性。這些系統經過校正,並可追溯至國家標準。它們適用於基材固定、位置可精確定義感測器位置的穩定製程。應用範圍包括用於製程監控的固定式線上系統,以及用於維護與品質保證的可攜式手持測量裝置。在狹窄的機器空間中,感測器的高度是決定性因素;對於移動中的基材,則使用如 curelog 等隨行式輻射計,與產品一同通過系統。
傳統紫外線測量系統特別適用於
- 固體材料,具穩定支撐且位置可控。
- 線上測量系統、手持測量裝置或用於定期系統檢測。
- 對於品質關鍵應用尤其不可或缺。
限制:狹窄且難以觸及的機器空間需要扁平、隨行式儀器或永久安裝的線上感測器。
固體基材與三維元件的紫外線測量
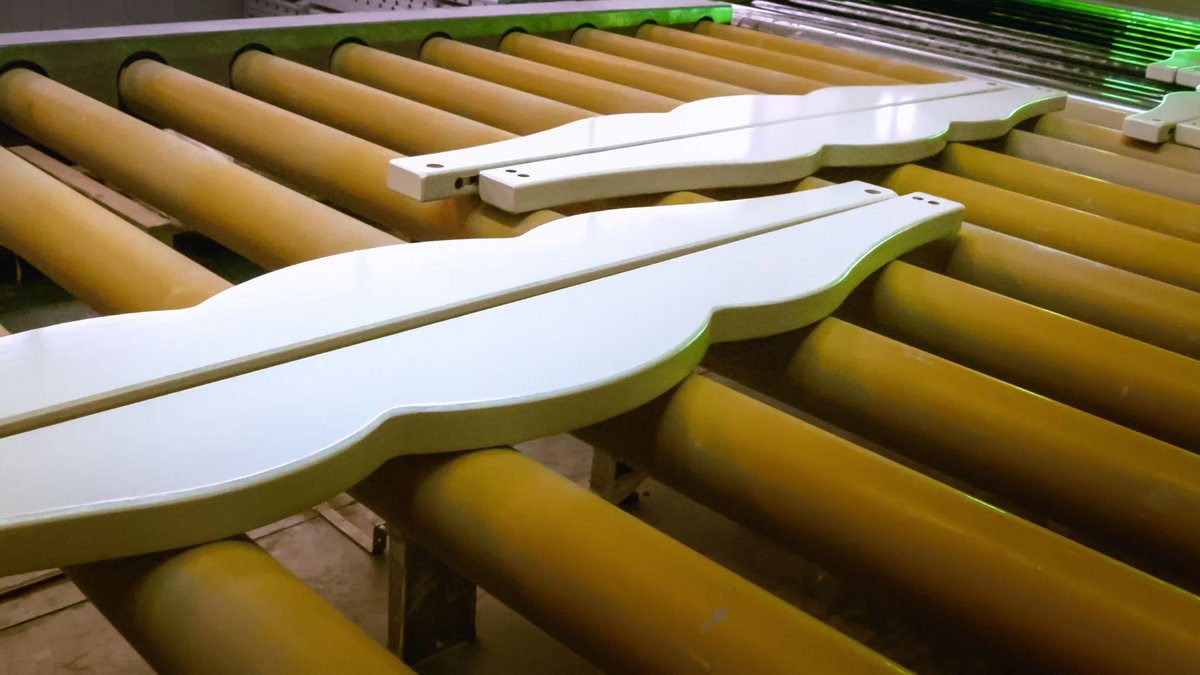
木材上的紫外線塗層應用於家具、地板及室內設計產業,可提升耐磨性、耐化學性及光澤度。挑戰在於表面結構不均勻、基材的吸水性以及天然材料的溫度特性。因此紫外線系統必須提供精確所需的劑量,同時避免造成熱損傷或變形。通常會塗覆多層塗層(底漆、中間層與頂層),並配合協調的紫外線固化。基材通常為大尺寸且不可撓。
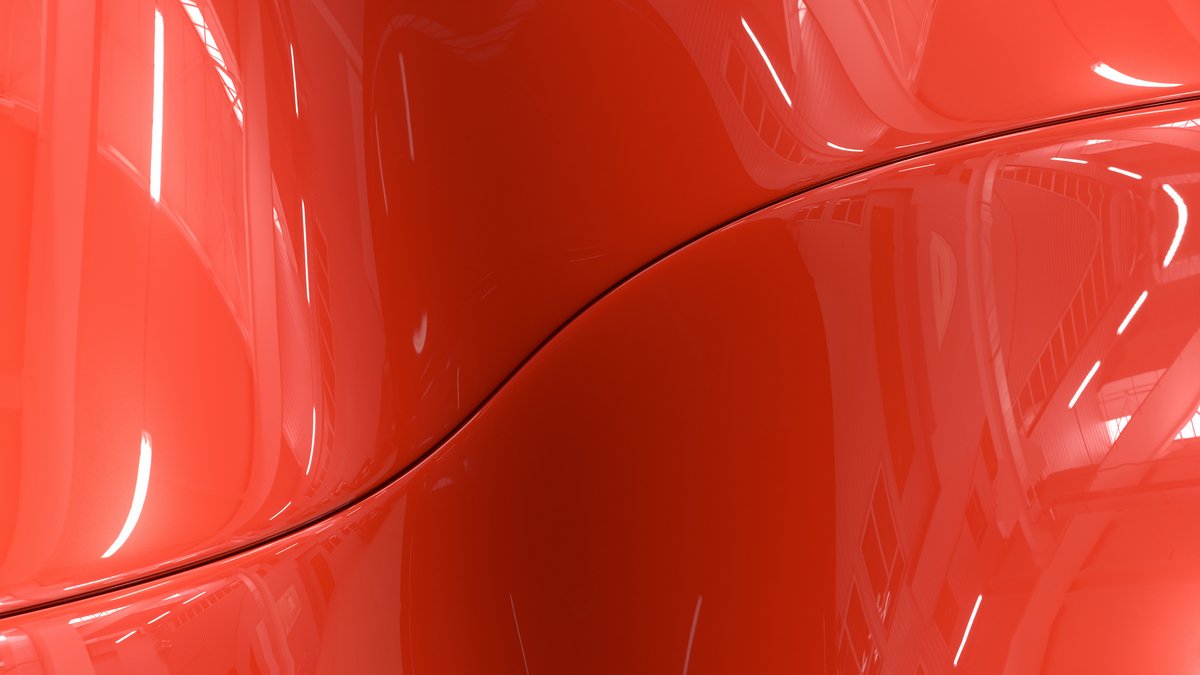
在三維塗層應用中,具空間造型的物件(例如消費品、汽車零件)會塗覆紫外線固化塗層,以達成裝飾性與功能性表面特性。複雜的幾何形狀需要透過多軸燈具配置或機械手臂並搭配調整後的照射特性,進行精確協調的紫外線照射。陰影區與反射會導致劑量分布不均,因此需要紫外線測量系統或模擬輔助的紫外線配置設計。
此類基材為三維立體,且與紫外線燈管的距離會有所變化。
對於固體基材,標準測量裝置即可用於紫外線測量;而對於三維產品,則可使用客製化紫外線測量裝置直接於表面進行測量。
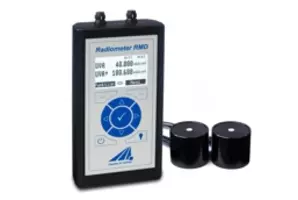
Opsytec 採用兩種經驗證的輻射計設計,以精確測定紫外線輻照度與劑量:紫外線輻射計 RMD 與高動態輸送帶輻射計 curelog。前者透過可更換的已校正感測器,可靈活適應不同光譜範圍與應用需求,並支援長達數天的劑量測量與記錄。curelog 則在如連續印刷與固化系統等高速循環製程中,提供最高達 2,000 Hz 取樣率的精確測量。作為一款帶式測量裝置,它體積精巧且無線操作。
Opsytec 產品組合亦包含客製化的特殊解決方案——例如與線上及可程式邏輯控制器(PLC)相容的感測器,以及特殊設計——可精確配合工業紫外線製程的需求進行調整。透過針對特定形狀與應用進行調適,紫外線測量不僅變得更加精確,也更貼近製程並具再現性。
其中一項關鍵優勢在於感測器與各生產製程的機械整合。擴散片——即對輻射敏感的入射面——經設計使其能平整且貼合地緊靠於待照射材料的表面。這確保了:
- 測量準確地在相關照射區域內進行,
- 不會因傾斜角度、陰影區或散射光而產生偏差,
- 可記錄材料表面實際接收的輻射劑量
- 即使在複雜的照射情況下(例如曲面),亦能達成真實的紫外線劑量測量。



圖例/燈管類型詳述:
✔ = 常用
– = 非常見應用
- 低壓燈管(低壓 Hg):主要於 254 nm 發射 → 消毒/殺菌。
- 中壓 Hg 燈管:寬頻譜、高輸出 → 平版印刷、柔版印刷及網版印刷的經典燈管。
- 金屬鹵化物燈管:汞 + 金屬鹵化物(Fe、Ga 等)→ 提高 UV-A/B 含量,適用於厚塗層。
- UV LED:窄頻、高效率、可立即啟動(365–405 nm)。適合溫度敏感製程。
- 準分子燈管:準單色 VUV/UVC(例如 172 nm、222 nm)→ 消光處理、特殊聚合反應。
這些光源類型背後有關光譜、劑量率及氧氣抑制行為的基本原理,皆於應用頁面 紫外線固化與光聚合作用 中詳細說明。
作者:Dr. Mark Paravia
Dr.-Ing. Mark Paravia 是位於 Ettlingen 的 Opsytec Dr. Gröbel GmbH 的董事總經理,並負責領導經認可的校正實驗室。在 KIT 照明技術研究所完成脈衝式氙氣激發準分子放電的研究之後,他目前的重點是光學輻射量測技術。他是 DIN 標準委員會 FNL 7「光學輻射」的副主席,並且是 DVGW 紫外線消毒專案小組的成員。