


UV-teknologia automaatioon ja prosessi-integraatioon
UV-prosessi-integraatio tarkoittaa ultraviolettisäteilylähteiden ja niihin liittyvän mittaustekniikan sisällyttämistä automatisoituihin tuotantosekvensseihin niin, että säteilyä ei enää käsitellä laitteen tilana vaan hallitaan valvottuna ja dokumentoituna prosessimuuttujana. Tekninen tavoite on toistettava fotokemiallinen tai fotobiologinen vaikutus – kovetus, pinta-aktivointi, desinfiointi, fluoresenssin viritys – vaihtelevien jaksoaikojen, lähteen vanhenemisen ja kappaleen geometrian oloissa.
Merkitystä ei ole lampun tehossa tai käyttötunneissa, vaan vaikutuspisteeseen todellisuudessa saapuvassa irradianssissa E, yksikkönä W/m², siitä ajan yli integroidussa säteilyaltistuksessa H, yksikkönä J/m², lähteen spektrisessä jakaumassa ja mittauksen ajallisessa resoluutiossa. Keskeinen haaste on kaapata näitä suureita käynnissä olevassa prosessissa tunnetulla mittausepävarmuudella ja välittää ne ohjaimelle koneluettavassa muodossa.
Miten markkina ja teknologia kehittyvät?
Alueelle “UV-mittaus automatisoiduissa prosesseissa” ei ole olemassa erillistä, luotettavaa markkinalukua. Kolme lähimarkkinaa toimivat indikaattoreina, ja niitä on pidettävä menetelmällisesti tarkasti erillään; niiden yhteenlaskeminen ei ole sallittua kaksinkertaisen laskennan vuoksi.
UV-kovetusjärjestelmien markkina arvioidaan hyvin eri tavoin laajuudesta riippuen: USD 6,71 miljardia (2025) ja 17,12 %:n CAGR vuoteen 2031, kun laitteisto ja materiaalit lasketaan mukaan, kun taas USD 2,78 miljardia (2025) ja 8,3 %:n CAGR vuoteen 2032 koskee järjestelmiä pelkästään ilman materiaaleja. Molemmat arvot ovat uskottavia – ne mittaavat eri asioita. Automaatiokysymyksen kannalta absoluuttista lukua merkityksellisempi on rakenteellinen havainto, että vuonna 2025 jo 46,6 % järjestelmistä oli täysin automatisoituja ja inline- tai tuotantoon integroidut järjestelmät saavuttivat USD 927,1 miljoonan volyymin.
Teollisen automaation markkinan arvioidaan vuonna 2025 olevan USD 221,64 miljardin ja USD 272,51 miljardin välillä 9,80 %:n CAGR:lla ja 32,99 %:n eurooppalaisella osuudella; teollinen anturointi, noin USD 30 miljardia ja noin 9 %:n CAGR, on johdonmukaisin vertailumarkkina. UV-anturimarkkina itsessään on tuskin käytettävissä indikaattorina: luvut vaihtelevat USD 192,68 miljoonan (2024) ja USD 5,81 miljardin (2025) välillä – yli 25-kertainen ero, koska mikään tarkastelluista tutkimuksista ei määrittele, lasketaanko mukaan anturisirut, radiometrit vai mittausjärjestelmät.
Teknologinen muutos on paremmin dokumentoitu kuin markkinan koko. Elohopealamput hallitsevat edelleen noin puolta liikevaihdosta (52,42 % tai 49,2 % vuodelle 2025), kun yli 55 % uusista toimitetuista järjestelmistä on LED-pohjaisia – asennetun kannan liikevaihto ja uusasennusten osuus on tässä pidettävä erillään. Sääntelyn puolella elohopeaa sisältävien UV-kovetuslamppujen RoHS-poikkeus on jatkettu vain vuoden 2027 alkuun.
Syy-seuraussuhde on siis helppo seurata: siirtyminen kapeakaistaisiin LED-lähteisiin ja korkeampiin automaatioasteisiin tuo mukanaan pulssitetun käytön, lyhyemmät jaksoajat ja segmentoidut emitteririvit – ja näin nostaa mittauksen vaatimuksia. Laajakaista-anturi, jota käytettiin elohopealampussa, ei ole enää suoraan pätevä 385 nm:n LED:ssä, ja näytteenottotaajuus, joka riitti 25 m/min:ssä, ohittaa irradianssihuipun 120 m/min:ssä.
Ensinnäkin säätö siirtyy ohjaussuureesta tavoitesuureeseen. Lampun tehon sijaan säädetään substraatille saapuvaa annosta – sarjatuotteissa 128 näytettä/s (liian vähän nopeille radoille, katso laskuesimerkki alla), 1 mW/cm² resoluutiolla ja tavoitearvolla 50 mJ/cm² ± 10 %, pilottikäytössä työleveyden yli liikutettavalla anturilla ja testikäytössä aina 250 m/min:iin asti.
Toiseksi UV-C-LEDien hyötysuhde nousee harppauksin: 200 mW 265 nm:ssä ja 10,2 %:n verkkohyötysuhde, PTB:n validoima, verrattuna edeltäjän 5,3 %:iin. Tämä siirtää taloudellista kynnysarvoa suhteessa elohopealamppuihin, kun far-UVC 222 nm:ssä pysyy noin 1 %:ssa.
Kolmanneksi kenttälaitteiden itsekuvauksesta on tulossa odotus – ajureina IO-Link, OPC UA FX ja Asset Administration Shell. Neljänneksi IEC TR 63381:2025 tarjoaa ensimmäistä kertaa ohjeistuksen UV-säteilyn kentällä tehtävään tarkastukseen, käsitellessään epävakaata verkkojännitettä, lämpötilaa ja emittereitä, joiden vanhenemistila on tuntematon.
Varovaisuus on aiheellista kolmen termin kohdalla: UV-laitevalmistajilla “ennakoiva kunnossapito” tarkoittaa pääasiassa kunnonvalvontaa käyttötuntilaskurilla ja kynnysarvohälytyksellä; UV-järjestelmien “digitaaliset kaksoset” ovat toistaiseksi olemassa pilvidatan peileinä, ei simulaatioon kytkettyinä malleina; ja “AI-avusteisen kovetuksen” osalta ei ole dokumentoitu todellisen irradianssin radiometristä jäljitettävyyttä – säätöpiiri sulkeutuu työdatan ja käyttäjäpalautteen kautta.
Miten UV-säteilyä mitataan teollisissa prosesseissa
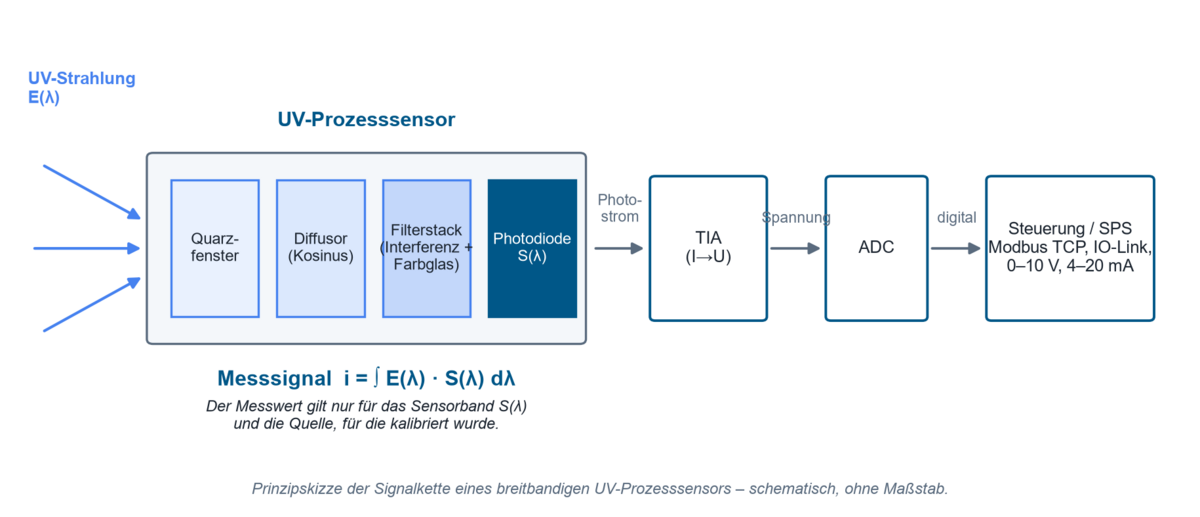
Teollinen UV-anturointi perustuu sisäiseen valosähköiseen ilmiöön: riittävän energian omaavat fotonit synnyttävät varauksenkuljettajapareja puolijohteessa, ja syntyvä valovirta muunnetaan jännitteeksi transimpedanssivahvistimella ja digitoidaan. Laajakaistainen prosessianturi koostuu tuloikkunasta (yleensä kvartsilasista, sillä soodalasi on käytännössä läpinäkymätöntä alle noin 300 nm:n aallonpituuksilla), diffuusorista kosinivasteen aikaansaamiseksi, interferenssi- ja värilasisuodattimista koostuvasta suodatinpinosta, ilmaisimesta sekä signaaliketjusta. Lähtösignaali ei ole “UV-arvo” vaan integraali
i = ∫ E(λ) · S(λ) dλ
spektrisen irradianssin ja anturin toteutuneen spektrisen herkkyyden S(λ) tuloista. Näin ollen jokainen lukema pätee vain yhdessä sen anturikaistan ja lähteen kanssa, joille se on kalibroitu. Sivulla Miten UV-anturit toimivat kerrotaan tarkemmin, miten UV-anturit rakennetaan ja mikä määrittää niiden spektrisen herkkyyden.
Mitä teknologioita käytetään?
Ilmaisinpuolella kilpailee neljä periaatetta. Pii-fotodiodit ovat standardi ja tarvitsevat suodatinpinon UV-selektiivisyyttä varten; piikarbidi valtaa alaa UV-C-alueella, koska se on luonnostaan tunteeton näkyvälle valolle. AlGaN-ilmaisimet tarjoavat säädettävät kaistanreunat, mutta heikkenevät huomattavasti enemmän prosessiolosuhteissa. Spektroradiometrit erottavat aallonpituusjakauman ja välttävät spektrisen epäsovituksen, mutta ovat hitaampia ja monimutkaisempia.
| Teknologia | Ominaisuudet | Edut | Rajoitukset | Tyypillinen käyttökohde |
|---|---|---|---|---|
| Pii-fotodiodi suodatinpinolla | laajakaistainen, kaistan sijainti määräytyy interferenssi- ja värilasisuodattimien mukaan | korkea herkkyys, lineaarinen, edullinen, µs-aikavakio | suodatinriippuvainen; UV-optimoimattomat tyypit menettävät lähes kaiken herkkyytensä 200 nm:ssä, UV-optimoidut alle 5–6 % | UV-A/UV-B-alueen inline-valvonta kovetuksessa ja painamisessa |
| SiC-fotodiodi | luonnostaan sokea näkyvälle valolle, leveä kaistarako | 90 h teholla 60 mW/cm² ja 80 °C:ssa ilman mitattavaa heikkenemistä; 350 °C:ssa vain −12 % ensimmäisten 120 h aikana, sen jälkeen vakaa | alempi herkkyys; ennen perustasoa tarvitaan 120 h:n sisäänajo | UV-C-desinfiointi, kuumat kovetustunnelit |
| AlGaN-fotodiodi | kaistanreuna säädettävissä Al-pitoisuuden avulla | spektrisesti selektiivinen ilman lisäsuodatinpinoa | samassa testissä noin −85 %:n herkkyyden heikkeneminen 90 h:n jälkeen teholla 60 mW/cm² ja 80 °C:ssa, joten käyttö on rajallista korkealla UV- ja lämpötilakuormituksella | kapeakaistaiset erikoisratkaisut, joilla on määritelty kaistanreuna kohtuullisella lämpötila- ja annoskuormituksella |
| Spektroradiometri | aallonpituuserotteleva mittaus 200–1100 nm | välttää spektrisen epäsovituksen, mahdollistaa epäsovituskorjauksen standardin CIE 220:2016 mukaisesti | hitaampi, kalliimpi, harvoin inline-kykyinen | vertailumittaus, anturin säätö, lähteen karakterisointi |
Lähdepuolella keskipainehöyrylamppuja (laajakaistainen UV-C:stä UV-A:han, 400 W – 24 kW) ja matalapainelamppuja (noin 254 nm, UV-hyötysuhde jopa noin 40 %) vastassa ovat kapeakaistaiset UV-LEDit aallonpituuksilla 365, 385, 395 ja 405 nm. Lähteen valinta määrää suoraan anturille asetettavat vaatimukset: mitä kapeampi emissiospektri, sitä herkemmin laajakaistainen anturi reagoi epäsovitukseen.
Mitkä prosessimuuttujat ovat ratkaisevia?
Irradianssi E (W/m²) on hetkellinen tehotiheys vaikutuskohdassa, ja se ratkaisee, käynnistyykö fotoreaktio ylipäätään – radikaalipolymeroinnissa vähimmäisirradianssi on kynnysehto.
Säteilyaltistus H (J/m², teollisuudessa “annos”) on aikaintegraali H = ∫ E(t) dt, ja se määrittää saavutetun konversioasteen. Muunnosta varten: 10 W/m² vastaa 1 mW/cm². Prosessi-ikkuna on siksi aina määriteltävä kahdessa ulottuvuudessa – Emin/Emax ja Hmin/Hmax.
Spektrinen jakauma: Koska vaikutus on aallonpituusriippuvainen ja anturi painottaa spektrisesti, mittausarvoa ei voida tulkita ilman ilmoitettua spektrialuetta.
Näytteenottotaajuus ja integrointiaika: Metrologisesti annos muodostuu diskreettien näytteiden summana; sen laatu riippuu suoraan näytteenottotaajuudesta.
Geometria ja etäisyys: Käänteinen neliölaki pätee vain likimääräisesti lähteille, jotka toimivat pistelähteinä; nyrkkisääntönä on noudatettava r ≥ 10 · d, jossa d on säteilevän pinnan suurin mitta. Lyhyemmillä etäisyyksillä tehdyt mittaukset ovat pätevät, mutta niitä ei saa muuntaa 1/r²:n avulla.
Lämpötila vaikuttaa molempiin suuntiin: UV-C-LEDien säteilytehon lämpötilakertoimet vaihtelevat välillä −0,8 %/K ja +0,4 %/K, ja jokaista 10 °C:n nousua liitoslämpötilassa kohti L70-käyttöikä puolittuu.
Mikä rajoittaa prosessia tai aiheuttaa virheitä?
Yleisin virhepäätelmä on rinnastaa sähköteho optiseen annokseen. Ottotehon ja kappaleeseen kohdistuvan vaikutuksen välissä ovat muunnoshyötysuhde, lähteen vanheneminen, heijastimen likaantuminen, ikkunan läpäisy, etäisyys ja tulokulma. On esimerkiksi dokumentoitu, että jotkin UV-C-LED-tyypit laskevat 50–70 %:iin alkuperäisestä arvostaan suunnilleen ensimmäisten 100 käyttötunnin aikana ilman, että ne olisivat viallisia, kun taas hyvät komponentit tuottavat edelleen 90–95 % 1 000 h jälkeen – tästä syystä lähtötaso tulisi mitata vasta 100–200 h:n sisäänajojakson jälkeen.
Pelkkä ajan ilmoittaminen ei myöskään riitä. H = E · t olettaa ajallisesti vakion irradianssin – ehto, joka ei täyty vanhenevien lamppujen, PWM-himmennyksen ja liikkuvien substraattien tapauksessa.
Kolmas tyypillinen väärinkäsitys koskee mittauspaikkaa. Prosessikohdan vieressä tehty mittaus ei ota huomioon kappaleen aiheuttamaa varjostusta eikä todellista liimasauman geometriaa. Toisaalta säteilypolussa itsessään oleva mittapalkki häiritsee prosessia: 13 mm:n etäisyydellä mitattiin 4,83 %:n energiahäviö ja 13,85 %:n lasku huippuirradianssissa, kun taas 38 mm:n etäisyydellä vastaavat arvot olivat vain 0,8 % ja 2,3 %.
Lopuksi myös mittalaitteen oman vanhenemisen vaikutus aliarvioidaan usein. Solarisaatio värjää lasit, valohäivytys alentaa värilasisuodattimien läpäisyä tasaisesti koko spektrin alueella, ja hiilivedyt polymeroituvat UV-säteilyn vaikutuksesta optisilla pinnoilla; jo 8 h altistus 253,7 nm:n aallonpituudella ja vain 10,5 µW/cm²:n teholla nosti Si-fotodiodin pimeävirtaa 10,2 %. Pysyvästi asennettu anturi ilman säännöllisiä referenssitarkistuksia siirtää siksi väistämättä dokumentoidun prosessi-ikkunan.
Miten materiaali, spektri ja geometria vaikuttavat toisiinsa?
Spektrinen yhteensopimattomuus on usein suurin yksittäinen mittausepävarmuuden aiheuttaja kapeakaistaisilla lähteillä. Vertailumittaukset neljällä juuri kalibroidulla radiometrilla UV-LEDeillä antoivat noin ±5 % poikkeaman spektrisesti yhteensopivalla laitteella, mutta 9–91 % poikkeamia sopimattomalla kaistalla – tarkemmin sanottuna 65 %:n aliarvion aallonpituudella 385 nm ja yli 40 %:n yliarvion aallonpituudella 405 nm. Alan kirjallisuudessa mainitaan noin 75 %:n aliarvio UV-A-anturille, joka on keskitetty 375 nm:iin, 395 nm:n järjestelmässä. Laajakaistaisten lähteiden osalta CIE 220:2016 kvantifioi samaa ongelmaa yhteensopimattomuuskertoimien avulla: 1,5 %:n hajonta CIE:n referenssispektreissä, mutta kerroin 1,377 matalapaine-elohopealampuille ja 1,360 keskipaine-elohopealampuille.
Normatiivinen alue, anturialue, valmistajan alue
Alueiden rajat itsessään eivät ole yksiselitteisiä. CIE määrittelee UV-A-alueen olevan 315–400 nm ja toteaa nimenomaisesti, että UV- ja näkyvän säteilyn välille ei voida määritellä tarkkaa rajaa. ISO 20473:2007 sen sijaan rajaa UV-A-alueen 315–380 nm:iin ja viittaa itse alaviitteessä poikkeavaan 400 nm:n rajaan. Aurinkosuojastandardit asettavat UV-A/UV-B-rajan 320 nm:iin 315 nm:n sijaan. Samalla merkinnällä “UVA” voidaan näin ollen tarkoittaa aluetta 315–400, 315–380, 320–400, 320–390 tai – 10 %:n pisteiden mukaan määriteltynä – 309–367 nm.
Erikoistapaus 405 nm osoittaa käytännön seuraukset: normatiivisesti tämä aallonpituus kuuluu näkyvään violettiin alueeseen, teollisuudessa sitä käsitellään UV-kovetusaallonpituutena. ISO 3059 vaatii tunkeumatarkastuksen UV-A-mittareilta suhteellisen herkkyyden olevan alle 2 % kohdassa 405 nm – sama aallonpituus on hyötysäteilyä kovetuksessa ja hajasäteilyä rikkomattomassa aineenkoetuksessa. Valmistajien alueet, kuten UVA+ (330–455 nm) tai UVBB (230–400 nm), on tarkoituksellisesti sovitettu prosessiin, ja ne eivät ole nimenomaisesti normatiivisia. Yleiskatsaus spektrialueista ja niiden normatiivisista rajoista on sivulla Ohjeet, normit ja standardit UV-alalla.
Fotonienergia, annosintegraali ja resiprookkisuus
UV-lähteen tehokkuus alkaa yksittäisen fotonin energiasta:
EPh = h · c / λ
jossa h = Planckin vakio, c = valon nopeus ja λ = aallonpituus.
Aallonpituudella 365 nm tämä vastaa noin 3,4 eV:tä ja aallonpituudella 254 nm noin 4,9 eV:tä. Vain valoinitiaattorin aktivaatiokynnyksen yläpuolella olevat fotonit tai DNA:n absorptiokaistan yläpuolella olevat fotonit laukaisevat halutun reaktion – tästä syystä sama irradianssi eri aallonpituudella tuottaa täysin erilaisia prosessituloksia. Samasta energia-asteikosta selittyy myös se, miksi fotoionisaatioilmaisimien on toimittava tyhjiö-UV-alueella 8,4–10,6 eV:n välillä.
Toinen keskeinen yhtälö on annosintegraali H = ∫ E(t) dt. Yleisesti käytetty yksinkertaistus H = E · t vastaa Bunsen-Roscoen resiprookkisuusperiaatetta: saman annoksen oletetaan tuottavan saman vaikutuksen riippumatta siitä, miten se jakautuu intensiteetin ja ajan kesken. Edellytyksenä on ajallisesti vakio irradianssi ja lineaarinen, saturoitumaton fotoreaktio. Solariumlaitteiden kohdalla tämä erikoistapaus on nimenomaisesti sallittu vain “lampun sisäänpolton jälkeen ja vakioiduissa käyttöolosuhteissa”.
Mallin rajoitukset: Radikaalipolymeroinnissa resiprookkisuus ei pidä paikkaansa kaikilta osin, koska reaktion käynnistyminen edellyttää vähimmäisirradianssia ja happi-inhibitio sekä lämmöntuotto vaikuttavat intensiteettiriippuvaisesti. Dokumentoitu vertailu osoittaa tämän määrällisesti: 365 nm:n järjestelmä, jossa pulssin pituus on 21 ms, käyttösuhde 85 % ja huippuarvo 460 mW/cm², saavutti 10 J/cm² 25 s:ssa substraatin lämpötilan ollessa 40 °C, kun taas CW-käytössä teholla 520 mW/cm² vaadittiin 14 J/cm² ja 65 °C – yli 220 mW/cm² CW-tehon ylityksellä substraatti vaurioitui. Pienempi annos johti tässä parempaan tulokseen; yksinkertainen tulo E · t olisi johtanut väärään suunnitteluun.
Käytännön seuraus: Pulssitetuilla lähteillä annos on mitattava todellisena aikaintegraalina dokumentoidulla näytteenottotaajuudella, ja prosessimerkinnässä on ilmoitettava erikseen CW-keskiarvo, huippuarvo ja annos. Samalla energiatiheydellä mittari voi näyttää voimakkaasti toisistaan poikkeavia huippuarvoja näytteenotosta riippuen – molemmat arvot ovat muodollisesti oikein, mutta määritelty eri tavoin.
Laskuesimerkki: mikä näytteenottotaajuus rainalinjalla tarvitaan?
Oletukset: LED-rivi, jonka ikkunan pituus rainan suunnassa L = 25 mm, rainan nopeus v = 120 m/min = 2 m/s. Säteilytysvyöhykkeellä tarvitaan N = 20 näytettä; alle viidellä näytteellä huipun tallentumista pidetään kriittisenä.
Malli: fs ≳ N · v / L
Laskenta: fs ≥ 20 · 2 m/s / 0,025 m = 1 600 Hz
Tulos ja tulkinta: Tarvitaan vähintään noin 1 600 Hz; käytännössä nopeille LED- ja digipainosovelluksille suositeltu 2 048 Hz asettuu johdonmukaisesti sen yläpuolelle. Laite, jonka taajuus on 128 Hz, tallentaa elohopealampun huippualueelta nopeudella 120 m/min (400 ft/min) vain noin 1,2 näytettä tai LED-lampun alla 1,6 – annos voi silti vaikuttaa uskottavalta, kun huippuarvo muuttuu käytännössä satunnaiseksi. Diagnostinen sääntö on: huippuarvojen suuri hajonta ajokertojen välillä vakaalla annoksella on merkki riittämättömästä näytteenottotaajuudesta, ei epävakaasta prosessista. Nyquistin kriteeri fs ≥ 2 · fmax on tässä absoluuttinen alaraja; amplitudin tarkka toistaminen vaatii huomattavaa ylinäytteistystä.
Missä teollisia UV-antureita käytetään?
Elektroniikka ja puolijohteet muodostavat suurimman UV-kovetuksen loppukäyttäjäsegmentin 29,43 %:n liikevaihto-osuudella (2025); muissa tutkimuksissa osuudeksi mainitaan 32–35 %. Conformal coating -pinnoitteet ja valukompoundit, joissa annosikkuna on tiukka, ovat kriittisiä; litografiassa käytetään aallonpituuksia 248 nm (KrF) ja 193 nm (ArF), VUV-pintapuhdistuksessa 172 nm.
Autoteollisuus ja sähköinen liikkuminen ei esiinny markkinatutkimuksissa erikseen määrällisenä; mainittuja sovelluksia ovat akkukennojen kokoonpano, tehoelektroniikan liimaus ja anturimoduulien kotelointi.
Painaminen ja pakkaaminen muodostavat 35,25 % UV-kovetuksen liikevaihdosta, ja hybridipainokoneiden nopeus voi olla jopa 450 m/min inline-LED-ryhmien kanssa – kriittinen suure on tässä näytteenottotaajuus koko työleveydellä. Markkina-analyysin mukaan kovetusintensiteetin automaattinen uudelleensäätö vähentää virhesuhdetta yli 20 %, ja prosessinohjauksen raportointi vähentää virheitä jopa 30 % manuaaliseen tarkastukseen verrattuna.
Lääketieteellinen teknologia on UV-kovetuksen ja UV-mittauksen nopeimmin kasvava loppukäyttäjäsegmentti; kasvua ajavat katetrien ja neulojen liimaus sekä UV-C-sterilointi.
UV-desinfiointi on säädellyin ala: Saksassa juomaveden käsittely edellyttää vähintään 400 J/m² -reduktioekvivalenttiannoksen 254 nm:n aallonpituudella, ja UV-C-LED-laitteita ei toistaiseksi ole hyväksytty.
Materiaalitestaus ja säänkestävyystestaus käyttävät määriteltyjä irradiansseja aallonpituuksilla 310 ja 340 nm – lisätietoa aiheesta UV-vanheneminen, värinkesto ja fotostabiilisuus –, ja rikkomaton aineenkoetus käyttää lähteitä aallonpituudella (365 ± 5) nm ympäristön valaistuksen ollessa ≤ 20 lx. Kaikissa tapauksissa kriittinen suure on sama: testauskohdassa spektraalisesti oikein painotettu irradianssi.
Miten mitataan PWM-käytössä, liikkuvilla säteilylähteillä ja jälkiasennuksissa olemassa oleviin linjoihin?
PWM-käyttö: Pulssitetuilla LED-valoilla integrointiaika ratkaisee, mitataanko keskiarvo vai satunnainen otos. On erotettava toisistaan CW-arvo (kaikkien näytteiden keskiarvo mittausvälillä), huippu max/min, annos (CW-arvojen integrointi) ja pulssienergia (integrointi maksiminäytteenottotaajuudella pulssin keston yli). Käytännölliset säännöt ovat integrointiajan asettaminen PWM-jakson kokonaislukumonikertaksi ja automaattisen alueenvalinnan poistaminen käytöstä.
Liikkuva ja robottiohjattu säteilytys: Kolmiulotteiset kappaleet voidaan altistaa homogeenisesti vain liikkuvalla säteilylähteellä; robottiohjattu kuivaus ja valokaarilamput nopeudella 600 mm/s vakioetäisyydellä ovat teollisesti vakiintuneita. Suunnittelu perustuu yhä enemmän simulointiin – analyyttisesti kuvalähdemenetelmällä seinän heijastuskertoimien ja kosinitulokulman avulla, tai CAD-pohjaisella optisella simuloinnilla tuoduissa kohdegeometrioissa. Simulointi vähentää mittauskampanjoita, mutta ei korvaa niitä. Liikkuvaan kappaleeseen todellisuudessa kohdistuva annos kirjataan liikkuvalla datalogerilla, kuten curelog Base -laitteella.
Jälkiasennus kolmannen osapuolen laitteistoon: Jälkiasennus edellyttää kompromissia prosessin läheisyyden ja prosessihäiriön välillä – tämä on dokumentoitu edellä mainituilla häviölukemilla 13 mm:n ja 38 mm:n etäisyyksien välillä. Ahtaaseen asennustilaan olemassa olevissa laitteissa on suunniteltu inline-anturit. Lisäksi on selvitettävä jäähdytys, ikkunan läpäisy, likaantumisen hallinta ja asennuspaikan toistettavuus huollon jälkeen. Kun mittaustekniikka, mekaniikka, turvallisuus ja tiedonkeruu on kehitettävä yhdessä, ratkaisu löytyy erikoiskoneenrakennuksen kautta.
Mitä suureita on mitattava tai valvottava?
Priorisointi määräytyy käyttökohteiden mukaan. Ensisijainen valvottava suure on irradianssi prosessia lähimmässä saavutettavissa olevassa kohdassa, siitä johdettu annos aikaintegraalina sekä anturin ja lähteen lämpötila. Laajakaistainen mittaus riittää, jos lähde on spektrisesti vakaa ja anturi on kalibroitu juuri tälle lähteelle. Spektrinen mittaus tulee tarpeelliseksi, kun lähdetyyppejä yhdistellään, LED-aallonpituuksia vaihdetaan tai antureita tarkistetaan referenssiä vasten. Työleveydeltä paikkaerottelukykyinen mittaus vaaditaan heti, kun säteilijäryhmät on segmentoitu tai osat ovat kolmiulotteisia.
Realistinen mittauspisteen epävarmuusbudjetti sisältää kalibroinnin, spektrisen yhteensopimattomuuden, kulmavirheen, lineaarisuuden, lämpötilan ja pitkäaikaisajautuman. Julkaistu vertailuesimerkki yhdistää 4 % spektrisen, 3 % kulmavirheen, 3 % lineaarisuuden, 5 % kalibroinnin, 3 % lämpötilan ja 12 % pitkäaikaisajautuman kokonaisepävarmuudeksi 15 % – ajautuma on hallitseva tekijä. Teollisen UV-mittaustekniikan laitespesifikaatiot ovat 4,5–6,0 % kalibrointiepävarmuus (k = 2), alle 1 % lineaarisuusvirhe ja alle 3 %/vuosi vanheneminen. Se, miten tällaisen mittausketjun luotettavuus voidaan osoittaa tilastollisesti, on kuvattu kohdassa UV-anturien mittausjärjestelmäanalyysi; jäljitettävyyden takaa akkreditoitu kalibrointilaboratorio.
Liitäntä ohjaimeen ratkaisee, muuttuuko lukema ohjattavaksi ja auditoitavaksi. Analogiset liitännät (0–10 V, 4–20 mA) tuottavat skaalatun hetkellisarvon ja riittävät raja-arvojen valvontaan. Modbus TCP siirtää rekistereitä Ethernetin yli ja pysyy kevyenä, yleisesti saatavilla olevana perusrajapintana; se ei kuitenkaan tunne semantiikkaa, metatietoja, istuntoja eikä tietoturvakäytäntöjä. Anturipuolella nämä liitännät kattavat PLC-anturit analogisilla lähtösignaaleilla, PLC.net Modbus TCP:llä ja JSON:lla HTTP:n yli, sekä PLC.D RS-485-, RS-232- ja USB-liitännöillä.
IO-Link täyttää juuri perusrajapintojen jättämän aukon: se erottaa neljä datatyyppiä – prosessidatan enintään 32 tavulla suuntaa kohden, PortQualifierin, laitedatan (parametrit, tunnistus, diagnostiikka) ja tapahtumat, kuten likaantumisen tai ylikuumenemisen.
Kenttätason yläpuolella OPC UA tarjoaa tietomallin; OPC UA FX on julkaistu diagnostiikka- ja LLDP-mallinnuksen kanssa. Laitteen itsensä valmistajariippumattomaan kuvaukseen IEC 63278-1:2023 standardoi Asset Administration Shellin; Digital Nameplate -alimalli tarjoaa arvokilven tiedot yhteentoimivasti.
Lukeman lisäksi datavirran tulisi siis sisältää: laitteen tila NAMUR NE 107:n neljän signaalin mukaisesti – vikaantunut, toiminnan tarkastus, määrittelyn ulkopuolella ja huollon tarve –, kalibrointitila mukaan lukien voimassaolon päättymispäivä, anturin sarjanumero, näytteenottotaajuus ja spektrikaista. Digitaalinen kalibrointitodistus on olemassa XML-muotona, joka on sekä koneluettava että konetulkittava DIN EN ISO/IEC 17025:2018-03:n mukaisesti. Käytännön rajoitteena pysyy infrastruktuuri: DACH-alueella 58 % yrityksistä käyttää hajautettua tiedonkäsittelyä, mutta vain 16 % täydessä laajuudessa.
UV-irradianssin inline-valvonnasta on erotettava nesteiden absorptio- ja transmissiomittaus – se kuuluu prosessifotometrien alueeseen.
Tehokkain vastatoimenpide on säännöllinen vertailu referenssiradiometriin, kuten RMD Pro:hen. Ainoa normatiivisesti täydellinen käytäntö tulee juomaveden desinfioinnista: käyttöanturi saa näyttää korkeintaan 5 % referenssiä korkeamman arvon, säätö on sallittu enintään 10 %:iin asti, kumulatiivinen säätöjen summa yli 20 % tarkoittaa anturin vaihtoa, viimeistään 10 000 h:n tai kahden vuoden kuluttua; valvontavälit ovat puolivuosittaisia ≤ 100 m³/h virtaamalla ja kuukausittaisia sitä suuremmilla. Tätä logiikkaa voidaan soveltaa myös säätelemättömiin prosesseihin. UV-mittalaitteille suositellaan 12 kuukauden uudelleenkalibrointiväliä ensimmäisestä säteilytyksestä lukien. Auditointipuolella ISO 9001:n mukainen testauslaitteiden hallinta edellyttää lisäksi jo julkaistuihin tuotteisiin kohdistuvan vaikutuksen arviointia, kun virheellinen lukema havaitaan – mikä edellyttää, että anturitunnuksella ja kalibrointihistorialla varustettuja aikasarjoja on olemassa.
Anturisignaalista mittasuureeseen: virtalähtö kuvaa mittausalueen lineaarisesti. Laskin muuntaa signaalin ja mittasuureen välillä molempiin suuntiin. Kaikki neljä päätepistettä ovat muokattavissa, jotta 0–10 V tai rajoitettu alue sopivat yhtä lailla kuin 4–20 mA. 4–20 mA:n tapauksessa alueen alkuarvon alittava signaali tarkoittaa katkennutta johtoa, ei nollalukemaa.
Laskin toimii selaimessanne; tietoja ei lähetetä.
Mitä tieteelliset julkaisut osoittavat?
Kuusi teosta muodostaa teknisen perustan tämän tekstin keskeisille väitteille ilmaisimien vanhenemisesta, ohjauksesta ja anturiluokituksesta:
- Ilmaisinmateriaalien vanheneminen. Realistisessa prosessikuormituksessa (90 h, 60 mW/cm², 80 °C) SiC-valodiodi ei osoittanut mitattavaa heikkenemistä, kun taas kaksi AlGaN-diodia menetti noin −85 % herkkyydestään samassa testissä. Anturin materiaalivalinta ratkaisee siis, kuinka pitkään kalibrointi pysyy voimassa. – Weiss, T.; Papathanasiou, K.; Krüger, S.: Aging behavior of AlGaN and SiC UV photodetectors, RadTech.
- Aallonpituusriippuvainen ilmaisimen heikkeneminen. UV-optimoidut Si-valodiodit menettävät alle 5–6 % herkkyydestään UV-alueella, kun optimoimattomat komponentit epäonnistuvat lähes täysin aallonpituudella 200 nm; yli 300 nm:n aallonpituudella heikkenemistä ei havaittu missään diodissa. – Quantification of UV Light-Induced Spectral Response Degradation, PMC10934760.
- UV-C-LEDien luotettavuus. 14–15 tuotantoerän komponenttien arviointi antoi nimellisesti 90–95 % jäljellä olevan tehon 1 000 h:n jälkeen, R70-käyttöikien vaihdellessa 1 000 h:sta yli 10 000 h:iin – osoitus siitä, että valmistajan yleisluontoiset käyttöikäväitteet eivät korvaa mittausta. – Onushkin et al.: J. Phys. Photonics 7:032002, 2025.
- Prosessimuuttujan ohjaus. FTIR-pohjainen reaaliaikainen monomeerikonversion ohjaus (2,0 s näytteenottotaajuus, 5,4 ± 0,8 s viiveaika) kompensoi täysin asetetun 50 % tehohäviön UV-lähteessä – toistaiseksi osoitettu laboratoriomittakaavassa. – Hafkamp et al.: Real-time feedback controlled monomer conversion – a new paradigm for UV curing, RadTech.
- Jäljellä olevan käyttöikän ennustaminen. Gamma- ja Wiener-prosessit ylittävät alan standardin IESNA TM-21 suorituskyvyn; LSTM-RNN pienensi ennustevirhettä 29,7 %. – Journal of Computational Design and Engineering 12(9):184, 2025.
- 405 nm:n spektriluokitus. Aallonpituudella 405 nm ilmenevä bakteereja tuhoava vaikutus kuuluu näkyvään violetinsiniseen valoon, ei UV-alueeseen – tämä on perusta UV- ja VIS-anturikaistojen metrologiselle erottelulle. – Maclean et al.: J Hosp Infect, 2014.
Julkaisuhaku listaa kaikki tunnetut automaatiota käsittelevät julkaisut – haettavissa laitteen, alueen ja avainsanan mukaan.
Automatisoidut UV-prosessit asiakasjulkaisuissa
Automatisoitu ja valvottu UV-säteilytys esiintyy myös useissa muodoissa Opsytecin asiakkaiden julkaisuissa – robottiohjatusta kovetuksesta annoksen keräämiseen pulssimaisista lähteistä.
Kuvaa kolmiulotteisten osien robottiohjattua UV-kovetusta vakioidulla tarkennusetäisyydellä – yllä käsitellyn liikkuvan säteilytyksen taustalla oleva teollinen käytäntö.
Schnelle und zuverlässige 3D-Lackhärtung
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. "Schnelle und zuverlässige 3D-Lackhärtung." JOT Journal für Oberflächentechnik 58.5 (2018): 20-21.
Arvioi kokeellista UV-C-robottia hallituissa olosuhteissa ja todellisessa sairaalakäytössä – liikkuva lähde, jonka geometria muuttuu ja jonka vaikutus on osoitettava radiometrisesti.
Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario
Casini, Beatrice, et al. "Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario." Journal of Hospital Infection (2024).
Seuraa silikoniliiman käyttäytymistä UV-altistuksessa korkeassa tyhjiössä yhdellä monikanavaisella anturilla – prosessinvalvontaa olosuhteissa, joissa mikään vertailuradiometri ei enää sovi mittauspaikkaan.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Dokumentoi mausteen jauheen dekontaminaation pulssivalolla sovelletun annoksen kautta – pulssimaista käyttöä, jollaista myös syklisesti käytettävät UV-LED-rivit tuottavat.
Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder
Woldemariam, Henock Woldemichael, et al. "Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder." Journal of Food Process Engineering 45.2 (2022): e13948.
Lisää töitä kaikilta sovellusalueilta löytyy kohdasta asiakkaiden julkaisut aiheittain.
UKK: UV-mittaus automaatiossa
Miksi lampun teho ei riitä prosessisuureeksi?
Sähkötehon ja kappaleeseen kohdistuvan vaikutuksen välillä on muunnostehokkuus, lähteen vanheneminen, kontaminaatio, ikkunan läpäisy, etäisyys ja tulokulma. UV-C-LEDit yksinään laskevat 50–70 %:iin alkuperäisestä arvostaan noin ensimmäisten 100 käyttötunnin aikana. Valvottava ja dokumentoitava suure on siis vaikutuskohdassa mitattu irradianssi, ei laitteen tila. Yleinen johtaminen – sähkötehosta elektro-optisen hyötysuhteen kautta vaikutuskohdan mittasuureeseen – esitetään kohdassa radiometriset suureet.
Milloin laajakaista-anturi riittää ja milloin tarvitaan spektrinen mittaus?
Laajakaista-anturi riittää, kun lähde on spektrisesti vakaa ja anturi on kalibroitu juuri tälle lähteelle. Lähteen vaihtuessa, sekoitetuissa lähdetyypeissä tai kapeakaistaisilla LEDeillä poikkeamat ovat 9–91 % anturi-lähdeyhdistelmästä riippuen. Tällöin tarvitaan spektrinen mittaus tai dokumentoitu epäsovituksen korjauskerroin.
Millaista näytteenottotaajuutta nopea linja edellyttää?
Mitoitussääntö on fs ≳ N · v / L, missä N ≈ 20 näytettä säteilytysalueella. 25 mm:n ikkunan pituudella ja 120 m/min:n nopeudella tuloksena on vähintään 1 600 Hz; nopeille LED- ja digitaalipainatussovelluksille suositellaan 2 048 Hz:ä. 128 Hz:n taajuudella huippu tallentuu suurilla nopeuksilla käytännössä sattumanvaraisesti.
Pitääkö H = E · t aina paikkansa?
Ei. Yhtälö olettaa ajallisesti vakion irradianssin. PWM-käytössä, lähteen vanhetessa tai substraatin liikkuessa annos on kaapattava todellisena aikaintegraalina. Lisäksi resiprookkisuus ei ole polymeroinnin luonnonlaki: PWM-prosessi saavutti paremman tuloksen 10 J/cm²:llä kuin CW-käyttö 14 J/cm²:llä.
Onko 405 nm UV-säteilyä?
Normatiivisesti ei: CIE:n UV-A:n yläraja on 400 nm, ja 405 nm käsitellään kirjallisuudessa näkyvänä violetti-sinisenä valona. Teollisuudessa 405 nm luetaan kuitenkin UV-kovetuksen aallonpituuksiin. 405 nm:n lukema voidaan tulkita vain ilmoitetun standardin tai anturin kaistan kanssa.
Kuinka usein prosessin UV-anturi on säädettävä tai kalibroitava uudelleen?
UV-mittalaitteille suositellaan 12 kuukautta ensimmäisestä säteilytyksestä. Talousveden desinfioinnissa vertailumittaus on määrätty puolivuosittain tai kuukausittain, säätö on sallittua 10 %:iin asti, ja 20 %:n kumulatiivisesta poikkeamasta lähtien anturi on vaihdettava. Tämä logiikka on siirrettävissä myös sääntelemättömiin prosesseihin.
Mitä tietoa UV-anturin tulisi toimittaa lukeman lisäksi?
Laitetila NAMUR NE 107:n mukaisesti signaaleilla vikaantunut, toiminnan tarkistus, ei-spesifikaatiomukainen ja huolto tarpeen, diagnostiikkatapahtumat kuten kontaminaatio tai ylikuumeneminen, sarjanumero, kalibrointitila, näytteenottotaajuus ja spektrinen kaista. Näiden metatietojen puuttuessa lukema ei ole auditoitavissa.
Mikä liitäntä sopii mihin tehtävään?
Analogialähdöt (0–10 V, 4–20 mA) soveltuvat raja-arvojen valvontaan, Modbus TCP kevyenä Ethernet-peruslittymänä lukemien siirtoon. Semantiikkaa, tunnistetietoja ja diagnostiikkakontekstia ei voida siirtää tällä tavoin; niitä varten tarvitaan IO-Link IODD:n kanssa, OPC UA -tietomalleja tai AAS-osamalleja.
Miten UV-säteilyä voidaan valvoa tuotantojärjestelmässä?
Kiinteästi asennetulla anturilla prosessia lähinnä olevassa saavutettavassa kohdassa, jonka arvon ohjausjärjestelmä lukee. Valvottava suure on irradianssi; annos johdetaan siitä aikaintegraalina. Analogiset anturit 0–10 V- tai 4–20 mA-lähdöllä riittävät raja-arvojen valvontaan, kun digitaaliset anturit RS-485:n tai Modbus TCP:n yli toimittavat myös kalibrointitilan ja laitteen kunnon. Käyttötunnit tai lampun virta eivät korvaa mittausta.
Mitkä UV-anturit sopivat teollisuus 4.0:aan?
Ratkaisevaa ei ole anturi yksinään, vaan se, mitä se lähettää lukeman lisäksi. Analoginen lähtö toimittaa luvun ilman kontekstia. Verkottunut valmistus edellyttää antureita, joissa on digitaalinen liitäntä ja jotka välittävät sarjanumeron, kalibrointitilan, spektrisen kaistan ja laitetilan NAMUR NE 107:n mukaisesti. Modbus TCP Ethernetin yli on kevyt perusta; semantiikkaa ja tunnistetietoja välittävät vain IO-Link IODD:n kanssa, OPC UA -tietomallit tai AAS-osamallit.
Miten UV-prosessinohjaus toimii?
Anturi mittaa irradianssin vaikutuskohdassa, ohjausjärjestelmä vertaa sitä asetusarvoon ja säätää lampun tehoa, himmennysarvoa tai syöttönopeutta. Kaksi rajaa pätee: prosessi-ikkuna on määriteltävä kahdessa ulottuvuudessa, irradianssin ja annoksen ala- ja ylärajoilla, ja pulssitettujen LEDien kanssa integrointiajan on oltava PWM-jakson kokonaislukukerrannainen. Ilman näitä määrityksiä järjestelmä ohjaa sattumanvaraisen jakson perusteella. Ohjausnopeutta rajoittaa mittausketju: digitaaliset anturit toimittavat tyypillisesti uudet arvot 20 ms:ssa.
Vastaavat sovellusalueet
Mittauksesta prosessin vapautuspäätökseen johtava polku näyttää samanlaiselta useilla eri alueilla: pakkaus- ja täyttöteknologiassa UV-vaiheen on tuotettava vapautuspäätös jaksoajan sisällä, autoteollisuudessa annos on integraali robotin ohjaaman polun yli, ja valon- ja näyttömittauksessa fotometrinen testaus etenee laboratorionäytteenotosta linjan loppuun. Sama prosessiketju toistuu UV-liimauksessa, valussa ja kapseloinnissa, laserprosessien läpäisytestauksessa ja fluoresoivassa tarkastuksessa. Se, miten sama tehtävä ilmenee liikkuvan säteilylähteen kanssa – jolloin annos syntyy integraalina polkua pitkin sen sijaan, että se olisi irradianssin ja ajan tulo – käsitellään kohdassa robotiikka. Kokonaiskuva löytyy UV-sovellukset-yleiskatsauksesta.
Kirjoittaja: Dr. Mark Paravia
Dr.-Ing. Mark Paravia on Opsytec Dr. Gröbel GmbH:n toimitusjohtaja Ettlingenissä ja johtaa akkreditoitua kalibrointilaboratoriota. KIT:n valaistustekniikan instituutissa tehdyn pulssitettuja ksenoni-eksimeeripurkauksia koskevan tutkimuksensa jälkeen hänen nykyinen painopisteensä on optisen säteilyn mittaustekniikassa. Hän toimii DIN-standardointikomitea FNL 7 "Optinen säteily" varapuheenjohtajana ja on DVGW:n UV-desinfiointia käsittelevän projektiryhmän jäsen.
UV-prosessi-integraation konsultointi
Ettekö ole varma, kuvaako olemassa olevan järjestelmän lukema todellista irradianssia liimasaumassa – vai ainoastaan anturin tilaa, jonka spektrikaista ei vastaa käytössä olevaa LED-aallonpituutta? Asian selvittäminen alkaa kolmesta tiedosta: anturin kaista, näytteenottotaajuus ja viimeisimmän jäljitettävän kalibroinnin päivämäärä. Tämän pohjalta arvioimme yhdessä kanssanne, valvotaanko prosessi-ikkunaanne vai näytetäänkö vain käyttötilaa – lähettäkää meille kysymyksenne.
