Pomiar UV w druku offsetowym, fleksograficznym i sitowym
Podczas utwardzania UV farb drukarskich i powłok dawka UV decyduje o przereagowaniu w głąb, przyczepności i migracji. Dlatego mierzone jest natężenie napromienienia w mW/cm² oraz dawka w mJ/cm² – za pomocą radiometrów taśmowych przemieszczających się przez system, takich jak curelog lub tinyTracker, za pomocą trwale zainstalowanych czujników inline lub czujników ręcznych. Dzięki temu proces pozostaje powtarzalny mimo starzenia się lamp i zmian sprzętu.
Utwardzanie farb i powłok reaktywnych na UV wymaga stałego natężenia, które mierzone jest za pomocą radiometrów inline lub ręcznych. Pomiar UV zapewnia kontrolę natężenia promieniowania w procesach przemysłowych, gwarantując tym samym powtarzalność i niezawodność procesów opartych na promieniowaniu UV.
Przy pomiarze UV należy rozróżnić części 3D, płaskie podłoża i produkty elastyczne, w zależności od zastosowania i procesu druku:
W druku offsetowym UV farba jest utwardzana bezpośrednio po zadrukowaniu za pomocą promieniowania UV, co umożliwia natychmiastową dalszą obróbkę. Systemy offsetu zwojowego zazwyczaj wymagają wyższych natężeń i większych stref napromieniowania, aby zapewnić jednolite wyniki przy dużych prędkościach.
Druk wypukły UV wykorzystuje wypukłe płyty drukowe z wysokolepkimi farbami UV, które są utwardzane przez bezpośrednie napromieniowanie UV. Ze względu na punktowe przenoszenie farby i ograniczoną grubość warstwy wystarczają stosunkowo niskie dawki UV.
Druk fleksograficzny UV wykorzystuje niskolepkie, szybkoutwardzalne farby, które są przenoszone na elastyczne płyty drukowe. Cienka warstwa farby pozwala na bardzo wysokie prędkości druku przy krótkich czasach utwardzania.
W druku sitowym UV pastowate farby są przeciskane przez drobną siatkę, co skutkuje grubymi warstwami farby. W związku z tym konieczne są wysokie natężenia UV i długie czasy naświetlania, aby zapewnić pełne utwardzenie – zwłaszcza w przypadku kolorów ciemnych lub kryjących.
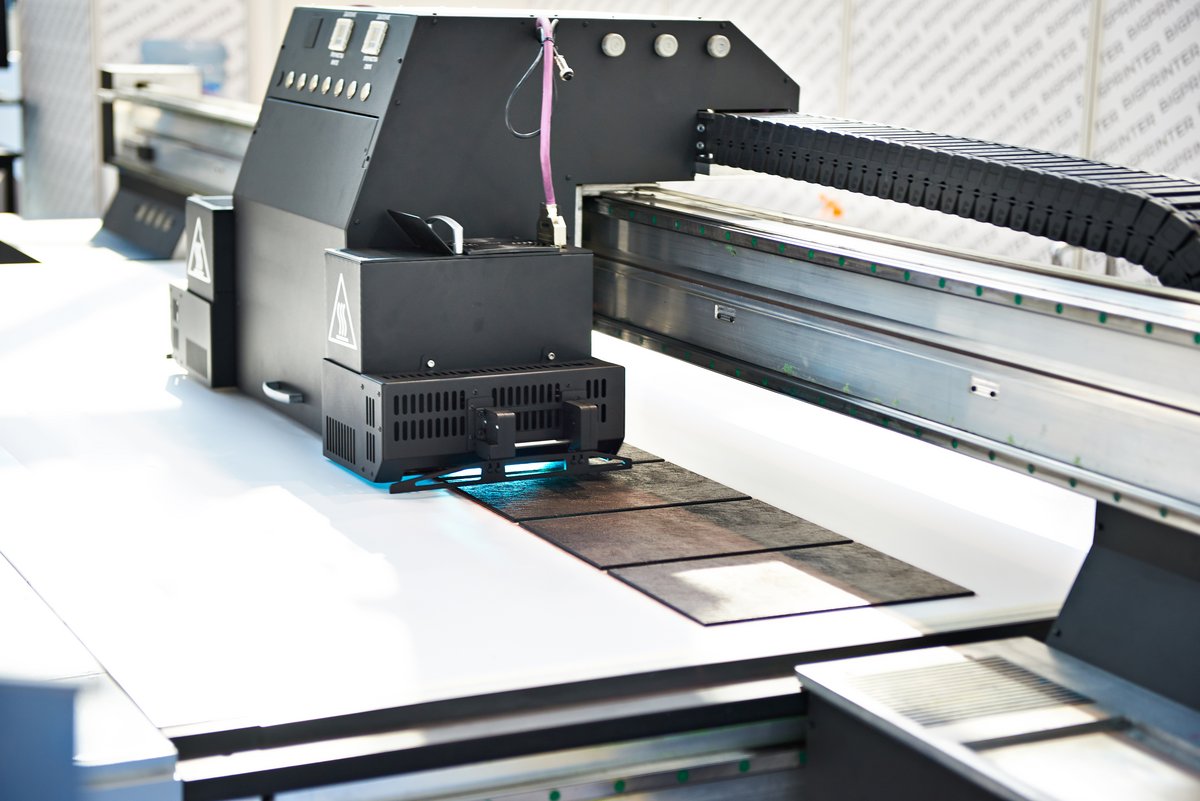
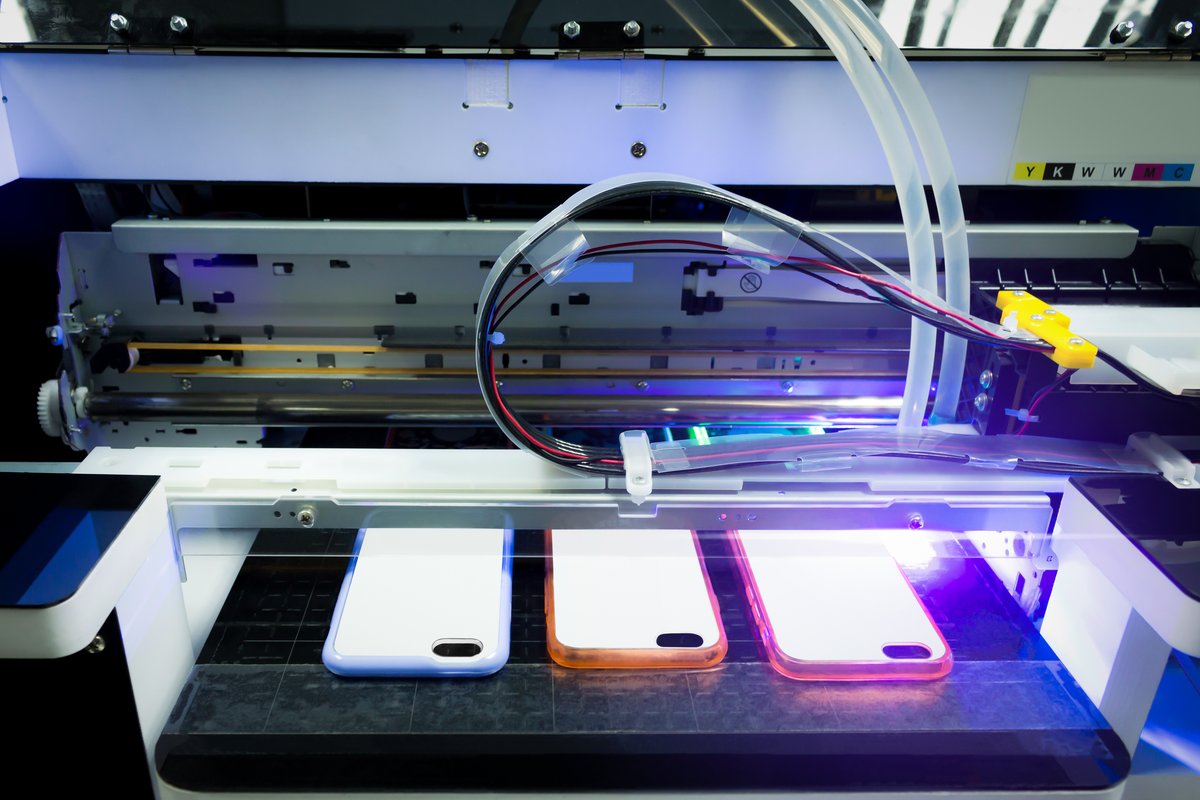
Druk atramentowy UV (inkjet) wykorzystuje płynne farby, które są natychmiast polimeryzowane przez diody UV LED lub lampy rtęciowe. Ze względu na nanoszenie kropelkowe i często niewielką grubość warstwy kluczowe znaczenie ma ukierunkowane, zwykle punktowe napromieniowanie UV o wysokiej precyzji.
To samo dotyczy druku fleksograficznego UV co offsetu i sitodruku – jednak prędkości wstęgi są wyższe, a warstwy cieńsze, dlatego dawka na przejście jest mniejsza, a starzenie się lamp ujawnia się szybciej.
Podstawowe zagadnienie pomiarowe – szczytowe natężenie napromienienia, profil czasowy i zintegrowana dawka podczas przejścia – zostało omówione na stronie Pomiar UV dla systemów przenośnikowych.
Prędkości druku i przesuwu wstęgi (również w pomiarach UV)
Typowe prędkości druku i przesuwu wstęgi (w m/min) w porównaniu z powszechnie stosowanymi procesami drukowania:
- Druk offsetowy zwojowy jest najszybszym tradycyjnym procesem drukowania (np. w druku gazetowym).
- Druk fleksograficzny zapewnia maksymalną prędkość w przypadku elastycznych opakowań i etykiet.
- Sitodruk jest znacznie wolniejszy ze względu na zasadę działania procesu (mechaniczne nakładanie farby przez siatkę).
- Druk atramentowy znacznie nadrobił zaległości dzięki systemom jednoprzebiegowym w zastosowaniach przemysłowych.
- Obecnie druk typograficzny stosowany jest niemal wyłącznie w druku etykiet i można go przypisać do średniego zakresu prędkości.
Poniższa tabela zawiera przegląd typowych właściwości farb, prędkości druku i przesuwu wstęgi (w m/min) oraz dawki/natężenia napromieniowania UV dla poszczególnych procesów drukowania. Podane wartości są standardowymi dla branży wartościami średnimi i w dużym stopniu zależą od typu maszyny, podłoża, technologii suszenia oraz sposobu nakładania farby.
| Proces drukowania | Grubość warstwy farby | Lepkość farby | Natężenie (mW/cm²) | Wymagana dawka UV | Prędkość druku [m/min] |
|---|---|---|---|---|---|
| Offset arkuszowy/zwojowy | średnia | średnia | 500–4 000 | średnia-wysoka, głównie 200–600 mJ/cm² | 200–600 (offset zwojowy do 1 000) |
| Druk wypukły (typograficzny) | cienka | wysoka | 300–2 000 | Niska, ~100–300 mJ/cm² | 100–250 |
| Druk fleksograficzny | bardzo cienka | niska | 1 000–3 000 | niska-średnia, 150–400 mJ/cm² | 300–800 (w wersjach zaawansowanych powyżej 1 000 |
| Sitodruk | gruba | wysoka | 800–3 500 | Wysoka, 300–800 mJ/cm² | 10–100 |
| Druk atramentowy (inkjet) | bardzo cienka | niska | 500–2 000 | Niska, 100–300 mJ/cm² | 100–300 (przemysłowo do 600) |
| Druk etykiet | cienka | wysoka | 800–2 500 | Niska, 100–300 mJ/cm² | zmienna |
Rodzaje podłoży w przemysłowym druku UV
Materiały elastyczne, takie jak folie, etykiety, elastyczne opakowania, rękawy termoskurczliwe, papiery lub tworzywa cienkowarstwowe, są zazwyczaj przetwarzane za pomocą następujących procesów druku:
- Druk fleksograficzny: stosowany często do folii opakowaniowych, torebek, etykiet i powłok na tekturze falistej.
- Druk atramentowy (rolka do rolki): do zadrukowywalnych elastycznych nośników w produkcji etykiet i oznaczeniach przemysłowych.
- Druk offsetowy zwojowy: do elastycznych wstęg o dużych nakładach i wysokiej prędkości.
Procesy te wymagają systemów UV przystosowanych do niewielkich grubości podłoża i dynamicznego podawania materiału.
Podłoża sztywne i stabilne wymiarowo, takie jak arkusze metalowe, szkło, drewno, sztywne tworzywa sztuczne, tektura lub przedmioty profilowane (np. tuby, butelki), są zadrukowywane preferencyjnie w następujących obszarach:
- Sitodruk: do powierzchni sztywnych lub profilowanych, takich jak wyświetlacze, tablice reklamowe, szkło.
- Druk typograficzny: do etykiet na sztywnych podłożach.
- Druk offsetowy arkuszowy: do sztywnej tektury, kartonów, płyt metalowych lub z tworzywa sztucznego.
- Druk na korpusach: np. na butelkach, puszkach, pojemnikach.
Te podłoża umożliwiają precyzyjne umiejscowienie urządzeń pomiarowych UV i nie wymagają szczególnej elastyczności.
Przydatność różnych metod pomiaru UV w zastosowaniach przemysłowych
W zależności od rodzaju podłoża, geometrii powierzchni i środowiska produkcyjnego stosuje się różne metody pomiarowe. Dwa uznane podejścia - folie dozymetryczne zmieniające kolor oraz elektroniczne przyrządy do pomiaru UV - mają różne zalety i ograniczenia, które należy uwzględnić w zależności od zastosowania.
Folie dozymetryczne zmieniające kolor:
Te folie na bazie polimerów reagują na padające promieniowanie UV nieodwracalną zmianą koloru, która staje się intensywniejsza wraz ze wzrostem dawki. Nadają się szczególnie do zastosowań, w których konwencjonalna technika czujników osiąga swoje granice - na przykład na elastycznych podłożach, takich jak folie, papier lub tekstylia, a także na obracających się, wklęsłych lub trudno dostępnych powierzchniach w obrębie ruchomych linii produkcyjnych. Dzięki niewielkiej grubości i elastyczności mechanicznej można je nakładać na dużych powierzchniach bez zakłócania procesu. Ograniczenia istnieją w przypadku czysto wizualnej oceny.
Te folie nadają się szczególnie do
- elastycznych podłoży, ponieważ są cienkie, giętkie i można je nakładać na dużych powierzchniach.
- Obracających się, nieregularnych lub trudno dostępnych powierzchni, np. na wstęgach opakowaniowych
Ograniczenie: brak precyzyjnej oceny ilościowej bez specjalnych systemów oceny. Temperatura i wpływy środowiskowe mogą wpływać na reakcję.
Przyrządy do pomiaru UV (radiometry, czujniki):
Elektroniczne radiometry i systemy czujnikowe zapewniają ilościowe pomiary natężenia napromienienia UV i dawki UV z wysoką powtarzalnością. Systemy te są wzorcowane i spójne pomiarowo z normami krajowymi. Nadają się do stabilnych procesów ze stałymi podłożami, w których pozycję czujnika można precyzyjnie zdefiniować. Obszary zastosowań obejmują zarówno stacjonarne systemy inline do monitorowania procesu, jak i mobilne ręczne przyrządy pomiarowe do konserwacji i zapewnienia jakości. W ciasnych obszarach maszyn decydująca jest wysokość czujnika; w przypadku ruchomych podłoży, przejezdne radiometry, takie jak curelog, przechodzą przez system razem z produktem.
Klasyczne systemy pomiaru UV nadają się szczególnie do
- materiałów stałych ze stabilnym podparciem i kontrolowaną pozycją.
- systemów pomiarowych inline, ręcznych przyrządów pomiarowych lub do okresowych kontroli systemu.
- Szczególnie niezbędne w przypadku zastosowań krytycznych dla jakości.
Ograniczenie: wąskie przestrzenie maszynowe bez dostępu wymagają płaskich, przejezdnych przyrządów lub na stałe zainstalowanych czujników inline.
Pomiar UV dla podłoży stałych i komponentów 3D
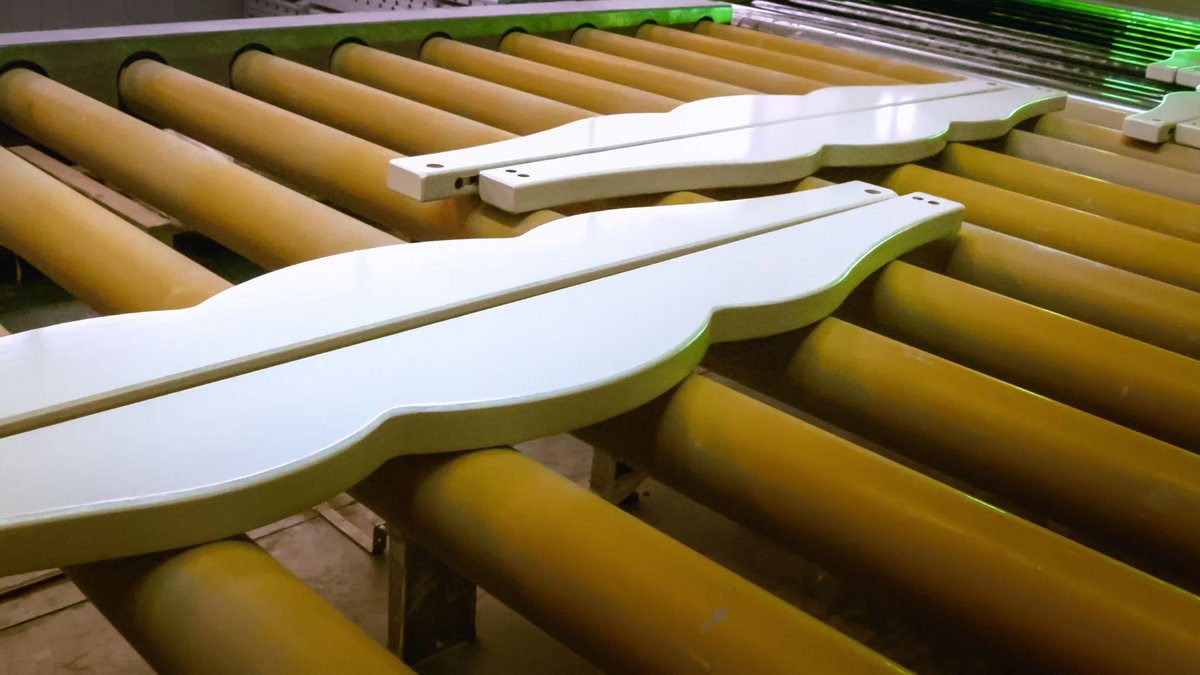
Powłoki UV na drewnie są stosowane w przemyśle meblarskim, parkietowym i wykończenia wnętrz i poprawiają odporność na ścieranie, odporność chemiczną oraz poziom połysku. Wyzwaniem jest niejednorodna struktura powierzchni, chłonność podłoża oraz zachowanie temperaturowe materiałów naturalnych. Systemy UV muszą zatem dostarczać dokładnie wymaganą dawkę, nie powodując uszkodzeń termicznych ani odkształceń. Często nakłada się kilka warstw powłoki (podkład, warstwa pośrednia i warstwa wierzchnia) ze skoordynowanym utwardzaniem UV. Podłoże jest wielkoformatowe i nieelastyczne.
W przypadku powlekania 3D, przestrzennie ukształtowane obiekty (np. dobra konsumpcyjne, części samochodowe) są powlekane powłokami utwardzanymi UV w celu uzyskania dekoracyjnych i funkcjonalnych właściwości powierzchni. Złożona geometria wymaga precyzyjnie skoordynowanego napromieniowania UV przy użyciu wieloosiowych układów lamp lub robotyki z dostosowaną charakterystyką napromieniowania. Strefy cienia i odbicia prowadzą do nierównomiernego rozkładu dawki, dlatego wymagane są systemy pomiaru UV lub wspomagane symulacją układy UV.
Podłoża są trójwymiarowe, a odległość do lampy UV jest zmienna.
Do podłoży stałych do pomiaru UV nadają się standardowe przyrządy pomiarowe, natomiast w przypadku produktów trójwymiarowych dostosowane przyrządy do pomiaru UV umożliwiają pomiar bezpośrednio na powierzchni.
Opsytec wykorzystuje dwie sprawdzone konstrukcje radiometrów do precyzyjnego określania natężenia napromienienia UV i dawki: radiometr UV RMD oraz wysoce dynamiczny radiometr taśmowy curelog. Pierwszy z nich umożliwia elastyczne dostosowanie do różnych zakresów widmowych i wymagań aplikacyjnych dzięki wymiennym, wzorcowanym czujnikom oraz obsługuje pomiar i rejestrację dawki na przestrzeni dni. Curelog natomiast oferuje dokładne pomiary z częstotliwością próbkowania do 2000 Hz w szybko cyklicznych procesach, takich jak te występujące w ciągłych systemach druku i utwardzania. Jako przyrząd taśmowy jest kompaktowy i bezprzewodowy.
Portfolio Opsytec obejmuje również dostosowane do potrzeb rozwiązania specjalne - takie jak czujniki inline i kompatybilne z PLC oraz konstrukcje specjalne - które można precyzyjnie dopasować do wymagań przemysłowych procesów UV. Dzięki dostosowaniu do konkretnego kształtu i zastosowania pomiar UV staje się nie tylko dokładniejszy, ale również bliższy procesowi i powtarzalny.
Kluczową zaletą jest mechaniczna integracja czujnika z odpowiednim procesem produkcyjnym. Dyfuzor - powierzchnia wejściowa wrażliwa na promieniowanie - jest zaprojektowany w taki sposób, że przylega płasko i dopasowany kształtem do powierzchni napromienianego materiału. Zapewnia to, że:
- pomiar jest wykonywany dokładnie w odpowiednim obszarze napromieniowania,
- nie występują odchylenia spowodowane kątami nachylenia, strefami cienia lub światłem rozproszonym,
- rejestrowana jest rzeczywista dawka promieniowania na powierzchni materiału
- Uzyskuje się realistyczny pomiar dawki UV nawet przy złożonym napromieniowaniu (np. przy powierzchniach zakrzywionych).
Spektroradiometr i czujniki do pomiaru UV
UVpad

Płaski radiometr widmowy o wysokości 14,4 mm, do systemów transportowych, od 200 do 440 nm z szerokością pasma 2 nm.

SR900

Spektroradiometr matrycowy do zakresu od 200 do 1100 nm z kulami całkującymi, dyfuzorem kosinusowym i sondami jako akcesoriami.
Radiometr RMD Pro
W pełni cyfrowy radiometr ręczny do pomiaru natężenia napromienienia i dawki, z dwoma wejściami czujników i pamięcią 8 GB.
curelog

Płaski radiometr i dozymetr przemieszczający się przez systemy transportowe UV z częstotliwością do 2000 odczytów/s, w maksymalnie czterech zakresach spektralnych.
PLC.D – cyfrowe czujniki UV
Cyfrowe czujniki UV i światła z interfejsem RS-485, RS-232 lub USB do bezpośredniego podłączenia do sterownika PLC.
Proces druku i prędkość druku dla materiałów stałych
| Proces druku | Grubość warstwy farby | Lepkość farby | Natężenie [mW/cm²] | Wymagana dawka UV [mJ/cm²] | Prędkość druku [m/min] |
|---|---|---|---|---|---|
| Powłoka UV | średnio gruba | średnio wysoka | 1 000–3 000 | 300–700 | 1-100 (w zależności od geometrii) |
| Powłoki UV na drewnie | średnio gruba | wysoka | 800–2 500 | 250–600 | 1-50 (w zależności od rodzaju farby) |
| Malowanie 3D | zmienna (miejscowo gruba) | średnio wysoka | 1 000–3 500 | 300–800 | 1-30 (w zależności od geometrii i robota) |
W druku przemysłowym stosowane są określone typy lamp, których widmowa emisja jest specjalnie dostosowana do wymagań danego procesu utwardzania. Wykorzystywane są lampy rtęciowe o charakterystycznych liniach emisyjnych w krótkofalowym zakresie UV, lampy domieszkowane galem do rozszerzenia widma w zakresie UVA oraz nowoczesne systemy UV LED o wąskiej szerokości widmowej i wysokiej efektywności energetycznej. Wybór źródła UV zależy od składu chemicznego farb i powłok drukarskich, a także od parametrów procesowych, takich jak podłoże, prędkość transportu i wielkość dawki energii.
Do pomiaru UV należy znać typ lampy i przekazać tę informację do laboratorium wzorcującego. Typowe lampy to:
| Zastosowanie | Lampy średniociśnieniowe | Lampy metalohalogenkowe | UVLEDy | Lampy excimerowe | Lampy niskociśnieniowe (Hg) |
|---|---|---|---|---|---|
| Offset arkuszowy i zwojowy | ✔ | – | ✔ | ✔ | – |
| Druk na metalu | ✔ | ✔ | – | – | – |
| Druk typograficzny | ✔ | – | ✔ | – | – |
| Sitodruk | ✔ | ✔ | ✔ | – | – |
| Etykiety | ✔ | – | ✔ | – | – |
| Fleksografia | ✔ | – | ✔ | – | – |
| Powierzchnie drewniane | ✔ | ✔ | ✔ | – | – |
| Druk atramentowy | ✔ | – | ✔ | – | – |
| Sieciowanie klejów | ✔ | ✔ | ✔ | ✔ | – |
| Druk na karoserii | ✔ | – | ✔ | – | – |
| Silikonizacja | ✔ | – | ✔ | – | – |
| Malowanie 3D | ✔ | – | ✔ | - | – |
Legenda / Typy lamp w szczegółach:
✔ = typowo stosowane
– = Rzadkie zastosowanie
- Lampa niskociśnieniowa (niskociśnieniowa Hg): Emisja głównie przy 254 nm → dezynfekcja/sterylizacja.
- Lampa rtęciowa średniociśnieniowa Hg: Szerokie widmo o wysokiej mocy → klasyczne lampy do druku offsetowego, fleksograficznego i sitodruku.
- Lampy metalohalogenkowe: Rtęć + halogenki metali (Fe, Ga itd.) → zwiększa udział UV-A/B dla grubych warstw.
- Dioda UV LED: Wąskopasmowa, wydajna, gotowa do natychmiastowego startu (365–405 nm). Idealna do procesów wrażliwych na temperaturę.
- Lampa excimerowa: Quasi-monochromatyczne VUV/UVC (np. 172 nm, 222 nm) → matowanie, specjalna polimeryzacja.
Podstawy widma, natężenia dawki i zjawiska inhibicji tlenowej dla każdego z tych typów źródeł opisano na stronie zastosowań Utwardzanie UV i fotopolimeryzacja.
Autor: dr Mark Paravia
Dr inż. Mark Paravia jest dyrektorem zarządzającym Opsytec Dr. Gröbel GmbH w Ettlingen i kieruje akredytowanym laboratorium wzorcującym. Po badaniach nad impulsowymi wyładowaniami eksymerowymi w ksenonie w Instytucie Techniki Świetlnej (Institute of Lighting Technology) na KIT, jego obecnym obszarem zainteresowań jest technika pomiaru promieniowania optycznego. Jest wiceprzewodniczącym Komitetu Normalizacyjnego DIN FNL 7 „Promieniowanie optyczne" oraz członkiem Grupy Projektowej DVGW ds. Dezynfekcji UV.