


UV-mittaus ainetta lisäävään valmistukseen ja 3D-tulostukseen
Valoon perustuva 3D-tulostus valmistaa kappaleita spatiaalisesti hallitun fotopolymeroinnin avulla – ja useimmilla hartseilla lopullinen tila saavutetaan vasta sitä seuraavan jälkikovetuksen aikana. Kiinteä jälkikovetusaika toimii siis vain niin kauan kuin valonlähde, työetäisyys, lämpötila ja kappaleen geometria pysyvät samoina. Vaiheen toistettavuuden takaavat aallonpituus, irradianssi, annos ja tasaisuus.

Mitkä toimialat vauhdittavat ainetta lisäävää valmistusta
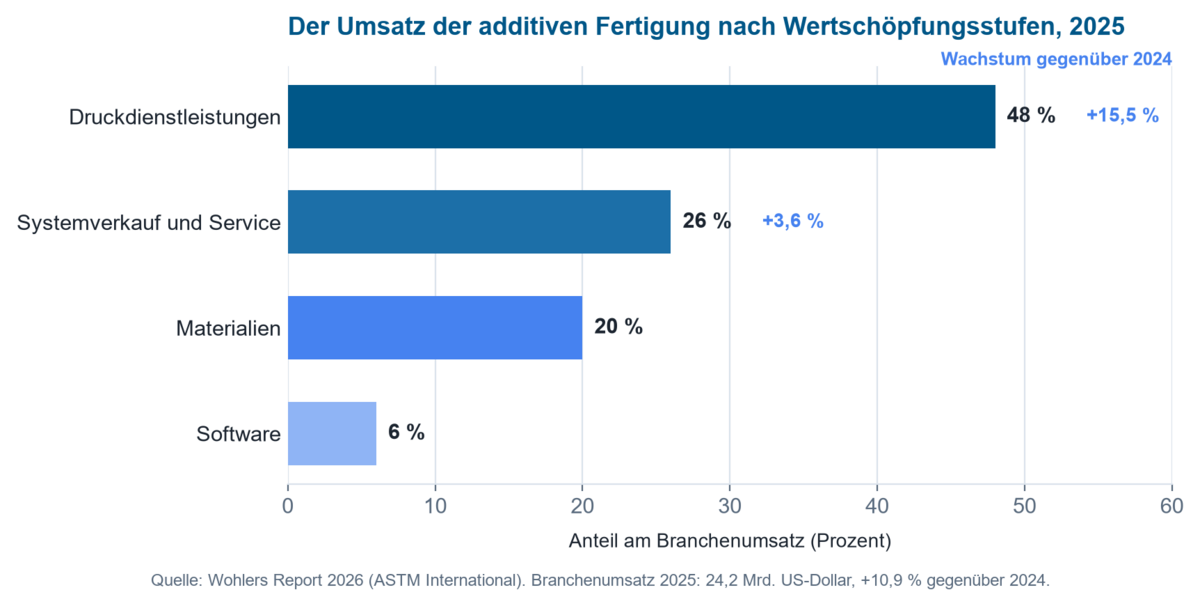
Automotive-ala yhdessä ilmailu- ja avaruusteollisuuden kanssa hallitsi loppukäyttäjätoimialoja vuonna 2025. Terveydenhuolto ja hammaslääketiede kehittyvät erityisen dynaamisesti potilaskohtaisten implanttien, oikomiskiskojen, kruunujen ja siltojen myötä – sovelluksia, joissa toistettavuudelle asetetaan korkeat vaatimukset ja jotka ovat siten rakenteellisesti lähellä UV-mittauksen ydinhyötyä.
Tämän sovellusalueen markkinakoot, kasvuvauhdit ja lähteet on koottu sivulle UV-teknologian markkinakehitys.
Relevantit teknologiat ja prosessit
UV-pohjaisissa prosesseissa relevantti ryhmä on altaassa tapahtuva fotopolymerointi: stereolitografia (SLA), digitaalinen valonkäsittely (DLP) ja maskipohjaiset LCD-prosessit, joihin tutkimuksessa liittyvät myös volumetriset menetelmät. SLA:lla oli suurin teknologiaosuus vuonna 2025, 17,5 %, kun taas DLP lasketaan nopeimmin kasvavaksi teknologiaksi – muun muassa hammasoikojien, kuulolaitteiden ja korujen valun ansiosta. Näiden prosessien pisteen tai pikselin koko, optinen projisointi, hartsikemia, kerrospaksuus ja valotusstrategia eroavat toisistaan – mutta niitä yhdistää sama riippuvuus todellisuudessa saapuvasta optisesta energiasta.
Nykyiset trendit vuosina 2025 ja 2026
- Asennuksesta hyödyntämiseen: kasvu on yhä enemmän peräisin olemassa olevan kapasiteetin paremmasta hyödyntämisestä kuin uusien laitteiden myynnistä.
- Tekoäly ja teollisuus 4.0: generatiivinen suunnittelu, tekoälyavusteinen laadunvalvonta, digitaaliset kaksoset ja pilvipohjaiset valmistusalustat yleistyvät.
- Kasvava työpöytäpolymeerimarkkina: pääsy allasfotopolymerointiin laajenee (AMPOWER-raportti).
- Investointikuri: tiukemmat pääomaehdot johtavat valikoivampiin investointeihin.
- Monimateriaali- ja hybridiprosessit laajentavat sovellusalaa perinteisestä prototyyppivalmistuksesta sarjatuotantoon.
Siirtyminen laitteistomyynnistä tuotannon hyödyntämiseen, SLA:n ja DLP:n keskimääräistä nopeampi kasvu sekä hammas- ja lääketieteellisten sovellusten vauhti viittaavat kaikki rakenteellisesti kasvavaan kysyntään juuri jäljempänä kuvatulle UV-mittaustekniikalle ja jälkikovetusteknologialle.
Mitkä segmentit ohjaavat UV-mittauksen kysyntää
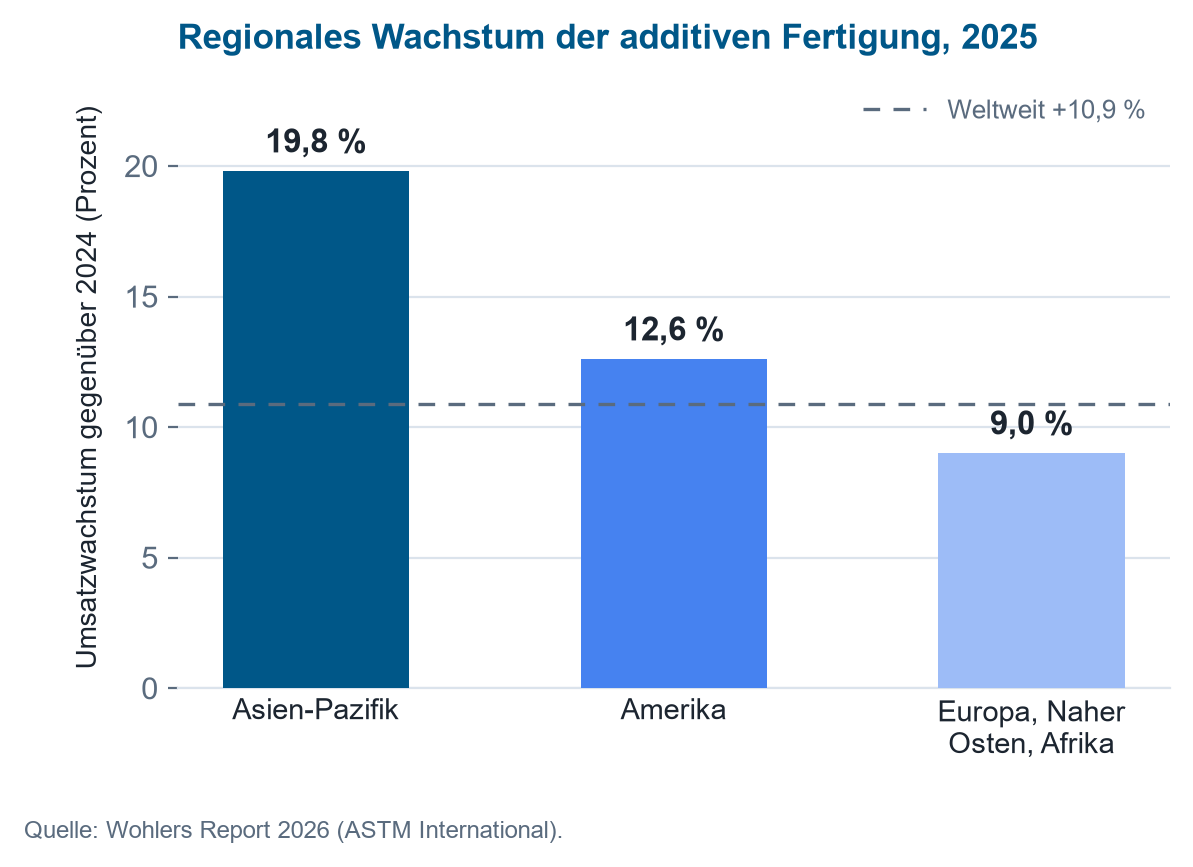
Useilla aloilla käy erityisen selvästi ilmi, miksi tarkka UV-mittaus kasvattaa merkitystään ainesosia lisäävässä valmistuksessa: hammas- ja lääketieteen tekniikka kypsinä, voimakkaasti säänneltyinä altaan fotopolymerisaation sovellusaloina, joihin liittyvät mikro- ja tarkkuusvalmistus sekä teollinen fotopolymerisaatio kasvualoina resoluutio- ja tilavuusskaalan yläpäässä. Kaikilla neljällä on sama perusvaatimus: toistettava irradianssi, annos ja tasaisuus edellytyksenä osien mittatarkkuudelle, lujuudelle ja viranomaishyväksynnälle.
Hammaslääketieteen 3D-tulostus
Hammaslääketieteellisen 3D-tulostuksen globaalin markkinan arvioidaan olevan 4,3–6,3 miljardia Yhdysvaltain dollaria vuonna 2026 määritelmästä riippuen, ja vuosittainen kasvuvauhti on 16–25 prosenttia (hammaslääketieteellisen 3D-tulostuksen markkinaraportti, Mordor Intelligence; hammaslääketieteellisen 3D-tulostuksen ennuste, Precedence Research). Kaukalofotopolymerointi on selvästi hallitseva menetelmä: SLA:n osuus on noin 34 % tilavuudesta, DLP kasvaa nopeimmin 17,7 %:n vuosivauhdilla, ja fotopolymeerihartsit muodostavat yli 60 % oikomiskiskoihin, kruunuihin, siltoihin ja kirurgisiin ohjaimiin käytettävästä materiaalista (Yhdysvaltain hammaslääketieteellisen 3D-tulostuksen markkinaraportti, Mordor Intelligence). Valokovetuslaitteet ovat jo suurin laitesegmentti (kovetuslaitteiden markkinaraportti, Market Report Analytics) – tämä tekee irradianssista ja annoksesta aallonpituuksilla 385 ja 405 nm suoran tekijän istuvuuden ja biokompatibiliteetin kannalta.
Lääketieteellinen teknologia
Lääketieteellisten laitteiden ainetta lisäävä valmistus kasvaa 4,6 miljardista Yhdysvaltain dollarista vuonna 2025 ennustettuun 23,9 miljardiin Yhdysvaltain dollariin vuoteen 2035 mennessä, mikä vastaa 17,9 prosentin vuotuista kasvua; laajemman terveydenhuollon ainetta lisäävän valmistuksen markkinan odotetaan samana aikana kasvavan 13,3 miljardista noin 82,3 miljardiin Yhdysvaltain dollariin (lääketieteellisten laitteiden ennuste, Precedence Research; terveydenhuollon ennuste, Precedence Research). SLA on johtava teknologia 29,5 prosentin osuudella, ja potilaskohtaiset implantit muodostavat suurimman yksittäisen segmentin 43,8 prosentin osuudella (teknologiaosuudet, IMARC Group). Tiukat hyväksyntä- ja biokompatibiliteettivaatimukset – joihin kuuluu muun muassa ISO 10993 -sarja – edellyttävät jäljitettävää, toistettavaa UV-jälkikovetusta: dokumentoitua annosta ajan asettamisen sijaan, todennettuna spektrin, irradianssin ja tasaisuuden avulla.
Mikro- ja tarkkuusvalmistus
Kaksifotonipolymerointi vie miniatyrisointia eteenpäin: femtosekuntilaserit lähi-infrapunassa, tavallisesti noin 780 nm:n aallonpituudella, tuottavat mikrorakenteita, joiden resoluutio on jopa 100 nm (katsaus kaksifotonipolymerointiin) – markkina, joka kasvaa omana alueenaan mikro-optiikassa, fotoniikassa ja biolääketieteellisissä tukirakenteissa (kaksifotonipolymeroinnin markkinaraportti, Research and Markets). Samaan aikaan teollinen fotopolymerointi siirtyy prototyyppien valmistuksesta funktionaalisten loppukäyttöosien sarjatuotantoon elektroniikassa, anturitekniikassa ja tarkkuusmekaniikassa (Grand View Research). Tämä tuo näkyviin UV-A-alueen ylittävän alueen: kalibroinnin lähi-infrapunassa kaksifotonipolymerointia varten sekä tiukemmat toleranssit yhtenäisyydelle ja toistettavuudelle teollisessa sarjatuotannossa.
Prosessit ja niiden UV-mittaustarpeet
Markkinat siirtyvät kohti erikoistuneita UV-pohjaisia prosesseja. Fotopolymeeriprosesseissa – SLA, DLP ja maskipohjaiset LCD- tai MSLA-järjestelmät – sekä UV-jälkikovetuksessa altistuksen tarkka karakterisointi ja toistettava hallinta ratkaisevat prosessin laadun, materiaalin käyttäytymisen ja osan ominaisuudet.
Vakiintuneiden sovellusten ohella tutkimusalat, kuten kahden fotonin polymerointi, volumetrinen ainetta lisäävä valmistus ja biotulostus, kasvattavat merkitystään. Kukin niistä asettaa omat vaatimuksensa spektrin, irradianssin, annoksen ja tasaisuuden mittaamiselle – alla oleva yhteenveto kohdistaa ne segmentteihin.
| Markkinasegmentti | UV-mittaustarve |
|---|---|
| SLA | Spektri, irradianssi, annos |
| DLP | Projektio, tasaisuus, annos |
| LCD ja MSLA | UV-LED-teho, annos, vanheneminen |
| UV-jälkikovetus | Annos, tasaisuus |
| Kahden fotonin polymerointi | Spektrinen karakterisointi |
| Volumetrinen ainetta lisäävä valmistus | Spektri, annosjakauma, fotokemia |
| Biotulostus ja hydrogeelitulostus | Fotopolymerointi, materiaalin yhteensopivuus |
| Keraaminen ainetta lisäävä valmistus | Fotopolymeeripohjainen prosessinhallinta |
| Dentaalinen 3D-tulostus | Toistettava altistus ja jälkikovetus |
| Lääketieteellinen teknologia | Prosessin validointi ja toistettavuus |
| Elektroniikka ja mikrovalmistus | Erittäin tarkka fotopolymerointi |
| Tutkimus ja kehitys | Spektrometria ja prosessikehitys |
Missä kohtaa prosessia optinen säteily vaikuttaa?
Optinen säteily vaikuttaa kahdessa kohdassa. Tulostuksen aikana se määrää, mitkä alueet hartsista polymeroituvat; tässä merkitsevät resoluutio, reunan tarkkuus ja se, kuinka pitkälle reaktio ulottuu alla olevaan kerrokseen. Tulostuksen jälkeen lisäsäteilytys muuntaa jäljelle jääneet reaktiiviset ryhmät.
Nämä kaksi tehtävää asettavat mittaukselle erilaiset vaatimukset. Projektiojärjestelmässä kysymys on spatiaalisesta tasaisuudesta kuvatasolla. Jälkikovetuskammiossa kysymys on siitä, saako monimutkainen kappaleen pinta riittävän annoksen joka puolelta. Yksi mittaus ei voi vastata molempiin.
Mikä rajoittaa altistuksen tunkeumasyvyyttä
Hartsin altistus on optisen tunkeumasyvyyden ja reaktiodiffuusion yhteisvaikutusta. Absorboijat ja fotoaloite säädetään niin, ettei polymerointi etene hallitsemattomasti syvyyteen – muutoin hienot yksityiskohdat menettävät ääriviivansa. Samalla reaktio muuttaa hartsin optisia ominaisuuksia sen edetessä.
Ohuella koekappaleella tallennettu altistuskäyrä ei siis automaattisesti pädekompleksisille geometrioille tai eri hartsierälle. Prosessi-ikkunat tulisi tämän vuoksi kuvata sekuntien lisäksi spektrin, irradianssin ja annoksen avulla – suureilla, jotka ovat vertailukelpoisia laitteiden välillä ja ajan kuluessa.
Laskuesimerkki: paljonko kaksinkertainen annos ostaa syvyyttä
Hartsin kovetussyvyys noudattaa Jacobsin työkäyrää: Cd = Dp · ln(E / Ec). Tässä Dp on hartsin optinen tunkeumasyvyys, Ec kriittinen energia, jolla polymerointi ylipäätään alkaa, ja E annettu annos. Molemmat hartsiparametrit riippuvat erästä ja ne on määritettävä kyseisestä materiaalista – tässä esimerkissä Dp = 0,15 mm ja Ec = 10 mJ/cm².
Annoksella 25 mJ/cm² kovetussyvyydeksi tulee 0,15 mm · ln(2,5) = 0,137 mm, eli 137 µm. Kerrospaksuudella 50 µm reaktio ulottuu siis 87 µm jo tulostettuun kerrokseen – tämä ylikovetus on tarkoituksellinen, se liittää kerrokset toisiinsa.
Annoksen kaksinkertaistaminen 50 mJ/cm²:iin kasvattaa kovetussyvyyden arvoon 0,15 mm · ln(5) = 0,241 mm. Se on 104 µm enemmän, ei toista 137 µm:ää: logaritmi vaimentaa kasvun. Ylikovetus sen sijaan nousee 87:stä 191 µm:iin, yli kaksinkertaistuen. Juuri tästä syystä ilmeinen ratkaisu – alialtistuneiden alueiden pelastaminen suuremmalla annoksella – epäonnistuu: syvyydessä voitetaan vähän, kun reunatarkkuus samalla kärsii hienoissa ääriviivoissa.
Samaa suhdetta noudattaa jälkikovetus, vain vastakkaisella etumerkillä: siinä kysymys ei ole ääriviivasta vaan siitä, ulottuuko annos ytimeen asti. Sen, miten syvälle UV-jälkikovetus vaikuttaa stereolitografiaosiin ja mistä lähtien silloitus muuttuu yhtenäiseksi poikkileikkauksen alalla, mittasivat Schlotthauer et al. – julkaisu on lueteltu alla julkaisujen joukossa.
Laskin toimii kokonaan selaimessanne — tietoja ei lähetetä.
Mitkä ominaisuudet ilmenevät vasta jälkikovetuksen aikana?
Jälkikovetus ei ole vain kosmeettinen toimenpide. Se nostaa konversioastetta ja sen mukana lasisiirtymälämpötilaa, kimmokerrointa, lujuutta, mittapysyvyyttä ja kemiallista kestävyyttä. Toisaalta liian suuri annos tai sopimaton aallonpituus voi käynnistää hajoamisen – sama prosessi, jota tutkitaan tarkoituksella kohdassa UV-vanheneminen, tapahtuu tässä vahingossa.
Ratkaiseva tekijä on tasaisuus. Kappaleessa, jossa on alileikkauksia, syvennyksiä tai alaspäin suuntautuvia pintoja, kaikki alueet eivät saa samaa annosta; vapaasti altistuneet alueet voivat olla täysin kovettuneet, kun varjostetut alueet jäävät jälkeen. Koesarjoja ja laadunvalvontaa varten kannattaakin kysyä, kuinka paljon maksimi, minimi ja keskiarvo eroavat toisistaan käytettävällä alueella – ei vain, kuinka korkea keskiarvo on. Optinen simulointi voi näyttää suunnitteluvaiheessa, miten työetäisyys ja sijainti muotoilevat säteilykentän; hyväksyntä perustuu kuitenkin aina todellisen kokoonpanon mittaukseen.

Mikä mittalaite sopii tulostukseen ja jälkikovetukseen?
Tulostimien, jälkikovetusyksiköiden ja LED-moduulien karakterisointi hyötyy spektrisestä mittauksesta: kahden nimellisesti samaa aallonpituutta käyttävän laitteen huippukohta, kaistanleveys ja toissijainen emissio voivat poiketa toisistaan – ja tämä on merkityksellistä, kun hartsilla on kapea fotokemiallinen prosessi-ikkuna. Litteä UVpad mahtuu rakennuskammioihin, joissa on vähän tilaa; kun tarvitaan laajempaa spektrialuetta, SR900 kattaa alueen 200–1100 nm.
Vakiintuneen jälkikovetuksen jatkuvaan tarkastukseen riittää radiometri, kuten RMD Pro, sopivalla anturilla – valinta on kuvattu kohdassa UV-antureiden valinta. Toistettavat laboratorio-olosuhteet saadaan säteilytyskammioista; annosohjain, kuten UV-MAT, päättää jälkikovetuksen tavoiteannoksen saavuttamisen perusteella asetetun ajan sijaan. Altistus pysyy tällöin vakiona, vaikka lampun teho heikkenee käyttötuntien myötä.
Mikä mittaus tarvitaan?
Tilaisuus ratkaisee menetelmän. Alla oleva yhteenveto liittää painamisen ja jälkikovetuksen tyypilliset kysymykset niihin vastaavaan suureeseen – ja laitteistoon, joka tuottaa kyseisen suureen.
| Tilaisuus | Mitä tulisi mitata | Sopiva laitteisto |
|---|---|---|
| Painotulokset muuttuvat, vaikka valotusaika pysyy samana | Irradianssi ja spektri | Spektroradiometri |
| UV-LED menettää tehoaan | Irradianssi ja annos | UV-radiometri |
| Jälkikovetus ei ole toistettavaa | Annos | Radiometri annosvalvonnalla |
| Kappale kovettuu voimakkaammin toiselta puolelta | Tasaisuus käyttöalueella | Aluemittaus useassa pisteessä |
| Otetaan käyttöön uusi hartsi | Spektri ja annos | Spektroradiometri |
| Eri tulostimet antavat erilaisia tuloksia | Vertaileva spektrimittaus | Spektroradiometri |
| UV-lähde vanhenee | Irradianssi ajan funktiona | Radiometri tiedonkeruulla |
| Prosessi aiotaan automatisoida | Annosraja sammutuskriteerinä | Radiometri prosessinohjauksella |
Jaottelu on tarkoituksella karkea: heti kun aallonpituus, rakennustilan korkeus tai ympäristön lämpötila kiristyvät, tarkka asetus ratkaisee, mikä anturi sopii.
Mikä spektrialue on tärkeä missä prosessivaiheessa?
Additiivisessa valmistuksessa kaikki spektrialueet eivät ole yhtä merkityksellisiä. Alla oleva yhteenveto osoittaa käytännön kannalta olennaiset aallonpituusalueet ja niiden käytön prosessissa.
| UV-B 280–315 nm | Nopeutettu sään kestävyystestaus standardin ASTM G154 mukaan tulostettujen kappaleiden UV-kestävyyden heikkenemisen testaamiseksi; osa fotoinitiaattoreiden absorptiospektrien reuna-alueesta |
| UV-A ja siihen liittyvä violetti 315–410 nm | Altaassa tapahtuvan fotopolymerisaation hallitseva prosessiaallonpituus: SLA-laserit 355 nm:ssä, DLP- ja LCD-järjestelmät 385 ja 405 nm:ssä; myös UV-jälkikovetuksen ydinalue |
| Näkyvä valo, violetista siniseen noin 380–460 nm | Päivänvalojärjestelmien hartsit ja yksittäiset tehokkaat järjestelmät; projisointitason optinen laadunvalvonta, kolorimetria ja reunan terävyyden testaus |
| NIR (IR-A) 780–1400 nm | Kahden fotonin polymerisaatio femtosekuntilasereilla noin 780 nm:ssä korkean resoluution mikrorakenteita varten; NIR-spektroskopia hartsien ja jauheiden linjasisäiseen kosteus- ja materiaalitestaukseen |
| IR-C, keski- ja kauko-infrapuna 3000 nm – 1 mm | CO₂-laserit 10,6 µm:ssä selektiivistä lasersintausta varten; FTIR-spektroskopia jälkikovetuksen konversioasteen kvantifioimiseksi |
UV-A-ydinalue kattaa altaassa tapahtuvan fotopolymerisaation varsinaisen prosessi-ikkunan, ja UVpad ja SR900 kattavat sen täysin. Muut alueet ovat tärkeitä liittyvissä testaus- ja erikoismenetelmissä – sään kestävyystesteistä jälkikovetuksen FTIR-tarkistukseen.
Mitä tutkimuskysymyksiä julkaisut käsittelevät?
Seuraavat käyttäjien työt kattavat molemmat puolet: additiivisesti valmistettujen osien valmistuksen ja jälkikäsittelyn sekä niiden käyttäytymisen myöhemmässä UV-altistuksessa.
Määrittää, kuinka syvälle UV-jälkikovetus tunkeutuu stereolitografiaosiin ja milloin silloittuminen muuttuu tasaiseksi koko poikkileikkauksen alueella.
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
Kehittää hydrogeelialustan volumetriseen additiiviseen valmistukseen, jossa osa altistetaan tilavuudeltaan kerroksittaisen valotuksen sijaan.
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
Siirtää valopohjaisen valmistuksen keramiikkaan ja tuottaa gradienttimateriaaleja lääketieteellisiin implantteihin.
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
Yhdistää tulostettavat epoksivitrimeerit kysymykseen siitä, miten tällaisia verkkoja voidaan vielä muotoilla uudelleen valmistuksen jälkeen.
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
Käsittelee UV-säteilyä ei työkaluna vaan kuormituksena: tulostettujen osien lujuuden heikkenemistä säteilytyksen alaisena.
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
Osoittaa kaksifotonisella valoresistillä, että valotus määrittää valmiin materiaalin muodon lisäksi myös taitekertoimen.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
Aihealueella additiivinen valmistus ja materiaalisuunnittelu on tällä hetkellä kahdeksan julkaisua; täydellinen yleiskatsaus on saatavilla kohdassa asiakkaiden julkaisut aiheittain.
Julkaisuhaku listaa kaikki tuntemamme additiivista valmistusta käsittelevät julkaisut – haettavissa laitteen, aihealueen ja avainsanan mukaan.
Tekninen tausta ja lisälukemista
Termit ja prosessit. Ainetta lisäävän valmistuksen terminologia määritellään standardissa ISO/ASTM 52900:2021; tässä käsitellyt prosessit kuuluvat altaassa tapahtuvaan fotopolymerointiin (vat photopolymerisation). Valotussyvyyden fysikaalinen malli on Jacobsin työkäyrä (P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992), josta voidaan määrittää hartsin kovettumissyvyys, kriittinen energia ja optinen tunkeutumissyvyys.
Testaus ja hyväksyntä. Lääkinnällisille laitteille sovelletaan ISO 10993 -sarjaa biologisesta arvioinnista, jonka kehysosa on ISO 10993-1:2018 – tämä on syy siihen, että dokumentoitu annos korvaa kiinteän ajan. Painettujen kappaleiden käyttäytymistä myöhemmässä säteilyaltistuksessa testataan simuloidussa sään rasituksessa standardin ASTM G154-23 mukaisesti; perusteet käsitellään sivulla UV-vanheneminen ja värinkesto muoveissa.
Suureet ja kalibrointiketju. Irradianssi, säteilyaltistus (annos) ja niiden yksiköt esitetään yleiskatsauksessa radiometriset suureet. Se, miksi laajakaistaisella painotuksella toimiva anturi poikkeaa systemaattisesti kapeakaistaisella UV-LEDillä, kuvataan artikkelissa spektrinen yhteensopimattomuus; UV-radiometrien karakterisointi kuuluu standardin CIE 220:2016 piiriin, ja lähteen spektrinen irradianssi mitataan standardin CIE 250:2022 mukaisesti. Käytettyjen antureiden metrologinen jäljitettävyys kansallisiin standardeihin varmistetaan kalibrointilaboratoriossa, joka on akkreditoitu standardin DIN EN ISO/IEC 17025:2018-03 mukaisesti. Yleiskatsaus UV-alan keskeisiin ohjeisiin annetaan sivulla ohjeet, normit ja standardit UV-alalla.
UKK UV-mittauksesta materiaalia lisäävässä valmistuksessa
Mitä aallonpituuksia SLA-, DLP- ja LCD-järjestelmät käyttävät?
SLA-järjestelmät toimivat pääosin lasereilla 355 nm:ssä, DLP- ja LCD- eli MSLA-järjestelmät UV-LED-valoilla 385 ja 405 nm:ssä. Altaassa tapahtuvan fotopolymerisaation todellinen prosessi-ikkuna sijaitsee siis UV-A-alueella ja sitä lähellä olevalla violetilla alueella 355–405 nm:n välillä; jälkikovetus toimii samalla alueella. Päivänvalojärjestelmien hartsit ulottuvat violetin ja sinisen alueelle noin 460 nm:iin, kun taas kaksifotonipolymerisaatio käyttää femtosekuntilasereita noin 780 nm:n lähi-infrapunassa.
Miksi kiinteä jälkikovetusaika ei ole siirrettävissä?
Koska annettu aika tarkoittaa samaa annosta vain, jos lähde, etäisyys, lämpötila ja kappaleen geometria pysyvät samoina. Jos lähteen teho heikkenee käyttöiän myötä, annettu annos laskee ajan pysyessä muuttumattomana – ja konversioaste sen mukana, ilman että laitteessa näkyy mitään. Vaihe muuttuu toistettavaksi vasta, kun jälkikovetus päättyy tavoiteannoksen saavuttamiseen eikä kellon loppumiseen.
Kuinka syvälle valotus etenee hartsiin?
Se noudattaa Jacobsin työskentelykäyrää ja kasvaa siten logaritmisesti annoksen mukaan: kaksinkertainen annos ei anna kaksinkertaista kovettumissyvyyttä. Ratkaisevaa on hartsin optinen tunkeutumissyvyys ja kriittinen energia, ja molemmat riippuvat erästä. Tästä syystä ohuella koekappaleella otettu työskentelykäyrä ei automaattisesti ole voimassa monimutkaisille geometrioille tai eri hartsierälle. Yllä oleva laskentaesimerkki näyttää, kuinka jyrkästi ylikovettuminen kasvaa prosessissa.
Miten jälkikovetuskammion tasaisuus varmennetaan?
Useiden käyttöalueelle sijoitettujen mittauspisteiden avulla – ja arvioinnissa tarkastellaan maksimia, minimiä ja keskiarvoa, ei ainoastaan keskiarvoa. Vain parhaan ja huonoimman pisteen välinen hajonta kertoo, saako alileikkauksia tai takapintoja sisältävä kappale riittävän annoksen joka puolelta. Optinen simulointi voi suunnitteluvaiheessa näyttää, miten etäisyys ja asema vaikuttavat säteilykenttään; hyväksyntä perustuu edelleen mittaukseen todellisessa asetelmassa.
Kuinka pitkään jälkikovetus 3D-tulostuksessa kestää?
Aika seuraa hartsin tavoiteannoksesta jaettuna kammion irradianssilla. UVA-kammiossa, jonka irradianssi on 8 mW/cm², annos 10 J/cm² kestää noin 21 minuuttia, UV-LED-kammiossa 800 mW/cm²:ssä vain 12,5 sekuntia; 1 J/cm² saavutetaan siellä 1,25 sekunnissa. Jälkikovetus siirtyy siis minuuteista sekuntien alueelle – ja epävarmuus siirtyy sen mukana: mitä lyhyempi aika, sitä enemmän kytkentäviive, lähteen käynnistyskäyttäytyminen ja kappaleen asemointi vaikuttavat todellisuudessa annettuun annokseen. Luotettava prosessisuure pysyy siten annoksena, ei kellona, ja valotus päättyy kalibroidulla anturilla mitatun tavoiteannoksen saavuttamiseen. Valmistajan ilmoittamat jälkikovetusajat pätevät vain niiden yhteydessä mainitulle lähteelle ja etäisyydelle.
Liittyvät sovellusalueet
Osan rakentaminen valolla jakaa fysiikkansa useiden lähitieteenalojen kanssa: UV-kovetus ja fotopolymerointi kuvaa samaa ristisilloittumisreaktiota pinnoitteille kerrospinojen sijaan, optiikka ja tarkkuuskomponentit kattaa optisten elementtien mustesuihkutulostuksen hybridipolymeereistä, ja läpäisytestauksessa laserprosesseille ainetta lisäävästi valmistetut liitososat esiintyvät omana materiaaliluokkanaan, jonka sironta riippuu rakennussuunnasta. Sitä, miten tulostetut osat käyttäytyvät myöhemmin säteilyn alaisina, käsitellään kohdassa UV-vanheneminen, värinkesto ja fotostabiilisuus. Ei-tasomaiset radat ja in-situ-jälkikovetus robotin laippaan kiinnitetyllä UV-työkalulla käsitellään kohdassa robotiikka.
Kirjoittaja: Dr. Mark Paravia
Dr.-Ing. Mark Paravia on Opsytec Dr. Gröbel GmbH:n toimitusjohtaja Ettlingenissä ja johtaa akkreditoitua kalibrointilaboratoriota. Tutkittuaan pulssitettuja ksenoni-eksimeeripurkauksia KIT:n valaistustekniikan instituutissa hänen nykyinen painopisteensä on optisessa säteilyn mittaustekniikassa. Hän toimii DIN-standardointikomitea FNL 7 "Optical Radiation" varapuheenjohtajana ja on DVGW:n UV-desinfiointia käsittelevän projektiryhmän jäsen.
Neuvoja UV-mittaukseen tulostusprosessiinne
Halusittepa määrittää prosessi-ikkunan, tarkistaa jälkikovetuskammion tasaisuuden tai valita sopivan anturin: tiimimme auttaa teitä varmistamaan ainetta lisäävän valmistusprosessinne mittauksin. Lähettäkää meille kysymyksenne – palaamme teille ehdotuksella konsultaatioajankohdasta.
