Mesure UV en impression offset, flexographie et sérigraphie
Lors de la polymérisation UV des encres et vernis d'impression, la dose UV détermine la polymérisation à cœur, l'adhérence et la migration. L'éclairement énergétique en mW/cm² et la dose en mJ/cm² sont donc mesurés – avec des radiomètres à bande défilant à travers l'installation tels que le curelog ou le tinyTracker, avec des capteurs inline installés en permanence ou de manière portable. Cela permet de garder le processus reproductible malgré le vieillissement des lampes et les changements d'équipement.
La polymérisation des encres et vernis photoréactifs UV nécessite des intensités constantes, mesurées par des radiomètres inline ou portables. La mesure UV garantit l'intensité de rayonnement dans les processus industriels et assure ainsi la reproductibilité et la fiabilité des procédés basés sur les UV.
Pour la mesure UV, il convient de distinguer les pièces 3D, les substrats plats et les produits flexibles, selon l'application et le procédé d'impression :
En impression offset UV, l'encre est polymérisée directement après l'impression par rayonnement UV, ce qui permet un traitement ultérieur immédiat. Les systèmes offset rotatifs nécessitent généralement des intensités plus élevées et des zones d'irradiation plus grandes pour garantir des résultats uniformes à grande vitesse.
L'impression typographique UV utilise des plaques d'impression en relief avec des encres UV à haute viscosité, polymérisées par irradiation UV directe. En raison du transfert d'encre ponctuel et de l'épaisseur de couche limitée, des doses UV comparativement faibles suffisent.
La flexographie UV fonctionne avec des encres à faible viscosité et à polymérisation rapide, transférées sur des plaques d'impression flexibles. La fine couche d'encre permet des vitesses d'impression très élevées avec des temps de polymérisation courts.
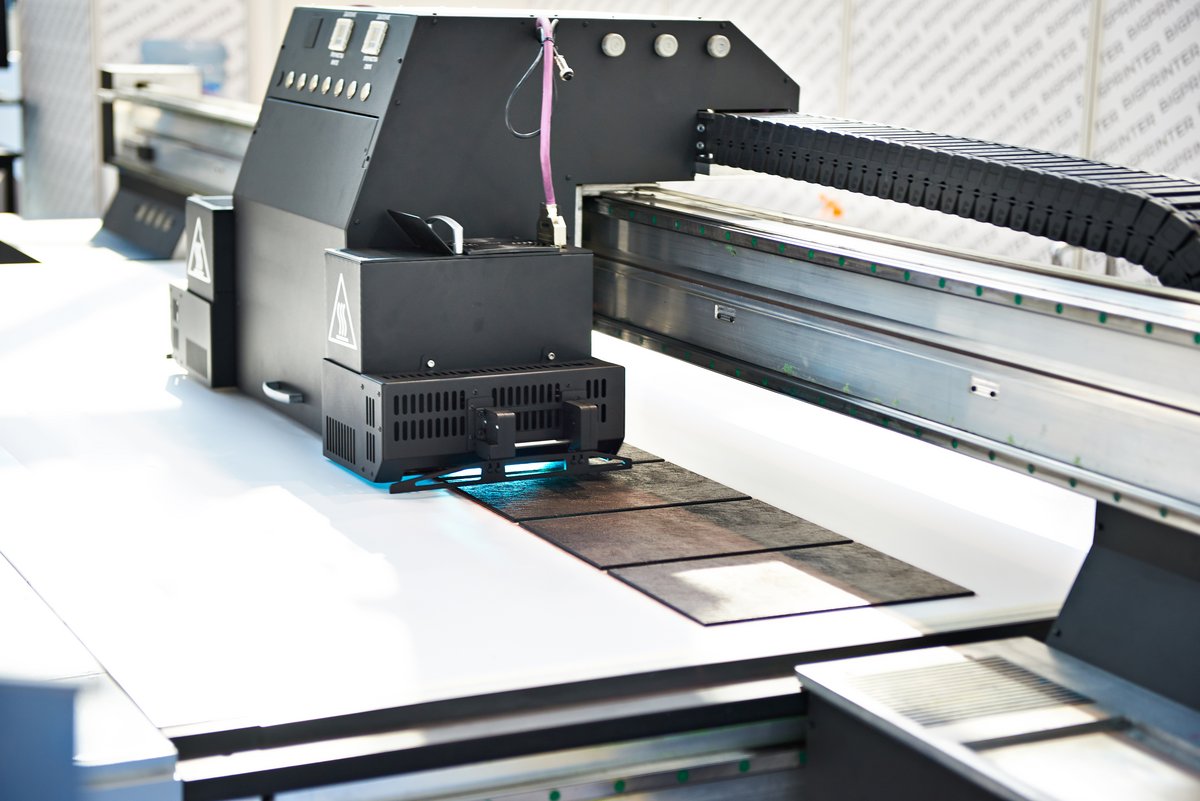
En sérigraphie UV, des encres pâteuses sont pressées à travers un tamis fin, ce qui entraîne des couches d'encre épaisses. Par conséquent, des intensités UV élevées et des temps d'exposition longs sont nécessaires pour garantir une polymérisation complète – en particulier pour les couleurs foncées ou opaques.
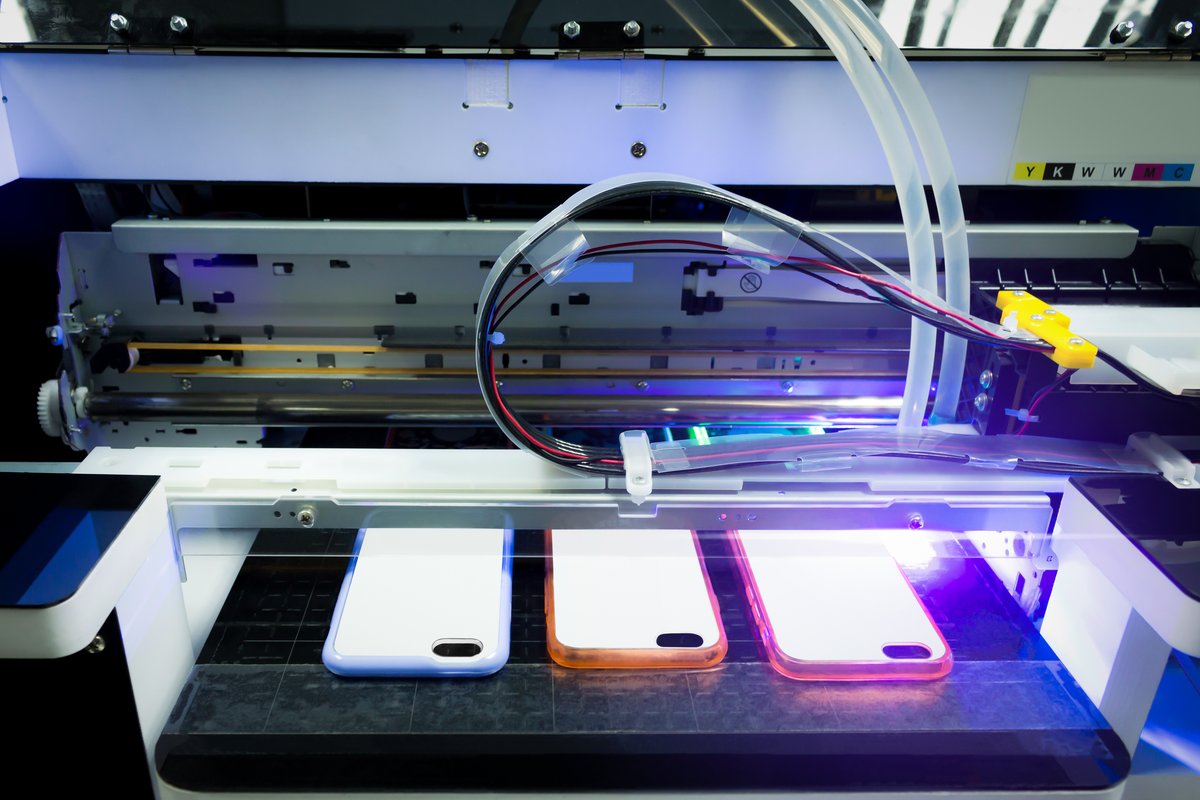
L'impression jet d'encre UV utilise des encres liquides immédiatement polymérisées par des LED UV ou des lampes à mercure. En raison de l'application par gouttelettes et de l'épaisseur de couche souvent faible, une irradiation UV ciblée, généralement ponctuelle, avec une haute précision est essentielle.
Le même principe s'applique à la flexographie UV qu'à l'offset et à la sérigraphie – mais les vitesses de bande sont plus élevées et les couches plus fines, de sorte que la dose par passage est plus faible et le vieillissement des lampes se manifeste plus tôt.
La problématique de mesure sous-jacente – éclairement énergétique de crête, profil temporel et dose intégrée pendant le passage – est traitée sur la page mesure UV pour les systèmes de convoyage.
Vitesses d'impression et de bande (également pour la mesure UV)
Vitesses d'impression et de bande typiques (en m/min) en comparaison avec les procédés d'impression courants :
- L'offset rotatif est le procédé d'impression traditionnel le plus rapide (par ex. dans l'impression de journaux).
- L'impression flexographique offre une vitesse maximale pour les emballages flexibles et les étiquettes.
- La sérigraphie est nettement plus lente en raison du principe du procédé (application mécanique de l'encre à travers un tissu).
- L'impression jet d'encre a considérablement rattrapé son retard grâce aux systèmes single-pass dans les applications industrielles.
- Aujourd'hui, l'impression typographique est presque exclusivement utilisée dans l'impression d'étiquettes et peut être classée dans les plages de vitesse moyennes.
Le tableau suivant présente un aperçu des propriétés typiques des encres, des vitesses d'impression et de bande (en m/min) ainsi que de la dose/de l'éclairement énergétique UV pour les différents procédés d'impression. Les valeurs indiquées sont des moyennes usuelles dans le secteur et dépendent fortement du type de machine, du support, de la technologie de séchage et de l'application de l'encre.
| Procédé d'impression | Épaisseur de la couche d'encre | Viscosité de l'encre | Intensité(mW/cm²) | Exigence de dose UV | Vitesse d'impression [m/min] |
|---|---|---|---|---|---|
| Offset feuille à feuille/rotative | moyenne | moyenne | 500–4 000 | moyenne à élevée, principalement 200–600 mJ/cm² | 200-600 (offset rotative jusqu'à 1 000) |
| Impression typographique | fine | élevée | 300–2 000 | Faible, ~100–300 mJ/cm² | 100–250 |
| Impression flexographique | très fine | faible | 1 000–3 000 | faible à moyenne, 150–400 mJ/cm² | 300-800 (haut de gamme jusqu'à >1,000 |
| Impression sérigraphique | épaisse | élevée | 800–3 500 | Élevée, 300–800 mJ/cm² | 10-100 |
| Impression jet d'encre | très fine | faible | 500–2 000 | Faible, 100-300 mJ/cm² | 100-300 (industriel jusqu'à 600) |
| Impression d'étiquettes | fine | élevée | 800–2 500 | Faible, 100-300 mJ/cm² | variable |
Types de substrats dans l'impression UV industrielle
Les matériaux flexibles tels que les films, étiquettes, emballages flexibles, manchons rétractables, papiers ou fines bandes plastiques sont généralement traités à l'aide des procédés d'impression suivants :
- Impression flexographique : fréquemment utilisée pour les films d'emballage, sacs, étiquettes et revêtements de carton ondulé.
- Impression jet d'encre (bobine à bobine) : pour les supports flexibles imprimables dans la production d'étiquettes et le marquage industriel.
- Impression offset rotative : pour les bandes flexibles à tirages élevés et à grande vitesse.
Ces procédés nécessitent des systèmes UV adaptés aux faibles épaisseurs de substrat et à l'avance dynamique du matériau.
Les substrats solides et dimensionnellement stables tels que les tôles métalliques, le verre, le bois, les plastiques rigides, le carton ou les objets façonnés (par exemple tubes, bouteilles) sont de préférence imprimés dans les domaines suivants :
- Sérigraphie : pour les surfaces rigides ou façonnées telles que les écrans, panneaux publicitaires, verre.
- Impression typographique : pour les étiquettes sur substrats rigides.
- Impression offset feuille à feuille : pour le carton rigide, les caisses, les plaques métalliques ou plastiques.
- Impression sur corps creux : par exemple sur bouteilles, canettes, récipients.
Ces substrats permettent un positionnement précis des appareils de mesure UV et ne nécessitent aucune flexibilité particulière.
Adéquation des différentes méthodes de mesure UV pour les applications industrielles
Différentes méthodes de mesure sont utilisées en fonction du type de substrat, de la géométrie de surface et de l'environnement de production. Deux approches établies - les films dosimétriques à changement de couleur et les appareils de mesure UV électroniques - présentent des atouts et des limites différents, à prendre en compte selon l'application.
Films dosimétriques à changement de couleur :
Ces films à base de polymère réagissent au rayonnement UV incident par un changement de couleur irréversible qui s'intensifie à mesure que la dose augmente. Ils conviennent particulièrement aux applications où la technologie de capteurs classique atteint ses limites - par exemple sur des substrats souples tels que films, papier ou textiles, ainsi que sur des surfaces rotatives, concaves ou difficiles d'accès au sein de lignes de production en mouvement. Grâce à leur faible épaisseur et à leur flexibilité mécanique, ils peuvent être appliqués sur de grandes surfaces sans perturber le processus. Des limites existent dans l'évaluation purement visuelle.
Ces films conviennent particulièrement pour
- les substrats souples, car ils sont fins, souples et peuvent être appliqués sur de grandes surfaces.
- les surfaces rotatives, irrégulières ou difficiles d'accès, par exemple dans les bandes d'emballage
Limite : pas d'évaluation quantitative précise sans systèmes d'évaluation spéciaux. La température et les influences environnementales peuvent affecter la réaction.
Appareils de mesure UV (radiomètres, capteurs) :
Les radiomètres électroniques et les systèmes de capteurs fournissent des mesures quantitatives de l'intensité UV et de la dose avec une grande reproductibilité. Ces systèmes sont étalonnés et traçables selon les normes nationales. Ils conviennent aux processus stables avec des substrats fixes, où la position du capteur peut être définie avec précision. Les domaines d'application incluent aussi bien les systèmes inline stationnaires pour le contrôle des processus que les appareils de mesure portatifs mobiles pour la maintenance et l'assurance qualité. Dans les zones de machine restreintes, la hauteur du capteur est déterminante ; pour les substrats en mouvement, des radiomètres itinérants tels que le curelog traversent le système avec le produit.
Les systèmes de mesure UV classiques conviennent particulièrement pour
- les matériaux solides avec support stable et position contrôlée.
- les systèmes de mesure inline, les appareils de mesure portatifs ou pour les contrôles périodiques du système.
- Particulièrement indispensables pour les applications critiques en matière de qualité.
Restriction : les espaces machine étroits sans accès nécessitent des instruments plats et itinérants ou des capteurs inline installés en permanence.
Mesure UV pour substrats solides et composants 3D
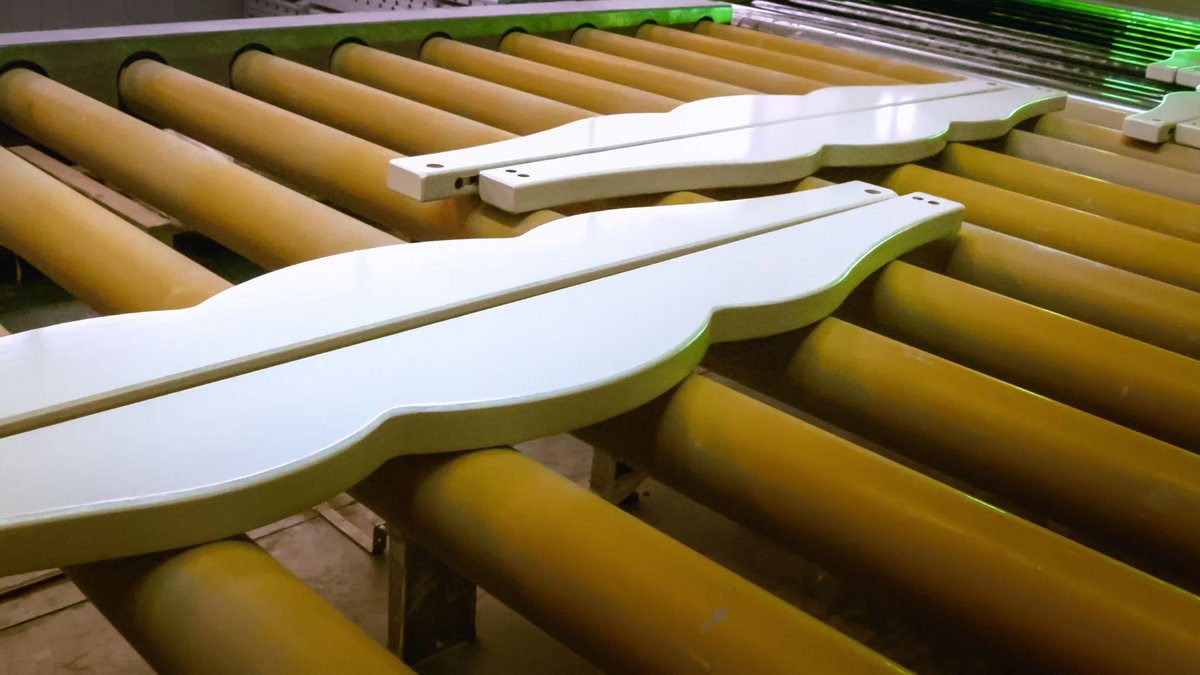
Les revêtements UV sur le bois sont utilisés dans les industries du meuble, du parquet et de l'aménagement intérieur, et améliorent la résistance à l'abrasion, la résistance chimique et le niveau de brillance. Le défi réside dans la structure de surface inhomogène, l'absorbance du substrat et le comportement thermique des matériaux naturels. Les systèmes UV doivent donc délivrer exactement la dose requise sans provoquer de dommages thermiques ni de déformation. Plusieurs couches de revêtement (apprêt, couche intermédiaire et couche de finition) sont souvent appliquées avec une polymérisation UV coordonnée. Le substrat est de grand format et non flexible.
Dans le revêtement 3D, des objets à géométrie spatiale (par exemple des biens de consommation, des pièces automobiles) sont enduits de revêtements à polymérisation UV afin d'obtenir des propriétés de surface décoratives et fonctionnelles. La géométrie complexe nécessite une irradiation UV précisément coordonnée à l'aide d'agencements de lampes multi-axes ou de robotique avec des caractéristiques d'irradiation adaptées. Les zones d'ombre et les réflexions entraînent une répartition inégale de la dose, c'est pourquoi des systèmes de mesure UV ou des configurations UV assistées par simulation sont nécessaires.
Les substrats sont tridimensionnels et la distance à la lampe UV varie.
Pour les substrats solides, des appareils de mesure standard conviennent pour la mesure UV, tandis que pour les produits tridimensionnels, des appareils de mesure UV personnalisés permettent une mesure directement à la surface.
Opsytec utilise deux conceptions de radiomètres éprouvées pour déterminer précisément l'éclairement énergétique UV et la dose : le radiomètre UV RMD et le radiomètre de tapis convoyeur hautement dynamique curelog. Le premier permet une adaptation flexible aux différentes plages spectrales et exigences d'application grâce à des capteurs interchangeables et étalonnés, et prend en charge la mesure et l'enregistrement de la dose sur plusieurs jours. Le curelog, quant à lui, offre des mesures exactes avec des fréquences d'échantillonnage allant jusqu'à 2 000 Hz dans les processus à cadence rapide tels que ceux rencontrés dans les systèmes d'impression et de polymérisation en continu. En tant qu'appareil de mesure sur bande, il est compact et sans fil.
Le portefeuille Opsytec comprend également des solutions spéciales personnalisées - telles que des capteurs inline et compatibles automate, ainsi que des conceptions spéciales - qui peuvent être adaptées précisément aux exigences des processus UV industriels. En s'adaptant à la forme et à l'application spécifiques, la mesure UV devient non seulement plus précise, mais aussi plus proche du processus et reproductible.
Un avantage clé réside dans l'intégration mécanique du capteur dans le processus de production respectif. Le diffuseur - la surface d'entrée sensible au rayonnement - est conçu de manière à reposer à plat et de façon parfaitement ajustée sur la surface du matériau à irradier. Cela garantit que :
- la mesure est effectuée exactement dans la zone d'irradiation pertinente,
- il n'y a pas d'écarts dus aux angles d'inclinaison, aux zones d'ombre ou à la lumière diffuse,
- la dose de rayonnement réelle à la surface du matériau est enregistrée
- Une mesure réaliste de la dose UV est obtenue même avec une irradiation complexe (par exemple sur des surfaces courbes).
Spectroradiomètre et capteurs pour la mesure UV
UVpad

Radiomètre spectral plat, 14,4 mm de hauteur, pour systèmes de convoyage, de 200 à 440 nm avec une largeur de bande de 2 nm.

SR900

Spectroradiomètre à barrette pour 200 à 1100 nm avec sphères intégrantes, diffuseur cosinus et sondes en accessoires.
Radiomètre RMD Pro
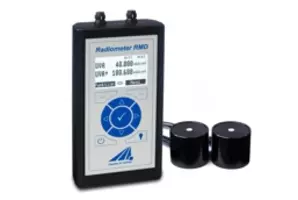
Radiomètre portable tout numérique pour l'éclairement énergétique et la dose, avec deux entrées capteur et 8 Go de mémoire.
curelog

Radiomètre et dosimètre plat qui se déplace dans les systèmes de convoyage UV à 2000 mesures/s maximum, sur quatre plages spectrales maximum.
PLC.D – capteurs UV numériques
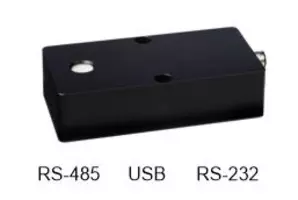
Capteurs UV et de lumière numériques avec RS-485, RS-232 ou USB pour un raccordement direct à l'automate.
Procédé d'impression et vitesse d'impression pour matériaux solides
| Procédé d'impression | Épaisseur de la couche de peinture | Viscosité de la peinture | Intensité[mW/cm²] | Dose UV requise [mJ/cm²] | Vitesse d'impression[m/min] |
|---|---|---|---|---|---|
| Revêtement UV | moyennement épais | moyennement élevée | 1 000–3 000 | 300–700 | 1-100 (selon la géométrie) |
| Revêtements UV sur bois | moyennement épais | élevée | 800–2 500 | 250–600 | 1-50 (selon le type de peinture) |
| Peinture 3D | variable (localement épais) | moyennement élevée | 1 000–3 500 | 300–800 | 1-30 (selon la géométrie et le robot) |
Dans l'impression industrielle, des types de lampes spécifiques sont utilisés dont l'émission spectrale est spécifiquement adaptée aux exigences du processus de polymérisation respectif. Des lampes à vapeur de mercure avec des raies d'émission caractéristiques dans le domaine UV à ondes courtes, des lampes dopées au gallium pour l'extension spectrale dans le spectre UVA et des systèmes modernes de LED UV avec une bande passante spectrale étroite et une efficacité énergétique élevée sont utilisés. Le choix de la source UV dépend de la composition chimique des encres d'impression et des revêtements ainsi que de paramètres liés au processus tels que le substrat, la vitesse de convoyage et l'apport d'énergie.
Pour la mesure UV, le type de lampe doit être connu et communiqué au laboratoire d'étalonnage. Les lampes typiques sont :
| Application | Lampes à pression moyenne | Lampes aux halogénures métalliques | LED UV | Lampes excimères | Lampes à basse pression (Hg) |
|---|---|---|---|---|---|
| Offset feuilles et rotative | ✔ | – | ✔ | ✔ | – |
| Impression sur métal | ✔ | ✔ | – | – | – |
| Impression typographique | ✔ | – | ✔ | – | – |
| Sérigraphie | ✔ | ✔ | ✔ | – | – |
| Étiquettes | ✔ | – | ✔ | – | – |
| Impression flexographique | ✔ | – | ✔ | – | – |
| Surface en bois | ✔ | ✔ | ✔ | – | – |
| Jet d'encre | ✔ | – | ✔ | – | – |
| Réticulation d'adhésifs | ✔ | ✔ | ✔ | ✔ | – |
| Pression corporelle | ✔ | – | ✔ | – | – |
| Siliconisation | ✔ | – | ✔ | – | – |
| Peinture 3D | ✔ | – | ✔ | - | – |
Légende / Types de lampes en détail :
✔ = généralement utilisé
– = Application peu courante
- Lampe basse pression (Hg basse pression) : Émission principalement à 254 nm → Désinfection/stérilisation.
- Lampe Hg moyenne pression : Spectre large avec puissance élevée → lampes classiques pour l'impression offset, l'impression flexographique et la sérigraphie.
- Lampes aux halogénures métalliques : Mercure + halogénures métalliques (Fe, Ga, etc.) → augmente la part d'UV-A/B pour les couches épaisses.
- LED UV : Bande étroite, efficace, prête à démarrer immédiatement (365–405 nm). Idéale pour les procédés sensibles à la température.
- Lampe excimère : VUV/UVC quasi monochromatique (par exemple 172 nm, 222 nm) → matage, polymérisation spéciale.
Les principes fondamentaux du spectre, du débit de dose et du comportement d'inhibition par l'oxygène propres à chacun de ces types de sources sont présentés sur la page d'application polymérisation UV et photopolymérisation.
Auteur : Dr Mark Paravia
Dr.-Ing. Mark Paravia est le directeur général d'Opsytec Dr. Gröbel GmbH à Ettlingen et dirige le laboratoire d'étalonnage accrédité. Après ses recherches sur les décharges excimères au xénon pulsées à l'Institut de technologie de l'éclairage du KIT, il se consacre actuellement à la technique de mesure du rayonnement optique. Il est vice-président du comité de normalisation DIN FNL 7 « Rayonnement optique » et membre du groupe de projet DVGW sur la désinfection UV.