


UV-verlijming, potting en inkapseling betrouwbaar ontwerpen
Bij UV-verlijming, potting en inkapseling is het de straling in de reactiezone die het proces bepaalt – niet het nominale vermogen van de bron. Onderdelen werken als optische filters; lijmspleet, laagdikte, pigmenten en afgeschermde zones veranderen de straling die daadwerkelijk aankomt. Een degelijk ontwerp koppelt daarom materiaalgegevens, transmissie van het onderdeel, bestralingsgeometrie, dosis en temperatuur aan een gedefinieerd acceptatiecriterium bij het werkstuk.
Welk materiaal überhaupt in aanmerking komt, wordt behandeld onder het kiezen van UV-uithardende lijmen, coatings en potting compounds; het reactiemechanisme en de procesvariabelen van uitharding worden toegelicht in de grondbeginselen van UV-uitharding en fotopolymerisatie. Deze pagina begint waar het materiaal is vastgesteld en het proces op het werkelijke onderdeel moet worden uitgewerkt.
Zes typische processen en hun kritische grootheid
UV-verlijming, potting en inkapseling worden gebruikt overal waar een verbinding snel, nauwkeurig en zonder thermische belasting van de component moet uitharden. In elk proces is een andere grootheid bepalend:
- Optische verlijming (lenzen, prisma's, cameramodules): De lijm zit achter glas of een coating – en die coating kan precies de band blokkeren die de fotoinitiator nodig heeft. Transmissie van het onderdeel en krimp zijn kritisch, omdat krimp de uitlijning verstoort.
- Displays en touchscreens: Een grote, dunne spleet met een korte cyclustijd: hier is het de uniformiteit van de bestralingssterkte over het oppervlak die bepalend is, niet de piekwaarde in het midden.
- Potten van sensoren en connectoren: Potdiktes van één tot enkele millimeters en behuizingswanden die schaduw werpen. De kritische vraag is of de minimale dosis nog steeds de onderkant van de potting bereikt – of dat een dual-cure systeem nodig is.
- Printplaten en dichtbevolkte samenstellingen: Hoge componenten werpen schaduw op naburige verlijmingsposities. Bestralingsgeometrie en invalshoek zijn kritisch, niet het vermogen van de emitter.
- Batterijmodules en vermogenselektronica: Grote, deels gebogen verbindingsoppervlakken met een beperkt temperatuurbudget. Het gelijktijdig vrijgeven van dosis en onderdeeltemperatuur is de kritische stap.
- Medische technologie en microfluïdica: Kleine spleten, strakke toleranties en releases die gedocumenteerd moeten worden. Een reproduceerbare meetlocatie die daadwerkelijk de verbindingspositie representeert, is kritisch.
Wat van belang is bij de lijm voor het procesontwerp
UV- en lichtuithardende lijmen bestaan uit monomeren of oligomeren en een fotoinitiator die bij de bijpassende golflengte uiteenvalt in reactieve verbindingen en de vernetting in gang zet. Reactiepaden, zuurstofinhibitie en de bepalende procesvariabelen worden afgeleid in de grondbeginselen van UV-uitharding en fotopolymerisatie.
Voor het ontwerpen van een verlijmings- of potingproces zijn drie waarden uit het datasheet van belang: het absorptiebereik van de fotoinitiator, de minimale dosis, en of het systeem een tweede uithardingspad heeft dat onafhankelijk is van straling. Al het overige wordt bij het onderdeel zelf bepaald.
Wat onderscheidt een lijmnaad van een coating?
Een coating wordt blootgesteld aan de omgevingslucht; daar is zuurstof aan het oppervlak het belangrijkste probleem. Een lijmnaad daarentegen is meestal afgedekt – deze wordt bestraald door het component of vanaf de zijkant, met een dienovereenkomstig lagere zuurstofinwerking. Wat hier belangrijker is, is de spectrale transmissie van het component en de geometrie van de verbinding. De onderliggende verbanden tussen spectrum, dosistempo en vernetting zijn samengevat onder UV-uitharding & fotopolymerisatie.
Golflengte: wat op het onderdeel moet worden vastgesteld
Een fotoinitiator absorbeert slechts binnen een beperkte band – een krachtigere bron bij de verkeerde golflengte zal deze niet exciteren. Welke eigenschappen de industriële LED-piekwaarden bij 365, 385, 395 en 405 nm onderscheiden en welke fotoinitiatorsystemen daarmee overeenkomen, wordt vergeleken op de technologiepagina op UV-LED's voor UVA, UVB en UVC [1].
Voor het procesontwerp is alleen van belang wat er nog achter het werkelijke onderdeel aankomt – en dat is precies wat de volgende regel bepaalt.
Een beslissingsregel in plaats van de nominale LED-golflengte
De golflengte wordt afgeleid van het absorptiebereik van de fotoinitiator en de transmissie van de complete onderdeelconstructie. Kortere golflengten kunnen sterk worden geabsorbeerd aan oppervlakken, terwijl langere UVA- of violette golflengten transparante substraten en grotere laagdikten vaak beter doordringen.
Bepalend voor de keuze is daarom een spectrale meting achter het reële onderdeel, of op een representatieve procesgeometrie; een generieke toewijzing op basis van de nominale LED-golflengte is niet voldoende. De eigenschappen van de afzonderlijke pieken – volledige breedte bij halve hoogte, fabricagetolerantie en de verschuiving met de junctietemperatuur – worden vergeleken op de technologiepagina over UV-LED's voor UVA, UVB en UVC.

Hoe werkt het te verbinden onderdeel als optisch filter?
De transmissie van het onderdeel bepaalt welk deel van het spectrum de lijm überhaupt bereikt. Optisch helder betekent niet UV-transparant: veel kunststoffen die er in het zichtbare bereik waterhelder uitzien, vallen onder ongeveer 380 nm steil terug; vlakglas is in het UVB-bereik nagenoeg ondoorlaatbaar; en UV-blokkerende additieven in behuizingsmaterialen bestaan precies met dat doel. In de praktijk betekent dit dat de transmissiecurve van het te verbinden onderdeel en de absorptieband van de initiator moeten overlappen. Waar die overlap smal is, verschuiven de mogelijkheden naar een langere golflengte, bestraling vanaf de voegzijde, dual-cure-systemen die een tweede uithardingsroute via warmte of vocht bieden, en lichtgeactiveerde lijmen die na blootstelling blijven reageren.
Spot of oppervlak – welke rol speelt geometrie?
Kleine lijmpunten (connectoren, sensoren, bestukte printplaten) zijn geschikt voor een UV-LED-spotbron met een hoge bestralingssterkte over enkele mm². Langere naden of meerdere onderdelen die tegelijk worden uitgehard, zijn geschikt voor oppervlaktebronnen of modulaire lijn-arraysystemen langs een transportband. De echte ontwerpvraag is niet spot versus oppervlak, maar afschaduwing: behuizingsranden, metalen frames, opake componenten en onderschijdingen creëren zones die niet bereikt kunnen worden. Het is de moeite waard om het bestralingsveld te berekenen voordat de apparatuur wordt gebouwd, via optische simulatie, die werkt met geïmporteerde componentgeometrieën. Een onbereikbare zone is geen ontwerpdetail dat getolereerd kan worden – dit vereist een tweede uithardingsmechanisme, dat wordt behandeld in het hoofdstuk over dual-cure-systemen.
UV-lijmen voor elektronica, sensoren, optiek en e-mobility
In de elektronica- en halfgeleiderproductie nemen UV-lijmen steeds vaker taken over die traditioneel voorbehouden waren aan solderen: componentverlijming, conforme coating en displaymontage kunnen worden bereikt bij lagere procestemperaturen en kortere cyclustijden dan bij solderen of thermisch uithardende systemen. Bij sensoren is een nauwe paskeurtolerantie voor kleine componenten het belangrijkst; bij optiek is het de dimensionale stabiliteit – daarom worden daar vaker kationisch uithardende epoxysystemen gebruikt in plaats van acrylaten, dankzij de lagere krimp, met name bij het verlijmen van glas, metaal en polymeer in optische samenstellingen.
E-mobility brengt zijn eigen randvoorwaarden met zich mee: toenemende vermogensdichtheid samen met krimpende inbouwruimte, hogere eisen aan temperatuur-, chemische en mechanische bestendigheid, en steeds flexibelere substraten en flex-PCB's op gebogen oppervlakken. Voor batterijmodules, vermogenselektronica en sensoren in aandrijflijnen betekent dit dat UV-lijmen niet alleen snel moeten fixeren, maar ook stabiel moeten blijven over de gebruiksduur van het voertuig.
UV-potten en -inkapseling: laagdikte en schaduwzones
Potverbindingen en inkapselingsmaterialen hebben een laagdikte die een lijmvoeg niet heeft. Straling wordt over de diepte geabsorbeerd en verstrooid – het oppervlak reageert eerst en de onderste zone het laatst, en bij gevulde, gepigmenteerde of troebele materialen soms helemaal niet. De penetratiediepte hangt tegelijkertijd af van vulstof, kleur, fotoinitiatorconcentratie en laaghoogte, en kan niet alleen worden afgeleid uit de bestralingssterkte aan het oppervlak. Bij elektronische assemblages komt hier de thermische kant nog bij: een UV-LED brengt bijna geen infraroodbelasting met zich mee, maar een deel van het optische vermogen wordt in het materiaal toch omgezet in warmte, en de verknoping zelf is exotherm. Bij temperatuurgevoelige componenten moet daarom naast de dosis ook de componenttemperatuur worden bewaakt – een kortere blootstelling bij hoger vermogen is niet automatisch de mildere optie.
Waarom neemt de UV-intensiteit af met de laagdikte
De oorzaak van deze verzwakking is absorptie door het matrixmateriaal en de fotoinitiator: elke extra toename van de dikte verbruikt een constante fractie van de resterende straling. Voor heldere, homogeen absorberende systemen kan dit worden benaderd met de wet van Beer-Lambert:
I(z) = I₀ · e−αz
waarbij I₀ = invallende bestralingssterkte, I(z) = bestralingssterkte op diepte z, α = effectieve absorptiecoëfficiënt.
Bij een constante belichtingstijd volgt de cumulatieve dosis D(z) dezelfde exponentiële vorm – het uitgewerkte voorbeeld hieronder gebruikt de meer gangbare coëfficiënt µ in plaats van α, fysisch dezelfde grootheid.
Voor gevulde potting compounds is dit eenvoudige model vaak niet voldoende, omdat verstrooiing aan pigmenten, vulstoffen en interfaces een extra factor toevoegt – de straling wordt niet alleen geabsorbeerd, maar ook verder verzwakt langs een langere, diffuse weg.
Uitgewerkt voorbeeld: bereikt de oppervlaktedosis de bodem van de lijmvoeg?
De verzwakking van de straling over de laagdikte kan in vereenvoudigde vorm worden geschat met de wet van Lambert-Beer:
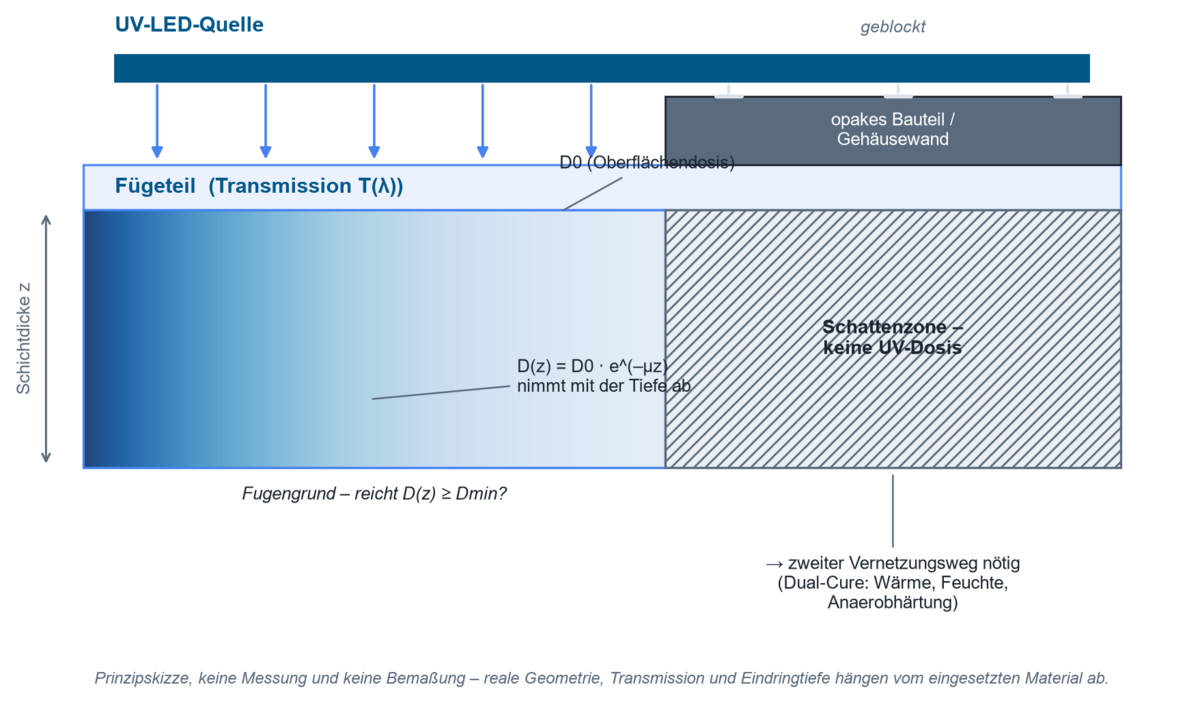
D(z) = D₀ · e−µz
waarbij D₀ = oppervlaktedosis, D(z) = dosis op diepte z, µ = materiaalafhankelijke extinctiecoëfficiënt.
Illustratieve uitgangspunten voor een 2 mm dikke, licht gevulde epoxy-potting-verbinding bij 365 nm:
- Vereiste minimale dosis aan de bodem van de lijmvoeg (volgens datasheet van de lijm): Dmin = 1.500 mJ/cm²
- Gemeten resttransmissie van de verbinding bij een laagdikte van 2 mm: T ≈ 30 % (waarden voor vergelijkbare gevulde systemen liggen doorgaans in het bereik van 20 tot 40 %, afhankelijk van het vulstofgehalte, en moeten op het werkelijke materiaal worden gemeten)
Dit levert de vereiste oppervlaktedosis op:
D₀ = Dmin / T = 1.500 mJ/cm² / 0,30 ≈ 5.000 mJ/cm²
Als de apparatuur, binnen het toegestane procesvenster (tijd, temperatuurbudget), aan het oppervlak slechts bijvoorbeeld 3.000 mJ/cm² levert, blijft de bodem van de lijmvoeg op ongeveer 900 mJ/cm² – onder de minimale dosis. De batch hardt aan het oppervlak wel volledig door, maar aan de bodem niet. Mogelijkheden in dat geval: de laagdikte verminderen, overschakelen op een lijm met een hogere transmissie bij de gekozen golflengte, bestraling vanaf de zijkant toevoegen, of overstappen op een dual-cure-systeem. De werkelijke transmissie van een potting-materiaal kan met een spectroradiometer op een materiaalmonster worden gemeten, in plaats van te worden geschat op basis van datasheetwaarden.
De transmissie van de verlijmingspartner bepaalt hoeveel van de oppervlaktedosis de lijmnaad bereikt. Een gemeten transmissie levert de optische dichtheid op en omgekeerd; bij meerdere lagen in het lichtpad worden hun transmissies vermenigvuldigd. In detail in de calculator voor transmissie en optische dichtheid.
De rekentool werkt volledig in uw browser — er worden geen gegevens verzonden.
Dual-cure systemen voor zones die niet kunnen worden bestraald
UV-straling verspreidt zich in rechte lijnen en kan niet om obstakels heen buigen. Hoge componenten op een printplaat (elektrolytische condensatoren, connectoren, spoelen), onderschijdingen, uitsparingen of een gesloten behuizing die van buitenaf wordt bestraald, veroorzaken allemaal schaduwgebieden waar de lijm vloeibaar blijft zonder een aanvullende maatregel. Dual-cure lijmen lossen dit op via een tweede, UV-onafhankelijk uithardingstraject:
| Dual-cure type | Secundair mechanisme | Typische toepassing |
|---|---|---|
| UV + warmte | Temperatuur gehandhaafd voor een vastgestelde tijd (bijv. 15–30 minuten bij 125–150 °C) | Maximale sterkte en temperatuurbestendigheid; verhoogt de glasovergangstemperatuur boven op de UV-uitharding |
| UV + vocht | Omgevingsvochtigheid over een vastgestelde tijd (bijv. 24 uur) | Grote spleten of samenstellingen waarbij naharden met warmte niet praktisch is |
| UV + anaerobe uitharding | Uitharding in de afwezigheid van zuurstof, in de aanwezigheid van metaalionen | Potten of verlijmen diep binnen in metalen samenstellingen, bijv. schroefdraadborging |
Praktische tip voor detectie: een UV-indicatorfolie op de lijmplaats, blootgesteld onder productieomstandigheden, maakt schaduwgebieden zichtbaar als onbelichte plekken voordat de eerste productieserie start.
Het proces ontwerpen en vrijgeven: zes stappen
Het ontwerp volgt een vaste volgorde; elke stap veronderstelt de vorige:
- Documenteer het materiaalsysteem en het toelaatbare procesvenster.
- Controleer de transmissie van substraat, coating en lijmspleet in het relevante spectrale bereik.
- Kies bron en geometrie zodanig dat ook rand- en schaduwzones worden bereikt.
- Meet bestralingssterkte en dosis op een representatieve meetlocatie.
- Kwalificeer temperatuur en cyclustijd samen met het uithardingsresultaat.
- Definieer grenswaarden voor seriebewaking, alarm en herkalibratie.
Een uitgeharde verlijming kan niet visueel worden gecontroleerd. Omdat de bepalende procesvariabele onzichtbaar is, heeft elk goedgekeurd verlijmingsproces een meetwaarde nodig: de bestralingssterkte op de verbindingspositie en de daaruit resulterende dosis. Voor het initiële procesontwerp en het vergelijken van bronnen levert de UVpad het spectrum op componentniveau; voor terugkerende controles volstaat een breedband-radiometer zoals de RMD Pro. Het op elkaar afstemmen van sensor en bron is essentieel: hoe ver een breedbandsensor kan afwijken bij een smalbandig LED-spectrum, laat de spectrale mismatch zien.
Naast de optische dosis behoort ook de temperatuur tot dezelfde meetketen: commerciële UV-radiometers meten geen infrarode bestralingssterkte, dus het thermische effect wordt meestal vastgelegd als een stijging van de componenttemperatuur via een contactloze pyrometer [2]. Warmte kan afhankelijk van de toepassing een voordeel of een risico zijn, maar maakt altijd deel uit van het procesvenster – bij temperatuurgevoelige componenten (elektronica, optische lijmen) moet dit net zo rigoureus worden vrijgegeven en bewaakt als de dosis zelf.
Welke instrumenten de bestralingssterkte en dosis op de meetlocatie vastleggen, laat het productoverzicht van het meten van UV-dosis en bestralingssterkte zien.
Procesmonitoring bij industriële UV-verlijming
In serieproductie verplaatst de meting zich naar de lijn: UV-uithardingssensoren blijven permanent in de lichtbaan en curelog registreert tot 2.000 metingen per seconde over vier spectrale bereiken, waardoor het profiel van een snel lopende uithardingslijn zichtbaar wordt. Beide benaderingen beantwoorden dezelfde vraag – werkt de bron nog steeds binnen het goedgekeurde venster? Dat dit in de loop van de tijd niet automatisch zo blijft, wordt beschreven onder veroudering van UV-lampen en UV-LED's: piekgolflengte en uitgangsvermogen verschuiven, vaak zo langzaam dat het tijdens de lopende werking onopgemerkt blijft totdat onderdelen buiten het goedgekeurde venster vallen. In bredere zin is deze trend naar continue inline monitoring ook zichtbaar bij andere fabrikanten van UV-uithardingssystemen in het kader van Industrie 4.0.
Voor proefseries en materiaalgoedkeuringen buiten de lijn zijn bestralingskamers met gedefinieerde geometrie beschikbaar, plus, voor de procesica, besturingseenheden met timer-, dimmer- en triggerfuncties, en de rest van het assortiment UV-LED-lichtbronnen.
Wat laten wetenschappelijke publicaties zien?
Onze eigen klantpublicaties laten UV-verlijming ook in verschillende facetten zien – van oppervlaktevoorbehandeling voor verlijmde verbindingen tot inkapseling van fotovoltaïsche modules.
Onderzoekt hoe een UVO-voorbehandeling de interlaminaire taaiheid van co-geëxtrudeerde epoxy-LMPAEK-verlijmde verbindingen verandert – bewijs dat UV-behandeling niet alleen uithardt, maar ook de sterkte van de verbinding zelf kan beïnvloeden.
Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness
Katz, L., et al. "Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness." Composites Part B: Engineering 323 (2026): 113727.
Bewaakt een siliconenlijm onder UV-blootstelling in hoogvacuüm met één multiparametersensor – een toepassing voor dezelfde soort procesbewaking die op de grond via een UVpad verloopt.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Vergelijkt vier inkapselingsmaterialen voor fotovoltaïsche modules onder UV-blootstelling in de Atacamawoestijn – inkapseling onder extreme UV-belasting, vergelijkbaar met wat e-mobility-assemblages kunnen bereiken.
Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert
Correa-Puerta, Jonathan, et al. "Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert." Solar Energy 228 (2021): 625-635.
Onderzoekt de door zuurstof beïnvloede laag in meerlagige fotopolymeren – het effect dat het oppervlak plakkerig laat terwijl de kern al volledig vernet is.
Effect of the oxygen affected layer in multilayered photopolymers
Pierrel, J., et al. "Effect of the oxygen affected layer in multilayered photopolymers." Polymer Chemistry 8.31 (2017): 4596-4602.
Laat voor ultrasnel uithardende acrylaten zien hoe de keuze en hoeveelheid comonomeer de thermomechanische eigenschappen van het vernette netwerk verschuiven.
Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker
Böhm, Michael, et al. "Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker." Journal of Applied Polymer Science 136.13 (2019): 47294.
Verder onderzoek uit de vakgebieden fotochemie en polymeeronderzoek, en stereolithografie, vernetting en coatings vindt u onder Publicaties van klanten – per onderwerp.
De publicatiezoeker vermeldt alle publicaties over verlijmen en potten die ons bekend zijn – doorzoekbaar op apparaat, vakgebied en zoekwoord.
Technische achtergrond en verder lezen
[1] : ScienceDirect – Specifieke fotoinitiatorsystemen bij 365, 385, 395 en 405 nm
[2] : uvmeasurement.org – Radiometrische methoden voor UV-procesontwerp en procesbewaking
FAQ over het ontwerpen van UV-verlijmings- en pottingprocessen
Welke golflengte past bij mijn UV-lijm?
Bepalend hierbij is de overlap tussen het spectrum van de bron en de absorptieband van de fotoinitiator, samen met de transmissie van het te verlijmen onderdeel. Het gegevensblad van de lijm is bindend, bevestigd door een spectrale meting achter het werkelijke onderdeel – de nominale LED-aanduiding alleen is niet voldoende.
Hoe diep dringt UV-straling door in een pottingcompound?
De indringdiepte volgt bij benadering de wet van Lambert-Beer en is afhankelijk van vulstof, kleur, concentratie van de fotoinitiator en golflengte. Deze kan niet alleen worden afgeleid uit de bestralingssterkte aan het oppervlak; ze moet worden gemeten op het werkelijke materiaal, bijvoorbeeld met een spectroradiometer.
Wat zijn dual-cure-lijmen en wanneer zijn ze nodig?
Dual-cure-lijmen combineren snelle UV-fixatie met een tweede, UV-onafhankelijk uithardingstraject (warmte, vocht of anaeroob). Ze worden gebruikt wanneer beschaduwde zones – bijvoorbeeld onder hoge componenten of in gesloten behuizingen – niet voldoende kunnen worden bestraald.
Waar wordt de UV-dosis gemeten bij verlijming?
Op de positie van de lijmvoeg, niet bij de behuizing van de emitter en niet boven op het onderdeel wanneer de lijm zich daaronder bevindt. De meetlocatie moet het minst gunstige punt van de werkelijke assemblage vertegenwoordigen; daarnaast is de spectrale overeenstemming tussen sensor en bron van belang, omdat een slecht afgestemde breedbandsensor onder smalbandige LED's aanzienlijk afwijkende metingen oplevert.
Welk acceptatiecriterium geeft vrijgave voor een UV-verlijmingsproces?
Een uitgeharde verlijming kan niet visueel worden geïnspecteerd. De vrijgave wordt daarom verleend op basis van een waardenpaar – minimale dosis op de meetlocatie en toelaatbare onderdeeltemperatuur – onderbouwd door het uithardingsresultaat uit de kwalificatie, plus grenswaarden voor alarm en herkalibratie in de serieproductie.
Hoe kan een UV-verlijmingsproces worden bewaakt in de serieproductie?
Door middel van permanent in het stralingspad geïnstalleerde UV-uithardingssensoren en continu registrerende instrumenten die bestralingssterkte en dosis voortdurend vergelijken met het vrijgegeven procesvenster en afwijkingen – bijvoorbeeld door veroudering van de bron – in realtime melden.
Welke UV-lijmen zijn geschikt voor de elektronicaproductie en e-mobility?
Afhankelijk van de vereisten: radicalisch uithardende acrylaten (snelle fixatie) of kationisch uithardende epoxies (lage krimp, hoge temperatuur- en chemische bestendigheid), vaak als dual-cure-systeem voor beschaduwde zones op assemblages met een hoge componentendichtheid.
Verwante toepassingsgebieden
Verlijming met licht grenst direct aan drie andere gebieden: UV-uitharding en fotopolymerisatie biedt de grondslagen op het gebied van initiator, spectrum en zuurstofinhibitie, elektronica- en halfgeleiderfabricage gebruikt dezelfde potting- en encapsulatiestappen in de back end, en in de automotive-industrie zorgen batterijmodules en vermogenselektronica voortdurend voor nieuwe, vaak sterk beschaduwde lijmgeometrieën. Daar komen automatisering en procesintegratie voor bewaking tijdens de cyclus en optiek en precisiecomponenten voor het verbinden van optische onderdelen bij. Wanneer de lijm door een robot wordt gedoseerd en direct op het toepassingspunt wordt uitgehard, komt de baangeometrie erbij als beïnvloedende factor – zie robotica. Het volledige beeld vindt u in het overzicht UV-toepassingen.
Auteur: dr. Mark Paravia
Dr.-Ing. Mark Paravia is directeur van Opsytec Dr. Gröbel GmbH in Ettlingen en hoofd van het geaccrediteerde kalibratielaboratorium. Na zijn onderzoek naar gepulste xenon-excimeerontladingen aan het Institute of Lighting Technology van het KIT ligt zijn huidige focus op optische stralingsmeettechniek. Hij is vicevoorzitter van de DIN-normcommissie FNL 7 "Optische straling" en lid van de DVGW-projectgroep UV-desinfectie.
Advies over uw UV-verlijmingsproces
Weet u niet zeker of uw UV-dosis nog wel de onderkant van de lasnaad bereikt? Wij meten uw spectrum en bestralingssterkte op het echte component en adviseren u over de juiste golflengte, geometrie en procesbewaking – stuur ons uw vraag of vraag direct een UVpad-meting aan.
