


UV-technologie voor automatisering en procesintegratie
UV-procesintegratie betekent het inbedden van ultraviolette stralingsbronnen en de bijbehorende meettechniek in geautomatiseerde productieprocessen, zodat de straling niet langer wordt behandeld als een apparaattoestand, maar wordt beheerd als een gecontroleerde en gedocumenteerde procesvariabele. Het technische doel is een reproduceerbaar fotochemisch of fotobiologisch effect – uitharding, oppervlakteactivering, desinfectie, fluorescentie-excitatie – bij wisselende cyclustijden, veroudering van de bron en onderdeelgeometrie.
Belangrijk is niet het lampvermogen of het aantal bedrijfsuren, maar de bestralingssterkte E in W/m² die daadwerkelijk op het werkpunt aankomt, de daaruit over de tijd geïntegreerde stralingsexpositie H in J/m², de spectrale verdeling van de bron en de temporele resolutie van de meting. De centrale uitdaging is deze grootheden tijdens het lopende proces vast te leggen met een bekende meetonzekerheid en ze in machineleesbare vorm door te geven aan de besturing.
Hoe ontwikkelen de markt en de technologie zich?
Voor het gebied van “UV-meting in geautomatiseerde processen” bestaat er geen zelfstandig, betrouwbaar marktcijfer. Drie aangrenzende markten dienen als indicatoren en moeten methodisch strikt gescheiden worden gehouden; het optellen ervan is niet toegestaan wegens dubbeltelling.
De markt voor UV-uithardingssystemen wordt sterk verschillend gekwantificeerd, afhankelijk van de afbakening: USD 6,71 miljard (2025) met een CAGR van 17,12 % tot 2031 wanneer apparatuur en materialen worden meegerekend, tegenover USD 2,78 miljard (2025) met een CAGR van 8,3 % tot 2032 voor systemen zonder materialen. Beide waarden zijn plausibel – ze meten iets anders. Relevanter voor de automatiseringsvraag dan het absolute cijfer is de structurele bevinding dat in 2025 al 46,6 % van de systemen volledig geautomatiseerd was en inline of productie-geïntegreerde systemen een volume van USD 927,1 miljoen bereikten.
De markt voor industriële automatisering voor 2025 wordt geraamd op tussen USD 221,64 miljard en USD 272,51 miljard bij een CAGR van 9,80 %, met een Europees aandeel van 32,99 %; industriële sensortechnologie, met circa USD 30 miljard en ongeveer 9 % CAGR, is de meest consistente referentiemarkt. De markt voor UV-sensoren zelf is nauwelijks bruikbaar als indicator: de cijfers lopen uiteen van USD 192,68 miljoen (2024) tot USD 5,81 miljard (2025) – een factor van meer dan 25, omdat geen van de onderzochte studies definieert of sensorchips, radiometers of meetsystemen worden meegeteld.
De technologische verschuiving is beter gedocumenteerd dan de marktomvang. Kwiklampen hebben nog steeds ongeveer de helft van de omzet in handen (52,42 % of 49,2 % voor 2025), terwijl meer dan 55 % van de nieuw geleverde systemen op LED gebaseerd is – hierbij moeten de omzet van de geïnstalleerde basis en het aandeel nieuwe installaties gescheiden worden gehouden. Wat de regelgeving betreft, is de RoHS-vrijstelling voor kwik-UV-uithardingslampen slechts verlengd tot begin 2027.
De causale keten is dan ook eenvoudig te volgen: de overgang naar smalbandige LED-bronnen en hogere automatiseringsgraden brengt pulsbedrijf, kortere cyclustijden en gesegmenteerde emitterarrays met zich mee – en verhoogt daarmee de eisen aan de meting. Een breedbandsensor die op een kwiklamp werd gebruikt, is niet zonder meer geldig op een 385 nm LED, en een bemonsteringsfrequentie die bij 25 m/min voldoende was, mist de piek van de bestralingssterkte bij 120 m/min.
Ten eerste verschuift de regeling van de stuurgrootheid naar de doelgrootheid. In plaats van het lampvermogen wordt de dosis geregeld die het substraat bereikt – in serieproducten met 128 samples/s (te weinig voor snelle banen, zie het uitgewerkte voorbeeld hieronder), een resolutie van 1 mW/cm² en een streefwaarde van 50 mJ/cm² ± 10 %, in pilotbedrijf met een sensor die over de werkbreedte wordt bewogen, en in testbedrijf tot 250 m/min.
Ten tweede stijgt de efficiëntie van UV-C-LED's sprongsgewijs: 200 mW bij 265 nm met een wall-plug-efficiëntie van 10,2 %, door de PTB gevalideerd, tegenover 5,3 % voor de voorganger. Dit verschuift de economische drempel ten opzichte van kwiklampen, terwijl far-UVC bij 222 nm rond de 1 % blijft.
Ten derde wordt zelfbeschrijving van veldapparaten steeds meer verwacht – aangedreven door IO-Link, OPC UA FX en de Asset Administration Shell. Ten vierde biedt IEC TR 63381:2025 voor het eerst richtlijnen voor veldinspectie van UV-emissie, waarbij rekening wordt gehouden met onstabiele netvoeding, temperatuur en emitters met een onbekende verouderingstoestand.
Voorzichtigheid is geboden bij drie begrippen: bij fabrikanten van UV-apparatuur betekent “predictive maintenance” voornamelijk conditiebewaking met een bedrijfsurenteller en drempelalarm; “digital twins” van UV-systemen bestaan tot nu toe als cloud-dataspiegels, niet als aan simulatie gekoppelde modellen; en voor “AI-assisted curing” is geen radiometrische herleidbaarheid van de werkelijke bestralingssterkte gedocumenteerd – de regelkring wordt gesloten via jobgegevens en gebruikersfeedback.
Hoe wordt UV-straling gemeten in industriële processen
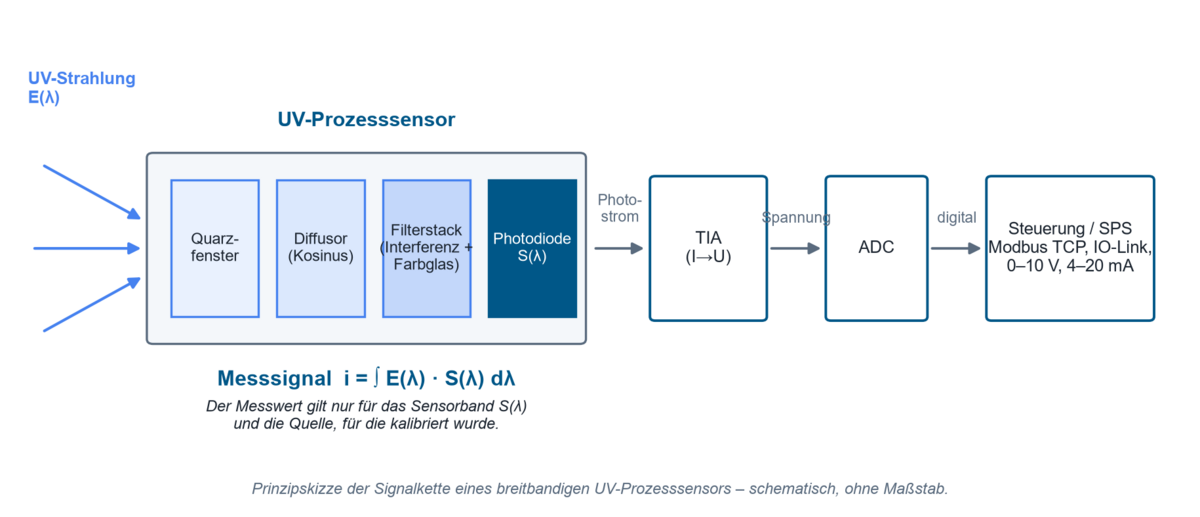
Industriële UV-detectie is gebaseerd op het interne foto-elektrische effect: fotonen met voldoende energie genereren ladingsdragerparen in de halfgeleider, en de resulterende fotostroom wordt door een transimpedantieversterker omgezet in een spanning en gedigitaliseerd. Een breedband-processensor bestaat uit een invalvenster (meestal kwartsglas, omdat kalknatronglas onder ongeveer 300 nm praktisch ondoorzichtig is), een diffusor om de cosinusrespons te realiseren, een filterstapel van interferentie- en kleurglasfilters, de detector en de signaalketen. Het uitgangssignaal is niet een “UV-waarde”, maar de integraal
i = ∫ E(λ) · S(λ) dλ
over de producten van spectrale bestralingssterkte en de gerealiseerde spectrale gevoeligheid S(λ) van de sensor. Elke meetwaarde is daarom alleen geldig in combinatie met de sensorband en de lichtbron waarvoor deze is gekalibreerd. Hoe UV-sensoren zijn opgebouwd en wat hun spectrale gevoeligheid bepaalt, wordt uitgebreid beschreven op de pagina Hoe UV-sensoren werken.
Welke technologieën worden gebruikt
Aan de detectorzijde strijden vier principes om de voorkeur. Siliciumfotodiodes zijn de standaard en hebben een filterstack nodig voor UV-selectiviteit; siliciumcarbide wint terrein in het UV-C-gebied omdat het van nature ongevoelig is voor zichtbaar licht. AlGaN-detectoren bieden instelbare bandranden, maar degraderen aanzienlijk sterker onder procesomstandigheden. Spectroradiometers lossen de golflengteverdeling op en vermijden spectrale mismatch, maar zijn trager en bewerkelijker.
| Technologie | Kenmerken | Voordelen | Beperkingen | Typische toepassing |
|---|---|---|---|---|
| Si-fotodiode met filterstack | breedband, bandpositie bepaald door interferentie- en kleurglasfilters | hoge gevoeligheid, lineair, goedkoop, µs-tijdconstante | filterafhankelijk; types die niet voor UV zijn geoptimaliseerd verliezen bij 200 nm bijna alle gevoeligheid, UV-geoptimaliseerde types minder dan 5–6 % | inline bewaking van UV-A/UV-B bij uitharding en drukwerk |
| SiC-fotodiode | intrinsiek ongevoelig voor zichtbaar licht, brede bandkloof | 90 h bij 60 mW/cm² en 80 °C zonder meetbare degradatie; bij 350 °C slechts −12 % in de eerste 120 h, daarna stabiel | lagere gevoeligheid; 120 h inbrandtijd nodig vóór de basislijn | UV-C-desinfectie, hete uithardingstunnels |
| AlGaN-fotodiode | bandrand instelbaar via Al-gehalte | spectraal selectief zonder extra filterstack | in dezelfde test ca. −85 % gevoeligheidsverlies na 90 h bij 60 mW/cm² en 80 °C, dus beperkt bij hoge UV- en temperatuurbelasting | smalbandige speciale oplossingen met een gedefinieerde bandrand bij matige temperatuur- en dosisbelasting |
| Spectroradiometer | golflengte-opgeloste meting van 200–1100 nm | vermijdt spectrale mismatch, maakt mismatchcorrectie volgens CIE 220:2016 mogelijk | trager, duurder, zelden inline inzetbaar | referentiemeting, sensorafstelling, bronkarakterisering |
Aan de bronzijde staan middendruk-kwiklampen (breedband UV-C tot UV-A, 400 W tot 24 kW) en lagedruklampen (ca. 254 nm, UV-rendement tot ongeveer 40 %) tegenover de smalbandige UV-leds bij 365, 385, 395 en 405 nm. De keuze van de bron bepaalt rechtstreeks de eisen aan de sensor: hoe smaller het emissiespectrum, hoe gevoeliger een breedbandsensor reageert op mismatch.
Welke procesvariabelen zijn beslissend?
Bestralingssterkte E (W/m²) is de momentane vermogensdichtheid ter plaatse van inwerking en beslist of een fotoreactie überhaupt start – bij radicaalpolymerisatie is een minimale bestralingssterkte een drempelvoorwaarde.
Stralingsexpositie H (J/m², in de industrie ook “dosis” genoemd) is de tijdintegraal H = ∫ E(t) dt en bepaalt de bereikte omzettingsgraad. Voor de omrekening geldt: 10 W/m² komt overeen met 1 mW/cm². Een procesvenster moet daarom altijd in twee dimensies worden gespecificeerd – met Emin/Emax en Hmin/Hmax.
Spectrale verdeling: Omdat het effect golflengteafhankelijk is en de sensor spectraal weegt, kan een meetwaarde zonder vermelding van de spectrale band niet worden geïnterpreteerd.
Bemonsteringsfrequentie en integratietijd: Metrologisch ontstaat de dosis als som van discrete samples; de kwaliteit ervan is direct afhankelijk van de bemonsteringsfrequentie.
Geometrie en afstand: De omgekeerde-kwadratenwet geldt slechts benaderend voor bronnen die als puntbronnen werken; als vuistregel dient r ≥ 10 · d te worden aangehouden, waarbij d de grootste afmeting van het uitstralende oppervlak is. Meetwaarden bij kleinere afstanden zijn geldig, maar mogen niet via 1/r² worden omgerekend.
Temperatuur werkt van twee kanten: UV-C-LED's vertonen temperatuurcoëfficiënten van het stralingsvermogen tussen −0,8 %/K en +0,4 %/K, en bij elke stijging van de junctietemperatuur met 10 °C halveert de L70-levensduur.
Wat beperkt het proces of leidt tot fouten?
De meest voorkomende denkfout is het gelijkstellen van elektrisch vermogen aan optische dosis. Tussen opgenomen vermogen en effect op het onderdeel liggen conversierendement, veroudering van de bron, vervuiling van de reflector, transmissie van het venster, afstand en invalshoek. Het is bijvoorbeeld gedocumenteerd dat bepaalde UV-C-LED-typen binnen ongeveer de eerste 100 bedrijfsuren dalen tot 50–70 % van hun oorspronkelijke waarde zonder defect te zijn, terwijl goede componenten na 1.000 h nog altijd 90–95 % leveren – daarom moet de uitgangswaarde pas na een inloopperiode van 100–200 h worden gemeten.
Een eenvoudige tijdsopgave is evenmin voldoende. H = E · t gaat uit van een in de tijd constante bestralingssterkte – een voorwaarde die niet wordt vervuld bij verouderende lampen, PWM-dimming en bewegende substraten.
De derde typische misvatting betreft de meetlocatie. Een meting naast de procesplaats registreert noch de afschaduwing door het onderdeel, noch de werkelijke geometrie van de lijmnaad. Omgekeerd verstoort een meetbalk in het stralingspad zelf het proces: op 13 mm afstand werd 4,83 % energieverlies en een daling van 13,85 % in piekbestralingssterkte gemeten, op 38 mm slechts 0,8 % respectievelijk 2,3 %.
Ten slotte wordt de veroudering van het meetinstrument zelf onderschat. Solarisatie doet glassoorten verkleuren, photodarkening verlaagt de transmissie van gekleurde-glasfilters gelijkmatig over het spectrum, en koolwaterstoffen polymeriseren onder UV op optische oppervlakken; slechts 8 h bij 253,7 nm en slechts 10,5 µW/cm² verhoogden de donkerstroom van een Si-fotodiode met 10,2 %. Een permanent geïnstalleerde sensor zonder periodieke referentiecontroles verschuift daardoor onvermijdelijk het gedocumenteerde procesvenster.
Hoe werken materiaal, spectrum en geometrie op elkaar in
Spectrale mismatch is vaak de grootste afzonderlijke bijdrage aan de meetonzekerheid bij smalbandige bronnen. Vergelijkende metingen met vier vers gekalibreerde radiometers op UV-LED's leverden circa ±5 % op met een spectraal aangepast instrument, maar afwijkingen van 9 tot 91 % met een ongeschikte band – meer specifiek een onderschatting van 65 % bij 385 nm en een overschatting van meer dan 40 % bij 405 nm. In de vakliteratuur van brancheverenigingen wordt een onderschatting van circa 75 % genoemd voor een UV-A-sensor met een centrum bij 375 nm op een 395 nm-systeem. Voor breedbandige bronnen kwantificeert CIE 220:2016 hetzelfde probleem via mismatchfactoren: een spreiding van 1,5 % over de CIE-referentiespectra, maar een factor van 1,377 voor lagedruk- en 1,360 voor middendrukkwik.
Normatieve band, sensorband, fabrikantband
De bandgrenzen zelf zijn niet eenduidig. De CIE definieert UV-A als 315–400 nm en merkt expliciet op dat een precieze grens tussen UV en zichtbare straling niet kan worden vastgelegd. ISO 20473:2007 beperkt UV-A daarentegen tot 315–380 nm en verwijst zelf in een voetnoot naar de afwijkende grens van 400 nm. Normen voor zonnebrandmiddelen leggen de grens tussen UV-A en UV-B op 320 in plaats van 315 nm. Hetzelfde label “UVA” kan dus 315–400, 315–380, 320–400, 320–390 of – gedefinieerd via de 10%-punten – 309–367 nm betekenen.
Het bijzondere geval van 405 nm laat het praktische gevolg zien: normatief ligt deze golflengte in het zichtbare violette bereik, industrieel wordt ze behandeld als een UV-uithardingsgolflengte. ISO 3059 vereist voor UV-A-meters bij penetrantonderzoek zelfs een relatieve gevoeligheid van minder dan 2 % bij 405 nm – dezelfde golflengte is nuttige straling bij uitharding en strooistraling bij niet-destructief onderzoek. Fabrikantbanden zoals UVA+ (330–455 nm) of UVBB (230–400 nm) zijn bewust procesgericht afgestemd en expliciet niet normatief. Een overzicht van de spectrale bereiken en hun normatieve grenzen vindt u op de pagina Richtlijnen, normen en standaarden in UV.
Fotonenergie, dosisintegraal en reciprociteit
De effectiviteit van een UV-bron begint met de energie van het individuele foton:
EPh = h · c / λ
waarbij h = constante van Planck, c = lichtsnelheid en λ = golflengte.
Bij 365 nm komt dit overeen met ongeveer 3,4 eV, bij 254 nm met ongeveer 4,9 eV. Alleen fotonen boven de activeringsdrempel van een fotoinitiator of boven de absorptieband van DNA lokken de gewenste reactie uit – daarom levert dezelfde bestralingssterkte bij een andere golflengte volledig andere procesresultaten op. Dezelfde energieschaal verklaart waarom fotoionisatiedetectoren moeten werken in het vacuüm-UV bij 8,4 tot 10,6 eV.
De tweede kernvergelijking is het dosisintegraal H = ∫ E(t) dt. De veelgebruikte vereenvoudiging H = E · t komt overeen met het reciprociteitsprincipe van Bunsen-Roscoe: dezelfde dosis zou hetzelfde effect moeten produceren, ongeacht hoe deze wordt verdeeld tussen intensiteit en tijd. De voorwaarden zijn een in de tijd constante bestralingssterkte en een lineaire, niet-verzadigende fotoreactie. Bij zonnebanken is dit speciale geval expliciet alleen toegestaan "na het inbranden van de lamp en onder constante bedrijfsomstandigheden".
Modelbeperkingen: Bij vrije-radicaalpolymerisatie geldt reciprociteit niet doorgaand, omdat een minimale bestralingssterkte de start van de reactie bepaalt en zuurstofinhibitie evenals warmte-inbreng intensiteitsafhankelijk werken. Een gedocumenteerde vergelijking toont dit kwantitatief: een 365 nm-systeem met pulsen van 21 ms, 85 % duty cycle en een piekwaarde van 460 mW/cm² bereikte 10 J/cm² in 25 s bij een substraattemperatuur van 40 °C, terwijl CW-bedrijf bij 520 mW/cm² 14 J/cm² en 65 °C vereiste – boven 220 mW/cm² CW trad substraatschade op. Minder dosis leidde hier tot het betere resultaat; het eenvoudige product E · t zou tot het verkeerde ontwerp hebben geleid.
Praktische consequentie: Bij gepulste bronnen moet de dosis worden vastgelegd als een echt tijdsintegraal met een gedocumenteerde bemonsteringsfrequentie, en moet in het procesrapport de CW-gemiddelde waarde, de piekwaarde en de dosis afzonderlijk worden vermeld. Bij identieke energiedichtheid kan een meetinstrument, afhankelijk van de bemonstering, sterk uiteenlopende piekwaarden weergeven – beide waarden zijn formeel correct, maar verschillend gedefinieerd.
Uitgewerkt voorbeeld: welke bemonsteringsfrequentie heeft een weblijn nodig?
Aannames: LED-array met L = 25 mm vensterlengte in de looprichting van de baan, baansnelheid v = 120 m/min = 2 m/s. N = 20 metingen zijn vereist binnen de bestralingszone; onder vijf metingen wordt de piekregistratie als kritiek beschouwd.
Model: fs ≳ N · v / L
Berekening: fs ≥ 20 · 2 m/s / 0,025 m = 1.600 Hz
Resultaat en interpretatie: Er is minstens ongeveer 1.600 Hz nodig; de 2.048 Hz die in de praktijk wordt aanbevolen voor snelle LED- en digitale druktoepassingen ligt daar consequent boven. Een apparaat met 128 Hz registreert in het piekgebied van een kwiklamp bij 120 m/min (400 ft/min) slechts ongeveer 1,2 metingen, of 1,6 onder een LED – de dosis kan nog steeds plausibel lijken, terwijl de piekwaarde praktisch willekeurig wordt. De diagnostische regel is: een grote spreiding van piekwaarden tussen opeenvolgende runs bij een stabiele dosis is een indicator van een ontoereikende bemonsteringsfrequentie, niet van een instabiel proces. Het Nyquist-criterium fs ≥ 2 · fmax is hierbij de absolute ondergrens; voor een getrouwe amplitude is aanzienlijke oversampling vereist.
Waar worden industriële UV-sensoren gebruikt?
Elektronica en halfgeleiders vormen het grootste eindgebruikerssegment van UV-uitharding met een omzetaandeel van 29,43 % (2025); andere studies noemen 32 tot 35 %. Conformal coating en potting compounds met nauwe dosisvensters zijn kritisch; lithografie gebruikt 248 nm (KrF) en 193 nm (ArF), VUV-oppervlaktereiniging 172 nm.
Automotive en e-mobility worden in marktstudies niet afzonderlijk gekwantificeerd; batterijcelmontage, verlijming van vermogenselektronica en inkapseling van sensormodules worden genoemd.
Drukwerk en verpakkingen zijn goed voor 35,25 % van de omzet uit UV-uitharding, met hybride persen tot 450 m/min en inline LED-arrays – de kritische grootheid hier is de bemonsteringsfrequentie over de volledige werkbreedte. Volgens marktanalyses verlaagt automatische bijsturing van de uithardingsintensiteit het defectpercentage met meer dan 20 %, en procesbewakingsrapportage vermindert defecten met tot 30 % in vergelijking met handmatige inspectie.
Medische technologie wordt beschouwd als het snelst groeiende eindgebruikerssegment van UV-uitharding en UV-detectie; drijvende krachten zijn verlijming van katheters en naalden alsook UV-C-sterilisatie.
UV-desinfectie is het meest strikt gereguleerde gebied: in Duitsland vereist de behandeling van drinkwater een reductie-equivalente bestralingsdosis van ten minste 400 J/m² bij 254 nm, en UV-C-LED-apparaten zijn momenteel niet toegelaten.
Materiaaltesten en weerbestendigheid werken met gedefinieerde bestralingssterktes bij 310 en 340 nm – meer hierover onder UV-veroudering, kleurechtheid en fotostabiliteit –, en niet-destructief onderzoek met bronnen bij (365 ± 5) nm en omgevingslicht ≤ 20 lx. In alle gevallen is de kritische grootheid dezelfde: de spectraal correct gewogen bestralingssterkte op de testlocatie.
Hoe meet u bij PWM-aansturing, bewegende stralers en retrofits in bestaande lijnen?
PWM-aansturing: Bij gepulste LED's bepaalt de integratietijd of een gemiddelde waarde of een willekeurig uittreksel wordt gemeten. Er moet onderscheid worden gemaakt tussen de CW-waarde (gemiddelde van alle metingen binnen een meetinterval), piek max/min, dosis (integratie van de CW-waarden) en pulsenergie (integratie met maximale bemonsteringsfrequentie over de pulsduur). Praktische regels zijn een integratietijd ingesteld op een geheel veelvoud van de PWM-periode en gedeactiveerde auto-ranging.
Bewegende en robotgestuurde bestraling: Driedimensionale onderdelen kunnen alleen homogeen worden belicht met een bewegende straler; robotgestuurde droog- en booglampen met 600 mm/s bij constante focusafstand zijn industrieel gangbaar. Het ontwerp is steeds meer simulatiegebaseerd – analytisch via de spiegelbronmethode met wandreflecties en cosinus van de invalshoek, of via CAD-gebaseerde optische simulatie op geïmporteerde doelgeometrieën. Simulatie vermindert het aantal meetcampagnes, maar vervangt ze niet. De daadwerkelijk op het bewegende onderdeel toegepaste dosis wordt vastgelegd door een meebewegende datalogger zoals de curelog Base.
Retrofit in apparatuur van derden: Retrofitten vereist een afweging tussen procesnabijheid en procesverstoring – gedocumenteerd door de hierboven genoemde verliescijfers voor 13 tegenover 38 mm afstand. Voor inbouw in bestaande apparatuur met een beperkte inbouwruimte zijn inline-sensoren ontwikkeld. Daarnaast moeten koeling, venstertransmissie, vervuilingsbeheer en de reproduceerbaarheid van de montagepositie na onderhoud worden opgehelderd. Waar meettechniek, mechanica, veiligheid en gegevensregistratie samen ontwikkeld moeten worden, loopt de weg via bijzondere machinebouw.
Welke grootheden moeten worden gemeten of bewaakt?
Uit de toepassingen volgt een prioritering. De primaire grootheid om te bewaken is de bestralingssterkte op de bereikbare locatie die het dichtst bij het proces ligt, daaruit de dosis als tijdintegraal, aangevuld met sensor- en brontemperatuur. Een breedbandmeting is voldoende als de bron spectraal stabiel is en de sensor precies voor deze bron is gekalibreerd. Een spectrale meting wordt noodzakelijk wanneer brontypen worden gemengd, LED-golflengten worden gewijzigd of sensoren tegen een referentie worden gecontroleerd. Een ruimtelijk opgeloste meting over de werkbreedte is vereist zodra emitterarrays gesegmenteerd zijn of onderdelen driedimensionaal zijn.
Een realistisch onzekerheidsbudget per meetpunt omvat kalibratie, spectrale mismatch, hoekfout, lineariteit, temperatuur en langetermijndrift. Een gepubliceerd referentievoorbeeld combineert 4 % spectraal, 3 % hoek, 3 % lineariteit, 5 % kalibratie, 3 % temperatuur en 12 % langetermijndrift tot een totale onzekerheid van 15 % – drift domineert. Instrumentspecificaties van industriële UV-meettechniek zijn 4,5–6,0 % kalibratieonzekerheid (k = 2), minder dan 1 % lineariteitsfout en minder dan 3 %/jaar veroudering. Hoe de betrouwbaarheid van zo'n meetketen statistisch kan worden aangetoond, wordt beschreven in de meetsysteemanalyse van UV-sensoren; de metrologische herleidbaarheid wordt geleverd door een geaccrediteerd kalibratielaboratorium.
De verbinding met de besturing bepaalt of een meetwaarde regelbaar en controleerbaar wordt. Analoge interfaces (0–10 V, 4–20 mA) leveren de geschaalde momentwaarde en zijn voldoende voor grenswaardebewaking. Modbus TCP verzendt registers via Ethernet en blijft een eenvoudige, universeel beschikbare basisinterface; hij kent echter geen semantiek, geen metadata, geen sessies en geen beveiligingsbeleid. Aan sensorzijde dekken de PLC-sensoren met analoge uitgangssignalen, de PLC.net met Modbus TCP en JSON over HTTP, en de PLC.D met RS-485, RS-232 en USB deze aansluitingen af.
IO-Link vult precies de leemte die de basisinterfaces laten: het onderscheidt vier gegevenstypen – procesgegevens met tot 32 bytes per richting, PortQualifier, apparaatgegevens (parameters, identificatie, diagnose) en events zoals vervuiling of overhitting.
Boven het veldniveau biedt OPC UA het informatiemodel; OPC UA FX is uitgebracht met diagnose en LLDP-modellering. Voor de leveranciersneutrale beschrijving van het apparaat zelf standaardiseert IEC 63278-1:2023 de Asset Administration Shell; het submodel Digital Nameplate levert typeplaatgegevens interoperabel aan.
Naast de meetwaarde zelf dient de gegevensstroom daarom te omvatten: apparaatstatus volgens de vier NAMUR NE 107-signalen storing, functiecontrole, buiten specificatie en onderhoud vereist, kalibratiestatus inclusief vervaldatum, sensorserienummer, bemonsteringsfrequentie en spectrale band. Het digitale kalibratiecertificaat bestaat als XML-formaat dat zowel machineleesbaar als machine-interpreteerbaar is conform DIN EN ISO/IEC 17025:2018-03. De praktische beperking blijft de infrastructuur: in de DACH-regio gebruikt 58 % van de bedrijven decentrale gegevensverwerking, maar slechts 16 % op volledige schaal.
Te onderscheiden van UV-inlinebewaking van de bestralingssterkte is absorptie- en transmissiemeting in vloeistoffen – dat is het domein van procesfotometers.
De meest effectieve tegenmaatregel is periodieke vergelijking met een referentieradiometer zoals de RMD Pro. De enige normatief volledige praktijk komt uit de desinfectie van drinkwater: de bedrijfssensor mag maximaal 5 % boven de referentie aflezen, een bijstelling is toegestaan tot 10 %, een cumulatieve bijstellingssom boven 20 % betekent vervanging van de sensor, uiterlijk na 10.000 h of twee jaar; controle-intervallen zijn halfjaarlijks bij ≤ 100 m³/h en maandelijks daarboven. Deze logica kan worden overgedragen naar niet-gereguleerde processen. Voor UV-meetapparaten wordt een herkalibratie-interval van 12 maanden vanaf de eerste bestraling aanbevolen. Aan auditzijde vereist het testmiddelenbeheer volgens ISO 9001 daarnaast dat de invloed op reeds vrijgegeven producten wordt beoordeeld wanneer een foutieve aflezing wordt vastgesteld – wat vereist dat tijdreeksen met sensor-ID en kalibratiegeschiedenis bestaan.
Van sensorsignaal naar meetgrootheid: een stroomuitgang beeldt het meetbereik lineair af. De rekentool rekent in beide richtingen om tussen signaal en meetgrootheid. Alle vier de eindpunten zijn bewerkbaar, zodat 0–10 V of een beperkt bereik naast 4–20 mA passen. Bij 4–20 mA betekent een signaal onder het begin van het bereik een kabelbreuk, geen aflezing van nul.
De calculator werkt in uw browser; er worden geen gegevens verzonden.
Wat laten wetenschappelijke publicaties zien?
Zes publicaties vormen de technische basis voor de centrale uitspraken van deze tekst over veroudering van detectoren, besturing en sensorclassificatie:
- Veroudering van detectormaterialen. Onder realistische procesbelasting (90 h, 60 mW/cm², 80 °C) vertoonde een SiC-fotodiode geen meetbare degradatie, terwijl twee AlGaN-diodes in dezelfde test ongeveer −85 % van hun gevoeligheid verloren. De materiaalkeuze van de sensor bepaalt dus hoe lang een kalibratie geldig blijft. – Weiss, T.; Papathanasiou, K.; Krüger, S.: Aging behavior of AlGaN and SiC UV photodetectors, RadTech.
- Golflengteafhankelijke detectordegradatie. UV-geoptimaliseerde Si-fotodiodes verliezen minder dan 5–6 % gevoeligheid in het UV, niet-geoptimaliseerde exemplaren vallen bij 200 nm bijna volledig uit; boven 300 nm was bij geen enkele diode degradatie meetbaar. – Quantification of UV Light-Induced Spectral Response Degradation, PMC10934760.
- Betrouwbaarheid van UV-C-LED's. De evaluatie van onderdelen uit 14 tot 15 productieruns leverde na 1.000 h een nominaal restvermogen van 90–95 % op, met R70-levensduren tussen 1.000 h en meer dan 10.000 h – een bewijs dat algemene fabrikantopgaven over levensduur een meting niet vervangen. – Onushkin et al.: J. Phys. Photonics 7:032002, 2025.
- Regeling van de procesvariabele. Een op FTIR gebaseerde realtimeregeling van de monomeerconversie (2,0 s bemonsteringstijd, 5,4 ± 0,8 s dode tijd) compenseerde een opgelegd vermogensverlies van 50 % van de UV-bron volledig – tot nu toe alleen op laboratoriumschaal aangetoond. – Hafkamp et al.: Real-time feedback controlled monomer conversion – a new paradigm for UV curing, RadTech.
- Voorspelling van de resterende levensduur. Gamma- en Wiener-processen presteren beter dan de industriestandaard IESNA TM-21; een LSTM-RNN verminderde de voorspellingsfout met 29,7 %. – Journal of Computational Design and Engineering 12(9):184, 2025.
- Spectrale classificatie van 405 nm. Het kiemdodende effect bij 405 nm behoort tot het zichtbare violet-blauwe licht en niet tot het UV-gebied – de basis voor het metrologische onderscheid tussen UV- en VIS-sensorbanden. – Maclean et al.: J Hosp Infect, 2014.
De publicatiezoeker bevat alle publicaties over automatisering die bij ons bekend zijn – doorzoekbaar op apparaat, toepassingsgebied en trefwoord.
Geautomatiseerde UV-processen in klantpublicaties
Geautomatiseerde en bewaakte UV-bestraling komt ook in verschillende facetten voor in de publicaties van klanten van Opsytec – van robotgestuurde uitharding tot dosisregistratie bij gepulste bronnen.
Beschrijft robotgestuurde UV-uitharding van driedimensionale onderdelen met constante brandpuntsafstand – de industriële praktijk achter de hierboven besproken bewegende bestraling.
Schnelle und zuverlässige 3D-Lackhärtung
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. "Schnelle und zuverlässige 3D-Lackhärtung." JOT Journal für Oberflächentechnik 58.5 (2018): 20-21.
Evalueert een experimentele UV-C-robot onder gecontroleerde omstandigheden en in de reële ziekenhuispraktijk – een bewegende bron met veranderende geometrie waarvan het effect radiometrisch moet worden aangetoond.
Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario
Casini, Beatrice, et al. "Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario." Journal of Hospital Infection (2024).
Volgt een siliconenkleefstof onder UV-blootstelling in hoogvacuüm met één multiparameter sensor – procesbewaking onder omstandigheden waarbij geen enkele referentieradiometer nog op de meetlocatie past.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Documenteert de ontsmetting van kruidenpoeder met gepulst licht via de toegepaste dosis – gepulst bedrijf zoals ook cyclisch geschakelde UV-LED-lijnen dat produceren.
Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder
Woldemariam, Henock Woldemichael, et al. "Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder." Journal of Food Process Engineering 45.2 (2022): e13948.
Verdere werken uit alle toepassingsgebieden vindt u onder publicaties door klanten op onderwerp.
Veelgestelde vragen over UV-meting in de automatisering
Waarom is het lampvermogen niet voldoende als procesvariabele?
Tussen elektrisch vermogen en effect op het onderdeel liggen conversierendement, veroudering van de bron, verontreiniging, transmissie van het venster, afstand en invalshoek. UV-C-LED's alleen al dalen binnen ongeveer de eerste 100 bedrijfsuren tot 50–70 % van hun aanvankelijke waarde. Wat gecontroleerd en gedocumenteerd moet worden, is dus de bestralingssterkte gemeten op het aangrijpingspunt, niet de toestand van de apparatuur. De algemene afleiding – van elektrisch vermogen via elektro-optisch rendement naar de meetgrootheid op het aangrijpingspunt – wordt gegeven onder radiometrische grootheden.
Wanneer is een breedbandsensor voldoende, en wanneer is een spectrale meting nodig?
Een breedbandsensor is voldoende als de bron spectraal stabiel is en de sensor precies voor deze bron is gekalibreerd. Bij verandering van bron, gemengde brontypes of narrowband LED's ontstaan afwijkingen van 9 tot 91 %, afhankelijk van de combinatie van sensor en bron. Dan is een spectrale meting of een gedocumenteerde mismatch-correctiefactor vereist.
Welke bemonsteringsfrequentie vereist een snelle lijn?
De ontwerpregel is fs ≳ N · v / L met N ≈ 20 metingen in de bestralingszone. Bij een vensterlengte van 25 mm en 120 m/min resulteert dit in minstens 1.600 Hz; voor snelle LED- en digitale druktoepassingen wordt 2.048 Hz aanbevolen. Bij 128 Hz wordt de piek bij hoge snelheden praktisch willekeurig vastgelegd.
Geldt H = E · t altijd?
Nee. De vergelijking gaat uit van een in tijd constante bestralingssterkte. Bij PWM-aansturing, verouderende bronnen of bewegende substraten moet de dosis worden vastgelegd als een echte tijdsintegraal. Bovendien is reciprociteit geen natuurwet van polymerisatie: een PWM-proces behaalde met 10 J/cm² een beter resultaat dan CW-aansturing met 14 J/cm².
Is 405 nm UV-straling?
Normatief niet: de bovengrens van CIE voor UV-A is 400 nm, en 405 nm wordt in de literatuur behandeld als zichtbaar violet-blauw licht. Industrieel gezien behoort 405 nm echter tot de UV-uithardingsgolflengtes. Een meetwaarde bij 405 nm kan alleen worden geïnterpreteerd met vermelding van de norm of sensorband.
Hoe vaak moet een proces-UV-sensor worden bijgesteld of geherkalibreerd?
Voor UV-meetapparatuur wordt 12 maanden na de eerste bestraling aanbevolen. Bij drinkwaterdesinfectie is de referentievergelijking halfjaarlijks of maandelijks voorgeschreven, is bijstelling toegestaan tot 10 %, en vanaf 20 % cumulatief moet de sensor worden vervangen. Deze logica is overdraagbaar naar niet-gereguleerde processen.
Welke gegevens moet een UV-sensor naast de meetwaarde leveren?
Apparaatstatus volgens NAMUR NE 107 met de signalen storing, functiecontrole, buiten specificatie en onderhoud vereist, diagnostische gebeurtenissen zoals verontreiniging of overhitting, serienummer, kalibratiestatus, bemonsteringsfrequentie en spectrale band. Zonder deze metadata is een meetwaarde niet controleerbaar.
Welke interface past bij welke taak?
Analoge uitgangen (0–10 V, 4–20 mA) zijn geschikt voor grenswaardebewaking, Modbus TCP als eenvoudige Ethernet-basisinterface voor meetwaarden. Semantiek, identificatie en diagnostische context kunnen op die manier niet worden overgebracht; daarvoor zijn IO-Link met IODD, OPC UA-informatiemodellen of AAS-submodellen nodig.
Hoe kan UV-straling in een productiesysteem worden bewaakt?
Met een permanent geïnstalleerde sensor op het toegankelijke punt dat het dichtst bij het proces ligt, waarvan de besturing de waarde uitleest. Wat wordt bewaakt, is de bestralingssterkte; de dosis volgt daaruit als tijdsintegraal. Analoge sensoren met 0–10 V of 4–20 mA zijn voldoende voor grenswaardebewaking, terwijl digitale sensoren via RS-485 of Modbus TCP ook kalibratiestatus en apparaattoestand leveren. Bedrijfsuren of lampstroom zijn geen vervanging voor een meting.
Welke UV-sensoren zijn geschikt voor Industrie 4.0?
Belangrijk is niet de sensor alleen, maar wat deze naast de meetwaarde doorgeeft. Een analoge uitgang levert een getal zonder context. Netwerkgestuurde productie vereist sensoren met een digitale interface die serienummer, kalibratiestatus, spectrale band en apparaatstatus volgens NAMUR NE 107 meegeven. Modbus TCP via Ethernet is de eenvoudige basis; semantiek en identificatie worden alleen overgebracht door IO-Link met IODD, OPC UA-informatiemodellen of AAS-submodellen.
Hoe werkt UV-procesregeling?
De sensor meet de bestralingssterkte op het aangrijpingspunt, de besturing vergelijkt deze met de setpoint en past lampvermogen, dimwaarde of aanvoersnelheid aan. Twee grenzen zijn van toepassing: het procesvenster moet in twee dimensies worden gespecificeerd, met onder- en ondergrenzen voor bestralingssterkte en dosis, en bij gepulste LED's moet de integratietijd een geheel veelvoud van de PWM-periode zijn. Zonder deze definities regelt het systeem op een willekeurig segment. De regelsnelheid wordt beperkt door de meetketen: digitale sensoren leveren doorgaans elke 20 ms een nieuwe waarde.
Verwante toepassingsgebieden
Het pad van een meting naar een procesvrijgave ziet er in verschillende gebieden hetzelfde uit: in de verpakkings- en vultechniek moet de UV-stap binnen de cyclustijd tot een vrijgavebeslissing leiden, in de automobielindustrie is de dosis een integraal langs een robotgeleid pad, en bij licht- en displaymeting verschuift fotometrische testing van laboratoriumsteekproeven naar het einde van de lijn. Dezelfde procesketen komt terug bij UV-verlijming, potting en encapsulatie, bij transmissietesten voor laserprocessen en bij fluorescerende inspectie. Hoe dezelfde taak zich voordoet bij een bewegende emitter – waarbij de dosis ontstaat als integraal langs een pad in plaats van als product van bestralingssterkte en tijd – wordt behandeld onder robotica. Het volledige beeld vindt u in het overzicht UV-toepassingen.
Auteur: Dr. Mark Paravia
Dr.-Ing. Mark Paravia is algemeen directeur van Opsytec Dr. Gröbel GmbH in Ettlingen en leidt het geaccrediteerde kalibratielaboratorium. Na zijn onderzoek naar gepulste xenon-excimerontladingen aan het Institute of Lighting Technology van het KIT, richt hij zich momenteel op optische stralingsmeettechniek. Hij is vicevoorzitter van het DIN-normcomité FNL 7 „Optical Radiation" en lid van de DVGW-projectgroep UV-desinfectie.
Advies over de integratie van UV-processen
Weet u niet zeker of de meetwaarde van een bestaand systeem de bestralingssterkte in de daadwerkelijke lijmnaad beschrijft – of enkel de toestand van een sensor waarvan de spectrale band niet overeenkomt met de gebruikte LED-golflengte? Duidelijkheid begint met drie gegevens: sensorband, bemonsteringsfrequentie en de datum van de laatste herleidbare kalibratie. Op basis hiervan beoordelen wij samen met u of uw procesvenster wordt bewaakt of dat er enkel een bedrijfstoestand wordt weergegeven – stuurt u ons uw vraag.
